+86-13912615597 [email protected]
すべてのカテゴリ

マイクロコアキシャルケーブルアセンブリの製造工程

Apr 03, 2026

マイクロコアックスケーブルアセンブリは、 AR/VR 産業用ドローンや医療関連技術など、急速に進化する分野において、目に見えないスーパーヒーローです。こうした小型ながらも高性能な部品には、極めて低い損失で高周波信号を伝送するという重要な役割が求められます。これは、現代エレクトロニクスにおいて絶対に妥協できない要件の一つです。

ホッテン・エレクトロニックは2018年の創業以来、中国東部に拠点を置き、この高度な技術領域でのノウハウを着実に蓄積してきました。当社は、超細径コアックスケーブル技術を核とする研究開発型企業として、年間300種類以上の新製品を開発しています。 ケーブル 当社の10,000平方メートル規模の工場では、毎年多数の仕様に対応したケーブルアセンブリを製造しています。しかし、原材料を高性能なケーブルアセンブリへと変えるのは、一体何でしょうか?それは、先進的な機械設備、厳格な品質管理、そして顧客ごとに最適化されたエンジニアリング技術が融合した結果なのです。

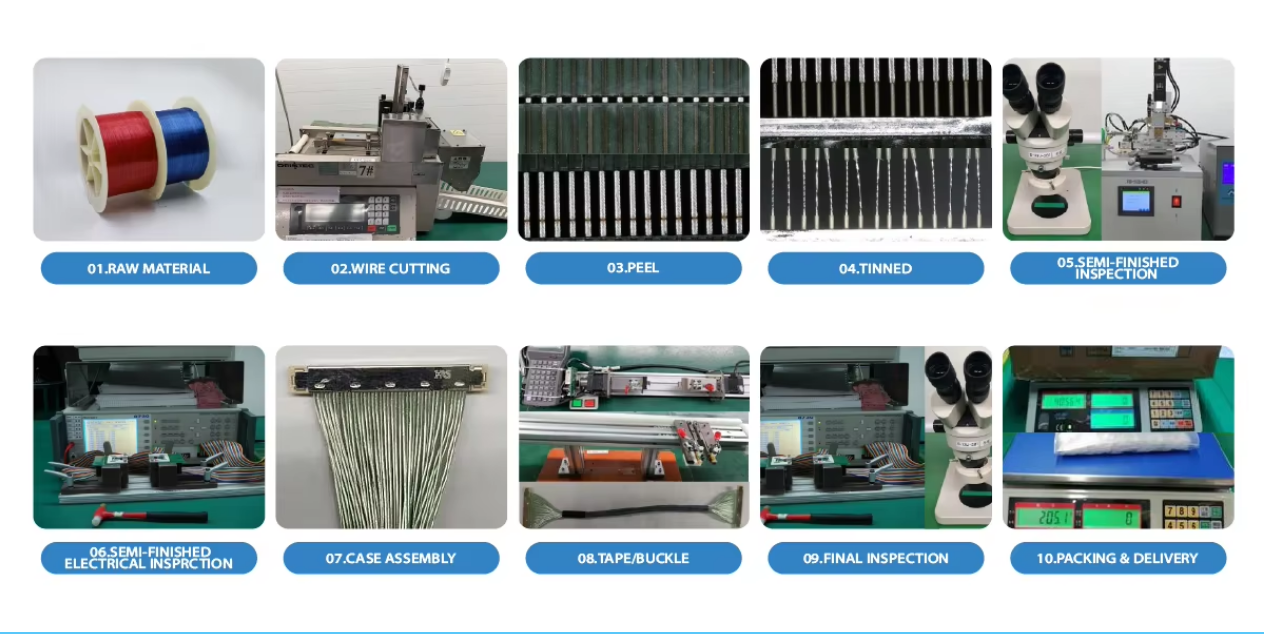
これは、マイクロ同軸ケーブルアセンブリが製造される舞台裏の様子です。

マイクロコアックスケーブルアセンブリの主な製造工程は何ですか?

直接の回答

マイクロコアックスケーブルアセンブリは、厳密に管理された一連の工程を経て製造されます。 細線加工、絶縁、同軸構造形成、シールド処理、外装被覆、高精度切断・ストリッピング、端子接続、最終検査 .

重要な点は、マイクロコアックスアセンブリの製造が、従来型コアックスケーブル製造の単なる縮小版ではないことです。ケーブル外径および導体径が小さくなるにつれて、 寸法管理、材料の一貫性、同軸幾何形状、シールド性能、端子接続精度、検査の重要度がますます高まります .

代表的な製造フローは以下の通りです:

細線準備 → 絶縁処理 → 同軸構造形成 → シールド処理 → 外装被覆 → 切断・ストリッピング → 端子接続 → 電気・機械特性試験

製造工程 主要な技術的管理項目 結果
細線準備 導体径とその均一性 安定した電気的・機械的基盤
隔熱 誘電体の厚さと均一性 電気的特性の制御
同軸構造 同心性と幾何学的形状 一貫した伝送特性
遮断 被覆範囲と構造 EMI対策および信号分離
ジャケット 厚さ、材質、柔軟性 機械的・環境保護
切断・被覆剥離 制御された前処理 導体およびシールドを保護
終了 アライメントと接触品質 信頼性の高い完成接続
最終 的 試験 電気的・寸法的・機械的検査 完成組立品の検証

極細線およびマイクロ同軸ケーブル組立を必要とするOEM向けプロジェクトについては、ホッテン社の マイクロ同軸ケーブル であり、 マイクロ同軸ケーブルアセンブリ 解決策を


image(3b6a3e2fac).png

ステップ1:材料選定および線材引抜

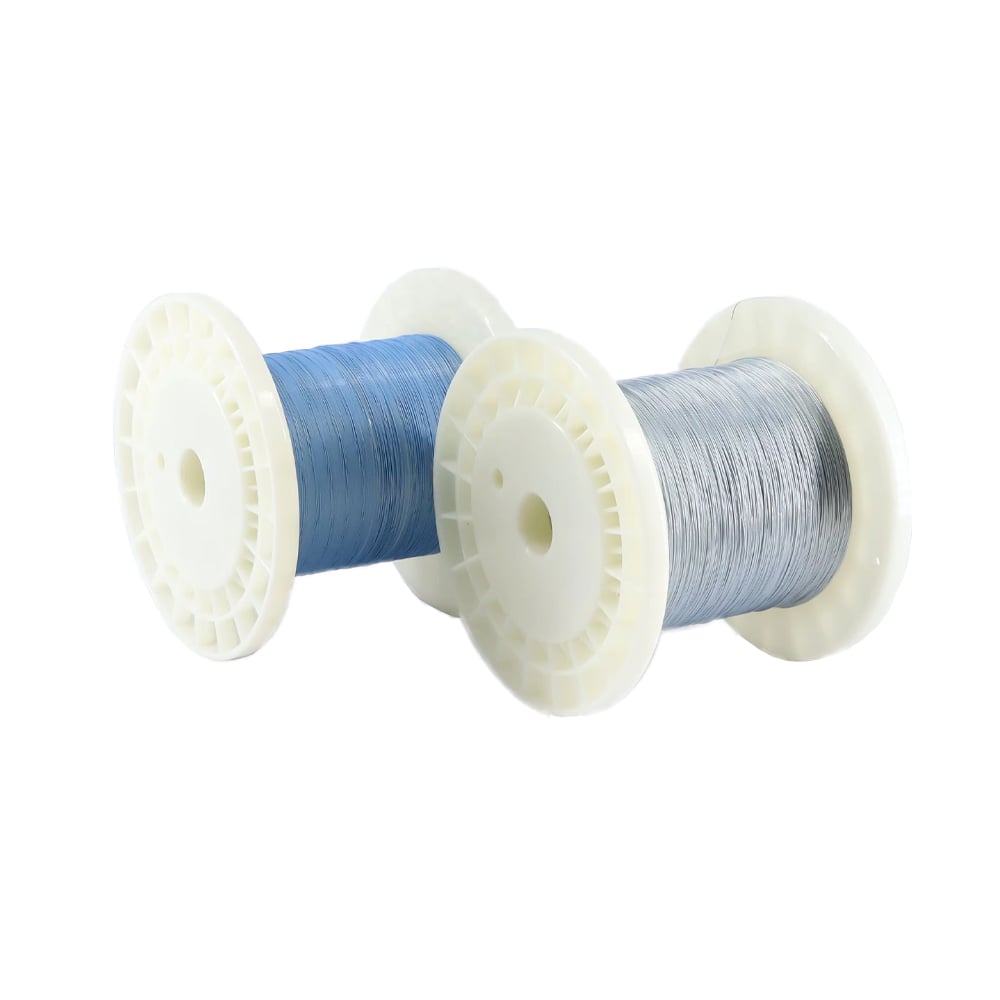
製造工程は、通常、銅または銅合金で作られた導体といった原材料から始まります。なぜなら、 マイクロコアックスケーブル の導体直径はマイクロメートル単位であることが多く、極めて細い精度が求められるからです。ホッテン社では、まず線材の引き抜き工程から始めます。この工程では、原材料の線材を一連のダイス(金型)を通して引き抜き、所定の太さに加工します。わずか0.001mmの誤差でも、インピーダンスの一貫性に影響を及ぼす可能性があります。この工程こそが、医療機器や産業機器など当社の用途において最も重視される「信号完全性」の基盤を築くのです。

ステップ2:押出成形および絶縁

導体の準備が整ったら、信号の漏れを防ぐために絶縁処理を行う必要があります。この工程では、FEP、PFA、ETFEなどの材料が用いられます。絶縁層は、同心度公差が業界標準内、あるいはそれ以上に厳しい高精度押出機で成形されます。 超極細同軸ケーブル この場合、誘電体被覆の均一性が極めて重要です。静電容量および信号伝搬速度は、この均一性に直接依存します。

ステップ3:編組およびシールド

電磁妨害(EMC)は、5G時代および高品質動画配信において避けられない敵です。当社のマイクロコアックスケーブルアセンブリでは、アルミ箔ラップと編組金属メッシュを組み合わせた多層シールドが頻繁に採用されています。これは、人間の髪の毛ほどの細さのフィラメントを扱える特殊な編組機械を用いて製造されます。ホッテン工場では40台以上の生産機械が24時間365日稼働し、ドローンジンバルや手術用ロボットなど、動的用途において必要とされる「密で柔軟なシールド被覆」を確実に実現しています。

ステップ4:ジャケット成形

外装ジャケットはケーブルを保護します。当社では、用途に応じてポリウレタンまたはPVCのいずれかを材料として選択しています。医療用内視鏡の場合、ジャケットは滅菌可能かつ生体適合性を有している必要があります。産業用ドローンの場合には、摩耗および高温に耐えられる必要があります。この層は、当社の押出ラインを精密に調整することにより、内部の微細な表面形状を損なうことなく成形されます。これは従来の押出成形ではなく、マイクロエンジニアリングです。

ステップ5:切断および被覆剥離

最も繊細な工程の一つがここから始まります。マイクロ同軸ケーブルは、通常のブレードを用いた一般配線のような方法では切断できません。中心導体を傷つけることやシールドを断絶させてしまう危険性が極めて高いためです。当社では、レーザーによる切断および抵抗加熱式の被覆剥離装置を採用しており、絶縁層を外科手術並みの精度で除去します。この工程こそが、正常に動作する接続と信号反射を引き起こす接続との差を生み出す要因となります。

ステップ6:端末処理およびコネクタ取付

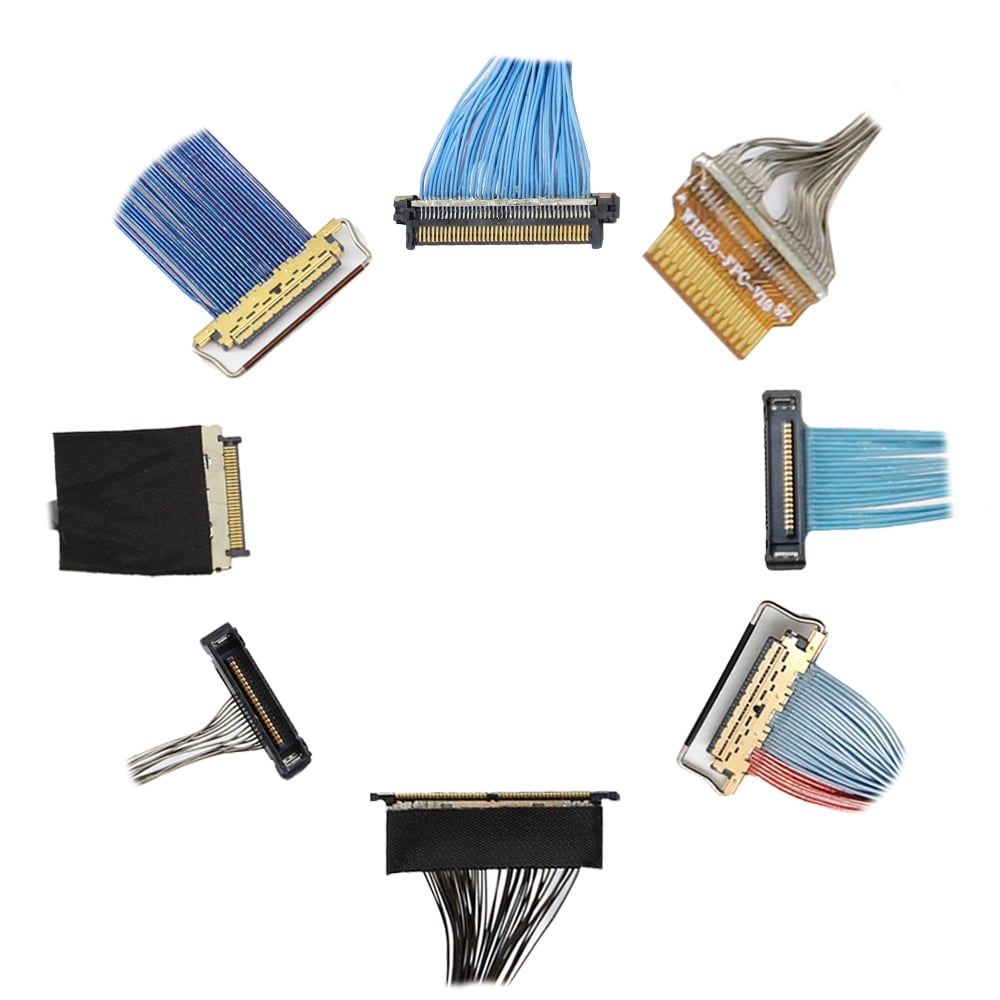
また、ケーブルアセンブリの品質は、その接続部の品質に等しいと言えます。当社では、マイクロミニチュアコネクタ(通常はI-PEX、ヒロセ、あるいはカスタム設計のもの)を装着するために、技術者と自動化機械が協働しています。この工程では、拡大下で行われるはんだ付けまたはレーザー溶接が実施されます。医療用超音波プローブの場合、信号損失がゼロになるよう厳密に作業を行います。AR/VRヘッドセットの場合には、遅延のない高速データ転送を保証できる必要があります。

ステップ7:100%機能試験

品質は、ホッテン社における単なる通過関門ではなく、文化そのものです。すべてのアセンブリは、徹底的に試験されています。これには以下が含まれます:

電気的安全性を確認するための導通試験および耐電圧(ハイポット)試験。

信号伝送効率を確認するためのインピーダンス/VSWR試験。

実際の使用状況における機械的負荷を模倣するための引張力試験およびフレックスライフ試験。

自動光学装置による目視検査。

年間1億4,400万メートルを超える生産能力を有する当社では、このような厳格な検査体制を実現するために、標準化された作業手順と「ゼロ欠陥」に対する一切の妥協を許さない姿勢が不可欠です。

製造工程 主なプロセス 重点品質管理項目
1.線材引抜き 導体の直径を小さくする 寸法の一貫性
2. 断熱材 精密押出材 誘電体の均質性と同心度
3.シールド処理 箔シールドおよび/または編組シールド EMI対策およびシールドカバレッジ
4.外装被覆 外側保護層 柔軟性と環境耐性
5.切断・剥皮 高精度の準備 導体およびシールドの損傷を回避
6.端末処理 コネクタ取付 電気的・機械的信頼性
7.最終検査 電気的・機械的検査 機能および品質の検証


人間要素:研究開発(R&D)が基盤

このプロセスについて語る際には、その実現を支えるエンジニアたちに言及せずにはいられません。当社のR&Dチームは、設計から製造に至るまでの各段階で顧客と密接に連携しており、毎年300種類以上の新規ケーブル仕様を提供しています。それは、軍用ドローン向けのカスタムインピーダンス値であれ、神経血管カテーテル向けの極小曲げ半径であれ、当社が迅速かつ大規模なプロトタイピングを実現できる能力こそが、優れたアイデアを安定した産業用または医療用システムへと昇華させる原動力なのです。

エンジニアリング選定およびOEM製造に関する検討事項

1. 極細線の製造が最終ケーブルの基盤を築く

製造工程は導体から始まります。

超極細電子線の場合、製造目標は単に導体を小型化することではありません。導体は以下の特性を一貫して維持する必要があります:

  • 直径
  • 材料特性
  • 表面状態
  • 電気抵抗
  • 機械特性

IF oEMが非常に小さな導体を要求する場合、 じゃあ 同軸ケーブルの製造前に、導体の寸法の一貫性を管理する必要があります。 なぜなら 導線段階で生じるばらつきは、その後の絶縁、シールド、端子処理工程にも影響を及ぼします。

超細径導体を必要とする用途については、ホッテン社の製品をご覧ください。 細い電子ワイヤー 能力について

2.絶縁層は電気的絶縁以上の役割を果たします

絶縁層は導体と周囲の導電構造を分離しますが、マイクロ同軸ケーブルでは、全体的な電気的幾何形状にも寄与します。

重要なパラメーターには以下が含まれます:

絶縁材のパラメーター なぜ重要なのか
材質 誘電特性および環境耐性に影響を与えます
厚さ ケーブルの幾何形状および電気的特性に影響を与えます
均一性 ケーブル全長にわたって一貫した性能を維持するのに役立ちます
同軸度 安定した同軸幾何形状を支えます
表面質 信頼性の高い下流工程処理をサポート

IF ケーブルには制御された電気的特性が求められます。 じゃあ 絶縁体の厚さおよび幾何形状は、製造パラメーターとして取り扱う必要があります。 なぜなら 誘電体構造のばらつきは、静電容量およびインピーダンスに影響を及ぼします。

3.同軸構造は量産を通じて一貫して維持する必要があります

マイクロ同軸ケーブルは、中心導体、誘電体、シールドの相対的な位置関係に依存しています。

望ましい構造は以下のとおりです:

中心導体 → 誘電体 → シールド

ケーブルがよりコンパクトになるほど、幾何形状の一貫性が重要になります。

IF 中心導体または誘電体が同軸構造内でずれると、 じゃあ 電気的特性はケーブルに沿って変化する可能性があります。 なぜなら 導電性要素間の物理的な関係が変化しています。

このため、マイクロコアキシャルケーブルの製造では、最終製品の検査だけに頼るのではなく、工程全体を統合的に管理する必要があります。

4.シールドは電気的要件と機械的要件の両立を図る必要があります

シールドは電磁妨害や不要な信号結合を抑制する効果がありますが、一方でシールド構造自体がケーブルの機械的特性にも影響を与えます。

考えられるトレードオフには以下のようなものがあります:

シールド量の増加 → 防護性能の向上

ただし、次のような課題も生じ得ます:

シールド量の増加 → 外径の増大/柔軟性の低下/端子処理の難化

IF ケーブルが医療用プローブ、無人航空機(UAV)のジンバル、ロボットシステムなど、動的用途で使用される場合 じゃあ シールドは、柔軟性要件とともに選定する必要があります。 なぜなら 電気的特性は、ケーブルの機械的可動性と互換性を維持しなければなりません。

RF用途については、ホッテン社の「 Rf同軸ケーブルアセンブリ .

5.外被はケーブルの機能設計に不可欠な要素です

外被は内部構造を保護するだけでなく、以下の要素にも影響を与えます。

  • 柔軟性
  • 耐摩耗性
  • ケーブル
  • 表面特性
  • 化学耐性
  • 配線時の挙動
  • 環境耐久性

IF ケーブルが医療環境で使用される場合、 じゃあ 外被材は、実際の洗浄・消毒方法、温度条件、その他の使用環境に応じて評価する必要があります。 なぜなら 一般的な材料説明は、用途に応じた具体的な検証を代替するものではありません。

医療用途については、以下をご参照ください。 医療用ケーブルアセンブリ .

6.切断および剥離には、制御されたケーブル前処理が必要です

ケーブルの製造後、端子処理の準備を行う必要があります。

目的は、以下の部分を損傷させずに必要な導電性構造を露出させることです。

  • センター導体
  • 隔熱
  • 遮断
  • 隣接する信号経路

IF ケーブルには細径導体やミニチュア同軸構造が用いられる場合があります。 じゃあ ストリッピング工程は、ケーブルの構造に合わせて選定する必要があります。 なぜなら 過度なストリッピング力や不正確な前処理により、コネクタ組立開始前に電気的構造が損傷を受ける可能性があります。

したがって、必要な前処理方法は、コネクタおよび端子処理設計と併せて定義する必要があります。

7.端子処理:ケーブルを完成品アセンブリへと変換

最終的なケーブルアセンブリの信頼性は、その端子処理の品質に等しくなります。

顧客の設計に応じて、端子処理には以下が含まれる場合があります。

  • マイクロ同軸コネクタの圧着
  • 細線端末
  • FPC接続
  • PCB接続
  • はんだ付け
  • クリンピング
  • シールド終端方法
  • オーバーモールディング
  • ストレインリリーフ

IF 組立品には小型コネクタが使用されています。 じゃあ ケーブルの前処理、導体の位置合わせ、シールド処理、およびコネクタの位置決めを、すべて同時に厳密に管理する必要があります。 なぜなら わずかな圧着誤差でも、電気的導通性と機械的信頼性の両方に影響を及ぼす可能性があります。

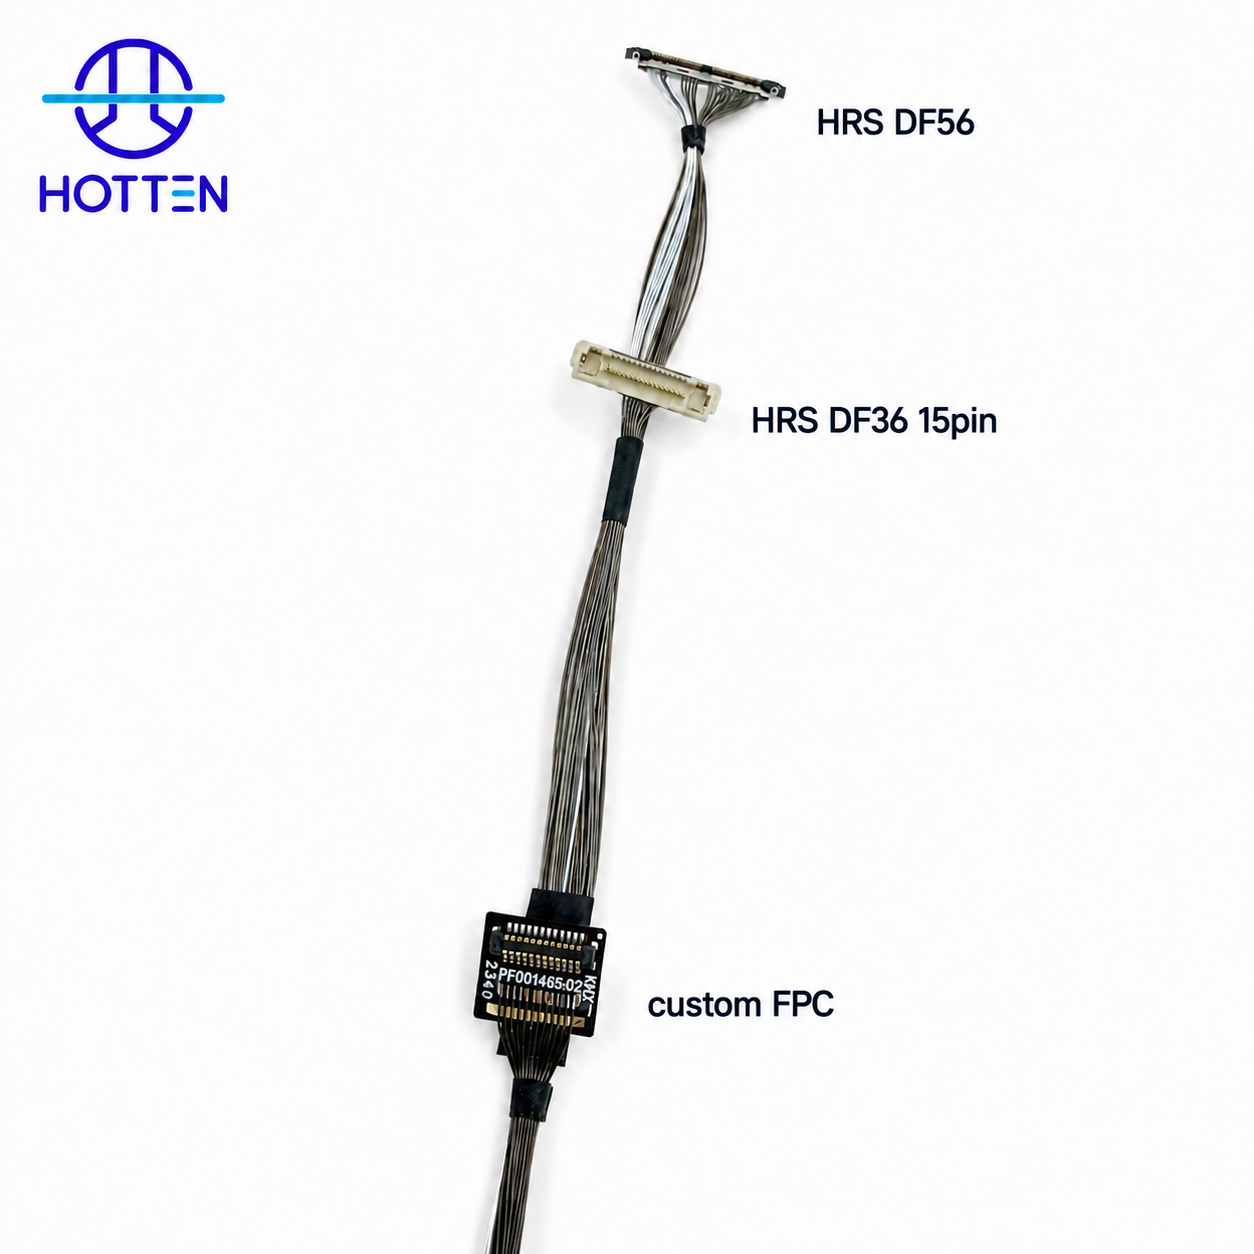
ホッテンでは、 お客様指定のコネクタ、FPC、PCBインターフェース、ハウジングなど、その他の部品を お客様の図面、部品表(BOM)、部品番号、またはサンプルに基づき、完成組立品に統合できます。

8.完成組立品全体の検査を実施すること。単なる裸線(ローケーブル)の検査だけでは不十分です。

裸のケーブルが仕様を満たしていても、完成したアセンブリには端子やコネクタの問題が残っている場合があります。

用途に応じて、完成品の検証には以下が含まれる場合があります:

試験/検査 用途
連続性 すべての電気的導通パスを確認
耐性 導体および接触部の状態を点検します。
絶縁抵抗 該当する場合は、電気的絶縁性を確認
ヒポット試験 該当する場合は、誘電耐圧性能の評価
容量 電気的負荷の確認
インピーダンス 必要に応じた制御された伝送特性の確認
接続損失 高周波減衰を評価
引張試験 端子部の機械的強度の検証
フレックス試験 繰り返し動作の評価
寸法検査 完成アセンブリの寸法確認
視覚検査 アセンブリの欠陥の特定

IF ケーブルが高速通信、RF、超音波、またはその他の高感度用途向けに認定される場合、 じゃあ 試験は完成アセンブリを中心に定義する必要があります。 なぜなら 信号経路全体には、ケーブルとその端子の両方が含まれます。

9.OEM製造は、管理された設計情報から開始すべきです。

カスタムマイクロコアキシャルケーブルアセンブリの場合、サプライヤーが完全な設計情報を受領すると、製造工程がより予測可能になります。

有用な入力情報には以下が含まれます:

OEMからの入力 例
ケーブル仕様 線径(AWG)、構造、外径(OD)
電気要件 特性インピーダンス、静電容量、周波数、減衰量
ケーブル長 完成ケーブルの全長および公差
コネクタ メーカー名、シリーズ名、品番(PN)
ピン配置 コネクタ端子割り当て
遮断 必要な構造
Mechanical 曲げ半径、配線ルート、出方向
FPC/PCB 図面およびインタフェース要件
ハウジング 外形寸法および組立情報
テスト 電気的/機械的要件
数量 試作・パイロット・年間生産量

IF コネクタまたはインターフェースはすでに固定されています。 じゃあ 正確な品番(PN)および図面をご提供ください。 なぜなら 端子処理およびケーブルの準備は、実際のコネクタ形状に依存します。

試作と量産では、異なる工程管理が必要です。

マイクロコアキシャル製造は、制御された段階的移行を前提として設計されるべきです。

工学試作 → 試作 → パイロット生産 → 量産

各段階で、重点が異なります。

ステージ 主な焦点
工学試作サンプル(エンジニアリングサンプル) 実現可能性と構造検討
プロトタイプ 電気的・機械的検証
パイロット 工程の再現性
大量生産 生産の一貫性および検査

IF 試作検証後の設計変更、 じゃあ 量産開始前に、修正されたケーブル構造、コネクタ配置、または工程パラメータを文書化する必要があります。 なぜなら 量産組立は、承認済みのエンジニアリング仕様と一貫性を保つ必要があります。

11.サプライヤーの能力は、細線から完成品アセンブリまでをカバーしている必要があります。

OEM調達の場合、サプライヤーの能力は、単一の製造工程ではなく、一連の工程全体として評価できます。

有効な製造チェーンの例は以下の通りです。

細線 → マイクロ同軸ケーブル → 精密加工 → コネクタ/FPC/PCB端末処理 → 完成品ケーブルアセンブリ → 試験

IF 顧客が購入するのは、原材料のケーブルではなく、完成品のケーブルアセンブリです。 じゃあ サプライヤーは、細線製造から最終組立までの主要工程を自社で管理できる必要があります。 なぜなら そうでないと、品質問題が複数のサプライヤー間で発生・移動し、原因の特定が困難になります。

ホッテン社の製造重点は 高精細電子ワイヤおよびマイクロコアキシャルケーブルの加工です 、お客様指定のコネクタ、FPC、PCB基板、ハウジングおよび関連部品を、必要なエンジニアリング設計に従って完成品アセンブリに組み込むことが可能です。

12.製造要件は用途に応じて適合させるべきである

用途によって優先すべき項目は異なります。

応募 製造重点
超音波 微細導体、低容量、高密度、柔軟性、端子処理
エンドスコップ 小外径、コンパクトな端子処理、曲げ性能
カメラ/ビジョン 高速信号整合性、小型インターフェース
機動式 軽量構造、柔軟性、振動耐性
ロボット 繰り返し動作、配線および機械的耐久性
RFシステム インピーダンス、シールド、減衰およびコネクタの接続部
小型電子機器 小型化、高密度化、および組立時の統合

IF 用途が非常に特殊である じゃあ 製造要件は、実際のデバイス条件から導き出すべきである なぜなら 同じマイクロコアキシャル構造が、すべての用途に自動的に適しているわけではない

ホッテン社の資料を参照 医療機器 ,UAVおよびロボティクス ,AI・スマートエレクトロニクス 、および 高周波・RFシステム 解決策を

13.OEM向け実用的な製造チェックリスト

カスタムマイクロコアキシャルケーブルアセンブリを承認する前に、OEMのエンジニアおよび調達担当者は以下の点を確認できます

チェックポイント 重要な質問
極細ワイヤー 必要な導体径は入手可能か?
隔熱 材料および寸法に関する要件は明確に定義されているか?
ケーブルの幾何学的構造 同軸構造は制御されていますか?
遮断 必要なシールド構造は定義されていますか?
ジャケット 使用環境に適合していますか?
終了 指定されたコネクタ/インターフェースを組み立てられますか?
Mechanical 曲げ、配線、ストレインリリーフに関する要件は定義されていますか?
テスト 完成品の組立品に対する試験は仕様化されていますか?
ドキュメント 図面および部品表(BOM)の改訂は管理されていますか?
生産 この設計は試作段階から量産段階へ移行できますか?

したがって、信頼性の高いマイクロ同軸ケーブルアセンブリとは 高精度な細線製造、正確なケーブル構成、適切な端末処理、および用途に応じた試験の結果である 単一の製造工程ではなく、

カスタムマイクロコアキシャル構造および完成品アセンブリを必要とするOEMプロジェクトについては、 マイクロ同軸ケーブルアセンブリ .

結論:当社の工場から世界へ

ホッテン・エレクトロニクスでは、マイクロコアックスケーブルアセンブリを単なるシステム構成部品とは考えず、イノベーションを推進する不可欠な原動力と捉えています。MRI装置の内部を通過する高周波信号であれ、VRヘッドセットにクリスタル・クリアな映像を提供するものであれ、これらには何千時間にも及ぶエンジニアリングによる完璧さが込められています。

世界有数のグローバルサプライヤーとなる道のりにおいて、私たちが掲げるモットーは常に同じです。「品質」と「安全性」について議論することはありません。それは、私たちの製造におけるDNAそのものです。

ご要件に応じた高精度ケーブルアセンブリ(プロトタイプから量産まで)を確実に製造できるパートナーをお探しの場合、ぜひご相談を開始しましょう。ホッテンでは、あらゆる面で「つながり」をお約束します。

よくある質問

1.マイクロ同軸ケーブルアセンブリはどのように製造されるか?
マイクロ同軸ケーブルアセンブリは、通常、導体の準備、線材引き抜き、絶縁被覆押出、シールド処理、外装被覆、切断および剥離、コネクタ端末処理、最終的な電気的・機械的検査といった複数の工程を経て製造されます。

2. マイクロ同軸ケーブルに一般的に使用される材料は何ですか?
一般的な材料には、銅または銅合金製導体、FEP・PFA・ETFE製絶縁材、金属製シールド材、および用途に応じた被覆材があります。

3. マイクロ同軸ケーブルアセンブリの製造精度が重要な理由は何ですか?
寸法のわずかな変動が特性インピーダンス、静電容量、信号伝送特性および機械的性能に影響を及ぼします。そのため、高周波用途では、導体・絶縁材・シールドの各寸法を精密に制御することが重要です。

4. マイクロ同軸ケーブルアセンブリはどのように試験されますか?
用途に応じて、導通試験、耐電圧試験(Hi-Pot)、インピーダンス測定、VSWR測定、引張力試験、屈曲寿命試験、外観検査などが実施されます。

5. マイクロ同軸ケーブルアセンブリはカスタマイズ可能ですか?
はい。カスタマイズ項目には、導体径、ケーブル外径、インピーダンス、絶縁材、シールド構造、コネクタ種別、ケーブル長、端子処理方式などがあります。

6.ホッテンは、試作品および量産品の製造も可能ですか?
はい。ホッテンでは、設計用サンプルや試作品から量産レベルの製造まで、カスタマイズケーブルの開発をサポートしています。

ご意見・ご要望がございましたら、お気軽にお問い合わせください

お問い合わせ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
電話番号
会社名
お問い合わせ内容
0/1000