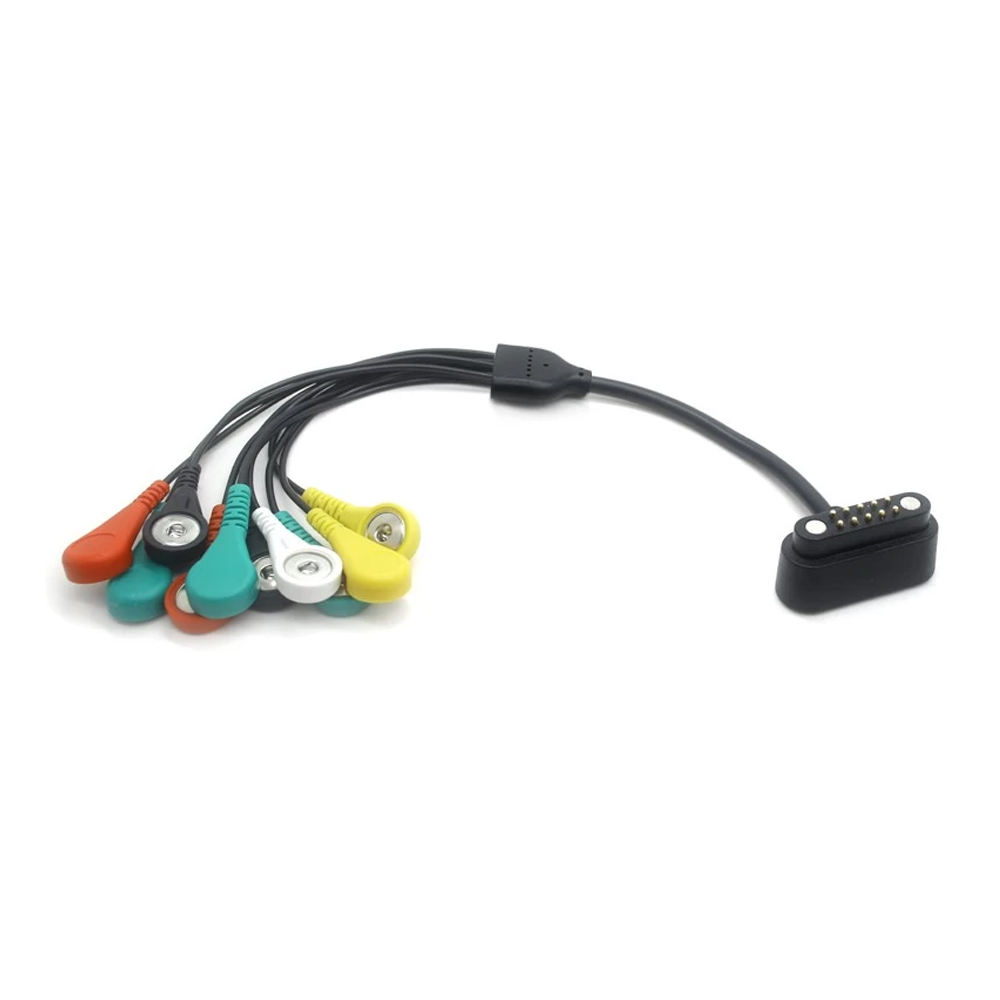
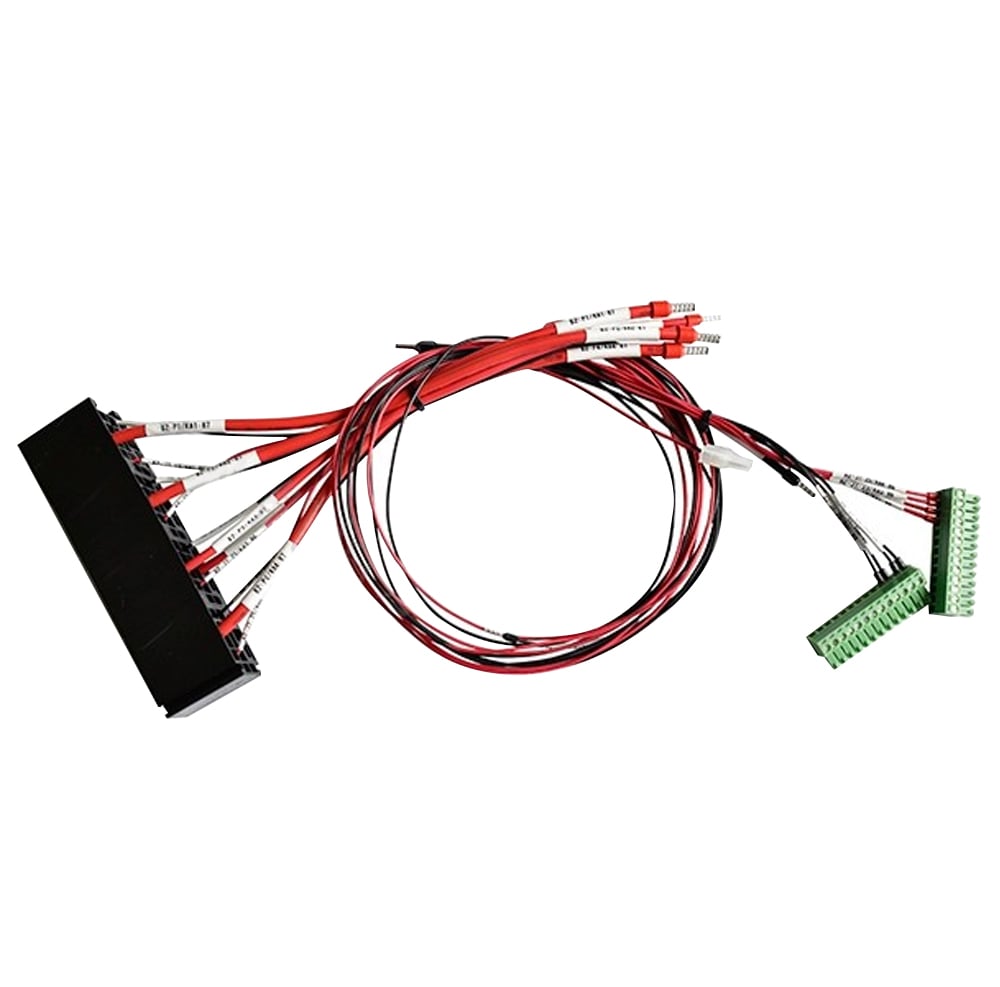
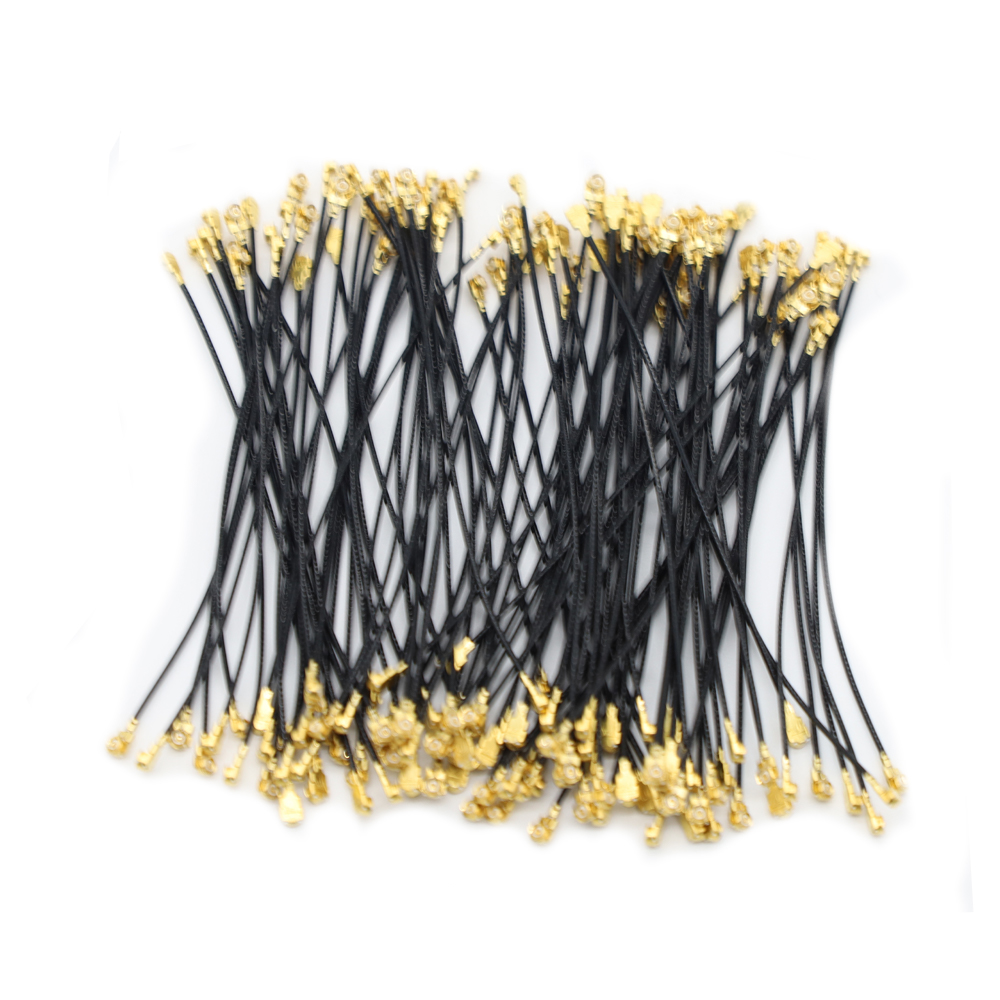
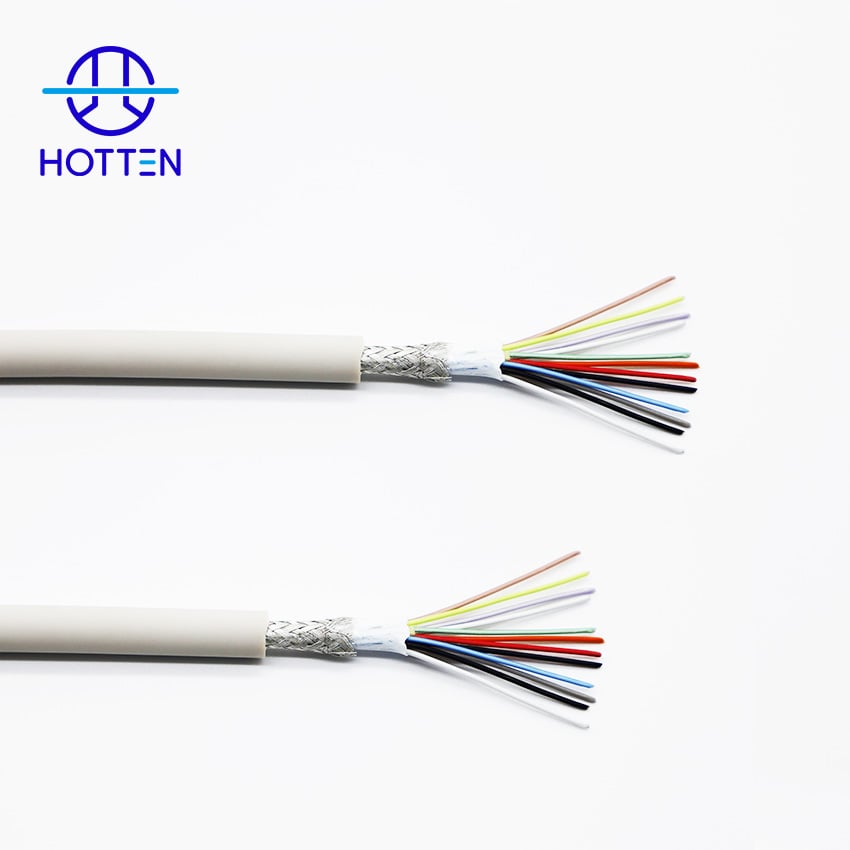
マイクロコアキシャルケーブルアセンブリは、高チャンネル数の画像診断システムにおいて電気的・機械的要件および配線要件を満たしつつ、コンパクトなケーブル構造内に多数の個別信号パスを統合できるため、医用超音波プローブで広く採用されています。
超音波プローブの内部空間が限られている中で多数の信号チャンネルを確保する必要がある場合、マイクロコアキシャル構造により、個別に制御可能な信号パスを維持したまま高い配線密度を実現できます。 最終的なケーブル設計は、チャンネル数、導体径、外径(OD)、特性インピーダンス、静電容量、減衰量、シールド性能、柔軟性、およびコネクタ仕様など、多角的な観点から評価する必要があります。
信号品質が最優先事項である場合、 エンジニアは、特性インピーダンスの一貫性、静電容量、減衰量、シールド性能、ケーブルの幾何形状、およびコネクタ部での信号遷移を含む、信号伝送経路全体を評価すべきです。関連情報については、以下をご参照ください。 極細AWGマイクロコアキシャルケーブルにおけるインピーダンス一貫性(50Ω/75Ω)の重要性 .
プローブの柔軟性や繰り返し曲げ性能が重要である場合、 ケーブルについても曲げ半径、屈曲耐久回数、ねじり特性、シールドの安定性、および端子接続の信頼性を評価する必要があります。導体サイズに関する検討事項については、「 AWGはマイクロコアキシャルケーブルの性能にどのように影響しますか? .
適切なマイクロコアキシャルケーブルは、以下の要素を総合的に検討して選定されます。 チャンネル密度、信号伝送性能、機械的柔軟性、ケーブル外形寸法、およびインターフェース要件 。
関連する絶縁材および誘電体の検討事項については、「 マイクロ同軸ケーブル絶縁体向け適切な発泡技術の選定方法 .
カスタマイズ可能な超音波インターコネクトについては、ホッテン社の 超音波プローブケーブル 解決策を
高信頼性ケーブルアセンブリ用途における、ケーブル構造、シールド、インピーダンス制御、材料選定、および信頼性検証をカバー 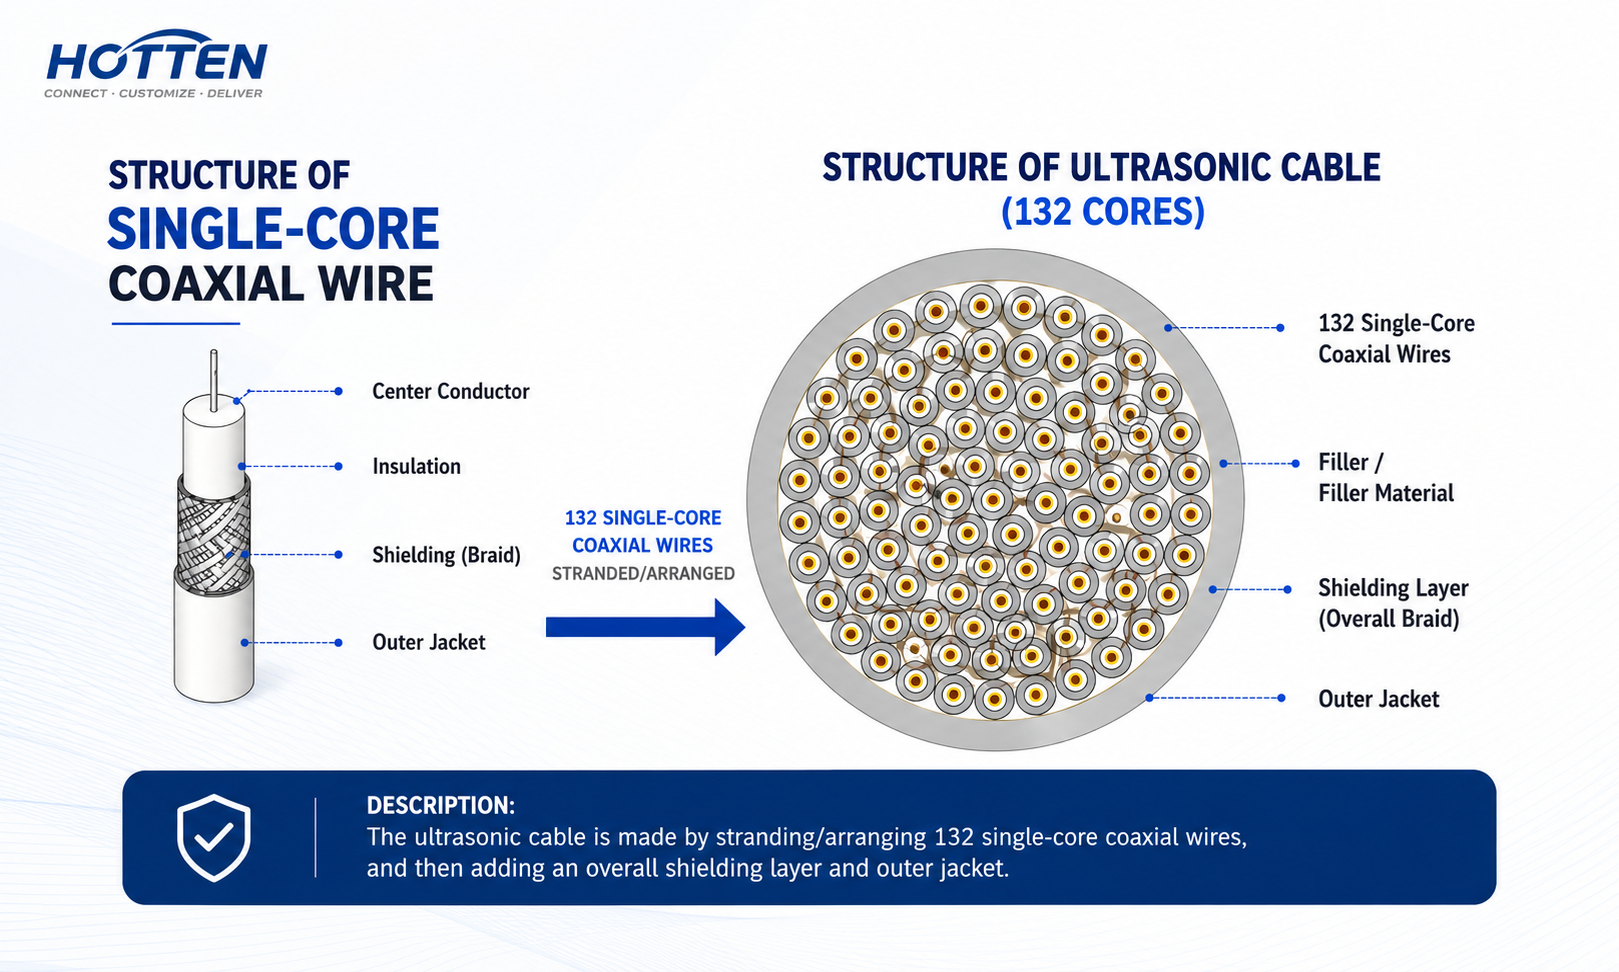
現代の医療用超音波画像診断装置は、トランスデューサプローブからシステムのアナログフロントエンド(AFE)へと、微弱な高周波音響エコーテレグ信号を安定して伝送することに大きく依存しています。高解像度の2Dおよび3D画像を得るためには、典型的な超音波プローブケーブルが64~256本の独立した信号チャネルを収容する必要があります。
マイクロコアキシャルケーブル技術は、これらの高密度並列チャネルを、軽量かつ極めて柔軟なケーブルアセンブリに統合しつつ、優れた取り扱い性を維持できる唯一実用的な解決策です。
医療用超音波における主要な技術的課題 ケーブル は、電気的性能と機械的柔軟性の両立です。
導体の径を大きくすると挿入損失は低下するが、取り回し性や柔軟性が損なわれる。逆に、ケーブルの外径(OD)を小さくすると信号減衰および近接串話(クロストーク)が増加する。さらに、ケーブルアセンブリは数十万回に及ぶ曲げサイクルに耐えうる必要があり、また、画像のアーティファクトを防止するために、すべてのチャンネルにおいて厳密な電気的対称性を維持しなければならない。
ケーブル径を最小化するため、導体には通常、40 AWG~48 AWGの銀メッキまたは錫メッキ高強度銅合金線が用いられる。
誘電体材料の選択は極めて重要であり、これはケーブルの静電容量が直接的に信号減衰および画像の一貫性に影響を与えるためである。したがって、低静電容量のケーブル構造が不可欠である。フローム状パーフルオロアルコキシ(PFA)絶縁材を採用することで、比誘電率(εr)を約1.4~1.5まで低減することが可能である。
これにより、医療用マイクロ同軸ケーブルアセンブリ全体での信号減衰を最小限に抑えるために、典型的な目標静電容量が約50 pF/mとなるよう実現されます。
超音波アナログフロントエンド(AFE)はマイクロボルトレベルの信号を処理するため、電磁干渉(EMI)遮蔽は画像ノイズ性能に影響を与える極めて重要な要素です。
各マイクロ同軸ケーブルには、90%以上のカバレッジを有するスパイラルまたは編組シールドが採用されています。また、全体のケーブルアセンブリには、導電性アルミニウム箔マイラーテープと高カバレッジの銅編組を組み合わせた多層シールド構造が採用されています。
この設計により、標称特性インピーダンスが50 Ω、75 Ω、および85 Ωのインピーダンス制御型ケーブルアセンブリを、±3 Ωという狭い公差範囲内で実現します。押出成形工程における精密な寸法制御により、インピーダンス不連続性およびチャンネル間の位相ミスマッチを最小限に抑えます。
ハンドヘルド超音波プローブでは、臨床使用中の継続的な曲げおよびねじりに耐えながら、操作者の疲労を軽減するために、極めて柔軟なケーブル構造が求められます。
これを実現するため、マイクロ同軸要素をケブラ®繊維などの中心強度材の周囲にらせん状にストランデッド(より合わせ)します。外被は、低摩擦性および優れた生体適合性を備えた医療用グレードPVC(硬度65A)から押出成形されます。
信頼性は、必須のローリングベンド試験、180°ベンド試験、および360°ねじり試験により検証されており、10万回以上の試験サイクル後でも導体の断線やシールドの劣化が発生しないことが確認されています。
最大256本までの終端処理 マイクロコアキシャルケーブル には、高密度小型インターコネクト技術が必要です。
マイクロ同軸ケーブルは、通常、自動レーザー剥離装置で処理され、ピッチ0.4 mm~0.3 mmの微細ピッチPCBまたはインタポーザ基板に直接マイクロはんだ付けされます。
統合型ミニチュアコネクタハウジングには、剛性のコネクタと柔軟なケーブルバンドル間でスムーズな剛性遷移を実現するため、慎重に設計されたストレインリリーフブーツを組み込む必要があります。
各超音波プラットフォームは、独自のアナログフロントエンド(AFE)アーキテクチャおよびトランスデューサー幾何形状を備えており、そのためカスタマイズケーブルアセンブリが不可欠です。
OEM医療用ケーブルの製造では、編組およびケーブル成形工程全体において精密な張力制御が必要であり、内部応力集中を排除します。専用の端子処理治具および自動光学検査(AOI)により、はんだ付け前に40~48 AWG導体の均一な同一平面性が保証されます。
医療用超音波向けマイクロコアキシャルケーブルアセンブリの技術選定ガイド
超音波プローブ向けマイクロコアキシャルケーブルの選定には、チャンネル密度、電気的性能、柔軟性、機械的信頼性、およびコネクタとの統合性を総合的にバランスさせる必要があります。特定のプローブ設計に適合するかどうかを判断する決定的な単一パラメーターは存在しません。
1.チャンネル数とケーブルサイズ
超音波プローブの内部空間が限られている中で、多数の独立した信号チャネルを確保する必要がある場合、エンジニアはより細径の導体や高密度マイクロコアキシャル構造を検討することがあります。
ただし、導体径の縮小は単独の最適化として扱ってはなりません。選定された導体径は、ケーブル長、減衰、抵抗、静電容量、外径(OD)、柔軟性、および可能な端子接続プロセスと併せて評価する必要があります。
このため、 AWGはマイクロコアキシャルケーブルの性能にどのように影響しますか? は、導体径に関するトレードオフを評価する際の参考として活用できます。
2.低静電容量と機械的柔軟性のバランス
プローブ設計が静電容量および信号の一貫性に敏感な場合、誘電体構造およびケーブルの幾何形状を、必要な電気的特性と併せて検討する必要があります。
同時に、携帯型超音波プローブは、繰り返しの曲げやねじりにさらされます。したがって、ケーブル設計では、低静電容量構造と必要な柔軟性・機械的寿命とのバランスを取る必要があります。
異なる絶縁技術は、電気的および機械的な特性において異なる性能を提供します。関連する絶縁に関する検討事項については、 「高周波用マイクロコアキシャルケーブルの発泡絶縁技術(3種)の比較」 をご参照ください。
### 3.信号整合性とシールド性能
**アプリケーションが信号整合性や低ノイズ性能に厳しい要求を有する場合、** エンジニアはインピーダンスの一貫性、減衰量、静電容量の均一性、シールド構造、および端子接続品質を、全体としてのシステムとして評価する必要があります。
シールド性能は、個々のマイクロコアキシャル素線のみに由来するものではなく、ケーブルアセンブリ全体、コネクタ部の過渡領域、アース接続方法、および配線環境なども、システムレベルでのEMI性能に影響を与えます。
超細径マイクロコアキシャルケーブルにおけるインピーダンス制御についてさらに詳しく知りたい場合は、「 極細AWGマイクロコアキシャルケーブルにおけるインピーダンス一貫性(50Ω/75Ω)の重要性 ]
4.OEM向け超音波機器プロジェクトのケーブル選定チェックリスト
カスタム超音波用ケーブルアセンブリを最終決定する前に、設計・調達チームは以下の項目を確認する必要があります:
| 要件 | 確認すべきパラメーター |
|---|---|
| チャネル密度 | コア数、導体径、ケーブル配列 |
| 電気的性能 | インピーダンス、減衰量、静電容量 |
| ケーブルの寸法 | ケーブル外径(OD)、ピッチ、確保可能な配線スペース |
| EMI対策 | 個別シールド、全体シールド、グラウンド接続 |
| 機械的要件 | 曲げ半径、屈曲耐性(フレックスサイクル数)、ねじり、ストレインリリーフ |
| インターフェース | コネクタ形状、基板上のピンピッチ、ピン配置 |
| 製造要件 | 終端処理方法、寸法公差、組立工程 |
| 検証試験 | 時間領域反射計測(TDR)、静電容量の一様性、絶縁耐圧試験、機械的試験 |
### 5.適切なケーブル構成の選定
最終的なケーブル構成は、実際の超音波プローブ設計に基づいて決定する必要があります。
チャネル密度が主な制約条件である場合 → コンパクトな導体およびケーブル構造を優先 → 次に信号特性および機械的性能を検証します。
信号整合性が主な制約条件である場合 → インピーダンス、静電容量、減衰、シールド性能、寸法の一貫性を優先 → 次に伝送経路全体の妥当性を検証します。
操作者による取り扱いや繰り返しの動きが主な制約条件である場合 → 柔軟性、曲げ耐久性、ねじり抵抗性、ストレインリリーフを優先 → 次に機械的試験後の電気的性能を検証します。
より広範な医療用途については、HOTTEN社の[ 医療機器ソリューション ]
カスタマイズ可能な高密度超音波ケーブルアセンブリについては、[ 超音波プローブケーブル ](https://www.hottencable.com/ultrasound-probe-cable)および「 195芯 44AWG/36AWG 医療用超音波ケーブルアセンブリ ].
医療画像診断用ケーブルアセンブリは、厳格な規制要件を満たす必要があります。
医療機器向け製造は、ISO 13485認証取得済みの品質マネジメントシステムのもとで実施される必要があります。
ISO 10993に従い、患者と接触するジャケットのすべての材料は、以下の必須の生体適合性試験に合格しなければなりません:
電気的検証では、以下の項目について100%検査が必要です:
高密度リニアアレイプローブ
体腔内プローブ(経腟/経直腸用)
心臓用フェイズドアレイプローブ
マイクロコアシャルケーブルソリューションを仕様設定する際、OEMメーカーは、超細径ワイヤーの押出から高精度マイクロはんだ付けに至るまで、完全統合型の製造ワークフローを提供できるサプライヤーを優先すべきです。
ISO 13485認証を取得し、低容量ケーブル設計に豊富な実績を持つ製造パートナーを選定することで、長期的な信号整合性および信頼性の高い臨床性能が確保されます。
カスタマイズされたインターコネクトソリューションについては、プロトタイプ開発段階の早期からサプライヤーと連携することで、システムレベルの検証および製品開発を大幅に加速できます。
 最新ニュース
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05





 EN