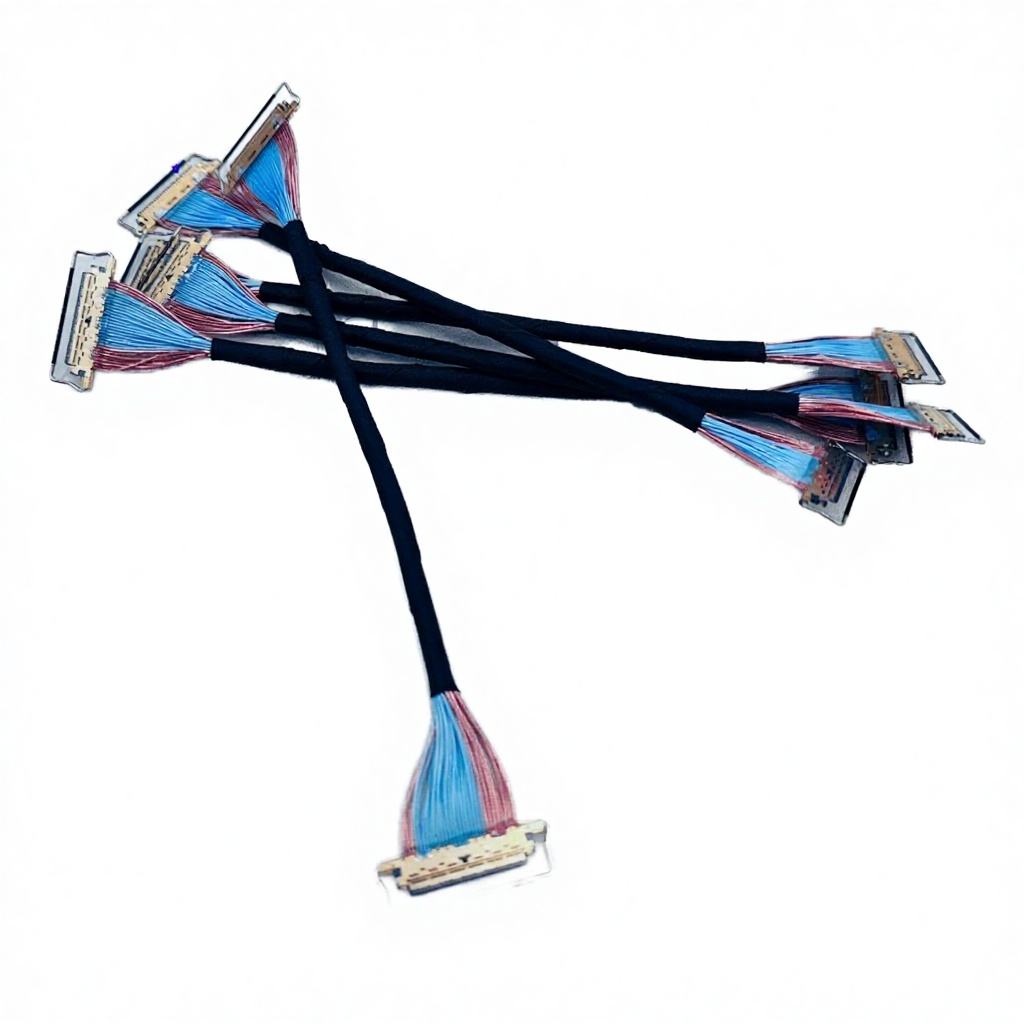
30MHzの超音波エコーを送信する場合でも、カメラ式スコープから高精細信号を供給する場合でも、高周波RFアブレーションプローブに電力を供給する場合でも、同軸ケーブルは使用期間中、一貫した性能を維持しなければなりません。 その設計により、意図された全帯域幅にわたり、所定のインピーダンス、低減衰、安定した位相応答が確保されます。 比較的わずかなインピーダンス不連続性や減衰量の増加であっても、システム設計および動作帯域幅に応じて、感度の高い高周波用途における信号品質に影響を及ぼす可能性があります。 .
高周波同軸ケーブルにおけるRF性能の安定性は、単一の材料や部品ではなく、 伝送構造全体 の制御にかかっています。
最も重要な設計上の制御要素には通常、 導体および誘電体の幾何形状、特性インピーダンス、シールド構造、ケーブル端末処理、コネクタ接続部の遷移、環境変化に対する安定性、製造工程の一貫性 .
もし → 導体および誘電体の寸法が設計公差を超えて変動する
ならば → インピーダンスその他のRF特性が変化する可能性がある
なぜなら → 同軸伝送線路の物理的幾何形状は、その電気的特性に直接影響します。
もし → シールド構造またはシールド端末処理が不均一である
ならば → シールドの連続性および完全なリターンパスを評価する
なぜなら → シールドはRF伝送構造およびEMI制御システムの一部を構成する。
もし → ケーブルの端末処理により、幾何学的形状が変化する
ならば → ストリップ長、誘電体の位置、導体の整列、コネクタ端末処理を制御する
なぜなら → ケーブルとコネクタの接続部では、電気的な不連続性が生じる可能性がある。
もし → ケーブルは温度、湿度、または繰り返し曲げなどの条件下で動作する
ならば → 代表的な環境および機械的条件下でRF性能を検証する
なぜなら → 初期仕様を満たすケーブルでも、環境的・機械的な応力後に異なる挙動を示す場合がある。
制御されたRF伝送については、ホッテン社の製品を参照 RFケーブル .
完全に端末処理済みのソリューションについては、以下を参照 Rf同軸ケーブルアセンブリ .
高精度誘電体押出成形と寸法公差
同軸ケーブルの電気的特性は、導体の直径と誘電体絶縁材との関係によって決まります。 これらの要素のいずれかの公差が最大2%になると、ケーブルの特性インピーダンスが最大2Ω変化し、反射やリターンロスの原因となることがあります。 当社では、リアルタイムの直径フィードバックを用いて、PTFEおよび e -PTFE絶縁体の同心度と厚さを±2%の公差で制御する、高精度な押出成形設備を採用しています。 当社のICE(心内エコー)およびIVUS(血管内超音波)用途には、直流から1 GHzまでの周波数帯域で低誘電率(εr ≈ 2.1)を有するe-PTFEを採用しています。
シールド構造と伝送インピーダンスの低減
伝送インピーダンスは、同軸ケーブルが外部のRFI(無線周波数干渉)の侵入および内部信号の漏洩をどれだけ効果的に防ぐかを示す指標であり、通常はミリオーム毎メートル(mΩ/m)で表されます。 1 MHzを超える周波数帯域でのRFIおよびEMI(電磁妨害)対策には、通常95%を超えるシールド被覆率が必要です。 これは通常、高周波外科用途において、アルミ箔層と錫めっき銅ブラインドを組み合わせた二重シールド構成を採用することによって実現されます。
400~500 kHzで動作するRFアブレーション用途では、アルミ箔シールドの下に追加の半導電性層を配置し、クリープ放電のリスクを低減しています。 編組線の銀メッキは、高周波数帯域における表面抵抗の低減に寄与し、伝送インピーダンスを5 mΩ/m未満に保ちます。 .
制御された ケーブルアセンブリ および端末処理技術
ホッテン社の高度な技能を持つケーブル技術者チームは、 秒 ケーブル全体の性能への端末処理の影響を最小限に抑えるため、厳格な端末処理手順を遵守しています。 これには、導体の剥離長および絶縁被覆のクリアランスを±0.008インチ(約0.2mm)以内に精密に制御すること、誘電体の劣化を防ぐための最適な半田付け温度プロファイルの設定、および接触部品への適切な圧着圧力の管理が含まれます。 導体の剥離長 および絶縁被覆のクリアランスを 0±0.008インチ(約0.2mm)以内に精密に制御すること、誘電体の劣化を防ぐための最適な半田付け温度プロファイルの設定、および接触部品への適切な圧着圧力の管理が含まれます。 c 圧着品質は、用途に応じた引張試験によって検証されます。 当社の自動半剛性組立機は、ケーブルの絶縁被覆剥離、導体位置合わせ、はんだ付け、および端子接続を高精度で行います。 自動検査システムにより、各接続部が確認され、 端子コネクタ内における導体の位置が完全に中央に配置され、誘電体表面がフラット(面一)であることが保証されます。
OEMプロジェクトにおいて、RFの一貫性は次のように評価されるべきである 制御された変数の連鎖として .
実践的な評価フレームワークは以下のとおりです:
形状 → インピーダンス → シールド → 終端処理 → 使用環境 → 試験 → 量産時の再現性
初期試験で良好なRF性能を示すケーブルであっても、これらのパラメーターが量産時にも繰り返し安定して制御可能であることを実証する必要がある。
製造工程におけるコントロールを定義する前に、まず要求される電気的性能を明確にする必要がある。
一般的な要求例は以下のとおりです:
| 仕様 | 技術的課題 |
|---|---|
| 周波数 | 動作周波数帯域は? |
| インピーダンス | 50Ω、75Ω、あるいは他のシステム要件か? |
| 減衰 | 許容最大損失は? |
| リターンロス / VSWR | システムはどの程度の不一致を許容できますか? |
| 位相安定性 | 位相の一貫性は重要ですか? |
| ケーブル長 | 必要な最終長さはどれくらいですか? |
| 容量 | ケーブルの静電容量はシステム上の制約になりますか? |
| 遮断 | どのレベルのEMI/RFI対策が必要ですか? |
もし → その用途では、RF性能の許容範囲が明確に定義されています
ならば → これらの要件をケーブルの幾何形状および工程管理に変換します
なぜなら → 実際のシステム要件を守るための製造管理が確立されている必要があります
もし → 明確な電気的受入基準が定義されていません
ならば → 詳細な製造公差を設定する前に、必要なRFパラメータを定めてください
なぜなら → さもないと、供給業者は、実際にどの電気的特性が重要であるかを把握せずに、寸法を最適化してしまう可能性があります。
インピーダンスに着目した設計については、以下を参照してください。 インピーダンス制御が高周波同軸ケーブルの安定した信号伝送を支える仕組み .
特性インピーダンスは、導体・誘電体・周囲の導電性構造の物理的な関係によって決まります。
重要な寸法変数には、以下のようなものがあります。
もし → 導体および誘電体の形状が安定している
ならば → 伝送構造を所定のインピーダンス範囲内に保ちやすくなる
なぜなら → 寸法の一貫性が、電気的特性の一貫性を支えます。
もし → 寸法のばらつきが、ケーブルの特定の区間に集中する
ならば → 局所的な幾何形状がインピーダンス不連続を引き起こすかどうかを調査する
なぜなら → RF性能は、ケーブルの平均寸法だけでなく、実際の伝送経路によっても影響を受ける。
既存のホッテン社の記事では、すでに、高精度の誘電体押出成形および導体/誘電体の幾何形状制御を、基本的な設計要因として強調している。
ケーブルは工程のいずれかでインピーダンス試験に合格しても、OEMのエンジニアは以下の点も考慮すべきである インピーダンスがどこで、どのように制御されているか .
有効な手順の一例は次のとおりである:
導体の形状
→誘電体の形状
→シールド構造
→ケーブルアセンブリ
→コネクタの移行
→完成ケーブル試験
もし → ケーブル本体の寸法は均一であるが、コネクタ部の接続構造の制御が不十分である
ならば → 完成組立品についても、依然として原因究明が必要となる場合がある
なぜなら → コネクタおよび端末処理部が信号経路の一部となる。
このため、完成品の組立後の試験は、単にケーブルそのものの測定結果だけに依拠するよりも、より有益な情報を提供します。
シールド性能は、単なる仕様(例:
『二重シールドを採用すること』)ではありません。
エンジニアリング上の問いかけは次のとおりです:
選択されたシールド構造は、一貫した品質で量産可能であり、かつ端末処理も一貫して行えるか?
関連する要因には以下が含まれます:
| シールド効果 | 設計上の考慮事項 |
|---|---|
| シールド素材 | 電気的・機械的特性 |
| シールド構造 | 箔シールド、編組シールド、複合シールドなど |
| カバレッジ | EMI/RFI対策要件 |
| シールドの連続性 | 完全な電気的経路 |
| シールド終端方法 | コネクタ/アース構造への接続 |
| 柔軟性 | 繰り返し曲げによる影響 |
| ケーブル | デバイス統合への影響 |
| プロセスの一貫性 | 生産における再現性 |
もし → EMI/RFI性能が極めて重要
ならば → 必要なシールド構造および検証方法を明記すること
なぜなら → シールド要件には、測定可能な受入基準が必要である。
もし → ケーブルは非常に柔軟性も求められる
ならば → シールド構造の評価は、曲げ要件と併せて行うこと
なぜなら → シールド構造は、ケーブル全体の剛性および機械的挙動に影響を与える可能性がある。
HOTTEN社の現行記事では、すでにRFケーブルの構造戦略の一環として、フォイルシールドおよび編組シールドについて言及しています。
アプリケーションレベルのRFソリューションについては、以下をご覧ください。 高周波・RFシステム .
ケーブル自体は端子処理前の段階で優れたRF特性を有している場合でも、完成したアセンブリには以下の要素が含まれます。
導体 → 电介质(誘電体) → シールド → 端子処理 → コネクタ
したがって、端子処理部もRF設計の一部として考慮する必要があります。
重要な制御項目には、以下のようなものがあります。
もし → 端子処理により同軸構造の物理的形状が変化する
ならば → 接続部の検査および妥当性確認を行う
なぜなら → 急激な形状変化はRF信号経路に影響を及ぼす可能性がある。
もし → 組立品では、用途に応じて異なるコネクタを使用する
ならば → 各ケーブル/コネクタの組み合わせについて個別に妥当性を確認する
なぜなら → コネクタの形状および端子処理条件は、用途ごとに異なる。
HOTTEN社の記事では、すでに被覆剥き長さ、絶縁被覆 clearance(絶縁部の露出長)、はんだ付け条件、圧着圧力、および自動検査を端子処理の管理項目として挙げている。
完成品については、以下を参照 Rf同軸ケーブルアセンブリ .
RFの一貫性は、室温の実験室における課題にとどまらない。
用途に応じて、エンジニアは以下の項目を評価する必要がある場合がある。
もし → ケーブルが温度変化のある環境で使用される
ならば → 要求される温度範囲全体にわたってRF特性を検証する
なぜなら → 材料特性およびケーブルの幾何形状は、環境条件によって変化しうる。
もし → ケーブルが繰り返し曲げられる
ならば → 代表的な機械的試験の前後で電気的性能を評価する
なぜなら → 機械的変形は、物理的な伝送構造に影響を及ぼす可能性がある。
本稿では、HOTTEN社の検証アプローチの一環として、環境サイクル試験および屈曲関連の測定について述べる。
機械的・電気的トレードオフについては、以下を参照 超細径同軸ケーブルにおける機械的性能と電気的性能のバランスの取り方 .
製造における重要な区別は次のとおりです。
検査はばらつきを検出するものであり、工程管理は過度なばらつきを防ぐことを目的としています。
高周波同軸ケーブルの場合、有効な管理は製造工程全体で実施できます。
| 製造工程 | 管理例 |
|---|---|
| 導体の前処理 | 導体の寸法/表面状態 |
| 誘電体の押出 | 外径/同心度/厚さ |
| 遮断 | 被覆率/連続性/構造 |
| ケーブル切断 | 長さ |
| 剥ぎ取り | ストライプ長さ |
| 終了 | 導体および絶縁体の位置 |
| コネクタアセンブリ | アライメント/挿入 |
| 最終 的 試験 | インピーダンス/減衰/連続性 |
| 環境検証 | 温度/湿度/曲げ応答 |
もし → 最終検査で、同一工程で繰り返し不良が発生している
ならば → 上流の製造工程を調査する
なぜなら → 工程そのものを修正せずに最終製品だけを修正しても、工程能力は向上しない。
OEMプロジェクトが試作段階から量産段階へ移行する際、問われる内容は次のように変化する:
「このケーブルを製造できますか?」
宛先:
「このケーブルを一貫して製造できますか?」
つまり、エンジニアは以下の点に注意する必要があります:
もし → 試作サンプルが要求されるRF性能を満たしていること
ならば → 同一の管理手法が量産ロット間で維持可能かどうかを評価すること
なぜなら → ごく少数の成功したサンプルだけでは、量産における一貫性が保証されるわけではありません。
もし → 重要なパラメーターが手動調整に大きく依存している
ならば → その工程を標準化または自動化できるかどうかを評価する
なぜなら → 個々の調整に工程が依存すると、製造時のばらつきがさらに生じる可能性がある。
すべての同軸ケーブルに同一の検証プログラムを適用してはならない。
もし → 当該ケーブルが超音波、ICE(心内エコー)、IVUS(血管内超音波)またはその他の医療用画像診断装置で使用される場合
ならば → rF性能を、小型化された外形、柔軟性および用途に応じた環境要件と併せて評価する
なぜなら → 医療用ケーブルアセンブリは、電気的・機械的・環境的な制約を複合的に満たす必要がある。
参照 医療機器 .
もし → 当該ケーブルがRFアブレーション装置で使用される場合
ならば → 電気的性能、絶縁構造、シールド性能および関連する環境・機械的条件を総合的に評価する
なぜなら → ケーブルの設計は、対象機器の電気的・安全上の要件に適合している必要があります。
参照 RFアブレーションケーブル .
もし → ケーブルが可動式の無人航空機(UAV)、ジンバル、またはロボットシステム内に設置される場合
ならば → rF試験と、可撓性および振動に関連する検証を組み合わせる
なぜなら → ケーブルは、機械的な反復運動を受ける状況においても、信号性能を維持する必要があります。
参照 UAVおよびロボティクス .
有効なRFQには、以下の2点を明記する必要があります。 性能要件および製造受入基準 .
| カテゴリー | 推奨情報 |
|---|---|
| 周波数 | 動作周波数範囲 |
| インピーダンス | 50Ω/75Ω/その他 |
| 減衰 | 許容最大値 |
| リターンロス / VSWR | 該当する場合は必要な制限値 |
| 相 | 該当する場合は、安定性要件 |
| ケーブル長 | 公称値+許容差 |
| ケーブル | 許容最大寸法 |
| 指揮者 | 材料/寸法/構造 |
| ダイレクトリック | 材質/構造 |
| 遮断 | 構造/カバレッジ/終端処理 |
| コネクタ | 部品番号/インターフェース |
| 終了 | はんだ付け/圧着/その他の接続方式 |
| 環境 | 温度/湿度/化学薬品への耐性 |
| 柔軟性 | 静的/動的 |
| テスト | 電気的・機械的・環境的要件 |
| 生産 | 試作/試験生産/量産 |
もし → rFQには「50Ω低損失同軸ケーブル」としか記載されていない
ならば → 周波数、減衰量、ケーブル長、コネクタ、環境条件などの要件を追加する
なぜなら → そうでなければ、同一の一般的な記述を満たす異なるケーブル構造が複数存在し得る。
有効な設計手順の一例は以下の通り:
システム要件
→周波数
→インピーダンス
→減衰量/反射損失
→導体および誘電体の幾何形状
→遮断
→終了
→環境要件
→プロトタイプテスト
→製造工程の検証
→最終組立時の試験
例えば、医療用高周波ケーブルの場合:
医療画像診断機器への対応要件
→ 使用周波数帯域を決定
→ インピーダンスを定義
→ 許容される減衰量を決定
→ ケーブル外径を定義
→ 導体および誘電体を選択
→ シールド構造を選択
→ コネクタおよび端末処理方法を定義
→ 初期の高周波特性を評価
→ 代表的な機械的・環境試験を実施
→ 量産時の一貫性を確認。
このように段階的に検討することで、単に「高周波用同軸ケーブル+50Ω」という仕様を提示するだけよりも、はるかに堅固な技術的根拠が得られます。
高周波用同軸ケーブル+50Ω
RF同軸ケーブルアセンブリが高周波信号の信頼性を確保するためのインピーダンス制御と損失低減手法
インピーダンス制御が高周波同軸ケーブルの安定した信号伝送を支える仕組み
材料選定とストレインリリーフがRF同軸ケーブルアセンブリの寿命を延ばす仕組み
超細径同軸ケーブルにおける機械的性能と電気的性能のバランスの取り方
環境安定性――温度・湿度・曲げによる影響
たとえ同軸ケーブルアセンブリが完璧に製造されていても、温度変化や高湿度の臨床環境下、あるいは多頻度の曲げ動作後には、性能ばらつきが生じる可能性があります。 当社では、多くの設計について96時間の熱・湿度サイクル試験(40℃、95%RH)を実施し、インピーダンスおよび減衰量の変動を監視するとともに、ロボットおよびカメラを用いた試験治具により、曲げ条件下での位相シフトを測定しています。当社の材料は、 —著しい温度・湿度変動に耐えるよう選定されており、 また、熱膨張係数が低い素材を採用しています。 であり、 例えばFEPやETFEなどです。 , such as FEP and ETFE j 水分を弾き、吸湿を防ぐ撥水性のコーティング。
まとめ
高性能かつ高信頼性の同軸ケーブルを実現するには、上記4つの設計要素を精密に制御することが不可欠です。ホッテン社の最新鋭製造施設では、1万平方メートルにおよぶ広大な敷地に設計・エンジニアリング・製造の全機能を整え、年間300種類以上の独自仕様ケーブルを開発・生産しています。
外科医が正確に制御されたRFアブレーション信号を必要とする場合でも、あるいは可能な限り鮮明な画像を提供する診断用プローブを必要とする場合でも、 ホッテン社の同軸ケーブル技術は、過酷な使用条件においても信頼性と一貫した性能を提供します。
 最新ニュース
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05





 EN