+86-13912615597 [email protected]
Alle Kategorien

Der Fertigungsprozess hinter Mikrokoaxial-Kabelbaugruppen

Apr 03, 2026

Die Mikrokoaxial-Kabelbaugruppe ist der unsichtbare Superheld in der Welt der AR/VR industriellen Drohnen und medizinischen Technologien, die sich rasch verändern. Diese kleinen, aber leistungsstarken Komponenten haben die Aufgabe, Hochfrequenzsignale mit minimalen Verlusten zu übertragen – eine weitere, nicht verhandelbare Anforderung moderner Elektronik.

Bei Hotten Electronic arbeiten wir seit 2018 daran, uns in dieser komplexen Kunst zurechtzufinden; das Unternehmen hat seinen Sitz im Osten Chinas. Als forschungs- und entwicklungsbasiertes Kernunternehmen mit Ultrafein-Koaxialkabel-Technologie entwickeln wir jährlich mehr als 300 neue kabel spezifikationen jedes Jahr aus unserer 10.000-Quadratmeter-Werkstatt. Doch was verwandelt die Rohstoffe in eine Hochleistungs-Kabelbaugruppe? Es ist eine Kombination aus fortschrittlicher Maschinentechnik, hochwertiger Qualitätskontrolle und maßgeschneiderter Ingenieurexpertise.

Dies ist ein Blick hinter die Kulissen der Herstellung von Mikrokoaxialkabel-Baugruppen.

Welche sind die wichtigsten Fertigungsschritte für Mikro-Koaxial-Kabelbaugruppen?

Direkte Antwort

Mikro-Koaxial-Kabelbaugruppen werden durch eine kontrollierte Abfolge von feindrahtverarbeitung, Isolierung, Koaxialaufbau, Abschirmung, Mantelung, präzises Schneiden und Abisolieren, Anschluss und Endkontrolle hergestellt .

Wichtig ist, dass die Herstellung einer Mikro-Koaxial-Baugruppe nicht einfach nur eine kleinere Version der konventionellen Koaxialkabelfertigung ist. Mit abnehmendem Kabeldurchmesser und Leiterquerschnitt werden Maßhaltigkeit, Materialgleichmäßigkeit, koaxiale Geometrie, Abschirmung, Anschlussgenauigkeit und Kontrolle zunehmend wichtiger .

Ein typischer Fertigungsablauf lautet:

Feindrahtvorbereitung → Isolierung → Koaxialaufbau → Abschirmung → Mantelung → Schneiden & Abisolieren → Anschluss → Elektrische und mechanische Prüfung

Fertigungsstadium Wesentliche technische Steuerparameter Ergebnis
Feindrahtvorbereitung Leiterquerschnitt und Gleichmäßigkeit Stabile elektrische und mechanische Grundlage
Isolierung Dielektrische Dicke und Gleichmäßigkeit Gesteuerte elektrische Eigenschaften
Koaxiale Konstruktion Konzenzitrität und Geometrie Konsistentes Übertragungsverhalten
Schirmung Abdeckung und Struktur EMI-Kontrolle und Signalisolation
Mantel Dicke, Material und Flexibilität Mechanischer und Umgebungs-Schutz
Schneiden und Abisolieren Geregelte Vorbereitung Schützt Leiter und Abschirmung
Beendigung Ausrichtung und Kontaktqualität Zuverlässige fertige Verbindung
Abschlusstests Elektrische, geometrische und mechanische Prüfungen Verifikation der fertigen Montage

Für OEM-Projekte mit Feindraht- und Mikrokoaxial-Verbindungen siehe HOTTENs Mikrokoaxialkabel und Mikrokoaxialkabelbauensemble lösungen.


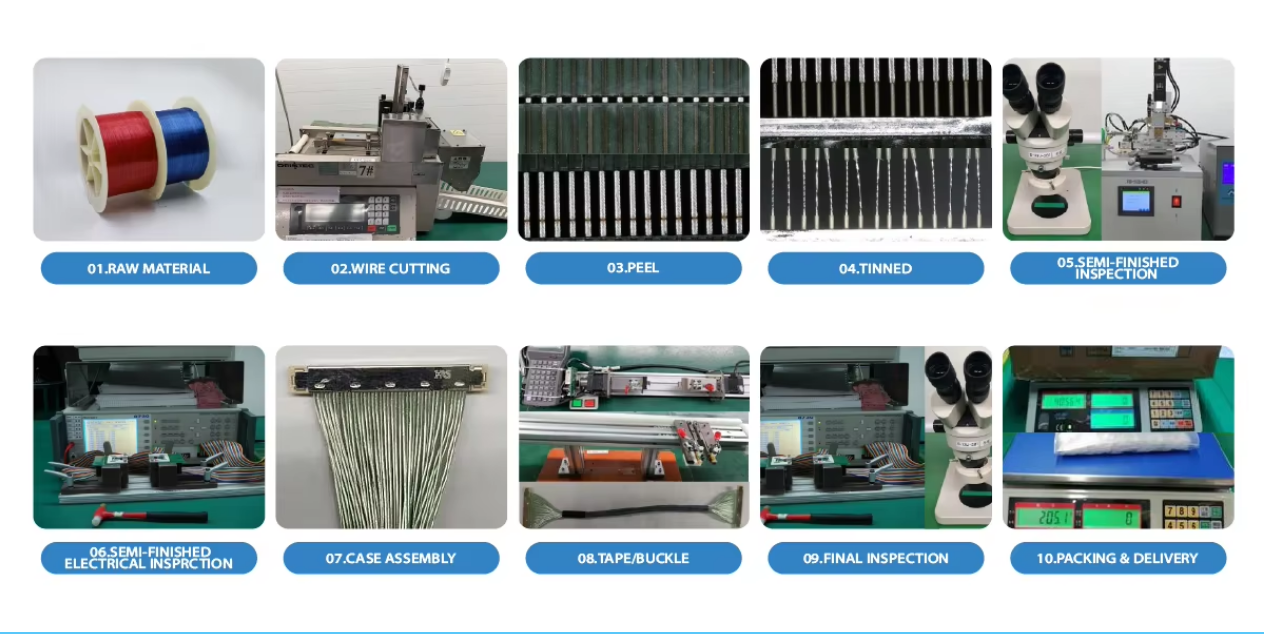
image(3b6a3e2fac).png

Schritt 1: Materialauswahl & Drahtziehen

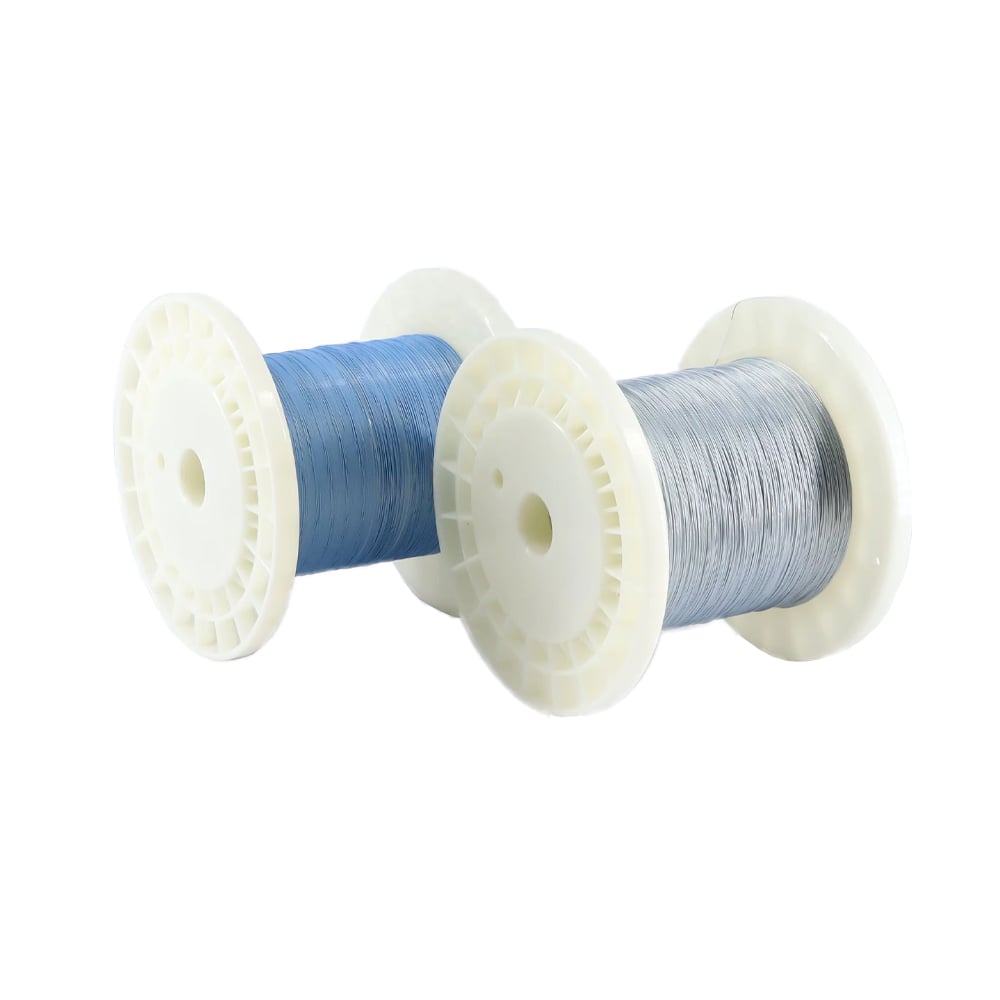
Der Prozess beginnt mit Rohstoffen, normalerweise Kupfer- oder Kupferlegierungsleitern. Denn mikrokoaxialkabel haben üblicherweise Leiterdurchmesser im Mikrometerbereich; Feinheit ist daher von zentraler Bedeutung. Bei Hotten beginnt dies mit dem Drahtziehen: Dabei wird der Rohdraht durch eine Reihe von Düsen gezogen, um die erforderliche Dicke zu erreichen. Bereits ein Fehler von 0,001 mm kann die Impedanzkonstanz beeinträchtigen. Dieser Schritt legt die Grundlage für Signalintegrität – ein entscheidendes Kriterium bei unseren medizinischen und industriellen Anwendungen.

Schritt 2: Extrusion und Isolierung

Sobald der Leiter vorbereitet ist, muss er isoliert werden, um Signalverluste zu vermeiden. Hier kommen Werkstoffe wie FEP, PFA oder ETFE zum Einsatz. Die Isolierschicht wird mit hochpräzisen Extrudern aufgebracht, deren Konzentrizitätstoleranzen innerhalb oder sogar über den Industriestandards liegen. Im Fall von ultrafeine Koaxialkabel , ist die Homogenität dieser dielektrischen Beschichtung äußerst wichtig – Kapazität und Signalausbreitungsgeschwindigkeit hängen unmittelbar davon ab.

Schritt 3: Umflechtung und Abschirmung

Elektromagnetische Störungen (EMV) sind ein unvermeidlicher Feind im Zeitalter von 5G und der Übertragung hochauflösender Videos. Unsere Mikrokoaxial-Steckverbinder verwenden eine mehrschichtige Abschirmung, häufig in Form von Folienummantelungen in Kombination mit geflochtenen Metallmaschen. Dazu kommen spezielle Flechtmaschinen zum Einsatz, die mit Filamenten arbeiten können, deren Feinheit der eines menschlichen Haares entspricht. Mehr als 40 Produktionsmaschinen laufen rund um die Uhr in Hotten, um eine dichte und flexible Abschirmung zu gewährleisten – eine ausgewogene Lösung, die insbesondere bei dynamischen Anwendungen wie Drohnen-Gimbals oder chirurgischen Robotern erforderlich ist.

Schritt 4: Umhüllung

Die äußere Umhüllung schützt das Kabel. Unsere Wahl der verwendeten Materialien fällt je nach Anwendungsfall auf Polyurethan oder PVC. Bei medizinischen Endoskopen muss die Umhüllung sterilisierbar und biokompatibel sein. Bei industriellen Drohnen muss sie Abrieb- und Hochtemperaturbeständigkeit aufweisen. Diese Schicht wird unter Vermeidung einer Beschädigung der feinen inneren Topographie durch Kalibrierung unserer Extrusionsanlagen aufgebracht. Dabei handelt es sich nicht um klassische Extrusion, sondern um Mikroengineering.

Schritt 5: Schneiden und Abisolieren

Nun folgt eine der empfindlichsten Phasen. Mikrokoaxialkabel können nicht wie herkömmliche Leitungen mit normalen Klingen geschnitten werden. Die Gefahr, den Innenleiter zu ritzen oder die Abschirmung zu unterbrechen, ist hierzu zu groß. Wir setzen laserschneidende und widerstandsbasierte Abisoliersysteme ein, die die Isolationsschichten mit chirurgischer Präzision entfernen. Dieser Schritt entscheidet in der Regel über den Unterschied zwischen einer funktionsfähigen Verbindung und einer Verbindung, die Signalreflexionen verursacht.

Schritt 6: Abschluss und Steckerverbindung

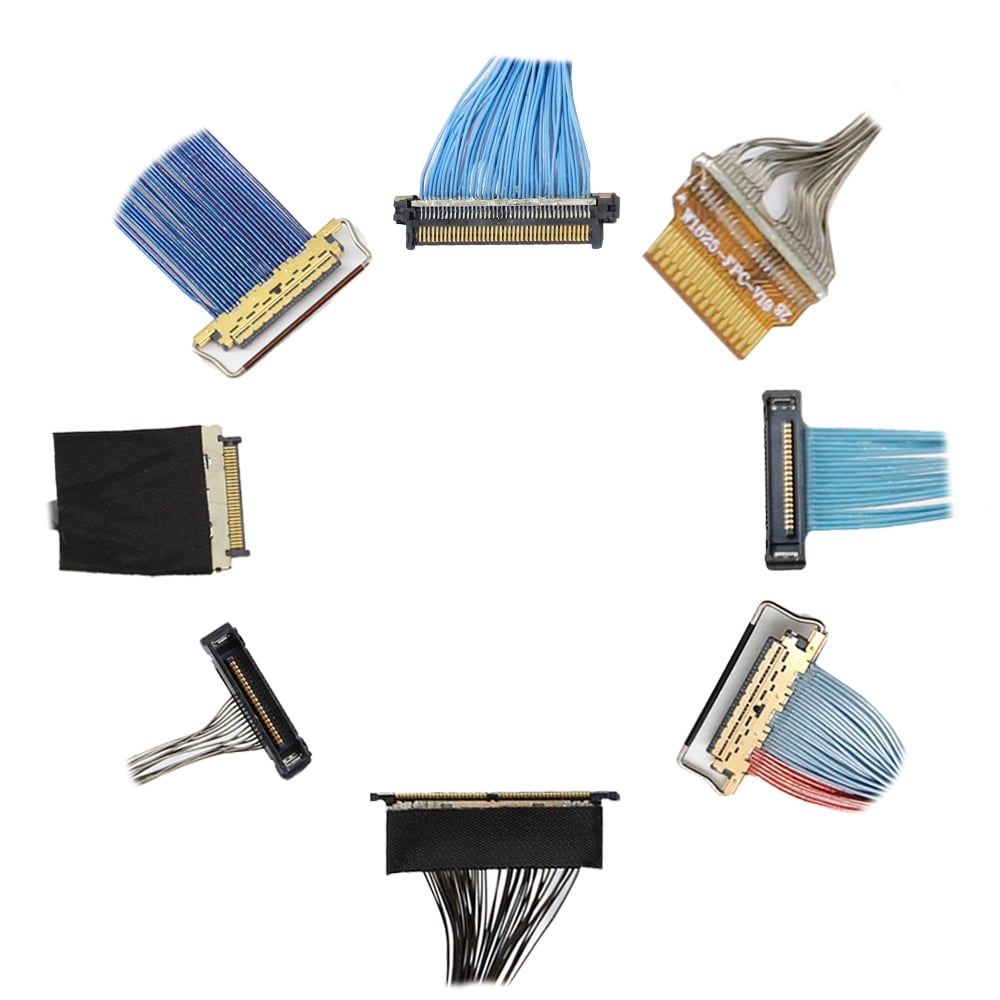
Und eine Kabelbaugruppe ist nur so gut wie ihre Verbindungen. Wir setzen Techniker und automatisierte Maschinen ein, die gemeinsam mikro-miniaturisierte Steckverbinder – typischerweise von I-PEX, Hirose oder sogar kundenspezifische Designs – montieren. Dabei handelt es sich um einen Löt- oder Laser-Schweißprozess, der unter Vergrößerung durchgeführt wird. Bei medizinischen Ultraschallsonden muss dies so erfolgen, dass kein Signalverlust auftritt. Bei AR/VR-Headsets muss sichergestellt sein, dass eine verzögerungsfreie Hochgeschwindigkeitsdatenübertragung gewährleistet ist.

Schritt 7: 100-prozentige Funktionsprüfung

Qualität ist bei Hotten kein Tor, sondern eine Unternehmenskultur. Jede Baugruppe wird gründlich geprüft. Dazu gehören:

Durchgangs- und Hochspannungsprüfung (Hi-Pot), um die elektrische Sicherheit zu bestätigen.

Impedanz- bzw. VSWR-Prüfung zur Überprüfung der Effizienz der Signalausbreitung.

Zugkraftprüfung und Biegelebensdauerprüfung zur Simulation realer mechanischer Belastungen.

Die visuelle Prüfung mittels automatisierter optischer Geräte.

Mit einer Produktionskapazität von über 144 Millionen Metern pro Jahr erfordert dieses Maß an Sorgfalt standardisierte Arbeitsprozesse und eine Null-Fehler-Politik.

Fertigungsstadium Hauptprozess Wesentlicher Qualitätsfokus
1. Drahtziehen Verringerung des Leiterdurchmessers Maßliche Konsistenz
2. Isolation Präzisionsstrangpressprofil Konsistenz und Konzentrizität des Dielektrikums
3. Abschirmung Folien- und/oder Geflechtabschirmung EMI-Schutz und Abdeckungsgrad
4. Mantelung Äußere Schutzschicht Flexibilität und Umweltbeständigkeit
5. Schneiden und Abisolieren Präzise Vorbereitung Beschädigung von Leiter und Abschirmung vermeiden
6. Abschluss Steckverbinderbefestigung Elektrische und mechanische Zuverlässigkeit
7. Endprüfung Elektrische und mechanische Inspektion Funktionale und Qualitätsverifizierung


Der menschliche Faktor: F&E als Rückgrat

Unser Prozess lässt sich nicht ohne Erwähnung der Ingenieure beschreiben, die ihn erst möglich machen. Unser F&E-Team arbeitet eng mit Kunden in der Phase von der Konstruktion bis zur Fertigung zusammen und stellt jährlich mehr als 300 neue Kabelspezifikationen bereit. Es kann sich dabei um eine kundenspezifische Impedanzzahl für eine Drohne militärischer Klasse oder um einen miniaturisierten Biegeradius für einen neurovaskulären Katheter handeln – doch es ist unsere Fähigkeit, schnell und in großem Maßstab Prototypen herzustellen, die aus einer guten Idee ein stabiles industrielles oder medizinisches System macht.

Technische Auswahl und OEM-Fertigungsaspekte

1. Die Feindrahtfertigung legt die Grundlage für das endgültige Kabel

Der Fertigungsprozess beginnt mit dem Leiter.

Bei ultradünnem elektronischem Draht ist das Produktionsziel nicht einfach ein kleinerer Leiter. Der Leiter muss eine konstante

  • Durchmesser
  • Materialien Eigenschaften
  • Oberflächenbeschaffenheit
  • Elektrischer Widerstand
  • Mechanische Merkmale

IF ein OEM sehr kleine Leiter benötigt, dann die dimensionsgerechte Konsistenz des Leiters sollte vor der Herstellung des Koaxialkabels kontrolliert werden, weil schwankungen, die bereits in der Drahtstufe eingeführt werden, können sich auf nachfolgende Isolierungs-, Abschirmungs- und Anschlussprozesse auswirken.

Für Anwendungen mit ultradünnen Leitern siehe HOTTENs Dünnes Elektronik-Kabel funktionen.

2. Die Isolierung steuert mehr als nur die elektrische Isolation

Die Isolierschicht trennt den Leiter von der umgebenden leitfähigen Struktur; bei Mikrokoaxialkabeln trägt sie jedoch auch zur gesamten elektrischen Geometrie bei.

Wichtige Parameter umfassen:

Isolationsparameter Warum es wichtig ist
Material Beeinflusst das dielektrische Verhalten und die Umgebungsverträglichkeit
Dicke Wirkt sich auf die Kabelform und die elektrischen Eigenschaften aus
Gleichmäßigkeit Hilft, eine konsistente Leistung über die gesamte Kabellänge aufrechtzuerhalten
Konzentrizität Unterstützt eine stabile Koaxialgeometrie
Oberflächenqualität Unterstützt zuverlässige Downstream-Prozesse

IF das Kabel erfordert kontrollierte elektrische Eigenschaften, dann die Isolationsdicke und die Geometrie sind als Fertigungsparameter zu behandeln, weil eine Variation in der Dielektrikumstruktur kann Kapazität und Impedanz beeinflussen.

3. Die Koaxialgeometrie muss während der gesamten Produktion konstant bleiben

Ein Mikrokoaxialkabel hängt von der relativen Position des Innenleiters, des Dielektrikums und der Abschirmung ab.

Die gewünschte Struktur ist:

innenleiter → Dielektrikum → Abschirmung

Je kompakter das Kabel wird, desto wichtiger wird eine konsistente Geometrie.

IF verschiebt sich der Innenleiter oder das Dielektrikum innerhalb der Koaxialstruktur, dann können sich die elektrischen Eigenschaften entlang des Kabels ändern, weil die physikalische Beziehung zwischen den leitfähigen Elementen hat sich verändert.

Dies ist ein Grund, warum die Herstellung von Mikrokoaxialkabeln eine koordinierte Prozesssteuerung erfordert und nicht nur auf die abschließende Produktprüfung setzen kann.

4. Abschirmung muss elektrische und mechanische Anforderungen ausbalancieren

Abschirmung hilft bei der Kontrolle elektromagnetischer Störungen und unerwünschter Signalkopplung; die Konstruktion der Abschirmung beeinflusst jedoch auch die mechanischen Eigenschaften des Kabels.

Mögliche Abwägungen umfassen:

mehr Abschirmung → besseren Schutz

jedoch potenziell:

mehr Abschirmung → größeren Außendurchmesser / höhere Steifigkeit / schwierigere Kontaktierung

IF das Kabel in einer dynamischen Anwendung wie einer medizinischen Sonde, einem UAV-Gimbal oder einem Robotersystem eingesetzt wird, dann sollte die Abschirmung gemeinsam mit den Flexibilitätsanforderungen ausgewählt werden, weil der elektrische Nutzen muss mit der mechanischen Beweglichkeit des Kabels kompatibel bleiben.

Für HF-Anwendungen siehe HOTTENs Rf coaxial cable assembly .

5. Die Ummantelung ist Teil des funktionalen Kabeldesigns

Die äußere Ummantelung schützt die innere Kabelstruktur, beeinflusst aber auch:

  • Biegsamkeit
  • Schleifbeständigkeit
  • Kabel
  • Oberflächeneigenschaften
  • Chemische Resistenz
  • Verlegeverhalten
  • Umweltbelastung

IF das Kabel in einer medizinischen Umgebung eingesetzt wird, dann das Ummantelungsmaterial sollte anhand der tatsächlichen Reinigungs-, Desinfektions-, Temperatur- und sonstigen Anwendungsbedingungen bewertet werden, weil allgemeine Materialbeschreibungen ersetzen keine anwendungsspezifische Validierung.

Für medizinische Anwendungen siehe Medizinisches Kabelbauensemble .

6. Schneiden und Abisolieren erfordern eine kontrollierte Kabelvorbereitung

Nach der Herstellung des Kabels muss es für die Endverbindung vorbereitet werden.

Ziel ist es, die erforderlichen leitfähigen Strukturen freizulegen, ohne dabei zu beschädigen:

  • Zentralleiter
  • Isolierung
  • Schirmung
  • Benachbarte Signalpfade

IF das Kabel verwendet feine Leiter oder miniaturisierte Koaxialstrukturen, dann der Abmantelungsprozess sollte daher an den Aufbau des Kabels angepasst sein, weil eine übermäßige Abmantelungskraft oder eine ungenaue Vorbereitung kann die elektrische Struktur bereits vor Beginn der Steckverbinder-Montage beschädigen.

Das erforderliche Vorbereitungsverfahren sollte daher gemeinsam mit dem Steckverbinder und dem Endverbindungs-Design festgelegt werden.

7. Endverbindung: Das Kabel wird in eine fertige Baugruppe umgewandelt

Die Zuverlässigkeit der fertigen Kabelbaugruppe ist nur so hoch wie die ihrer Endverbindung.

Je nach Kundendesign kann die Endverbindung Folgendes umfassen:

  • Anschluss eines mikrokoaxialen Steckverbinders
  • Anschluss feiner Drähte
  • FPC-Anschluss
  • Leiterplatten-Verbindung
  • Löten
  • Krimpen
  • Abschirmungs-Endverbindung
  • Überformung
  • Zugentlastung

IF die Baugruppe verwendet einen Miniatursteckverbinder, dann kabelvorbereitung, Leiterausrichtung, Abschirmungsbehandlung und Steckverbinderpositionierung müssen gemeinsam kontrolliert werden, weil ein geringfügiger Anschlussfehler kann sowohl die elektrische Durchgängigkeit als auch die mechanische Zuverlässigkeit beeinträchtigen.

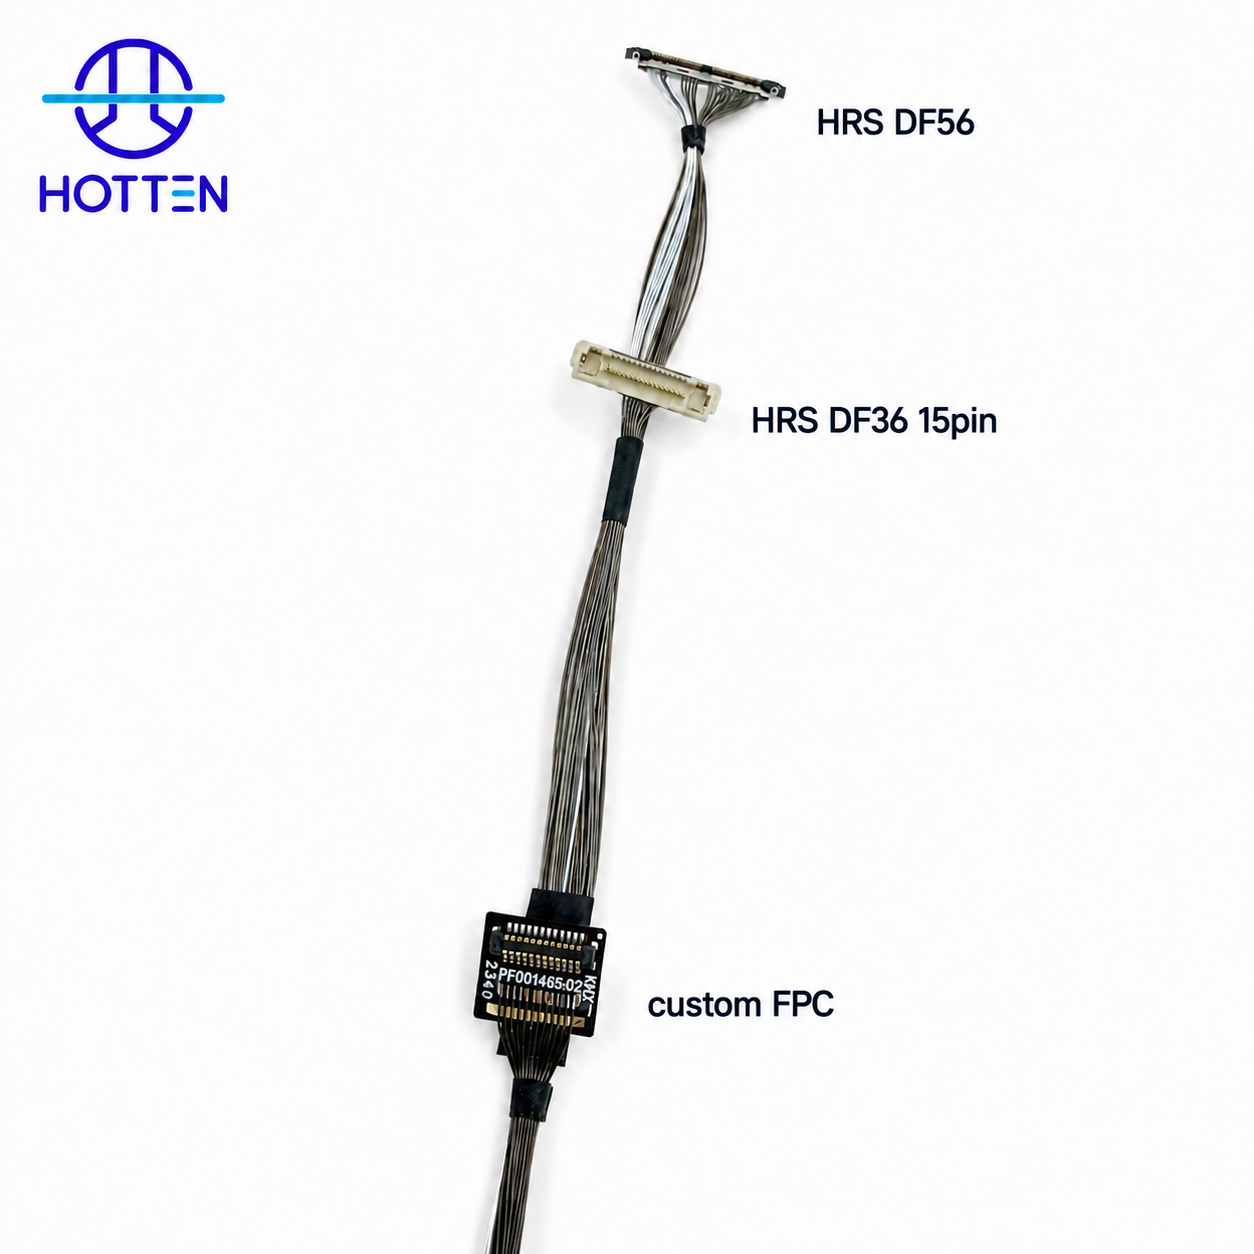
HOTTEN kann integrieren vom Kunden festgelegte Steckverbinder, FPCs, Leiterplattenanschlüsse, Gehäuse und andere Komponenten in die fertige Baugruppe gemäß der Zeichnung, Stückliste (BOM), Teilenummer oder Mustervorgabe des Kunden.

8. Die fertige Baugruppe sollte getestet werden – nicht nur das nackte Kabel

Ein nacktes Kabel kann seine Spezifikation erfüllen, während die fertige Baugruppe dennoch ein Problem mit dem Anschluss oder dem Steckverbinder aufweist.

Je nach Anwendungsfall kann die Validierung des Endprodukts Folgendes umfassen:

Prüfung / Inspektion Zweck
Kontinuität Alle elektrischen Verbindungen überprüfen
Widerstand Zustand der Leiter und Kontakte prüfen
Isolationswiderstand Elektrische Isolierung – sofern zutreffend – verifizieren
Hi-Pot Dielektrische Festigkeit bewerten, falls zutreffend
Kapazität Elektrische Belastung überprüfen
Impedanz Gesteuerte Übertragungseigenschaften, wo erforderlich, überprüfen
Einfügedämpfung Hochfrequenz-Dämpfung bewerten
Zugprüfung Mechanische Festigkeit der Abschlüsse überprüfen
Biegetest Wiederholte Bewegung bewerten
Abmessungsprüfung Abmessungen der fertigen Baugruppe bestätigen
Sichtprüfung Montagefehler identifizieren

IF das Kabel für eine Hochgeschwindigkeits-, HF-, Ultraschall- oder andere empfindliche Anwendung qualifiziert wird, dann die Prüfung sollte sich auf die fertige Baugruppe beziehen, weil der vollständige Signalpfad umfasst sowohl das Kabel als auch dessen Anschlüsse.

9. Die OEM-Fertigung sollte mit gesteuerten Konstruktionsdaten beginnen

Bei kundenspezifischen Mikrokoaxialkabel-Baugruppen wird der Fertigungsprozess vorhersehbarer, wenn der Zulieferer vollständige Konstruktionsdaten erhält.

Nützliche Eingaben umfassen:

OEM-Eingabe Beispiele
Kabelspezifikation AWG, Aufbau, Außendurchmesser
Elektrische Anforderungen Impedanz, Kapazität, Frequenz, Dämpfung
Kabelänge Fertiglänge und Toleranz
Konnektor Hersteller, Serie, Teilenummer
Pinbelegung Kontaktbelegung
Schirmung Erforderliche Struktur
Mechanische Biegeradius, Verlegung, Austrichtung
FPC / Leiterplatte Zeichnungs- und Schnittstellenanforderungen
Gehäuse Abmessungen und Montageinformationen
Testen Elektrische / mechanische Anforderungen
Menge Prototyp, Vorserienfertigung, Jahresvolumen

IF der Stecker oder die Schnittstelle ist bereits festgelegt, dann geben Sie die genaue Teilenummer und Zeichnung an, weil die Anschlussart und Kabelvorbereitung hängen von der tatsächlichen Steckergeometrie ab.

10. Prototyp und Serienfertigung erfordern unterschiedliche Prozesskontrollen

Die Fertigung mikrokoaxialer Kabel sollte auf einem kontrollierten Übergang beruhen:

Engineering-Sample → Prototyp → Pilotfertigung → Serienfertigung

In jeder Phase verschiebt sich der Fokus.

Bühne Hauptaugenmerk
Technisches Muster Machbarkeit und Konstruktion
PROTOTYPE Elektrische und mechanische Validierung
Pilot Prozesswiederholgenauigkeit
Serienproduktion Produktionskonsistenz und Prüfung

IF das Design wird nach der Validierung des Prototyps geändert, dann die überarbeitete Kabelstruktur, die Steckerkonfiguration oder die Prozessparameter sind vor Beginn der Pilotfertigung zu dokumentieren, weil die Fertigungsanordnung sollte mit der genehmigten technischen Konfiguration übereinstimmen.

11. Die Lieferantenfähigkeit sollte feinen Draht bis zur fertigen Baugruppe umfassen

Bei OEM-Beschaffung kann die Lieferantenfähigkeit als vollständiger Prozess und nicht nur anhand eines einzelnen Fertigungsschritts bewertet werden.

Eine sinnvolle Fertigungskette ist:

Feiner elektronischer Draht → Mikrokoaxialkabel → Präzisionsvorbereitung → Anschluss / FPC / PCB-Endverbindung → Fertige Kabelbaugruppe → Prüfung

IF der Kunde erwirbt eine fertige Kabelbaugruppe und nicht Rohkabel, dann der Lieferant sollte in der Lage sein, die Schlüsselstufen von der Feindrahtfertigung bis zur Endmontage zu kontrollieren, weil andernfalls können Qualitätsprobleme zwischen verschiedenen Lieferanten wandern und schwieriger nachverfolgbar werden.

HOTTENs Fertigungsschwerpunkt liegt auf feiner elektronischer Draht und mikrokoaxiales Kabel , während kundenspezifische Steckverbinder, FPCs, Leiterplatten, Gehäuse und verwandte Komponenten gemäß der geforderten technischen Konstruktion in die fertige Baugruppe integriert werden können.

12. Herstellungsanforderungen müssen der Anwendung entsprechen

Unterschiedliche Anwendungen erfordern unterschiedliche Prioritäten.

Anwendung Fertigungsschwerpunkt
Ultraschall Feine Leiter, geringe Kapazität, Dichte, Flexibilität, Anschluss
Endoskop Kleiner Außendurchmesser, kompakter Anschluss, Biegeleistung
Kamera / Sichtsystem Signalintegrität bei hoher Geschwindigkeit, miniaturisierte Schnittstelle
UAV Leichte Konstruktion, Flexibilität, Vibrationsbeständigkeit
Robotik Wiederholte Bewegung, Verlegung und mechanische Belastbarkeit
HF-Systeme Impedanz, Abschirmung, Dämpfung und Übergang zum Steckverbinder
Kompakte Elektronik Miniaturisierung, Dichte und Integration in die Montage

IF die Anwendung ist hochspezialisiert. dann die Fertigungsanforderungen sollten sich aus den tatsächlichen Gerätebedingungen ableiten. weil die gleiche mikrokoaxiale Konstruktion ist nicht automatisch für jede Anwendung geeignet.

Siehe HOTTENs Medizintechnik ,Drohnen und Robotik ,KI & intelligente Elektronik , und die Hochfrequenz- und HF-Systeme lösungen.

13. Eine praktische OEM-Fertigungs-Checkliste

Bevor eine kundenspezifische mikrokoaxiale Kabelbaugruppe freigegeben wird, können OEM-Ingenieure und Einkäufer folgende Punkte bestätigen:

Kontrollpunkt Zentrale Frage
Feiner Draht Ist die erforderliche Leitergröße verfügbar?
Isolierung Sind Material- und Maßanforderungen definiert?
Kabelgeometrie Wird die koaxiale Struktur kontrolliert?
Schirmung Ist die erforderte Abschirmstruktur definiert?
Jackett Entspricht es der Anwendungs-Umgebung?
Beendigung Kann der angegebene Stecker / die angegebene Schnittstelle montiert werden?
Mechanische Sind Biege-, Verlege- und Zugentlastungs-Anforderungen definiert?
Testen Sind Tests der fertigen Montage spezifiziert?
Dokumentation Werden Zeichnungs- und Stücklistenversionen kontrolliert?
Produktion Kann das Design vom Prototyp in die Serienfertigung überführt werden?

Eine zuverlässige Mikro-Koaxial-Kabelmontage ist daher das Ergebnis von kontrollierter Fein-Draht-Fertigung, präziser Kabel-Konstruktion, genauer Terminierung und anwendungsspezifischen Tests und nicht eines einzelnen Fertigungsschritts.

Für OEM-Projekte mit kundenspezifischen Mikro-Koaxial-Strukturen und fertigen Montagen siehe Mikrokoaxialkabelbauensemble .

Fazit: Von unserer Werkstatt in die Welt

Bei Hotten Electronic betrachten wir Mikrokoaxial-Kabelbaugruppen nicht als Systemkomponenten, sondern als wesentliche Treiber der Innovation. Ob hochfrequente Signale durch das Innere eines MRT-Geräts geleitet oder kristallklare Videoübertragung an ein VR-Headset gewährleistet wird – dahinter stecken Tausende von Entwicklungsstunden, die auf technische Perfektion ausgerichtet sind.

Auf unserem Weg, einer der besten globalen Zulieferer zu werden, gilt derselbe Leitsatz: Qualität und Sicherheit werden nicht diskutiert – sie sind Teil unserer Fertigungs-DNA.

Wenn Sie einen Partner suchen, der präzise Kabelbaugruppen nach Ihren individuellen Anforderungen herstellen kann – sei es ein Prototyp oder eine Serienfertigung – dann sollten wir ins Gespräch kommen. Denn bei Hotten besteht in jeder Hinsicht eine Verbindung.

FAQ

1. Wie werden Mikrokoax-Kabelbaugruppen hergestellt?
Mikrokoax-Kabelbaugruppen werden typischerweise in mehreren Stufen hergestellt, darunter Leitervorbereitung, Drahtziehen, Isolierextrusion, Abschirmung, Mantelung, Schneiden und Abisolieren, Steckverbinderabschluss sowie abschließende elektrische und mechanische Prüfung.

2. Welche Materialien werden üblicherweise bei mikrokoaxialen Kabeln verwendet?
Zu den üblichen Materialien zählen Kupfer- oder Kupferlegierungsleiter, Isoliermaterialien wie FEP, PFA oder ETFE, metallische Abschirmmaterialien sowie anwendungsspezifische Mantelmaterialien.

3. Warum ist Herstellungsgenauigkeit bei mikrokoaxialen Kabelbaugruppen wichtig?
Kleine Abweichungen in den Abmessungen können die charakteristische Impedanz, die Kapazität, die Signalübertragung und die mechanische Leistung beeinflussen. Eine präzise Kontrolle der Abmessungen von Leiter, Isolation und Abschirmung ist daher für Hochfrequenzanwendungen entscheidend.

4. Wie werden mikrokoaxiale Kabelbaugruppen getestet?
Je nach Anwendungsfall umfasst die Prüfung möglicherweise Durchgangsprüfung, Hochspannungsprüfung (Hi-Pot), Impedanzmessung, Stehwellenverhältnis (VSWR), Zugkraftprüfung, Flex-Lebensdauerprüfung und Sichtprüfung.

5. Können mikrokoaxiale Kabelbaugruppen individuell angepasst werden?
Ja. Zu den Anpassungsmöglichkeiten zählen unter anderem Leiterquerschnitt, Kabeldurchmesser, Impedanz, Isoliermaterial, Abschirmkonstruktion, Steckertyp, Kabellänge und Terminierungskonfiguration.

6. Kann HOTTEN sowohl Prototypen als auch Serienmengen herstellen?
Ja. HOTTEN unterstützt die maßgeschneiderte Kabelentwicklung von Engineering-Mustern und Prototypen bis hin zur Serienfertigung.

Falls Sie Vorschläge haben, kontaktieren Sie uns bitte

Kontaktieren Sie uns

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Telefonnummer
Unternehmensname
Nachricht
0/1000