EN
Schnelllinks

Die Medizintechnikbranche steht ständig unter Druck, um schnellere Bildgebung, kleinere Instrumente, höhere Zuverlässigkeit und strengere regulatorische Konformität zu erreichen. Für OEMs, die Endoskopiesysteme der nächsten Generation, robotergestützte chirurgische Instrumente oder eine neue Ultraschallplattform herstellen, ist die in das Gerät integrierte Kabelbaugruppe keine passive Komponente mehr. Sie ist vielmehr ein entscheidender Faktor für Leistung, Patientensicherheit und kommerziellen Erfolg.
Hotten Electronic Wire konzentriert sich auf OEM mikrokoaxial-Kabelbaugruppen zur Verwendung bei Herstellern medizinischer Geräte. Unsere Produktionsstätte umfasst 10.000 Quadratmeter und verfügt über 40 hochtechnologische Fertigungseinheiten sowie eine jährliche Produktion von mehr als 144 Millionen Metern. Wir sind nicht nur ein Lieferant, sondern eine strategische Fortsetzung der Konstruktions- und Lieferkettenabschnitte unserer Kunden.
Eine OEM-medizinische Mikrokoaxialkabelbaugruppe sollte als vollständige, konstruktiv ausgelegte Verbindungslösung und nicht lediglich als eine Länge an Miniatur-Koaxialkabel spezifiziert werden.
Die endgültige Baugruppe kann je nach Gerätekonstruktion ultrafeine Mikrokoaxialdrähte, kundenspezifische Steckverbinder, FPC- oder PCB-Schnittstellen, Abschirmung, Zugentlastung, Gehäuse sowie weitere Komponenten kombinieren.
Für Hersteller medizinischer Geräte sind die wichtigsten zu definierenden Anforderungen:
signalanforderungen + Kabellängenmaße + Kapazität / Impedanz + Flexibilität + Abschirmung + Steckverbinder-Schnittstelle + Umgebungsbedingungen + Prüfung + Produktionsvolumen
| OEM-Anforderung | Was spezifiziert werden sollte |
|---|---|
| Signal | Frequenz, Bandbreite, Signalart und elektrische Anforderungen |
| Kabelstruktur | Mikrokoaxial/Feindraht/Hybridkonstruktion |
| Leiter | AWG, Material und Leiteranzahl |
| Kapazität | Maximal- oder Zielwert, falls zutreffend |
| Impedanz | Erforderliche kontrollierte Impedanz, falls zutreffend |
| Kabel | Zulässiger maximaler Durchmesser |
| Biegsamkeit | Biegeradius, Biegezyklen und Torsion |
| Schirmung | Einzelne, gruppierte oder gesamte Abschirmung |
| Konnektor | Kundenspezifizierter Hersteller, Serienbezeichnung und Teilenummer |
| FPC / Leiterplatte | Schnittstellenskizze und elektrische Definition |
| Gehäuse | Erforderliche Abmessungen und Material |
| Umwelt | Reinigung, Temperatur, Vibration und Sterilisationsbedingungen, soweit zutreffend |
| Testen | Elektrische, geometrische und mechanische Validierung |
| Produktion | Prototyp, Pilotserie und jährliches Produktionsvolumen |
IF das medizinische Gerät weist strenge Anforderungen an den verfügbaren Platz und die Signalintegrität auf. dann das Kabel, der Stecker und die Abschlusskonstruktion sollten als eine einzige Baugruppe konstruiert werden. weil leistung und Verpackung des fertigen Geräts hängen von der vollständigen Verbindungseinheit ab und nicht allein vom Rohkabel.
Zu den diesbezüglichen Kompetenzen von HOTTEN siehe Mikrokoaxialkabelbauensemble ,Medizinisches Kabelbauensemble , und die Medizintechnik .
Die OEM-Herausforderung: Warum Standardkabel nicht ausreichen
Medizinischen Geräteherstellern stellt ein Paradoxon vor Augen: Die Anforderung an eine Miniaturisierung treibt die Kabeldurchmesser auf ein Minimum, während gleichzeitig die klinischen Erwartungen hinsichtlich Bildauflösung und diagnostischer Genauigkeit steigen.
Signalintegrität bei hohen Frequenzen, sehr hohe Flexibilität, Sterilisierbarkeit und Biokompatibilität müssen in einem Durchmesser koexistieren, der üblicherweise nur Bruchteile eines Millimeters beträgt. Zudem unterscheiden sich diese Anforderungen je nach Anwendungsgebiet: Ein Einweg-Bronchoskop stellt andere Anforderungen an die Lebensdauer als ein wiederverwendbares chirurgisches Arthroskop. Ein transösophageal eingesetzter Echokardiographie-Sonde sind andere mechanische Eigenschaften erforderlich als einer handgehaltenen Ultraschallsonde.
Deshalb bevorzugen OEMs maßgeschneiderte, technisch optimierte Lösungen gegenüber Katalogprodukten. Bei HOTTEN , beginnt jede OEM-Zusammenarbeit nicht mit einem Preisangebot, sondern mit einer technischen Erkundung.
Unser OEM-Ansatz: Technische Entwicklung als Ausgangspunkt
Wenn der Hersteller eines medizinischen Geräts mit Hotten die Montage eines Mikrokoaxialkabels vereinbaren möchte, fragen wir nicht nach der Teilenummer. Stattdessen stellen wir folgende Fragen:
Welche Anforderungen bestehen hinsichtlich Signalfrequenz und Bandbreite?
Mechanische Einschränkungen: Biegeradius, Biegelebensdauer, Steckkraft?
Welchen Sterilisationsverfahren wird das Gerät unterzogen?
Welches Produktionsvolumen ist geplant – Prototyp, Pilotserie oder Serienanlauf in voller Kapazität?
Welche regulatorischen Anforderungen gelten – FDA 510(k), MDR oder PMA?
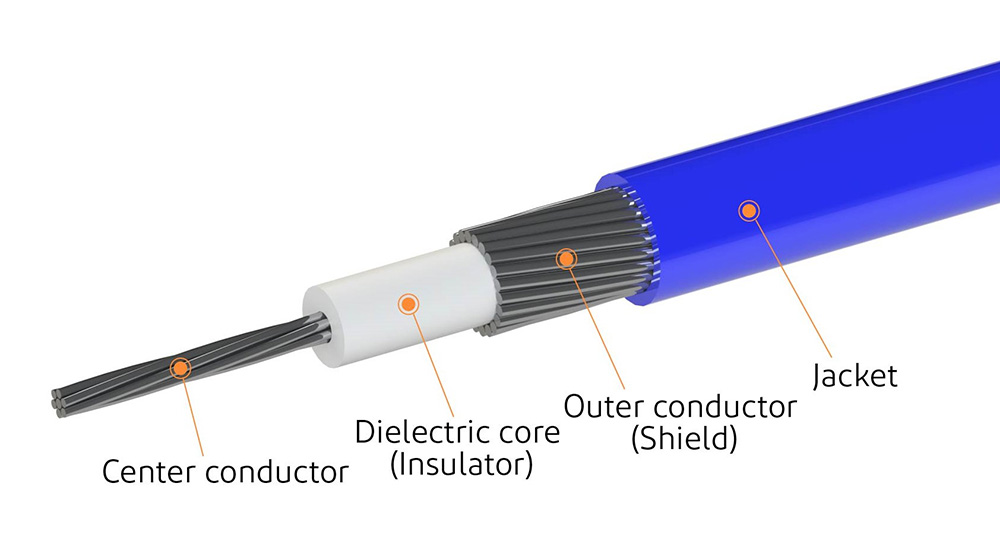
Diese Fragen leiten sämtliche nachfolgenden Entscheidungen ein: Leiterverdrillung, Dielektrikum-Material, Abschirmungsdesign, Mantelpolymer, Steckerverbindung sowie Anforderungen an die Kontaktierung.
Praxisbeispiel: Miniaturisierung eines Kabels für eine chirurgische Kamera
Eine der jüngsten Partnerschaften, die wir mit einem großen OEM von robotergestützten Chirurgieplattformen eingegangen sind, veranschaulicht unsere OEM-Philosophie. Der Kunde benötigte eine äußerst dünne Koaxial-Assembly, die in der Lage war, unkomprimiertes 4K-Video über eine 5-mm-Instrumentenwelle zu übertragen – und dennoch autoklavenkompatibel zu sein.
Koaxial-Assemblies mit der Standardstärke von 50 AWG waren zu dick. Auf dem Markt erhältliche Produkte mit 52 AWG wiesen nicht die mechanische Stabilität für 1.000 oder mehr Sterilisationszyklen auf. Serienmäßige Steckverbinder führten zu Impedanzanpassungsproblemen, die die Bildqualität beeinträchtigten.
Die Entwicklung einer maßgeschneiderten Lösung erfolgte durch das F&E-Team von Hotten, das allein innerhalb eines Jahres mehr als 300 neue Kabelkonstruktionen entwickelt:
Ein Leiter aus versilbertem Kupfer mit einer Litzenstärke von 54 AWG zur Minimierung des Signalverlusts bei gleichzeitiger Reduzierung des Durchmessers.
Mikroporöser PTFE-Dielektrikum mit einer Impedanz von 50 Ω in einem Profil von 0,28 mm.
100-prozentige spiralförmig gewickelte Folienabschirmung mit einer zweilagigen, ultrafeinen Geflechtabschirmung.
Eine proprietäre Polyetheretherketon-(PEEK)-Umhüllung, die über 1.200 Autoklavyklusse ohne Rissbildung oder Verfärbung getestet wurde.
Zugentlastung, formgegossen, um perfekt an die sterile Schnittstelle des OEM anzupassen.
Das Ergebnis? Eine Kabelbaugruppe, mit der der OEM den Instrumentenschaftdurchmesser um 18 Prozent reduzieren und das Signal-Rausch-Verhältnis um 3,2 dB steigern kann – ein messbarer Wettbewerbsvorteil, der 14 Wochen nach Genehmigung des Konzepts ausgeliefert wird.
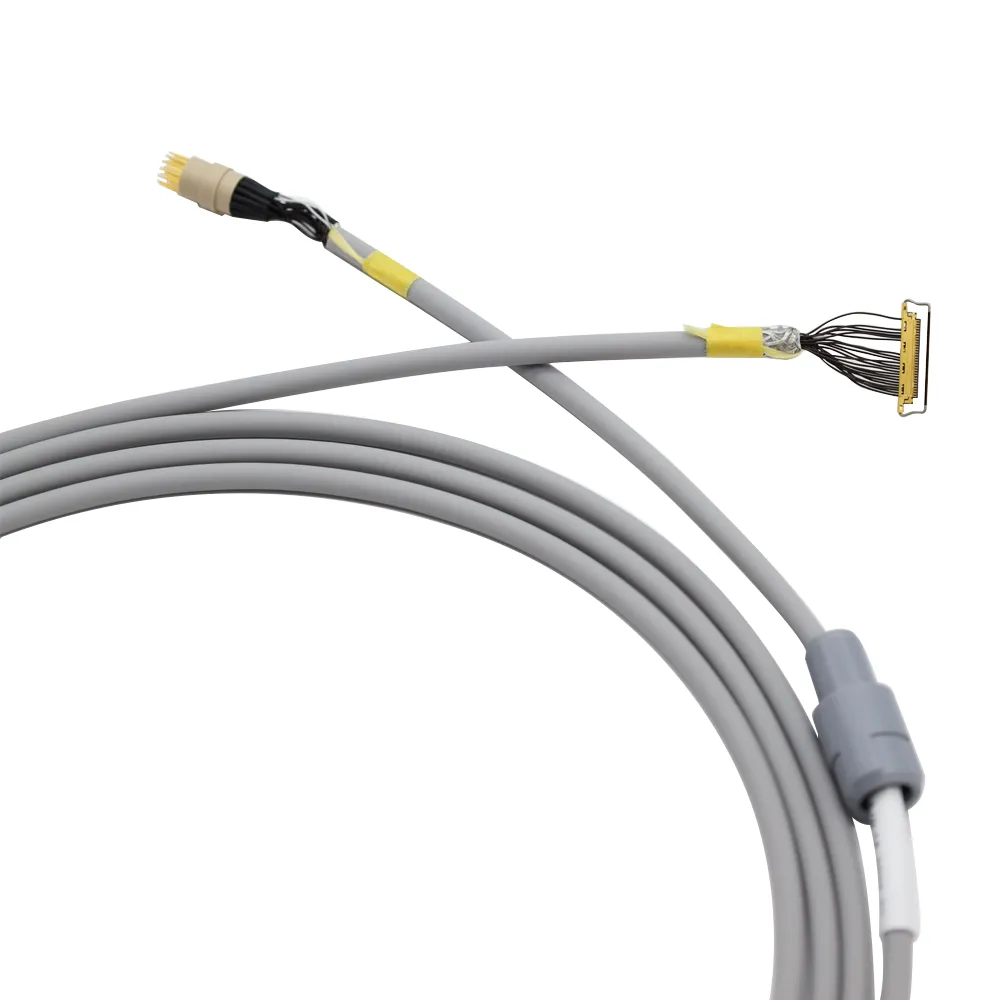
| OEM-Anforderung | Kabelbaugruppen-Überlegungen | Typischer technischer Fokus |
|---|---|---|
| Miniaturisierung | Kabeldurchmesser und Steckverbindergröße | Medizinische Instrumente mit beengtem Bauraum |
| Signale mit hoher Frequenz | Impedanz und Abschirmung | Signalintegrität und geringe Störbeeinflussung |
| Wiederholtes Biegen | Leiter- und Mantelkonstruktion | Biegelebensdauer und Biegeradius |
| Sterilisation | Material- und Mantelauswahl | Autoklav-, EtO- oder andere Verfahren |
| Regulierungsanforderungen | Materialdokumentation und Rückverfolgbarkeit | Zulassung als Medizinprodukt |
| Produktionsskalierung | Montageprozess und Inspektion | Vom Prototyp zur Serienfertigung |
Regulatorische Konformität: Integriert – nicht nachträglich angebracht
Bei Herstellern medizinischer Geräte stellt die Beschaffung von Komponenten ein Risiko für die regulatorische Zulassung dar. Wenn eine Kabelbaugruppe einen Biokompatibilitätstest nicht besteht oder bei der Validierung der Sterilisation versagt, kann die Zulassung des gesamten Geräts um Monate verzögert werden – mit Kosten in Höhe von mehreren Millionen Dollar.
Hotten löst dieses Problem durch konformitätsorientiertes Engineering. Wir betrachten regulatorische Anforderungen nicht als abschließenden Verifizierungspunkt, sondern integrieren sie bereits in das Prozessdesign und die Materialauswahl.
Unsere medizinischen Kabelbaugruppen sind OEM-Produkte und wurden folgendermaßen konzipiert:
Materialauswahl (Zytotoxizität, Sensibilisierung, Reizung) gemäß ISO 10993.
Kompatibilität mit Sterilisationsverfahren: Autoklav, Ethylenoxid (EtO), Gammastrahlung und Elektronenstrahl.
Kontrolle der in Proposition 65, REACH und RoHS aufgeführten beschränkten Stoffe.
Vollständige Materialrückverfolgbarkeit für die Kabelbäume – beginnend mit der Harzcharge bis hin zum fertigen Kabelbaum.
Dokumentation der Design-Verifikation zur OEM-Design-Verifikation; Dokumentation der Design-History-Datei (DHF), die die OEM-Design-Verifikation unterstützt.
Für Kunden, die eine Zulassung durch die FDA oder das CE-Kennzeichen anstreben, stellen wir technische Dossiers, Prozessvalidierungsdokumentation sowie Lieferantenbestätigungen bereit, die direkt in die regulatorischen Unterlagen der Kunden integriert werden können.
Skalierbarkeit: Von Engineering-Mustern bis zur Serienfertigung in hohen Stückzahlen
OEMs müssen sich einer der häufigsten Herausforderungen stellen: dem Übergang vom Prototyp zur Serienproduktion. Eine Kabelbaugruppe, die sorgfältig manuell in einem Ingenieur-Labor terminiert wurde, lässt sich möglicherweise nicht auf die Großserienfertigung hochskalieren und könnte bei der Übertragung in die Großserienfertigung unzulässige Ausschussraten verursachen.
Das Fertigungstechnik-Team von Hotten übernimmt diese Rolle. Wir verfügen in unseren 40 Produktionsanlagen nicht über generische Montagelinien; stattdessen sind diese speziell für mikrokoaxiale Operationen eingerichtet und ausgestattet. Dazu gehören:
Laser-Abisoliermaschinen, die Leiter- und Dielektrikumschichten nicht beschädigen.
Kalibrierte halbautomatische Terminierpressen für ultraminiaturisierte Steckverbinder.
Visuelle Inspektionsstationen zur Prüfung der Konzentrizität, der Lötfeilqualität und der Kontaktpositionierung.
Nicht nur eine Impedanzprofilierung des Erststücks, sondern eine Impedanzprofilierung aller Serienlose.
Mit dieser Infrastruktur können wir unsere technischen Muster in einer Stückzahl von 50 bis hin zu Produktionsaufträgen von 50.000 Einheiten skalieren, ohne eine erneute Qualifizierung oder Leistungsabweichungen vornehmen zu müssen.
Lieferkettenintegration: Just-in-Time (JIT), Kanban und globale Logistik
Die Produktionspläne für Medizinprodukte sind stark schwankend. Die Rekrutierung für klinische Studien variiert. Der Ansatz zur regulatorischen Zulassung ist entweder proaktiv oder reaktiv. Die Nachfragespitzen bei Verbrauchsgeräten resultieren aus saisonalen Prozedurvolumina.
Als OEM-Partner synchronisiert Hotten unsere Produktionspläne und unseren Lagerbedarf mit den Nachweisindikatoren unserer Kunden. Wir unterstützen:
Just-in-Time-(JIT)-Lieferung basierend auf den OEM-Montagelinien.
Kanban-Nachfüllsysteme für hochgenutzte Komponenten.
Konsignationslagerprojekte an logistischen Drehkreuzen des Kunden.
Versand an nordamerikanische, europäische und südostasiatische Vertragsfertiger mittels Direktversand (Drop-Ship).
Wir verfügen über eine jährliche Produktionskapazität von mehr als 144 Millionen Metern Kabel, wodurch wir auch dann liefern können, wenn unsere Kunden bei der Markteinführung ihrer Produkte eine dominante Marktposition erreichen.
Bei der Erstellung einer RFQ sollten OEM-Teams die komplette Baugruppe definieren:
fein-Draht-/Mikro-Koaxialkabel → Anschluss → Stecker → Abschirmung → Zugentlastung → FPC-/PCB-/Gehäuse-Integration
Dies ist besonders wichtig, wenn der Stecker, die PCB oder das Gehäuse bereits durch die Architektur des medizinischen Geräts vorgegeben sind.
IF der Kunde verfügt bereits über einen zugelassenen Stecker oder eine zugelassene PCB-Schnittstelle, dann geben Sie die genaue Teilenummer, Zeichnung, Stückliste (BOM) und Pinbelegung an, weil die Kabelbaugruppe sollte auf der etablierten Geräteschnittstelle aufbauen.
IF die Schnittstelle noch nicht endgültig festgelegt ist, dann geben Sie das verfügbare mechanische Bauraum-Maß und die elektrischen Anforderungen an, weil diese Randbedingungen bestimmen, welche Kabel- und Anschlusstypen praktikabel sind.
Die Auswahl eines mikrokoaxialen Kabels sollte mit dem Signalweg und nicht mit dem äußeren Erscheinungsbild des Kabels beginnen.
OEM-Ingenieure sollten folgende Punkte identifizieren:
| Elektrische Parameter | Warum es wichtig ist |
|---|---|
| Frequenz | Bestimmt die relevanten Hochfrequenz-Designanforderungen |
| Bandbreite | Definiert den Übertragungsbereich |
| Impedanz | Hilft bei der Kontrolle von Reflexionen und der Impedanzanpassung |
| Kapazität | Beeinflusst die elektrische Belastung |
| Kabelänge | Beeinflusst die gesamten verteilten elektrischen Eigenschaften |
| Kanalanzahl | Bestimmt die Kabeldichte |
| Schirmung | Hilft, unerwünschte Kopplung zu kontrollieren |
IF die Anwendung Ultraschall, Bildgebung, Hochfrequenz oder andere empfindliche Signale umfasst, dann die Kabelspezifikation sollte an die elektrische Systemarchitektur gebunden sein, weil dieselbe Kabelkonstruktion kann je nach Länge, Schnittstelle und Betriebsbedingungen unterschiedlich reagieren.
Für Ultraschallanwendungen siehe Ultraschall-Sondenkabel .
Ein kleineres Kabel ist nur dann sinnvoll, wenn es auch die erforderliche elektrische und mechanische Leistung erfüllt.
Wichtige mechanische Eingabegrößen umfassen:
maximaler Außendurchmesser + Biegeradius + Kabellänge + Verlegepfad + Steckverbinderabmessungen + Zugentlastung
IF das Kabel muss durch ein schmales medizinisches Instrument geführt werden. dann der maximale Kabellaußendurchmesser ist vor Abschluss der Kabelkonstruktion festzulegen. weil der verfügbare Verlageraum kann die Konfiguration von Leiter, Dielektrikum, Abschirmung und Mantel bestimmen.
Für kompakte Anwendungen mit hochdichter Verlegung siehe Mikrokoaxialkabel .
Medizinische Mikrokoaxial-Verbindungen können mehrere gleichzeitige Anforderungen erfüllen:
Diese Anforderungen können sich gegenseitig beeinflussen.
IF das Kabel sowohl eine geringe Kapazität als auch wiederholtes Biegen erfordert, dann leiter, Dielektrikum, Abschirmung und Mantelkonstruktion gemeinsam optimiert werden sollten, weil die Änderung eines Teils der Kabelstruktur sowohl das elektrische als auch das mechanische Verhalten beeinflussen kann.
HOTTENs Aufgabe ist es nicht, jeden Stecker in der Baugruppe herzustellen.
Bei OEM-Projekten können Kunden die erforderlichen Komponenten angeben:
HOTTEN kann dann den spezifizierten Stecker mit seinem feinen elektronischen Draht / mikrokoaxialen Kabel und anderen vom Kunden definierten Komponenten integrieren.
IF der Stecker ist bereits in der Stückliste des Kunden festgelegt. dann die Teilenummer und Zeichnung des Steckers sollten in der Anfrage enthalten sein. weil die Geometrie des Steckers beeinflusst direkt das Abisolieren, die Kontaktierung, das Verlegen und die Zugentlastung.
Einige medizinische Geräte erfordern mehr als ein Kabel und einen Stecker.
Die fertige Baugruppe kann umfassen:
Micro-Coax + Stecker + FPC + PCB + Gehäuse/Schale
Die Anfrage sollte daher alle zutreffenden Schnittstellen angeben.
| Komponente | Empfohlene Informationen |
|---|---|
| Konnektor | Hersteller, Serie, Teilenummer und Zeichnung |
| Fpc | Teilenummer, Zeichnung, Kontakseite und Pinbelegung |
| PCB | Schnittstellendimensionen und elektrische Spezifikation |
| Gehäuse | Abmessungen, Material- und Montageanforderungen |
| Kabel | AWG, Außendurchmesser, Länge und Aufbau |
| Pinbelegung | Signalaufteilung |
| Vermittlung | Biege- und Austrittsanforderungen |
IF der Kunde verlangt eine vollständig montierte Komponente. dann die Montagezeichnung und die Stückliste (BOM) müssen alle integrierten Komponenten abdecken. weil die Kabelabschlüsse und die mechanische Integration müssen als ein fertiges Produkt validiert werden.
Der äußere Aufbau eines medizinischen Kabels muss an die tatsächliche Betriebsumgebung angepasst sein.
Relevante Bedingungen können umfassen:
Für sterilisationsbezogene Anwendungen muss der OEM den jeweiligen Prozess angeben, beispielsweise:
autoklav / EtO / Gamma / anderer definierter Prozess
sowie die jeweils geltenden Expositionsbedingungen.
IF sterilisation ist Teil des Gerätelebenszyklus. dann material und Kabelkonstruktion müssen gegenüber dem spezifizierten Sterilisationsprozess validiert werden. weil die Verträglichkeit hängt von den jeweiligen Materialien, der Konstruktion und den Expositionsbedingungen ab.
Mikrokoaxialkabel können je nach System mit unterschiedlichen Abschirmarchitekturen ausgeführt werden.
Mögliche Strukturen umfassen:
| Schutzgasverfahren | Typischer technischer Verwendungszweck |
|---|---|
| Einzelne Abschirmung | Isolierung auf Kanalebene |
| Gruppenabschirmung | Schutz um ausgewählte Signalkreise |
| Gesamtschirmung | Schutz um eine Kabelbaugruppe |
| Kombinierte Abschirmung | Höhere Isolierung dort, wo erforderlich |
IF mehrere empfindliche Kanäle durch ein kompaktes medizinisches Gerät geführt werden, dann die Abschirmung gemeinsam mit der Kanaldichte und der Verlegung bewertet werden sollte, weil Die EMI-Leistung hängt von der gesamten Kabelarchitektur ab.
Weitere technische Inhalte zum Thema EMI finden Sie im Medizinisches Kabelbauensemble lösung.
„Hohe Zuverlässigkeit“ reicht für eine OEM-Spezifikation nicht aus.
Der Validierungsplan sollte messbare Bedingungen definieren, wie beispielsweise:
| Validierungsbereich | Was zu definieren ist |
|---|---|
| Flex | Biegeradius, Zyklen und Bewegung |
| Zugkraft | Kraft und Prüfverfahren |
| Konnektor | Halte- und Steckvorgaben |
| Elektrische | Durchgang, Widerstand, Isolation usw. |
| Hochfrequent | Impedanz, Einfügedämpfung oder andere relevante Parameter |
| Umwelt | Temperatur, Luftfeuchtigkeit, chemische Einwirkung |
| Sterilisation | Prozess- und Zyklusvorgaben |
| Abmessungen | Kritische Abmessungen und Toleranzen |
IF das Kabel bewegt sich während des normalen Betriebs, dann mechanische Prüfungen sollten eine repräsentative Bewegung reproduzieren, weil ein statischer Durchgangstest kann die dynamische Zuverlässigkeit nicht nachweisen.
Für Ultraschall-Steckverbinder mit hoher Dichte siehe Ultraschall-Sonde-Kabelbaugruppe .
Die OEM-Entwicklung durchläuft normalerweise mehrere Phasen:
Engineering-Sample → Prototyp-Validierung → Pilotfertigung → Serienfertigung
Die gleiche Kabelkonstruktion sollte in jeder Phase kontrolliert werden.
IF ein Prototyp erfordert Änderungen am Kabel-Außendurchmesser, AWG, Steckverbinderausrichtung, Abschirmung oder Zugentlastung, dann diese Änderungen sollten vor der Pilotproduktion dokumentiert werden. weil unkontrollierte Änderungen können Unterschiede zwischen dem validierten Prototyp und der Serienfertigung verursachen.
Für OEM-Anpassungen kann HOTTEN arbeiten mit:
zeichnung + Stückliste (BOM) + Steckverbinder-Teilenummer (PN) + Pinbelegung (pinout) + Muster + technische Anforderungen
und die fertige Baugruppe auf Grundlage dieser Eingaben entwickeln.
Ein erfolgreicher Prototyp demonstriert nicht automatisch eine stabile Serienfertigung.
OEM-Einkäufer sollten bewerten, wie der Hersteller folgende Schritte steuert:
material → Kabelaufbau → Schneiden/Abisolieren → Crimpen/Verbinden → Steckverbinder-Montage → Inspektion → Prüfung
Wichtige Fragen zur Produktion lauten:
IF das Medizinprodukt wird in die Langzeitfertigung übergehen, dann prozesskontrolle und Änderungsmanagement sollten Teil der Lieferantenqualifizierung sein, weil wiederkehrende Produktionsvariationen können die Konsistenz des validierten Produkts beeinträchtigen.
Bevor eine Angebotserstellung angefordert wird, kann das technische oder Einkaufsteam des OEM folgende Unterlagen vorbereiten:
| RFQ-Position | Informationen |
|---|---|
| Anwendung | Ultraschall, Endoskop, Bildgebung, Überwachung, chirurgische Geräte usw. |
| Signal | Typ, Frequenz und Bandbreite |
| Kanalanzahl | Erforderliche Signalpfade |
| Leiter | AWG und Material |
| Kabelstruktur | Mikrokoaxial / Feindraht / Hybrid |
| Kapazität | Ziel- oder maximaler Wert, falls zutreffend |
| Impedanz | Erforderlicher Wert, falls zutreffend |
| Kabelänge | Fertiglänge und Toleranz |
| Kabel | Zulässiger maximaler Durchmesser |
| Schirmung | Einzelne / gruppierte / gesamte |
| Biegsamkeit | Biegeradius und Biegezyklen |
| Konnektor | Hersteller und Teilenummer |
| Pinbelegung | Kontaktbelegung |
| Steckverbinderausrichtung | Erforderliche Richtung |
| FPC / Leiterplatte | Zeichnungen und Schnittstellendaten |
| Gehäuse | Zeichnung und mechanische Anforderungen |
| Umwelt | Temperatur, Reinigung, Chemikalien, Vibration |
| Sterilisation | Verfahrens- und Zyklusbedingungen, sofern zutreffend |
| Testen | Erforderliche elektrische/mechanische Validierung |
| Menge | Prototyp / Pilotfertigung / Serienfertigung |
IF der OEM kann eine vollständige Zeichnung und eine Stückliste (BOM) bereitstellen. dann das Lieferantenangebot und die technische Prüfung können in der Regel genauer ausfallen. weil anschluss-, Kabel-, Verlege- und Montageanforderungen sind klar definiert.
Ein Lieferant sollte danach bewertet werden, ob er sowohl die feindrahtfertigung und der als auch den fertigen Montageprozess kontrollieren kann. .
| Fähigkeit | Qualifikationsfrage |
|---|---|
| Feindrahtfertigung | Können ultradünne Leiter konsistent hergestellt werden? |
| Mikrokoaxiale Konstruktion | Kann die geforderte Miniaturkabelstruktur hergestellt werden? |
| Präzisionsbearbeitung | Kann das Feindrahtkabel präzise abisoliert und vorbereitet werden? |
| Steckerverbindung | Können kundenspezifische Stecker integriert werden? |
| FPC-/PCB-Integration | Kann die fertige Baugruppe kundendefinierte Schnittstellen enthalten? |
| Schirmung | Kann die vorgegebene Abschirmstruktur hergestellt werden? |
| Testen | Können die erforderlichen elektrischen und mechanischen Prüfungen durchgeführt werden? |
| Prototyping | Können Engineering-Muster entwickelt werden? |
| Produktion | Kann das genehmigte Design in die stabile Produktion übergehen? |
| Dokumentation | Können Zeichnungen, Prüf- und Testprotokolle gesteuert werden? |
Die zentrale Beschaffungsfrage lautet daher:
Kann der Zulieferer die Anforderungen des OEM an Feindraht, Steckverbinder, Leiterplatten/Flex-Leiterplatten, mechanische Merkmale und Prüfungen in eine wiederholbare fertige medizinische Kabelbaugruppe umsetzen?
Für den medizinischen Anwendungsbereich von HOTTEN siehe Medizinisches Kabelbauensemble ,Mikrokoaxialkabelbauensemble , und die Medizintechnik
Vertraulichkeit und Schutz geistigen Eigentums
Die Produktarchitektur sowie die Beziehungen zu den Lieferketten sind proprietäre Vermögenswerte im wettbewerbsorientierten Bereich medizinischer Geräte. Hotten unterzeichnet umfangreiche Geheimhaltungsvereinbarungen (NDAs) mit allen OEM-Partnern und gewährleistet strenge Zugangskontrollen in unseren technischen Entwicklungs- und Produktionsbereichen.
Wir übernehmen kundenspezifische Konstruktionen nicht und verwenden sie bei anderen Kunden; ebenso veröffentlichen wir ohne ausdrückliche Genehmigung keine erkennbaren Informationen zu OEM-Projekten in unseren Marketingtexten. Wir sind ein etablierter Zulieferer für OEMs mit einem Ruf für technische Kompetenz, aber auch für Diskretion und Integrität.
Fazit: Mehr als nur ein Lieferant
Der Begriff ‚OEM-Lieferant‘ impliziert eine rein transaktionale Beziehung: Spezifikation wird festgelegt, Komponenten werden geliefert und die Zahlung erfolgt. Bei Hotten akzeptieren wir diese Einschränkung nicht.
Wir verstehen uns als integraler Bestandteil der Engineering-, Qualitäts- und Fertigungsorganisationen unserer Kunden. Durch eine Partnerschaft mit Hotten erhält ein OEM für Medizinprodukte Zugang zu spezialisierten Kompetenzen im Bereich Mikrokoaxialkabel, regulatorischem Know-how sowie einer kostengünstigen Produktionskapazität – alles aus einer einzigen vertrauensvollen Zusammenarbeit.
Diese Integration ist in einer Branche, in der Wettbewerber anhand ihrer Miniaturisierungsfähigkeit – einem entscheidenden Wettbewerbsvorteil – und Regulierungsbehörden anhand ihrer Konformität – einer zwingenden Voraussetzung für den Marktzugang – bewertet werden, nicht länger optional. Sie ist vielmehr eine strategische Notwendigkeit.
Bei der Entwicklung eines Medizinprodukts, das eine hohe Signalintegrität bei hohen Frequenzen in einem miniaturisierten Gehäuse erfordert, wenden Sie sich an Hotten Electronic Wire. Gemeinsam schaffen wir Ihren Wettbewerbsvorteil.
1. Was ist eine OEM-Mikrokoaxialkabelbaugruppe?
Eine OEM-Mikrokoaxialkabelbaugruppe ist eine maßgeschneiderte Kabel-Lösung, die speziell auf die elektrischen, mechanischen, dimensionalen und anwendungsbezogenen Anforderungen eines Herstellers medizinischer Geräte zugeschnitten ist.
2. Warum benötigen Hersteller medizinischer Geräte maßgefertigte Mikrokoaxialkabelbaugruppen?
Medizinische Geräte erfordern häufig extrem kleine Kabeldurchmesser, gesteuerte Impedanz, hohe Flexibilität, zuverlässige Abschirmung sowie Kompatibilität mit bestimmten Sterilisationsverfahren. Standard-Kabelbaugruppen erfüllen möglicherweise nicht alle diese Anforderungen gleichzeitig.
3. Können Mikrokoaxialkabelbaugruppen für verschiedene medizinische Geräte individuell angepasst werden?
Ja. Die Individualisierung kann Leitergröße, Dielektrikumsmaterial, Impedanz, Abschirmstruktur, Kabeldurchmesser, Mantelmaterial, Steckerverbindung, Kabellänge und Terminierungsverfahren umfassen.
4. Können mikrokoaxiale Kabelbaugruppen für medizinische Zwecke Sterilisationsverfahren standhalten?
Sie können für spezifische Sterilisationsanforderungen konstruiert werden, darunter Autoklav, Ethylenoxid (EtO), Gammastrahlung und andere Verfahren – je nach ausgewählten Materialien und Konstruktion.
5. Welche Informationen sollte ein OEM bereitstellen, wenn er eine kundenspezifische medizinische Kabelbaugruppe anfragt?
Wichtige Informationen umfassen Signalfrequenz und Bandbreite, Impedanz, erforderlichen Kabeldurchmesser, Biegeanforderungen, Flexlebensdauer, Sterilisationsverfahren, Steckerverbindungsanforderungen, Einsatzumgebung sowie die erwartete Produktionsmenge.
6. Kann HOTTEN sowohl Prototypen als auch Serienfertigung unterstützen?
Ja. HOTTEN unterstützt den Entwicklungsprozess von Engineering-Mustern und Vorserienfertigung bis hin zur Hochvolumen-Fertigung und ermöglicht so den Übergang von der Entwicklung zur Serienproduktion von Kabelkonstruktionen.
 Aktuelle Nachrichten
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05