EN
SNABBLENKAR

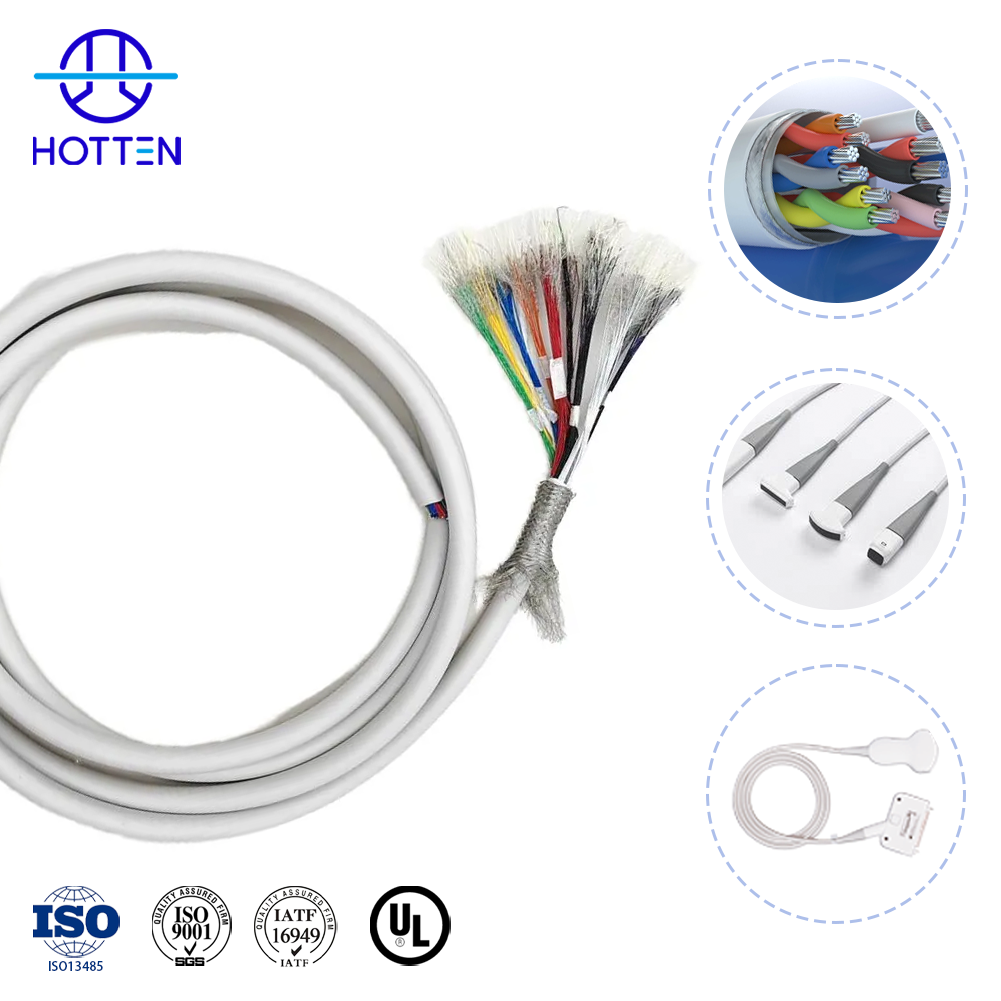
Teknisk analys för OEM-ingenjörer som omfattar kabelstruktur, skärmning, impedanskontroll, materialval och pålitlighetsvalidering i applikationer för högpresterande kabelsats.
En kabelmontage för en ultraljudsproba måste balansera hög kanaltäthet, signalintegritet, låg kapacitans, kompakta dimensioner, skärmning, flexibilitet, mekanisk hållbarhet och hög täthet vid anslutning inom en relativt liten montage som ofta hanteras. Den lämpliga kabellstrukturen beror på probans arkitektur, antalet kanaler, tillgängligt utrymme för routning, elektriska krav, mekanisk rörelse, anslutningsgränssnitt och valideringskrav.
Om proban kräver 64–256 oberoende signalkanaler inom begränsat utrymme → utvärdera kärnantal, ledarstorlek, kabellängd (OD), kanalanordning och anslutningstäthet tillsammans → verifiera sedan den fullständiga monteringens elektriska och mekaniska prestanda.
Om signalens konsekvens är det främsta kravet → utvärdera kapacitans, impedans, dämpning, dielektrisk konstruktion, skärmning och dimensionsnoggrannhet tillsammans → eftersom kabelsatsen utgör en del av den fullständiga ultraljudssignalvägen. För relaterad information, se Hur man väljer mikrokoaxialkabel för ultraljudsprobesapplikationer och Varför låg kapacitans är avgörande i designen av ultraljudsprobcablar .
Om sonden böjs, vrider eller hanteras upprepade gånger under användning → utvärdera ledartrötthet, skärmningsstabilitet, yttre mantelkonstruktion, böjradie, böjlivslängd och spänningsavlastning tillsammans med de elektriska kraven.
För den underliggande impedansrelationen mellan ledargeometri och dielektrisk struktur, se Betydelsen av impedanskonsekvens i ultrafina AWG-mikrokoaxialkablar .
För anpassade högdensitetsanslutningar, se HOTTEN:s Ljudbryggskabelon och Medicinsk kabelmontage lösningar.
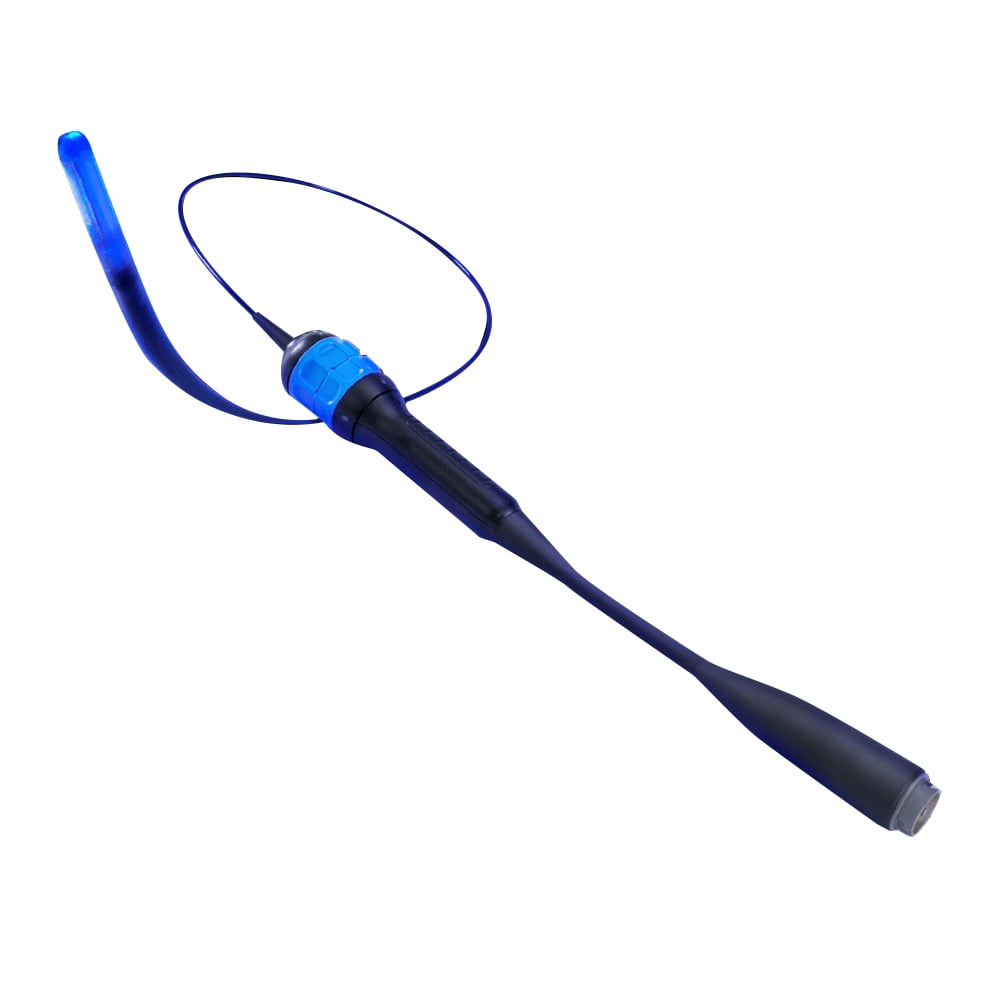
Modern diagnostisk ultraljudsbildningssystem kräver högdensitetssignaler överföring inom extremt begränsat utrymme. En typisk ljudbryggskabelon assemblage måste hantera 64 till 256 oberoende kanaler samtidigt som den behåller en ergonomisk yttre diameter lämplig för handhållning.
För att uppnå denna kanaldensitet använder ingenjörsteam vanligtvis extremt tunna mikrokoaxialkablar från 40 AWG till 48 AWG. Den centrala ingenjörsutmaningen är att balansera mekanisk flexibilitet med elektrisk prestanda. Att minska kabelns storlek förbättrar hanterbarhet och flexibilitet men ökar risken för korsförstörning och ledartrötthet under kontinuerlig torsionspåverkan.
I högdensitets medicinska ultraljudscablar , kapacitansen påverkar direkt signaldämpningen, införlämningsförlusten och bildkonsistensen. För att optimera signal-råstoförhållandet över ett brett frekvensområde är kabellstrukturen vanligtvis utformad med en kapacitansmål på cirka 50 pF/m.
Att minska kapacitansen utan att öka kabelförstoringen kräver en minskning av isolationsmaterialets effektiva dielektriska konstant samtidigt som impedanskontrollen bibehålls stabil.
När hundratals mikrokoaxiala element samlas i en enda kabelmontering blir elektromagnetisk störning en större ingenjörsutmaning. Effektiv skärmning måste dämpa intern korsförvrängning samtidigt som svaga analoga ekosignaler skyddas mot yttre brus.
Skärmtyp | Ingenjörsfördel | Mekanisk kompromiss
Spiralskärm | Utmärkt flexibilitet och låg böjmotstånd | Lägre skärmeffektivitet vid mycket höga frekvenser
Vävd skärm | Överlägsen EMI-dämpning och strukturell integritet | Ökad styvhet och större kabeldiameter
För att uppnå den optimala balansen mellan elektrisk och mekanisk prestanda använder premiummedicinska kablar ofta hybridskärmlösningar. Individuella mikrokoaxiala element är skyddade med spiralskärm, medan hela kabelmonteringen täcks av en högtdensitetsvävd yttre skärm, vilket ger omfattande EMI-skydd utan att påverka ergonomin negativt.
Som handhållna medicinska apparater utsätts ultraljudsprober för kontinuerlig böjning, vridning och fysisk påverkan under klinisk användning. Därför måste kablassemblage erbjuda exceptionell utmattningstålighet och klara miljontals böjcykler utan ledarfel eller försämrad skärmning.
För ett OEM-ultraljudsprojekt bör kabelsatsens specifikation definiera de elektriska, mekaniska, dimensionella, gränssnitts-, material- och valideringskraven tillsammans. En leverantör bör inte väljas endast utifrån AWG, kabeldiameter eller nominell impedans.
Om ultraljudssystemet har krävande signalintegritetskrav → definiera först impedans, kapacitans, dämpning, driftfrekvens, kabellängd och kanal-till-kanal-konsistens → därefter bestämma den lämpliga ledar- och dielektrikstruktur.
Kapacitans och impedans bör utvärderas som en del av den fullständiga kabelarkitekturen. Ändringar i ledargeometri, dielektrikdimensioner eller skärmstruktur kan påverka de slutliga elektriska egenskaperna.
För en mer detaljerad diskussion om kapacitans, se Varför låg kapacitans är avgörande i designen av ultraljudsprobcablar .
För överväganden kring impedanskontroll, se Betydelsen av impedanskonsekvens i ultrafina AWG-mikrokoaxialkablar .
Om sonden har ett högt antal kanaler och begränsat internt routningsutrymme → definiera antalet kanaler, ledarstorlek, kabelanordning, kabelns yttre diameter (OD) och termineringsavstånd → därefter utvärdera om den föreslagna strukturen kan tillverkas konsekvent.
En mindre ledare är inte automatiskt den rätta lösningen. Den fullständiga konstruktionen inkluderar även isolering, skärmning, ytskikt, kabelanordning och anslutning.
För avvägningar avseende ledarstorlek, se Hur påverkar AWG mikrokoaxialkabelns prestanda? .
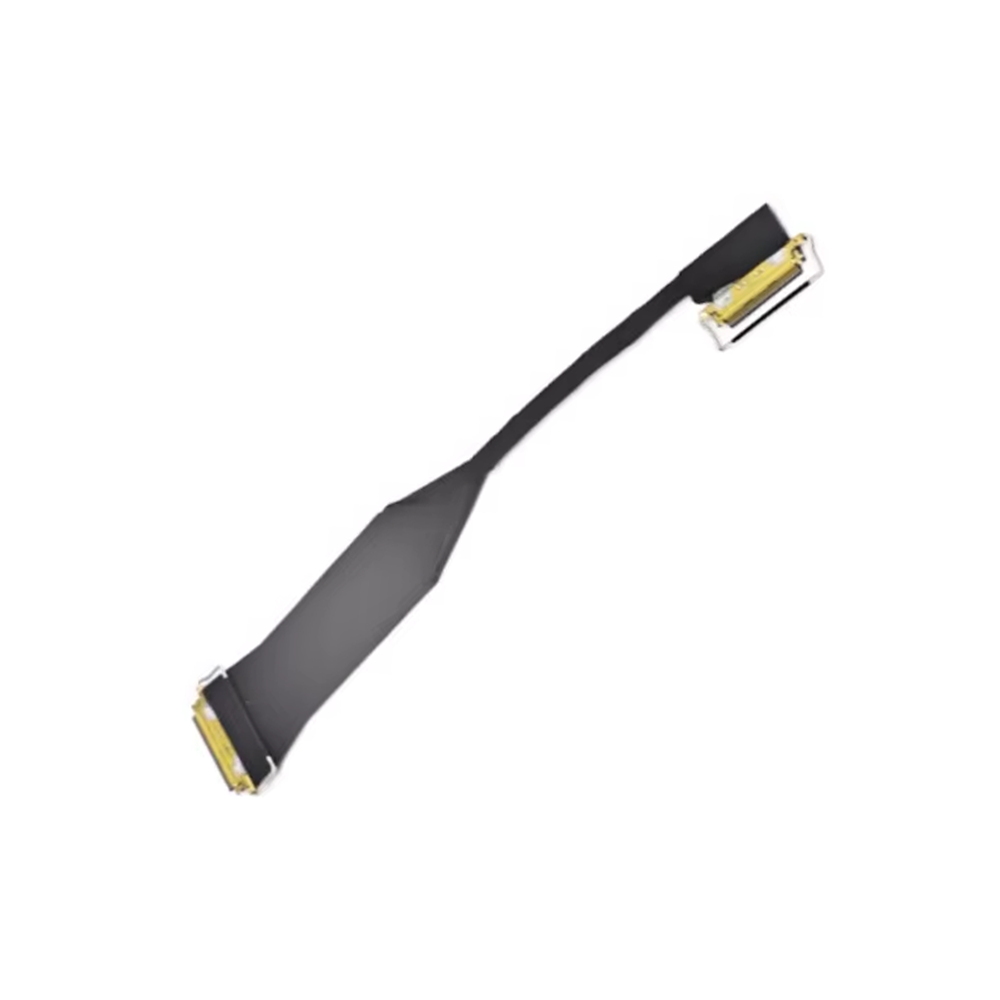
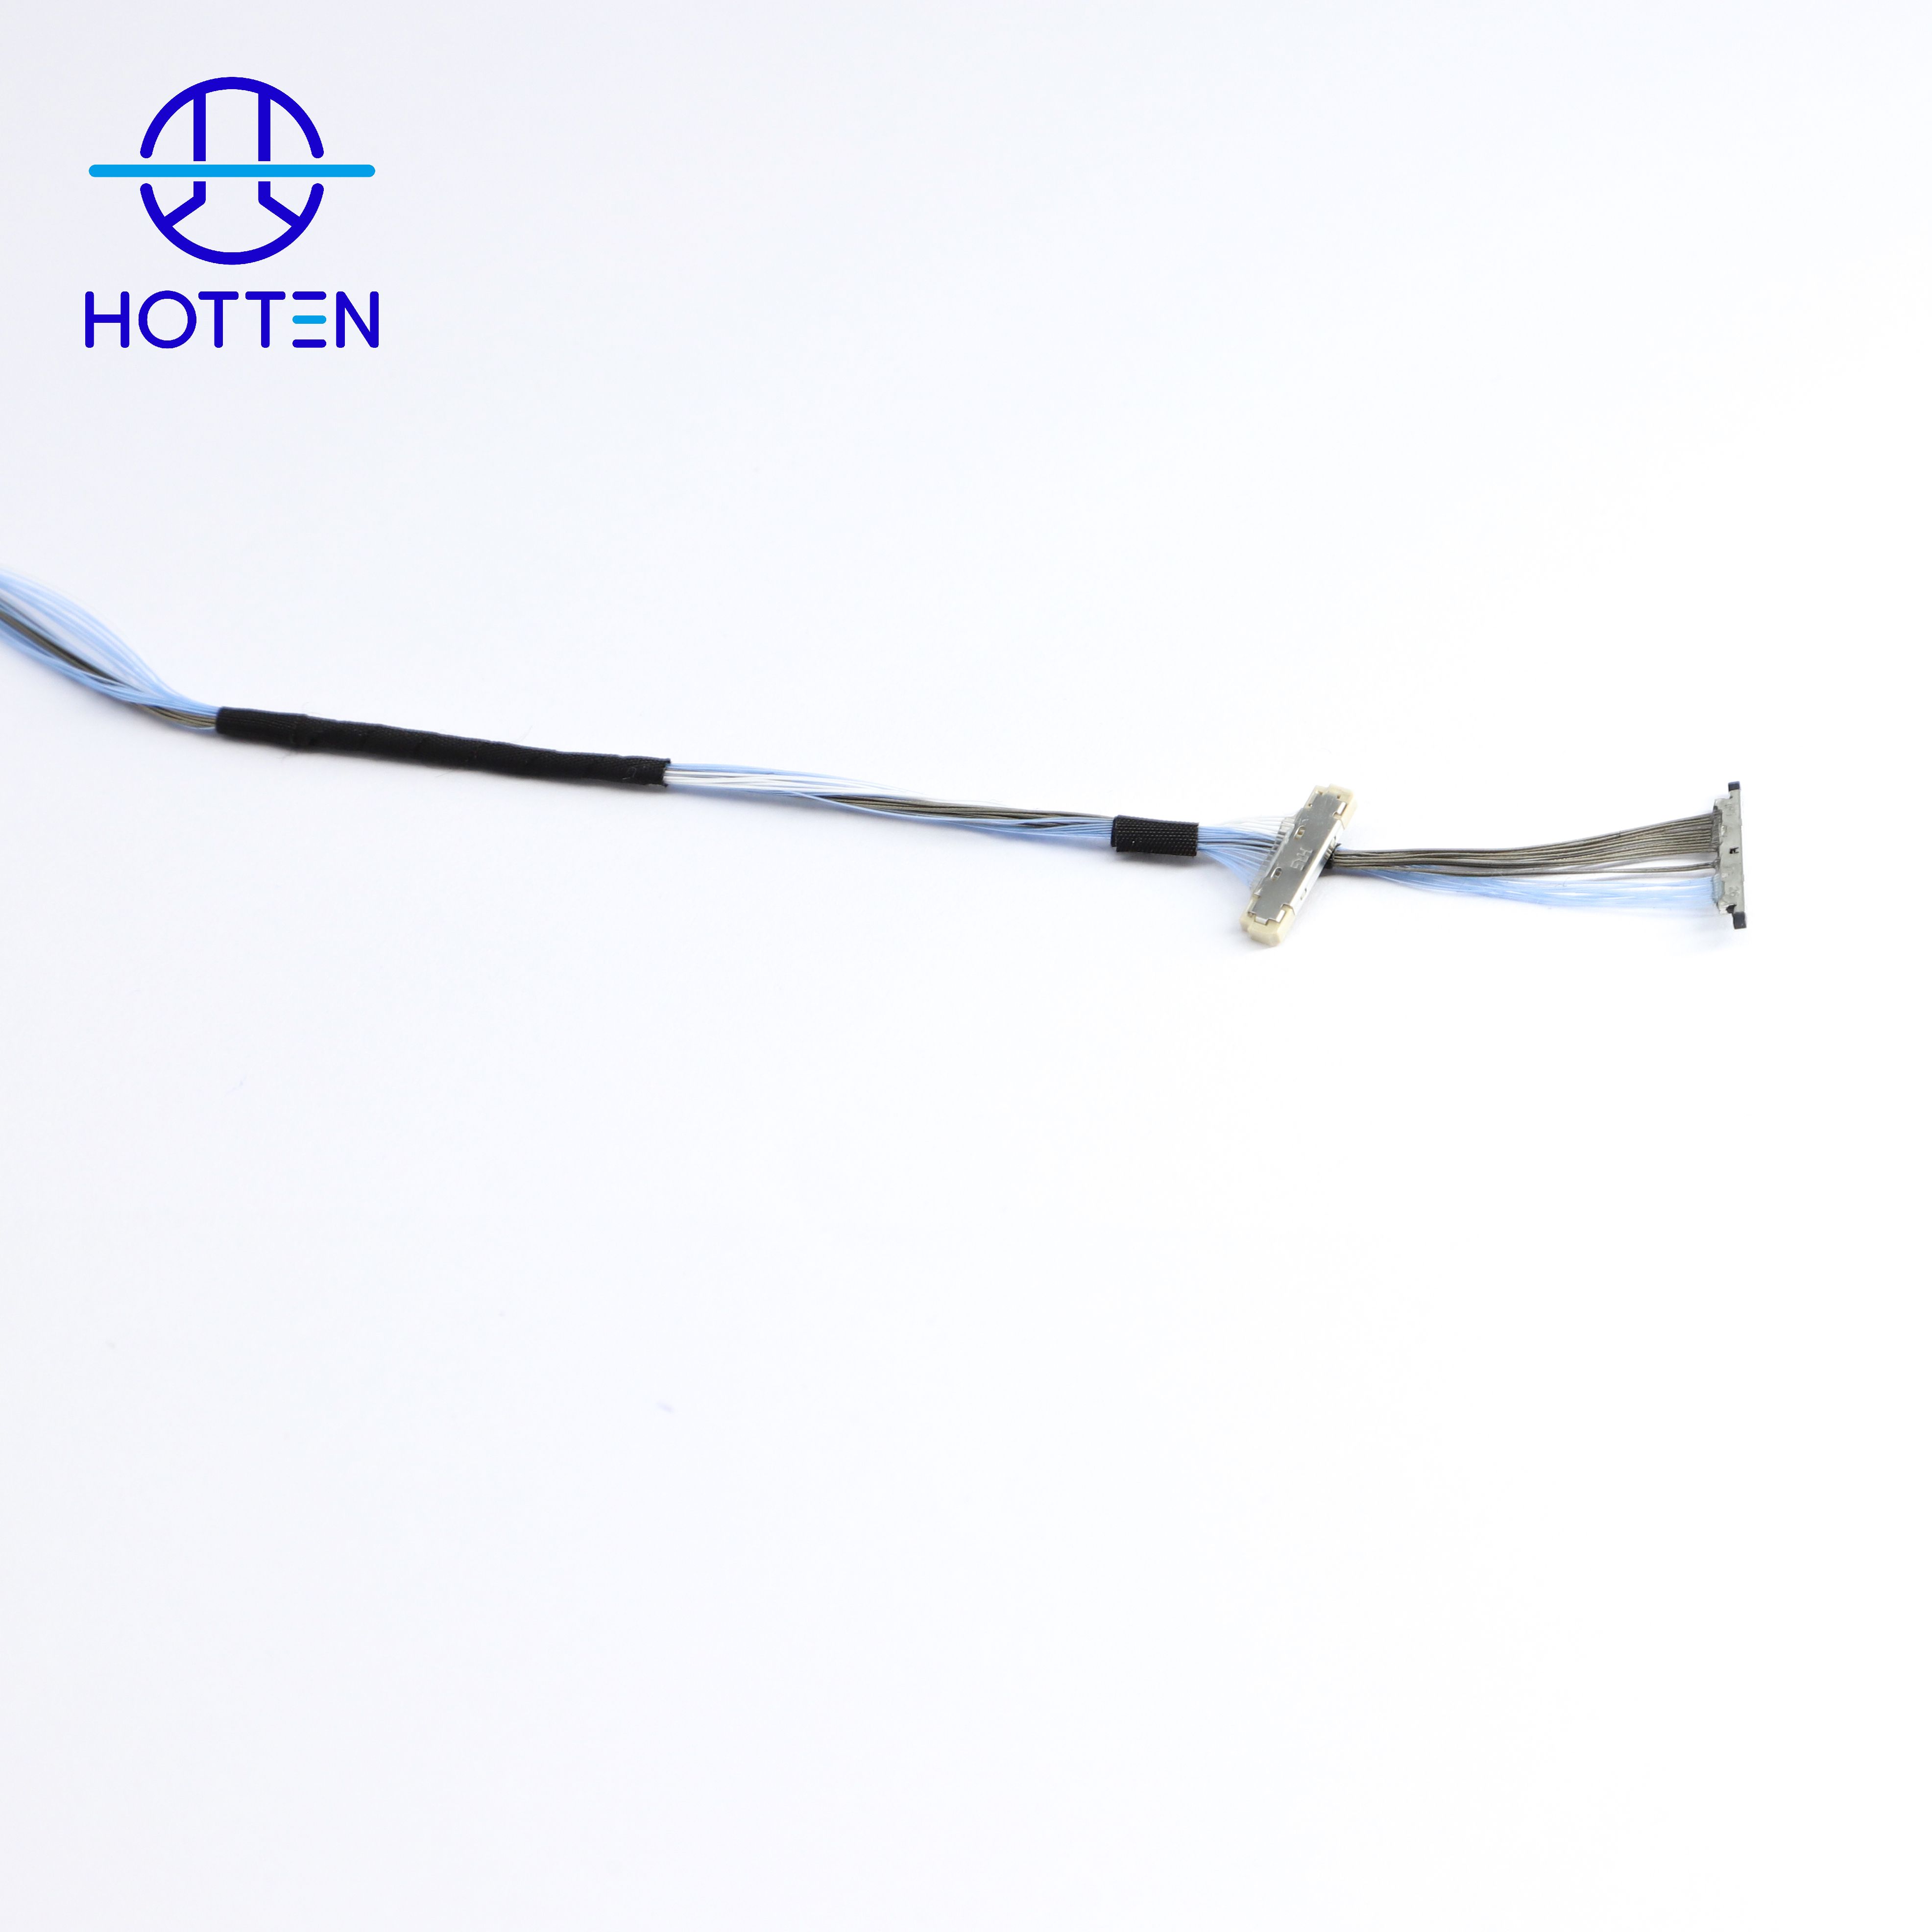
För anpassad Mikrokaxiell kabelmontage krav bör kabelkonstruktionen och anslutningen utvärderas som en sammanhängande enhet.
Om provkabeln utsätts för upprepad böjning eller vridning → definiera skärmningskonstruktion, böjradie, böjcykler, vridmoment, ytskiktskonstruktion och spänningsavlastning tillsammans → verifiera sedan den elektriska prestandan efter mekanisk provning.
Skärmning kan bidra till störningskontroll, men förändringar i skärmningskonstruktionen kan också påverka kabelns styvhet, ytterdiameter och flexibilitet. Den valda konstruktionen måste därför överensstämma med provkabelns faktiska rörelseprofil.
För den bredare processen att välja ultraljudskabel, se Hur man väljer mikrokoaxialkabel för ultraljudsprobesapplikationer .
Om monteringen innehåller hundratals extrafina ledare → definiera kontaktdonstyp, avstånd mellan kontakter, pinout, anslutningsmetod och tillgängligt monteringsutrymme innan kabelkonstruktionen fastställs → optimera sedan kabeln kring gränssnittet.
Till exempel kan direktlödning till paddelkort och mikrokontaktdonssystem ställa olika krav på ledaravstånd, avisolering, värmehantering och dragavlastning.
Anslutning bör därför behandlas som en del av kabeldesignen snarare än som ett separat tillverkningssteg.
En praktisk RFQ eller teknisk specifikation bör innehålla så mycket som möjligt av följande information:
| Krav | Parametrar att definiera |
|---|---|
| Ansökan | Typ av ultraljudsproba och avsedd användning |
| Kanal konfiguration | Antal kanaler, antal kärnor, anordning |
| Ledare | AWG, material, ledarkonstruktion |
| El | Impedans, kapacitans, dämpning, frekvens |
| Mått | Kabelns ytterdiameter, pitch, monteringsutrymme |
| Skärmning | Individuell skärm, total skärm, jordning |
| Mekanisk | Böjradie, böjcykler, vridning |
| Gränssnitt | Kontakt PN, pinout, pitch, terminering |
| Kabel längd | Slutförd längd och routningsväg |
| Material | Isolering, ytskikt, tillämpliga medicinska krav |
| Validering | Kapacitans, impedans, TDR, dielektrikum, mekanisk provning |
| Produktion | Prototypkvantitet, årlig volym, krav på kvalitetssystem |
Om möjligt bör OEM:er även ange ritningar, provexemplar, kontaktkomponentnummer, pinouts, befintliga kabelförspänningar eller gränssnittsritningar. Dessa uppgifter gör att leverantören kan utvärdera den fullständiga monteringen i stället för att offra en generisk kabelförspänning.
Om elektrisk konsekvens är den främsta risken → prioritera impedans-, kapacitans-, TDR-, dämpnings- och kanalmatchningstester.
Om upprepad rörelse är den främsta risken → prioritera böj-, flexcykel-, vrid- och dragfrihetsprovning.
Om miniatyrterminering är den främsta risken → prioritera dimensionskontroll, lödningens kvalitet, termineringskonsekvens och gränssnittsvalidering.
Om produktionens konsekvenser är den främsta risken → validera både prototypens prestanda och upprepbarheten i produktionspartiet.
Valideringsplanen bör därför återspegla de faktiska felmoderna för sonden i stället för att bygga på en enda godkännande/underkännande-test.
En praktisk OEM-utvecklingssekvens kan sammanfattas som:
Sondarkitektur → antal kanaler → signalkrav → kabeldimensioner → ledar-/dielektrikstruktur → skärmning → mekaniska krav → anslutning/avslutning → prototyp → validering → produktion
Denna sekvens hjälper till att undvika ett vanligt utvecklingsproblem: att välja ett kabelsystem först och senare upptäcka att dess kapacitans, flexibilitet, avslutning eller routningskaraktäristik inte stämmer överens med den slutliga sonden.
För anpassad utveckling av ultraljudskablar, se HOTTENs Ljudbryggskabelon lösningar.
För bredare medicintekniska applikationer, se Medicinsk utrustning .
Avslutning av upp till 256 mikrokoaxiala element kräver extremt fina interkonnektionslösningar, vanligtvis genom direktlödning på paddelkort eller miniatyr-PCB:er med gitteravstånd på 0,3 mm eller mindre. Exakt termisk hantering under laserskavning och mikrolödning är avgörande för att förhindra kollaps av skummad PFA-isolering, vilket kan ändra lokal impedans och försämra signalprestandan.
Alla tillverknings- och monteringsprocesser bör överensstämma med kraven i ISO 13485 för kvalitetsledningssystem för medicintekniska produkter. Produktionen bör inkludera 100 % kapacitetsprovning och högfrekvensnätverksanalys för att verifiera toleransen för impedans, gränserna för kapacitans och matchning av sändningsfördröjning (skew) i hela kablassemblaget.
För ultraljudsbildningssystem av nästa generation hjälper det att involvera experter inom kabelkonstruktion tidigt i utvecklingsprocessen till att säkerställa optimal ledargeometri, skärmskonfiguration och anslutningsdesign. HOTTEN Cable erbjuder omfattande ingenjörsstöd, från simulering och prototypframställning i enlighet med ISO 13485 till högvolymsproduktion, vilket hjälper OEM-kunder att snabba upp utvecklingen samtidigt som pålitlig prestanda säkerställs.
 Senaste nytt
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05