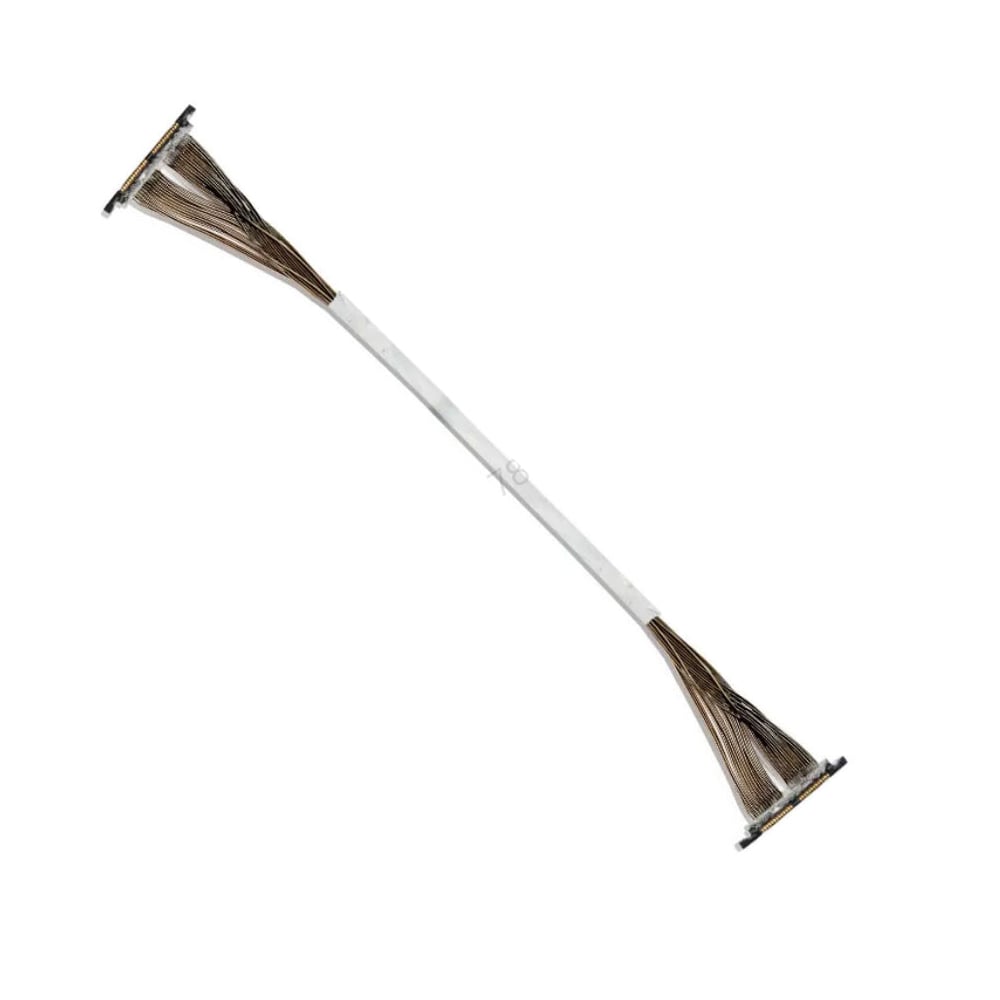
OEMエンジニア向けの技術解析:高性能用途におけるケーブル構造、シールド、インピーダンス制御、材料選定および信頼性検証について ケーブルアセンブリ 用途において不可欠な特性です。
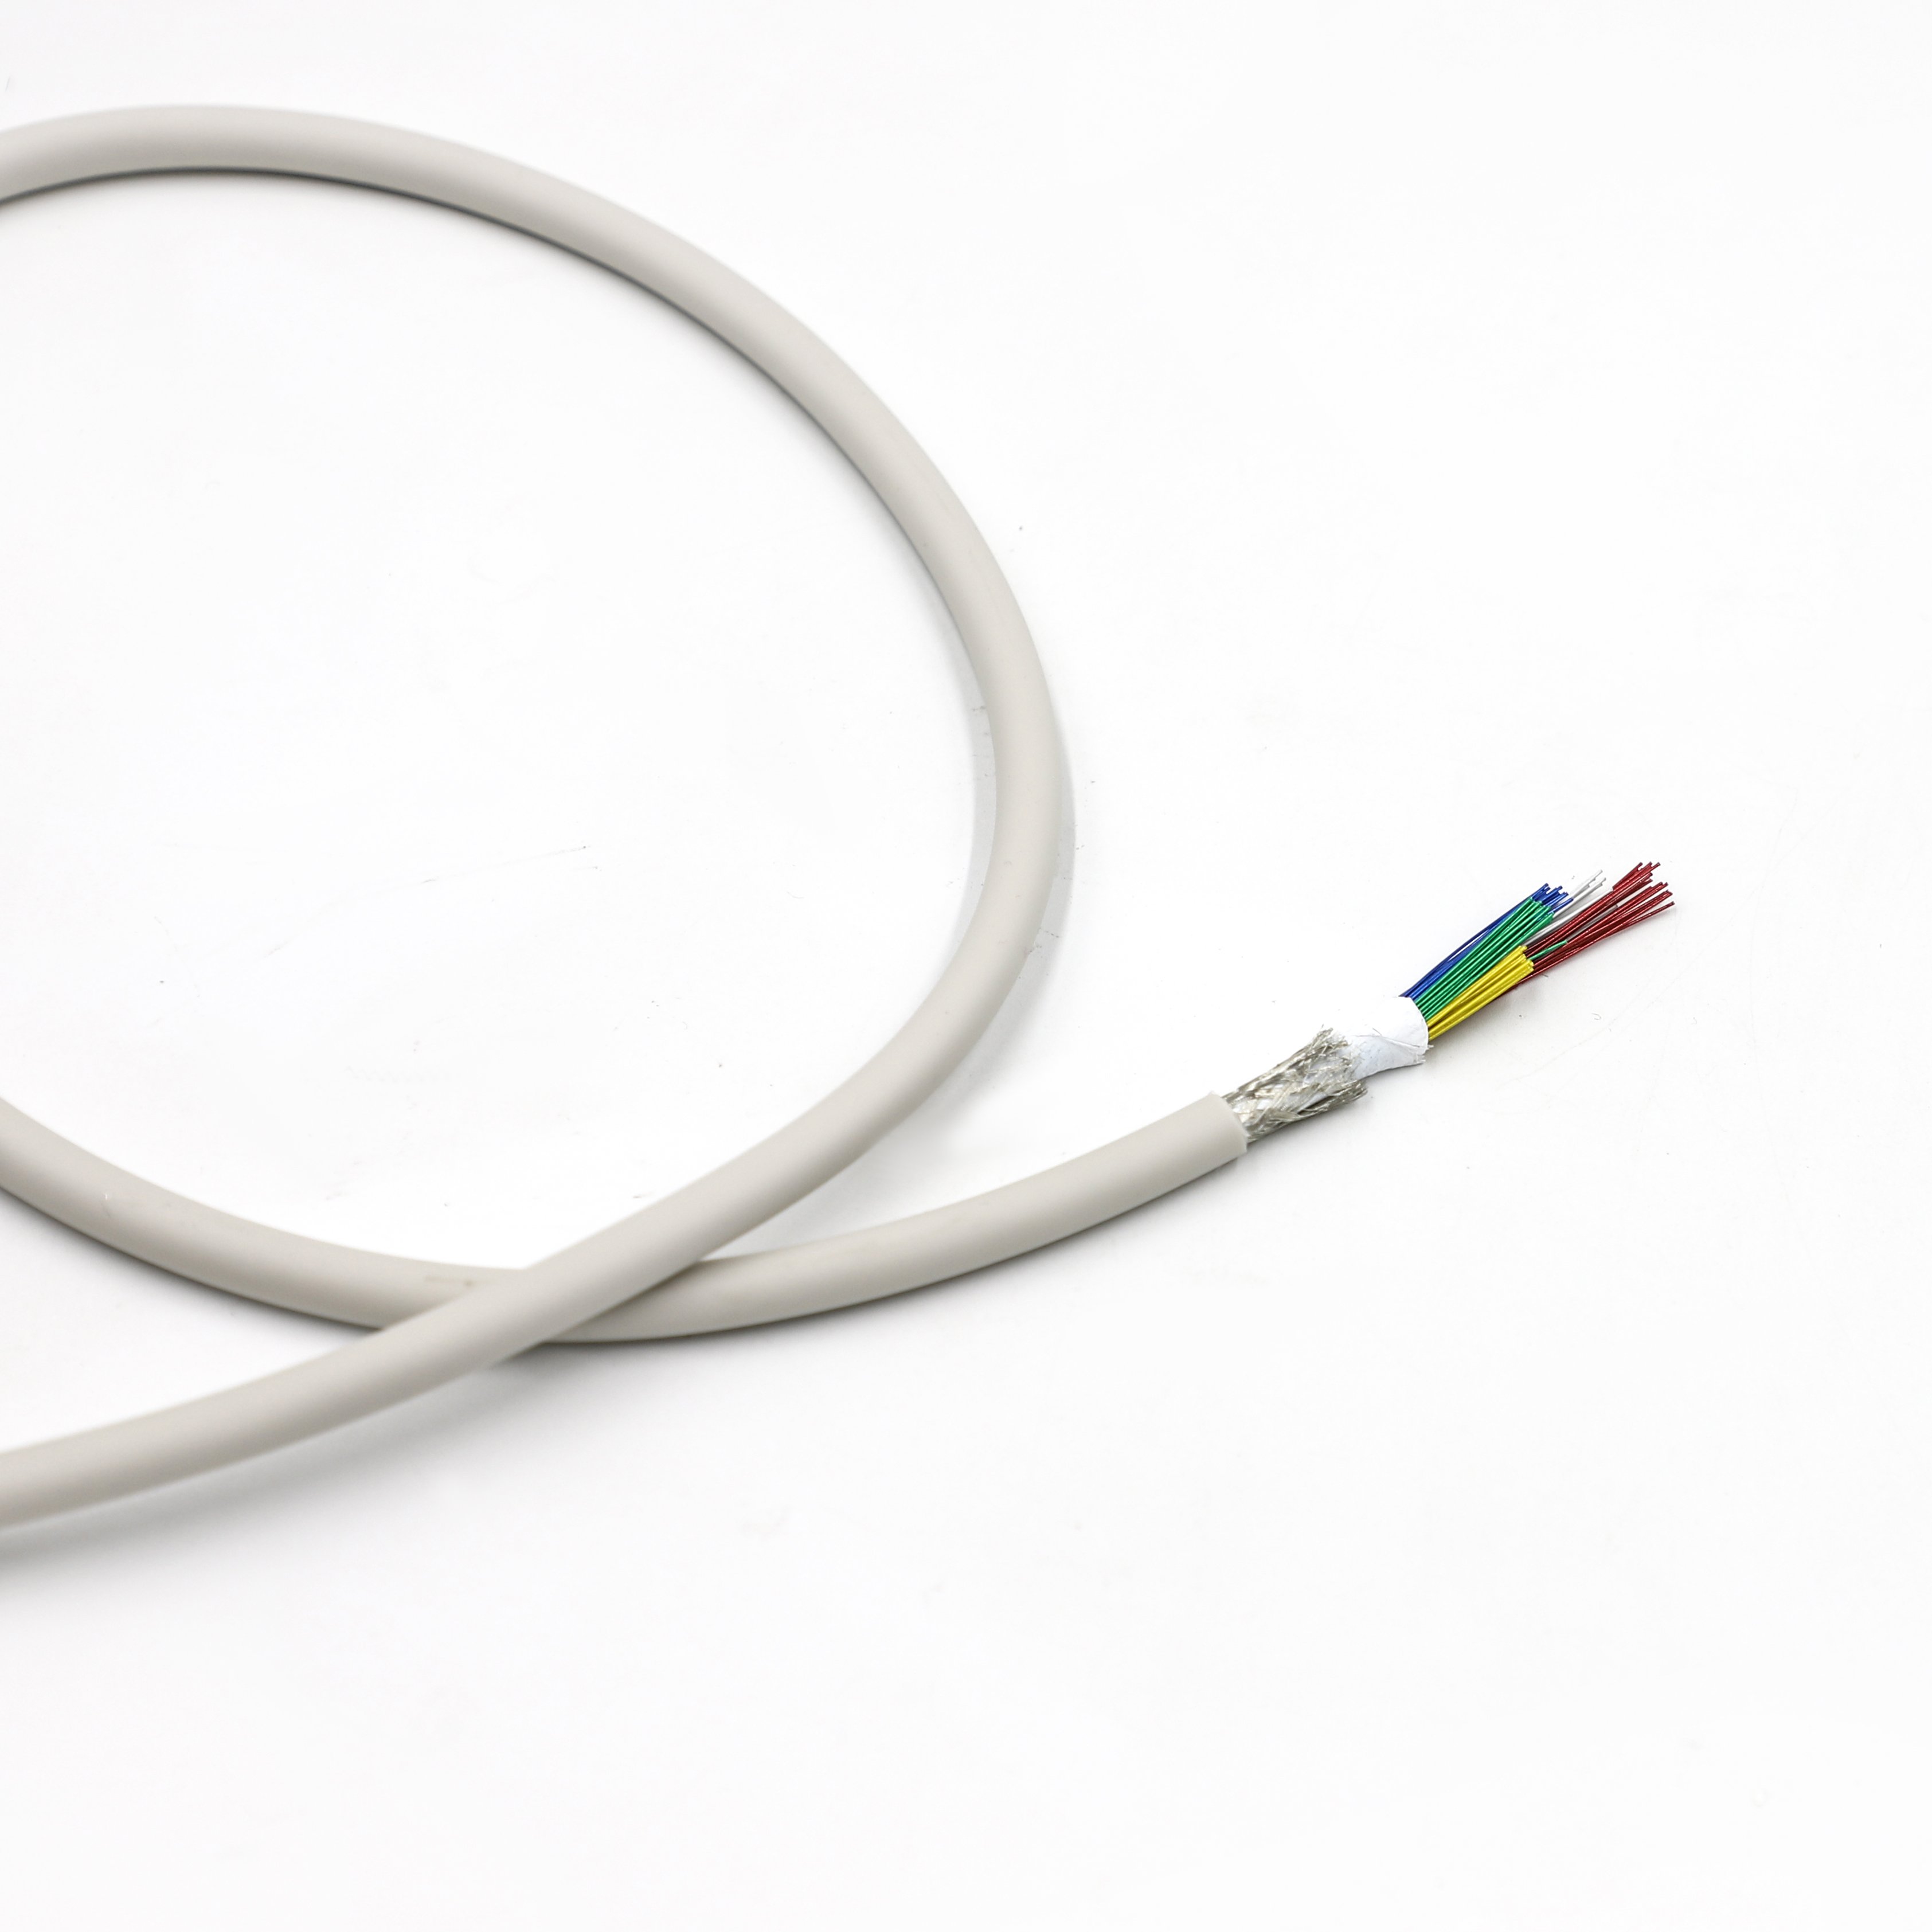
超音波プローブ用ケーブルの設計において、低容量は重要です。なぜなら、ケーブル自体がプローブの信号経路から見た電気的負荷の一部となるためです。チャンネル数の多いシステムでは、過剰な分布容量が容量性負荷を増大させ、信号伝送に影響を与える可能性があります。したがって、ケーブルの容量は、インピーダンス、減衰、誘電体構造、チャンネル数、およびケーブル長と併せて検討する必要があります。
超音波プローブが多数の信号チャンネルを有し、高周波イメージング信号で動作する場合 → ケーブル容量を、インピーダンス、減衰、ケーブル長、およびチャンネル間の一貫性と併せて評価 → すべての信号要件を満たすケーブル構造を選定します。
非常に小さなプローブ構造内で低容量を実現する必要がある場合 → 導体のサイズ、誘電体材料、絶縁層の厚さ、ケーブルの幾何学的形状、および外径(OD)を総合的に評価してください → 容量の低減は、ケーブルの物理的構造から切り離して考えることはできないためです。
誘電体構造は特に重要です。なぜなら、容量は同軸構造の幾何学的形状と絶縁材の電気的特性の両方に影響を受けるからです。関連する絶縁材に関する検討事項については、以下をご参照ください。 3種類の高周波ケーブル発泡技術の比較 .
導体のサイズも、全体的な設計における重要な要素の一つです。 ケーブルの寸法縮小を目的としてより細いAWG規格を選択した場合 → 得られる電気的・機械的特性についても、必ず再確認してください → なぜなら、AWG単独では容量、インピーダンス、減衰、柔軟性のいずれも決定できないからです。 参照 AWGはマイクロコアキシャルケーブルの性能にどのように影響しますか? .
カスタマイズ可能な高密度超音波インターコネクトについては、ホッテン社の「 超音波プローブケーブル であり、 マイクロ同軸ケーブルアセンブリ 解決策を
高度な超音波画像診断装置では、インターコネクトネットワークが高インピーダンス・マイクロボルト級の圧電トランスデューサーに直接接続されています。これらのフロントエンド部品は、信号損失および電気的ノイズに対して極めて敏感です。64、128、160、192、256チャンネルといった高密度アレイ構成で信号を伝送する際、超音波プローブケーブルの分布容量が寄生的なローパスフィルタとしてシャント作用を及ぼします。ケーブルの容量が過大になると、ビームフォーミングシステムに到達する前に信号品質が直接劣化します。したがって、全経路にわたる容量の最小化が カスタムケーブルアセンブリ 信号対雑音比(SNR)の維持およびサブミリメートル級の軸方向・横方向空間分解能の実現にとって不可欠です。
静電容量は、絶縁システムの物理的幾何学的構造および誘電体特性によって直接的に決まります。同軸ケーブル構造では、静電容量は絶縁材の比誘電率(εr)に比例します。FEPやPFAなどの標準的な固体フッポリマーは、通常約2.1の誘電率を示します。マイクロセルラー気体注入発泡技術を用いて発泡PFAまたはFEP絶縁体を作製すると、誘電体構造内に空気孔(εr=1.0)が導入され、全体の誘電率を約1.4~1.6まで低下させることができます。この手法により、超細径の マイクロ同軸ケーブル 構造(40AWG~48AWG)でも、静電容量を50pF/mという目標値まで低減することが可能になります。
代表的な分布静電容量の比較:
マルチチャネルプローブシステムでは、チャンネル間のスキューおよび位相ミスマッチを排除するために、インピーダンス制御されたケーブル構造が極めて均一である必要があります。同心度やフォーム密度にわずかなばらつきがあるだけでも、電気的特性の一貫性が損なわれ、破壊的な位相誤差が生じる可能性があります。同時に、マイクロ同軸ケーブルが高密度で配置されているため、高度なEMIシールド戦略が求められます。ストランドワイヤーシールドと全体シールド構造を組み合わせることで、外部からの電磁干渉および内部のクロストークを低減するのに必要な遮断性能が得られ、信号の完全性が保たれます。
低容量は重要な電気的目標ですが、単独で最適化してはなりません。超音波プローブでは、ケーブルが信号整合性、チャネル密度、柔軟性、シールド性能、寸法制御、端子処理、および長期的な機械的信頼性といった要件も満たす必要があります。
プローブ内部の配線スペースが極めて限られている場合 → 容量、ケーブル外径(OD)、導体径、絶縁層厚さ、ケーブル構造を総合的に評価 → その後、完成した構造全体が所定の電気的・寸法的目標を満たすかどうかを確認します。
ケーブルサイズを縮小すれば配線密度を高められますが、最終的な容量は導体径のみではなく、同軸構造全体に依存します。
導体径に関する検討事項については、「 AWGはマイクロコアキシャルケーブルの性能にどのように影響しますか? .
静電容量が小さいことが主な電気的要件である場合 → 誘電率、絶縁体の厚さ、導体の形状、および製造の一貫性を総合的に評価 → 次に完成ケーブルの性能を検証します。
したがって、絶縁構造は静電容量設計の重要な要素です。アプリケーションで誘電負荷を低減する必要がある場合は、発泡誘電体構造を検討できますが、選択された構造は依然として機械的特性、寸法精度、および製造上の要件を満たす必要があります。
関連する誘電体および発泡技術に関する検討事項については、以下を参照してください。 3種類の高周波ケーブル発泡技術の比較 .
超音波プローブが繰り返し曲げられたり、ねじられたり、または操作者による動きを伴う場合 → 静電容量に加え、曲げ半径、屈曲耐久回数、シールド性能、ストレインリリーフ、およびケーブルの剛性を総合的に評価 → 機械試験後に電気的性能を検証します。
低容量構造が自動的に優れているとは限りません。その結果、意図したプローブ構成に対してケーブルが過度に硬くなってしまう場合があります。最終的な設計では、電気的要件と実際の機械的要件をバランスよく考慮する必要があります。
より広範な超音波用ケーブル選定基準については、以下をご参照ください。 超音波プローブ用途向けマイクロコアキシャルケーブルの選定方法 .
複数チャンネルにわたる信号変動にプローブが敏感である場合 → 容量の一様性に加え、インピーダンス、減衰、シールド性能、ケーブル長を総合的に評価 → その後、マルチチャンネルケーブルアセンブリ全体を検証します。
高チャンネル数プローブにおいては、公称容量値だけでは性能を十分に表すことができません。チャンネル間およびケーブル長方向における容量の一貫性も重要であり、電気的特性のばらつきは、全体の信号伝送路に影響を及ぼす可能性があります。
関連するインピーダンス制御に関する検討事項については、以下をご参照ください。 極細AWGマイクロコアキシャルケーブルにおけるインピーダンス一貫性(50Ω/75Ω)の重要性 .
プロジェクトで非常に低い静電容量目標値と厳密な寸法公差が指定されている場合 → サプライヤーが量産時にケーブル構造を一貫して再現可能かを評価 → その後、プロトタイプの性能と量産時の再現性をそれぞれ別途検証します。
したがって、エンジニアリング仕様書には、目標値に加えて検証方法も明記する必要があります。
実務的なOEMレビューでは、以下の点を確認すべきです:
| 要件 | 確認項目 |
|---|---|
| 容量 | 目標静電容量(pF/m)およびチャンネル間の一貫性 |
| インピーダンス | 公称インピーダンスと許容公差 |
| 信号 | 周波数、減衰量、伝送長 |
| 指揮者 | 線径(AWG)、材料、導体形状 |
| ダイレクトリック | 材料、誘電体構造、絶縁層厚さ |
| 寸法 | ケーブル外径、ピッチ、配線スペース |
| 遮断 | シールド構造およびカバーエリア |
| Mechanical | 曲げ半径、屈曲サイクル数、ねじり強度 |
| インタフェース | コネクタ品番、ピッチ、ピン配列、端子接続方式 |
| 検証 | 静電容量、TDR(時域反射)、絶縁耐圧、機械的試験 |
| 生産 | 試作数量、年間需要量、製造工程の安定性 |
プローブの設計によっては、電気的・機械的特性のうち異なる組み合わせが重視される場合があります。
プローブが低静電容量および多チャンネル信号性能を重視する場合 → まず誘電体構造、静電容量の均一性、インピーダンス、減衰特性、ケーブル外形寸法を優先し、その後、完成したケーブルアセンブリ全体の性能を検証します。
プローブが小型化を重視する場合 → まずケーブル外径(OD)、導体線径、絶縁構造、チャンネル配置を優先し、その後、限られた空間内で静電容量および信号性能が所定要件を満たすかを確認します。
プローブが反復曲げや操作者による取り扱いを重視する場合 → 柔軟性、曲げ耐久性、シールドの安定性、ストレインリリーフを優先 → その後、必要な静電容量および信号特性が仕様内に収まることを確認します。
カスタマイズ可能な超音波ケーブルソリューションについては、ホッテン社の 超音波プローブケーブル .
より広範な医療機器用途については、 医療機器 .
実用的で低静電容量の超音波ケーブル開発プロセスは、次のように要約できます。
プローブ構造 → チャネル数 → 信号要件 → 静電容量目標値 → 誘電体および導体構造 → シールド構造 → 機械的要件 → コネクタ → 妥当性確認 → 量産
したがって、エンジニアリング上の目的は単に可能な限り最小の静電容量を達成することではなく、 静電容量および信号性能の要求を満たしつつ、超音波プローブケーブルアセンブリ全体の寸法、機械的特性、インターフェース、製造要件を維持することにあります。 .
関連する高密度超音波ケーブルの構成については、以下を参照してください 超音波プローブケーブル であり、 マイクロ同軸ケーブルアセンブリ .
医療画像診断機器への応用では、臨床使用中に数万回に及ぶ曲げおよびねじりサイクルに耐えられる高柔軟性ケーブルが求められます。しかし、より厚い絶縁層を採用して静電容量を低減したり、シールドの堅牢性を高めたりすると、必然的にケーブルの剛性と全体の外径が増大します。この技術的トレードオフを両立させるため、高強度銀メッキ銅合金導体および極めて柔軟なジャケット材が一般的に採用されます。その性能は、厳格な多軸屈曲試験および曲げ信頼性試験によって検証される必要があります。
マイクロ同軸ケーブル束とシステム基板(PCB)間の終端インターフェースは、インピーダンス不連続性が生じやすい一般的な箇所です。48AWGという極細導体を終端するには、高密度の直接半田付け技術、あるいはピッチが0.3 mmまで小さく設計されたマイクロ同軸コネクタが必要となります。このようなインターフェースにおける急激な幾何学的変化は、信号反射を引き起こし、各チャネルにわたる画像の一貫性に悪影響を及ぼす可能性があります。
高収率の医療用ケーブルアセンブリを製造するには、線材引抜き、フッロポリマー押出発泡、多軸惑星式より線などの工程を厳密に管理し、ねじり応力を導入することなく均一な張力分布を確保する必要があります。製造はISO 13485認証取得済みの施設で実施されるべきです。包括的な品質保証手順には、全チャネルについてインピーダンスプロファイルを把握するための100%静電容量試験が含まれ、局所的な製造ばらつきがないことを確認します。
表在性血管画像診断向けに設計された128チャンネル高周波リニアアレイプローブにおいて、標準の固体誘電体ケーブルバンドルをカスタム製の50 pF/mの発泡誘電体アセンブリに置き換えることで、2メートルのケーブル長における高周波挿入損失を大幅に低減できます。容量性負荷の低減は、ドプラ感度および全体的な臨床画像の鮮明さを直接向上させます。
高度な超音波プローブを最適化するには、精密発泡技術および厳密に管理された製造公差を用いて、分布容量を約50 pF/mという目標しきい値まで制御することが不可欠です。OEMエンジニアリングチームにとって、マイクロ同軸線の押出成形に特化した技術とISO 13485準拠の製造インフラを備えたインターコネクトパートナーを選定することで、理論上の信号完全性の優位性が、再現性のある実際の臨床性能へと確実に反映されます。
 最新ニュース
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05





 EN