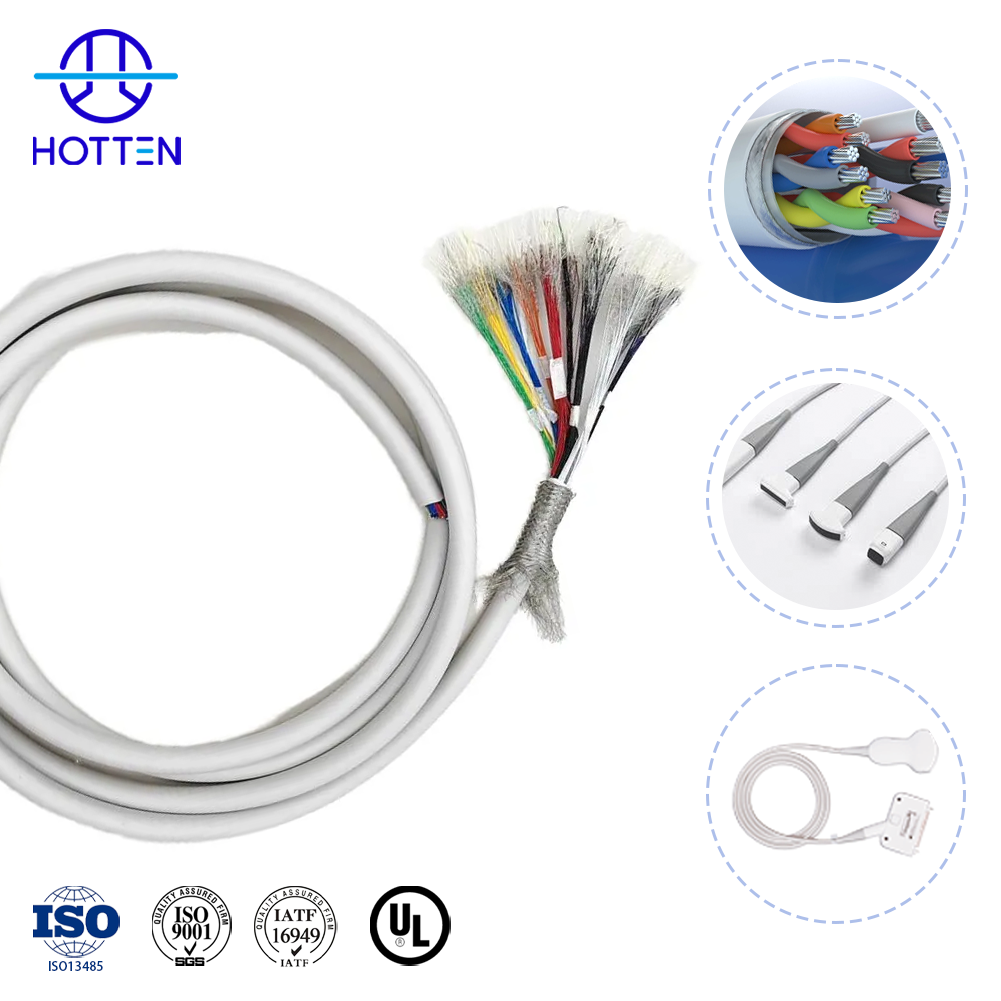
OEMエンジニア向けの技術分析:高性能ケーブルアセンブリ応用におけるケーブル構造、シールド、インピーダンス制御、材料選定、および信頼性検証をカバー。
超音波プローブ用ケーブルアセンブリは、以下の要素をバランスよく実現する必要があります 高チャネル密度、信号整合性、低容量、小型化、シールド性能、柔軟性、機械的耐久性、および高密度端子接続 これらは、比較的小型で、かつ頻繁に取り扱われるアセンブリ内に実装される必要があります。適切なケーブル構造は、プローブのアーキテクチャ、チャネル数、確保可能な配線スペース、電気的要件、機械的可動性、コネクタインタフェース、および検証要件に応じて決定されます。
プローブが限られた空間内で64~256の独立した信号チャネルを必要とする場合 → コア数、導体径、ケーブル外径、チャネル配置、端子密度を総合的に評価 → その後、アセンブリ全体の電気的・機械的性能を検証します。
信号の一貫性が最も重要な要件である場合 → ケーブルアセンブリが超音波信号伝送路全体の一部を構成することを踏まえ、静電容量、インピーダンス、減衰、誘電体構造、シールド性能、寸法公差を総合的に評価します。 関連情報については、以下をご覧ください 超音波プローブ用途向けマイクロコアキシャルケーブルの選定方法 であり、 超音波プローブケーブル設計において低容量が重要な理由 .
プローブが使用中に繰り返し曲げられたり、ねじられたり、取り扱われたりする場合 → 導体の疲労特性、シールドの安定性、ジャケット構造、曲げ半径、耐屈曲寿命、ストレインリリーフに加え、電気的要件も総合的に評価します。
導体の幾何学的形状と誘電体構造との間の基礎的なインピーダンス関係については、以下をご覧ください 超細径AWGマイクロコアキシャルケーブルにおけるインピーダンスの一貫性の重要性 .
カスタマイズ可能な高密度インターコネクトについては、ホッテン社の以下をご覧ください 超音波プローブケーブル であり、 医療用ケーブルアセンブリ 解決策を
現代の診断用超音波画像装置では、極めて狭い空間内で高密度な信号伝送が求められます。一般的に、 超音波プローブケーブル アセンブリは64~256本の独立したチャンネルを収容しつつ、手持ち操作に適した人間工学的に配慮された外径を維持する必要があります。
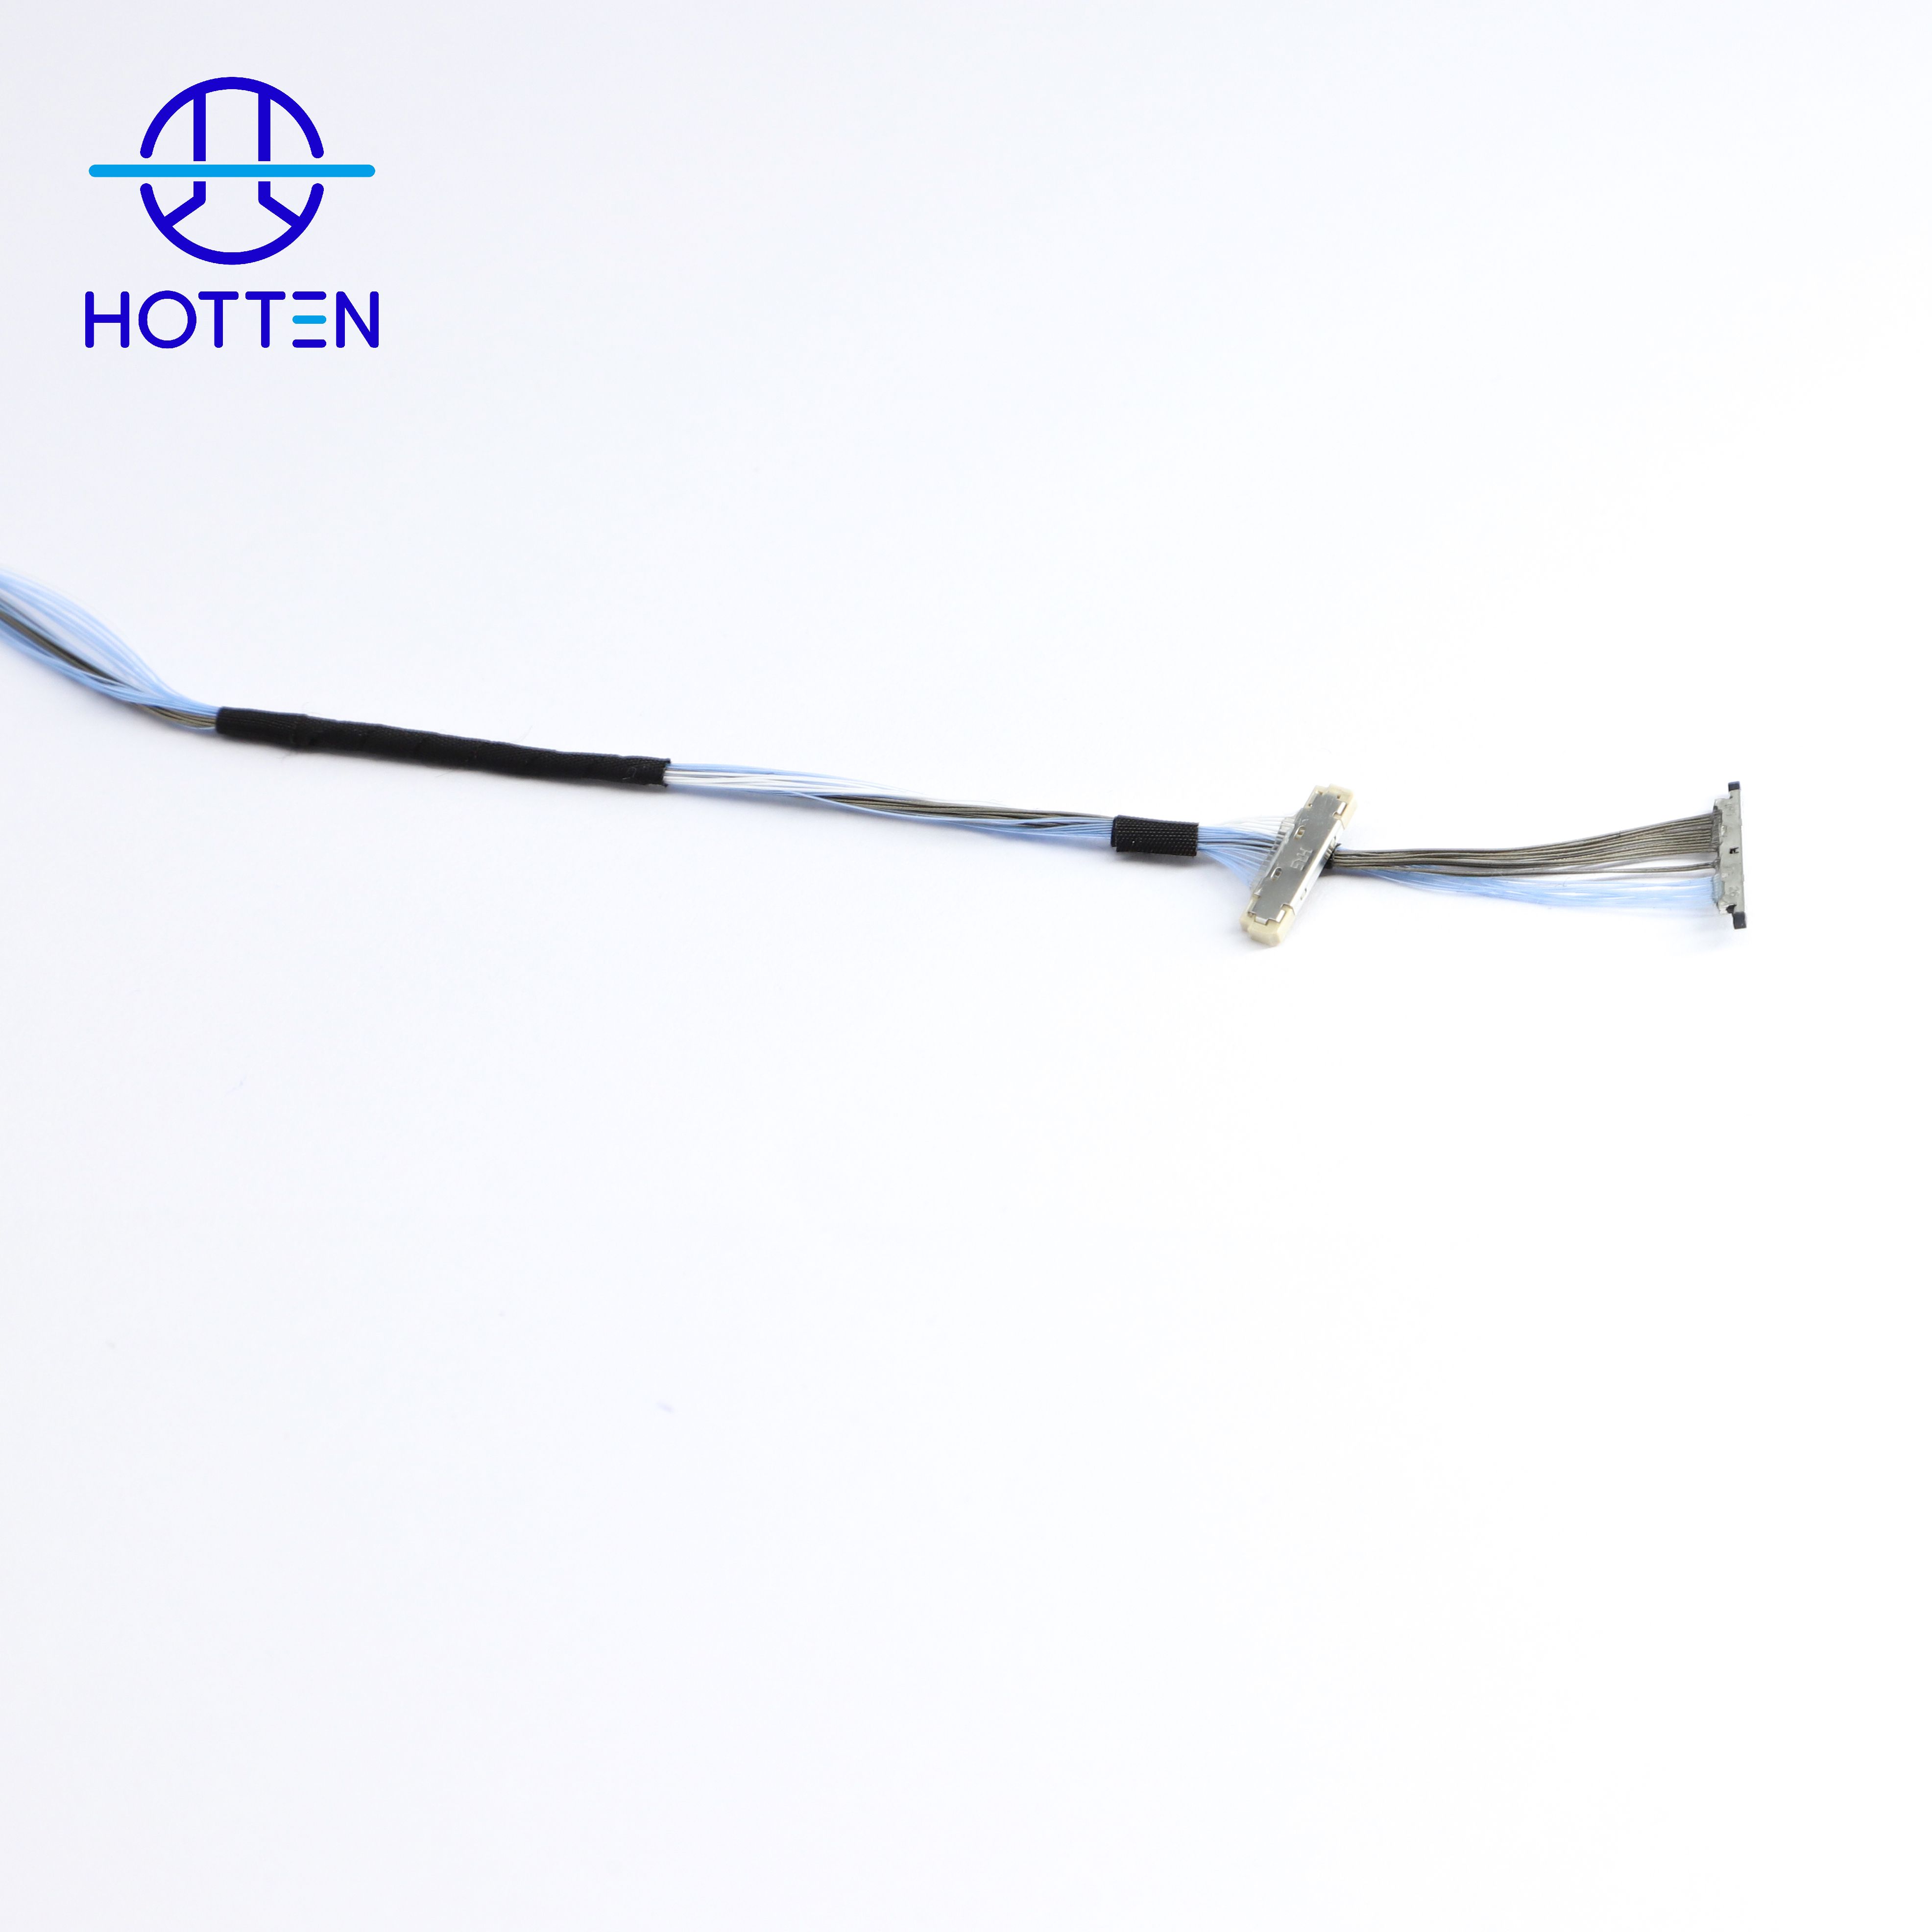
このような高密度を実現するため、設計チームでは通常、極細の マイクロ同軸ケーブル 導線(40AWG~48AWG)が採用されます。主要な技術的課題は、機械的な柔軟性と電気的性能とのバランスを取ることです。ケーブル径を小さくすると取り扱いや柔軟性が向上しますが、その一方で、クロストークのリスクや、継続的なねじり応力による導体疲労が増大します。
高密度の 医療用超音波ケーブル 、静電容量は信号の減衰、挿入損失、および画像の一貫性に直接影響します。広帯域周波数において信号対ノイズ比(SNR)を最適化するため、ケーブル構造は通常、静電容量を約50 pF/mになるよう設計されます。
ケーブル外径を増加させることなく静電容量を低減するには、インピーダンス制御の安定性を維持しつつ、絶縁材の有効誘電率を低下させる必要があります。
数百本のマイクロコアキシャル素線を1つのケーブルアセンブリに束ねると、電磁干渉(EMI)が主要なエンジニアリング課題となります。効果的なシールドは、内部のクロストークを抑制するとともに、外部ノイズから微弱なアナログエコーシグナルを保護する必要があります。
シールド方式 | エンジニアリング上の利点 | 機械的トレードオフ
スパイラルシールド | 優れた柔軟性および低曲げ抵抗 | 高周波域(特に超高周波帯)でのシールド効果がやや低下
編組シールド | 優れたEMI抑制性能および構造的強度 | 剛性の増加およびケーブル外径の増大
電気的性能と機械的性能の最適なバランスを実現するため、高品質な医療用ケーブルでは、しばしばハイブリッドシールド構造が採用されます。個々のマイクロコアキシャル素線にはスパイラルシールドが施され、さらにケーブル全体には高密度の全体編組シールドが施されることで、人間工学的特性を損なうことなく包括的なEMI保護が実現されます。
携帯型医療機器である超音波プローブは、臨床使用中に継続的な曲げ、ねじり、および物理的衝撃にさらされます。したがって、ケーブルアセンブリは、導体の断線やシールド性能の劣化を引き起こさずに、数百万回の屈曲サイクルに耐えられる優れた疲労抵抗性を備える必要があります。
OEM向け超音波機器プロジェクトにおいては、ケーブルアセンブリの仕様書には、電気的・機械的・寸法的・インターフェース・材料・検証に関する要件を一括して明記する必要があります。供給業者の選定は、AWG、ケーブル外径、標称インピーダンスといった単一のパラメーターのみに基づいて行ってはなりません。
超音波システムが信号整合性に関して厳しい要件を有する場合 → インピーダンス、静電容量、減衰、動作周波数、ケーブル長、およびチャンネル間の一貫性をまず定義 → 次に適切な導体および誘電体構造を決定します。
静電容量およびインピーダンスは、ケーブル全体のアーキテクチャの一環として評価する必要があります。導体の形状、誘電体の寸法、またはシールド構造の変更は、最終的な電気的特性に影響を及ぼす可能性があります。
静電容量についての詳細な解説は、「 超音波プローブケーブル設計において低容量が重要な理由 .
インピーダンス制御に関する検討事項については、「 超細径AWGマイクロコアキシャルケーブルにおけるインピーダンスの一貫性の重要性 .
プローブのチャンネル数が多く、内部配線スペースが限られている場合 → チャンネル数、導体径、ケーブル配置、ケーブル外径(OD)、および端子ピッチをまず定義 → 次に、提案された構造が一貫して量産可能かどうかを評価します。
導体径を小さくすれば、それが自動的に最適な解決策になるわけではありません。構造全体には、絶縁層、シールド、ジャケット、配線配置、および端末処理が含まれます。
導体径のトレードオフについては、以下を参照してください。 AWGはマイクロコアキシャルケーブルの性能にどのように影響しますか? .
オーダーメイド マイクロ同軸ケーブルアセンブリ 要件に応じて、ケーブル構造と端末処理を一体として評価する必要があります。
プローブケーブルが繰り返し曲げられたりねじられたりする場合 → シールド構造、曲げ半径、屈曲耐性回数、ねじり特性、ジャケット構造、およびストレインリリーフを同時に定義したうえで → 機械試験後の電気的性能を確認します。
シールドはEMI対策に寄与しますが、シールド構造の変更はケーブルの剛性、外径(OD)、柔軟性にも影響を及ぼします。したがって、選択された構造は、プローブの実際の動作パターンと整合している必要があります。
より広範な超音波用ケーブル選定プロセスについては、以下を参照してください。 超音波プローブ用途向けマイクロコアキシャルケーブルの選定方法 .
アセンブリに数百本の超細導体が含まれる場合 → ケーブル構造を最終決定する前に、コネクタの種類、ピッチ、ピン配列、端子接続方法、および利用可能なアセンブリ空間を明確にする → その後、インターフェースを中心にケーブルを最適化する。
例えば、パドルカードへの直接はんだ付けや小型コネクタインターフェースでは、導体間隔、被覆剥ぎ、熱管理、ストレインリリーフなど、それぞれ異なる要件が課される。
したがって、端子接続は、別個の製造工程ではなく、ケーブル設計の一部として扱うべきである。
実用的なRFQまたは技術仕様書には、入手可能な限り、以下の情報をできるだけ多く記載すべきである。
| 要件 | 定義すべきパラメーター |
|---|---|
| 応募 | 超音波プローブの種類および用途 |
| チャネル構成 | チャンネル数、コア数、配置 |
| 指揮者 | AWG、材質、導体構造 |
| 電気 | 特性インピーダンス、静電容量、減衰量、周波数帯域 |
| 寸法 | ケーブル外径、ピッチ、配線スペース |
| 遮断 | 個別シールド、全体シールド、アース接続 |
| Mechanical | 曲げ半径、屈曲サイクル数、ねじり強度 |
| インタフェース | コネクタ品番、ピン配置、ピッチ、端子接続方法 |
| ケーブル長 | 完成時の長さおよび配線経路 |
| 素材 | 絶縁性、外装被覆、適用可能な医療機器関連要件 |
| 検証 | 静電容量、インピーダンス、TDR(時域反射計測)、誘電特性、機械的試験 |
| 生産 | 試作数量、年間需要量、品質保証体制に関する要件 |
可能であれば、OEM各社は図面、サンプル、コネクタ品番、ピン配置図、既存のケーブル仕様書、またはインタフェース図面も併せて提供してください。これらの情報があれば、サプライヤーは汎用的なケーブル構造ではなく、アセンブリ全体を評価して正確な見積もりが可能になります。
電気的安定性が主なリスクである場合 → インピーダンス、静電容量、TDR、減衰量、チャンネルマッチング試験を優先します。
繰り返しの可動が主なリスクである場合 → 曲げ試験、フレックスサイクル試験、ねじり試験、ストレインリリーフ試験を優先します。
小型端子接続が主なリスクである場合 → 寸法検査、半田接合品質、端子接続の一貫性、インタフェース適合性確認を優先します。
生産の一貫性が主なリスクである場合 → プロトタイプの性能と量産ロットの再現性の両方を検証する。
したがって、検証計画は、単一の合格/不合格テストに頼るのではなく、プローブ特有の実際の故障モードを反映させるべきである。
実用的なOEM開発順序は、次のように要約できる。
プローブ構成 → チャネル数 → 信号要件 → ケーブル寸法 → 導体/誘電体構造 → シールド → 機械的要件 → コネクタ/端子処理 → プロトタイプ作成 → 検証 → 量産
この順序により、ケーブルを最初に選定してしまい、後にその静電容量、柔軟性、端子処理性、または配線特性が最終的なプローブに適合しないことに気づくという、よくある開発上の問題を未然に防ぐことができる。
カスタマイズ超音波ケーブルの開発については、ホッテン社へ 超音波プローブケーブル 解決策を
より広範な医療機器用途については、 医療機器 .
256本までのマイクロ同軸要素を終端処理するには、パドルカードやピッチ0.3 mm以下で設計された小型PCBへの直接はんだ付けを含む、極めて微細なインターコネクトソリューションが必要です。レーザーによる絶縁被覆剥離およびマイクロはんだ付け時の精密な熱管理が不可欠であり、発泡PFA絶縁体の崩落を防ぐ必要があります。このような崩落は局所的なインピーダンス変化を引き起こし、信号性能の劣化を招く可能性があります。
すべての製造および組立工程は、医療機器向け品質マネジメントシステム規格ISO 13485の要求事項に準拠しなければなりません。生産工程には、静電容量の100%検査および高周波ネットワーク解析を実施し、ケーブルアセンブリ全体におけるインピーダンス許容範囲、静電容量限界値、および伝搬遅延の整合性(スキュー)を検証する必要があります。
次世代超音波画像診断装置向けにおいて、ケーブル設計の専門家を開発初期段階から関与させることで、導体の幾何形状、シールド構成、端子接続部の設計を最適化できます。ホッテン・ケーブルは、シミュレーションおよびISO 13485準拠の試作から大量生産まで、包括的なエンジニアリング支援を提供しており、OEM顧客が開発を加速するとともに信頼性の高い性能を確保できるよう支援します。
 最新ニュース
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05





 EN