EN
GYORS LINKEK
A nagy felbontású kamerákban, hajtható telefonokban, orvosi endoszkópokban és drón-gimbalokban a „ 50 AWG koaxiális kábel ” kifejezés egyre gyakoribb. Sokan úgy gondolják, hogy a 50 AWG mikrokoaxiális kábel gyártásának nehézsége csupán a „kábel vékonyítása” – valójában ez csak az első lépés. A valódi kihívás az, hogy extrém kis méretek mellett egyszerre kell megőrizni az impedancia-egyezést, a jelminőséget, a mechanikai megbízhatóságot és a tömeggyártási kihozatalt.
a 50 AWG mikrokoaxiális kábel akkor válik leginkább relevánssá, ha egy alkalmazás rendkívül szoros kombinációt igényel a következő tényezőkből: vezetékezési tér korlátozásai, jel-sűrűség, rugalmasság és magasfrekvenciás átviteli követelmények . Extrém finom szerkezete további méretbeli tartalékot biztosíthat, de a gyártási folyamat érzékenyebb lesz a vezető, a szigetelés, a földelés, a méretek és az összeszerelés változásaira. Ezért a legkisebb elérhető AWG nem feltétlenül a legjobb mérnöki megoldás.
Ha a rendelkezésre álló vezetékezési tér rendkívül korlátozott, és egy nagyobb kábel nem felel meg a mechanikai burkolatnak → értékelje a 50 AWG lehetőségét → mert extrém finom szerkezete segíthet a kábel méretének csökkentésében és a nagy sűrűségű vezetékezés támogatásában. Lásd a HOTTEN-t Mikroszkópikus Középpontos Kábel megoldások kompakt, nagy sűrűségű alkalmazásokhoz.
Ha az alkalmazás elfogadhatja a kicsit nagyobb kábelhelyet, de nagyobb hangsúlyt fektet a mechanikai robosztusságra és a gyártási tűréshöz → 48 AWG vagy 46 AWG is megfontolandó → mert egy nagyobb vezető és kevésbé agresszív miniaturizáció további tervezési tartalékot biztosíthat. A gyakorlati 46 AWG hajlékonysági példához lásd Hogyan optimalizáltuk a 46 AWG mikrokoaxiális kábelt a kiváló hajlékonyság érdekében .
Ha magasfrekvenciás jelátvitel szükséges → értékelje együttesen a vezető geometriáját, a dielektrom szerkezetét, a földelést, az impedanciát, a csillapítást és a kábelláncot → ne válasszon 50 AWG-ot kizárólag a kábelátmérő alapján. Az impedancia kapcsán kapcsolódó megfontolásokért lásd Az impedancia-egyezés fontossága az ultrafin AWG mikrokoaxiális kábeleknél .
Ha a kábel tömeggyártásba kerül → ellenőrizze, hogy a szükséges méretek, elektromos teljesítmény, földelés, mechanikai tulajdonságok és végződés ismételhetően reprodukálhatók-e → mert a prototípus megvalósíthatósága önmagában nem bizonyítja a gyártásra való alkalmasságot.
A szélesebb ultrafinom kábeltervezési kihívásokhoz lásd Miért olyan nehéz az ultrafin, magasfrekvenciás koaxiális kábel tervezése .
Az egyedi, nagy sűrűségű kábelkészletekhez lásd a HOTTEN-t Mikroszkópikus Középpontos Kábelgyüjtemény .
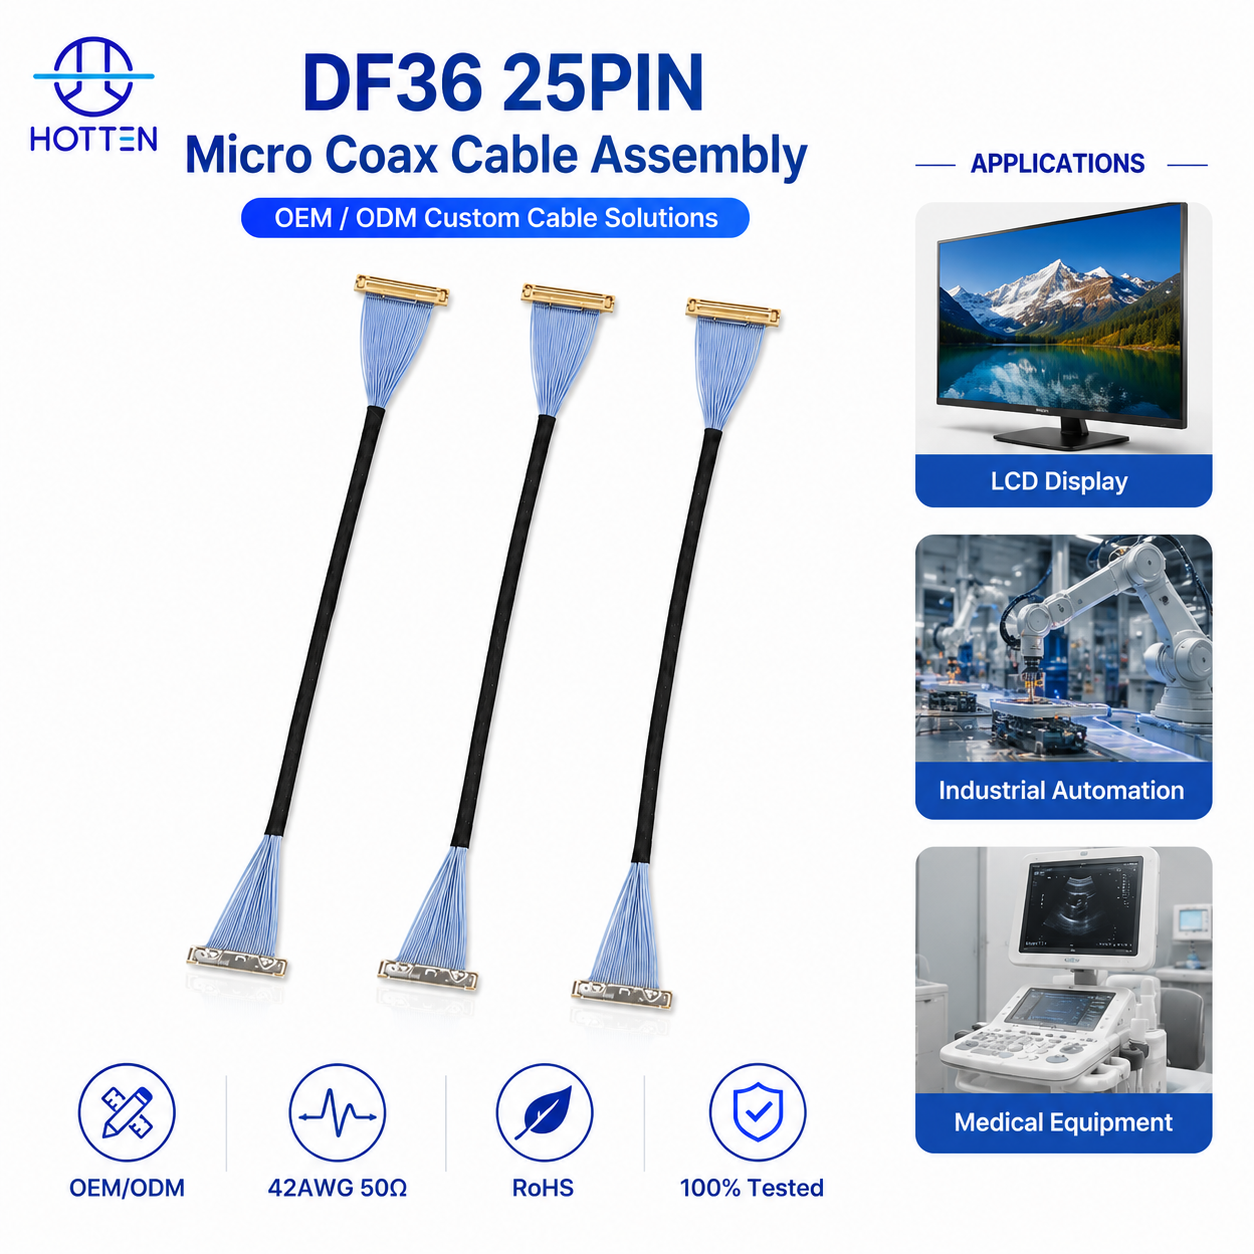
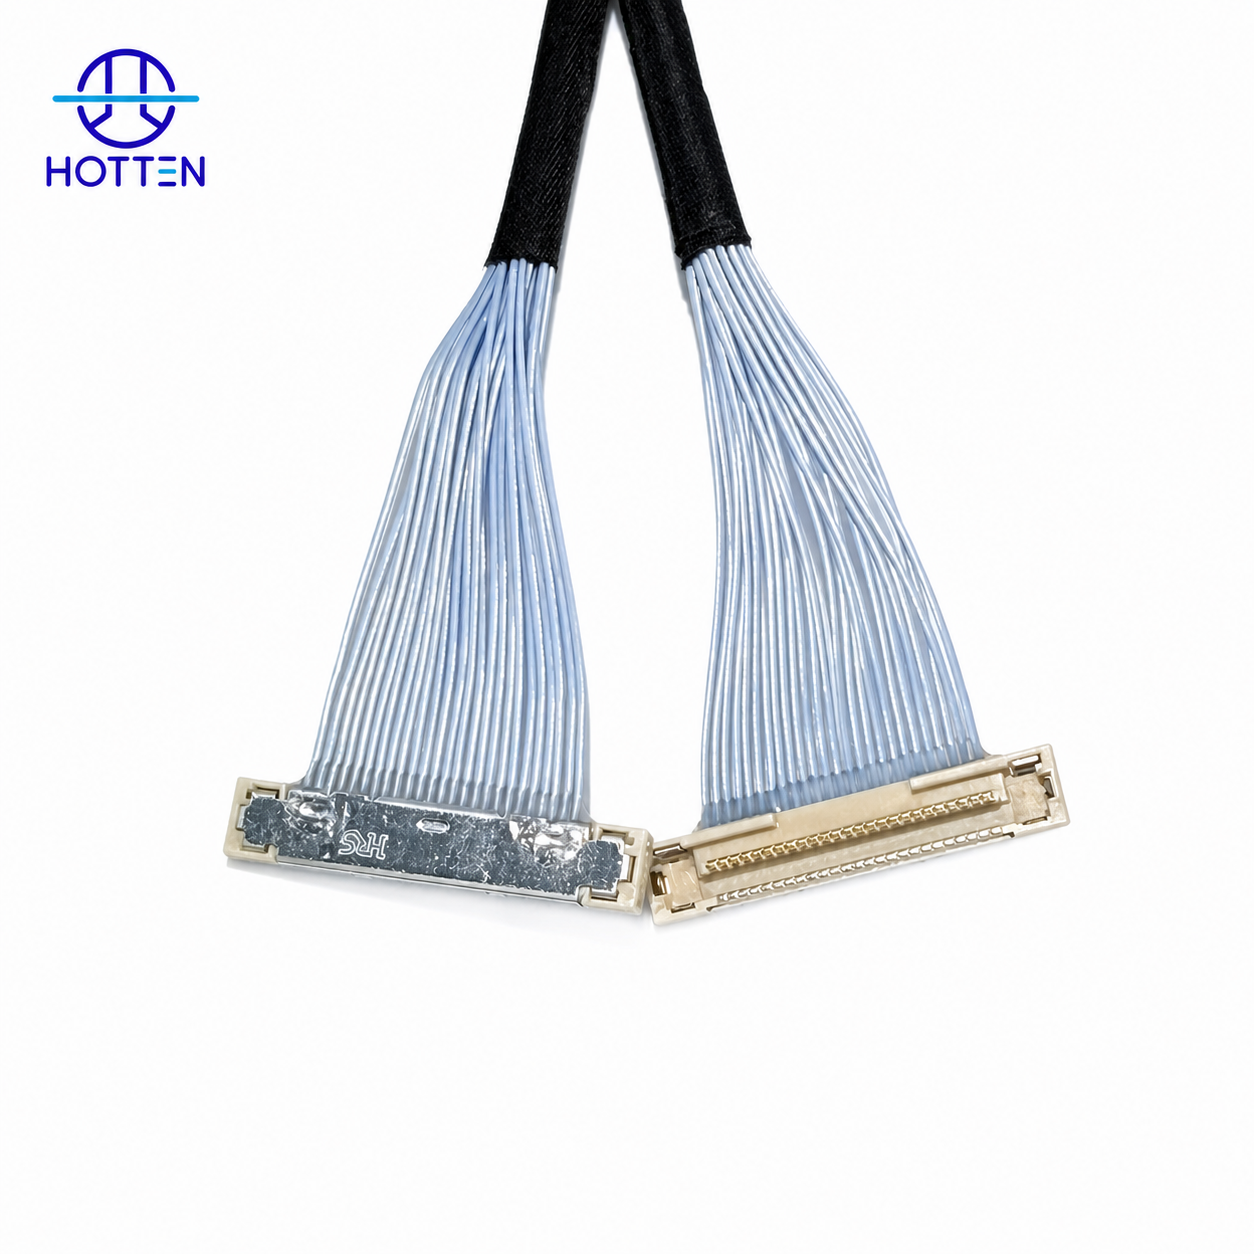 1. Mi az a 50 AWG mikrokoaxiális kábel és miért kell ennyire vékony lennie?
az 50AWG rendkívül vékony vezetőméretre utal. Egy rézvezető átmérője mindössze körülbelül 0,03 mm – sokkal vékonyabb, mint egy emberi hajszál. Az extrém vékony szigeteléssel és finom árnyékolással kombinálva az elkészült 50AWG mikrokoaxiális kábel általában csak körülbelül 0,15 mm-es külső átmérőjű.
Több tipikus alkalmazási terület is létezik, amelyek az 50AWG koaxiális kábel iránti igényt hajtják:
1) Orvosi berendezések
Az endoszkópok, ultrahangos vizsgálófejek és egyszer használatos beavatkozásos katéterek rendkívül kis külső átmérőt, nagyfokú hajlékonyságot és kitűnő követési képességet igényelnek a szervezet belsejében.
2) Prémium minőségű képalkotó és érzékelő rendszerek
a 4K/8K kameramodulok, gimbales kamerák és gépi látási rendszerek nagyszámú csatornán haladó nagysebességű differenciális jelet igényelnek nagyon korlátozott helyen.
3) Kisméretű fogyasztási cikkek
Az összehajtható kijelzők, extrém vékony notebookok és AR/VR fejhallgatók belső tere is rendkívül szűkös, ezért az ultrafinom koaxkábelekre támaszkodnak a nagyfrekvenciás összeköttetések átviteléhez.
Röviden: minél inkább „kisebb, könnyebb, vékonyabb és magasabb felbontású” irányba mozdulnak el a termékek, annál valószínűbb, hogy 50 AWG mikro coaxialis kábelek .
| Kábelspecifikáció | Előnyök | Korlátozások | Tipikus alkalmazások |
|---|---|---|---|
| 50 AWG mikrokoaxiális kábel | Ultrakicsi átmérő, kiváló hajlékonyság, maximális helymegtakarítás és alkalmas nagy sűrűségű jeltovábbításra | Magasabb gyártási nehézség, szigorúbb tűréshatár-vezérlés és alacsonyabb termelési kihozatali követelmények | Orvosi endoszkópok, ultrahang-szondák, drón-gimbalok, kameramodulok |
| 48 AWG mikrokoaxiális kábel | Jó egyensúly a méretcsökkentés, az elektromos teljesítmény és a gyártási stabilitás között | Kissé nagyobb átmérő, mint a 50AWG-é | AR/VK-eszközök, robotika, nagysebességű képfeldolgozó rendszerek |
| 46 AWG mikrokoaxiális kábel | Jobb mechanikai szilárdság és egyszerűbb tömeggyártás a miniatürizálás fenntartása mellett | Több belső telepítési helyet igényel | Fogyasztói elektronika, ipari kamerák, precíziós eszközök |
| Szabványos koaxiális kábel | Érett gyártási folyamat és stabil teljesítmény | Nagyobb méret, és nem alkalmas extrém miniatürizálásra | Hagyományos RF-rendszerek és kommunikációs berendezések |
2. Kihívás 1: Ultravékony vezetőfeldolgozás és bevonás szabályozása
Az első akadály a 50AWG koaxiális kábel gyártásánál a vezető. A nehézség nem csupán a „vékonyra húzás”, hanem a következők is:
1) Rendkívül szigorú mérettűrés
Amikor a vezető átmérője ilyen kicsi, akkor még egy apró eltérés is erősítődhet, és impedancia-változást, valamint csillapítási eltolódást okozhat. A huzalhúzást és az izzítást nagyon pontosan kell szabályozni.
2) Szilárdság és hajlékonyság kiegyensúlyozása
• Túl kemény: nehezen sodrható és szerelhető, valamint hajlításkor könnyebben eltörik.
• Túl puha: könnyen nyúlik és deformálódik, ami hatással van az impedancia stabilitására és a forrasztási minőségre.
3) Bevonat egyenletessége
A nagyfrekvenciás alkalmazások gyakran ezüstözött vezetőket használnak a nagyfrekvenciás veszteségek csökkentésére. Az 50AWG méretű kábeleknél a nem egyenletes bevonatvastagság közvetlenül instabil elektromos paraméterekben és selejtarány-növekedésben mutatkozik meg.
Ennek következtében az 50AWG koaxiális kábelek igen szigorú követelményeket támasztanak mind a vezetőszállítóval, mind a belső vezetőfeldolgozási képességgel szemben.
3. Kihívás 2: Szigetelés extrudálása és külső átmérő/koncentricitás szabályozása
Sokan úgy gondolják, hogy a feladatot már elvégezték, ha a kábelt vékonyabbra, a szigetelést pedig vékonnyá tették – az 50AWG koaxiális kábeleknél azonban a szigetelőréteg valójában az impedanciát és stabilitást befolyásoló kulcsfontosságú tényező.
1) Dielektromos állandó szabályozása
Nagy teljesítményű, stabil fluorpolimer szigetelést, például PFA-t használnak tipikusan a nagyfrekvenciás adatátvitel támogatására.
2) Szigetelés vastagsága és koncentricitása
50 Ω-os szerkezet esetén a vezető és szigetelés geometriai viszonya rendkívül érzékeny. Ha a koncentricitás enyhén is eltér a specifikációtól, az impedancia-ingadozás egy teljes orsón meghaladhatja a tervezési tűréshatárt.
3) A szigetelés külső átmérőjének állandósága
Például, amikor a szigetelés külső átmérője 0,08 mm, a tűrés gyakran ±0,003 mm vagy még szigorúbb. Az extrúziós vonalnak folyamatosan ellenőriznie kell a külső átmérőt, szikratartást és felületi hibákat.
Ez az oka annak, hogy sok vásárló tapasztalja, hogy bár különböző gyártók mindegyike „50AWG mikrokoaxiális” kábelt hirdet, az impedancia-állandóság és csillapítási teljesítmény a gyakorlatban jelentősen eltérhet.
4. Kihívás 3: Ultravékony árnyékolás és EMI-teljesítmény
az 50AWG koaxiális kábeleket általában körülbelül 0,018 mm-es ultravékony árnyékoló vezetékkel párosítják, amely burkolt árnyékolást alkot.
A fő kihívások a következők:
1) Árnyékolás sűrűsége és lefedettsége
Mivel az érintkező és a pajzsvezetékek rendkívül vékonyak, a rossz feszítési szabályozás könnyen vezethet szabálytalan felületre, hézagok kialakulására és instabil lefedettségre. Ez közvetlenül rontja a kábel EMI-pajzsolási teljesítményét.
A nagysebességű jelutak és számos orvosi alkalmazás magas árnyékolási hatékonyságot igényel, ami a folyamatkorlátokat feszíti.
2) Az árnyékolás és hajlékonyság közötti kompromisszum
• Ha a pajzs túl szorosan van felcsavarva, a kábel hajlékonysága csökken, és a hajlítófáradási élettartam rontódik.
• Ha a pajzs túl laza, az árnyékolási hatékonyság csökken, és a kábel fogékonyabb lesz a külső zavarokra.
3) Feszültségoldás és hajlítási terület tervezése
A tervezési szakaszban megfelelő feszültségoldó szerkezetekre van szükség a mechanikai teljesítmény javításához. Megfelelő húzóerő-elosztó tervezés hiányában az ismételt hajlítás a csatlakozó végénél könnyen vezethet vezetőszakadáshoz a forrasztási ponton vagy annak közelében.
5. Kihívás 4: Ellenőrzés és minőségirányítás – A tömeggyártás nehezebb, mint a prototípusgyártás
A sikeres prototípus elkészítése nem jelenti a tömeggyártás sikerét.
Az 50AWG koaxiális kábelek tömeggyártásának kulcsfontosságú kihívásai közé tartoznak:
1) Impedancia- és csillapításmérési stratégia
A magas frekvenciás alkalmazások általában szigorú impedancia-, csillapítás- és visszaverődési veszteség-szabályozást igényelnek. Az alkalmazástól függően teljes körű ellenőrzésre vagy megbízható mintavételi tervre van szükség.
2) Hajlítási/torziós/húzó igénybevétel-biztos megbízhatósági tesztek
Orvosi és gimbál alkalmazások esetén akár tízezrek, sőt százezrek hajlítási ciklusra is szükség lehet a megbízhatósági vizsgálatok során.
3) Anyagok konzisztenciája tételenként
Amikor vezető szálak, szigetelőgyanták vagy árnyékoló drótok új tételére váltanak, az alapvető elektromos és mechanikai paramétereket újra ellenőrizni kell a konzisztencia biztosítása érdekében.
Más szóval, az 50AWG koaxiális kábel valódi nehézsége az, hogy „folyamatosan és stabilan ugyanazt a minőségi terméket állítsuk elő idővel”, nem pedig csak időnként egy jól sikerült tekercset gyártani.
6. Hogyan válasszunk megfelelő 50AWG koaxiális kábel beszállítót?
Mérnöki és beszerzési szempontból, amikor 50AWG mikrokoax kábelgyártót választ, figyelmet fordíthat a következő pontokra:
1) Rendelkeznek-e igazolt tapasztalattal ultravékony AWG méretekkel (48–50AWG) valódi projektekben?
2) Képesek-e teljes kábelkészlet megoldást biztosítani, nem csupán tömegkábel értékesítésére?
3) Tudnak-e testreszabott impedancia (50Ω / 75Ω), külső átmérő, magok száma és árnyékolási struktúra támogatását nyújtani?
4) Rendelkeznek-e a szükséges tesztelési képességekkel: TDR, vektorhálózatelemzés, hajlítási élettartam-vizsgálat stb.?
5) Megértik-e az orvostechnikai, UAV, kameramodul és hasonló iparágak sajátos követelményeit és tanúsítási gyakorlatait?
az 50 AWG-ot olyan alkalmazások mérnöki lehetőségének kell tekinteni, ahol a méretbeli előny indokolja a gyártási érzékenység további növekedését. A sorozatgyártási programba való bevezetése előtt az mérnököknek meg kell határozniuk, hogy az alkalmazás valóban igényli-e a kisebb szerkezetet, és hogy a teljes kábelarchitektúra képes-e folyamatosan fenntartani a szükséges elektromos és mechanikai teljesítményt.
Ha a rendelkezésre álló vezetékelhelyezési tér a fő korlátozó tényező → hasonlítsuk össze az 50 AWG, 48 AWG és 46 AWG kábeleket a tényleges kábel külső átmérőjével és vezetékelhelyezési burkolattal → majd döntsük el, hogy szükséges-e az 50 AWG által nyújtott további miniaturizáció.
Ha a nagyobb szerkezet már befogadja az eszközt, akkor egy finomabb vezető használata nem biztos, hogy elegendő rendszerszintű előnyt nyújt ahhoz, hogy megérje a gyártási érzékenység további növelése.
A szélesebb AWG-választási logika érdekében lásd: Hogyan befolyásolja az AWG a mikrokoaxiális kábelek teljesítményét? .
Ha az alkalmazásnak szigorú magasfrekvenciás követelményei vannak → először határozza meg az impedanciát, csillapítást, kábelhosszat, frekvenciát, árnyékolást és dielektrikus követelményeket → majd válassza ki azt a vezetőméretet, amely kielégíti az összes elektromos specifikációt.
Az AWG-t nem szabad függetlenül kiválasztani. A vezető mérete kölcsönhatásba lép a dielektrikus felépítéssel, az árnyékolással, a kábel geometriájával és a csatlakozással, amelyek mindegyike befolyásolja a végső átviteli pályát.
A kapcsolódó magasfrekvenciás tervezési szempontokért lásd Miért érdemes ezüstözött vezetőket választani nagyfrekvenciás jelátviteli kábelekhez? .
Ha két kábelstruktúra is megfelel a szükséges alkalmazási teljesítménynek → hasonlítsa össze méreti tűréseiket, folyamatérzékenységüket, gyártási stabilitásukat és az elvárt gyártási tartalékot → majd válassza ki azt a struktúrát, amely elegendő gyártási robosztusságot biztosít.
Egy 50 AWG-os kábel esetében nagyon kis változások a vezető átmérőjében, a szigetelés vastagságában, a koncentrikusságban vagy a földelés geometriájában befolyásolhatják a kábel végső jellemzőit. Az mérnöki döntésnek ezért nemcsak azt kell figyelembe vennie, hogy egy struktúra gyártható-e, hanem azt is, hogy következetesen újragyártható-e.
A kapcsolódó orvosi többmagos gyártáskontroll-megfontolásokhoz lásd Mely paraméterek veszíthetik el leginkább az ellenőrzést az ultrafinom többmagos orvosi kábelek tömeggyártása során? .
Ha a kábel EMI-védelmet igényel → értékelje együtt a földelés lefedettségét és szerkezetét a kábel hajlékonyságával, külső átmérőjével és hajlási teljesítményével → majd érvényesítse a teljes kábelt az elvárt mechanikai feltételek mellett.
A sűrűbb vagy szorosabb páncélzati szerkezet további elektromos védelmet nyújthat, de egyben növelheti a merevséget vagy befolyásolhatja a kábel méreteit. A páncélzat tervezését ezért az alkalmazás tényleges elektromos és mechanikai követelményeihez kell igazítani.
Gyakorlati rugalmasság-optimalizálási példáért lásd Hogyan optimalizáltuk a 46 AWG mikrokoaxiális kábelt a kiváló hajlékonyság érdekében .
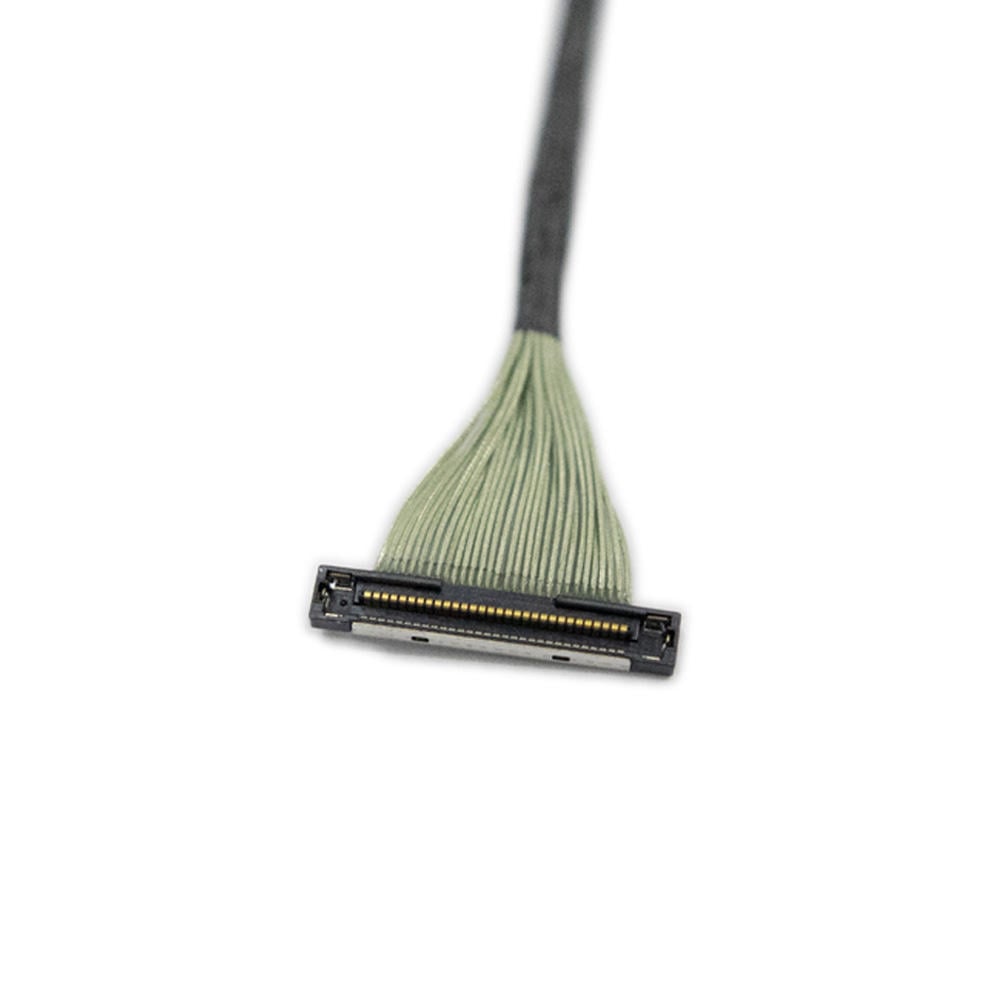
Ha a 50 AWG-os kábelt miniaturizált csatlakozóba vagy nyomtatott áramkörös (PCB) interfészbe kell bekötni → a kábel szerkezetének véglegesítése előtt határozza meg a csatlakozó távolságát (pitch), a csatlakozók elrendezését (pinout), a bekötés módját, a lehúzásra vonatkozó követelményeket és a húzóerő-kiegyenlítést → majd érvényesítse a kábelt és a végződést együtt, mint egységet.
Egy olyan kábel, amely technikailag megvalósítható nagy mennyiségben, még mindig nehéz lehet megbízhatóan bekötni gyártási méretben. Ez különösen fontos az ultrafinom vezetőket és nagy sűrűségű interfészeket igénylő alkalmazásoknál.
Az egyedi, nagy sűrűségű csatlakozásokhoz lásd a HOTTEN Mikroszkópikus Középpontos Kábelgyüjtemény .
Az 50 AWG értéke a végső terméktől függ.
Ha az alkalmazás egy mini méretű orvosi képalkotó eszköz → elsődlegesen a kábel külső átmérőjét, csatornasűrűséget, hajlékonyságot, árnyékolást és elektromos konzisztenciát kell figyelembe venni → majd eldönteni, hogy a 50 AWG kábel jelentős méretelőnyt biztosít-e.
Lásd a HOTTEN-t Orvosi berendezések megoldásaink és Ultrafin orvosi kábel .
Ha az alkalmazás egy drón-gimbal vagy kompakt kamera → elsődlegesen a tömeget, vezetési helyet, hajlítási élettartamot, árnyékolást és nagysebességű jelek továbbítását kell figyelembe venni → majd a 50 AWG kábelt össze kell hasonlítani kevésbé radikális miniaturizációs megoldásokkal.
Lásd Gimbal Kamera Vezetékváz és a HOTTEN-t UAV és robotika megoldások.
Ha az alkalmazás egy kompakt AI-, látási- vagy robotikai eszköz → elsődlegesen a vezetési sűrűséget, nagysebességű jelminőséget, csatlakozó-integrációt és mechanikai megbízhatóságot kell figyelembe venni → majd eldönteni, hogy a 50 AWG szerkezet elegendő rendszerszintű előnyt nyújt-e ahhoz, hogy indokolja gyártási követelményeit.
Lásd Mesterséges intelligencia és okos elektronika és Robotika vezetékváz .
Mielőtt egy 50 AWG mikrokoaxiális kábelt termelésbe állítanának, az OEM mérnöki csapatnak ellenőriznie kell:
| Követelménye | Ellenőrizendő paraméterek |
|---|---|
| Méretelőny | Maximális külső átmérő, vezetési hely, rendelkezésre álló tűrés |
| Vezető | AWG, anyag, átmérő, szilárdság / rugalmasság |
| Elektromos | Impedancia, csillapítás, frekvencia, kapacitás |
| Diélektriás | Anyag, vastagság, konzisztencia |
| Állvány | Huzalátmérő, lefedettség, feszültség, szerkezet |
| Mechanikai | Hajlítási sugár, hajlítási ciklusok, torzió |
| Interfész | Csatlakozó gyári száma, fogtávolság, csatlakozási rajz, végződés típusa |
| Gyártás | Folyamatképesség, méretbeli konzisztencia |
| Érvényesítés | Elektromos, méretbeli és mechanikai vizsgálatok |
| Gyártás | Prototípus → kísérleti gyártás → tömeggyártás kritériumai |
| Anyagok | Tételkonstancia és nyomon követhetőség |
A döntés összefoglalható mint:
Útválasztási korlátozás → jelkövetelmény → szükséges kábel külső átmérője → AWG-lehetőségek összehasonlítása → gyártási tűréshatár értékelése → csatlakozó / végződés megerősítése → prototípus készítése → pilótaérvényesítés → sorozatgyártás
Ha a 48 AWG vagy a 46 AWG is megfelel a szükséges útválasztási és jelkövetelményeknek → az 50 AWG kiválasztása előtt hasonlítsa össze a gyártási tűréshatárukat.
Ha csak az 50 AWG elég a szükséges méretkorlátozásra → optimalizálja együttesen a vezetőt, a dielektrikumot, a földelést és a végződést → majd ellenőrizze az ismételhetőséget a tömeggyártás előtt.
Ha az 50 AWG megfelel a méreti követelményeknek, de elfogadhatatlan mechanikai vagy gyártási érzékenységet eredményez → inkább a kábelarchitektúrát érdemes újragondolni, nem pedig kizárólag az AWG-érték optimalizálására koncentrálni.
A gyakorlati cél tehát nem az, hogy:
„A lehető legvékonyabb vezetőt használja.”
Ez az:
„A legkisebb kábelstruktúrát használja, amely jelentős rendszerszintű előnyt nyújt, miközben elektromosan stabil, mechanikailag megbízható és folyamatosan gyártható marad.”
Egyedi, ultrafin kábel-fejlesztéshez lásd a HOTTEN-t Mikroszkópikus Középpontos Kábel és Mikroszkópikus Középpontos Kábelgyüjtemény .
A:Az 50 AWG mikrokoaxiális kábelek gyártása kihívást jelent, mert a mérnököknek egyszerre kell ellenőrizniük az extrém kis vezetőméreteket, a szigetelés egyenletességét, a földelési teljesítményt, az impedancia stabilitását és a tömeggyártás megbízhatóságát.
A:Nem. A kábel átmérőjének csökkentése csak az első lépés. A valódi kihívás a jelek integritásának, a mechanikai megbízhatóságnak és az egyenletes elektromos teljesítménynek a megőrzése az ultra-kis méretek elérése mellett.
A:Extrém kis méretek esetén akár apró ingerek is befolyásolhatják az impedanciát, a csillapítást és a nagyfrekvenciás jelek stabilitását – például a vezető átmérőjében, a szigetelés vastagságában vagy a földelési szerkezetben fellépő kis eltérések.
A:A stabilis impedancia segít megelőzni a jelvisszaverődést, a behelyezési veszteséget és az átviteli hibákat, különösen nagyfrekvenciás alkalmazásokban, például orvosi képalkotó rendszerekben, kamerákban és rádiófrekvenciás (RF) rendszerekben.
A:a 50 AWG mikrokoaxiális kábeleket gyakran használják nagy felbontású kameramodulokban, orvosi endoszkópokban, ultrahangos vizsgálati fejekben, drónok (UAV) gimbalekben, valamint AR/VR-eszközökben és más térkorlátozott elektronikus rendszerekben. ([turn0search0])
A:Az OEM-ügyfeleknek értékelniük kell a legfinomabb kábelek gyártási tapasztalatát, az impedancia-mérési képességet, a földelési és pajzolási vezérlést, az összeszerelési képességet, a minőség egyenletességét, valamint az ehhez hasonló alkalmazásokban szerzett tapasztalatot.
Következtetés: Miért „finomabb, érzékenyebb, törékenyebb” a 50AWG
Ezért a vezető húzásától, a szigetelés extrudálásán át az ultravékony árnyékoló tekercselésig, valamint a kábelköteg végzárásáig és az elektromos teljesítmény ellenőrzéséig a 50AWG mikrokoaxiális kábel gyártásának minden lépése lényegesen „finomabb, érzékenyebb és törékenyebb”, mint a hagyományos kábelezési struktúráké. Még a legcsekélyebb folyamatingadozás is eredményezhet impedancia-driftet vagy rendellenes csillapítást.
A Hotten Cable már kialakította a 50AWG mikrokoaxiális kábelek érett fejlesztési képességét. A minták gyártása jelenleg stabil, és folyamatosan finomítjuk a folyamatirányítást és a paraméteroptimalizálást, hogy eleget tegyünk a jövőbeli tömeggyártás követelményeinek, és segítsük ügyfeleinket abban, hogy biztonsággal alkalmazzák a 50AWG mikrokoaxiális kábeleket magas színvonalú alkalmazásokban, mint például orvosi eszközök, UAV képalkotó rendszerek és kameramodulok.
 Friss hírek
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05