EN
Schnelllinks

Technische Analyse für OEM-Ingenieure zu Kabelaufbau, Abschirmung, Impedanzkontrolle, Materialauswahl und Zuverlässigkeitsvalidierung bei Hochleistungsanwendungen kabelbau anwendungen unverzichtbar ist.
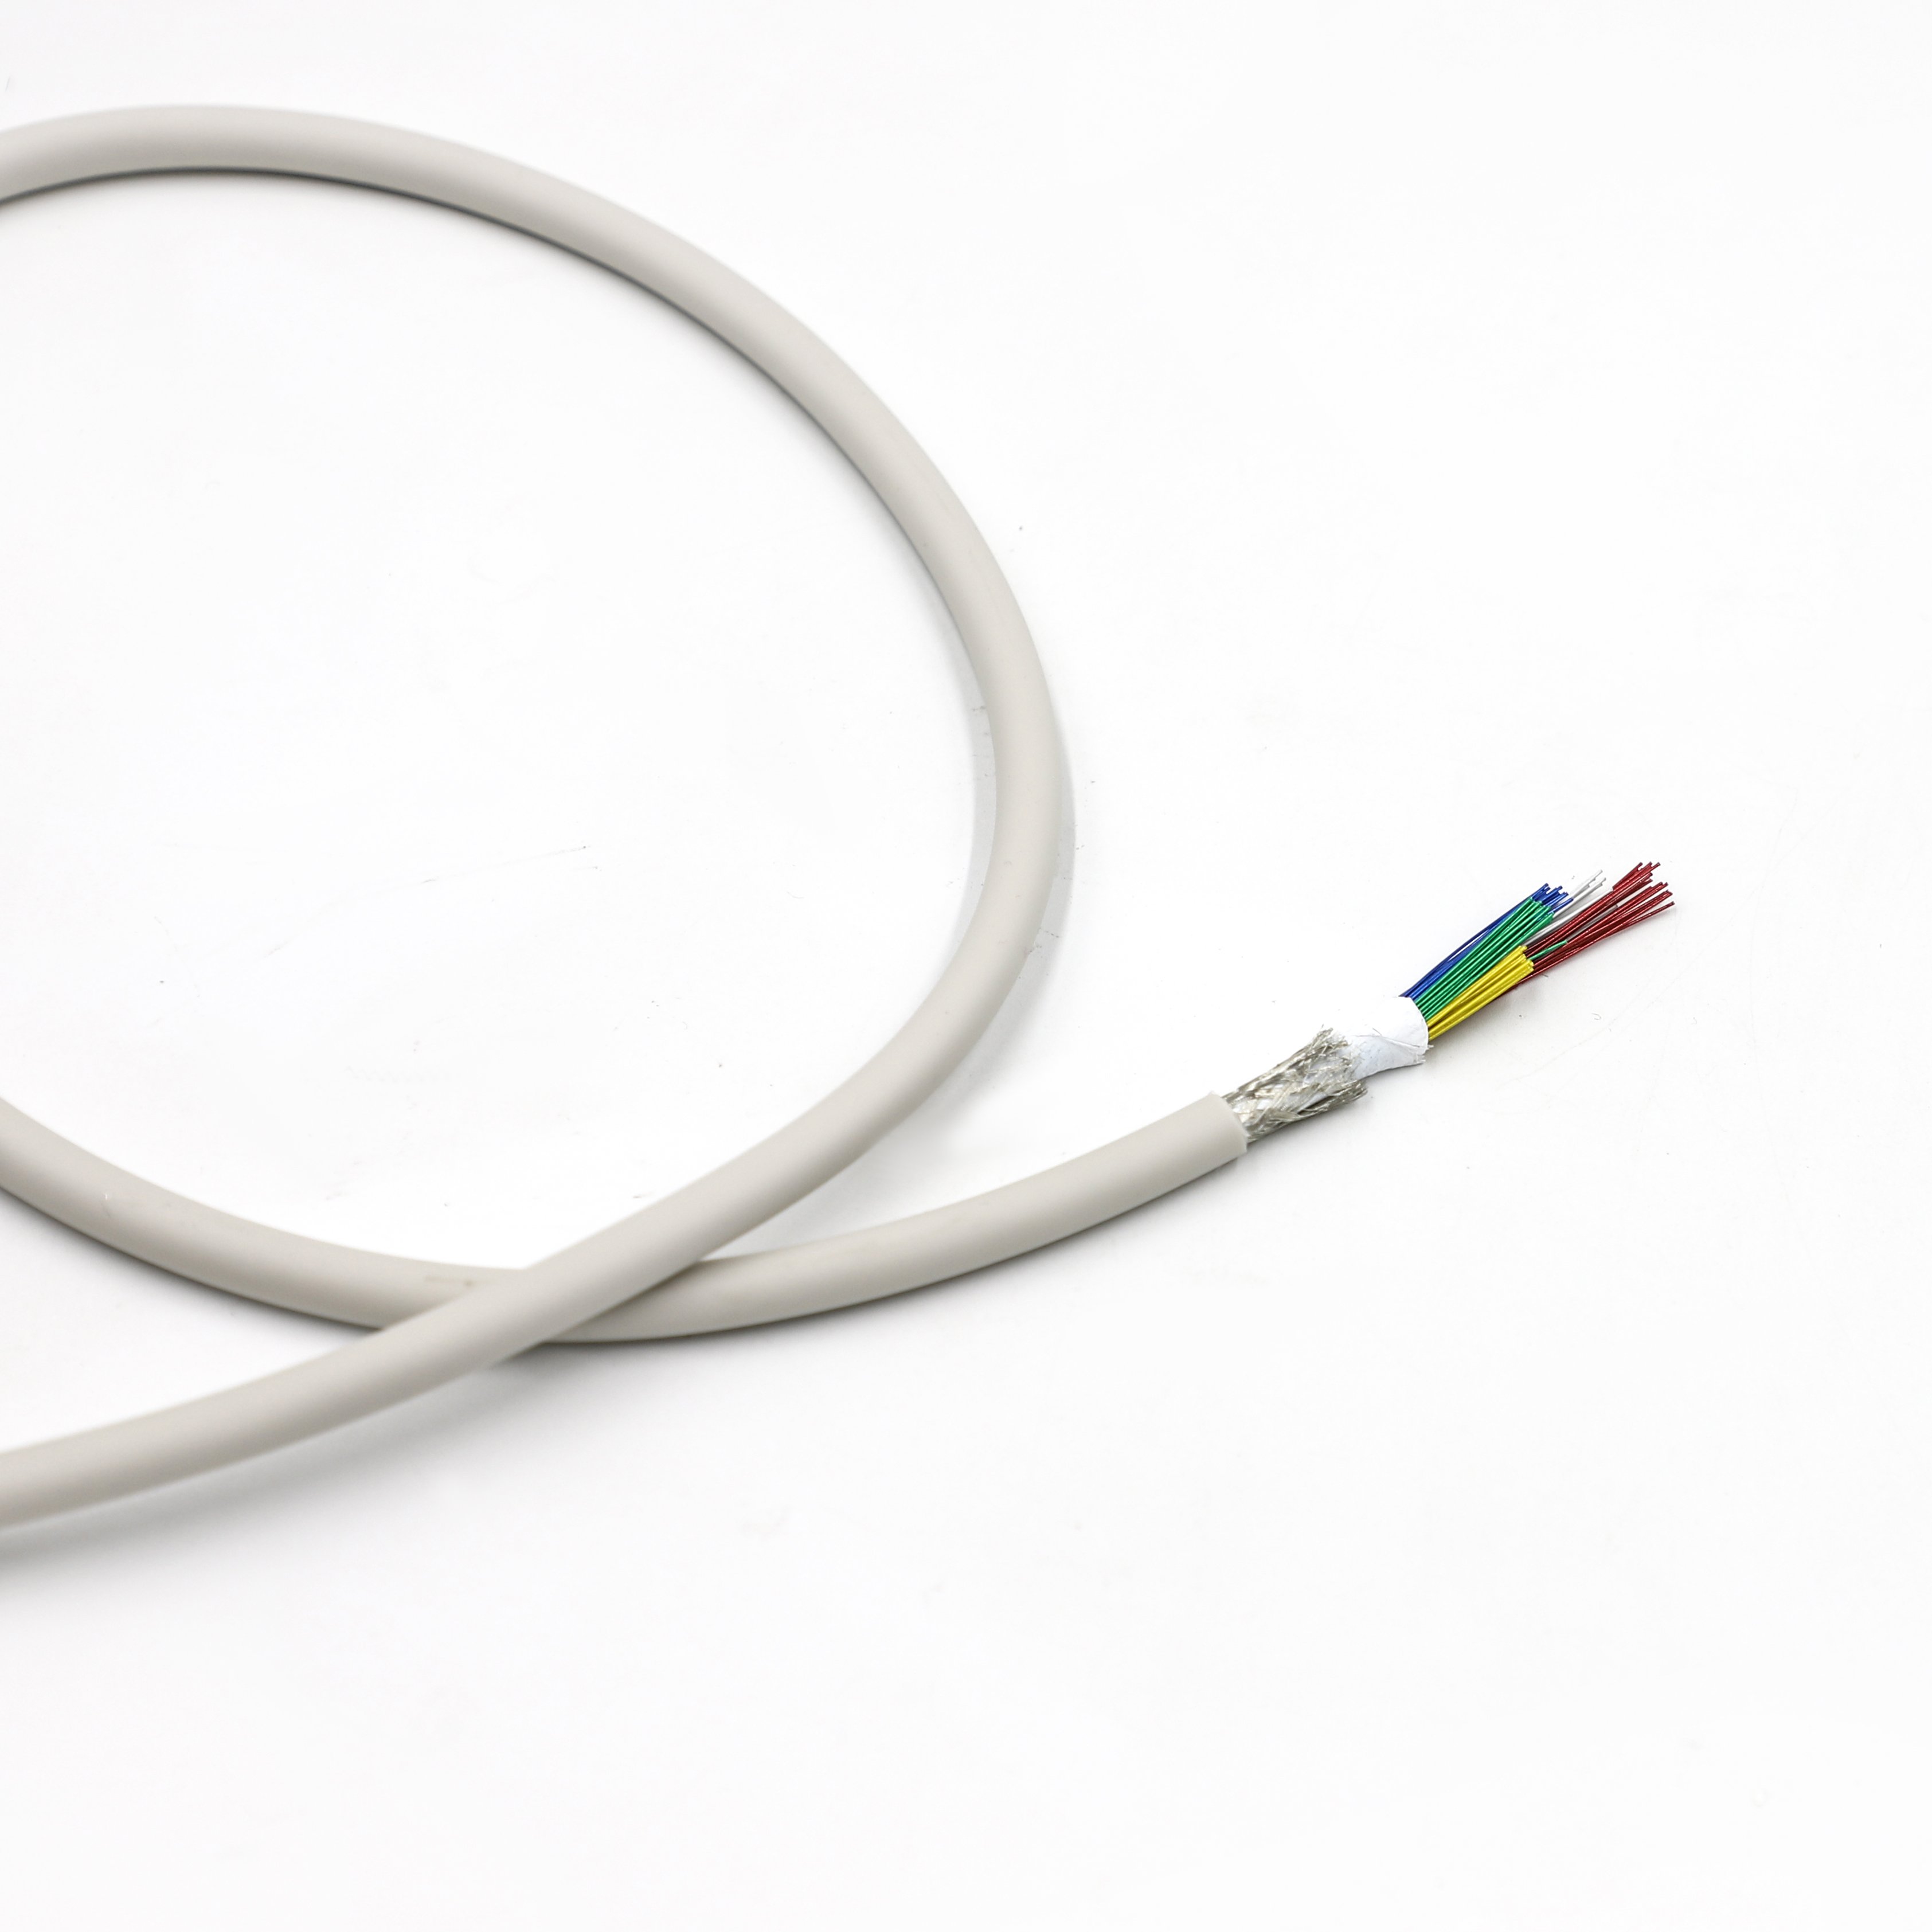
Eine geringe Kapazität ist bei der Konstruktion von Ultraschall-Sonde-Kabeln wichtig, weil das Kabel Teil der elektrischen Last wird, die vom Signalpfad der Sonde wahrgenommen wird. Bei Systemen mit hoher Kanalanzahl kann eine zu hohe verteilte Kapazität die kapazitive Belastung erhöhen und die Signalübertragung beeinträchtigen; daher sollte die Kabelkapazität gemeinsam mit Impedanz, Dämpfung, Dielektrikum-Aufbau, Kanalanzahl und Kabellänge berücksichtigt werden.
Wenn eine Ultraschall-Sonde viele Signalkanäle enthält und mit hochfrequenten Bildgebungs-Signalen arbeitet → bewerten Sie die Kabelkapazität gemeinsam mit Impedanz, Dämpfung, Kabellänge und Kanal-zu-Kanal-Konsistenz → wählen Sie dann die Kabelkonstruktion aus, die sämtliche Signalanforderungen erfüllt.
Falls eine geringe Kapazität innerhalb einer sehr kompakten Sondenstruktur erforderlich ist, sind gemeinsam Leitergröße, Dielektrikumsmaterial, Isolationsdicke, Kabelgeometrie und Außendurchmesser des Kabels zu bewerten, da die Reduzierung der Kapazität nicht von der physikalischen Konstruktion des Kabels getrennt werden kann.
Die Dielektrikumsstruktur ist besonders wichtig, weil die Kapazität sowohl durch die Geometrie der Koaxialstruktur als auch durch die elektrischen Eigenschaften der Isolierung beeinflusst wird. Für verwandte Überlegungen zur Isolierung siehe Vergleich dreier Hochfrequenz-Kabel-Schaumtechnologien .
Die Leitergröße ist ein weiterer Bestandteil des gesamten Designs. Wird zur Verringerung der Kabelabmessungen ein feinerer AWG gewählt, so sind die sich daraus ergebenden elektrischen und mechanischen Eigenschaften dennoch zu verifizieren, da der AWG allein weder Kapazität, Impedanz, Dämpfung noch Flexibilität bestimmt. Sehen Wie beeinflusst die AWG-Messung die Leistung mikrokoaxialer Kabel? .
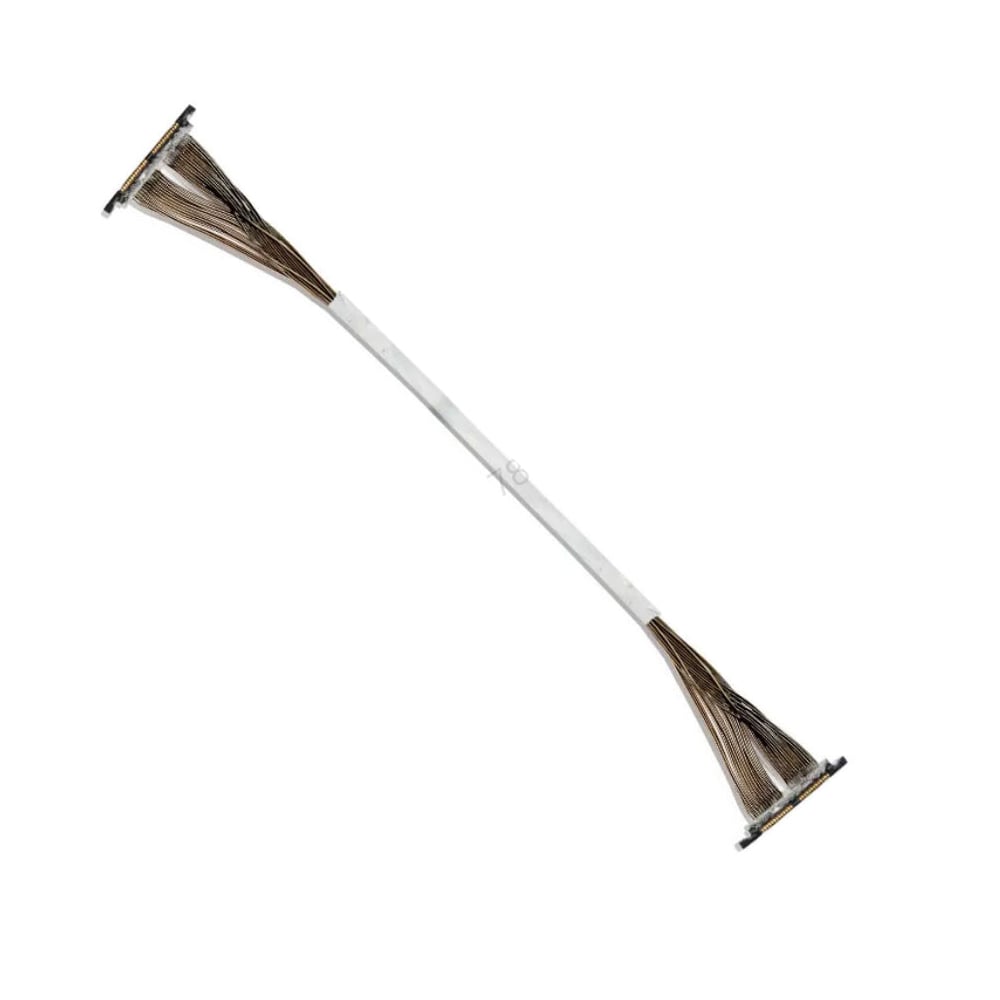
Für maßgeschneiderte Ultraschall-Interconnects mit hoher Packungsdichte siehe HOTTENs Ultraschall-Sondenkabel und Mikrokoaxialkabelbauensemble lösungen.
In modernen Ultraschall-Bildgebungssystemen ist das Verbindungsnetzwerk direkt mit hochimpedanten, mikrovoltstarken piezoelektrischen Wandlern verbunden. Diese Komponenten der Front-End-Stufe sind äußerst empfindlich gegenüber Signalverlust und elektrischem Rauschen. Wenn Signale durch dichte Array-Topologien mit 64, 128, 160, 192 und 256 Kanälen laufen, wirkt die verteilte Kapazität des Ultraschall-Sonde-Kabels als parasitärer Tiefpassfilter-Shunt. Eine zu hohe Kabelkapazität verschlechtert das Signal unmittelbar vor dessen Eingang in das Beamforming-System. Daher ist es entscheidend, die Kapazität im gesamten maßgeschneiderte Kabelanlage zu minimieren, um das Signal-Rausch-Verhältnis (SNR) aufrechtzuerhalten und eine axiale sowie laterale räumliche Auflösung unter einem Millimeter zu erreichen.
Die Kapazität wird direkt durch die physikalische Geometrie und die dielektrischen Eigenschaften des Isolationssystems bestimmt. Bei koaxialen Kabelstrukturen ist die Kapazität proportional zur relativen Dielektrizitätskonstante (εr) des Isoliermaterials. Standardmäßige feste Fluorpolymere wie FEP und PFA weisen typischerweise eine Dielektrizitätskonstante von etwa 2,1 auf. Durch den Einsatz einer mikrozellulären Gasinjektions-Schaumtechnologie zur Herstellung von geschäumter PFA- oder FEP-Isolation werden Luftporen (εr = 1,0) in die dielektrische Struktur eingeführt, wodurch die gesamte Dielektrizitätskonstante auf etwa 1,4 bis 1,6 gesenkt wird. Dieser Ansatz ermöglicht ultrafeine mikrokoaxialkabel konstruktionen im Bereich von 40 AWG bis 48 AWG, um Zielkapazitätswerte von nur noch 50 pF/m zu erreichen.
Typischer verteilter Kapazitätsvergleich:
Mehrkanales-Probesysteme erfordern hochgradig einheitliche, impedanzgesteuerte Kabelarchitekturen, um Kanalverschiebungen und Phasenfehlanpassungen zu vermeiden. Selbst geringfügige Abweichungen bei der Konzentrizität oder der Schaumdichte können die elektrische Konsistenz beeinträchtigen und zerstörerische Phasenfehler verursachen. Gleichzeitig erfordert die dichte Anordnung mikrokoaxialer Kabel fortschrittliche Strategien zur elektromagnetischen Abschirmung (EMI). Die Kombination aus abschirmenden Litzen und einer Gesamtabschirmung bietet die erforderliche Isolation, um externe elektromagnetische Störungen sowie interne Übersprechen zu reduzieren und so die Signalintegrität zu bewahren.
Eine niedrige Kapazität ist ein wichtiges elektrisches Ziel, doch sie sollte nicht isoliert optimiert werden. In einem Ultraschall-Sondekabel müssen zudem Anforderungen an Signalintegrität, Kanaldichte, Flexibilität, Abschirmung, Maßhaltigkeit, Anschlussgestaltung und langfristige mechanische Zuverlässigkeit erfüllt sein.
Falls in der Sonde nur sehr begrenzter Platz für die interne Verkabelung zur Verfügung steht → Kapazität, Außendurchmesser (OD) des Kabels, Leiterquerschnitt, Isolationsdicke und Kabelgeometrie gemeinsam bewerten → anschließend prüfen, ob die gesamte Struktur die geforderten elektrischen und geometrischen Ziele erreicht.
Eine Verringerung der Kabelgröße kann die Verlegedichte erhöhen; die endgültige Kapazität hängt jedoch von der gesamten koaxialen Struktur ab und nicht allein vom Leiterquerschnitt.
Zu Überlegungen zum Leiterquerschnitt siehe Wie beeinflusst die AWG-Messung die Leistung mikrokoaxialer Kabel? .
Wenn eine geringe Kapazität eine primäre elektrische Anforderung ist → bewerten Sie die Dielektrizitätskonstante, die Isolationsdicke, die Leitergeometrie und die Fertigungskonsistenz gemeinsam → validieren Sie dann die fertige Leitung.
Das Isolationssystem ist daher ein entscheidender Bestandteil der Kapazitätsauslegung. Geschäumte Dielektrikumstrukturen können in Betracht gezogen werden, wenn die Anwendung eine geringere dielektrische Belastung erfordert; die ausgewählte Struktur muss jedoch weiterhin die mechanischen, dimensionalen und fertigungstechnischen Anforderungen erfüllen.
Für verwandte Überlegungen zu Dielektrikum- und Schaumtechnologien siehe Vergleich dreier Hochfrequenz-Kabel-Schaumtechnologien .
Wenn der Ultraschallkopf wiederholt gebogen, verdreht oder durch den Bediener bewegt wird → bewerten Sie die Kapazität gemeinsam mit dem Biegeradius, den Biegezyklen, der Abschirmung, der Zugentlastung und der Kabelsteifigkeit → validieren Sie dann die elektrische Leistung nach der mechanischen Prüfung.
Eine Struktur mit geringerer Kapazität ist nicht automatisch besser, wenn das resultierende Kabel für die vorgesehene Sonde zu steif wird. Das endgültige Design sollte daher elektrische Zielvorgaben mit den tatsächlichen mechanischen Anforderungen in Einklang bringen.
Weitere Auswahlkriterien für Ultraschallkabel finden Sie unter Wie man Mikrokoaxialkabel für Ultraschall-Sonden-Anwendungen auswählt .
Wenn die Sonde empfindlich auf Signalvariationen über viele Kanäle reagiert → bewerten Sie die Kapazitäts-Gleichmäßigkeit gemeinsam mit Impedanz, Dämpfung, Abschirmung und Kabellänge → validieren Sie anschließend die vollständige Mehrkanal-Kabelbaugruppe.
Ein Nennkapazitätswert beschreibt die Leistung einer Sonde mit hoher Kanalanzahl nicht vollständig. Auch die Konsistenz zwischen den Kanälen und entlang des Kabels kann entscheidend sein, da Unterschiede in den elektrischen Eigenschaften den gesamten Signalpfad beeinflussen können.
Weitere Überlegungen zur Impedanzsteuerung finden Sie unter Die Bedeutung der Impedanz-Konsistenz (50 Ω / 75 Ω) bei extrem feinen AWG-Mikrokoaxialkabeln .
Falls ein Projekt eine sehr niedrige Kapazitätsvorgabe mit engen Maßtoleranzen vorsieht → prüfen, ob der Zulieferer die Kabelstruktur konsistent in der Serienfertigung reproduzieren kann → anschließend Leistungsverhalten des Prototyps und Wiederholgenauigkeit der Serienfertigung getrennt validieren.
Die technische Spezifikation sollte daher sowohl den Sollwert als auch die Validierungsmethode enthalten.
Eine praktische OEM-Prüfung sollte Folgendes bestätigen:
| Anforderung | Zu bestätigende Parameter |
|---|---|
| Kapazität | Sollwert in pF/m, Kanal-zu-Kanal-Konsistenz |
| Impedanz | Nennimpedanz und zulässige Toleranz |
| Signal | Frequenz, Dämpfung, Übertragungslänge |
| Leiter | AWG, Werkstoff, Leitergeometrie |
| Dielektrische | Werkstoff, Dielektrikumstruktur, Isolationsdicke |
| Abmessungen | Kabel-Außendurchmesser, Steigung, Verlegeplatzbedarf |
| Schirmung | Abschirmstruktur und Abdeckungsgrad |
| Mechanische | Biegeradius, Biegezyklen, Torsion |
| Schnittstelle | Steckverbinder-Teilenummer, Rastermaß, Pinbelegung, Anschlussart |
| Validierung | Kapazität, TDR, Durchschlagfestigkeit, mechanische Prüfungen |
| Produktion | Musterstückzahl, jährliches Volumen, Prozesskonsistenz |
Unterschiedliche Sondendesigns können unterschiedliche Kombinationen elektrischer und mechanischer Eigenschaften priorisieren.
Wenn die Sonde geringe Kapazität und hochkanalige Signalqualität priorisiert → priorisieren Sie die Dielektrikumstruktur, die Kapazitäts-Gleichmäßigkeit, die Impedanz, die Dämpfung und die Kabelgeometrie → anschließend validieren Sie die vollständige Kabelbaugruppe.
Wenn die Sonde kompakte Abmessungen priorisiert → priorisieren Sie den Außendurchmesser des Kabels, die Leitergröße, die Isolierungsstruktur und die Kanalanordnung → anschließend überprüfen Sie Kapazität und Signalqualität innerhalb des verfügbaren Bauraums.
Wenn die Sonde wiederholtes Biegen und manuelle Handhabung durch den Bediener priorisiert → priorisieren Sie Flexibilität, Biegelebensdauer, Schirmstabilität und Zugentlastung → anschließend überprüfen Sie, ob die erforderliche Kapazität und die Signalparameter weiterhin innerhalb der Spezifikation liegen.
Für maßgeschneiderte Ultraschallkabel-Lösungen siehe HOTTENs Ultraschall-Sondenkabel .
Für breitere Anwendungen in medizinischen Geräten siehe Medizinische Ausrüstung .
Ein praktischer Entwicklungsprozess für niederkapazitive Ultraschallkabel lässt sich wie folgt zusammenfassen:
Sondenaufbau → Kanalanzahl → Signalanforderungen → Kapazitätsziel → Dielektrikum- und Leiteraufbau → Abschirmung → Mechanikanforderungen → Stecker → Validierung → Produktion
Das technische Ziel besteht daher nicht einfach darin, die niedrigstmögliche Kapazität zu erreichen. Vielmehr geht es darum, die erforderliche Kapazität und Signalperformance zu erreichen, während gleichzeitig die dimensional-, mechanischen, Schnittstellen- und Fertigungsanforderungen der gesamten Ultraschallsondenkabelbaugruppe eingehalten werden .
Für verwandte hochdichte Ultraschallkabel-Konfigurationen siehe Ultraschall-Sondenkabel und Mikrokoaxialkabelbauensemble .
Medizinische Bildgebungsanwendungen erfordern hochflexible Kabel, die zehntausende von Biege- und Torsionszyklen während des klinischen Betriebs aushalten können. Die Reduzierung der Kapazität durch dickere Isolierschichten oder die Erhöhung der Robustheit der Abschirmung führt jedoch zwangsläufig zu einer erhöhten Kabelsteifigkeit und einem größeren Gesamtdurchmesser. Um diesen technischen Kompromiss auszugleichen, werden üblicherweise hochfeste, versilberte Kupferlegierungsleiter sowie hochflexible Mantelmaterialien spezifiziert. Ihre Leistungsfähigkeit muss durch umfangreiche Mehrachsen-Biegetests und Biegezuverlässigkeitsprüfungen validiert werden.
Die Abschluss-Schnittstelle zwischen dem mikrokoaxialen Kabelbündel und der System-Leiterplatte ist eine häufige Ursache für Impedanz-Unstetigkeiten. Der Anschluss extrem feiner Leiter mit einem Durchmesser von bis zu 48 AWG erfordert hochdichte Direktlötverfahren oder mikrokoaxiale Steckverbinder mit Stegen von nur 0,3 mm. Plötzliche geometrische Übergänge an diesen Schnittstellen können Signalreflexionen erzeugen, die sich negativ auf die Bildkonsistenz über alle Kanäle auswirken.
Die Herstellung medizinischer Kabelbaugruppen mit hoher Ausbeute erfordert eine strenge Kontrolle der Drahtzieherei, der Fluorpolymerschäum-Extrusion sowie der mehrachsigen planetarischen Verdrillung, um eine gleichmäßige Zugspannungsverteilung sicherzustellen und torsionale Spannungen zu vermeiden. Die Fertigung muss in nach ISO 13485 zertifizierten Einrichtungen erfolgen. Umfassende Qualitätssicherungsverfahren umfassen eine 100-prozentige Kapazitätsprüfung zur Abbildung des Impedanzprofils entlang jedes Kanals sowie zur Überprüfung des Fehlens lokaler Fertigungsabweichungen.
Bei einer hochfrequenten Linear-Array-Sonde mit 128 Kanälen, die für die oberflächennahe Gefäßdarstellung konzipiert ist, kann der Austausch eines herkömmlichen Kabelbündels mit festem Dielektrikum durch eine maßgeschneiderte Schaumstoff-Dielektrikum-Leitung mit einer Kapazität von 50 pF/m über eine Kabellänge von 2 Metern den hochfrequenten Einfügungsverlust deutlich reduzieren. Die Verringerung der kapazitiven Belastung verbessert direkt die Doppler-Empfindlichkeit und die gesamte klinische Bildschärfe.
Die Optimierung fortschrittlicher Ultraschallsonden erfordert die Kontrolle der verteilten Kapazität auf einen Zielwert von etwa 50 pF/m mittels präziser Schaumtechnologie und streng kontrollierter Fertigungstoleranzen. Für OEM-Entwicklungsteams stellt die Auswahl eines Verbindungs-Partners mit spezialisierten Mikrokoaxial-Extrusionsfähigkeiten sowie einer ISO-13485-zertifizierten Produktionsinfrastruktur sicher, dass theoretische Vorteile hinsichtlich der Signalintegrität sich in wiederholbare, praktische klinische Leistungsfähigkeit umsetzen.
 Aktuelle Nachrichten
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05