EN
Schnelllinks

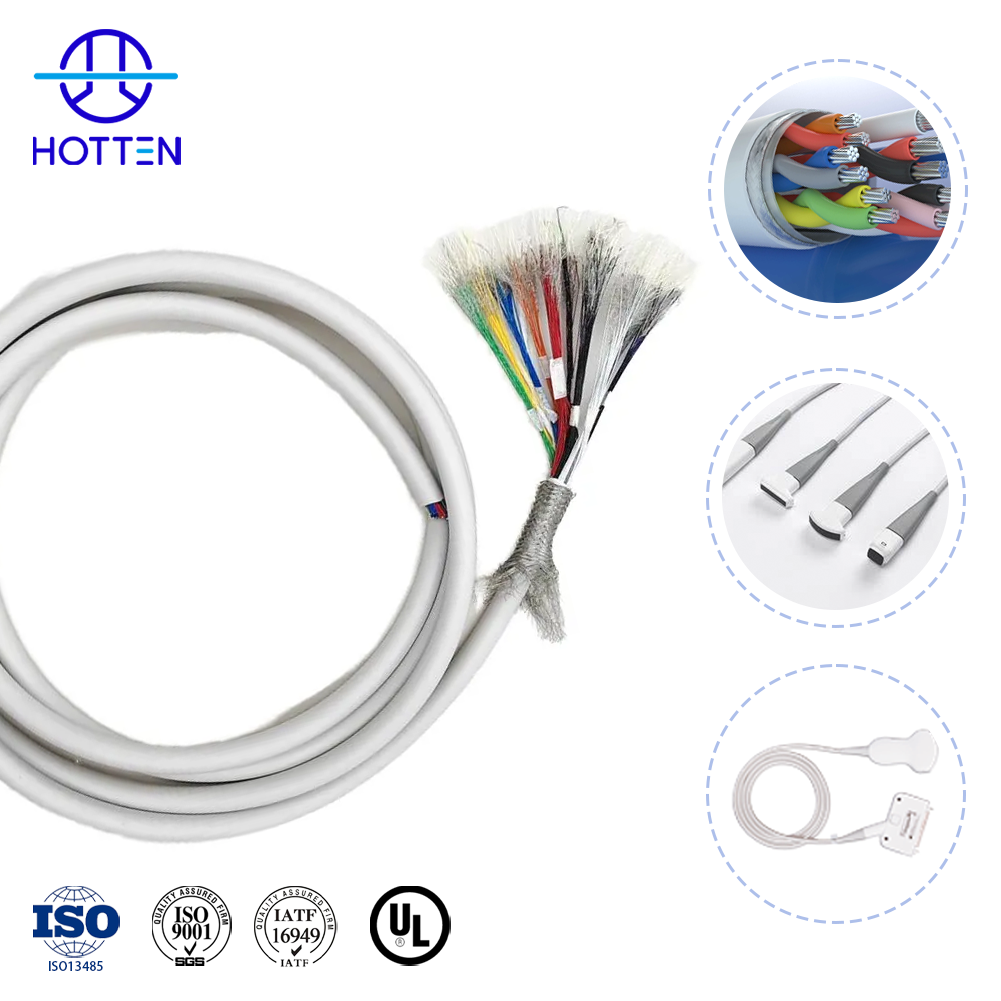
Technische Analyse für OEM-Ingenieure zu Kabelaufbau, Abschirmung, Impedanzsteuerung, Materialauswahl und Zuverlässigkeitsvalidierung in Anwendungen mit Hochleistungs-Kabelbaugruppen.
Eine Kabelbaugruppe für eine Ultraschall-Sonde muss ausgewogen sein hohe Kanaldichte, Signalintegrität, geringe Kapazität, kompakte Abmessungen, Abschirmung, Flexibilität, mechanische Robustheit und hochdichte Anschlussbelegung innerhalb einer relativ kleinen und häufig gehandelten Baugruppe. Die geeignete Kabelstruktur hängt von der Sonnenarchitektur, der Anzahl der Kanäle, dem verfügbaren Verlegeplatz, den elektrischen Anforderungen, der mechanischen Bewegung, der Steckverbinderschnittstelle und den Validierungsanforderungen ab.
Falls die Sonde 64–256 unabhängige Signalkanäle innerhalb begrenzten Raums benötigt → bewerten Sie Kernanzahl, Leiterquerschnitt, Kabellänge außen, Kanalanordnung und Anschlussdichte gemeinsam → überprüfen Sie anschließend die elektrische und mechanische Leistung der vollständigen Baugruppe.
Wenn Signal-Konsistenz die primäre Anforderung ist → Kapazität, Impedanz, Dämpfung, Dielektrikum-Aufbau, Abschirmung und Maßgenauigkeit gemeinsam bewerten → denn die Kabelbaugruppe ist Teil des gesamten Ultraschallsignalpfads. Weitere Informationen finden Sie unter Wie man Mikrokoaxialkabel für Ultraschall-Sonden-Anwendungen auswählt und Warum eine niedrige Kapazität bei der Konstruktion von Ultraschall-Sonde-Kabeln entscheidend ist .
Wenn der Schallkopf während des Einsatzes wiederholt gebogen, verdreht oder manuell gehandhabt wird → Leiter-Ermüdung, Abschirmungs-Stabilität, Mantel-Aufbau, Biegeradius, Flex-Lebensdauer und Zugentlastung gemeinsam mit den elektrischen Anforderungen bewerten.
Zum zugrundeliegenden Impedanz-Verhältnis zwischen Leitergeometrie und Dielektrikum-Aufbau siehe Die Bedeutung der Impedanz-Konsistenz bei ultradünnen AWG-Mikrokoaxialkabeln .
Für maßgeschneiderte Hochdichte-Verbindungen siehe HOTTENs Ultraschall-Sondenkabel und Medizinisches Kabelbauensemble lösungen.
Moderne diagnostische Ultraschall-Bildgebungssysteme erfordern eine hochdichte Signalübertragung innerhalb äußerst begrenzter Raumverhältnisse. Eine typische ultraschall-Sondenkabel baugruppe muss 64 bis 256 unabhängige Kanäle aufnehmen und gleichzeitig einen ergonomischen Außendurchmesser aufweisen, der sich für den Handbetrieb eignet.
Um diese Kanaldichte zu erreichen, verwenden Ingenieurteams üblicherweise extrem feine mikrokoaxialkabel leiter mit einer Querschnittsgröße von 40 AWG bis 48 AWG. Die zentrale ingenieurtechnische Herausforderung besteht darin, mechanische Flexibilität mit elektrischer Leistungsfähigkeit in Einklang zu bringen. Eine Verkleinerung des Kabelquerschnitts verbessert Handhabung und Flexibilität, erhöht jedoch das Risiko von Übersprechen und Leiterermüdung unter kontinuierlicher Torsionsbelastung.
Bei hochdichten medizinischen Ultraschallkabeln , beeinflusst die Kapazität direkt die Signaldämpfung, den Einfügungsverlust und die Bildkonstanz. Um das Signal-Rausch-Verhältnis über einen breiten Frequenzbereich zu optimieren, werden Kabelstrukturen üblicherweise mit einem Kapazitätsziel von etwa 50 pF/m ausgelegt.
Eine Verringerung der Kapazität ohne Erhöhung des Kabeldurchmessers erfordert eine Senkung der effektiven Dielektrizitätskonstante des Isolationsmaterials bei gleichzeitiger Aufrechterhaltung einer stabilen Impedanzkontrolle.
Wenn Hunderte mikrokoaxialer Elemente zu einer einzigen Kabelbaugruppe gebündelt werden, stellt elektromagnetische Interferenz eine wesentliche technische Herausforderung dar. Eine wirksame Abschirmung muss sowohl internes Übersprechen unterdrücken als auch schwache analoge Echosignale vor externem Rauschen schützen.
Abschirmart | Technischer Vorteil | Mechanischer Kompromiss
Spiralabschirmung | Hervorragende Flexibilität und geringer Biegewiderstand | Geringere Abschirmdämpfung bei sehr hohen Frequenzen
Geflochtene Abschirmung | Hervorragende Unterdrückung elektromagnetischer Störungen (EMI) und hohe strukturelle Integrität | Erhöhte Steifigkeit und größere Kabeldurchmesser
Um das optimale Gleichgewicht zwischen elektrischer und mechanischer Leistung zu erreichen, verwenden hochwertige medizinische Kabel häufig hybride Abschirmungsstrukturen. Einzelne mikrokoaxiale Elemente sind mit einer spiralförmigen Abschirmung geschützt, während die gesamte Kabelanordnung mit einer hochdichten, allseitigen Geflechtsabschirmung umhüllt ist, die umfassenden Schutz vor elektromagnetischen Störungen (EMI) bietet, ohne die Ergonomie zu beeinträchtigen.
Als handgeführte medizinische Geräte sind Ultraschallsonden während des klinischen Einsatzes kontinuierlichen Biege-, Verdreh- und mechanischen Belastungen ausgesetzt. Daher müssen Kabelanordnungen außergewöhnliche Ermüdungsbeständigkeit aufweisen und Millionen von Biegezyklen ohne Leiterausfall oder Abschirmungsschädigung aushalten.
Für ein OEM-Ultraschall-Projekt sollte die Spezifikation der Kabelbaugruppe elektrische, mechanische, dimensionale, Schnittstellen-, Material- und Validierungsanforderungen gemeinsam definieren. Ein Lieferant sollte nicht allein auf Grundlage von AWG, Kabeldurchmesser oder Nennimpedanz ausgewählt werden.
Falls das Ultraschallsystem anspruchsvolle Signalintegritätsanforderungen stellt → definieren Sie zunächst Impedanz, Kapazität, Dämpfung, Betriebsfrequenz, Kabellänge und Kanal-zu-Kanal-Konsistenz → wählen Sie dann die geeignete Leiter- und Dielektrikumstruktur.
Kapazität und Impedanz sind im Rahmen der gesamten Kabelarchitektur zu bewerten. Änderungen in der Leitergeometrie, den Dielektrikumsabmessungen oder der Abschirmstruktur können die endgültigen elektrischen Eigenschaften beeinflussen.
Für eine ausführlichere Erläuterung der Kapazität siehe Warum eine niedrige Kapazität bei der Konstruktion von Ultraschall-Sonde-Kabeln entscheidend ist .
Für Überlegungen zur Impedanzkontrolle siehe Die Bedeutung der Impedanz-Konsistenz bei ultradünnen AWG-Mikrokoaxialkabeln .
Falls der Schallkopf eine hohe Kanalanzahl und begrenzten internen Verlegeplatz aufweist → definieren Sie Kanalanzahl, Leitergröße, Kabelanordnung, Außendurchmesser des Kabels (cable OD) und Steckdichtungspitch (termination pitch) → prüfen Sie anschließend, ob die vorgeschlagene Struktur konsistent hergestellt werden kann.
Ein kleinerer Leiter ist nicht automatisch die richtige Lösung. Die gesamte Struktur umfasst zudem Isolierung, Abschirmung, Mantel, Verlegungsanordnung und Anschluss.
Für Abwägungen zur Leitergröße siehe Wie beeinflusst die AWG-Messung die Leistung mikrokoaxialer Kabel? .
Für die individuellen Mikrokoaxialkabelbauensemble anforderungen sollten Kabelstruktur und Anschluss gemeinsam als eine Einheit bewertet werden.
Wenn das Prüfkabel wiederholtem Biegen oder Verdrehen ausgesetzt ist → Abschirmstruktur, Biegeradius, Biegezyklen, Verdrehung, Mantelkonstruktion und Zugentlastung gemeinsam definieren → anschließend elektrische Leistung nach mechanischer Prüfung verifizieren.
Abschirmung kann zur EMI-Kontrolle beitragen; doch Änderungen an der Abschirmstruktur können auch Steifigkeit, Außendurchmesser und Flexibilität des Kabels beeinflussen. Die gewählte Struktur muss daher dem tatsächlichen Bewegungsprofil des Prüfkabels entsprechen.
Für den umfassenderen Ultraschall-Kabelauswahlprozess siehe Wie man Mikrokoaxialkabel für Ultraschall-Sonden-Anwendungen auswählt .
Falls die Baugruppe Hunderte von ultradünnen Leitern enthält → vor der endgültigen Festlegung der Kabelkonstruktion den Steckertyp, den Rastermaßstab, die Pinbelegung, das Anschlussverfahren und den verfügbaren Montageraum definieren → anschließend das Kabel an der Schnittstelle optimieren.
Beispielsweise können direktes Löten an Paddle-Karten und Miniatursteckerschnittstellen unterschiedliche Anforderungen an den Leiterabstand, das Abisolieren, das Wärmemanagement und die Zugentlastung stellen.
Die Anschlusstechnik sollte daher als integraler Bestandteil der Kabelkonstruktion und nicht als separater Fertigungsschritt betrachtet werden.
Eine praktikable RFQ oder technische Spezifikation sollte so viele der folgenden Informationen wie möglich enthalten:
| Anforderung | Zu definierende Parameter |
|---|---|
| Anwendung | Ultraschall-Sonde-Typ und vorgesehener Einsatz |
| Kanal-Konfiguration | Kanalanzahl, Kernanzahl, Anordnung |
| Leiter | AWG, Werkstoff, Leiteraufbau |
| Elektrische | Impedanz, Kapazität, Dämpfung, Frequenz |
| Abmessungen | Kabel-Außendurchmesser, Steigung, Verlegeplatzbedarf |
| Schirmung | Einzelabschirmung, Gesamtabschirmung, Erdung |
| Mechanische | Biegeradius, Biegezyklen, Torsion |
| Schnittstelle | Steckverbinder-Teilenummer, Pinbelegung, Rastermaß, Anschlussart |
| Kabelänge | Fertige Länge und Verlegepfad |
| Materialien | Isolierung, Mantel, anwendbare medizinische Anforderungen |
| Validierung | Kapazität, Impedanz, TDR, Dielektrikum, mechanische Prüfungen |
| Produktion | Musterstückzahl, Jahresvolumen, Anforderungen an das Qualitätsmanagementsystem |
Sofern verfügbar, sollten OEMs zudem Zeichnungen, Muster, Steckverbinder-Teilenummern, Pinbelegungen, bestehende Kabelspezifikationen oder Schnittstellenzeichnungen bereitstellen. Diese Angaben ermöglichen es dem Zulieferer, die komplette Baugruppe zu bewerten, statt lediglich eine generische Kabelkonstruktion anzubieten.
Falls elektrische Konsistenz das Haupt-Risiko darstellt → Priorisierung von Impedanz-, Kapazitäts-, TDR-, Dämpfungs- und Kanalabgleich-Prüfungen.
Falls wiederholte Bewegung das Haupt-Risiko darstellt → Priorisierung von Biege-, Flexzyklus-, Verdreh- und Zugentlastungs-Prüfungen.
Falls miniaturisierte Anschlüsse das Haupt-Risiko darstellen → Priorisierung von Maßprüfungen, Lötqualität, Konsistenz der Anschlüsse und Schnittstellenvalidierung.
Wenn die Konsistenz der Fertigung das Haupt-Risiko darstellt, müssen sowohl die Leistung des Prototyps als auch die Wiederholbarkeit der Serienfertigung validiert werden.
Der Validierungsplan sollte daher die tatsächlichen Ausfallmodi der Sonde widerspiegeln, anstatt sich auf einen einzigen Ja-/Nein-Test zu stützen.
Ein praktischer OEM-Entwicklungsablauf lässt sich wie folgt zusammenfassen:
Sondenarchitektur → Kanalanzahl → Signalanforderungen → Kabelabmessungen → Leiter-/Dielektrikum-Aufbau → Abschirmung → mechanische Anforderungen → Stecker-/Abschlusslösung → Prototyp → Validierung → Serienfertigung
Dieser Ablauf hilft, ein häufiges Entwicklungsproblem zu vermeiden: die vorzeitige Auswahl eines Kabels und die spätere Erkenntnis, dass dessen Kapazität, Flexibilität, Anschlusstechnik oder Verlegeeigenschaften nicht zur endgültigen Sonde passen.
Zur maßgeschneiderten Ultraschallkabelentwicklung siehe HOTTEN's Ultraschall-Sondenkabel lösungen.
Für breitere Anwendungen in medizinischen Geräten siehe Medizinische Ausrüstung .
Die Anschlussfertigung von bis zu 256 mikrokoaxialen Leitern erfordert äußerst feine Verbindungslösungen, die typischerweise ein direktes Löten auf Paddelkarten oder Miniatur-Leiterplatten mit Teilungen von 0,3 mm oder weniger umfassen. Eine präzise thermische Steuerung während des Laserschälens und des Mikrolötens ist entscheidend, um ein Zusammenfallen der geschäumten PFA-Isolierung zu verhindern, das die lokale Impedanz verändern und die Signalqualität beeinträchtigen könnte.
Alle Fertigungs- und Montageprozesse müssen den Anforderungen des ISO-13485-Qualitätsmanagementsystems für Medizinprodukte entsprechen. Die Produktion muss eine 100-prozentige Kapazitätsprüfung sowie eine Hochfrequenz-Netzwerkanalyse umfassen, um die Impedanztoleranz, die Kapazitätsgrenzen und die Übereinstimmung der Ausbreitungsverzögerung (Skew) über die gesamte Kabelbaugruppe hinweg zu verifizieren.
Für Ultraschall-Bildgebungssysteme der nächsten Generation hilft die frühzeitige Einbindung von Kabelkonstrukteuren bei der Entwicklung, eine optimale Leitergeometrie, Abschirmkonfiguration und Anschlussgestaltung sicherzustellen. HOTTEN Cable bietet umfassende technische Unterstützung – von Simulationen und ISO-13485-konformen Prototypen bis hin zur Serienfertigung in hohen Stückzahlen – und unterstützt OEM-Kunden dabei, die Entwicklung zu beschleunigen und gleichzeitig eine zuverlässige Leistung zu gewährleisten.
 Aktuelle Nachrichten
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05