EN
Schnelllinks

Mikrokoaxial-Kabelbaugruppen werden häufig in medizinischen Ultraschallsonden eingesetzt, weil sie eine hohe Anzahl einzelner Signalwege innerhalb einer kompakten Kabelstruktur vereinen können und gleichzeitig die elektrischen, mechanischen und Routing-Anforderungen von Bildgebungssystemen mit hoher Kanalanzahl erfüllen.
Wenn eine Ultraschallsonde viele Signalkanäle innerhalb eines begrenzten Bauraums benötigt, kann die Mikrokoaxial-Konstruktion eine hohe Verdrahtungsdichte erreichen, während individuell gesteuerte Signalwege erhalten bleiben. Das endgültige Kabelkonzept muss dennoch hinsichtlich Kanalanzahl, Leiterquerschnitt, Außendurchmesser (OD), Impedanz, Kapazität, Dämpfung, Abschirmung, Flexibilität und Steckverbindungsanforderungen bewertet werden.
Wenn Signalintegrität im Vordergrund steht, sollten Ingenieure Impedanzkonstanz, Kapazität, Dämpfung, Abschirmung, Kabelgeometrie und Übergänge an den Steckverbindungen als Teil des gesamten Signalpfads bewerten. Für weiterführende Informationen siehe Die Bedeutung der Impedanz-Konsistenz (50 Ω / 75 Ω) bei extrem feinen AWG-Mikrokoaxialkabeln .
Wenn die Flexibilität der Sonde und wiederholtes Biegen wichtig sind, muss auch das Kabel hinsichtlich Biegeradius, Biegezyklen, Torsion, Abschirmstabilität und Anschlusszuverlässigkeit bewertet werden. Für Überlegungen zur Leitergröße siehe Wie beeinflusst die AWG-Messung die Leistung mikrokoaxialer Kabel? .
Das geeignete mikrokoaxiale Kabel wird daher durch Abwägung von kanaldichte, Signalperformance, mechanischer Flexibilität, Kabeldimensionen und Schnittstellenanforderungen ausgewählt ausgewählt werden, statt einfach das kleinste verfügbare Kabel zu wählen.
Für verwandte Isolierungs- und Dielektrikum-Überlegungen siehe Wie wählt man die richtige Schaumtechnologie für die Isolierung mikrokoaxialer Kabel aus? .
Für maßgeschneiderte Ultraschall-Interconnects siehe HOTTENs Ultraschall-Sondenkabel lösungen.
Behandelt Kabelkonstruktion, Abschirmung, Impedanzsteuerung, Materialauswahl und Zuverlässigkeitsvalidierung für Kabelbaugruppen mit hoher Zuverlässigkeit 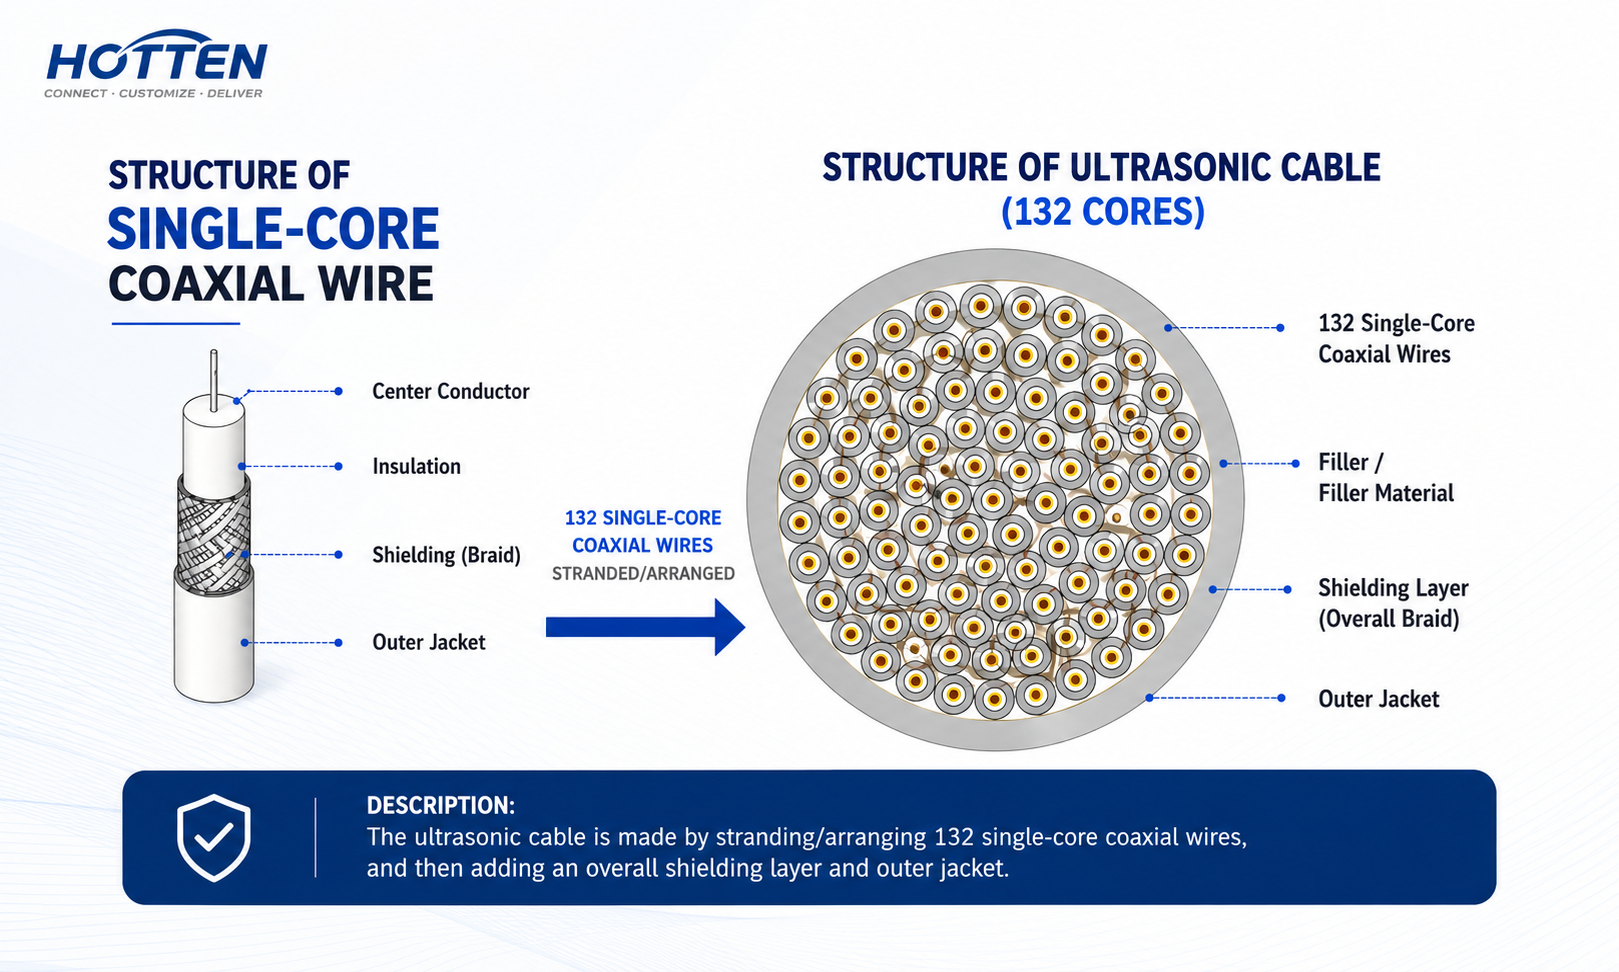
Moderne medizinische Ultraschall-Bildgebungssysteme sind stark auf die stabile Übertragung schwacher hochfrequenter akustischer Echosignale vom Schallkopf zum Analog-Front-End (AFE) des Systems angewiesen. Um hochauflösende 2D- und 3D-Bildgebung zu ermöglichen, muss ein typisches Ultraschall-Schallkopfkabel zwischen 64 und 256 unabhängige Signalkanäle aufnehmen.
Mikrokoaxial-Kabeltechnologie ist die einzige praktikable Lösung, um diese hochdichten parallelen Kanäle in einer leichten, hochflexiblen Kabelbaugruppe zu integrieren, wobei hervorragende Handhabungseigenschaften erhalten bleiben.
Die primäre ingenieurtechnische Herausforderung bei medizinischem Ultraschall kabel besteht in der Abwägung zwischen elektrischer Leistung und mechanischer Flexibilität.
Eine Vergrößerung des Leiterquerschnitts verringert die Einspeiseverluste, beeinträchtigt jedoch Ergonomie und Flexibilität. Umgekehrt führt eine Verringerung des Außendurchmessers (OD) des Kabels zu einer höheren Signaldämpfung und Übersprechen. Darüber hinaus müssen Kabelbaugruppen Hunderttausende von Biegezyklen aushalten und dabei eine strenge elektrische Symmetrie über alle Kanäle hinweg bewahren, um Bildartefakte zu vermeiden.
Um den Kabeldurchmesser zu minimieren, werden Leiter üblicherweise aus hochfesten Kupferlegierungsdrähten mit Silber- oder Zinnbeschichtung in den Drahtstärken 40 AWG bis 48 AWG hergestellt.
Die Auswahl des Dielektrikums ist entscheidend, da die Kabelkapazität direkt die Signaldämpfung und die Bildgebungs-Konsistenz beeinflusst. Daher sind Kabelkonstruktionen mit geringer Kapazität unverzichtbar. Durch den Einsatz von geschäumter Perfluoroalkoxy-(PFA-)Isolierung können Ingenieure eine Dielektrizitätskonstante (εr) von etwa 1,4 bis 1,5 erreichen.
Dies ermöglicht eine typische Zielkapazität von etwa 50 pF/m und minimiert so die Signaldämpfung über die gesamte medizinische mikrokoaxiale Kabelbaugruppe.
Da der Ultraschall-Analog-Front-End (AFE) Signale im Mikrovolt-Bereich verarbeitet, stellt die elektromagnetische Verträglichkeit (EMV)-Abschirmung einen entscheidenden Faktor für die Bildgebungs-Rauschleistung dar.
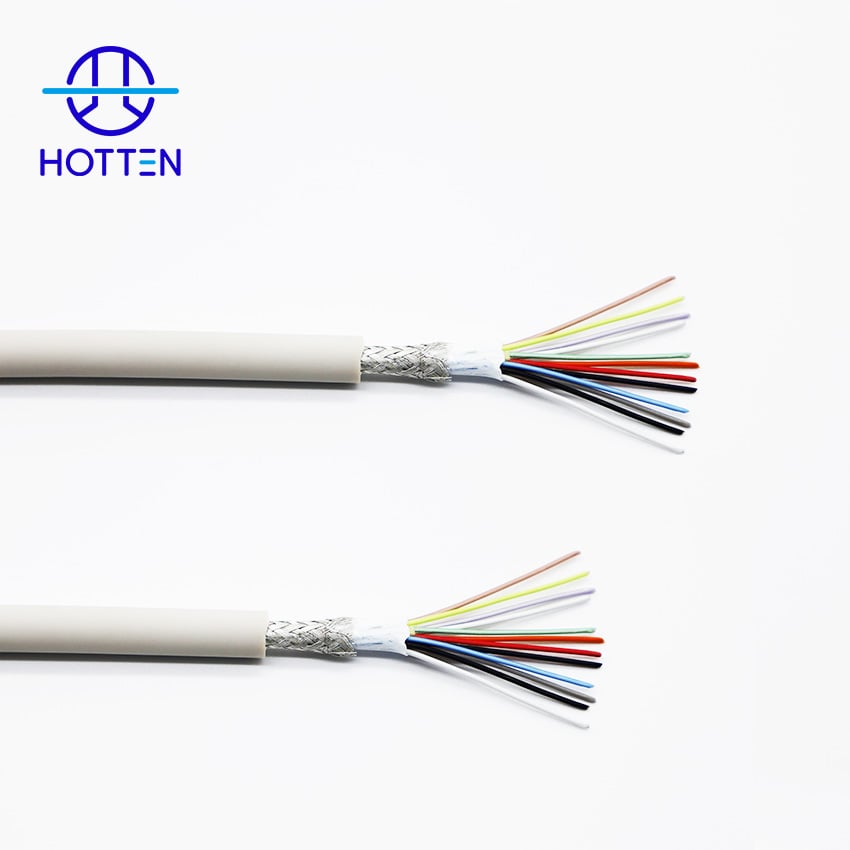
Jedes mikrokoaxiale Kabel enthält eine spiralförmige oder geflochtene Abschirmung mit einer Abdeckung von über 90 %. Die gesamte Kabelbaugruppe verwendet eine mehrschichtige Abschirmungsstruktur, die leitfähiges Aluminiumfolien-Mylar-Band mit einer hochgradig abdeckenden Kupfergeflecht-Abschirmung kombiniert.
Dieses Design ermöglicht impedanzgesteuerte Kabelbaugruppen mit nominalen Wellenwiderständen von 50 Ω, 75 Ω und 85 Ω, die innerhalb einer engen Toleranz von ±3 Ω gehalten werden. Eine präzise dimensionsbezogene Kontrolle während des Extrusionsprozesses minimiert Impedanzsprünge und Phasenfehlanpassungen zwischen den Kanälen.
Handgehaltene Ultraschallsonden erfordern hochflexible Kabelkonstruktionen, um die Ermüdung des Anwenders zu reduzieren und gleichzeitig kontinuierliches Biegen und Verdrehen im klinischen Einsatz zu bewältigen.
Um dies zu erreichen, werden die mikrokoaxialen Elemente helikal um ein zentrales Zugelement wie Kevlar®-Faser verdrillt. Die äußere Ummantelung besteht aus medizinischem PVC (65A), das für geringe Reibung und hervorragende Biokompatibilität formuliert ist.
Die Zuverlässigkeit wird durch obligatorische Rollbiege-, 180°-Biege- und 360°-Torsionstests validiert, wobei nach mehr als 100.000 Testzyklen weder Leiterbrüche noch Abschirmungsdegradation auftreten dürfen.
Die Beendigung von bis zu 256 mikrokoaxialkabel erfordert eine hochdichte, miniaturisierte Interconnect-Technologie.
Mikrokoaxialkabel werden üblicherweise mittels automatisierter Laserentmantelung verarbeitet und direkt mikrogelötet – entweder auf feinste Leiterplatten (PCBs) oder Interposer-Boards mit einer Pitch-Weite von 0,4 mm bis 0,3 mm.
Das integrierte, miniaturisierte Steckverbindergehäuse muss sorgfältig gestaltete Zugentlastungsboots enthalten, um einen gleichmäßigen Übergang der Steifigkeit zwischen dem starren Steckverbinder und dem flexiblen Kabelbündel zu gewährleisten.
Jede Ultraschallplattform weist eine einzigartige Analog-Front-End-(AFE)-Architektur sowie eine spezifische Schallkopfgeometrie auf, wodurch maßgeschneiderte Kabelbaugruppen unverzichtbar sind.
Die OEM-Herstellung medizinischer Kabel erfordert eine präzise Zugkraftkontrolle während der Verdrillungs- und Kabelherstellungsprozesse, um innere Spannungskonzentrationen zu vermeiden. Spezielle Terminierungs-Vorrichtungen sowie die automatisierte optische Inspektion (AOI) stellen vor dem Löten eine einheitliche Koplanarität der Leiter mit einer Querschnittsgröße von 40–48 AWG sicher.
Engineering Selection Considerations for Medical Ultrasound Micro-Coaxial Cable Assemblies
Die Auswahl eines mikrokoaxialen Kabels für eine Ultraschallsonde erfordert die Abwägung von Kanaldichte, elektrischer Performance, Flexibilität, mechanischer Zuverlässigkeit und Steckerverbindung. Kein einzelner Parameter bestimmt allein, ob ein Kabel für ein bestimmtes Sondendesign geeignet ist.
1. Kanalanzahl vs. Kabellänge
**Wenn der Ultraschall-Sonde eine hohe Anzahl unabhängiger Signalkanäle innerhalb eines begrenzten Bauraums erforderlich ist,** können Ingenieure feinere Leiter und mikrokoaxiale Konfigurationen mit höherer Dichte bewerten.
Die Reduzierung der Leitergröße sollte jedoch nicht als isolierte Optimierung betrachtet werden. Die gewählte Leitergröße muss gemeinsam mit der Kabellänge, Dämpfung, Widerstand, Kapazität, dem Außendurchmesser (OD) des Kabels, der Flexibilität und dem verfügbaren Verbindungsherstellungsverfahren bewertet werden.
Aus diesem Grund kann [ Wie beeinflusst die AWG-Messung die Leistung mikrokoaxialer Kabel? ] als Referenz bei der Bewertung von Kompromissen bezüglich der Leitergröße herangezogen werden.
2. Geringe Kapazität versus mechanische Flexibilität
**Wenn das Sonendesign empfindlich gegenüber Kapazität und Signalstabilität ist,** sollten die Dielektrikum-Struktur und die Kabelform gemeinsam mit den erforderlichen elektrischen Eigenschaften bewertet werden.
Gleichzeitig unterliegen handgehaltene Ultraschall-Sonden wiederholtem Biegen und Verdrehen. Ein Kabelkonzept muss daher eine konstruktionsbedingt geringe Kapazität mit der erforderlichen Flexibilität und Lebensdauer unter mechanischer Belastung in Einklang bringen.
Unterschiedliche Isolationstechnologien können unterschiedliche elektrische und mechanische Eigenschaften bieten. Siehe [Vergleich dreier Hochfrequenz-Kabel-Schaumtechnologien ] für entsprechende Isolationsüberlegungen.
### 3. Signalintegrität versus Abschirmung
**Falls die Anwendung hohe Anforderungen an die Signalintegrität oder eine geringe Störanfälligkeit stellt,** sollten Ingenieure Impedanzkonstanz, Dämpfung, Kapazitätsuniformität, Abschirmstruktur und Übergangsqualität des Steckverbinders als Gesamtsystem bewerten.
Die Abschirmung ist nicht allein eine Eigenschaft des einzelnen mikrokoaxialen Elements. Auch die gesamte Kabelbaugruppe, der Übergang am Steckverbinder, die Erdungsmethode sowie die Verlegeumgebung können die EMI-Leistung auf Systemebene beeinflussen.
Weitere Informationen zur Impedanzkontrolle bei ultradünnen mikrokoaxialen Kabeln finden Sie unter [ Die Bedeutung der Impedanz-Konsistenz (50 Ω / 75 Ω) bei extrem feinen AWG-Mikrokoaxialkabeln ]
4. Kabelauswahl-Checkliste für OEM-Ultraschallprojekte
Bevor eine kundenspezifische Ultraschall-Kabelbaugruppe endgültig festgelegt wird, sollten Engineering- und Beschaffungsteams Folgendes bestätigen:
| Anforderung | Zu bestätigende Parameter |
|---|---|
| Kanaldichte | Kernanzahl, Leitergröße, Kabelanordnung |
| Elektrische Leistung | Impedanz, Dämpfung, Kapazität |
| Kabelabmessungen | Außendurchmesser des Kabels, Teilung, verfügbare Verlegefläche |
| EMI-Kontrolle | Einzelabschirmung, Gesamtabschirmung, Erdung |
| Mechanische Anforderungen | Biegeradius, Biegezyklen, Verdrehung, Zugentlastung |
| Schnittstelle | Steckertyp, Leiterplatten-Teilung, Pin-Belegung |
| Fertigung | Anschlusstechnik, Maßtoleranz, Montageprozess |
| Validierung | TDR, Kapazitäts-Gleichmäßigkeit, Durchschlagfestigkeit des Dielektrikums, mechanische Prüfungen |
### 5. Auswahl der richtigen Kabelarchitektur
Die endgültige Kabelarchitektur ist durch das konkrete Ultraschall-Sonde-Design zu bestimmen.
**Wenn die Kanaldichte die Hauptbeschränkung ist → Priorisierung einer kompakten Leiter- und Kabelarchitektur → anschließende Überprüfung der Signal- und mechanischen Leistung.**
**Wenn die Signalintegrität die Hauptbeschränkung ist → Priorisierung von Impedanz, Kapazität, Dämpfung, Abschirmung und dimensionsgerechter Konsistenz → anschließende Validierung des gesamten Übertragungspfads.**
**Wenn die Handhabung durch den Bediener und wiederholte Bewegung die Hauptbeschränkungen sind → Priorisierung von Flexibilität, Biegelebensdauer, Verdrehfestigkeit und Zugentlastung → anschließende Überprüfung der elektrischen Leistung nach mechanischer Prüfung.**
Für umfassendere medizinische Anwendungen siehe HOTTENs [ Lösungen für medizinische Geräte ]
Für maßgeschneiderte hochdichte Ultraschall-Kabelbaugruppen siehe [ Ultraschall-Sondenkabel ](https://www.hottencable.com/ultrasound-probe-cable)und [ medizinische Ultraschallkabelbaugruppe mit 195 Adern, 44AWG/36AWG ].
Medizinische Bildgebungs-Kabelbaugruppen müssen strengen regulatorischen Anforderungen entsprechen.
Die Fertigung muss gemäß einem ISO-13485-zertifizierten Qualitätsmanagementsystem für Medizinprodukte erfolgen.
Gemäß ISO 10993 müssen alle Hüllmaterialien, die mit dem Patienten in Kontakt kommen, obligatorische Biokompatibilitätstests erfolgreich bestehen, darunter:
Die elektrische Verifizierung erfordert eine 100-prozentige Prüfung von:
Hochdichte-linearer Array-Sonde
Endokavitäre Sonde (transvaginal / transrektal)
Kardiale Phased-Array-Sonde
Bei der Spezifikation mikrokoaxialer Kabellösungen sollten OEM-Hersteller Lieferanten bevorzugen, die einen vollständig integrierten Fertigungsprozess anbieten – von der Extrusion ultradünner Drähte bis zum präzisen Mikrolöten.
Die Auswahl eines Fertigungspartners mit nachgewiesener ISO-13485-Zertifizierung und Fachkenntnis im Bereich niederkapazitiver Kabelkonstruktion trägt dazu bei, langfristige Signalintegrität und zuverlässige klinische Leistung sicherzustellen.
Für maßgeschneiderte Verbindungslösungen kann eine frühzeitige Einbindung der Lieferanten während der Prototypentwicklungsphase die Systemvalidierung und Produktentwicklung erheblich beschleunigen.
 Aktuelle Nachrichten
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05