+86-13912615597 [email protected]
جميع الفئات

عملية التصنيع الكامنة وراء تجميعات كابلات الميكرو-كواكسيال

Apr 03, 2026

تجميع كابلات الميكرو كوакс هو البطل الخفي في عالم الواقع المعزز/الواقع الافتراضي والطائرات المُسيرة الصناعية، وتكنولوجيات الرعاية الصحية، التي تتغير بسرعة. وهذه الأجزاء الصغيرة لكنها قوية تؤدي مهمة توفير إشارات التردد العالي بأقل خسائر ممكنة، وهي متطلبٌ آخر من متطلبات الإلكترونيات الحديثة الذي لا يمكن التنازل عنه.

لقد كنا نعمل على إتقان هذه الفنون المعقدة في شركة هوتين للإلكترونيات، التي تأسست عام ٢٠١٨ ومقرها في شرق الصين. وبصفتنا شركة مركزية تعتمد على البحث والتطوير، ومتخصصة في تكنولوجيا الكابلات الكوаксية فائقة الدقة، فإننا نطور أكثر من ٣٠٠ منتج جديد كابل المواصفات كل سنة من ورشة العمل الخاصة بنا التي تبلغ مساحتها ١٠٠٠٠ متر مربع. ومع ذلك، ما الذي يحوّل المواد الأولية إلى تجميع كابلات عالي الأداء؟ إنه اتحاد بين الآلات المتقدمة، والرقابة الصارمة على الجودة، والخبرة الهندسية المخصصة.

هذه نظرة خلف الكواليس على طريقة تصنيع مجموعات الكابلات الميكروية المحورية.

ما هي الخطوات الرئيسية في تصنيع تجميعات الكابلات الميكروية المحورية؟

إجابة مباشرة

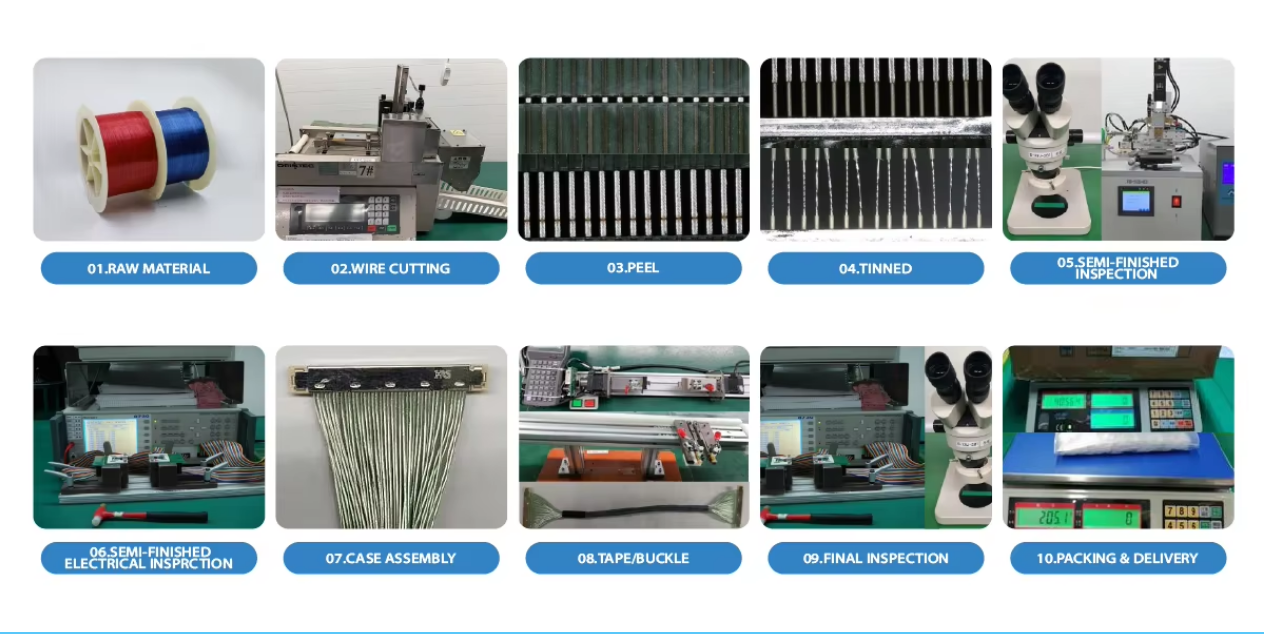
تُصنَّع تجميعات الكابلات الميكروية المحورية عبر سلسلة مُتحكَّمٍ بها من العمليات تشمل: معالجة الأسلاك الدقيقة، والعزل، والبناء المحوري، والدرع، وتغليف الغلاف الخارجي، والقص والتقشير الدقيقين، والتجهيز الطرفي، والتفتيش النهائي .

والنقطة الجوهرية هي أن تصنيع التجميع المحوري الميكروي ليس مجرَّد نسخة أصغر من إنتاج الكابلات المحورية التقليدية. ومع انخفاض قطر الكابل وحجم الموصل، تصبح السيطرة على الأبعاد، وثبات المواد، والهندسة المحورية، والدرع، ودقة التجهيز الطرفي، والتفتيش أموراً بالغة الأهمية .

وتتضمن تسلسل التصنيع النموذجي ما يلي:

تحضير الأسلاك الدقيقة → العزل → البناء المحوري → الدرع → تغليف الغلاف الخارجي → القص والتقشير → التجهيز الطرفي → الاختبارات الكهربائية والميكانيكية

مرحلة التصنيع الضوابط الهندسية الرئيسية النتيجة
تحضير الأسلاك الدقيقة حجم الموصل وثباته أساس كهربائي وميكانيكي مستقر
العزل سماكة العازل واتّساقه خصائص كهربائية مضبوطة بدقة
التركيب المركزي المحوري التناسق المركزي والهندسة سلوك انتقال متسق
الحماية من الإشارات الخارجية التغطية والبنية التحكم في التداخل الكهرومغناطيسي والعزل الإشاري
التغليف السماكة، والمواد، والمرونة الحماية الميكانيكية والبيئية
القطع والتقشير التحضير الخاضع للرقابة يحمي الموصل والدرع
الإنهاء المحاذاة وجودة التماس اتصال نهائي موثوق به
الاختبار النهائي الفحوصات الكهربائية والأبعاد والميكانيكية التحقق من التجميع النهائي

للمشاريع المخصصة للعملاء (OEM) التي تتطلب تجميعات أسلاك دقيقة وتجميعات كواكسيالية دقيقة جدًّا، راجع شركة HOTTEN كابل شعاعي مصغّر و وحدة كابل ميكرو-Coaxial حلول.


image(3b6a3e2fac).png

الخطوة ١: اختيار المواد وسحب السلك

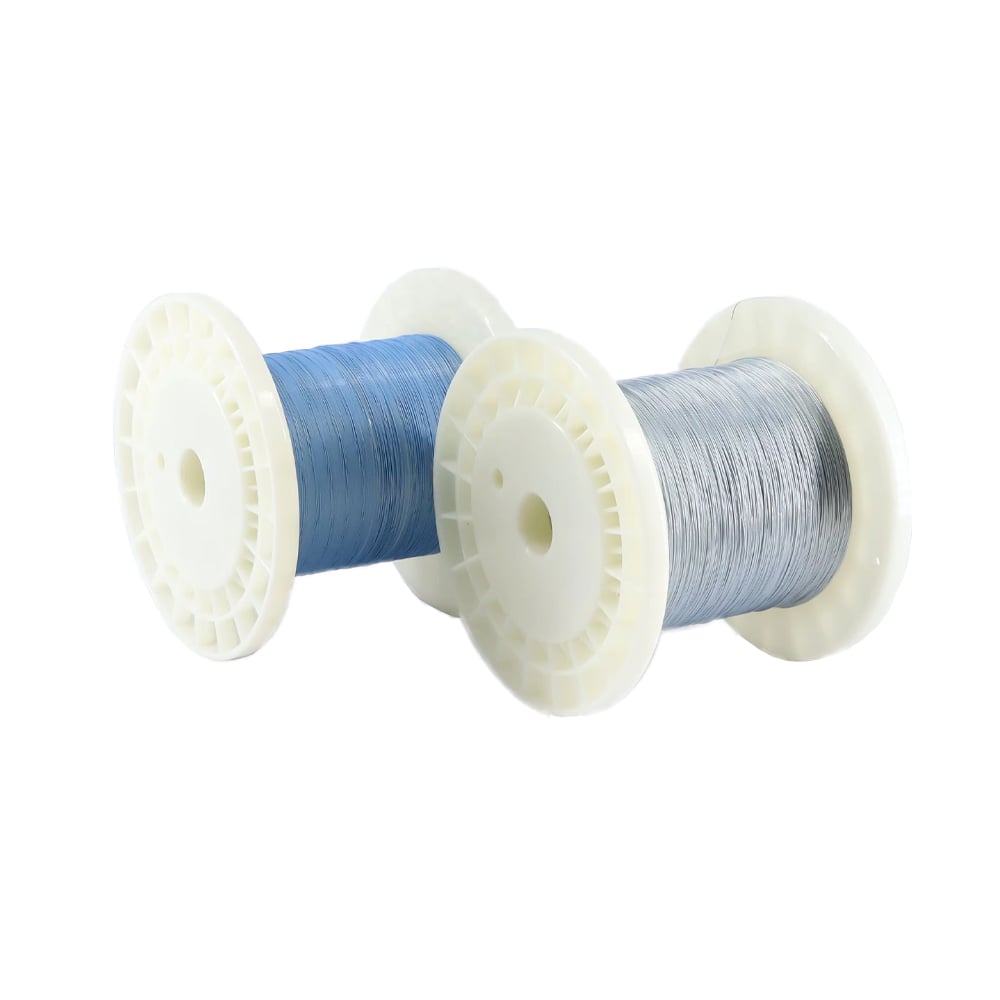
يبدأ التصنيع بالمواد الأولية، والتي تكون عادةً موصلات نحاسية أو سبائك نحاسية. ولأن كابلات الميكرو كوакс غالبًا ما يكون قطر الموصلات فيها بترتيب الميكرونات، لذا فإن الدقة العالية هي العامل الأهم. وفي شركة هوتن، يبدأ الأمر بسحب السلك، وفي هذه العملية، يُسحب السلك الخام عبر سلسلة من القوالب للوصول إلى السماكة المطلوبة. وأي خطأ بمقدار ٠٫٠٠١ مم يمكن أن يؤثر على اتساق المعاوقة. وهذه الخطوة تشكّل الأساس لسلامة الإشارة، وهي مسألة جوهرية في الاستخدامات الطبية والصناعية لدينا.

الخطوة الثانية: البثق والعزل

عندما يكون الموصل جاهزاً، يجب عزل هذا الموصول لتجنب تسرب الإشارات. هذا هو المكان الذي تتدخل فيه مواد مثل FEP، PFA، أو ETFE. يتم وضع طبقة العزل مع أجهزة طحن عالية الدقة مع تساهلات تركيزية تتوافق مع المعايير الصناعية أو تتجاوزها. في حالة كابلات هوائية فائقة الدقة ، فإن تكافل هذا الطلاء الكهربائي مهم جداً - القدرة وسرعة الإشارة تعتمدان عليه مباشرةً.

الخطوة 3: الحياكة والدرع

التشويش الكهرومغناطيسي (EMC) هو عدو لا مفر منه في عصر شبكات الجيل الخامس (5G) ونقل الفيديو عالي الجودة. وتُستخدم في تجميعاتنا الميكروية من الكابلات المحورية دروع متعددة الطبقات، وغالبًا ما تكون على هيئة أشرطة رقيقة من الألومنيوم مُلتفة مع شبكات معدنية منسوجة. ويتطلب ذلك آلات نسج خاصة قادرة على التعامل مع خيوط دقيقة كخصلات الشعر البشري. ويَعمل أكثر من ٤٠ جهاز إنتاج على مدار ٢٤ ساعة يوميًّا في مصنع هوتن لضمان تغطية درعية كثيفة ومرنة — وهي توازنٌ ضروري عند الاستخدامات الديناميكية مثل منصات التثبيت الدوارة للطائرات المسيرة (Drone Gimbals) أو الروبوتات الجراحية.

الخطوة ٤: تغليف الغلاف الخارجي

الغلاف الخارجي يحمي الكابل. وتشمل خيارات المواد التي نستخدمها البولي يوريثان أو كلوريد البوليفينيل (PVC)، وذلك حسب نوع التطبيق. وفي حالة المناظير الطبية، يجب أن يكون الغلاف قابلاً للتعقيم وموافقاً حيوياً. أما في حالة الطائرات المُسيرة الصناعية، فيجب أن يتحمل التآكل ودرجات الحرارة العالية. ويتم ترسيب هذه الطبقة دون إلحاق أي ضرر بالبنية السطحية الداخلية الدقيقة، وذلك من خلال معايرة خطوط البثق الخاصة بنا. وهذه العملية ليست بثقاً بالمعنى التقليدي؛ بل هي هندسة دقيقة.

الخطوة 5: القص والتقشير

وتلي ذلك إحدى أكثر المراحل حساسيةً. ولا يمكن قص كابلات الميكرو-كواكسيال باستخدام الشفرات العادية كما هو الحال في الأسلاك التقليدية. فخطر خدش الموصل المركزي أو مقاطعة الدرع مرتفعٌ جداً. ولذلك نستخدم أنظمة قص تعتمد على الليزر وأنظمة تقشير تعتمد على المقاومة، والتي تقوم بإزالة طبقات العزل بدقة جراحية. وعادةً ما تكون هذه الخطوة هي الفارق بين اتصالٍ يعمل بكفاءة وبين اتصالٍ يتسبب في انعكاس الإشارة.

الخطوة 6: التوصيل وتثبيت الموصلات

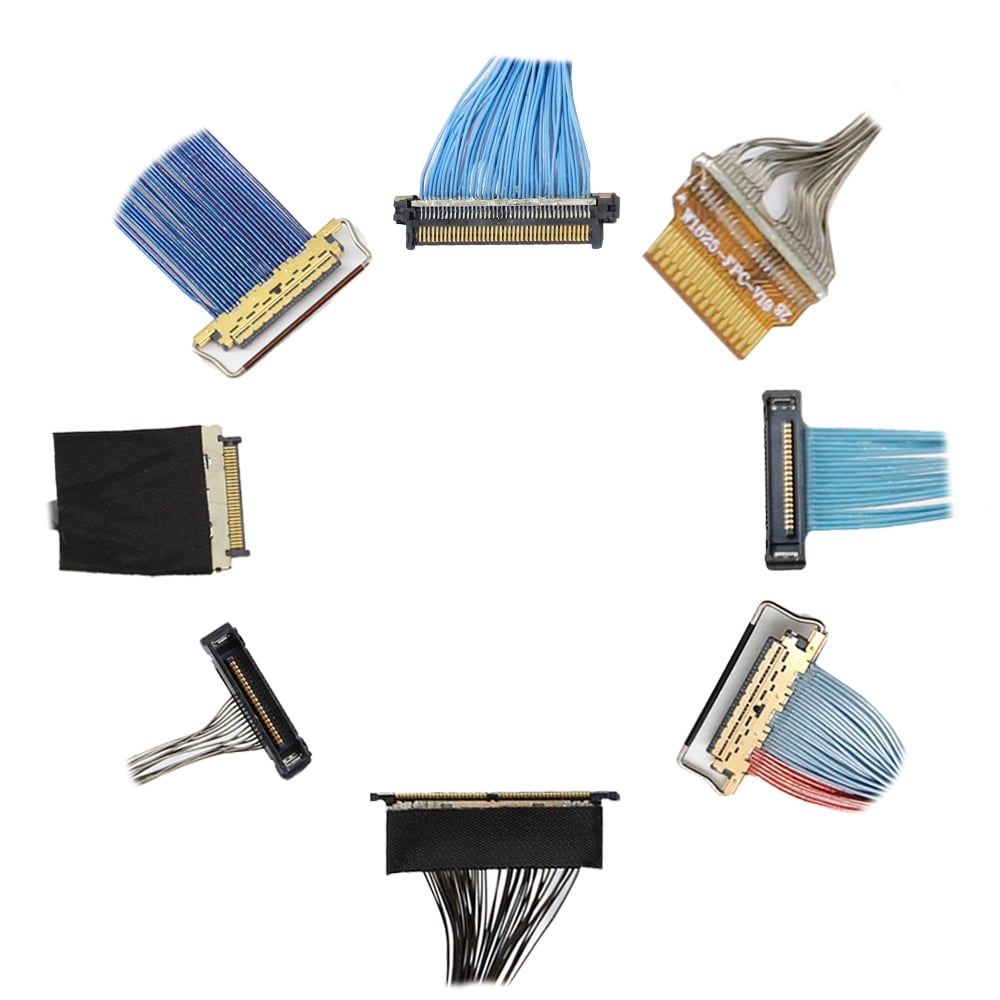
ومجموعة الكابلات تكون جيدة بقدر جودة وصلاتها. ولدينا فنيون وآلات آلية تتعاون لتركيب موصلات دقيقة جدًا، مثل موصلات I-PEX أو Hirose أو حتى تصاميم مخصصة. وهذه عملية لحام أو لحام بالليزر تُنفَّذ تحت التكبير. وفي حالة مجسات الموجات فوق الصوتية الطبية، يجب إنجازها بحيث تكون خسارة الإشارة مساوية للصفر. أما في حالة سماعات الواقع المعزز/الواقع الافتراضي (AR/VR)، فيجب أن تضمن نقل البيانات عالي السرعة دون تأخير.

الخطوة 7: الاختبار الوظيفي بنسبة 100%

الجودة ليست مجرد بوابة دخول في شركة هوتن؛ بل هي ثقافة راسخة. وتتم عملية اختبار كل مجموعة من المجموعات بدقةٍ عالية، وتشمل ما يلي:

اختبار الاستمرارية واختبار الجهد العالي (Hi-Pot) للتأكد من السلامة الكهربائية.

اختبار المعاوقة ونسبة الموجة الراكدة إلى الموجة الساقطة (VSWR) للتحقق من كفاءة انتقال الإشارات.

اختبار قوة السحب واختبار عمر الانثناء لتكرار الاختبارات الميكانيكية التي تحدث في الاستخدام الفعلي.

الفحص البصري باستخدام أجهزة بصرية آلية.

وبما أن طاقتها الإنتاجية تتجاوز ١٤٤ مليون متر سنويًّا، فإن هذا المستوى من التدقيق يتطلب اتباع عمليات عمل قياسية وموقفًا لا يتسامح مع أي عيوب، حتى العيوب الصفرية.

مرحلة التصنيع العملية الرئيسية التركيز الرئيسي على الجودة
1. رسم الأسلاك تقليل قطر الموصل الاتساق البُعدي
2. التدفئة البثق الدقيق الاتساق الكهربائي والتركيز
3. الحماية الحماية من الأوراق و/أو الأقمشة حماية ومغطاة الـ EMI
4. السترة الطبقة الخارجية الواقية المرونة والمقاومة للبيئة
خمسة. قطع و إزالة التحضير الدقيق تجنب تلف الموصل والدرع
٦. التوصيل النهائي تثبيت الموصل الموثوقية الكهربائية والميكانيكية
٧. الاختبار النهائي الفحص الكهربائي والميكانيكي التحقق الوظيفي والجودة


العنصر البشري: البحث والتطوير كعمود فقري

ولا يمكن لعملياتنا أن تُذكر دون الإشارة إلى المهندسين الذين يحققونها. ويتعاون فريق البحث والتطوير لدينا تعاونًا تامًّا مع العملاء في مرحلة التصميم حتى التصنيع، حيث نقدِّم أكثر من ٣٠٠ مواصفة جديدة لكابلات سنويًّا. فقد تكون هذه المواصفات رقم مقاومة مخصصة لطائرة درون عسكرية، أو نصف قطر انحناء مصغَّر لكاثيتر عصبي وعائي، لكن ما يميِّزنا هو قدرتنا على إنجاز النماذج الأولية بسرعة وبمقاييس كبيرة، مما يحوِّل الفكرة الجيدة إلى نظام صناعي أو طبي مستقر.

اعتبارات اختيار الهندسة والتصنيع المخصص للعملاء (OEM)

١. تصنيع الأسلاك الدقيقة يُشكِّل الأساس للتوصيلات السلكية النهائية

تبدأ عملية التصنيع بالموصل.

بالنسبة للأسلاك الإلكترونية الدقيقة جدًّا، فإن هدف الإنتاج ليس ببساطة الحصول على موصل أصغر حجمًا. بل يجب أن يحافظ الموصل على اتساق ما يلي:

  • القطر
  • خصائص المواد
  • حالة السطح
  • المقاومة الكهربائية
  • المواصفات الميكانيكية

IF يتطلب العميل المُصنِّع الأصلي (OEM) موصلات صغيرة جدًّا، ثم يجب التحكم في اتساق أبعاد الموصل قبل تركيب الكابل المحوري، لأن قد تنتقل التغيرات التي تطرأ في مرحلة السلك إلى عمليات العزل والدرع والتجهيز اللاحقة.

للمعاملات التي تتطلب موصلات فائقة الدقة، راجع منتجات هوتين سلك إلكتروني رفيع القدرات.

٢. يتحكم العزل في أكثر من مجرد العزل الكهربائي

تُفصل طبقة العزل الموصل عن البنية الموصلة المحيطة، لكنها في الكابلات المحورية المصغرة تسهم أيضًا في الشكل الهندسي الكهربائي الكلي.

تشمل المعايير المهمة ما يلي:

معامِل العزل لماذا هذا الأمر مهم
المادة تؤثر على سلوك العازل والأداء البيئي
السُمك تؤثر على هندسة الكابل وخصائصه الكهربائية
التوحيد تساعد في الحفاظ على الأداء المتسق على امتداد الكابل
المتمركزية تدعم استقرار الشكل الهندسي المحوري
جودة السطح تدعم معالجة لاحقة موثوقة

IF يتطلب الكابل خصائص كهربائية مضبوطة، ثم ويجب اعتبار سماكة العزل وهندسته معايير تصنيع، لأن ويمكن أن تؤثر التغيرات في تركيب العازل على السعة والمقاومة المميزة.

٣. يجب أن تبقى الهندسة المحورية متسقة طوال عملية الإنتاج

يعتمد الكابل المحوري الميكروي على الموضع النسبي للموصل المركزي والعازل والدرع.

التركيب المطلوب هو:

الموصل المركزي → العازل → الدرع

وما دام الكابل يصبح أكثر إحكاماً، زادت أهمية اتساق الهندسة.

IF إذا انزاح الموصل المركزي أو العازل داخل البنية المحورية، ثم فإن الخصائص الكهربائية قد تتفاوت على امتداد الكابل، لأن تَغَيَّرَتِ العَلاقَةُ المَادِّيَّةُ بَينَ العَناصِرِ المُوصِلَة.

وهذا سَبَبٌ واحِدٌ مِن أسبابِ ضَرورَةِ التَّحكُّمِ المُنسَّقِ في مَراحِلِ التَّصنيعِ للكابلاتِ المِيكرويَّةِ المُدرَّعةِ، بَدلاً مِن الاعتمادِ فَقَط عَلى فَحصِ النَّاتِجِ الجاهِز.

٤. يَجبُ أَن تَتوازَنَ خَصائِصُ التَّدرِيعِ بَينَ المَتطلَّباتِ الكهربائيَّةِ والميكانيكيَّة.

يُساعِدُ التَّدرِيعُ في التَّحكُّمِ في التَّداخلِ الكهرومغناطيسيِّ والتَّوصيلِ الغَيرِ مَرغوبِ فيهِ لِلإشارات، إلّا أنَّ بِناءَ طَبقَةِ التَّدرِيعِ يُؤثِّرُ أَيضًا عَلى الخَصائِصِ الميكانيكيَّةِ للكابل.

ومن أَمثِلَةِ المُفاضَلاتِ المُمكِنَة:

تَدرِيعٌ أَكثَر → حِمايَةٌ أَكثَر.

ولكِن يُمكِنُ أَن يَنتُجَ عَنهُ:

تَدرِيعٌ أَكثَر → قُطرٌ خارجيٌّ أَكبَر / صُلابَةٌ أَكبَر / صُعوبَةٌ أَكبَرُ في التَّوصيل.

IF إذا كانَ الكابلُ يُستَخدَمُ في تطبيقٍ ديناميكيٍّ كَالجهازِ الطبيِّ المَسبارِيِّ، أَو مِحْمِلِ الطائراتِ المَسيَّرَةِ، أَو النِّظامِ الرُّوبوتيِّ، ثم يَجبُ انتِخابُ التَّدرِيعِ مَعَ مُتطلَّباتِ المَروَنِ جَمِيعًا. لأن يجب أن تظل الفائدة الكهربائية متوافقة مع الحركة الميكانيكية للكابل.

لتطبيقات الترددات الراديوية، راجع منتجات هوتين تجميع الكابلات الـ RF coaxial .

٥. الغلاف الخارجي جزءٌ من التصميم الوظيفي للكابل

يحمي الغلاف الخارجي البنية الداخلية للكابل، لكنه يؤثر أيضًا على:

  • مرونة
  • مقاومة الاحتكاك
  • قطر الكابل
  • الخصائص السطحية
  • مقاومة الكيماويات
  • سلوك التوجيه
  • التحمل البيئي

IF يُستخدم الكابل في بيئة طبية، ثم ويجب تقييم مادة الغلاف الخارجي وفقًا لظروف التنظيف والتعقيم ودرجة الحرارة وغيرها من الظروف الخاصة بالتطبيق الفعلي، لأن ولا تُعوِّض الأوصاف العامة للمواد عن التحقق المحدَّد خصيصًا للتطبيق.

لتطبيقات القطاع الطبي، راجع وحدة كابل طبي .

٦. تتطلب عمليات القطع والتقشير إعدادًا محكومًا للكابل

بعد تصنيع الكابل، يجب إعداده للوصلة النهائية.

الهدف هو كشف الهياكل التوصيلية المطلوبة دون إلحاق الضرر بـ:

  • الموصلات المركزية
  • العزل
  • الحماية من الإشارات الخارجية
  • مسارات الإشارة المجاورة

IF يستخدم الكابل موصلات رفيعة أو هياكل متحدة المحور صغيرة الحجم، ثم ويجب أن يتناسب عملية تقشير الكابل مع تركيبته البنائية، لأن وقد يؤدي استخدام قوة تقشير مفرطة أو إعداد غير دقيق إلى إتلاف البنية الكهربائية قبل بدء تركيب الموصل.

وبالتالي، ينبغي تحديد طريقة الإعداد المطلوبة بالتنسيق مع تصميم الموصل وطريقة الوصل.

٧. الوصل يحوّل الكابل إلى تجميعة نهائية

إن موثوقية التجميعة النهائية للكابل لا تتجاوز موثوقية وصلتها.

وبحسب تصميم العميل، قد تتضمن الوصلة ما يلي:

  • إنهاء موصل كواكسيالي صغير الحجم
  • تثبيت الكابل الرفيع
  • اتصال لوحة الدوائر المرنة (FPC)
  • اتصالات لوحات الدوائر المطبوعة (PCB)
  • اللحام
  • الضغط
  • إنهاء الحجب
  • التشكيل الزائد
  • درجات التوتر

IF تستخدم التجميعات موصلًا صغير الحجم، ثم ويجب التحكم في إعداد الكابل ومحاذاة الموصلات ومعالجة الغلاف الواقي وموضع الموصل معًا، لأن وقد يؤثر خطأ بسيط في الإنهاء على الاستمرارية الكهربائية والموثوقية الميكانيكية معًا.

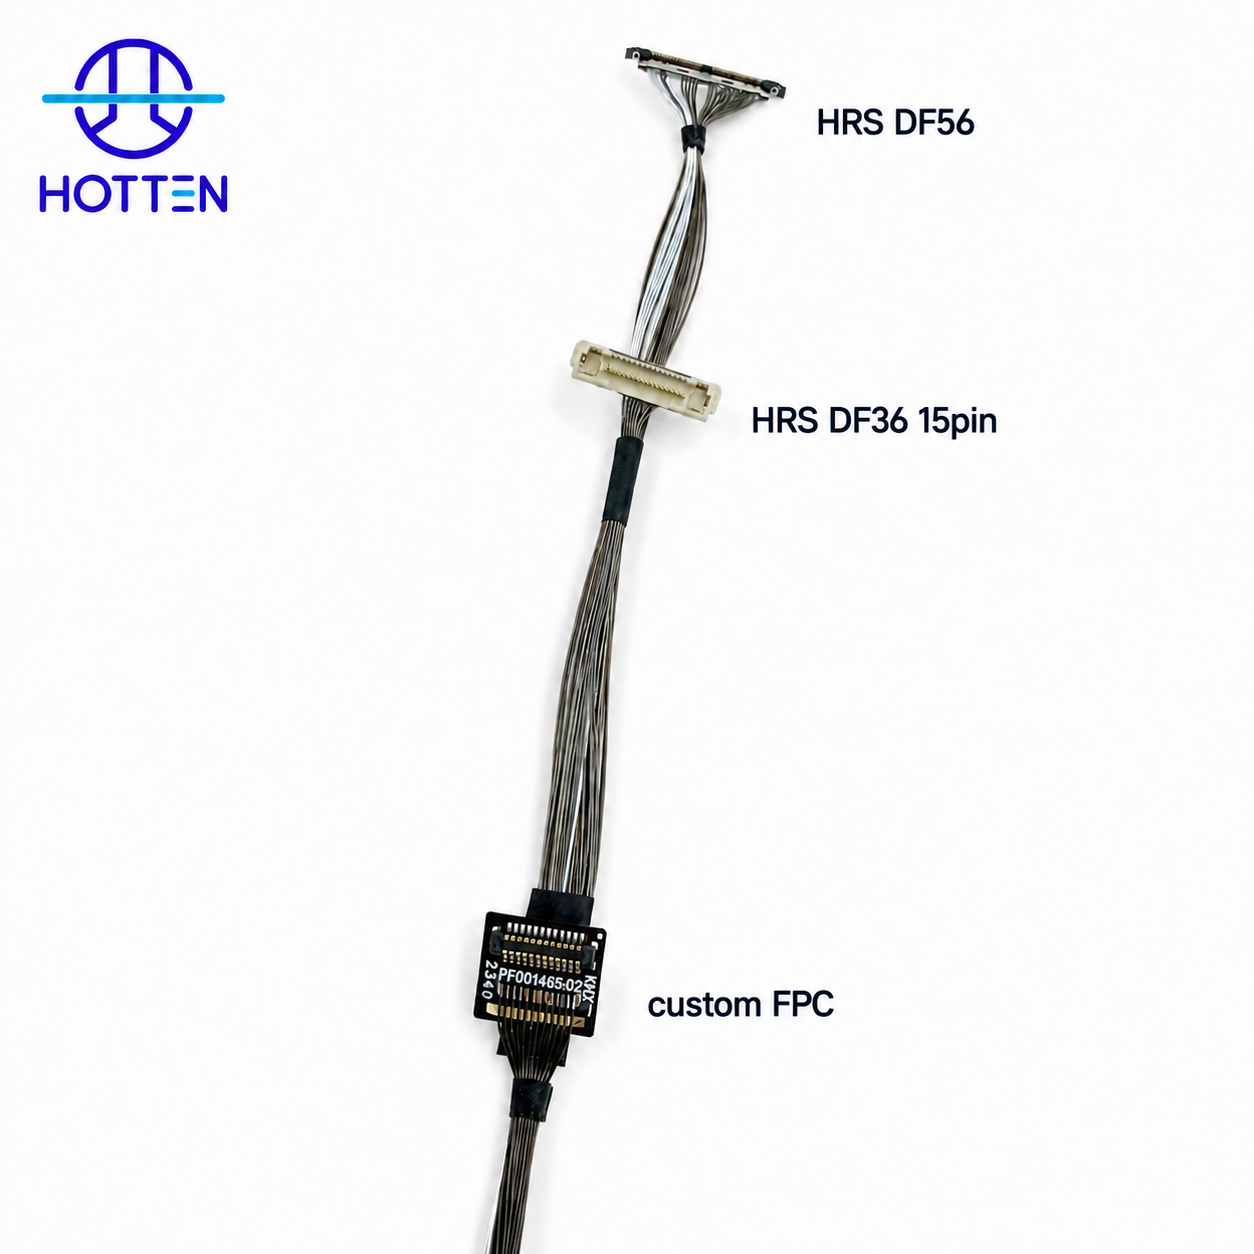
يمكن لشركة هوتين دمج الموصلات المحددة من قِبل العميل ولوحات الدوائر المرنة (FPCs) وواجهات لوحات الدوائر المطبوعة (PCB) والغلاف الخارجي والمكونات الأخرى في التجميع النهائي وفقًا للرسم البياني الخاص بالعميل أو قائمة المواد (BOM) أو رقم القطعة أو العينة.

٨. يجب اختبار التجميع النهائي وليس الكابل الخام فقط

يمكن لكابل خام أن يفي بمواصفاته بينما لا يزال التجميع النهائي يعاني من مشكلة في الطرفية أو الموصل.

وبالاعتماد على التطبيق، قد تشمل عملية التحقق من صحة المنتج النهائي ما يلي:

الاختبار / الفحص الغرض
استمرارية التحقق من جميع المسارات الكهربائية
المقاومة افحص حالة الموصلات والاتصالات
مقاومة العزل التحقق من العزل الكهربائي عند الحاجة
اختبار الجهد العالي تقييم قدرة العزل الكهربائي عند الحاجة
السعة التحقق من الحمل الكهربائي
العائق التحقق من خصائص النقل الخاضعة للتحكم عند الحاجة
خسارة الإدخال تقييم الضعْف عند الترددات العالية
اختبار السحب التحقق من قوة التثبيت الميكانيكية
اختبار المرونة تقييم الحركة المتكررة
فحص الأبعاد التأكد من أبعاد التجميع النهائي
الفحص البصري تحديد عيوب التجميع

IF يُؤهَّل الكابل لتطبيق عالي السرعة أو تطبيق راديوي أو فوق صوتي أو تطبيق حسّاس آخر، ثم ويجب تحديد الاختبارات وفقًا للتجميع النهائي، لأن وتتضمن مسار الإشارة الكامل كلًّا من الكابل وطرفيَّتيه.

٩. يجب أن تبدأ تصنيع الشركة المصنِّعة الأصلية (OEM) بمعلومات هندسية خاضعة للرقابة

تصبح عملية التصنيع لتجميعات الكابلات الميكروية المحورية المخصصة أكثر قابلية للتنبؤ بها عندما يتلقى المورد معلومات هندسية كاملة.

المدخلات المفيدة تشمل:

مدخلات الشركة المصنعة الأصلية أمثلة
مواصفات الكابل القطر القياسي الأمريكي لأسلاك النحاس (AWG)، والتركيب، والقطر الخارجي
متطلبات كهربائية المقاومة الكهربائية، والسعة، والتكرار، والتشويش
طول الكابل الطول النهائي والتسامح المسموح به
وصلة الشركة المصنعة، والمجموعة، ورقم القطعة
توزيع الوصلات تخصيص التوصيلات
الحماية من الإشارات الخارجية التركيب المطلوب
ميكانيكي نصف قطر الانحناء، وتوجيه التوصيل، واتجاه الخروج
لوحة دوائر مرنة / لوحة دوائر مطبوعة المتطلبات الهندسية والواجهة
هيكل الأبعاد ومعلومات التجميع
اختبار المتطلبات الكهربائية والميكانيكية
الكمية نموذج أولي، نموذج تجريبي، حجم سنوي

IF المُوصِل أو الواجهة مُثبَّت مسبقًا، ثم قدِّم الرقم الجزئي الدقيق والرسم البياني، لأن الإنهاء وإعداد الكابل يعتمد على هندسة المُوصِل الفعلية.

يتطلب النموذج الأولي والإنتاج الضخم ضوابط عملية مختلفة

يجب أن يرتكز تصنيع الميكرو-كواكسيال على انتقال خاضع للرقابة:

عينة هندسية → نموذج أولي → إنتاج تجريبي → إنتاج ضخم

يختلف التركيز في كل مرحلة.

المسرح التركيز الرئيسي
عينة هندسية الجدوى والتركيب
نموذج أولي التحقق الكهربائي والميكانيكي
طيار تكرارية العملية
الإنتاج الضخم اتساق الإنتاج والتفتيش

IF التغييرات في التصميم بعد التحقق من صحة النموذج الأولي، ثم يجب توثيق هيكل الكابل المُعدَّل أو ترتيب الموصلات أو معايير العملية قبل الإنتاج التجريبي، لأن يجب أن يظل تجميع الإنتاج متسقًا مع تكوين الهندسة المعتمد،

١١. يجب أن تشمل قدرة المورد الأسلاك الدقيقة حتى التجميع النهائي،

في حالة المشتريات من شركة تصنيع المعدات الأصلية (OEM)، يمكن تقييم قدرة المورد كعملية متكاملة بدلًا من تقييم خطوة تصنيع واحدة فقط،

سلسلة التصنيع المفيدة هي:

الأسلاك الإلكترونية الدقيقة → الكابلات المحورية الدقيقة → التحضير الدقيق → إنهاء الموصل / لوحة الدوائر المرنة (FPC) / لوحة الدوائر المطبوعة (PCB) → التجميع النهائي للكابل → الاختبار،

IF يشتري العميل تجميع كابل جاهز بدلًا من الكابل الخام، ثم يجب أن يكون المورد قادرًا على التحكم في المراحل الحرجة بدءًا من إنتاج الأسلاك الدقيقة وصولًا إلى التجميع النهائي، لأن وإلا فإن مشاكل الجودة قد تنتقل بين موردين مختلفين وتصبح أصعب في التتبع.

يركّز إنتاج هوتن على الأسلاك الإلكترونية الدقيقة وكابلات التوصيل المحورية الدقيقة. ، بينما يمكن دمج الموصلات المحددة من قِبل العميل، ولوحات الدوائر المرنة (FPCs)، ولوحات الدوائر المطبوعة (PCBs)، والغلاف الخارجي والمكونات ذات الصلة في التجميع النهائي وفقًا لتصميم الهندسة المطلوب.

١٢. يجب أن تتطابق متطلبات التصنيع مع التطبيق

تتطلب التطبيقات المختلفة أولويات مختلفة.

التطبيق تركيز التصنيع
الصدى موصلات دقيقة، سعة كهربائية منخفضة، كثافة عالية، مرونة، وتوصيل
منظار قطر خارجي صغير، توصيل مدمج، وأداء انحناء ممتاز
الكاميرا / الرؤية سلامة الإشارة عالية السرعة، واجهة صغيرة الحجم
طائرة بدون طيار بناء خفيف الوزن، مرونة، ومقاومة للاهتزاز
الروبوتات الحركة المتكررة، التوجيه والمتانة الميكانيكية
أنظمة الموجات الراديوية المقاومة، والتحصين، والتخفيف، وانتقال الموصلات
إلكترونيات مدمجة التصغير، والكثافة، والتكامل التجميعي

IF التطبيق متخصصٌ للغاية، ثم يجب اشتقاق متطلبات التصنيع من ظروف الجهاز الفعلية، لأن لا ينطبق تصميم الكابل الميكروي المحوري نفسه تلقائيًّا على كل تطبيق.

انظر إلى شركة هوتين الأجهزة الطبية ,طائرات مسيرة وروبوتات ,الذكاء الاصطناعي والإلكترونيات الذكية ، و أنظمة التردد العالي والترددات الراديوية حلول.

١٣. قائمة مراجعة عملية للتصنيع من قِبل الشركات المصنِّعة الأصلية

قبل اعتماد تجميع كابل ميكروي محوري مخصَّص، يمكن للمهندسين والمشترين في الشركات المصنِّعة الأصلية التأكُّد من:

نقطة التفتيش السؤال الرئيسي
سلك رفيع هل الحجم المطلوب للموصل متوفر؟
العزل هل تم تحديد متطلبات المادة والأبعاد؟
هندسة الكابل هل تتم مراقبة البنية المُتحدة المحور؟
الحماية من الإشارات الخارجية هل تم تحديد بنية الحماية المطلوبة؟
سترة هل تتوافق مع بيئة الاستخدام؟
الإنهاء هل يمكن تركيب الموصل/الواجهة المحددة؟
ميكانيكي هل تم تحديد متطلبات الانحناء والتوجيه وتفريغ الإجهاد؟
اختبار هل تم تحديد اختبارات التجميع النهائي؟
الوثائق هل يتم التحكم في مراجع الرسومات وقوائم المواد (BOM)؟
الإنتاج هل يمكن نقل التصميم من النموذج الأولي إلى الإنتاج الضخم؟

وبالتالي، فإن تجميع كابل الميكرو-متحدة المحور الموثوق به هو نتيجة تصنيع أسلاك دقيقة خاضع للرقابة، وبناء كابل دقيق، ووصلات دقيقة، واختبارات مخصصة للتطبيق بدلًا من خطوة إنتاج فردية واحدة.

للمشاريع المخصصة لمصنّعي المعدات الأصلية التي تتطلب هياكل ميكرو كواكسيالية مخصصة وتجميعات نهائية، راجع وحدة كابل ميكرو-Coaxial .

الخاتمة: من ورشة عملنا إلى العالم أجمع

في شركة هوتن للإلكترونيات، لا ننظر إلى تجميعات الكابلات الميكروية المحورية على أنها مكونات نظام فحسب، بل كمحركات أساسية للابتكار. سواء كانت إشارات عالية التردد تُمرَّر عبر الجزء الداخلي لجهاز التصوير بالرنين المغناطيسي (MRI)، أو كانت توفر فيديوًّا واضحًا تمامًا لسماعة الواقع الافتراضي (VR)، فإن آلاف الساعات من الهندسة المتقنة تُستثمر في تصنيعها.

وفي طريقنا لنصبح أحد أفضل المورِّدين العالميين، يظل شعارنا ثابتًا: الجودة والسلامة ليستا موضوعين للنقاش؛ بل هما جزءٌ لا يتجزأ من حمضنا النووي التصنيعي.

عندما تبحث عن شريكٍ قادرٍ على إنتاج تجميعات كابلات دقيقة تلبي احتياجاتك الخاصة — سواءً كانت نموذجًا أوليًّا أو إنتاجًا جماعيًّا — فحينها ينبغي أن نبدأ الحوار. ففي هوتن، هناك اتصالٌ بكل معنى الكلمة.

الأسئلة الشائعة

١. كيف تُصنَّع تجميعات الكابلات الميكروية المحورية؟
تصنَّع تجميعات الكابلات الميكروية المحورية عادةً عبر عدة مراحل، تشمل تحضير الموصل، سحب السلك، بثق العزل، التغليف الدرعي، التغليف الخارجي، القص والتقشير، التوصيل النهائي للموصل، واختبار الأداء الكهربائي والميكانيكي النهائي.

٢. ما هي المواد التي تُستخدم عادةً في الكابلات الميكروية المحورية؟
تشمل المواد الشائعة الموصلات النحاسية أو سبائك النحاس، والعوازل من مادة الـFEP أو الـPFA أو الـETFE، ومواد التغليف المعدني للدرع، ومواد الغلاف الخاصة بالتطبيق.

٣. لماذا تكتسب الدقة في التصنيع أهميةً بالغةً لكابلات التجميع الميكروية المحورية؟
يمكن أن تؤثر التغيرات الصغيرة في الأبعاد على المقاومة المميزة والسعة ونقل الإشارات والأداء الميكانيكي. ولذلك، فإن التحكم الدقيق في أبعاد الموصل والعازل وهيكل الدرع يكتسب أهميةً كبرى في التطبيقات ذات الترددات العالية.

٤. كيف تُختبر كابلات التجميع الميكروية المحورية؟
قد تشمل الاختبارات، حسب نوع التطبيق، اختبار الاستمرارية واختبار الجهد العالي (Hi-Pot) والمقاومة المميزة ونسبة الموجة الراكدة (VSWR) وقوة السحب ومتانة الانحناء والفحص البصري.

٥. هل يمكن تخصيص كابلات التجميع الميكروية المحورية؟
نعم. وتشمل التخصيصات المحتملة مقاس الموصل وقطر الكابل والمقاومة المميزة ونوع العازل وهيكل الدرع ونوع الموصل وطول الكابل وتكوين الطرفية.

٦. هل يمكن لشركة هوتن تصنيع نماذج أولية وكذلك كميات إنتاج؟
نعم. تدعم هوتن تطوير الكابلات المخصصة بدءًا من العينات الهندسية والنماذج الأولية وصولًا إلى التصنيع بكميات إنتاجية.

إذا كانت لديك أي اقتراحات، يُرجى الاتصال بنا

اتصل بنا

احصل على عرض سعر مجاني

سيتصل بك ممثلنا قريبًا.
بريد إلكتروني
رقم الهاتف
اسم الشركة
رسالة
0/1000