+86-13912615597 [email protected]
Alla kategorier

Tekniska artiklar

Startsida>Nyheter>Tekniska artiklar

Tillverkningsprocessen bakom mikrokoaxialkabelmonteringar

Apr 03, 2026

Mikrokoaxialkabelsammansättningen är den osynliga superhjälten i världen av AR/VR industriella drönare och hälsorelaterade teknologier, som snabbt förändras. Dessa små men kraftfulla komponenter har uppgiften att överföra högfrekventa signaler med så låga förluster som möjligt – ett annat krav för modern elektronik som inte kan göras avstående från.

Vi har arbetat med att lära oss denna komplexa konst på Hotten Electronic, som grundades 2018 och ligger i östra Kina. Som ett forsknings- och utvecklingsbaserat kärnforetag med teknik för ultrafin koaxialkabel utvecklar vi mer än 300 nya kabel specifikationer varje år från vår verkstad på 10 000 kvadratmeter. Men vad omvandlar egentligen råmaterialen till en kabelmontage med hög prestanda? Det är en kombination av modern utrustning, högkvalitativ kvalitetskontroll och anpassad ingenjörskompetens.

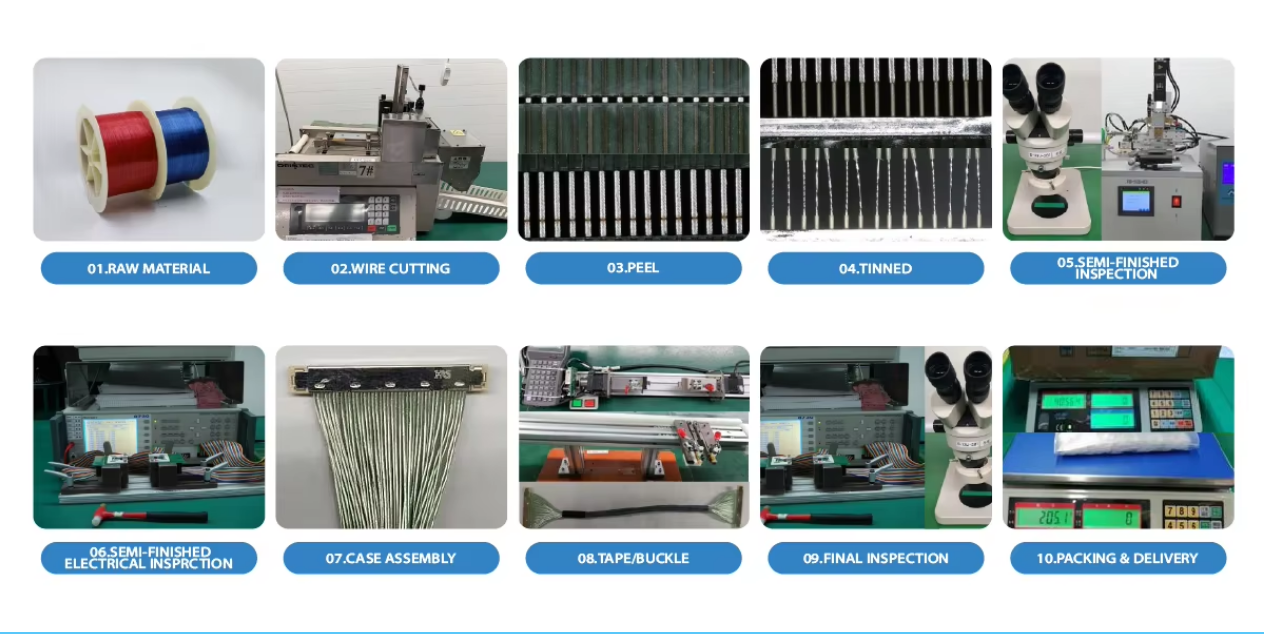
Detta är en blick bakom kulisserna på hur mikrokoaxialkabelsatsar tillverkas.

Vilka är de viktigaste tillverkningsstegen för mikrokoaxiala kabelsammansättningar?

Direkt svar

Mikrokoaxiala kabelsammansättningar tillverkas genom en kontrollerad sekvens av fintrådsbearbetning, isolering, koaxial konstruktion, skärmning, mantling, precisionsklippning och avskalning, terminering samt slutlig inspektion .

Det viktiga är att tillverkning av en mikrokoaxialsammansättning inte enbart är en mindre version av konventionell koaxialkabeltillverkning. När kabelns diameter och ledarens storlek minskar blir dimensionell kontroll, materialens konsekvens, koaxial geometri, skärmning, termineringsnoggrannhet och inspektion allt viktigare .

En typisk tillverkningsflöde är:

Förberedelse av fintråd → Isolering → Koaxial konstruktion → Skärmning → Mantling → Klippning & Avskalning → Terminering → Elektrisk och mekanisk testning

Tillverkningsstadium Huvudsaklig teknisk kontroll Resultat
Förberedelse av fintråd Ledarens storlek och konsekvens Stabil elektrisk och mekanisk grund
Isolering Dielektrisk tjocklek och enhetlighet Kontrollerade elektriska egenskaper
Koaxial konstruktion Koncentricitet och geometri Konsekvent transmissionsbeteende
Skärmning Täckning och struktur EMI-kontroll och signalisolering
Ytbeklädnad Tjocklek, material och flexibilitet Mekanisk och miljömässig skydd
Skärning och avskalning Reglerad förberedelse Skyddar ledaren och skärmen
Uppsägning Justering och kontaktkvalitet Pålitlig färdig anslutning
Slutprovning Elektriska, dimensionella och mekaniska kontroller Verifiering av färdig montering

För OEM-projekt som kräver tunna trådar och mikrokoaxiala monteringar, se HOTTEN:s Mikrokaxiell kabel och Mikrokaxiell kabelmontage lösningar.


image(3b6a3e2fac).png

Steg 1: Materialval och tråddragning

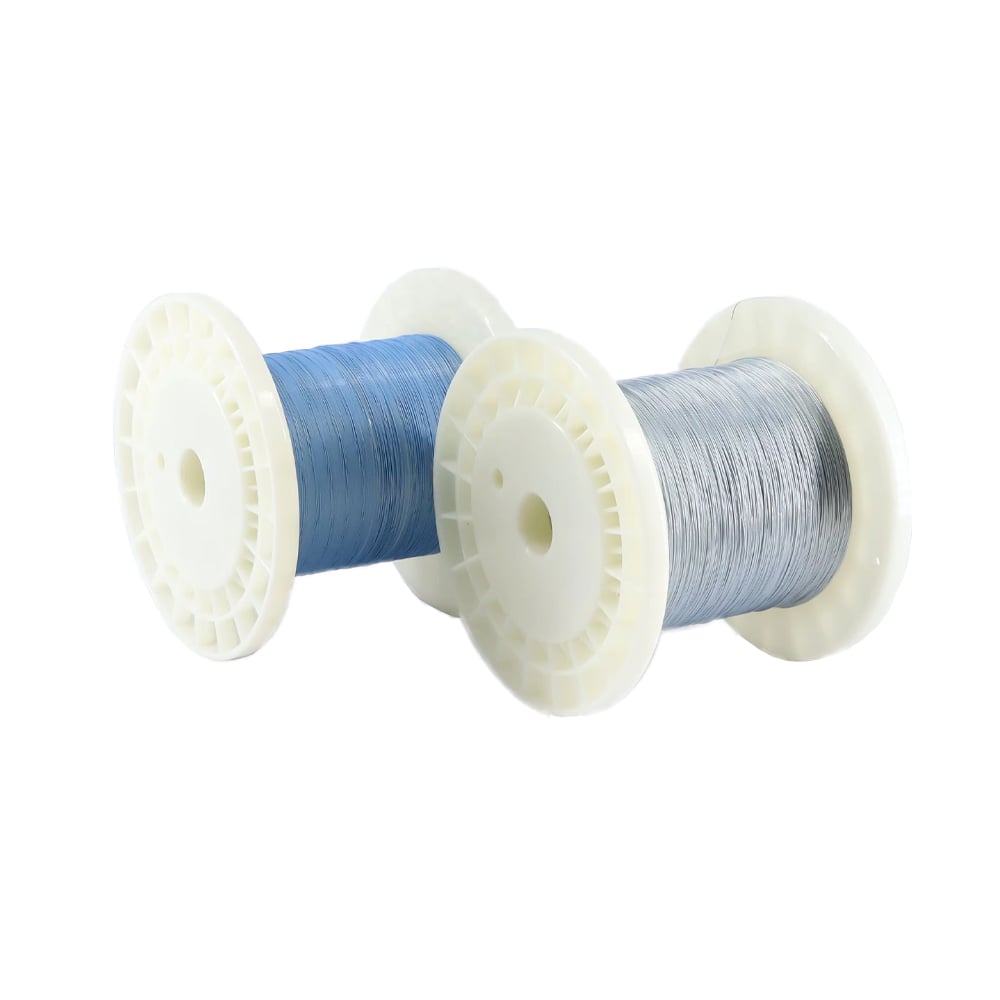
Processen börjar med råmaterial, vanligtvis koppar- eller kopparlegeringsledare. Eftersom mikrokoaxialkablar vanligtvis har ledardiametrar i storleksordningen mikrometer är finhet av avgörande betydelse. I Hotten börjar det med tråddragning, där råtråd dras genom en serie av dragdödar för att uppnå den önskade tjockleken. Redan ett fel på 0,001 mm kan påverka impedansens konsekvens. Denna steg skapar grunden för signalintegritet – en absolut nödvändighet i våra medicinska och industriella applikationer.

Steg 2: Extrudering och isolering

När ledaren är färdigställd måste den isoleras för att undvika signalläckage. Då används material som FEP, PFA eller ETFE. Isoleringslagret appliceras med högprecisionsextruders med koncentricitetstoleranser som ligger inom eller bortom branschstandarderna. I fallet med ultrafinna koaxialkablar , är homogeniteten i denna dielektriska beläggning mycket viktig – kapacitans och signalhastighet beror direkt på den.

Steg 3: Vävning och skärmning

Elektromagnetisk störning (EMC) är en oundviklig fiende i tiden för 5G och leverans av video i hög kvalitet. Flerskiktsavskärmning används i våra mikrokoaxiala sammansättningar, ofta i form av folieomslag kombinerade med vävda metallnät. Det kräver specialutvecklade vävmaskiner som kan arbeta med filament så fina som människohår. Mer än 40 produktionsmaskiner är i drift dygnet runt på Hotten för att garantera täckande och flexibel avskärmning – en balans som krävs vid dynamiska användningsområden såsom drönarstabilisatorer eller kirurgiska robotar.

Steg 4: Omskalning

Den yttre jackan skyddar kabeln. Vårt val av material att använda är polyuretan eller PVC, beroende på applikationen. I fallet med medicinska endoskop bör jackan kunna steriliseras och vara biokompatibel. I fallet med industriella drönare bör den kunna motstå slitage och höga temperaturer. Denna lager appliceras utan att skada den fina interna topografin genom kalibrering av våra extrusionslinjer. Detta är inte extrusion i strikt bemärkelse; det är mikroingenjörskonst.

Steg 5: Skärning och avisolering

Ett av de mest känslomässiga stadierna följer nu. Mikrokoaxialkablarna kan inte skäras med vanliga knivar, till skillnad från konventionell kablingsutrustning. Risken för repor på mittledaren eller avbrott i skärmen är alltför stor. Vi använder laserskärnings- och motståndsdrivna avisoleringssystem som tar bort isoleringslagren med kirurgisk precision. Detta är oftast vad som gör skillnaden mellan en fungerande anslutning och en som orsakar signalreflektion.

Steg 6: Terminering och kopplingsmontering

Och en kabelsats är lika bra som dess anslutningar. Vi har tekniker och automatiserade maskiner som samarbetar för att montera mikro-miniaturanslutningar, vanligtvis I-PEX, Hirose eller till och med anpassade designlösningar. Detta är en process av lödning eller lasersvetsning som utförs under förstoring. I fallet med medicinska ultraljudsprober ska detta göras så att signalförlusten är noll. I fallet med AR/VR-huvudset ska det kunna garantera höghastighetsdataöverföring utan fördröjningar.

Steg 7: 100 % funktionsprovning

Kvalitet är inte en port i Hotten; det är en kultur. Varje sats testas ingående. Detta inkluderar:

Kontinuitets- och högspänningsprovning för att bekräfta att den är elektriskt säker.

Impedans-/VSWR-provning för att kontrollera effektiviteten hos signalöverföringen.

Dragkraftprovning och böjlivsprovning för att efterlikna verkliga mekaniska tester i praktiken.

Visuell undersökning med hjälp av automatiserade optiska enheter.

Med en produktionskapacitet på över 144 miljoner meter per år kräver denna grad av noggrannhet standardiserade arbetsprocesser och en nolltoleranspolicy för defekter.

Tillverkningsstadium Huvudprocess Nyckel till kvalitetsfokus
1. Tråddragning Minska ledardiametern Dimensionskonsekvens
2. Isolering Precisionsextrusion Dielektrisk konsekvens och koncentricitet
3. Skärmning Folie- och/eller flätad skärmning EMI-skydd och täckning
4. Mantling Ytterligare skyddsskikt Flexibilitet och miljötåhlighet
5. Skärning och avisolering Precisionsförberedelse Undvik skador på ledare och skärm
6. Avslutning Kontaktmontering Elektrisk och mekanisk pålitlighet
7. Slutlig provning Elektrisk och mekanisk inspektion Funktionell och kvalitetsverifiering


Människofaktorn: FoU som ryggraden

Vårt arbetsflöde kan inte beskrivas utan att nämna ingenjörerna som gör det möjligt. Vårt FoU-team samarbetar fullt ut med kunderna under hela processen från konstruktion till tillverkning och levererar årligen mer än 300 nya kabelförspänningar. Det kan handla om ett anpassat impedanstal för en militär drönare eller en miniatyriserad böjradie för en neurovaskulär kateter – men det är vår förmåga att snabbt skapa prototyper i stor skala som gör att en bra idé blir ett stabilt industriellt eller medicinskt system.

Teknisk urval och OEM-tillverkningsöverväganden

1. Tillverkning av tunna trådar utgör grunden för slutliga kabeln

Tillverkningsprocessen börjar med ledaren.

För ultrafina elektroniska trådar är produktionsmålet inte enbart en mindre ledare. Ledaren måste bibehålla konsekvent:

  • Diametern
  • Materialegenskaper
  • Ytstillstånd
  • Elektrisk resistans
  • Mekaniska egenskaper

IF en OEM kräver mycket smala ledare, därefter ledardimensionernas konsekvens bör kontrolleras innan den koaxiala kabeln tillverkas, för att variationer som introduceras i trådstadiet kan påverka senare isolerings-, skärms- och anslutningsprocesser.

För applikationer som kräver ultrafina ledare, se HOTTENs Tunn elektronisk tråd förmåga.

2. Isolering styr mer än elektrisk isolation

Isoleringslagret separerar ledaren från den omgivande ledande strukturen, men i mikrokoaxialkablar bidrar det också till den totala elektriska geometrin.

Viktiga parametrar inkluderar:

Isoleringsparameter Varför det är viktigt
Material Påverkar dielektriskt beteende och miljöprestanda
Tjocklek Påverkar kabelns geometri och elektriska egenskaper
Enhetlighet Bidrar till att upprätthålla konsekvent prestanda längs hela kabeln
Koncentricitet Stödjer stabil koaxialgeometri
Yteskvalitet Stödjer pålitlig nedströmsbearbetning

IF kabeln kräver kontrollerade elektriska egenskaper, därefter isoleringstjocklek och geometri bör behandlas som tillverkningsparametrar, för att variationer i dielektrisk struktur kan påverka kapacitans och impedans.

3. Koaxial geometri måste förbli konsekvent under produktionen

En mikrokoaxial kabel är beroende av den relativa positionen för mittledaren, dielektrikumet och skärmen.

Den önskade strukturen är:

mittledare → dielektrikum → skärm

Ju mer kompakt kabeln blir, desto viktigare blir en konsekvent geometri.

IF mittledaren eller dielektrikumet förskjuts inom koaxialstrukturen, därefter elektriska egenskaper kan variera längs kabeln, för att den fysiska relationen mellan de ledande elementen har förändrats.

Detta är en anledning till att mikrokoaxial tillverkning kräver samordnad processkontroll i stället för att enbart förlita sig på slutproduktinspektion.

4. Skärmning måste balansera elektriska och mekaniska krav

Skärmning hjälper till att kontrollera elektromagnetisk störning och oönskad signalkoppling, men skärmbildningen påverkar också kabelns mekaniska egenskaper.

Möjliga avvägningar inkluderar:

mer skärmning → bättre skydd

men potentiellt:

mer skärmning → större ytterdiameter / större styvhet / svårare terminering

IF kabeln används i en dynamisk applikation, t.ex. en medicinsk sond, en UAV-gimbal eller ett robotsystem, därefter skydd bör väljas tillsammans med flexibilitetskraven, för att den elektriska fördelen måste förbli kompatibel med kabelns mekaniska rörelse.

För RF-applikationer, se HOTTEN:s RF-kaxeldkabelsammelning .

5. Yttermanteln är en del av kabelns funktionella design

Den yttre manteln skyddar den inre kabelstrukturen, men påverkar också:

  • Flexibilitet
  • Slitagebeständighet
  • Kabel
  • Ytegenskaper
  • Kemisk resistens
  • Routningsbeteende
  • Miljöbeständighet

IF kabeln används i en medicinsk miljö, därefter mantelmaterial bör utvärderas mot de faktiska rengörings-, desinficierings-, temperatur- och andra applikationsvillkor, för att allmänna materialbeskrivningar ersätter inte applikationsspecifik validering.

För medicinska applikationer, se Medicinsk kabelmontage .

6. Skärning och avskalning kräver kontrollerad kabelförberedelse

Efter att kabeln tillverkats måste den förberedas för anslutning.

Målet är att avslöja de erforderliga ledande strukturerna utan att skada:

  • Centralledare
  • Isolering
  • Skärmning
  • Angränsande signalvägar

IF kabeln använder fina ledare eller miniatyrkoaxiala strukturer, därefter avskalningsprocessen bör anpassas till kabelns konstruktion, för att för stark avskalning eller otillräcklig förberedelse kan skada den elektriska strukturen innan anslutningsmonteringen påbörjas.

Den erforderliga förberedelsesmetoden bör därför definieras tillsammans med anslutningen och anslutningsdesignen.

7. Anslutning omvandlar kabeln till en färdig montering

Den slutgiltiga kabelmonteringen är lika pålitlig som dess anslutning.

Beroende på kundens design kan avslutningen inkludera:

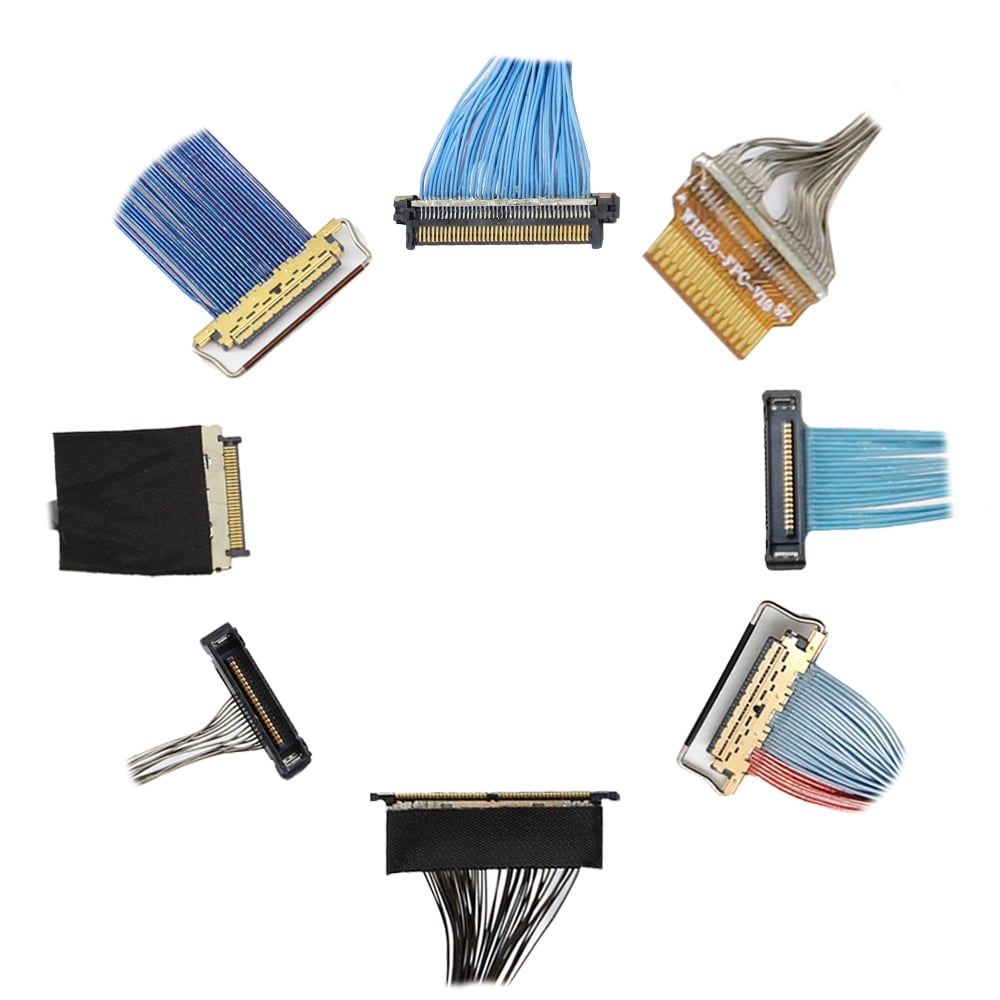
  • Avslutning med mikrokoaxialkontakt
  • Terminering med tunna trådar
  • FPC-anslutning
  • PCB-anslutning
  • Lödfogning
  • Krimpering
  • Skärmslut
  • Overmolding
  • Strain Relief

IF monteringen använder en miniatyrkontakt, därefter kabelberedning, ledarjustering, sköldhantering och kontaktplacering måste kontrolleras samtidigt, för att ett litet avslutningsfel kan påverka både elektrisk kontinuitet och mekanisk tillförlitlighet.

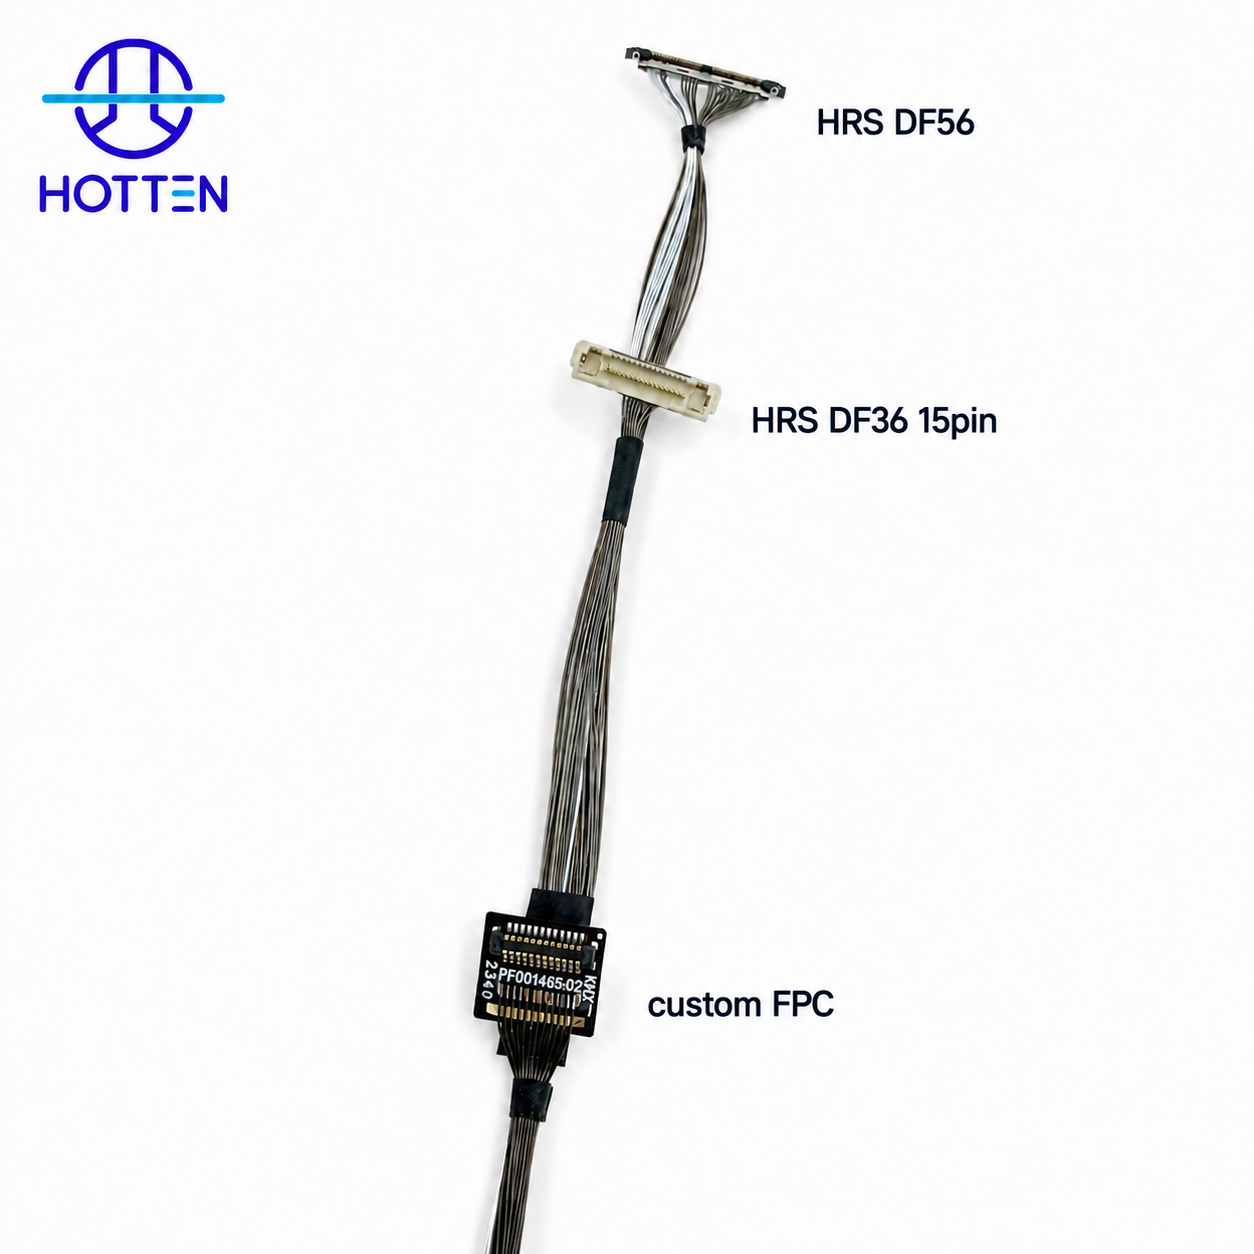
HOTTEN kan integrera kundspecifierade kontakter, FPC:er, PCB-gränssnitt, höljen och andra komponenter i den färdiga monteringen enligt kundens ritning, BOM, artikelnummer eller provexemplar.

8. Den färdiga monteringen bör testas, inte bara den oklädda kabeln

En oklädd kabel kan uppfylla sina specifikationer trots att den färdiga monteringen fortfarande har ett avslutnings- eller kontaktproblem.

Beroende på applikationen kan validering av färdiga produkter inkludera:

Test / Inspektion Syfte
Kontinuitet Verifiera alla elektriska vägar
Motstånd Kontrollera ledarens och kontaktens skick
Isoleringsmotstånd Verifiera elektrisk isolering där det är tillämpligt
Hi-Pot Utvärdera dielektrisk hållfasthet där tillämpligt
Kapacitet Verifiera elektrisk belastning
Impedans Verifiera reglerade transmissionskarakteristik där det krävs
Insertionförlust Utred högfrekvensdämpningen
Dragtest Verifiera mekanisk hållfasthet hos anslutning
Böjprov Utvärdera upprepad rörelse
Dimensionsinspektion Bekräfta måtten för färdig montering
Visuell inspektion Identifiera monteringsfel

IF kabeln kvalificeras för en höghastighets-, RF-, ultraljuds- eller annan känslomättningsapplikation, därefter bör provning definieras kring den färdiga monteringen, för att hela signalvägen inkluderar både kabeln och dess anslutningar.

9. OEM-tillverkning bör påbörjas med kontrollerad konstruktionsinformation

För anpassade mikrokoaxiala kabelmonteringar blir tillverkningsprocessen mer förutsägbar när leverantören får fullständig konstruktionsinformation.

Användbara indata inkluderar:

OEM-input Exempel
Kabelspecifikation AWG, konstruktion, ytterdiameter
Elektriska krav Impedans, kapacitans, frekvens, dämpning
Kabel längd Slutförd kabel längd och tolerans
Anslutningsdel Tillverkare, serie, artikelnummer
Pinout Kontakttilldelning
Skärmning Obligatorisk struktur
Mekanisk Böjradie, routning, utgående riktning
FPC / PCB Ritnings- och gränssnittskrav
Hölje Mått och monteringsinformation
Tester Elektriska / mekaniska krav
Antal Prototyp, pilotproduktion, årlig volym

IF kopplingsdelen eller gränssnittet är redan fastställt, därefter ange exakt artikelnummer och ritning, för att avslutning och kabelförberedelse beror på den faktiska kontaktdonets geometri.

10. Prototyp och massproduktion kräver olika processkontroller

Tillverkning av mikrokoaxialkablar bör utformas kring en kontrollerad övergång:

Tekniskt provexemplar → Prototyp → Pilotproduktion → Massproduktion

Fokus ändras vid varje steg.

Etapp Huvudsaklig inriktning
Tekniskt prov Genomförbarhet och konstruktion
Prototyp Elektrisk och mekanisk validering
Pilot Processens upprepningsbarhet
Storskalig Produktion Produktionskonsekvens och inspektion

IF designen ändras efter att prototypen har validerats, därefter den reviderade kabellstrukturen, kontaktdonskonfigurationen eller processparametrarna ska dokumenteras innan pilotproduktionen påbörjas, för att monteringen i produktionen ska förbli konsekvent med den godkända tekniska konfigurationen.

11. Leverantörens kapacitet bör omfatta allt från fin tråd till färdig montering

För OEM-inköp kan leverantörens kapacitet utvärderas som en hel process snarare än steg för steg i tillverkningen.

En användbar tillverkningskedja är:

Fin elektroniktråd → Mikrokoaxialkabel → Precisionstillverkning → Anslutning till kontaktor / FPC / PCB → Färdig kabelmontering → Testning

IF kunden köper en färdig kabelmontering snarare än rå kabel, därefter leverantören bör kunna kontrollera nyckelstegen från tillverkning av fin tråd till slutmontering, för att annars kan kvalitetsproblem överföras mellan olika leverantörer och bli svårare att spåra.

HOTTEN:s produktionsfokus är fin elektronisk tråd och mikrokoaxialkabel , medan kundspecifika kontaktorer, FPC:er, PCB-kort, höljen och relaterade komponenter kan integreras i den färdiga monteringen enligt den krävda ingenjörskonstruktionen.

12. Tillverkningskraven bör anpassas till applikationen

Olika applikationer kräver olika prioriteringar.

Ansökan Tillverkningsfokus
Ultraljud Finare ledare, låg kapacitans, densitet, flexibilitet, anslutning
Endoskop Liten ytterdiameter, kompakt anslutning, böjningsprestanda
Kamera / vision Hög hastighetssignalintegritet, miniatyrgränssnitt
UAV Lätt konstruktion, flexibilitet, vibrationsmotstånd
Robotik Upprepad rörelse, routning och mekanisk slitstarkhet
RF-system Impedans, skärmning, dämpning och anslutningsövergång
Kompakt elektronik Miniatyrisering, densitet och monteringsintegration

IF applikationen är mycket specialiserad, därefter tillverkningskraven bör härledas från de faktiska enhetsförhållandena, för att samma mikrokoaxialkonstruktion är inte automatiskt lämplig för varje applikation.

Se HOTTEN:s Medicintekniska produkter ,UAV och robotik ,AI och smarta elektronikkomponenter och Högfrekvens- och RF-system lösningar.

13. En praktisk OEM-tillverkningskontrolllista

Innan en anpassad mikrokoaxialkabelsammansättning godkänns kan OEM-ingenjörer och inköpare bekräfta:

Kontrollstation Nyckelfråga
Fin ledare Är den krävda ledarstorleken tillgänglig?
Isolering Är material- och dimensionskraven definierade?
Kabelgeometri Är koaxialstrukturen kontrollerad?
Skärmning Är den krävda skärmningsstrukturen definierad?
Jacka Stämmer den överens med applikationsmiljön?
Uppsägning Kan den angivna kontakten / gränssnittet monteras?
Mekanisk Är kraven på böjning, routning och dragavlastning definierade?
Tester Är tester av färdigmonterade enheter specificerade?
Dokumentation Är revisioner av ritningar och materiallistor (BOM) kontrollerade?
Produktion Kan konstruktionen gå från prototyp till volymproduktion?

En pålitlig mikrokoaxialkabelmontering är därför resultatet av kontrollerad tillverkning av tunna trådar, exakt kabelkonstruktion, noggrann terminering och applikationsspecifika tester snarare än ett enskilt produktionssteg.

För OEM-projekt som kräver anpassade mikrokoaxialstrukturer och färdigmonterade enheter, se Mikrokaxiell kabelmontage .

Slutsats: Från vår verkstad till världen

I Hotten Electronic ser vi inte mikrokoaxialkabelsatsar som systemkomponenter, utan som avgörande drivkrafter för innovation. Oavsett om det gäller högfrekventa signaler som matas genom inredningen av en MRI-maskin eller levererar kristallklar video till ett VR-huvudset går tusentals timmar med ingenjörsperfektion med dem.

På vår väg mot att bli en av världens främsta globala leverantörer diskuteras samma motto: kvalitet och säkerhet diskuteras inte – det är vår tillverknings-DNA.

När du söker en partner som kan tillverka precisionskabelsatsar anpassade efter dina specifika behov – oavsett om det gäller en prototyp eller massproduktion – är det dags att inleda en diskussion. Eftersom det vid Hotten finns en koppling på alla sätt.

Vanliga frågor

1. Hur tillverkas mikrokoaxialkabelsammansättningar?
Mikrokoaxialkabelsammansättningar tillverkas vanligtvis i flera steg, inklusive ledarförberedelse, tråddragning, isoleringsextrudering, skärmning, mantling, skärning och avskalning, kontaktavslutning samt slutlig elektrisk och mekanisk provning.

2. Vilka material används vanligtvis i mikrokoaxialkablar?
Vanliga material inkluderar koppar- eller kopparlegeringsledare, FEP-, PFA- eller ETFE-isolering, metalliska skärmmaterial och applikationsspecifika ytmaterial.

3. Varför är tillverkningsprecision viktig för mikrokoaxialkabelsammansättningar?
Små dimensionella variationer kan påverka karakteristisk impedans, kapacitans, signalöverföring och mekanisk prestanda. Därför är noggrann kontroll av ledarens, isoleringens och skärmens dimensioner viktig för högfrekvensapplikationer.

4. Hur testas mikrokoaxialkabelsammansättningar?
Beroende på applikationen kan tester inkludera kontinuitet, Hi-Pot, impedans, VSWR, draghållfasthet, böjlivslängd och visuell inspektion.

5. Kan mikrokoaxialkabelsammansättningar anpassas?
Ja. Anpassning kan omfatta ledarstorlek, kabeldiameter, impedans, isoleringsmaterial, skärmstruktur, kontakttyp, kabellängd och termineringskonfiguration.

6. Kan HOTTEN tillverka prototyper såväl som produktionskvantiteter?
Ja. HOTTEN stödjer anpassad kabelutveckling från tekniska prov och prototyper till tillverkning i produktionsstorlek.

Om du har några förslag, kontakta oss gärna

Kontakta oss

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Telefonnummer
Företagsnamn
Meddelande
0/1000