EN
SNABBLENKAR

Oavsett om de överför ultraljudsekon på 30 MHz, levererar högupplösta signaler från en kamerabaserad endoskop eller förser en RF-koagulationsprobes högfrekventa funktion med ström måste koaxialkablarna bibehålla konstant prestanda under hela sin livslängd. Deras konstruktion säkerställer korrekt impedans, låg dämpning och stabil fasrespons över hela den avsedda bandbredden. Även relativt små impedansdiskontinuiteter eller ökningar i dämpning kan påverka signalens integritet i känslomätande högfrekventa applikationer, beroende på systemets konstruktion och driftsbandbredd. .
Konsekvent RF-prestanda i en högfrekvent koaxialkabel beror på kontroll av den fullständiga transmissionsstrukturen , inte på något enskilt material eller komponent.
De viktigaste designkontrollerna inkluderar vanligtvis ledarens och dielektrikums geometri, karakteristisk impedans, skärmskruktur, kabelförslutning, anslutningsövergångar, miljöstabilitet och tillverkningskonsekvens .
Om → ledarens och dielektrikums dimensioner avviker utanför designens tolerans
Då → kan impedansen och andra RF-egenskaper förändras
Varför → den fysiska geometrin hos en koaxialtransmissionslinje påverkar direkt dess elektriska beteende.
Om → skärmskonstruktionen eller skärmsförslutningen är inkonsekvent
Då → utvärdera skärmens kontinuitet och den fullständiga returvägen
Varför → skärmen utgör en del av RF-överföringsstrukturen och EMI-kontrollsystemet.
Om → kabelanslutning introducerar en geometrisk förändring
Då → kontrollera bandlängd, dielektrisk position, ledarjustering och kontaktanslutning
Varför → övergången mellan kabel och kontakt kan introducera en elektrisk diskontinuitet.
Om → kabeln används under temperatur-, fuktighets- eller återkommande böjningsförhållanden
Då → validera RF-prestanda under representativa miljö- och mekaniska förhållanden
Varför → en kabel som uppfyller sin ursprungliga specifikation kan bete sig annorlunda efter miljö- eller mekanisk påverkan.
För kontrollerad RF-överföring, se HOTTEN:s RF-kabel .
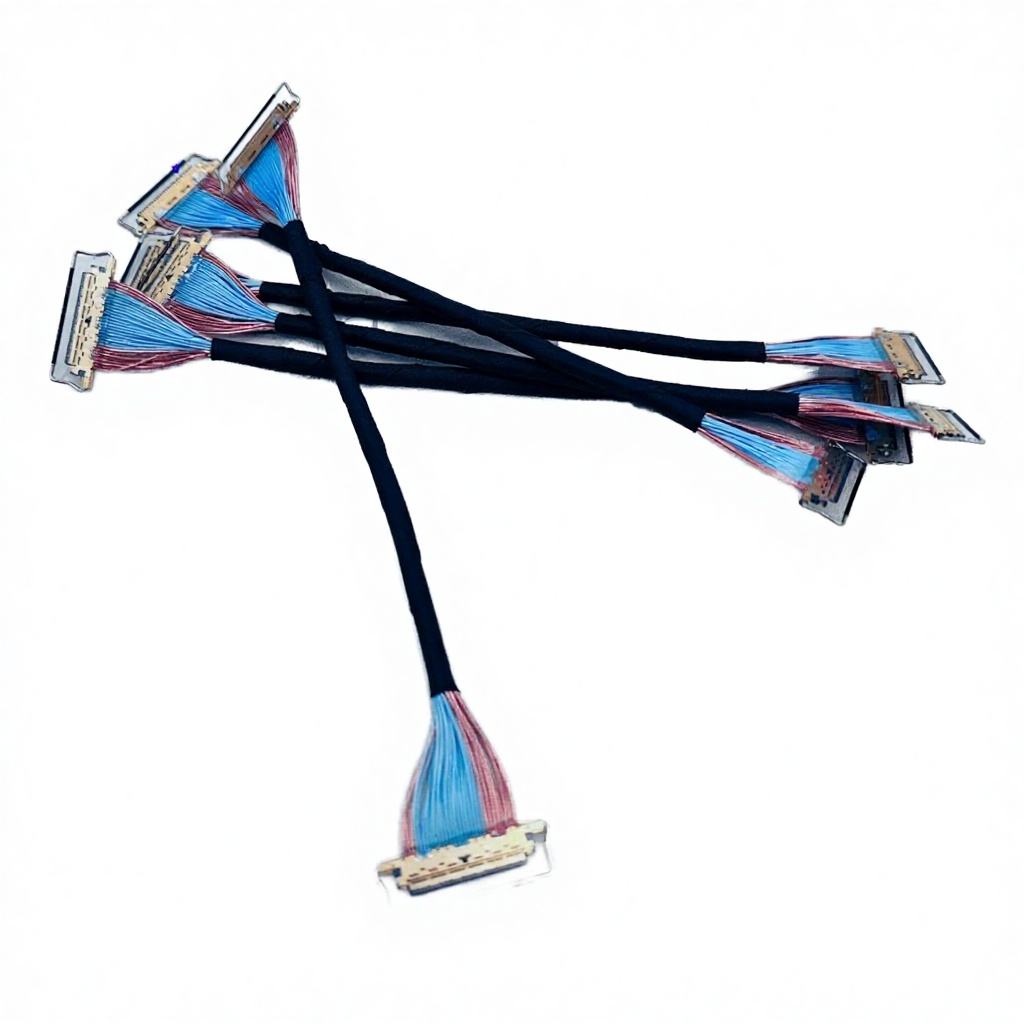
För fullständiga avslutade lösningar, se RF-kaxeldkabelsammelning .
Precisionsextrudering av dielektrikum och dimensionsnoggrannhet
De elektriska egenskaperna hos en koaxialkabel bestäms av förhållandet mellan ledarens diameter och dielektriska isoleringen. Toleranser upp till 2 % i någon av dessa komponenter kan ändra kablens karakteristiska impedans med upp till två ohm och bidra till reflektioner och återförluster. Vi använder en exakt reglerad extrusionsanläggning som använder in-line, realtidsdiameteråterkoppling för att styra koncentriciteten och tjockleken på PTFE- och e -PTFE-isolatorerna med en tolerans på 2 procent. Våra ICE- och IVUS-applikationer använder e-PTFE, som har en låg relativ permittivitet (εr ≈ 2,1) över frekvenser från likström till 1 GHz.
Skärmkonstruktion och minimering av överföringsimpedans
Överföringsimpedans mäter hur effektivt en koaxialkabel förhindrar att extern RFI kommer in i kabeln och att interna signaler läcker ut, och uttrycks vanligtvis i ohm per meter (mΩ/m). För effektiv RFI- och EMI-skydd vid frekvenser över 1 MHz krävs vanligtvis en skärm med mer än 95 procent täckning. Detta innebär vanligtvis en dubbelskärmad konfiguration, till exempel ett folielager kombinerat med en tinad kopparflätning, för kirurgiska applikationer vid höga frekvenser.
För RF-ablationapplikationer som arbetar vid 400–500 kHz använder vi ett extra halvledande lager under folieskärmen för att minska risken för krypström. silverbeläggningen på flätan minskar ytresistansen vid högre frekvenser och ger en överföringsimpedans under 5 mΩ/m .
Kontrollerad Kabelmontering och termineringstekniker
Vårt team av högt skickliga kabelfackmän på Hotten följer sstränga termineringsförfaranden för att minimera termineringens inverkan på kablarnas totala prestanda. Detta inkluderar exakt kontroll av ledaravskalningslängd och isolationsavstånd inom 00,008 tum, optimerade lödtemperaturprofiler för att förhindra dielektrisk degradering samt korrekt reglerad krimpkompression på kontakter, vilket verifieras genom c krimpkvaliteten verifieras genom dragprovning i enlighet med applikationsspecifika krav . Våra automatiserade halvstela monteringsmaskiner avlägsnar, justerar, löder och avslutar kablar med hög precision. Automatiserade inspektionssystem verifierar varje anslutning för att säkerställa att ledarens position inom termineringskontakten är exakt centrerad och att dielektrisk yta är jämn.
För ett OEM-projekt bör RF-konsekvens utvärderas som en kedja av kontrollerade variabler .
En praktisk ram är:
Geometri → Impedans → Skärmning → Avslutning → Miljö → Testning → Produktionskonsekvens
En kabel som presterar väl under den inledande testningen måste fortfarande visa att dessa parametrar kan kontrolleras upprepade gånger under produktionen.
Innan tillverkningskontroller definieras bör ingenjörer först fastställa den krävda elektriska prestandan.
Typiska krav kan inkludera:
| Parameter | Teknisk fråga |
|---|---|
| Frekvens | Vilken är driftfrekvensområdet? |
| Impedans | 50 Ω, 75 Ω eller ett annat systemkrav? |
| Dämpning | Vilken är den maximalt acceptabla förlusten? |
| Returförlust / VSWR | Hur mycket avvikelse kan systemet tolerera? |
| Fasstabilitet | Är fasens konsekvens viktig? |
| Kabel längd | Vilken färdig längd krävs? |
| Kapacitet | Utgör kabelförmågan en systembegränsning? |
| Skärmning | Vilken nivå av EMI/RFI-kontroll krävs? |
Om → applikationen har ett tydligt definierat RF-prestandafönster
Då → omvandla dessa krav till kabelgeometri och processkontroller
Varför → tillverkningskontroller bör finnas för att skydda de faktiska systemkraven.
Om → inga tydliga elektriska godkännandekriterier har definierats
Då → fastställ de krävda RF-parametrarna innan detaljerade produktionstoleranser sätts
Varför → annars kan leverantören optimera dimensionerna utan att känna till vilka elektriska egenskaper som faktiskt är avgörande.
För ingenjörsarbete med fokus på impedans, se Hur impedanskontroll hjälper högfrekvenskoaxialkabel att bibehålla stabil signalöverföring .
Karaktäristisk impedans bestäms av den fysiska relationen mellan ledaren, dielektrikumet och den omgivande ledande strukturen.
Viktiga dimensionsvariabler kan inkludera:
Om → ledar- och dielektrikumgeometrin är stabil
Då → överföringsstrukturen är lättare att hålla inom det krävda impedansintervallet
Varför → dimensionskonsekvens stödjer elektrisk konsekvens.
Om → dimensionsvariation är koncentrerad i en sektion av kabeln
Då → undersöka om den lokala geometrin skapar en impedansdiskontinuitet
Varför → RF-prestandan påverkas av den faktiska överföringsvägen, inte bara av genomsnittliga kabeldimensioner.
Den befintliga HOTTEN-artikeln betonar redan precision i dielektrisk extrudering och kontroll av ledare/dielektrikums geometri som en kärndesignfaktor.
En kabel kan klara en impedanstest i ett skede, men OEM-ingenjörer bör även ta hänsyn till var och hur impedansen kontrolleras .
En användbar process är:
Ledargeometri
→Dielektrisk geometri
→Skärmstruktur
→Kabelmontering
→Anslutningsövergång
→Slutförd kabeltest
Om → kabelkonstruktionen är dimensionellt konsekvent, men anslutningsövergången är dåligt kontrollerad
Då → den färdiga monteringen kan fortfarande kräva undersökning
Varför → kopplingsdelen och avslutningen blir en del av signalvägen.
Därför kan testning av färdiga monterade enheter ge mer information än att enbart förlita sig på mätningar av okontrollerade kablar.
Skärmning är inte bara en specifikation, till exempel:
"Använd dubbel skärmning."
Den tekniska frågan är:
Kan den valda skärmskonstruktionen tillverkas och avslutas konsekvent?
Relevanta faktorer inkluderar:
| Skärmningsfaktor | Konstruktionsövervägande |
|---|---|
| Sköldens material | Elektriska och mekaniska egenskaper |
| Skärmskonstruktion | Folie, flätning, kombination etc. |
| Coverage | EMI/RFI-kontrollkrav |
| Skärms kontinuitet | Fullständig elektrisk väg |
| Skärmslut | Anslutning till kontakt/jordstruktur |
| Flexibilitet | Effekten av upprepad böjning |
| Kabel | Påverkan på enhetsintegration |
| Processkonsistens | Upprepbarhet i produktionen |
Om → EMI/RFI-prestanda är avgörande
Då → ange den krävda skärmskapsstrukturen och valideringsmetoden
Varför → skärmskapskraven måste ha mätbara godtagandekriterier.
Om → kabeln måste också vara mycket flexibel
Då → utvärdera skärmskapsstrukturen tillsammans med böjkraven
Varför → en skärmkonstruktion kan påverka kablarnas totala styvhet och mekaniska beteende.
HOTTENs nuvarande artikel diskuterar redan folie- och flätad skärm som en del av dess RF-kabelkonstruktionsstrategi.
För RF-lösningar på applikationsnivå, se Högfrekvens- och RF-system .
Kabeln kan ha utmärkta RF-egenskaper innan avslutning, men den färdiga monteringen innehåller också:
Ledare → Dielektrikum → Skärm → Avslutning → Koppling
Avslutningsområdet bör därför betraktas som en del av RF-designen.
Viktiga kontroller kan inkludera:
Om → anslutningen ändrar den koaxiala strukturens fysiska geometri
Då → inspektera och validera övergången
Varför → en plötslig geometriförändring kan påverka RF-vägen.
Om → monteringen använder olika kontakter för olika applikationer
Då → validera varje kabel/kontaktkombination separat
Varför → kontaktgeometri och anslutningsförhållanden är applikationsspecifika.
Artikeln från HOTTEN identifierar redan avskärningslängd, isoleringsavstånd, lödprofil, krympkompression och automatiserad inspektion som anslutningskontroller.
För färdiga monteringar, se RF-kaxeldkabelsammelning .
RF-konsistens är inte bara en laboratoriefråga vid rumstemperatur.
Beroende på applikationen kan ingenjörer behöva utvärdera:
Om → kabeln används i en miljö med varierande temperatur
Då → validera RF-egenskaper över det krävda temperaturområdet
Varför → materialens egenskaper och kabelns geometri kan förändras beroende på miljöförhållanden.
Om → kabeln utsätts för upprepad böjning
Då → utvärdera elektrisk prestanda före och efter representativ mekanisk provning
Varför → mekanisk deformation kan påverka den fysiska transmissionsstrukturen.
Den aktuella artikeln beskriver miljöcykling och böjningsrelaterade mätningar som en del av HOTTEN:s valideringsansats.
För mekaniska/elektriska avvägningar, se Hur man balanserar mekanisk och elektrisk prestanda i ultrasmå koaxialkablar .
En viktig tillverkningsmässig skillnad är:
Inspektion upptäcker variation; processkontroll avser att förhindra överdriven variation.
För högfrekventa koaxialkablar kan användbara kontroller ske under hela produktionsprocessen:
| Tillverkningsstadium | Exempel på kontroll |
|---|---|
| Förberedelse av ledare | Ledardimensioner / yttillstånd |
| Dielektrisk extrudering | Diameter / koncentricitet / tjocklek |
| Skärmning | Täckning / kontinuitet / konstruktion |
| Kabelskärning | Längd |
| Strippning | Avsnittslängd |
| Uppsägning | Ledarens och dielektrikets position |
| Kopplingsenhet | Justering / införande |
| Slutprovning | Impedans / dämpning / kontinuitet |
| Miljövalidering | Temperatur / fuktighet / böjrespons |
Om → slutprovningen avslöjar upprepade fel i samma skede
Då → undersök den föregående tillverkningsprocessen
Varför → att rätta till den slutliga produkten utan att rätta till processen förbättrar inte processens kapabilitet.
När ett OEM-projekt går från prototyp till volymproduktion förändras frågan från:
"Kan ni tillverka denna kabel?"
till:
"Kan ni tillverka denna kabel konsekvent?"
Det innebär att ingenjörer bör fästa uppmärksamhet vid:
Om → prototypprov uppfyller de krävda RF-prestandakraven
Då → utvärdera om samma kontroller kan bibehållas över olika produktionspartier
Varför → några lyckade prov visar inte i sig produktionskonsekvens.
Om → en kritisk parameter beror kraftigt på manuell justering
Då → utvärdera om processen kan standardiseras eller automatiseras
Varför → processens beroende av individuell justering kan skapa ytterligare variationsmönster i produktionen.
Det bör inte finnas ett identiskt valideringsprogram för varje koaxialkabel.
Om → kabeln används i ultraljud, ICE, IVUS eller ett annat medicinskt bildsystem
Då → utvärdera RF-prestanda tillsammans med kompakt geometri, flexibilitet och applikationens miljökrav
Varför → medicinska kabelmonteringar kan kombinera elektriska, mekaniska och miljömässiga krav.
Se Medicinsk utrustning .
Om → kabeln används i ett RF-avlägsningssystem
Då → utvärdera elektrisk prestanda, isolationsstruktur, skärmning och relevanta miljö- och mekaniska förhållanden tillsammans
Varför → kabelns konstruktion måste anpassas till de specifika elektriska och säkerhetskraven för utrustningen.
Se RF Ablationskabelon .
Om → kabeln är installerad i en rörlig UAV, gimbalsystem eller robotsystem
Då → kombinera RF-testning med validering av böjning och vibration
Varför → en kabel kan behöva bibehålla signalprestanda trots upprepad mekanisk rörelse.
Se UAV och robotik .
En användbar RFQ bör beskriva både prestandakrav och tillverkningsmässiga godkännandekriterier .
| KATEGORI | Rekommenderad information |
|---|---|
| Frekvens | Funktionsfrekvensområde |
| Impedans | 50 Ω / 75 Ω / annat |
| Dämpning | Högsta acceptabla värde |
| Returförlust / VSWR | Krävd gräns om tillämpligt |
| Fas | Stabilitetskrav om tillämpligt |
| Kabel längd | Nominalvärde + tolerans |
| Kabel | Maximalt tillåten dimension |
| Ledare | Material / storlek / konstruktion |
| Dielektrisk | Material / struktur |
| Skärmning | Struktur / täckning / avslutning |
| Anslutningsdel | Dellnummer / gränssnitt |
| Uppsägning | Lödning / krympning / annat |
| Miljö | Temperatur / luftfuktighet / kemikalier |
| Flexibilitet | Statisk / dynamisk |
| Tester | Elektriskt + mekaniskt + miljömässigt |
| Produktion | Prototyp/utvecklingsproduktion/massproduktion |
Om → rFQ:n anger endast "50 Ω låg-förlust koaxialkabel"
Då → lägg till frekvens, dämpning, kabellängd, kontakt och miljökrav
Varför → annars kan olika kabelkonstruktioner uppfylla samma allmänna beskrivning.
En användbar designsekvens är:
Systemkrav
→Frekvens
→Impedans
→Dämpning / återreflektionsförlust
→Ledare + dielektrisk geometri
→Skärmning
→Uppsägning
→Miljökrav
→Prototyp Testning
→Validering av produktionsprocess
→Slutassemblagetestning
För en medicinsk högfrekvenskabel, till exempel:
Krav för medicinsk bildbehandling
→ fastställ frekvensområdet
→ definiera impedansen
→ fastställ acceptabel dämpning
→ definiera kabelförts diameter
→ välja ledare och dielektrikum
→ välja skärmskiktstruktur
→ definiera anslutning och avslutning
→ testa initial RF-prestanda
→ utför representativa mekaniska/miljömässiga valideringar
→ verifiera produktionens konsekvens.
Detta skapar en mycket starkare ingenjörsprocess än att bara ange:
Högfrekvenskoaxialkabel + 50 Ω
Varför välja silverbelagda ledare för högfrekventa signalöverföringskablar?
Hur impedanskontroll hjälper högfrekvenskoaxialkabel att bibehålla stabil signalöverföring
Hur materialval och spänningsavlastning förlänger livslängden för RF-koaxialkabelsammansättningar
Hur man balanserar mekanisk och elektrisk prestanda i ultrasmå koaxialkablar
Miljömässig stabilitet – temperatur, fuktighet och böjningseffekter
En annars perfekt tillverkad koaxialkabelsammansättning kan ändå visa inkonsekvent prestanda i kliniska miljöer med varierande temperatur eller hög fuktighet, eller efter omfattande böjning. Vi utsätter många konstruktioner för 96 timmars termisk/fuktighetscykling (40 °C, 95 % RF), övervakar impedans- och dämpningsvariationer och mäter fasförskjutning under böjningsförhållanden med hjälp av robotbaserade och kamerabaserade provanordningar. – våra material väljs för att tåla stora variationer i temperatur och fuktighet och erbjuder en låg termisk expansionskoefficient , såsom FEP och ETFE j beläggning som är hydrofoba och motståndskraftiga mot fuktupptagning.
Slutsats
Att leverera en högpresterande och mycket pålitlig koaxialkabel är resultatet av exakt kontroll av samtliga fyra av dessa designfaktorer. Vid Hottens moderna tillverkningsanläggning har vi byggt upp omfattande design-, konstruktions- och tillverkningskapacitet över 10 000 kvadratmeter för att utveckla och tillverka mer än 300 unika kabelspecifikationer per år.
Oavsett om en kirurg behöver ett perfekt reglerat RF-ablationssignal eller en diagnostisk sond som ger den skarpaste bilden som finns tillgänglig, Hottens koaxialkabelteknik ger pålitlig och konsekvent prestanda i krävande applikationer.
 Senaste nytt
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05