EN
Szybkie linki

Analiza techniczna dla inżynierów OEM obejmująca strukturę kabla, ekranowanie, kontrolę impedancji, dobór materiałów oraz walidację niezawodności w aplikacjach wysokiej wydajności montaż kabli aplikacji.
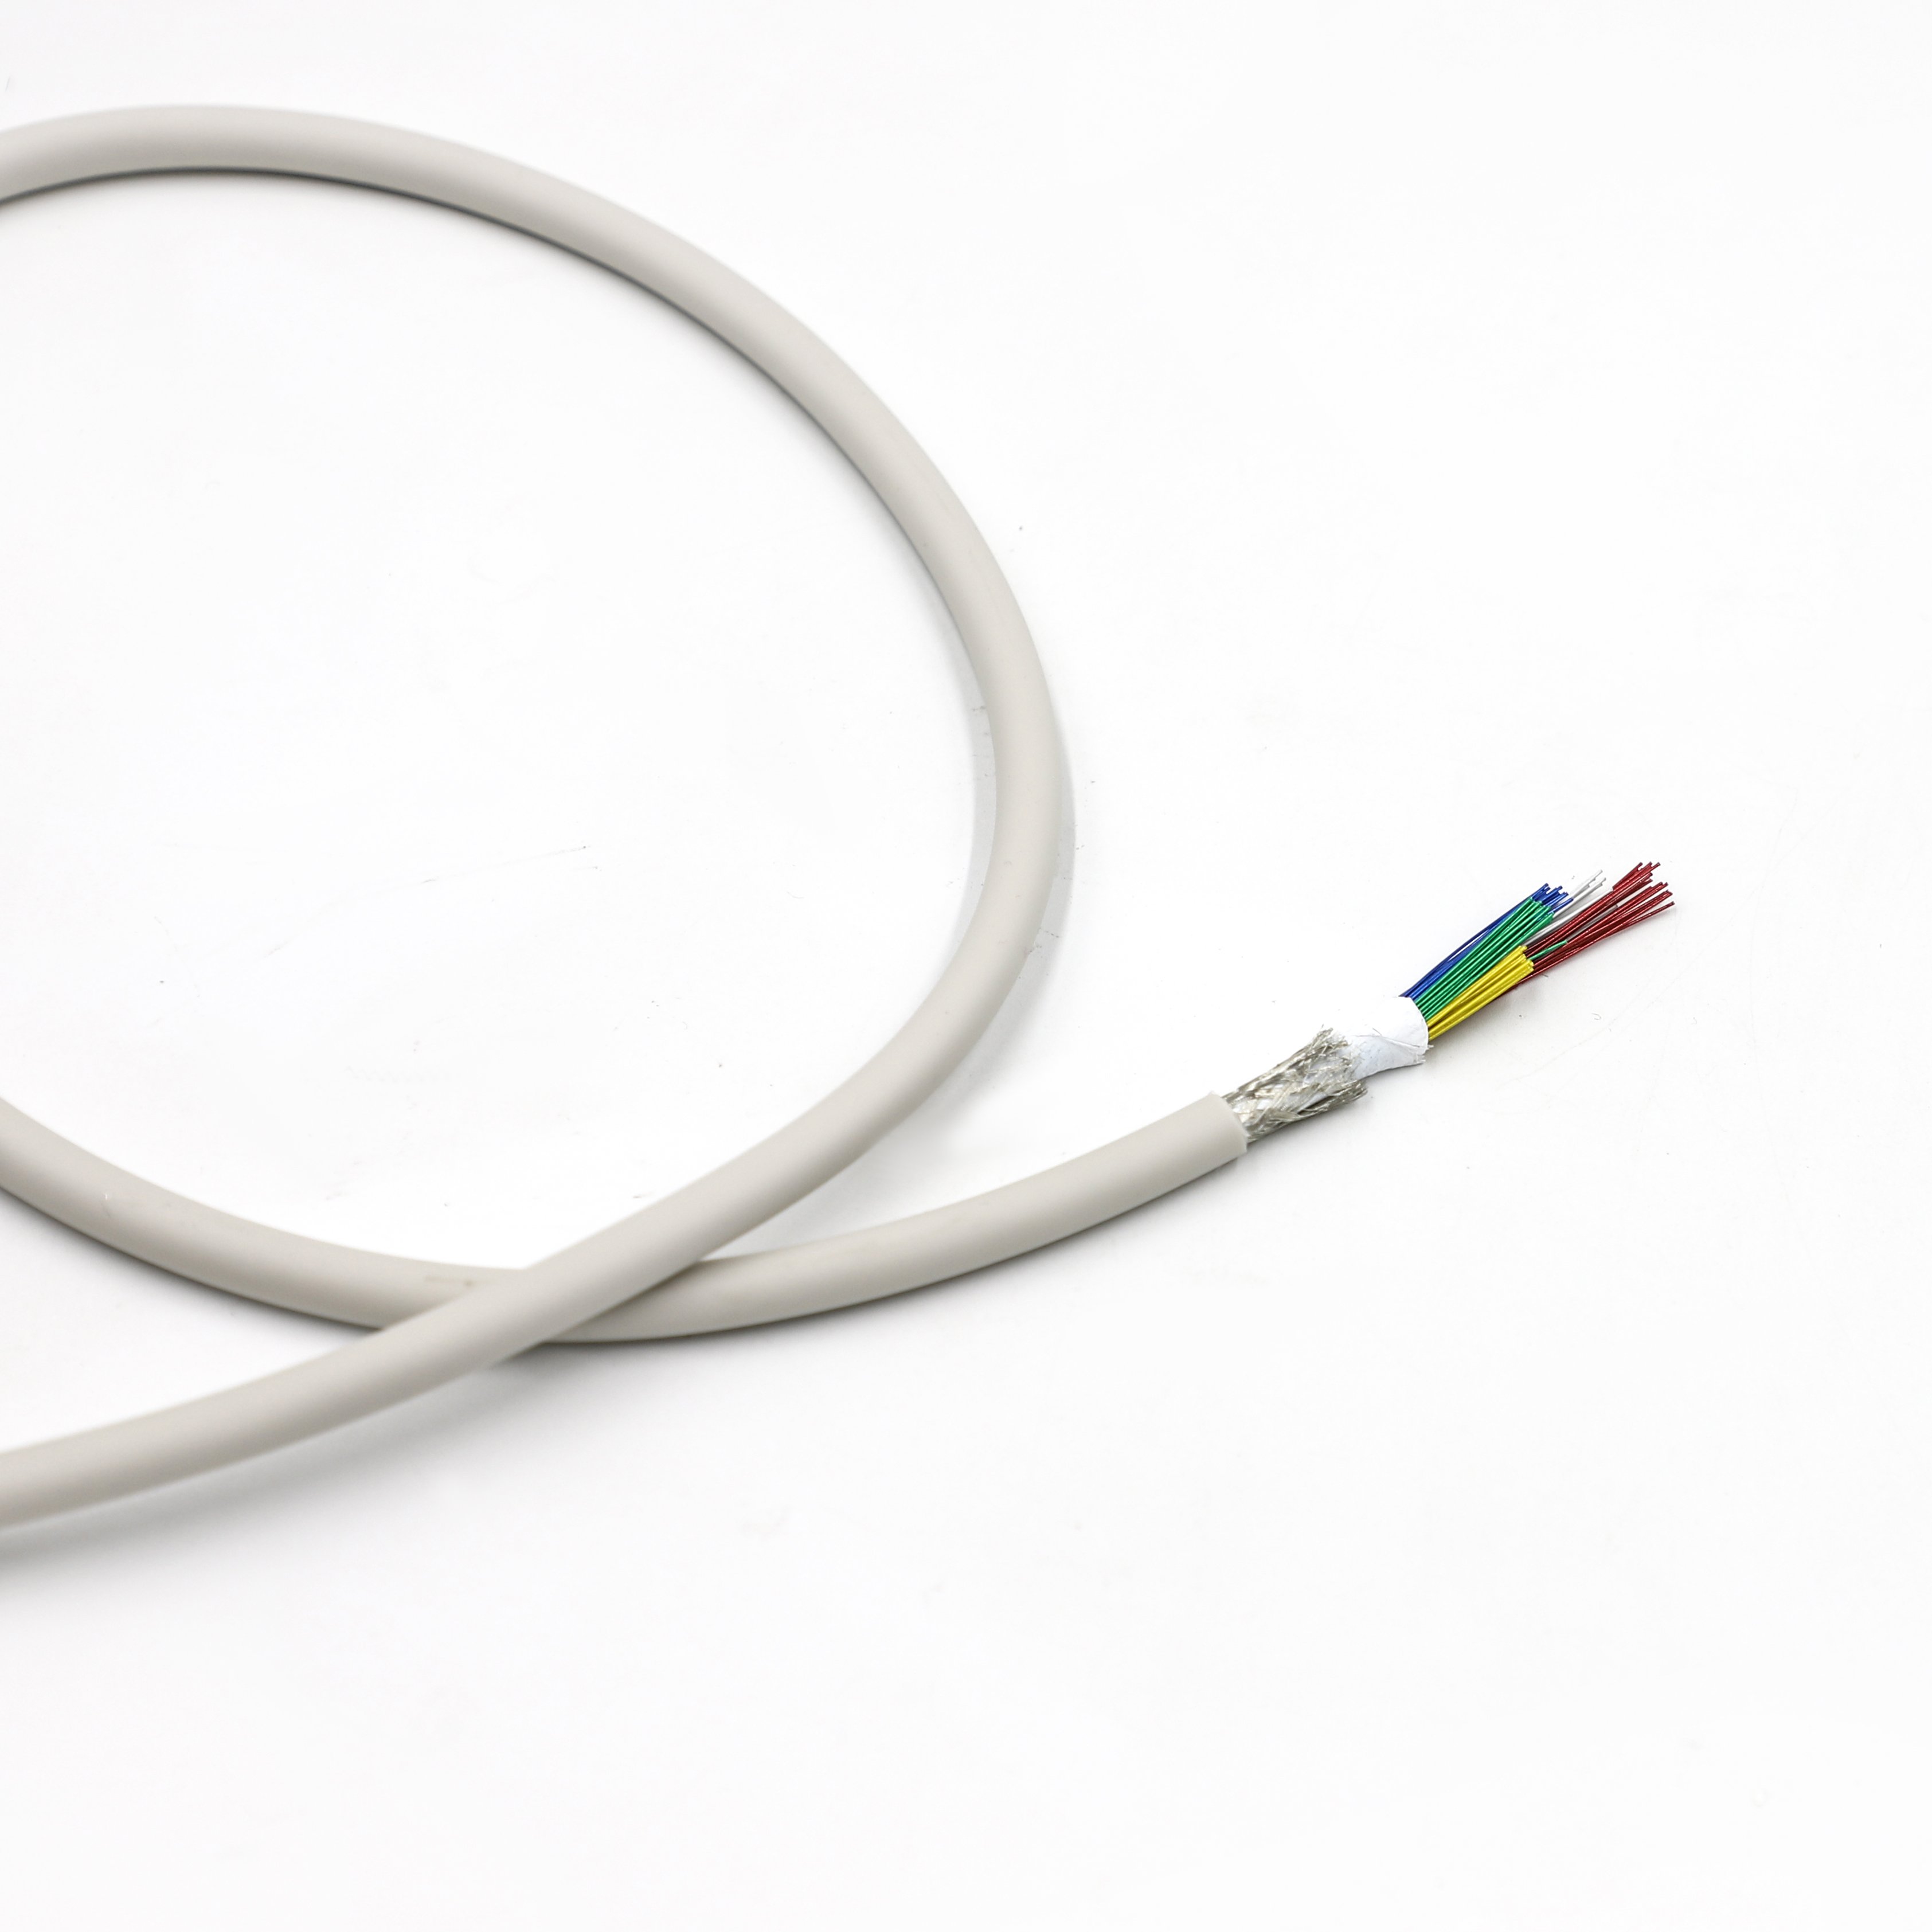
Niską pojemność uważa się za ważną cechę w projektowaniu kabli sond ultradźwiękowych, ponieważ kabel staje się częścią obciążenia elektrycznego widocznego w ścieżce sygnałowej sondy. W systemach o dużej liczbie kanałów nadmierna pojemność rozproszona może zwiększać obciążenie pojemnościowe i wpływać na transmisję sygnału; dlatego pojemność kabla należy uwzględniać łącznie z impedancją, tłumieniem, konstrukcją dielektryczną, liczbą kanałów oraz długością kabla.
Jeśli sonda ultradźwiękowa zawiera wiele kanałów sygnałowych i pracuje z sygnałami obrazowania o wysokiej częstotliwości → należy ocenić pojemność kabla łącznie z impedancją, tłumieniem, długością kabla oraz spójnością międzykanałową → a następnie wybrać konstrukcję kabla spełniającą wszystkie wymagania dotyczące sygnału.
Jeśli wymagana jest niska pojemność w bardzo małej strukturze sondy → należy ocenić rozmiar przewodnika, materiał dielektryczny, grubość izolacji, geometrię kabla oraz średnicę zewnętrzną kabla łącznie → ponieważ zmniejszenie pojemności nie może być oddzielone od fizycznej konstrukcji kabla.
Struktura dielektryczna jest szczególnie ważna, ponieważ pojemność zależy zarówno od geometrii struktury współosiowej, jak i od właściwości elektrycznych izolacji. W celu zapoznania się z powiązanymi zagadnieniami dotyczącymi izolacji zobacz Porównanie trzech technologii pianowania kabli wysokiej częstotliwości .
Rozmiar przewodnika stanowi kolejny element ogólnej konstrukcji. Jeśli do zmniejszenia wymiarów kabla wybrano cieńszy przewód o wyższym numerze AWG → wynikowe cechy elektryczne i mechaniczne nadal należy zweryfikować → ponieważ sam numer AWG nie określa pojemności, impedancji, tłumienia ani elastyczności. Zobacz W jaki sposób AWG wpływa na wydajność mikro-kabli koncentrycznych? .
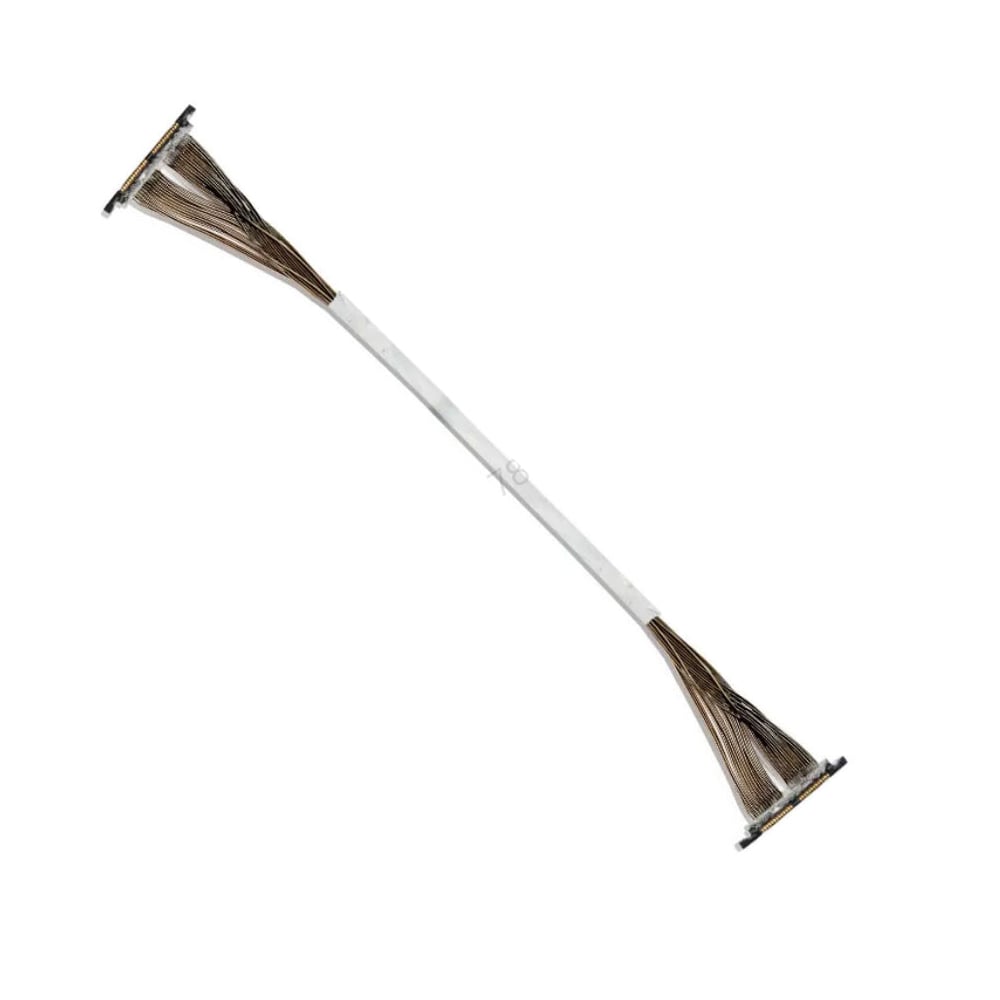
W przypadku niestandardowych, wysokogęstych połączeń ultradźwiękowych zapoznaj się z ofertą HOTTEN Przewód sondy ultradźwiękowej i Zestaw Kablowy Mikropasmowy rozwiązania.
W zaawansowanych systemach obrazowania ultradźwiękowego sieć połączeń jest bezpośrednio podłączona do piezoelektrycznych przetworników o wysokiej impedancji i sygnale na poziomie mikrowoltów. Te elementy front-end są niezwykle wrażliwe na utratę sygnału oraz zakłócenia elektryczne. Podczas przesyłania sygnałów przez gęste topologie macierzy kanałowych – 64-, 128-, 160-, 192- i 256-kanałowe – pojemność rozproszona kabla sondy ultradźwiękowej działa jako szuntowy filtr dolnoprzepustowy o charakterze pasożytniczym. Nadmierna pojemność kabla bezpośrednio pogarsza sygnał jeszcze przed jego dotarciem do systemu formowania wiązki. Dlatego minimalizacja pojemności w całym niestandardowy zestaw przewodów jest kluczowa do utrzymania stosunku sygnału do szumu (SNR) oraz osiągnięcia rozdzielczości przestrzennej wzdłużnej i poprzecznej na poziomie submilimetrowym.
Pojemność jest bezpośrednio określana przez geometrię fizyczną i właściwości dielektryczne systemu izolacji. W strukturach kabli współosiowych pojemność jest proporcjonalna do względnej stałej dielektrycznej (εr) materiału izolacyjnego. Standardowe stałe fluoropolimery, takie jak FEP i PFA, wykazują zwykle stałą dielektryczną wynoszącą około 2,1. Dzięki zastosowaniu technologii pianienia z wstrzykiwaniem gazu mikrokomórkowego można uzyskać piankową izolację z PFA lub FEP, wprowadzając do struktury dielektrycznej puste przestrzenie wypełnione powietrzem (εr = 1,0), co obniża ogólną stałą dielektryczną do wartości około 1,4–1,6. Takie podejście umożliwia osiągnięcie bardzo cienkich kabiel Mikropasmowy konstrukcji o średnicach od 40AWG do 48AWG przy docelowej wartości pojemności nawet na poziomie 50 pF/m.
Typowe porównanie pojemności rozproszonej:
Wielokanałowe systemy sond wymagają wysoce jednolitych architektur kabli z kontrolowaną impedancją, aby wyeliminować rozmycie kanałów i niezgodność faz. Nawet niewielkie odchylenia w koncentryczności lub gęstości pianki mogą naruszyć spójność elektryczną i wprowadzić destrukcyjne błędy fazowe. Jednocześnie gęste rozmieszczenie mikro-kabli współosiowych wymaga zaawansowanych strategii ochrony przed zakłóceniami elektromagnetycznymi (EMI). Połączenie ekranowania przewodów seryjnych z ogólnym ekranowaniem zapewnia izolację niezbędną do zmniejszenia zewnętrznego zakłócenia elektromagnetycznego oraz wzajemnych zakłóceń wewnętrznych, co pozwala zachować integralność sygnału.
Niskie pojemności są ważnym celem elektrycznym, ale nie powinny być optymalizowane niezależnie. W sondzie ultradźwiękowej kabel musi również spełniać wymagania dotyczące integralności sygnału, gęstości kanałów, elastyczności, ekranowania, kontroli wymiarów, zakończeń oraz długotrwałej niezawodności mechanicznej.
Jeśli sonda ma bardzo ograniczoną przestrzeń wewnętrznego prowadzenia kabli → należy ocenić pojemność, średnicę zewnętrzną kabla (OD), rozmiar przewodników, grubość izolacji oraz geometrię kabla łącznie → a następnie zweryfikować, czy pełna struktura spełnia wymagane cele elektryczne i wymiarowe.
Zmniejszenie rozmiaru kabla może pomóc zwiększyć gęstość prowadzenia kabli, ale końcowa pojemność zależy od całej struktury współosiowej, a nie tylko od rozmiaru przewodników.
Aby uzyskać informacje dotyczące rozmiaru przewodników, zobacz W jaki sposób AWG wpływa na wydajność mikro-kabli koncentrycznych? .
Jeśli niski pojemność elektryczna jest głównym wymaganiem → ocenić razem stałą dielektryczną, grubość izolacji, geometrię przewodnika oraz spójność produkcji → następnie zweryfikować gotowy przewód.
System izolacyjny stanowi zatem kluczowy element projektowania pojemności. Struktury dielektryczne piankowe mogą zostać rozważone w przypadku aplikacji wymagających niższego obciążenia dielektrycznego, jednak wybrana struktura musi nadal spełniać wymagania mechaniczne, wymiarowe oraz produkcyjne.
W sprawie powiązanych zagadnień technologii dielektrycznych i piankowania zobacz Porównanie trzech technologii pianowania kabli wysokiej częstotliwości .
Jeśli sonda ultradźwiękowa wymaga wielokrotnego gięcia, skręcania lub ruchów operatora → ocenić pojemność łącznie z promieniem gięcia, cyklami gięcia, ekranowaniem, zabezpieczeniem przed odkształceniem oraz sztywnością kabla → następnie zweryfikować wydajność elektryczną po przeprowadzeniu testów mechanicznych.
Konstrukcja o niższej pojemności nie jest automatycznie lepsza, jeśli wynikowy przewód staje się zbyt sztywny dla zamierzonej konfiguracji sondy. Ostateczny projekt powinien więc zapewniać równowagę między celami elektrycznymi a rzeczywistymi wymaganiami mechanicznymi.
Aby zapoznać się z szerszymi kryteriami doboru kabli ultradźwiękowych, zobacz Jak wybrać mikrokabel koncentryczny do zastosowań w sondach ultradźwiękowych .
Jeśli sonda jest wrażliwa na zmienność sygnału w wielu kanałach → oceniaj jednorodność pojemności razem z impedancją, tłumieniem, ekranowaniem i długością kabla → a następnie zwaliduj kompletny zespół kabli wielokanałowych.
Nominalna wartość pojemności nie opisuje w pełni wydajności sondy o dużej liczbie kanałów. Istotna może być także spójność między kanałami oraz wzdłuż kabla, ponieważ różnice w charakterystykach elektrycznych mogą wpływać na ogólną ścieżkę sygnału.
Aby zapoznać się z powiązanymi zagadnieniami kontroli impedancji, zobacz Znaczenie spójności impedancji (50 Ω / 75 Ω) w mikrokablu współosiowym o bardzo małej średnicy przewodu (Ultra-Fine AWG) .
Jeśli projekt określa bardzo niską wartość pojemności przy ścisłych tolerancjach wymiarowych → ocenić, czy dostawca jest w stanie powtarzalnie odtwarzać strukturę przewodu w produkcji masowej → następnie osobno zweryfikować wydajność prototypu oraz powtarzalność produkcji.
Specyfikacja inżynierska powinna zatem zawierać zarówno docelową wartość, jak i metodę walidacji.
Praktyczna weryfikacja przez producenta samochodów (OEM) powinna potwierdzić:
| Wymaganie | Parametry do potwierdzenia |
|---|---|
| Pojemność | Docelowa wartość w pF/m oraz spójność między kanałami |
| Impedancja | Znamionowa impedancja i dopuszczalna tolerancja |
| Sygnał | Częstotliwość, tłumienie oraz długość transmisji |
| Dyrygent | Kaliber (AWG), materiał i geometria przewodnika |
| Włókna elektryczne | Materiał, struktura dielektryczna oraz grubość izolacji |
| Wymiarów | Średnica zewnętrzna kabla (OD), skok oraz dostępna przestrzeń na trasowanie |
| Osłony | Struktura i zasięg osłony |
| Wyroby mechaniczne | Promień gięcia, cykle gięcia, skręcanie |
| Interfejs | Numer katalogowy łącznika, rozstaw styków, układ styków, sposób zakończenia przewodów |
| Zatwierdzenie | Pojemność, odbicie czasowe (TDR), wytrzymałość dielektryczna, testy mechaniczne |
| Produkcja | Liczba prototypów, roczna objętość produkcji, spójność procesu produkcyjnego |
Różne konstrukcje sond mogą stawiać na pierwszym planie różne kombinacje cech elektrycznych i mechanicznych.
Jeśli sonda stawia na pierwszym planie niską pojemność i wysoką wydajność sygnału przy dużej liczbie kanałów → należy najpierw skupić się na strukturze dielektrycznej, jednolitości pojemności, impedancji, tłumieniu oraz geometrii kabla → a następnie zweryfikować kompletną zmontowaną przewodówkę.
Jeśli sonda stawia na pierwszym planie kompaktowe wymiary → należy najpierw skupić się na średnicy zewnętrznej kabla, wielkości przewodników, strukturze izolacji oraz układzie kanałów → a następnie sprawdzić pojemność i wydajność sygnału w ramach dostępnej przestrzeni.
Jeśli sondy są przeznaczone głównie do wielokrotnego gięcia i obsługi przez operatora → należy priorytetowo zapewnić elastyczność, odporność na zgięcia, stabilność ekranowania oraz ochronę przed naprężeniem → następnie należy zweryfikować, czy wymagana pojemność oraz charakterystyki sygnału pozostają w granicach specyfikacji.
Aby zapoznać się z dostosowanymi rozwiązaniami kabli ultradźwiękowych, zapoznaj się z ofertą HOTTEN Przewód sondy ultradźwiękowej .
Dla szerszych zastosowań w urządzeniach medycznych zapoznaj się z Sprzęt medyczny .
Praktyczny proces opracowywania niskopojemnościowych kabli ultradźwiękowych można podsumować następująco:
Architektura sondy → liczba kanałów → wymagania sygnałowe → docelowa pojemność → struktura dielektryczna i przewodząca → ekranowanie → wymagania mechaniczne → łącznik → walidacja → produkcja
Cel inżynierski nie polega więc wyłącznie na osiągnięciu jak najniższej możliwej pojemności. Polega on na osiągnięciu wymaganej pojemności oraz wydajności sygnałowej przy jednoczesnym zachowaniu wymagań dotyczących wymiarów, właściwości mechanicznych, interfejsów oraz produkcji kompletnego zestawu kabla sondy ultradźwiękowej .
Aby uzyskać informacje na temat powiązanych konfiguracji kabli ultradźwiękowych o wysokiej gęstości, zobacz Przewód sondy ultradźwiękowej i Zestaw Kablowy Mikropasmowy .
Zastosowania w zakresie obrazowania medycznego wymagają kabli o wysokiej giętkości, które są w stanie wytrzymać dziesiątki tysięcy cykli zginania i skręcania występujących podczas pracy klinicznej. Jednak zmniejszenie pojemności dzięki grubszym warstwom izolacji lub zwiększenie odporności ekranowania nieuchronnie prowadzi do wzrostu sztywności kabla oraz jego całkowitego średnicy. Aby osiągnąć równowagę w tej inżynierskiej kompromisowej sytuacji, często stosuje się przewodniki wykonane ze stopu miedzi srebrzonej o wysokiej wytrzymałości oraz bardzo giętkie materiały na powłokę zewnętrzna. Ich właściwości muszą zostać zweryfikowane za pomocą rygorystycznych testów gięcia wieloosiowego oraz testów niezawodności przy zginaniu.
Interfejs zakończenia między wiązką kabli mikrokoaksjalnych a płytą PCB systemu stanowi typowe źródło nieciągłości impedancji. Zakończenie nadzwyczaj cienkich przewodników o średnicy nawet 48 AWG wymaga technik bezpośredniego lutowania o wysokiej gęstości lub mikrokoaksjalnych złączy koaksjalnych o rozstawie styków nawet 0,3 mm. Nagłe przejścia geometryczne w tych interfejsach mogą powodować odbicia sygnału, które negatywnie wpływają na spójność obrazowania w poszczególnych kanałach.
Produkcja zestawów kabli medycznych o wysokim współczynniku wydajności wymaga ścisłej kontroli procesów takich jak wyciąganie drutu, pianowanie ekstruzji fluoropolimerów oraz wieloosiowe skręcanie planetarne, aby zapewnić jednolite rozłożenie naprężeń bez wprowadzania naprężeń skręcających. Produkcja powinna odbywać się w zakładach certyfikowanych zgodnie z normą ISO 13485. Kompleksowe procedury zapewnienia jakości obejmują 100-procentowe badanie pojemności w celu wyznaczenia profilu impedancji w każdym kanale oraz potwierdzenia braku lokalnych odchyleń wynikających z procesu produkcyjnego.
W sondzie liniowej o wysokiej częstotliwości z 128 kanałami zaprojektowanej do obrazowania naczyń powierzchownych zastąpienie standardowego wiązki kabli z stałym dielektrykiem niestandardowym zespołem z piankowym dielektrykiem o pojemności 50 pF/m może znacznie zmniejszyć straty wstawiania na wysokich częstotliwościach przy długości kabla wynoszącej 2 metry. Zmniejszenie obciążenia pojemnościowego poprawia bezpośrednio czułość Dopplera oraz ogólną wyrazistość obrazu klinicznego.
Optymalizacja zaawansowanych sond ultrasonograficznych wymaga kontrolowania pojemności rozproszonej na poziomie docelowym wynoszącym około 50 pF/m poprzez precyzyjną technologię piankowania oraz ścisłe tolerancje produkcyjne. Dla zespołów inżynieryjnych producentów OEM wybór partnera dostarczającego połączeń, który dysponuje specjalistycznymi możliwościami ekstruzji mikrokoaksjalnej oraz infrastrukturą produkcyjną zgodną ze standardem ISO 13485, zapewnia, że teoretyczne korzyści związane z integralnością sygnału przekładają się na powtarzalną, rzeczywistą wydajność kliniczną.
 Gorące wiadomości
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05