+86-13912615597 [email protected]
Wszystkie kategorie

Proces produkcyjny zestawów kabli mikrokoaksjalnych

Apr 03, 2026

Złożony przewód mikrokoaksjalny to niewidzialny superbohater w świecie AR/VR dronów przemysłowych oraz technologii związanych ze zdrowiem, które szybko się zmieniają. Te małe, ale potężne elementy mają za zadanie przesyłać sygnały wysokiej częstotliwości przy możliwie najniższych stratach – kolejny niezastąpiony wymóg współczesnej elektroniki.

W Hotten Electronic od 2018 roku, z siedzibą w wschodnich Chinach, pracujemy nad opanowaniem tej skomplikowanej dziedziny. Jako firma oparta na badaniach i rozwoju oraz specjalizująca się w technologii ultra-cienkich kabli koaksjalnych, rozwijamy ponad 300 nowych kabel specyfikacje co roku z naszej 10 000-metrowej kwadratowych warsztatowej hali. Jednak co przekształca surowce w zestaw kabli o wysokiej wydajności? Jest to połączenie zaawansowanych urządzeń, wysokiej jakości kontroli oraz dostosowanej do potrzeb wiedzy inżynierskiej.

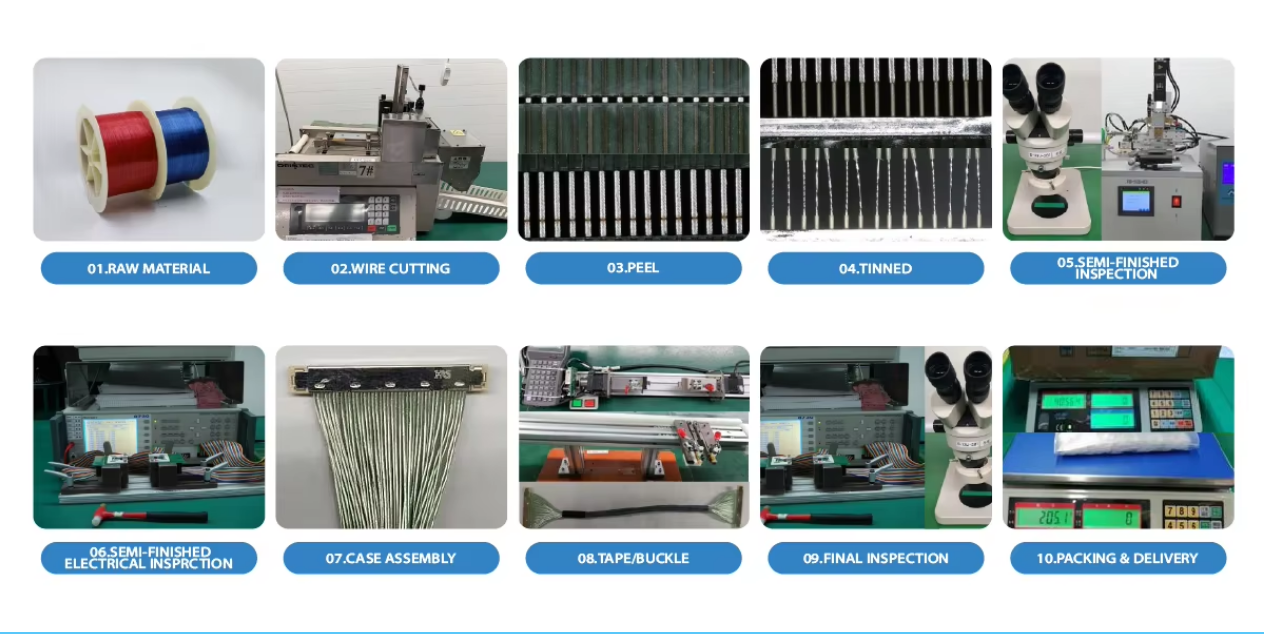
To zaplecze procesu produkcji zespołów kabli mikrokoaksjalnych.

Jakie są główne etapy produkcji złożonych przewodów mikrokoaksjalnych?

Bezpośrednia odpowiedź

Złożone przewody mikrokoaksjalne wytwarza się w kontrolowanej kolejności: przetwarzanie cienkich przewodów, izolacja, konstrukcja koaksjalna, ekranowanie, osłonka zewnętrzna, precyzyjne cięcie i zdejmowanie izolacji, końcówki oraz ostateczna kontrola .

Istotne jest to, że produkcja złożonego przewodu mikrokoaksjalnego nie polega po prostu na zmniejszeniu skali tradycyjnej produkcji kabli koaksjalnych. W miarę jak średnica kabla i rozmiar przewodnika maleją, kontrola wymiarów, spójność materiałów, geometria koaksjalna, ekranowanie, dokładność końcówek oraz kontrola stają się coraz ważniejsze .

Typowy przebieg procesu produkcyjnego to:

Przygotowanie cienkich przewodów → Izolacja → Konstrukcja koaksjalna → Ekranowanie → Osłonka zewnętrzna → Cięcie i zdejmowanie izolacji → Końcówki → Testy elektryczne i mechaniczne

Etap produkcji Główne parametry inżynieryjne pod kontrolą Wynik
Przygotowanie cienkich przewodów Rozmiar i spójność przewodnika Stabilna podstawa elektryczna i mechaniczna
Wylęgnacja Grubość i jednolitość warstwy dielektrycznej Kontrolowane charakterystyki elektryczne
Konstrukcja koaksjalna Koncentryczność i geometria Spójne zachowanie przesyłowe
Osłony Pokrycie i struktura Kontrola zakłóceń elektromagnetycznych (EMI) oraz izolacja sygnałów
Opancerzanie Grubość, materiał i elastyczność Ochrona mechaniczna i środowiskowa
Cięcie i zdejmowanie izolacji Kontrolowane przygotowanie Chroni przewodnik i ekran
Zakończenie Wyrównanie i jakość kontaktu Niezawodne gotowe połączenie
Ostatnie badanie Sprawdzanie parametrów elektrycznych, wymiarowych i mechanicznych Weryfikacja gotowego złożenia

Dla projektów OEM wymagających przewodów cienkich i mikrokoaksjalnych zobacz ofertę HOTTEN Kabiel Mikropasmowy i Zestaw Kablowy Mikropasmowy rozwiązania.


image(3b6a3e2fac).png

Krok 1: Dobór materiałów i wyciąganie drutu

Proces rozpoczyna się od surowców, którymi zwykle są przewodniki miedziane lub stopów miedzi. Ponieważ mikrokabla współosiowe często mają średnice przewodników rzędu mikrometrów, kluczowe znaczenie ma ich drobność. W Hotten proces ten rozpoczyna się od wyciągania drutu – w tym etapie surowy drut jest przeprowadzany przez serię matryc, aby osiągnąć wymaganą grubość. Błąd nawet o 0,001 mm może wpływać na spójność impedancji. Ten krok stanowi podstawę integralności sygnału – podstawowy wymóg w naszych zastosowaniach medycznych i przemysłowych.

Krok 2: Ekstruzja i izolacja

Gdy przewodnik jest przygotowany, musi zostać zaizolowany, aby zapobiec wyciekom sygnałów. W tym celu stosuje się materiały takie jak FEP, PFA lub ETFE. Warstwę izolacyjną nanosi się za pomocą precyzyjnych ekstruderów zapewniających współśrodkowość z tolerancjami zgodnymi z normami branżowymi lub nawet wykraczającymi poza nie. W przypadku ultra-cienkie kable koncentryczne , jednolitość tego powłoki dielektrycznej ma kluczowe znaczenie – pojemność oraz prędkość sygnału zależą od niej bezpośrednio.

Krok 3: Plecenie i ekranowanie

Zakłócenia elektromagnetyczne (EMC) są nieuniknionym wrogiem w erze 5G oraz transmisji wideo w wysokiej jakości. W naszych mikrokoaksjalnych zespółach stosujemy wielowarstwową ochronę ekranującą, często w postaci foliowych owinięć połączonych z siatkami metalowymi utworzonymi z plecionki. Proces ten wymaga specjalnych maszyn do plecienia, zdolnych do pracy z filamentem o grubości porównywalnej z ludzkim włosem. Ponad 40 maszyn produkcyjnych działa w trybie 24/7 w zakładzie Hotten, zapewniając gęstą i elastyczną ochronę ekranującą – równowagę niezbędną przy zastosowaniach dynamicznych, takich jak gimbal do dronów czy roboty chirurgiczne.

Krok 4: Osłonka

Zewnętrzna powłoka chroni kabel. W zależności od zastosowania wybieramy jako materiał powłoki poliuretan lub PVC. W przypadku endoskopów medycznych powłoka musi być sterylizowalna i biokompatybilna. W przypadku dronów przemysłowych powłoka musi wytrzymać ścieranie oraz wysokie temperatury. Warstwę tę nanosi się bez uszkodzenia delikatnej wewnętrznej topografii poprzez kalibrację naszych linii wytłaczania. Nie jest to właściwe wytłaczanie, lecz mikroinżynieria.

Krok 5: Cięcie i zdejmowanie izolacji

Następuje jeden z najbardziej wrażliwych etapów. Mikro-kable koncentryczne nie mogą być cięte za pomocą standardowych ostrzy, jak to ma miejsce w przypadku tradycyjnych przewodów. Zagrożenie zadrapaniem przewodnika środkowego lub uszkodzeniem ekranu jest zbyt duże. Stosujemy systemy cięcia laserowego oraz zdejmowania izolacji metodą oporową, które usuwają warstwy izolacyjne z precyzją chirurgiczną. To właśnie ta operacja zwykle decyduje o tym, czy połączenie będzie działać prawidłowo, czy też spowoduje odbicie sygnału.

Krok 6: Zakończenie kabla i montaż łączników

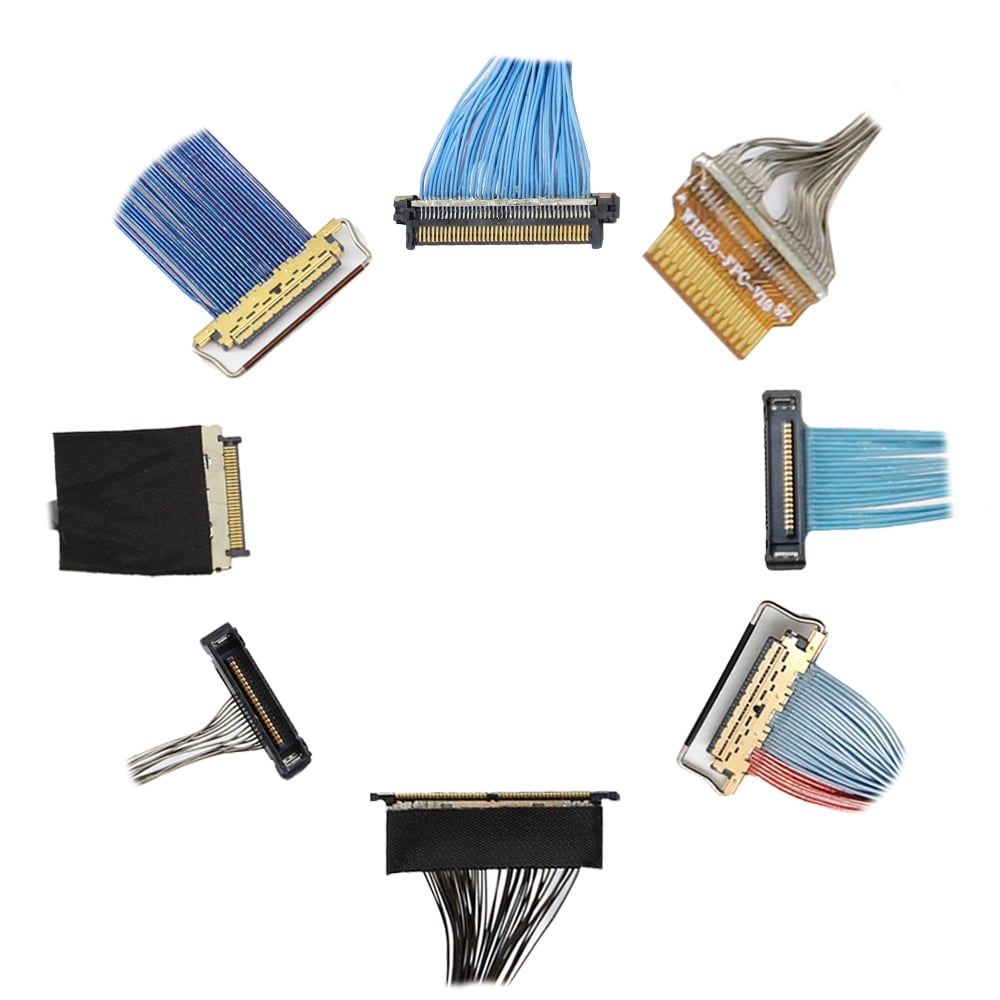
A zespół kablowy jest tak dobry, jak jego połączenia. W naszej firmie technicy współpracują z maszynami automatycznymi w celu montażu mikro-miniaturyzowanych złączy, zwykle marki I-PEX, Hirose lub nawet projektów niestandardowych. Jest to proces lutowania lub spawania laserowego wykonywany pod powiększeniem. W przypadku sond ultradźwiękowych do zastosowań medycznych proces ten musi być przeprowadzony w taki sposób, aby utrata sygnału wynosiła zero. W przypadku zestawów AR/VR musi on zapewniać bezobsługową, wysokoprędkościową transmisję danych bez opóźnień.

Krok 7: 100-procentowe testy funkcjonalne

Jakość nie jest w Hotten bramą wejściową – jest kulturą. Każdy zmontowany zespół poddawany jest gruntownym testom, w tym:

Testom ciągłości i napięcia próbującego (Hi-Pot), mającym na celu potwierdzenie bezpieczeństwa elektrycznego.

Testom impedancji i współczynnika odbicia fal (VSWR) w celu sprawdzenia skuteczności transmisji sygnału.

Testom siły odrywania oraz trwałości na zginanie, symulującym rzeczywiste warunki mechaniczne użytkowania.

Badaniu wizualnym przy użyciu zautomatyzowanych urządzeń optycznych.

Posiadając zdolność produkcyjną przekraczającą 144 miliony metrów rocznie, taki stopień kontroli wymaga znormalizowanych procesów roboczych oraz stanowiska bezwzględnego zero defektów.

Etap produkcji Główny proces Kluczowy nacisk na jakość
1. Wyciąganie drutu Zmniejszanie średnicy przewodnika Spójność wymiarowa
2. Izolacja Precyzyjne wyciskanie Spójność i współśrodkowość warstwy dielektrycznej
3. Ekranowanie Ekran foliowy i/lub siatkowy Ochrona przed zakłóceniami elektromagnetycznymi (EMI) oraz stopień osłony
4. Osłona zewnętrzna Zewnętrzna warstwa ochronna Pylność i oporność na warunki środowiskowe
5. Cięcie i zdejmowanie izolacji Precyzyjne przygotowanie Unikanie uszkodzenia przewodnika i ekranu
6. Zakończenie Montaż łącznika Niezawodność elektryczna i mechaniczna
7. Ostateczne testowanie Inspekcja elektryczna i mechaniczna Weryfikacja funkcjonalności i jakości


Czynnik ludzki: badania i rozwój jako podstawa

Nie można opisać naszego procesu, nie wspominając o inżynierach, którzy go realizują. Nasz zespół B&R w pełni współpracuje z klientami na etapie od projektowania do produkcji, dostarczając corocznie ponad 300 nowych specyfikacji kabli. Może to być niestandardowa impedancja drona klasy wojskowej lub miniaturyzowany promień gięcia kaniuli neurologiczno-naczyniowej – jednak to nasza zdolność szybkiego prototypowania w dużych skali pozwala zmienić dobry pomysł w stabilny system przemysłowy lub medyczny.

Wybór inżynieryjny oraz uwagi dotyczące produkcji OEM

1. Produkcja przewodów cienkich stanowi podstawę końcowego przewodu

Proces produkcyjny rozpoczyna się od przewodnika.

W przypadku przewodów elektronicznych o bardzo małej średnicy cel produkcji nie ogranicza się jedynie do uzyskania mniejszego przewodnika. Przewodnik musi zachowywać stałość następujących parametrów:

  • Średnica
  • Właściwości materiału
  • Stan powierzchni
  • Rezystancja elektryczna
  • Charakterystyka mechaniczna

Jeśli oEM wymaga bardzo małych przewodników, następnie spójność wymiarów przewodnika powinna być kontrolowana przed zbudowaniem kabla współosiowego, bo... wahania wprowadzone na etapie drutu mogą przenosić się na późniejsze procesy izolacji, ekranowania i zakończeń.

W przypadku zastosowań wymagających nadmiernie cienkich przewodników zapoznaj się z ofertą HOTTEN's Cienki przewód elektroniczny możliwości.

2. Izolacja kontroluje więcej niż tylko izolację elektryczną

Warstwa izolacji oddziela przewodnik od otaczającej go struktury przewodzącej, ale w mikrokablach współosiowych przyczynia się również do ogólnej geometrii elektrycznej.

Istotne parametry obejmują:

Parametr izolacji Dlaczego to ważne?
Materiał Wpływa na zachowanie dielektryczne oraz wydajność środowiskową
Grubość Wpływa na geometrię kabla oraz charakterystyki elektryczne
Jednorodność Pomaga utrzymać spójną wydajność na całej długości kabla
Koaxjalność Zapewnia stabilną geometrię współosiową
Jakość powierzchni Sprzyja niezawodnemu przetwarzaniu dalszemu

Jeśli kabel wymaga kontrolowanych charakterystyk elektrycznych, następnie grubość izolacji i geometria powinny być traktowane jako parametry produkcyjne, bo... zmienność struktury dielektrycznej może wpływać na pojemność i impedancję.

3. Geometria współosiowa musi pozostawać spójna w całym procesie produkcji

Mikrokabel współosiowy zależy od wzajemnego położenia przewodnika środkowego, dielektryka i ekranu,

Pożądana struktura to:

przewodnik środkowy → dielektryk → ekran

Im bardziej zwarty staje się kabel, tym ważniejsza staje się spójna geometria.

Jeśli przewodnik środkowy lub dielektryk ulega przesunięciu w obrębie struktury współosiowej, następnie charakterystyki elektryczne mogą się zmieniać wzdłuż długości kabla, bo... zmieniła się fizyczna relacja między elementami przewodzącymi.

Jest to jedna z przyczyn, dla których produkcja mikrokoaksów wymaga zsynchronizowanej kontroli procesu, a nie tylko ostatecznej inspekcji produktu.

4. Ekranowanie musi zapewniać równowagę między wymaganiami elektrycznymi a mechanicznymi

Ekranowanie pomaga kontrolować zakłócenia elektromagnetyczne oraz niepożądane sprzężenie sygnałów, ale konstrukcja ekranu wpływa również na właściwości mechaniczne kabla.

Możliwe kompromisy obejmują:

więcej ekranowania → lepsza ochrona

ale potencjalnie:

więcej ekranowania → większy średnica zewnętrzna / większa sztywność / trudniejsze zakończenie kabla

Jeśli kabel jest stosowany w dynamicznej aplikacji, np. w sondzie medycznej, gimbale drona UAV lub systemie robotycznym, następnie ekranowanie należy dobierać łącznie z wymaganiami dotyczącymi elastyczności, bo... korzyść elektryczna musi pozostawać zgodna z mechanicznym ruchem przewodu.

W przypadku zastosowań RF zobacz ofertę HOTTEN Zestawu przewodu koaksjonalnego RF .

5. Osłona zewnętrzna jest częścią funkcjonalnego projektu przewodu

Osłona zewnętrzna chroni wewnętrzną strukturę przewodu, ale wpływa również na:

  • Elastyczność
  • Oporność na tarcie
  • Kablówka od
  • Charakterystyka powierzchni
  • Odporność chemiczna
  • Zachowanie podczas układania przewodu
  • Trwałość środowiskowa

Jeśli przewód jest stosowany w środowisku medycznym, następnie materiał osłony zewnętrznej należy ocenić pod kątem rzeczywistych warunków czyszczenia, dezynfekcji, temperatury oraz innych warunków zastosowania, bo... ogólne opisy materiałów nie zastępują walidacji specyficznej dla danego zastosowania.

W przypadku zastosowań medycznych zobacz Zestaw Kablowy Medyczny .

6. Cięcie i zdejmowanie izolacji wymagają kontrolowanego przygotowania przewodu

Po wyprodukowaniu kabla należy przygotować go do zakończenia.

Celem jest odsłonięcie wymaganych struktur przewodzących bez uszkadzania:

  • Przewodniki środkowe
  • Wylęgnacja
  • Osłony
  • Sąsiednich ścieżek sygnałowych

Jeśli kabel zawiera cienkie przewodniki lub miniatury konstrukcji współosiowych, następnie proces zdejmowania izolacji powinien być dopasowany do konstrukcji kabla, bo... nadmierna siła zdejmowania izolacji lub niedokładne przygotowanie mogą uszkodzić strukturę elektryczną jeszcze przed rozpoczęciem montażu łącznika.

Metoda przygotowania powinna zatem zostać określona łącznie z projektem łącznika i zakończenia.

7. Zakończenie przekształca kabel w gotowy zespół

Ostateczny zespół kablowy jest tak niezawodny, jak jego zakończenie.

W zależności od projektu klienta zakończenie może obejmować:

  • Zakończenie mikrokoaksjalnego łącznika
  • Zakończenie cienkich przewodów
  • Połączenie FPC
  • Połączenia PCB
  • Lutowanie
  • Wycinanie
  • Zakończenie ekranu
  • Wyroby z tworzyw sztucznych
  • Tace do złącz (jeśli potrzeba)

Jeśli zespół wykorzystuje miniaturyzowany łącznik, następnie przygotowanie kabla, wyrównanie przewodników, obsługa ekranu oraz pozycjonowanie łącznika muszą być ściśle kontrolowane łącznie, bo... niewielki błąd zakończenia może wpływać zarówno na ciągłość elektryczną, jak i na niezawodność mechaniczną.

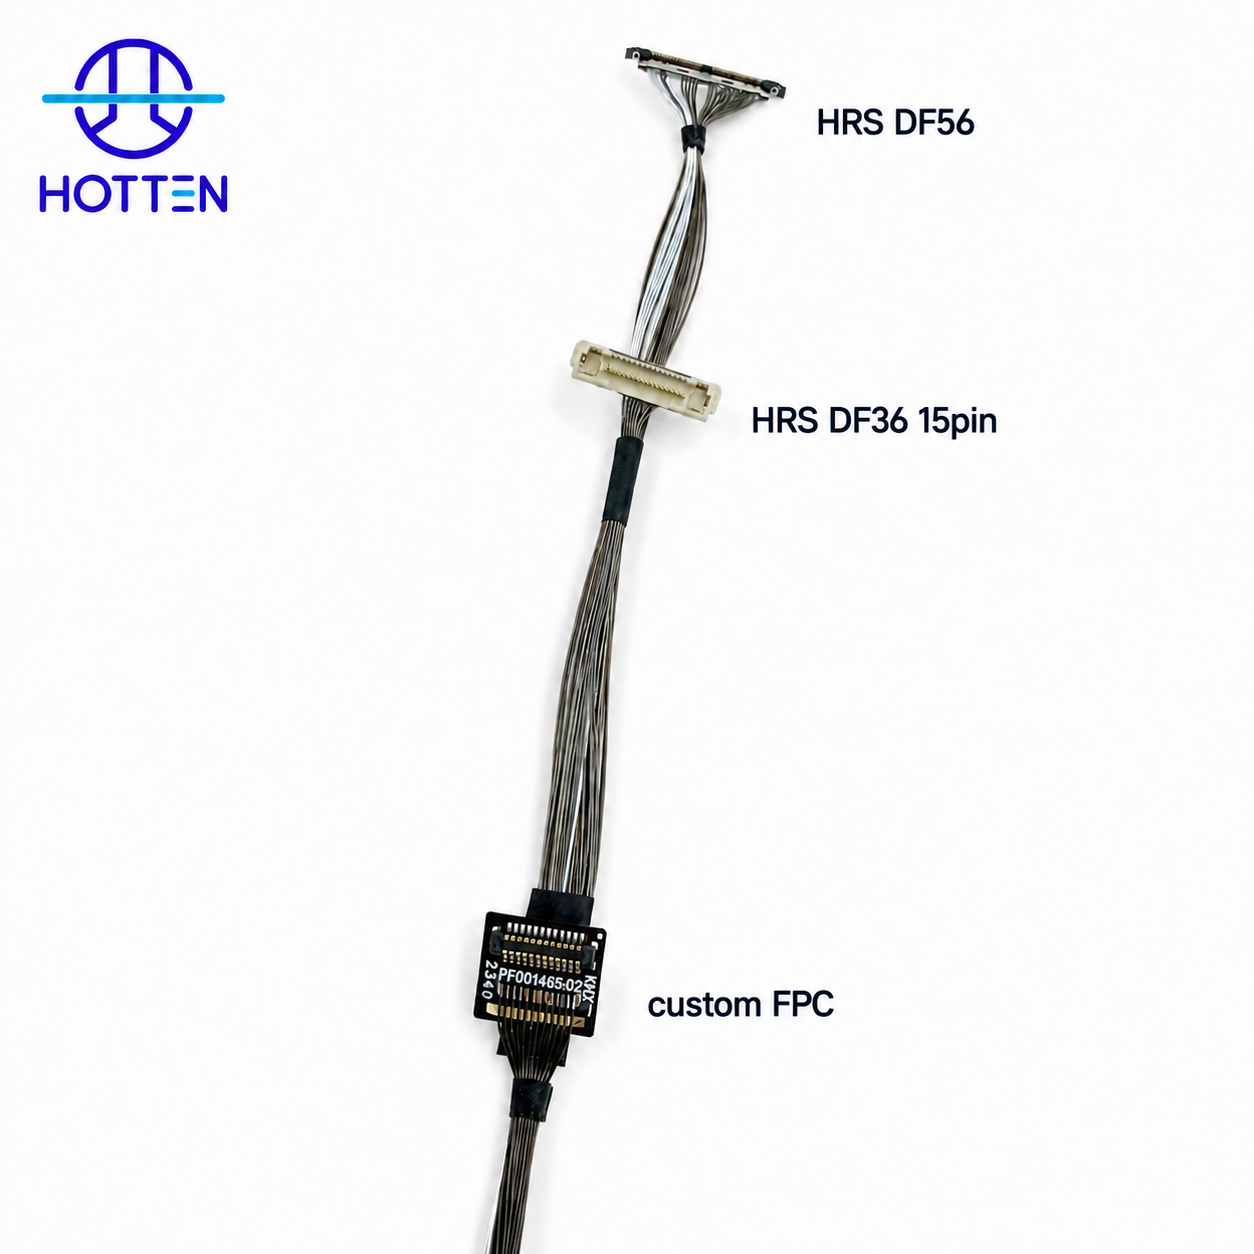
HOTTEN może zintegrować łączniki określone przez klienta, taśmy FPC, interfejsy PCB, obudowy oraz inne komponenty w gotowy zespół zgodnie z rysunkiem klienta, listą materiałów (BOM), numerem części lub próbką.

8. Gotowy zespół powinien zostać przetestowany, a nie tylko surowy kabel

Surowy przewód może spełniać swoje specyfikacje, podczas gdy gotowy zespół nadal może mieć problem z końcówką lub łącznikiem.

W zależności od zastosowania walidacja produktu gotowego może obejmować:

Test / kontrola Przeznaczenie
Kontynuacja Zweryfikuj wszystkie ścieżki elektryczne
Opór Sprawdź stan przewodników i styków
Opór izolacji Zweryfikuj izolację elektryczną tam, gdzie jest to stosowne
Test Hi-Pot Oceń wytrzymałość dielektryczną tam, gdzie jest to stosowne
Pojemność Weryfikację obciążenia elektrycznego
Impedancja Weryfikację kontrolowanych charakterystyk transmisji tam, gdzie jest to wymagane
Strata wstawiania Oceń tłumienie wysokich częstotliwości
Test wytrzymałości na rozciąganie Zweryfikuj mechaniczną wytrzymałość zakończenia
Test gięcia Oceń powtarzające się ruchy
Inspekcja wymiarowa Potwierdzenie wymiarów gotowego zespołu
Inspekcja wizualna Identyfikację wad montażu

Jeśli przewód jest kwalifikowany do zastosowania wysokoprędkościowego, RF, ultradźwiękowego lub innego wrażliwego, następnie testy powinny być definiowane w odniesieniu do gotowego zespołu, bo... pełna ścieżka sygnału obejmuje zarówno przewód, jak i jego końcówki.

9. Produkcja OEM powinna rozpocząć się od kontrolowanych informacji inżynieryjnych

Proces produkcji niestandardowych zestawów kabli mikrokoaksjalnych staje się bardziej przewidywalny, gdy dostawca otrzymuje kompletną dokumentację inżynierską.

Przydatne dane wejściowe obejmują:

Dane wejściowe OEM Przykłady
Specyfikacja kabla Kaliber AWG, konstrukcja, średnica zewnętrzna
Wymagania elektryczne Impedancja, pojemność, częstotliwość, tłumienie
Długość kabla Gotowa długość i dopuszczalne odchylenia
Złącze Producent, seria, numer katalogowy
Przyporządkowanie Pinów Przydział styków
Osłony Wymagana konstrukcja
Wyroby mechaniczne Promień gięcia, trasa ułożenia, kierunek wychodzenia
FPC / PCB Rysunki i wymagania dotyczące interfejsu
Obudowa Wymiary i informacje montażowe
Testowanie Wymagania elektryczne / mechaniczne
Ilość Prototyp, produkcja próbna, roczna objętość

Jeśli złącze lub interfejs jest już ustalone, następnie podaj dokładny numer części i rysunek, bo... zakończenie i przygotowanie kabla zależą od rzeczywistej geometrii złącza.

10. Prototyp i seryjna produkcja wymagają różnych kontroli procesowych

Produkcja mikrokoaksjalna powinna być zaprojektowana wokół kontrolowanego przejścia:

Próbka inżynierska → Prototyp → Produkcja próbna → Produkcja seryjna

W każdym etapie zmienia się główny obszar zainteresowania.

Scena Główny obszar zainteresowania
Próbka inżynieryjna Możliwość wykonania i konstrukcja
Prototyp Weryfikacja elektryczna i mechaniczna
Pilot Powtarzalność procesu
Produkcja masowa Spójność produkcji i inspekcja

Jeśli zmiany projektu po walidacji prototypu, następnie zmienioną konstrukcję kabla, konfigurację łączników lub parametry procesu należy udokumentować przed produkcją pilotażową, bo... montaż produkcyjny powinien pozostawać zgodny z zatwierdzoną konfiguracją inżynieryjną.

11. Możliwości dostawcy powinny obejmować produkcję cienkich przewodów aż do gotowego zestawu kablowego

W przypadku zakupów OEM możliwości dostawcy można oceniać jako pełny proces, a nie pojedynczy etap produkcji.

Przydatny łańcuch produkcyjny to:

Cienki przewód elektroniczny → mikro-kabiel współosiowy → precyzyjne przygotowanie → zakończenie łącznika / FPC / PCB → gotowy zestaw kablowy → testowanie

Jeśli klient zakupuje gotowy zestaw kablowy, a nie surowy kabel, następnie dostawca powinien być w stanie kontrolować kluczowe etapy od produkcji cienkich przewodów aż do końcowego montażu, bo... w przeciwnym razie problemy jakościowe mogą przenosić się między różnymi dostawcami i stawać się trudniejsze do śledzenia.

Zakres produkcji HOTTEN obejmuje precyzyjny przewód elektroniczny i mikro-kabla współosiowego , natomiast łączniki, taśmy FPC, płytki PCB, obudowy oraz powiązane komponenty określone przez klienta mogą zostać zintegrowane w gotowym zespole zgodnie z wymaganym projektem inżynierskim.

12. Wymagania produkcyjne powinny być dopasowane do zastosowania

Różne zastosowania wymagają różnych priorytetów.

Aplikacja Zakres produkcji
Ultrasonografia Cienkie przewodniki, niskie pojemności, gęstość, elastyczność, zakończenia
Endoskop Mały średnica zewnętrzna, zwarte zakończenia, wydajność przygięcia
Kamera / systemy widzenia Wysoka integralność sygnału szybkiego, miniaturyzowane interfejsy
UAV Lekka konstrukcja, elastyczność, odporność na wibracje
Robotika Powtarzające się ruchy, prowadzenie kabla i wytrzymałość mechaniczna
Systemy RF Impedancja, ekranowanie, tłumienie oraz przejście łączeniowe
Kompaktowe elektroniki Miniaturyzacja, zagęszczenie oraz integracja montażu

Jeśli zastosowanie jest wysoce specjalizowane, następnie wymagania produkcyjne powinny wynikać z rzeczywistych warunków działania urządzenia, bo... to samo wykonanie mikrokoaksjalne nie nadaje się automatycznie do każdego zastosowania.

Zobacz HOTTEN's Urządzenia medyczne ,UAV i robotyka ,AI i inteligentna elektronika , I Systemy wysokiej częstotliwości i fal radiowych rozwiązania.

13. Praktyczna lista kontrolna producenta OEM

Zanim zatwierdzą niestandardowy zespół kabla mikrokoaksjalnego, inżynierowie i zakupowcy OEM mogą potwierdzić:

Punkt kontrolny Główne pytanie
Cienki przewód Czy wymagany rozmiar przewodnika jest dostępny?
Wylęgnacja Czy określono wymagania materiałowe i wymiarowe?
Geometria kabla Czy struktura współosiowa jest kontrolowana?
Osłony Czy określono wymaganą strukturę ekranowania?
KURTKA Czy odpowiada ona środowisku zastosowania?
Zakończenie Czy można zmontować określony łącznik / interfejs?
Wyroby mechaniczne Czy określono wymagania dotyczące gięcia, prowadzenia i zabezpieczenia przed naprężeniem?
Testowanie Czy określono testy gotowych zespołów?
Dokumentacja Czy wersje rysunków i list materiałów (BOM) są kontrolowane?
Produkcja Czy projekt może przejść od prototypu do produkcji seryjnej?

Niezawodny zespół kabla mikro-współosiowego jest zatem wynikiem kontrolowanej produkcji cienkich przewodów, precyzyjnej konstrukcji kabla, dokładnego zakończenia oraz testów dostosowanych do konkretnego zastosowania zamiast jednego poszczególnego etapu produkcji.

W przypadku projektów OEM wymagających niestandardowych struktur mikrokoaksjalnych i gotowych zespołów zobacz Zestaw Kablowy Mikropasmowy .

Podsumowanie: od naszej warsztatowej hali do całego świata

W Hotten Electronic nie traktujemy zestawów kabli mikrokoaksjalnych jako komponentów systemowych, lecz jako kluczowe czynniki napędzające innowacje. Niezależnie od tego, czy wysokiej częstotliwości sygnały są przesyłane przez wnętrze aparatu MRI, czy zapewniają bezbłędne obrazy wideo do zestawu VR, za każdym z nich stoją tysiące godzin doskonałości inżynierskiej.

Na naszej drodze do zostania jednym z najlepszych globalnych dostawców obowiązuje ten sam dewiz: jakość i bezpieczeństwo nie podlegają dyskusji – są one częścią naszego DNA produkcyjnego.

Gdy szukasz partnera, który potrafi wytworzyć precyzyjne zestawy kabli dopasowane do Twoich indywidualnych potrzeb – niezależnie od tego, czy chodzi o prototyp, czy masową produkcję – powinniśmy rozpocząć rozmowę. W Hotten bowiem połączenie istnieje we wszystkich możliwych aspektach.

Często zadawane pytania

1. Jak wytwarza się złożone przewody mikrokoaksowe?
Złożone przewody mikrokoaksowe wytwarza się zwykle w kilku etapach, w tym przygotowaniu przewodnika, ciągnieniu drutu, ekstruzji izolacji, ekranowaniu, pokrywaniu powłoką, cięciu i zdejmowaniu izolacji, zakończeniu łącznika oraz ostatecznym testowaniu elektrycznym i mechanicznym.

2. Jakie materiały są powszechnie stosowane w mikro-kablu współosiowym?
Do powszechnie stosowanych materiałów należą przewodniki miedziane lub ze stopów miedzi, izolacja z FEP, PFA lub ETFE, materiały ekranujące metalowe oraz materiały powłokowe do zastosowań specjalnych.

3. Dlaczego precyzja produkcji jest ważna dla zestawów mikro-kabli współosiowych?
Niewielkie odchylenia wymiarowe mogą wpływać na impedancję charakterystyczną, pojemność, transmisję sygnału oraz wydajność mechaniczną. Dlatego też precyzyjna kontrola wymiarów przewodnika, izolacji i ekranu jest kluczowa w zastosowaniach wysokiej częstotliwości.

4. W jaki sposób testuje się zestawy mikro-kabli współosiowych?
W zależności od zastosowania testy mogą obejmować ciągłość, próbę napięciową (Hi-Pot), impedancję, współczynnik odbicia fal (VSWR), siłę rozciągania, żywotność przy zginaniu oraz inspekcję wizualną.

5. Czy zestawy mikro-kabli współosiowych można dostosować indywidualnie?
Tak. Możliwe dostosowania obejmują średnicę przewodnika, średnicę kabla, impedancję, materiał izolacji, konstrukcję ekranu, typ złącza, długość kabla oraz konfigurację zakończenia.

6. Czy HOTTEN może produkować również prototypy oraz ilości produkcyjne?
Tak. HOTTEN wspiera dostosowywanie rozwoju przewodów – od próbek inżynieryjnych i prototypów po produkcję w skali przemysłowej.

Jeśli masz jakiekolwiek sugestie, skontaktuj się z nami

Skontaktuj się z nami

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Numer telefonu
Nazwa firmy
Wiadomość
0/1000