+86-13912615597 [email protected]
Alle categorieën

Technische Artikelen

Startpagina>Nieuws>Technische Artikelen

Het productieproces achter microcoax-kabelassemblages

Apr 03, 2026

De micro-coax-kabelassemblage is de onzichtbare held in de wereld van AR/VR , industriële drones en technologieën voor de gezondheidszorg, die zich snel ontwikkelen. Deze kleine maar krachtige onderdelen hebben als taak hoogfrequente signalen met het laagst mogelijke verliezen te leveren — een andere onmisbare eis voor moderne elektronica.

Bij Hotten Electronic, opgericht in 2018 en gevestigd in Oost-China, zijn we sinds jaar en dag bezig met het beheersen van deze complexe vakmanschap. Als R&D-gebaseerd kernbedrijf met ultrafijne coaxiale kabeltechnologie ontwikkelen wij jaarlijks meer dan 300 nieuwe kabel specificaties elk jaar uit onze werkplaats van 10.000 vierkante meter. Maar wat verandert de grondstoffen in een kabelassemblage met hoge prestaties? Het is een combinatie van geavanceerde machines, strenge kwaliteitscontrole en afgestemde technische expertise.

Dit is een kijk achter de schermen op de manier waarop micro-coax-kabelassemblages worden vervaardigd.

Wat zijn de belangrijkste productiestappen voor micro-coax-kabelassemblages?

Direct antwoord

Micro-coax-kabelassemblages worden vervaardigd via een gecontroleerde reeks stappen, namelijk fijn-draadverwerking, isolatie, coaxiale constructie, afscherming, omhulling, precisieknippen en -afschillen, aansluiting en definitieve inspectie .

Het belangrijke punt is dat de productie van een micro-coax-assemblage niet eenvoudigweg een kleiner exemplaar is van conventionele coaxiale kabelproductie. Naarmate de kabeldoorsnede en geleidergrootte afnemen, worden dimensionele controle, materiaalconsistentie, coaxiale geometrie, afscherming, nauwkeurigheid van de aansluiting en inspectie steeds belangrijker .

Een typische productiestroom is:

Fijn-draadvoorbereiding → Isolatie → Coaxiale constructie → Afscherming → Omhulling → Knippen & afschillen → Aansluiting → Elektrische en mechanische tests

Productiefase Belangrijkste technische controle Resultaat
Fijn-draadvoorbereiding Geleidergrootte en -consistentie Stabiele elektrische en mechanische basis
Isolatie Dielktrische dikte en gelijkmatigheid Gereguleerde elektrische eigenschappen
Coaxiale constructie Concentriciteit en geometrie Consistent transmissiegedrag
Afschirming Bedekking en structuur EMI-beheersing en signaalisolatie
Mantel Dikte, materiaal en buigzaamheid Mechanische en milieu-protectie
Snijden en afstrippen Gecontroleerde voorbereiding Beschermt de geleider en de afscherming
Beëindiging Uitlijning en contactkwaliteit Betrouwbare afgewerkte verbinding
Eindtesten Elektrische, dimensionele en mechanische controles Verificatie van de afgewerkte assemblage

Voor OEM-projecten die fijndraad- en microcoaxiale assemblages vereisen, zie HOTTEN's Micro Coaxiale Kabel en Micro Coaxiale Kabelassembly oplossingen.


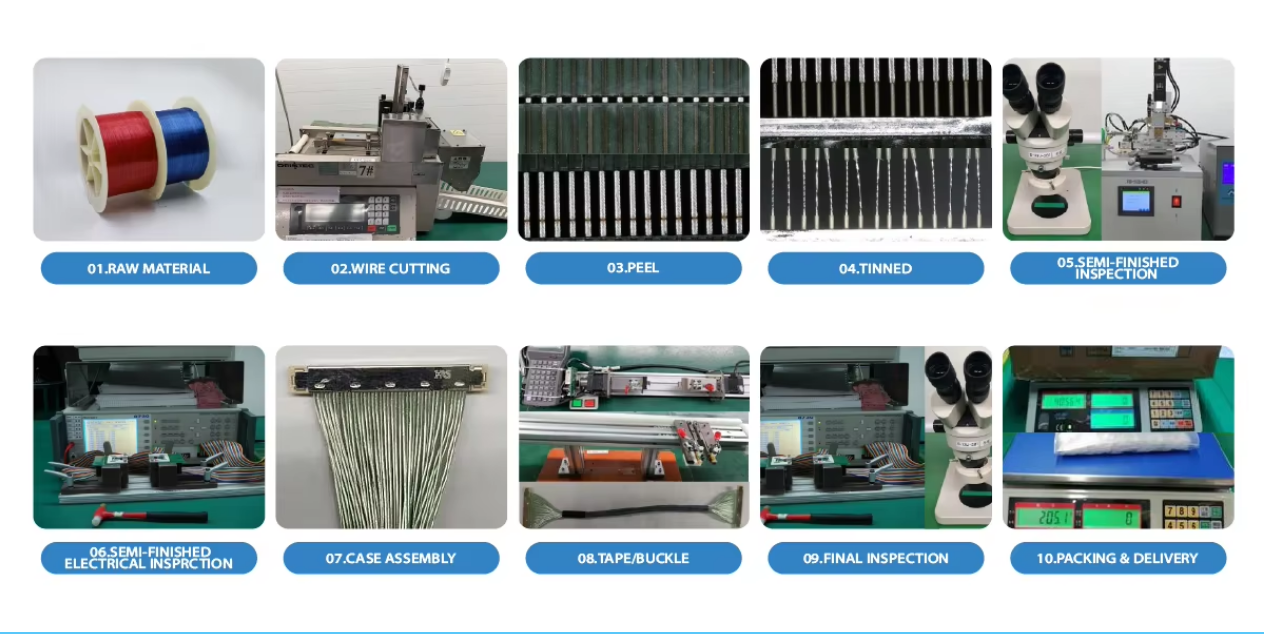
image(3b6a3e2fac).png

Stap 1: Materiaalkeuze en draadtrekken

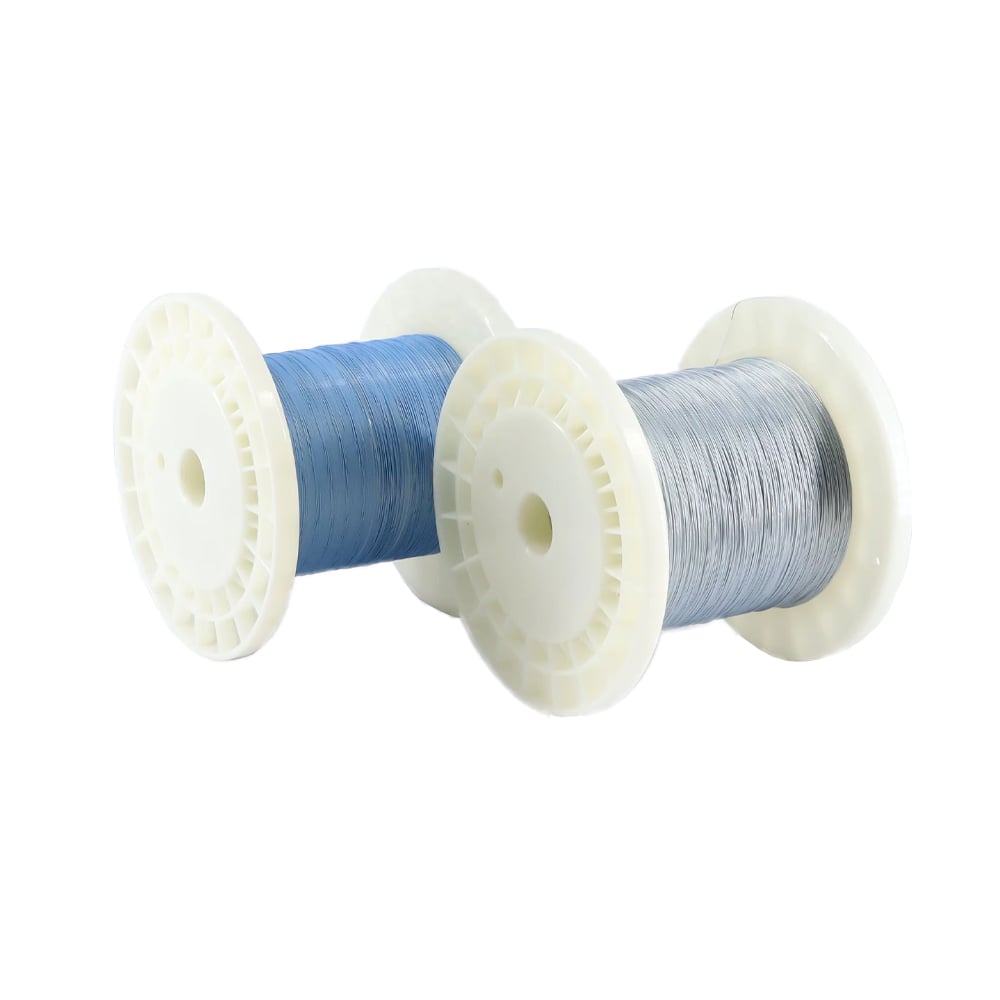
Het proces begint met grondstoffen, meestal koper- of koperlegeringsgeleiders. Omdat microcoax-kabels vaak geleiders hebben met een diameter in de orde van micrometers, is fijnheid van primair belang. Bij Hotten begint het met het trekken van draad: hierbij wordt ruwe draad door een reeks mallen getrokken om de vereiste dikte te verkrijgen. Elke afwijking van 0,001 mm kan de impedantieconsistentie beïnvloeden. Deze stap vormt de basis voor signaalintegriteit, een fundamentele eis bij onze medische en industriële toepassingen.

Stap 2: Extrusie en isolatie

Wanneer de geleider is voorbereid, moet deze worden geïsoleerd om signaalverlies te voorkomen. Daarom worden materialen zoals FEP, PFA of ETFE gebruikt. De isolatielaag wordt aangebracht met hoogprecieze extruders met concentriciteits toleranties die voldoen aan of zelfs beter zijn dan de industrienormen. In het geval van ultrafijne coaxiale kabels , is de homogeniteit van deze diëlektrische coating zeer belangrijk — capaciteit en signaalsnelheid zijn er direct van afhankelijk.

Stap 3: Vlechten en afscherming

Elektromagnetische interferentie (EMI) is een onvermijdelijke vijand in het tijdperk van 5G en de levering van video in hoge kwaliteit. Onze micro-coax-verbindingen maken gebruik van meervlaadscherming, vaak in de vorm van folieomwikkelingen gecombineerd met gevlochten metalen netten. Dit vereist speciale vlechtmachines die kunnen werken met filamenten die even fijn zijn als mensenhaar. Meer dan 40 productiemachines draaien 24/7 bij Hotten om een dichte en flexibele afschermingsdekking te garanderen – een evenwicht dat nodig is bij dynamische toepassingen zoals drone-gimbals of chirurgische robots.

Stap 4: Manteltoepassing

De buitenmantel beschermt de kabel. Onze keuze voor materialen is polyurethaan of PVC, afhankelijk van de toepassing. Bij medische endoscopen moet de mantel steriliseerbaar en biocompatibel zijn. Bij industriële drones moet deze bestand zijn tegen slijtage en hoge temperaturen. Deze laag wordt aangebracht zonder de fijne interne topografie te beschadigen, door nauwkeurige afstelling van onze extrusielijnen. Dit is geen extrusie in de strikte zin van het woord; het is micro-engineering.

Stap 5: Snijden en afstrippen

Een van de meest gevoelige fasen volgt nu. Microcoaxkabels kunnen niet met normale messen worden gesneden, in tegenstelling tot conventionele bedrading. Het risico op krassen aan de centrale geleider of onderbreking van de afscherming is te groot. Wij maken gebruik van lasersnij- en weerstandsgebaseerde afstripsystemen die de isolatielagen met chirurgische precisie verwijderen. Dit is meestal wat het verschil maakt tussen een werkende verbinding en een verbinding die signaalreflectie veroorzaakt.

Stap 6: Beëindiging en connectorbevestiging

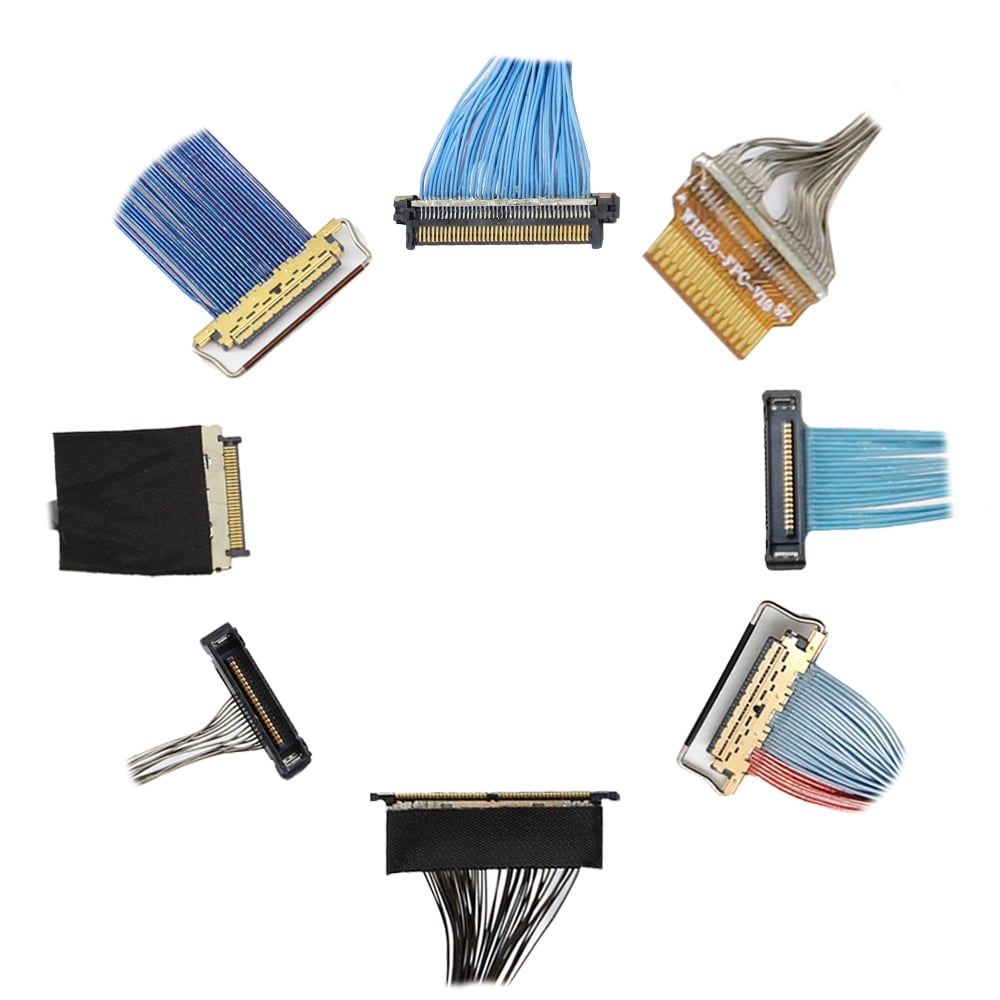
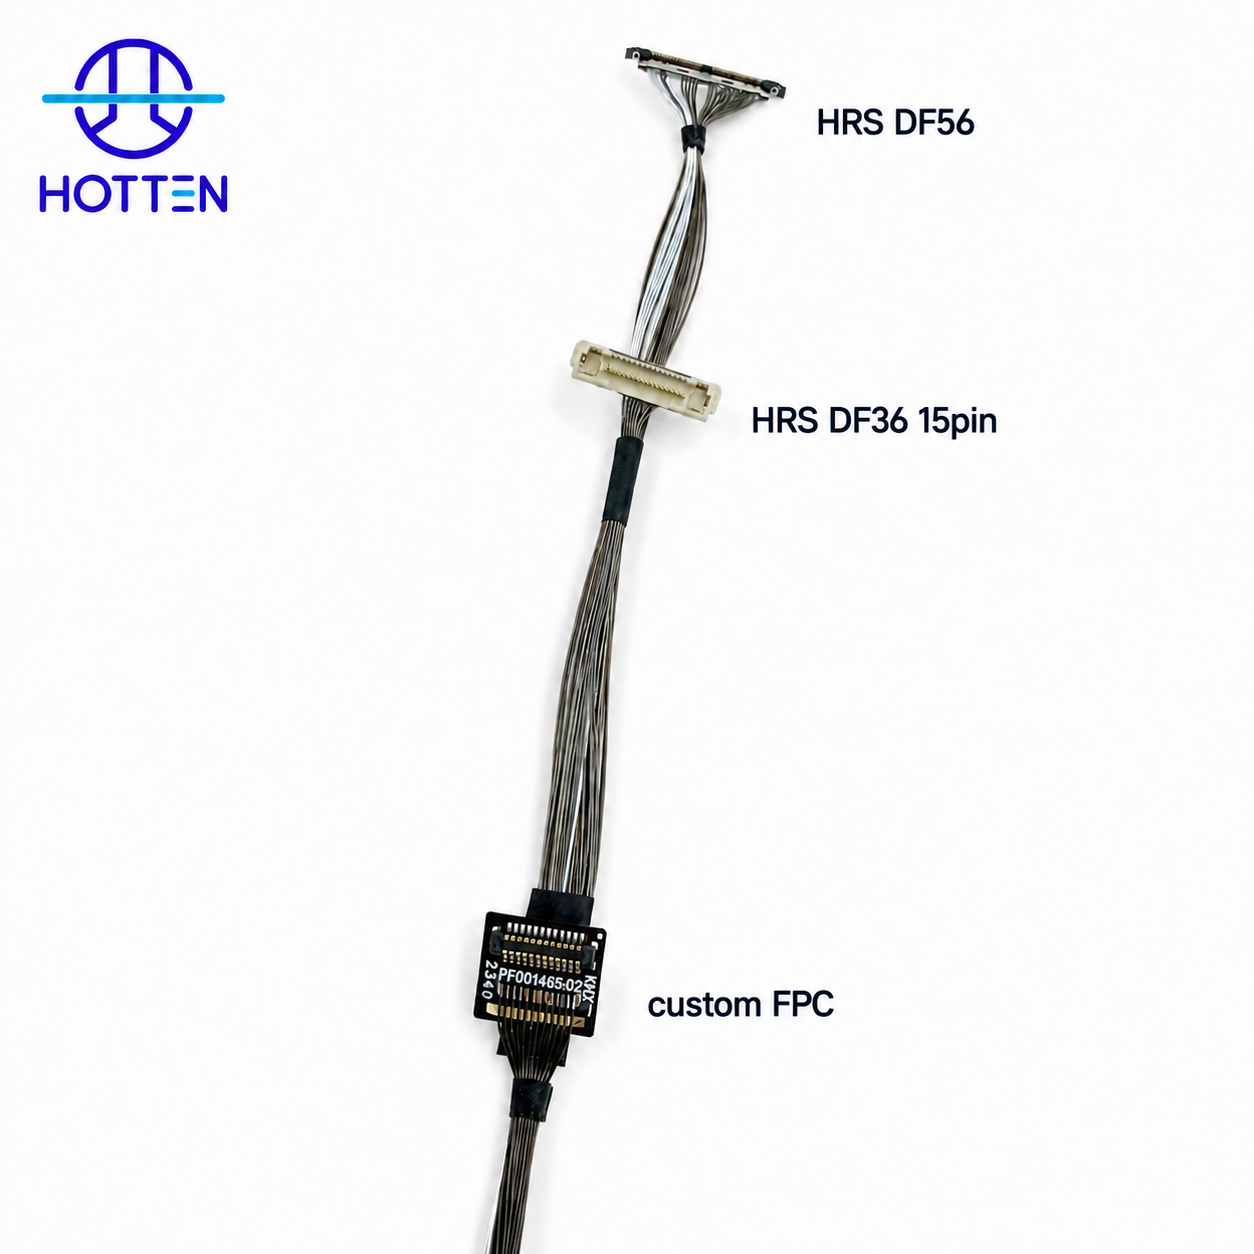
En een kabelassemblage is net zo goed als zijn verbindingen. Wij hebben technici en geautomatiseerde machines die samenwerken om micro-miniatuurconnectoren te installeren, meestal van I-PEX, Hirose of zelfs op maat gemaakte ontwerpen. Dit is een proces van solderen of laserlassen dat onder vergroting wordt uitgevoerd. In het geval van medische echografieprobes moet dit op zo’n manier worden gedaan dat er geen signaalverlies optreedt. In het geval van AR/VR-headsets moet het hoge-snelheidsdatatransmissie zonder vertraging kunnen garanderen.

Stap 7: 100% functionele test

Kwaliteit is geen toegangspoort bij Hotten; het is een cultuur. Elke assemblage wordt grondig getest. Dit omvat:

Continuïteits- en hoogspanningstest (Hi-Pot) om te bevestigen dat de assemblage elektrisch veilig is.

Impedantie-/VSWR-test om de efficiëntie van signaaltransmissie te controleren.

Trekkrachtest en buiglevenstest om mechanische tests in werkelijke levensomstandigheden na te bootsen.

Visuele inspectie met geautomatiseerde optische apparatuur.

Met een productiecapaciteit van meer dan 144 miljoen meter per jaar vereist dit niveau van controle gestandaardiseerde werkprocessen en een nultolerantiebeleid ten aanzien van gebreken.

Productiefase Hoofdproces Belangrijkste Kwaliteitsfocus
1. Draaddrawing Verminderen van de geleiderdiameter Dimensionale consistentie
2. Isolatie Precisie-extrusie Consistentie en concentriciteit van het diëlektricum
3. Afscherming Folie- en/of gevlochten afscherming EMI-bescherming en -dekking
4. Mantelgeven Buitenste beschermende laag Flexibiliteit en milieubestendigheid
5. Knippen en ontbloten Nauwkeurige voorbereiding Voorkom schade aan geleider en afscherming
6. Beëindiging Aansluiting van de connector Elektrische en mechanische betrouwbaarheid
7. Definitieve test Elektrische en mechanische inspectie Functionele en kwaliteitsverificatie


Het menselijke element: O&O als de ruggengraat

Ons proces kan niet worden besproken zonder de ingenieurs te noemen die het mogelijk maken. Ons O&O-team werkt volledig samen met klanten in de fase van ontwerp tot productie en levert jaarlijks meer dan 300 nieuwe kabelspecificaties. Het kan gaan om een aangepast impedantiegetal voor een drone van militaire kwaliteit of om een geminimaliseerde buigradius voor een neurovasculaire catheter, maar het is ons vermogen om snel en op grote schaal prototypes te bouwen dat een goed idee omzet in een stabiel industrieel of medisch systeem.

Technische selectie en OEM-productieoverwegingen

1. Fijndraadproductie vormt de basis voor de uiteindelijke kabel

Het productieproces begint met de geleider.

Voor ultrafijne elektronische draad is het productiedoel niet eenvoudigweg een kleinere geleider. De geleider moet een consistente:

  • Diameter
  • Materiaaleigenschappen
  • Oppervlaktoestand
  • Elektrische weerstand
  • Mechanische kenmerken

IF een OEM vereist zeer dunne geleiders, dan de afmetingsconsistentie van de geleider moet worden gecontroleerd voordat de coaxiale kabel wordt vervaardigd, omdat wisselingen die in de draadfase optreden, kunnen zich voortzetten in latere fasen zoals isolatie, afscherming en aansluiting.

Voor toepassingen die ultrafijne geleiders vereisen, zie HOTTEN's Dun Elektronisch Draad mogelijkheden.

2. Isolatie regelt meer dan alleen elektrische isolatie

De isolatielaag scheidt de geleider van de omliggende geleidende structuur, maar draagt in een microcoaxiale kabel ook bij aan de totale elektrische geometrie.

Belangrijke parameters zijn:

Isolatieparameter Waarom dit belangrijk is
Materiaal Beïnvloedt het dielektrisch gedrag en de prestaties onder omgevingsomstandigheden
Dikte Beïnvloedt de kabelgeometrie en de elektrische kenmerken
Uniformiteit Helpt consistente prestaties over de gehele lengte van de kabel te behouden
Cirkelgraad Ondersteunt een stabiele coaxiale geometrie
Oppervlakkegehalte Ondersteunt betrouwbare downstream-verwerking

IF de kabel vereist gecontroleerde elektrische eigenschappen, dan isolatiedikte en -geometrie moeten worden beschouwd als productieparameters, omdat afwijkingen in de dielektrische structuur kunnen van invloed zijn op capaciteit en impedantie.

3. Coaxiale geometrie moet tijdens de productie consistent blijven

Een microcoaxiale kabel is afhankelijk van de onderlinge positie van de centrale geleider, het dielektricum en de afscherming.

De gewenste structuur is:

centrale geleider → dielektricum → afscherming

Hoe compacter de kabel wordt, des te belangrijker consistentie in de geometrie wordt.

IF de centrale geleider of het dielektricum verschuift binnen de coaxiale structuur, dan de elektrische eigenschappen kunnen variëren langs de kabel, omdat de fysieke relatie tussen de geleidende elementen is veranderd.

Dit is één reden waarom de productie van microcoaxkabels gecoördineerde procescontrole vereist, in plaats van alleen te vertrouwen op inspectie van het eindproduct.

4. Afscherming moet een evenwicht vinden tussen elektrische en mechanische vereisten

Afscherming helpt elektromagnetische interferentie en ongewenste signaalgekoppeldheid te beheersen, maar de constructie van de afscherming beïnvloedt ook de mechanische eigenschappen van de kabel.

Mogelijke afwegingen zijn:

meer afscherming → betere bescherming

maar mogelijk:

meer afscherming → grotere buitendiameter / grotere stijfheid / moeilijkere aansluiting

IF de kabel wordt gebruikt in een dynamische toepassing zoals een medische sonde, een UAV-gimbal of een robotsysteem, dan afscherming moet worden geselecteerd in combinatie met de flexibiliteitseisen, omdat het elektrische voordeel moet compatibel blijven met de mechanische beweging van de kabel.

Voor RF-toepassingen zie HOTTEN's Rf coaxial cable assembly .

5. Omhulling maakt deel uit van het functionele ontwerp van de kabel

De buitenste omhulling beschermt de interne kabelstructuur, maar beïnvloedt ook:

  • Flexibiliteit
  • Slijtstofweerstand
  • Kabel
  • Oppervlakte-eigenschappen
  • Chemische weerstand
  • Leidinggedrag
  • Milieuduurzaamheid

IF de kabel wordt gebruikt in een medische omgeving, dan het omhullingsmateriaal moet worden beoordeeld op basis van de werkelijke reinigings-, desinfectie-, temperatuur- en andere toepassingsomstandigheden, omdat algemene materiaalbeschrijvingen vervangen geen toepassingsspecifieke validatie.

Voor medische toepassingen zie Medische Kabelassembly .

6. Knippen en afisoleren vereisen gecontroleerde kabelvoorbereiding

Nadat de kabel is vervaardigd, moet deze worden voorbereid op beëindiging.

Het doel is om de vereiste geleidende structuren bloot te leggen zonder schade toe te brengen aan:

  • Centrale geleiders
  • Isolatie
  • Afschirming
  • Aangrenzende signaalpaden

IF de kabel maakt gebruik van fijne geleiders of miniatuurcoaxiale structuren, dan het afisolatieproces moet afgestemd zijn op de kabelconstructie, omdat te veel kracht bij het afisoleren of onnauwkeurige voorbereiding kan de elektrische structuur beschadigen voordat de connectorassemblage begint.

De vereiste voorbereidingsmethode dient daarom gedefinieerd te worden in samenwerking met het connector- en beëindigingsontwerp.

7. Beëindiging zet de kabel om in een voltooide assemblage

De uiteindelijke kabelassemblage is even betrouwbaar als haar beëindiging.

Afhankelijk van het ontwerp van de klant kan de afwerking omvatten:

  • Afwerking met micro-coaxiale connector
  • Fijndraadaansluiting
  • FPC-aansluiting
  • PCB-aansluiting
  • Loden
  • Krimpen
  • Afschermingsafsluiting
  • Overvorming
  • Spanningsontlasting

IF de assemblage maakt gebruik van een miniatuurconnector, dan kabelvoorbereiding, geleideruitlijning, afschermbehandeling en connectorpositionering moeten gezamenlijk worden gecontroleerd, omdat een kleine afwerkingsfout kan zowel de elektrische continuïteit als de mechanische betrouwbaarheid beïnvloeden.

HOTTEN kan integreren connectors, FPC’s, PCB-interfaces, behuizingen en andere componenten die door de klant zijn gespecificeerd in de afgewerkte assemblage volgens de tekening, stuklijst, onderdeelnummer of monster van de klant.

8. De afgewerkte assemblage moet worden getest, niet alleen de onbewerkte kabel

Een onbewerkte kabel kan aan zijn specificatie voldoen, terwijl de afgewerkte assemblage nog steeds een probleem heeft met de afwerking of de connector.

Afhankelijk van de toepassing kan validatie van het eindproduct onder andere omvatten:

Test / inspectie Doel
Continuïteit Controleer alle elektrische verbindingen
Weerstand Controleer de toestand van geleiders en contacten
Isolatieweerstand Controleer elektrische isolatie waar van toepassing
Hi-Pot Beoordeel de diëlektrische weerstand waar van toepassing
Vermogen Elektrische belasting verifiëren
Impedantie Gereguleerde transmissiekenmerken verifiëren waar vereist
Invoegverlies Beoordeel de hoogfrequentverzwakking
Trektest Mechanische sterkte van de afsluiting verifiëren
Buigtest Beoordeel herhaalde beweging
Dimensionele inspectie Afmetingen van de afgewerkte assemblage bevestigen
Visuele controle Assemblagegebreken identificeren

IF de kabel wordt gekwalificeerd voor een toepassing met hoge snelheid, RF, ultrasoon of een andere gevoelige toepassing, dan moet de testopzet zich richten op de afgewerkte assemblage, omdat het volledige signaalpad omvat zowel de kabel als zijn afwerkingen.

9. OEM-productie moet beginnen met gecontroleerde technische informatie

Bij aangepaste micro-coaxiale kabels wordt het productieproces voorspelbaarder wanneer de leverancier volledige technische informatie ontvangt.

Nuttige invoergegevens zijn:

OEM-invoer Voorbeelden
Kabel specificatie AWG, opbouw, buitendiameter
Elektrische eisen Impedantie, capaciteit, frequentie, verzwakking
Kabel lengte Uiteindelijke lengte en tolerantie
Verbindingsstuk Fabrikant, serie, onderdeelnummer
Pinuitkomst Contacttoewijzing
Afschirming Vereiste structuur
Mechanisch Buigradius, routing, uitgangsrichting
FPC / PCB Tekening en interface-eisen
Behuizing Afmetingen en montage-informatie
Testen Elektrische / mechanische vereisten
Aantal Prototype, proefproductie, jaarlijkse productievolume

IF de connector of interface is al vastgelegd, dan geef het exacte onderdeelnummer en de tekening op, omdat afwerking en kabelvoorbereiding zijn afhankelijk van de werkelijke connectorvorm.

10. Prototype en massaproductie vereisen verschillende procescontroles

Microcoaxiale fabricage moet worden ontworpen rond een gecontroleerde overgang:

Technisch monster → Prototype → Proefproductie → Massaproductie

Bij elke fase verschuift de nadruk.

Podium Hoofdaccent
Technisch monster Haalbaarheid en constructie
PROTOTYPE Elektrische en mechanische validatie
Piloot Procesreproduceerbaarheid
Massa Productie Productieconsistentie en inspectie

IF de ontwerpveranderingen na validatie van het prototype, dan de herziene kabelstructuur, de configuratie van de connector of de procesparameters moeten worden gedocumenteerd vóór de proefproductie, omdat de productieassemblage moet consistent blijven met de goedgekeurde technische configuratie.

11. Leverancierscapaciteit moet fijndraad tot eindassemblage omvatten

Voor OEM-aankoop kan de capaciteit van de leverancier worden beoordeeld als een volledig proces in plaats van per productiestap.

Een nuttige productieketen is:

Fijndraad → Microcoaxkabel → Precisievoorbereiding → Aansluiting op connector / FPC / PCB → Eindkabelassemblage → Testen

IF de klant koopt een eindkabelassemblage in plaats van ruwe kabel, dan de leverancier moet de sleutelfasen vanaf de productie van fijndraad tot de eindassemblage kunnen beheersen, omdat kwaliteitsproblemen kunnen anders tussen verschillende leveranciers overgaan en moeilijker tracerbaar worden.

HOTTEN's productiegerichtheid is fijne elektronische draad en micro-coaxiale kabel , terwijl klantgespecificeerde connectoren, FPC’s, PCB-boards, behuizingen en gerelateerde componenten volgens het vereiste technisch ontwerp in de eindassemblage kunnen worden geïntegreerd.

12. Productievereisten moeten afgestemd zijn op de toepassing

Verschillende toepassingen vereisen verschillende prioriteiten.

Toepassing Productiegerichtheid
Ultrasoon Fijne geleiders, lage capaciteit, dichtheid, buigzaamheid, aansluiting
Endoscoop Kleine buitendiameter, compacte aansluiting, buigprestatie
Camera / zichtsysteem Hoogwaardige signaalintegriteit, miniatuurinterface
UAV Lichtgewicht constructie, flexibiliteit, trillingsweerstand
Robots Herhaalde beweging, routing en mechanische duurzaamheid
RF-systemen Impedantie, afscherming, demping en overgang naar de connector
Compacte elektronica Miniaturisatie, dichtheid en integratie van de montage

IF de toepassing is zeer gespecialiseerd, dan de productievereisten moeten worden afgeleid van de werkelijke apparatenvoorwaarden, omdat dezelfde microcoaxiale constructie is niet automatisch geschikt voor elke toepassing.

Zie HOTTEN's Medische Apparatuur ,UAV & robotica ,AI en slimme elektronica en de Hogefrequentie- en RF-systemen oplossingen.

13. Een praktische OEM-productiechecklist

Voordat een aangepaste microcoaxiale kabelassemblage wordt goedgekeurd, kunnen OEM-ingenieurs en inkopers bevestigen:

Controlepunt Kernvraag
Fijne draad Is de vereiste geleidermaat beschikbaar?
Isolatie Zijn de materiaal- en afmetingseisen gedefinieerd?
Kabelgeometrie Wordt de coaxiale structuur gecontroleerd?
Afschirming Is de vereiste afschermbouw gedefinieerd?
Jas Voldoet deze aan de toepassingsomgeving?
Beëindiging Kan de gespecificeerde connector / interface worden gemonteerd?
Mechanisch Zijn de eisen voor buiging, routing en spanningsontlasting gedefinieerd?
Testen Zijn tests voor de afgewerkte assemblage gespecificeerd?
Documentatie Worden wijzigingen in tekeningen en BOM’s gecontroleerd?
Productie Kan het ontwerp van prototype naar massaproductie overgaan?

Een betrouwbare microcoaxiale kabelassemblage is daarom het resultaat van gecontroleerde productie van fijne draden, precieze kabelconstructie, nauwkeurige afsluiting en toepassingsspecifieke tests in plaats van één individuele productiestap.

Voor OEM-projecten die aangepaste microcoaxiale structuren en afgewerkte assemblages vereisen, zie Micro Coaxiale Kabelassembly .

Conclusie: Van onze werkplaats naar de wereld

Bij Hotten Electronic beschouwen we micro-coax-kabelsamenstellingen niet als systeemonderdelen, maar als essentiële drijfveren van innovatie. Of het nu gaat om hoogfrequente signalen die door het interieur van een MRI-apparaat worden geleid of om kristalheldere video die wordt geleverd aan een VR-headset: er gaan duizenden uren technische perfectie mee gepaard.

Op onze weg naar het worden van één van de beste wereldwijde leveranciers geldt dezelfde leuze: kwaliteit en veiligheid worden niet besproken; het zit in ons productiedna.

Wanneer u op zoek bent naar een partner die nauwkeurige kabelsamenstellingen kan produceren die specifiek zijn afgestemd op uw behoeften — of het nu gaat om een prototype of om massaproductie — dan is het tijd om met elkaar in gesprek te treden. Want bij Hotten is er op elke manier een verbinding.

Veelgestelde vragen

1. Hoe worden micro-coax-kabelsamenstellingen vervaardigd?
Micro-coax-kabelsamenstellingen worden doorgaans vervaardigd in meerdere fasen, waaronder voorbereiding van de geleider, draaddrawing, isolatie-extrusie, afscherming, omhulling, snijden en afstrippen, connectorbeëindiging en definitieve elektrische en mechanische tests.

2. Welke materialen worden veelal gebruikt in micro-coax-kabels?
Veelgebruikte materialen zijn koper- of koperlegeringsgeleiders, FEP-, PFA- of ETFE-isolatie, metalen afschermmaterialen en toepassingsspecifieke mantelmaterialen.

3. Waarom is productienauwkeurigheid belangrijk voor micro-coax-kabelassemblages?
Kleine afmetingsafwijkingen kunnen van invloed zijn op de karakteristieke impedantie, capaciteit, signaaltransmissie en mechanische prestaties. Een nauwkeurige controle van de afmetingen van geleider, isolatie en afscherming is daarom belangrijk voor hoogfrequentetoepassingen.

4. Hoe worden micro-coax-kabelassemblages getest?
Afhankelijk van de toepassing kan de test bestaan uit continuïteitstest, Hi-Pot-test, impedantietest, VSWR-test, trekkrachttest, flex-levenstest en visuele inspectie.

5. Kunnen micro-coax-kabelassemblages worden aangepast?
Ja. Aanpassingen kunnen onder meer betrekking hebben op geleiderdiameter, kabeldiameter, impedantie, isolatiemateriaal, afschermmethode, connectorstype, kabellengte en beëindigingsconfiguratie.

6. Kan HOTTEN zowel prototypes als productiekwantiteiten vervaardigen?
Ja. HOTTEN ondersteunt aangepaste kabelontwikkeling, van engineeringmonsters en prototypes tot productieomvang.

Als u suggesties heeft, neem dan alstublieft contact met ons op

Neem contact met ons op

Vraag een gratis offerte aan

Onze vertegenwoordiger neemt binnenkort contact met u op.
E-mail
Telefoonnummer
Bedrijfsnaam
Bericht
0/1000