+86-13912615597 [email protected]
Tutte le categorie

Articoli Tecnici

Homepage>Notizie>Articoli Tecnici

Il processo produttivo degli assemblaggi di cavi coassiali micro

Apr 03, 2026

L’assemblaggio di cavi coassiali microscopici è l’eroe invisibile nel mondo dei AR/VR droni industriali e delle tecnologie sanitarie, in rapida evoluzione. Questi componenti piccoli ma potenti hanno il compito di trasmettere segnali ad alta frequenza con perdite minime: un altro requisito imprescindibile dell’elettronica moderna.

Presso Hotten Electronic, azienda fondata nel 2018 ed ubicata nella Cina orientale, stiamo affinando la nostra competenza in quest’arte complessa. Come impresa centrale basata sulla ricerca e sviluppo, specializzata nella tecnologia dei cavi coassiali ultrafini, stiamo sviluppando oltre 300 nuovi cavo specifiche ogni anno dal nostro laboratorio di 10.000 metri quadrati. Tuttavia, cosa trasforma i materiali grezzi in un’assemblatura di cavi ad alte prestazioni? È l’unione di macchinari avanzati, controllo di qualità elevato ed esperienza ingegneristica personalizzata.

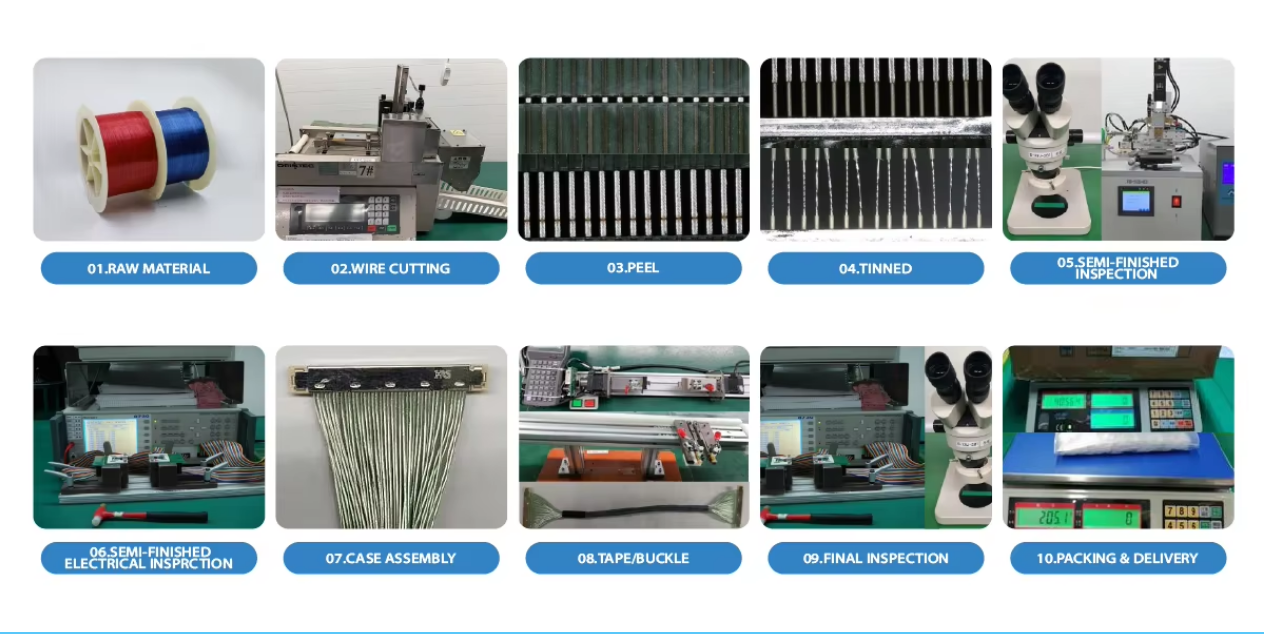
Questa è una visione dietro le quinte del processo produttivo degli insiemi di cavi coassiali microscopici.

Quali sono i principali passaggi produttivi per gli assemblaggi di cavi micro-coassiali?

Risposta diretta

Gli assemblaggi di cavi micro-coassiali vengono prodotti attraverso una sequenza controllata di lavorazione di fili sottili, isolamento, costruzione coassiale, schermatura, guaina, taglio e spelatura di precisione, terminazione e ispezione finale .

Il punto cruciale è che la produzione di un assemblaggio micro-coassiale non è semplicemente una versione in scala ridotta della produzione convenzionale di cavi coassiali. Man mano che il diametro del cavo e le dimensioni del conduttore diminuiscono, il controllo dimensionale, la costanza dei materiali, la geometria coassiale, la schermatura, la precisione della terminazione e l’ispezione diventano sempre più importanti .

Un flusso produttivo tipico è:

Preparazione di fili sottili → Isolamento → Costruzione coassiale → Schermatura → Guaina → Taglio e spelatura → Terminazione → Test elettrici e meccanici

Fase di Produzione Principale controllo ingegneristico Risultato
Preparazione di fili sottili Dimensioni e costanza del conduttore Fondazione elettrica e meccanica stabile
Isolamento Spessore dielettrico e uniformità Caratteristiche elettriche controllate
Costruzione coassiale Concentricità e geometria Comportamento di trasmissione coerente
Schermatura Copertura e struttura Controllo delle interferenze elettromagnetiche (EMI) e isolamento del segnale
Guaina Spessore, materiale e flessibilità Protezione meccanica e ambientale
Taglio e spellatura Preparazione controllata Protegge il conduttore e lo schermo
Termine Allineamento e qualità del contatto Connessione finale affidabile
Prova finale Controlli elettrici, dimensionali e meccanici Verifica dell’assemblaggio finale

Per i progetti OEM che richiedono assemblaggi in filo sottile e microcoassiale, consultare HOTTEN's Cavo Coassiale Micro e Assemblaggio di Cavi Coassiali Micro - soluzioni.


image(3b6a3e2fac).png

Fase 1: Selezione dei materiali e trafilatura dei fili

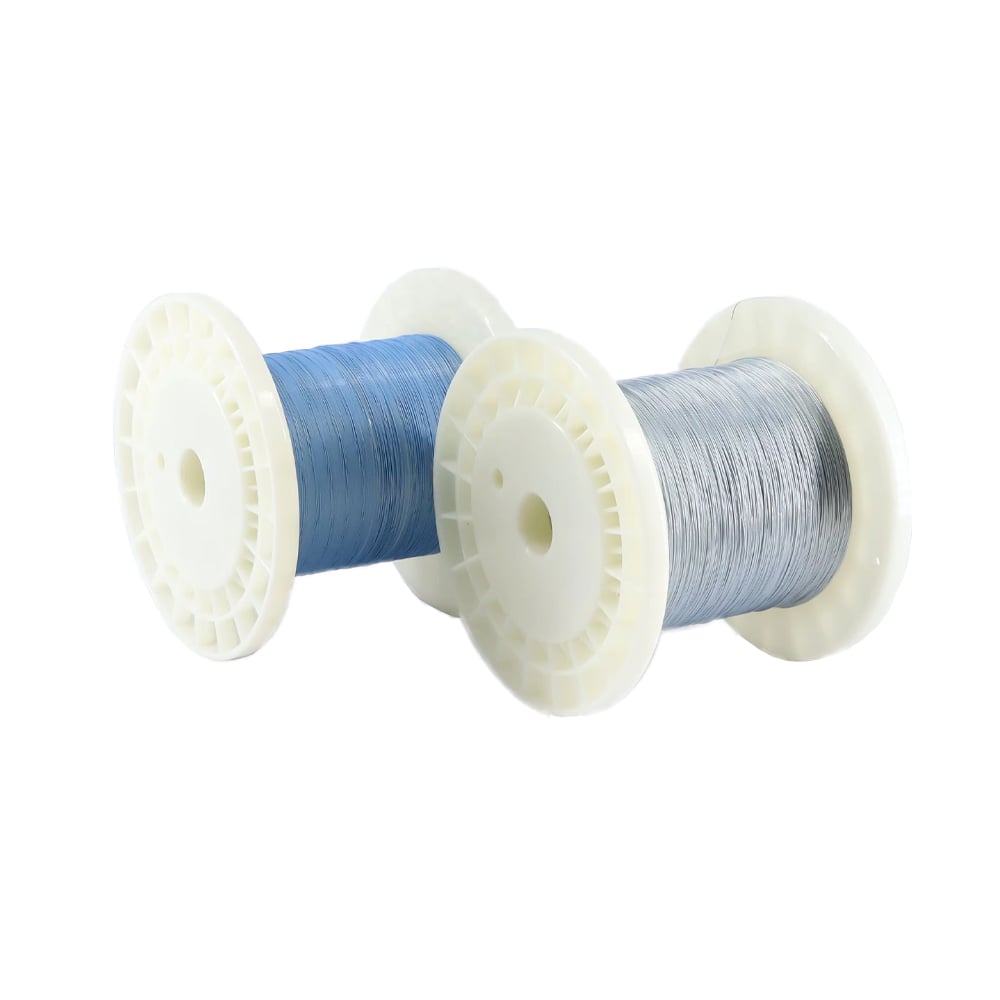
Il processo inizia con i materiali grezzi, che sono normalmente conduttori in rame o lega di rame. Poiché micro cavi coassiali hanno comunemente diametri dei conduttori dell’ordine dei micron; la finezza è quindi di primaria importanza. In Hotten, il processo inizia con la trafilatura del filo: in questa fase, il filo grezzo viene tirato attraverso una serie di filiere per ottenere lo spessore richiesto. Qualsiasi errore di 0,001 mm può influenzare la costanza dell’impedenza. Questo passaggio costituisce la base per l’integrità del segnale, un requisito fondamentale nelle nostre applicazioni mediche e industriali.

Passo 2: Estrusione e isolamento

Quando il conduttore è pronto, deve essere isolato per evitare perdite di segnale. È qui che entrano in gioco materiali come FEP, PFA o ETFE. Lo strato di isolamento viene depositato mediante estrusori ad alta precisione con tolleranze di concentricità conformi o superiori agli standard di settore. Nel caso di cavi coassiali ultrafini , l’omogeneità di questo rivestimento dielettrico è molto importante: la capacità e la velocità del segnale ne dipendono direttamente.

Passo 3: Intreccio e schermatura

L'interferenza elettromagnetica (EMC) è un nemico inevitabile nell'era del 5G e della trasmissione di video in alta qualità. Nei nostri cavi coassiali microscopici viene utilizzata una schermatura multistrato, spesso costituita da involucri in foglio metallico abbinati a trame intrecciate in metallo. Ciò richiede macchinari specializzati per l'intreccio, in grado di lavorare con filamenti fini quanto un capello umano. Più di 40 macchine produttive operano 24/7 presso Hotten per garantire una copertura schermante densa e flessibile, un equilibrio necessario in applicazioni dinamiche come i gimbal per droni o i robot chirurgici.

Passo 4: Rivestimento esterno

La guaina esterna protegge il cavo. Le nostre scelte di materiali da utilizzare sono il poliuretano o il PVC, a seconda dell’applicazione. Nel caso degli endoscopi medici, la guaina deve essere sterilizzabile e biocompatibile. Nel caso dei droni industriali, deve resistere all’abrasione e alle alte temperature. Questo strato viene depositato senza danneggiare la fine topografia interna, grazie alla calibrazione delle nostre linee di estrusione. Non si tratta propriamente di estrusione, ma di micro-ingegneria.

Passo 5: Taglio e spellatura

Segue ora una delle fasi più delicate. I cavi coassiali microscopici non possono essere tagliati con lame convenzionali, come avviene per i normali cablaggi. Il rischio di graffiare il conduttore centrale o di interrompere lo schermo è eccessivo. Utilizziamo sistemi di taglio basati sul laser e di spellatura basati sulla resistenza, in grado di rimuovere gli strati isolanti con precisione chirurgica. Questo aspetto determina solitamente la differenza tra una connessione funzionante e una che causa riflessioni del segnale.

Passo 6: Terminazione e fissaggio del connettore

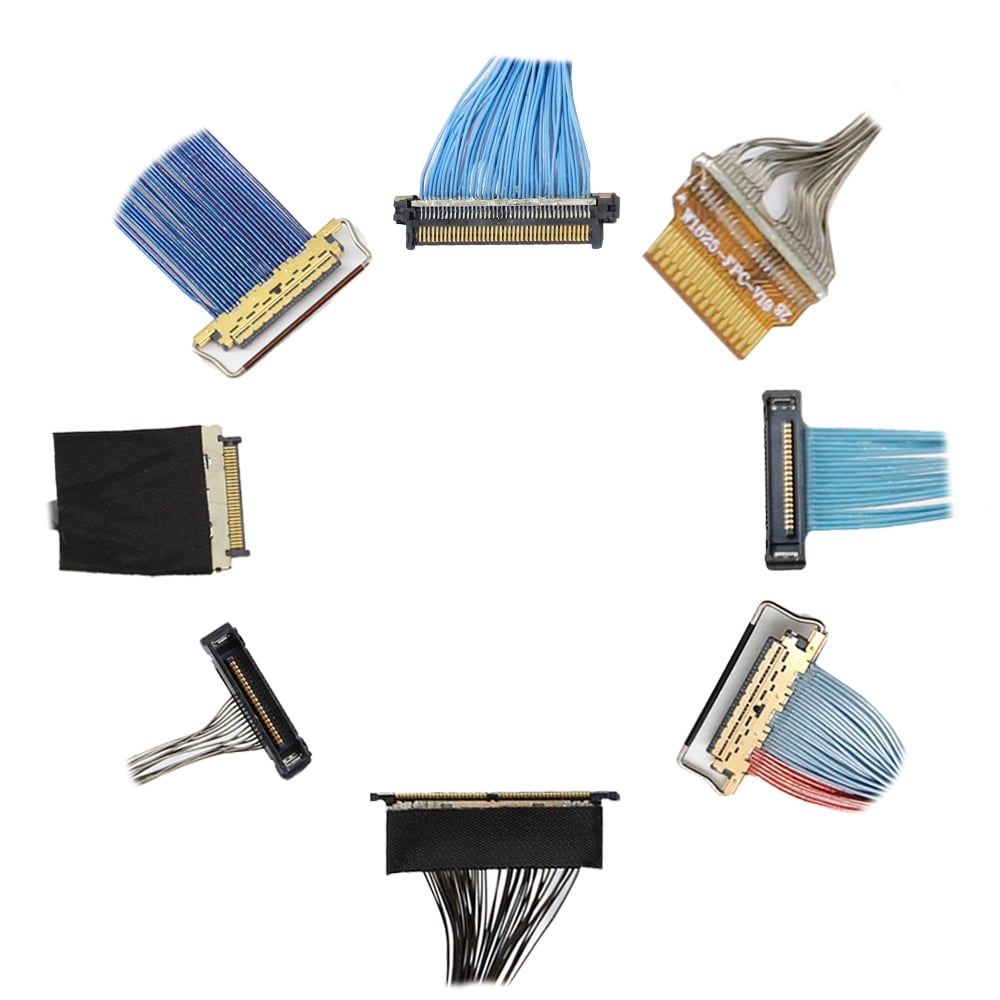
E un'assemblatura di cavi è tanto buona quanto lo sono i suoi collegamenti. Abbiamo tecnici e macchine automatiche che collaborano per installare connettori micro-miniaturizzati, tipicamente I-PEX, Hirose o anche progettati su misura. Si tratta di un processo di saldatura o saldatura al laser eseguito sotto ingrandimento. Nel caso delle sonde ecografiche mediche, tale processo deve essere realizzato in modo da garantire una perdita di segnale pari a zero. Nel caso dei visori AR/VR, deve invece garantire il trasferimento di dati ad alta velocità senza ritardi.

Fase 7: Test funzionale al 100%

La qualità non è un semplice passaggio obbligato presso Hotten; è una vera e propria cultura. Ogni assemblatura viene sottoposta a un test approfondito, che include:

Test di continuità e di resistenza dielettrica (Hi-Pot) per verificare la sicurezza elettrica.

Test di impedenza e di rapporto d’onda stazionaria di tensione (VSWR) per valutare l’efficienza della trasmissione del segnale.

Test di forza di estrazione e test di durata flessibile per simulare le sollecitazioni meccaniche reali.

Esame visivo effettuato mediante dispositivi ottici automatici.

Con una capacità produttiva superiore a 144 milioni di metri all’anno, questo livello di attenzione richiede processi di lavoro standardizzati e un atteggiamento di zero tolleranza verso i difetti.

Fase di Produzione Processo principale Principale focus sulla qualità
1. Trafilatura Riduzione del diametro del conduttore Consistenza dimensionale
2. Isolamento Estrusione precisa Coerenza e concentricità del dielettrico
3. Schermatura Schermatura a nastro e/o a treccia Protezione contro le interferenze elettromagnetiche (EMI) e copertura
4. Guaina Strato esterno protettivo Flessibilità e Resistenza Ambientale
5. Taglio e sbobinatura Preparazione precisa Evitare danni al conduttore e alla schermatura
6. Terminazione Applicazione del connettore Affidabilità elettrica e meccanica
7. Test finale Ispezione elettrica e meccanica Verifica funzionale e qualitativa


L’elemento umano: la Ricerca e Sviluppo come pilastro fondamentale

Non possiamo descrivere il nostro processo senza menzionare gli ingegneri che lo rendono possibile. Il nostro team di Ricerca e Sviluppo collabora pienamente con i clienti nella fase che va dalla progettazione alla produzione, fornendo ogni anno oltre 300 nuove specifiche per cavi. Si può trattare di un valore di impedenza personalizzato per un drone di grado militare o di un raggio di curvatura miniaturizzato per un catetere neurovascolare; tuttavia, è la nostra capacità di realizzare prototipi in tempi rapidi e su larga scala a trasformare una buona idea in un sistema industriale o medico affidabile.

Considerazioni sulla selezione ingegneristica e sulla produzione OEM

1. La produzione di filo sottile costituisce la base per il cavo finale

Il processo produttivo ha inizio dal conduttore.

Per il filo elettronico ultra-sottile, l’obiettivo produttivo non è semplicemente un conduttore più piccolo. Il conduttore deve mantenere in modo costante:

  • Diametro
  • Proprietà del materiale
  • Condizione Superficiale
  • Resistenza elettrica
  • Caratteristiche meccaniche

IF un OEM richiede conduttori molto piccoli, poi la coerenza dimensionale del conduttore deve essere controllata prima della costruzione del cavo coassiale. perché le variazioni introdotte nella fase del filo possono influenzare successivamente i processi di isolamento, schermatura e terminazione.

Per applicazioni che richiedono conduttori ultrafini, consultare HOTTEN's Filo Elettronico Sottile funzionalità.

2. L’isolamento controlla più che l’isolamento elettrico

Lo strato isolante separa il conduttore dalla struttura conduttiva circostante, ma nei cavi coassiali microscopici contribuisce anche alla geometria elettrica complessiva.

Parametri importanti includono:

Parametro di isolamento Perché è importante
Materiale Influenza il comportamento dielettrico e le prestazioni ambientali
Spessore Influenza la geometria del cavo e le caratteristiche elettriche
Uniformità Aiuta a mantenere prestazioni costanti lungo tutta la lunghezza del cavo
Concentricità Sostiene una geometria coassiale stabile
Qualità della superficie Sostiene una lavorazione successiva affidabile

IF il cavo richiede caratteristiche elettriche controllate, poi lo spessore dell'isolamento e la geometria devono essere considerati parametri di produzione, perché le variazioni nella struttura dielettrica possono influenzare capacità e impedenza.

3. La geometria coassiale deve rimanere costante durante la produzione

Un cavo microcoassiale dipende dalla posizione relativa del conduttore centrale, del dielettrico e dello schermo.

La struttura desiderata è:

conduttore centrale → dielettrico → schermo

Più il cavo diventa compatto, più diventa importante mantenere una geometria costante.

IF il conduttore centrale o il dielettrico si spostano all'interno della struttura coassiale, poi le caratteristiche elettriche possono variare lungo il cavo, perché il rapporto fisico tra gli elementi conduttivi è cambiato.

Questo è uno dei motivi per cui la produzione di microcoassiali richiede un controllo coordinato del processo, anziché basarsi esclusivamente sull’ispezione finale del prodotto.

4. La schermatura deve bilanciare i requisiti elettrici e meccanici

La schermatura contribuisce a controllare le interferenze elettromagnetiche e l’accoppiamento indesiderato di segnali, ma la sua struttura influisce anche sulle proprietà meccaniche del cavo.

Possibili compromessi includono:

più schermatura → maggiore protezione

ma potenzialmente:

più schermatura → diametro esterno maggiore / maggiore rigidità / terminazione più difficile

IF il cavo viene utilizzato in un’applicazione dinamica, come una sonda medica, un gimbal per UAV o un sistema robotico, poi la schermatura va scelta insieme ai requisiti di flessibilità, perché il beneficio elettrico deve rimanere compatibile con il movimento meccanico del cavo.

Per applicazioni RF, consultare HOTTEN Cavo coassiale rf .

5. La guaina esterna fa parte della progettazione funzionale del cavo

La guaina esterna protegge la struttura interna del cavo, ma influenza anche:

  • La flessibilità
  • Resistenza all'abrasione
  • Cavo od
  • Caratteristiche Superficiali
  • Resistenza chimica
  • Comportamento di posizionamento
  • Durata Ambientale

IF il cavo viene utilizzato in un ambiente medico, poi il materiale della guaina deve essere valutato in base alle effettive condizioni di pulizia, disinfezione, temperatura e altri fattori applicativi, perché le descrizioni generali dei materiali non sostituiscono la validazione specifica per l’applicazione.

Per applicazioni mediche, vedere Assemblaggio di Cavi Medici .

6. Taglio e spellatura richiedono una preparazione controllata del cavo

Dopo la produzione del cavo, quest’ultimo deve essere preparato per la terminazione.

L'obiettivo è esporre le strutture conduttive richieste senza danneggiare:

  • Conduttori Centrali
  • Isolamento
  • Schermatura
  • Percorsi di segnale adiacenti

IF il cavo utilizza conduttori fini o strutture coassiali miniaturizzate, poi il processo di spellatura deve essere adeguato alla costruzione del cavo, perché una forza eccessiva di spellatura o una preparazione imprecisa può danneggiare la struttura elettrica prima dell'inizio del montaggio del connettore.

Il metodo di preparazione richiesto deve pertanto essere definito congiuntamente al connettore e alla progettazione della terminazione.

7. Terminazione: trasforma il cavo in un insieme finito

L'insieme finale del cavo è affidabile quanto la sua terminazione.

A seconda della progettazione del cliente, la terminazione può includere:

  • Terminazione di connettore microcoassiale
  • Terminazione su filo sottile
  • Connessione FPC
  • Connessione per PCB
  • Saldatura
  • Crimping
  • Terminazione dello schermo
  • Overmolding
  • Vassoi di Saldatura (se necessario)

IF l'assemblaggio utilizza un connettore miniaturizzato, poi la preparazione del cavo, l'allineamento dei conduttori, la gestione dello schermo e il posizionamento del connettore devono essere controllati in modo coordinato, perché un piccolo errore di terminazione può influenzare sia la continuità elettrica sia l'affidabilità meccanica.

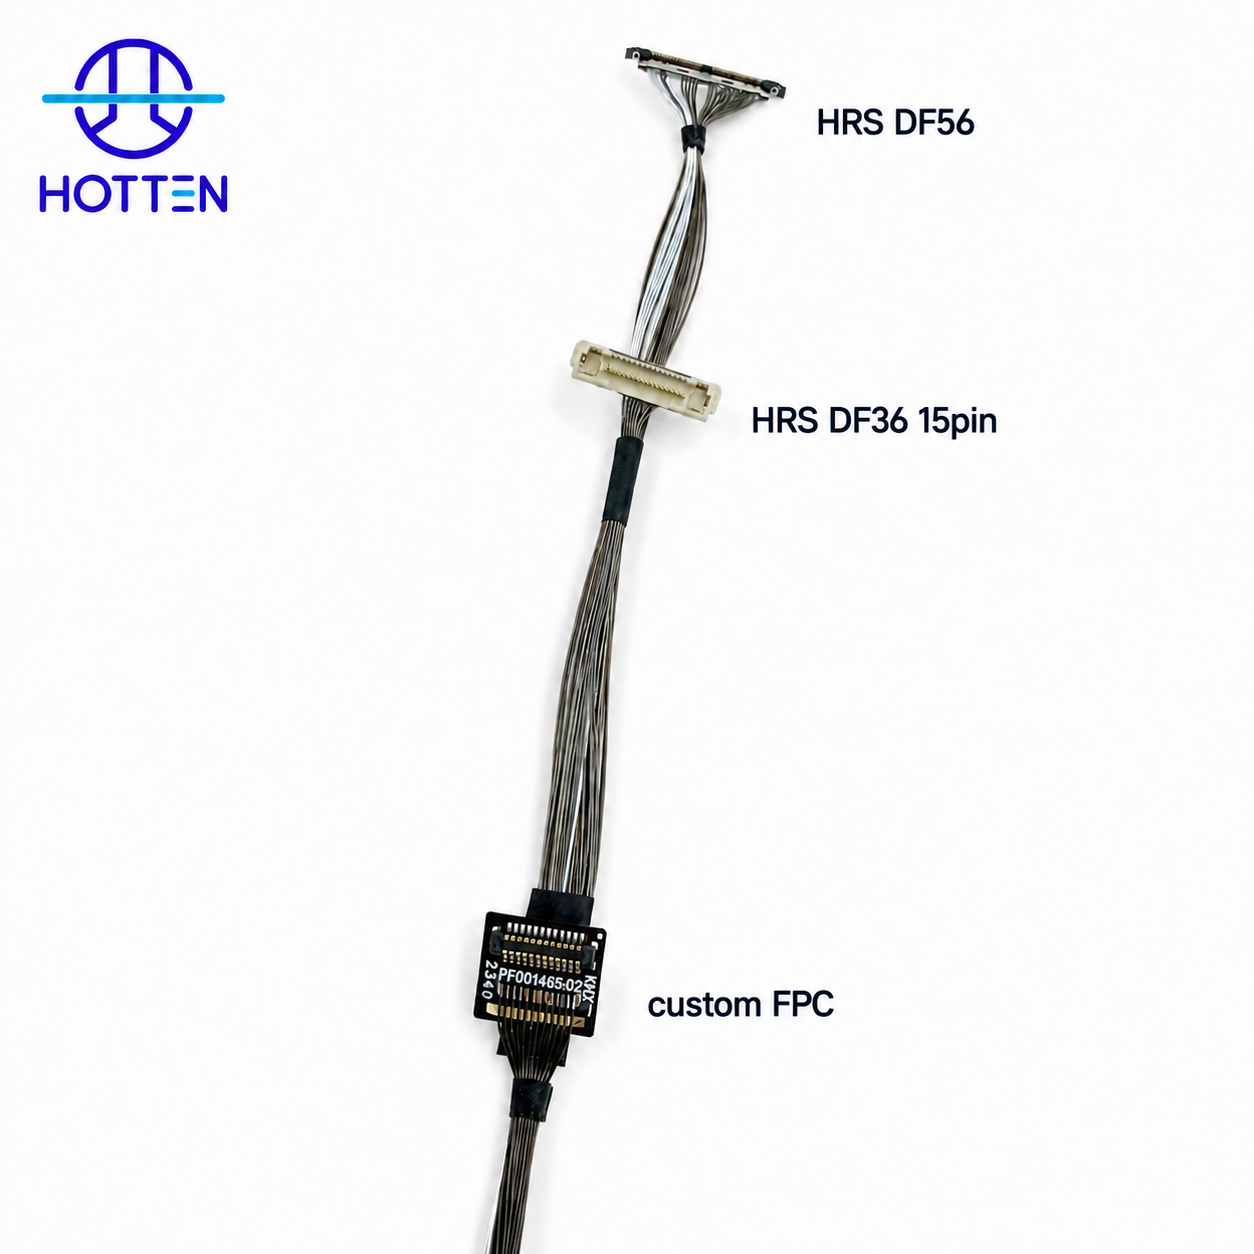
HOTTEN può integrare connettori, FPC, interfacce PCB, alloggiamenti e altri componenti specificati dal cliente nell'assemblaggio finito secondo il disegno, la lista parti (BOM), il numero di parte o il campione forniti dal cliente.

8. L'assemblaggio finito deve essere sottoposto a test, non solo il cavo grezzo

Un cavo grezzo può rispettare le proprie specifiche, mentre l'assemblaggio finito potrebbe comunque presentare problemi di terminazione o di connettore.

A seconda dell'applicazione, la convalida del prodotto finito può includere:

Prova / Ispezione Scopo
Continuità Verificare tutti i percorsi elettrici
Resistenza Controllare lo stato dei conduttori e dei contatti
Resistenza di isolamento Verificare l’isolamento elettrico, ove applicabile
Prova di tenuta dielettrica Valutare la tenuta dielettrica, ove applicabile
Capacità Verifica del carico elettrico
Impedenza Verificare le caratteristiche di trasmissione controllate, ove richiesto
Perdita di inserzione Valutare l’attenuazione ad alta frequenza
Test di trazione Verificare la resistenza meccanica del collegamento
Test di flessione Valutare il movimento ripetuto
Ispezione dimensionale Confermare le dimensioni dell’insieme finito
Ispezione visiva Identificare i difetti di assemblaggio

IF il cavo è in fase di qualifica per un’applicazione ad alta velocità, RF, ad ultrasuoni o di altro tipo sensibile, poi i test devono essere definiti intorno all’insieme finito, perché l’intero percorso del segnale comprende sia il cavo sia le sue terminazioni.

9. La produzione OEM deve iniziare con informazioni ingegneristiche controllate

Per gli insiemi di cavi microcoassiali personalizzati, il processo produttivo diventa più prevedibile quando il fornitore riceve informazioni ingegneristiche complete.

Gli input utili includono:

Input OEM Esempi
Specifica del cavo AWG, costruzione, diametro esterno
Requisiti elettrici Impedenza, capacità, frequenza, attenuazione
Lunghezza del cavo Lunghezza finale e tolleranza
Connettore Produttore, serie, numero di parte
Schema Pin Assegnazione dei contatti
Schermatura Struttura richiesta
Meccanico Raggio di curvatura, percorso, direzione di uscita
FPC / PCB Requisiti di disegno e interfaccia
Involucro Dimensioni e informazioni sull’assemblaggio
Collaudo Requisiti elettrici e meccanici
Quantità Prototipo, produzione pilota, volume annuale

IF l’interfaccia o il connettore è già definita, poi fornire esattamente il numero di parte e il disegno, perché la terminazione e la preparazione del cavo dipendono dalla geometria effettiva del connettore.

10. Il prototipo e la produzione di massa richiedono controlli di processo diversi

La produzione di microcoassiali deve essere progettata intorno a una transizione controllata:

Campione ingegneristico → Prototipo → Produzione pilota → Produzione di massa

In ogni fase, l’attenzione si sposta.

Palcoscenico Focus principale
Campione ingegneristico Fattibilità e costruzione
Prototipo Validazione elettrica e meccanica
Pilota Ripetibilità del processo
Produzione in serie Coerenza produttiva e ispezione

IF la progettazione viene modificata dopo la convalida del prototipo, poi la struttura del cavo rivista, la configurazione del connettore o i parametri di processo devono essere documentati prima della produzione pilota, perché l’assemblaggio produttivo deve rimanere coerente con la configurazione ingegneristica approvata.

11. La capacità del fornitore deve coprire il filo sottile fino all’assemblaggio finito

Per l'acquisto OEM, la capacità del fornitore può essere valutata come un processo completo anziché in base a un singolo passaggio produttivo.

Una catena produttiva efficace è:

Cavo elettronico sottile → Cavo coassiale microscopico → Preparazione di precisione → Terminazione su connettore / FPC / PCB → Assemblaggio finale del cavo → Collaudo

IF il cliente acquista un assemblaggio finale di cavi anziché cavi grezzi, poi il fornitore dovrebbe essere in grado di controllare le fasi chiave, dalla produzione del cavo sottile fino all'assemblaggio finale, perché altrimenti i problemi di qualità possono spostarsi tra fornitori diversi e diventare più difficili da rintracciare.

L'attenzione produttiva di HOTTEN è cavi elettronici sottili e cavi coassiali microscopici , mentre i connettori, le FPC, le schede PCB, gli alloggiamenti e i componenti correlati specificati dal cliente possono essere integrati nell'assemblaggio finale secondo il progetto ingegneristico richiesto.

12. I requisiti produttivi devono corrispondere all'applicazione

Applicazioni diverse richiedono priorità diverse.

Applicazione Focus sulla produzione
Ecografia Conduttori di precisione, bassa capacità, densità, flessibilità, terminazione
Endoscopio Diametro esterno ridotto, terminazione compatta, prestazioni di piegatura
Telecamera / Visione Integrità del segnale ad alta velocità, interfaccia miniaturizzata
Uav Costruzione leggera, flessibilità, resistenza alle vibrazioni
Robotica Movimento ripetuto, instradamento e resistenza meccanica
Sistemi RF Impedenza, schermatura, attenuazione e transizione del connettore
Elettronica compatta Miniaturizzazione, densità e integrazione dell’assemblaggio

IF l’applicazione è altamente specializzata, poi i requisiti produttivi devono derivare dalle effettive condizioni del dispositivo, perché la stessa costruzione microcoassiale non è automaticamente adatta a ogni applicazione.

Vedere HOTTEN's Dispositivi medici ,UAV e robotica ,AI ed elettronica intelligente e la Sistemi ad alta frequenza e a radiofrequenza - soluzioni.

13. Un pratico elenco di controllo per la produzione OEM

Prima di approvare un’assemblaggio personalizzato di cavo microcoassiale, gli ingegneri e gli acquirenti OEM possono verificare:

Checkpoint Domanda Chiave
Filo sottile La dimensione del conduttore richiesta è disponibile?
Isolamento I requisiti relativi ai materiali e alle dimensioni sono stati definiti?
Geometria del cavo La struttura coassiale è controllata?
Schermatura La struttura di schermatura richiesta è stata definita?
Giubbotto È compatibile con l’ambiente di applicazione?
Termine Il connettore / interfaccia specificato può essere assemblato?
Meccanico I requisiti relativi a flessione, posizionamento e protezione da sollecitazioni sono stati definiti?
Collaudo Sono specificati i test sugli insiemi finiti?
Documentazione Le revisioni dei disegni e delle distinte base sono controllate?
Produzione Il progetto può passare dal prototipo alla produzione in serie?

Un’assemblaggio affidabile di cavo microcoassiale è quindi il risultato di una produzione controllata di fili sottili, una costruzione precisa del cavo, una terminazione accurata e prove specifiche per l’applicazione piuttosto che di un singolo passaggio produttivo.

Per progetti OEM che richiedono strutture microcoassiali personalizzate e insiemi finiti, consultare Assemblaggio di Cavi Coassiali Micro .

Conclusione: Dal nostro laboratorio al mondo intero

In Hotten Electronic non consideriamo gli assemblaggi di cavi micro-coassiali come semplici componenti di sistema, bensì come driver essenziali dell’innovazione. Che si tratti di segnali ad alta frequenza trasmessi all’interno di una macchina per risonanza magnetica (MRI) o di video cristallini forniti a un visore VR, a questi cavi è associata un’ingegnerizzazione perfetta, frutto di migliaia di ore di lavoro.

Nel nostro percorso volto a diventare uno dei migliori fornitori globali, vale lo stesso motto: qualità e sicurezza non sono oggetto di discussione; fanno parte del nostro DNA produttivo.

Quando desiderate trovare un partner in grado di realizzare assemblaggi di cavi di precisione su misura per le vostre esigenze — sia che si tratti di un prototipo sia di una produzione in serie — è il momento di avviare una conversazione. Perché in Hotten c’è una connessione in ogni senso.

FAQ

1. Come vengono prodotti gli assemblaggi di cavi micro-coassiali?
Gli assemblaggi di cavi micro-coassiali vengono tipicamente prodotti attraverso diverse fasi, tra cui la preparazione del conduttore, la trafilatura del filo, l’estrusione dell’isolamento, la schermatura, la guaina protettiva, il taglio e lo sblocco, la terminazione del connettore e i test finali elettrici e meccanici.

2. Quali materiali sono comunemente utilizzati nei cavi microcoassiali?
I materiali comuni includono conduttori in rame o lega di rame, isolamento in FEP, PFA o ETFE, materiali metallici per la schermatura e guaine specifiche per l’applicazione.

3. Perché la precisione nella produzione è importante per gli assemblaggi di cavi microcoassiali?
Piccole variazioni dimensionali possono influenzare l’impedenza caratteristica, la capacità, la trasmissione del segnale e le prestazioni meccaniche. È quindi fondamentale controllare con precisione le dimensioni del conduttore, dell’isolamento e della schermatura, soprattutto nelle applicazioni ad alta frequenza.

4. Come vengono testati gli assemblaggi di cavi microcoassiali?
A seconda dell’applicazione, i test possono includere continuità, Hi-Pot, impedenza, VSWR, forza di trazione, durata flessionale e ispezione visiva.

5. Gli assemblaggi di cavi microcoassiali possono essere personalizzati?
Sì. La personalizzazione può riguardare la sezione del conduttore, il diametro del cavo, l’impedenza, il materiale isolante, la struttura di schermatura, il tipo di connettore, la lunghezza del cavo e la configurazione di terminazione.

6. HOTTEN può produrre sia prototipi che quantitativi per la produzione?
Sì. HOTTEN supporta lo sviluppo di cavi personalizzati, dalla fase di campioni ingegneristici e prototipi fino alla produzione su larga scala.

Se si hanno suggerimenti, contattarci pure

Contattaci

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Numero di telefono
Nome azienda
Messaggio
0/1000