EN
COLLEGAMENTI RAPIDI

Il settore dei dispositivi medici è sottoposto a una pressione costante per ottenere immagini più rapide, strumenti più piccoli, maggiore affidabilità e conformità normativa più rigorosa. Per i produttori OEM di sistemi endoscopici di nuova generazione, strumenti chirurgici robotici o piattaforme ecografiche di nuova generazione, l’assemblaggio di cavi integrato nel dispositivo non è più un componente passivo: esso rappresenta un fattore determinante per le prestazioni, la sicurezza del paziente e il successo commerciale.
Hotten Electronic Wire si concentra sull'OEM assemblaggi di cavi microcoassiali destinati ai produttori di dispositivi medici. Il nostro impianto produttivo copre 10.000 metri quadrati e dispone di 40 unità produttive ad alta tecnologia, con una produzione annuale superiore a 144 milioni di metri; non siamo soltanto un fornitore, ma una continuazione strategica delle sezioni ingegneristiche e della catena di approvvigionamento dei nostri clienti.
Un cavo microcoassiale per applicazioni mediche prodotto da un OEM deve essere specificato come interconnessione progettata integralmente , e non semplicemente come un tratto di cavo coassiale miniaturizzato.
L’assemblaggio finale può combinare fili microcoassiali ultrafini, connettori specificati dal cliente, interfacce FPC o PCB, schermatura, protezione contro le sollecitazioni meccaniche, involucri e altri componenti in base al progetto del dispositivo.
Per i produttori di dispositivi medici, i requisiti più importanti da definire sono:
requisiti di segnale + dimensioni del cavo + capacità/impedenza + flessibilità + schermatura + interfaccia del connettore + condizioni ambientali + prove di collaudo + volume di produzione
| Requisito OEM | Cosa deve essere specificato |
|---|---|
| Segnale | Frequenza, larghezza di banda, tipo di segnale e requisiti elettrici |
| Struttura del Cavo | Coassiale micro / a filo sottile / costruzione ibrida |
| Conduttore | AWG, materiale e numero di canali |
| Capacità | Valore massimo o target, se applicabile |
| Impedenza | Impedenza controllata richiesta, se applicabile |
| Cavo od | Diametro massimo ammissibile |
| La flessibilità | Raggio di curvatura, cicli di flessione e torsione |
| Schermatura | Schermatura individuale, raggruppata o complessiva |
| Connettore | Produttore, serie e numero di parte specificati dal cliente |
| FPC / PCB | Disegno dell'interfaccia e definizione elettrica |
| Involucro | Dimensioni e materiale richiesti |
| Ambiente | Condizioni di pulizia, temperatura, vibrazione e sterilizzazione, ove applicabile |
| Collaudo | Validazione elettrica, dimensionale e meccanica |
| Produzione | Prototipo, produzione pilota e volume annuale |
IF il dispositivo medico presenta requisiti rigorosi in termini di spazio e integrità del segnale, poi cavo, connettore e terminazione devono essere progettati come un’unica unità assemblata, perché le prestazioni e l’imballaggio del dispositivo finito dipendono dall’interconnessione completa, non soltanto dal cavo grezzo.
Per le capacità correlate di HOTTEN, vedere Assemblaggio di Cavi Coassiali Micro ,Assemblaggio di Cavi Medici e la Dispositivi medici .
La sfida per gli OEM: perché i cavi standard non sono sufficienti
Esiste un paradosso che si pone davanti ai produttori originali di dispositivi medici (OEM). Da un lato, la richiesta di miniaturizzazione sta spingendo i diametri dei cavi ai livelli più bassi possibili; dall’altro, le aspettative cliniche in termini di risoluzione dell’immagine e di accuratezza diagnostica sono in continuo aumento. Gli insiemi di cavi pronti all’uso, in particolare quelli progettati per l’elettronica di consumo o per dispositivi industriali a uso generico, non riescono a soddisfare tali requisiti.
L’integrità del segnale alle alte frequenze, un’elevatissima flessibilità, la sterilizzabilità e la biocompatibilità devono coesistere in un diametro solitamente compreso in frazioni di millimetro. Inoltre, tali requisiti variano a seconda dell’applicazione: un broncoscopio monouso non deve soddisfare gli stessi requisiti di durata nel tempo di un artroscopio chirurgico riutilizzabile. Analogamente, una sonda per ecocardiografia transesofagea richiede caratteristiche meccaniche diverse rispetto a una sonda ecografica portatile.
Ecco perché gli OEM preferiscono sempre più soluzioni progettate su misura piuttosto che prodotti standard del catalogo. Presso HOTTEN hotten Electronic Wire, ogni collaborazione con un OEM inizia non con un preventivo di prezzo, ma con un'analisi tecnica approfondita.
Il nostro approccio OEM: l’ingegneria come punto di partenza
Quando il produttore di un dispositivo medico desidera collaborare con Hotten per l’assemblaggio di un cavo microcoassiale, non chiediamo il numero di parte. Chiediamo invece:
Quali sono i requisiti di frequenza del segnale e di larghezza di banda?
Vincoli meccanici: raggio di curvatura, durata flessibile, forza di inserimento?
A quali metodi di sterilizzazione sarà sottoposto il dispositivo?
Qual è il volume di produzione previsto: prototipo, produzione pilota, avvio su larga scala?
Quali sono i requisiti normativi: FDA 510(k), MDR o PMA?
Queste sono le domande che guidano tutte le decisioni successive: struttura degli elementi conduttori, materiale dielettrico, disposizione della schermatura, polimero della guaina, scelta del connettore e requisiti di terminazione.
Esempio pratico: miniaturizzazione di un cavo per telecamera chirurgica
Uno dei più recenti accordi di collaborazione stipulati con un importante produttore di primo livello (OEM) di piattaforme per chirurgia robotica assistita illustra appieno la nostra filosofia OEM. Il cliente necessitava di un’interconnessione coassiale estremamente sottile, in grado di trasmettere video 4K non compresso attraverso un albero strumentale da 5 mm e, allo stesso tempo, di resistere ai cicli di sterilizzazione in autoclave.
Le interconnessioni coassiali standard da 50 AWG erano troppo spesse. I prodotti da 52 AWG disponibili sul mercato non offrivano la stabilità meccanica richiesta per 1.000 o più cicli di sterilizzazione. I connettori pronti all’uso generavano disadattamenti di impedenza che degradavano la qualità dell’immagine.
La progettazione di una soluzione personalizzata è stata affidata al team di Ricerca e Sviluppo di Hotten, che sviluppa ogni anno oltre 300 nuovi design di cavi:
Un conduttore realizzato in rame argentato, da 54 AWG, per ridurre al minimo le perdite di segnale e contemporaneamente il diametro.
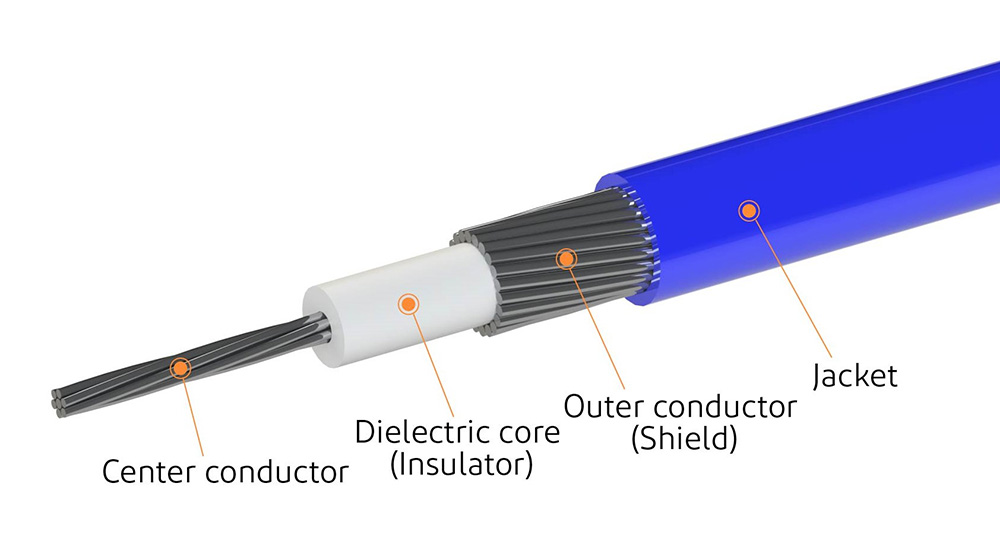
Dielettrico in PTFE micro-poroso con impedenza di 50 Ω in un profilo da 0,28 mm.
schermatura a doppio strato con foglia avvolta a spirale al 100% e treccia ultrafine.
Una guaina in polietereterchetone (PEEK) proprietaria, testata per 1.200 cicli in autoclave senza crepature né scolorimento.
Protezione contro le sollecitazioni meccaniche modellata per aderire perfettamente all’interfaccia sterile del produttore originale (OEM).
Il risultato? Un’assemblea di cavi che consente al produttore originale (OEM) di ridurre il diametro dello stelo dello strumento dell’18% e di aumentare il rapporto segnale-rumore di 3,2 dB, offrendo un vantaggio competitivo misurabile e consegnato entro 14 settimane dall’approvazione del concetto.
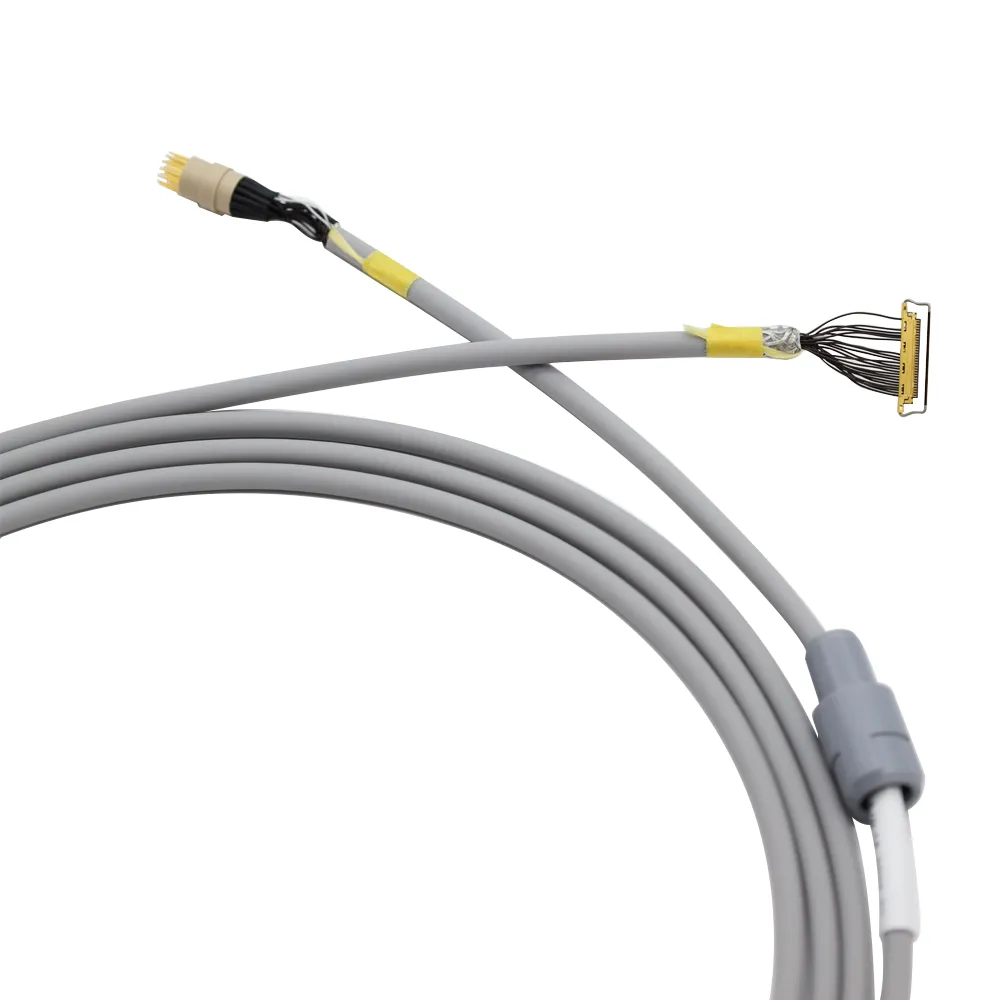
| Requisito OEM | Considerazioni sull’assemblaggio del cavo | Focus ingegneristico tipico |
|---|---|---|
| Miniaturizzazione | Diametro del cavo e dimensione del connettore | Strumenti medici con vincoli di spazio |
| Segnali ad alta frequenza | Impedenza e schermatura | Integrità del segnale e bassa interferenza |
| Flessione ripetuta | Costruzione del conduttore e della guaina | Durata flessibile e raggio di curvatura |
| Sterilizzazione | Selezione dei materiali e della guaina | Autoclave, EtO o altri processi |
| Requisiti normativi | Documentazione e tracciabilità dei materiali | Qualifica per dispositivi medici |
| Ampliamento della produzione | Processo di assemblaggio e ispezione | Dalla prototipazione alla produzione in volume |
Conformità normativa: integrata fin dalla progettazione, non aggiunta successivamente
Nel caso dei produttori originali di dispositivi medici (OEM), l’approvvigionamento di componenti rappresenta un rischio per la conformità normativa. Quando un’assemblea di cavi non supera il test di biocompatibilità o fallisce nei test di validazione della sterilizzazione, l’intera presentazione del dispositivo può subire ritardi — di mesi e con costi pari a milioni di dollari.
Hotten risolve questo problema applicando un approccio ingegneristico basato sulla progettazione per la conformità. Non consideriamo i requisiti normativi come un semplice punto di verifica finale, ma li integriamo fin dalle fasi di progettazione del processo e di selezione dei materiali.
I nostri cavi medicali assemblati sono prodotti OEM e sono progettati con:
Selezione dei materiali (citotossicità, sensibilizzazione, irritazione) conformemente alla norma ISO 10993.
Compatibilità con sterilizzazione in autoclave, con ossido di etilene (EtO), a raggi gamma e con sterilizzazione a fascio elettronico.
Controllo delle sostanze soggette a restrizione ai sensi della Proposizione 65, REACH e RoHS.
Tracciabilità completa dei materiali utilizzati negli insiemi cablati, che parte dal lotto della resina e arriva fino all’insieme cablato finito.
Documentazione della verifica della progettazione per la verifica della progettazione OEM, documentazione del Fascicolo Storico della Progettazione (DHF) che supporta la verifica della progettazione OEM.
Per i clienti che richiedono la marcatura FDA o CE, forniamo dossier tecnici, documentazione di validazione del processo e dichiarazioni dei fornitori, che possono essere inserite direttamente nelle domande regolatorie dei clienti.
Scalabilità: da campioni per l’ingegnerizzazione a produzione su larga scala
I costruttori di veicoli (OEM) devono affrontare la transizione tra prototipo e produzione come una delle sfide più comuni. Un cavo assemblato con terminazioni eseguite manualmente in un laboratorio di ingegneria potrebbe risultare impossibile da scalare per la produzione su larga scala, con perdite di rendimento inaccettabili nel passaggio alla produzione su larga scala.
Il team di ingegneria della produzione di Hotten svolge questo ruolo. Non disponiamo di linee di assemblaggio generiche nelle nostre 40 unità produttive; queste sono configurate ed attrezzate per eseguire operazioni specifiche su micro-coassiali, tra cui:
Macchine per lo stripping laser che non danneggiano il conduttore né gli strati dielettrici.
Presse semiautomatiche calibrate per la terminazione di connettori ultra-miniaturizzati.
Stazioni di ispezione visiva per verificare la concentricità, la qualità del cordone di saldatura e il posizionamento dei contatti.
Non solo la profilazione dell’impedenza sul primo campione, ma anche la profilazione dell’impedenza su tutti i lotti di produzione.
Possiamo scalare i nostri campioni ingegneristici da 50 pezzi fino a ordini di produzione di 50.000 unità con questa infrastruttura, senza dover eseguire nuovamente la qualifica né riscontrare deriva delle prestazioni.
Integrazione della catena di approvvigionamento: consegna Just-in-Time (JIT), sistema Kanban e logistica globale
I piani di produzione per i dispositivi medici sono altamente variabili. L’arruolamento nei trial clinici varia. Gli approcci alle autorizzazioni regolatorie possono essere sia proattivi che reattivi. I picchi di domanda per i dispositivi monouso sono causati dai volumi stagionali delle procedure.
In qualità di partner OEM, Hotten sincronizzerà i nostri piani produttivi e le esigenze di inventario con gli indicatori di domanda dei nostri clienti. Offriamo supporto per:
Consegne Just-in-Time (JIT) basate sulle linee di assemblaggio OEM.
Sistemi di rifornimento Kanban per componenti ad alto utilizzo.
Progetti di inventario in conto deposito presso i centri logistici designati dal cliente.
Spedizioni verso produttori conto terzi del Nord America, dell’Europa e del Sud-Est asiatico mediante drop-ship.
Disponiamo di una capacità produttiva annuale superiore a 144 milioni di metri di cavo, che ci consente di fornire anche quando i nostri clienti ampliano la propria offerta di prodotti per consolidare la loro posizione dominante sul mercato.
Durante la preparazione di una richiesta di quotazione (RFQ), i team OEM devono definire l’intero gruppo di montaggio:
cavo in filo sottile / cavo coassiale microscopico → terminazione → connettore → schermatura → protezione contro le sollecitazioni meccaniche → integrazione con FPC / PCB / alloggiamento
Ciò è particolarmente importante quando il connettore, il PCB o l’alloggiamento sono già definiti dall’architettura del dispositivo medico.
IF il cliente dispone già di un connettore o di un’interfaccia PCB approvati, poi fornire il numero di parte esatto, il disegno tecnico, la lista materiali (BOM) e lo schema di cablaggio dei pin, perché l’insieme cavo deve essere progettato intorno all’interfaccia del dispositivo già stabilita.
IF l’interfaccia non è ancora definitiva, poi fornire l’ingombro meccanico disponibile e i requisiti elettrici, perché questi vincoli determinano quali strutture di cavo e di terminazione risultano praticabili.
La selezione del cavo coassiale microscopico dovrebbe iniziare dal percorso del segnale, non dall’aspetto esteriore del cavo.
Gli ingegneri OEM devono identificare:
| Parametro elettrico | Perché è importante |
|---|---|
| Frequenza | Determina i requisiti di progettazione ad alta frequenza pertinenti |
| Bandwidth | Definisce la portata di trasmissione |
| Impedenza | Aiuta a controllare le riflessioni e l’adattamento |
| Capacità | Influisce sul carico elettrico |
| Lunghezza del cavo | Influenza le caratteristiche elettriche totali distribuite |
| Numero di canali | Determina la densità del cavo |
| Schermatura | Aiuta a controllare l’accoppiamento indesiderato |
IF l’applicazione prevede ultrasuoni, imaging, radiofrequenza o altri segnali sensibili, poi la specifica del cavo deve essere allineata all’architettura elettrica del sistema, perché lo stesso costruttivo di cavo può comportarsi in modo diverso a seconda della lunghezza, dell’interfaccia e delle condizioni operative.
Per applicazioni ecografiche, vedere Cavo di Sonda a Ultrasuoni .
Un cavo più piccolo è utile soltanto se soddisfa anche le prestazioni elettriche e meccaniche richieste.
I parametri meccanici importanti includono:
diametro esterno massimo + raggio di curvatura + lunghezza del cavo + percorso di posizionamento + dimensioni del connettore + dispositivo anti-sforzo
IF il cavo deve passare attraverso uno strumento medico stretto, poi il diametro esterno massimo deve essere stabilito prima della definizione finale della costruzione del cavo, perché lo spazio disponibile per il posizionamento può determinare la configurazione dei conduttori, del dielettrico, della schermatura e della guaina.
Per applicazioni compatte che richiedono un posizionamento ad alta densità, vedere Cavo Coassiale Micro .
Gli assemblaggi medicali in micro-coassiale possono presentare diversi requisiti simultanei:
Questi requisiti possono interagire tra loro.
IF il cavo richiede sia bassa capacità che flessibilità ripetuta, poi la costruzione del conduttore, del dielettrico, della schermatura e della guaina deve essere ottimizzata in modo integrato, perché la modifica di una parte della struttura del cavo può influenzare sia il comportamento elettrico che quello meccanico.
Il ruolo di HOTTEN non è produrre ogni singolo connettore nell’insieme.
Nei progetti OEM, i clienti possono specificare i seguenti elementi:
HOTTEN potrà quindi integrare il connettore specificato con il proprio filo elettronico fine / cavo coassiale microscopico e altri componenti definiti dal cliente.
IF il connettore è già fissato nel BOM del cliente, poi il numero di parte (PN) e il disegno del connettore devono essere inclusi nella richiesta di preventivo (RFQ), perché la geometria del connettore influenza direttamente lo sblocco, la terminazione, il percorso dei cavi e il fissaggio antistrappo.
Alcuni dispositivi medici richiedono più di un cavo e un connettore.
L’insieme finito può comprendere:
Microcoassiale + connettore + FPC + PCB + alloggiamento / involucro
La RFQ deve quindi fornire tutte le interfacce applicabili.
| Componente | Informazioni consigliate |
|---|---|
| Connettore | Produttore, serie, numero di parte (PN) e disegno |
| FPC | Numero di parte (PN), disegno, lato contatti e schema di collegamento |
| Circuito a circuito | Dimensioni dell'interfaccia e definizione elettrica |
| Involucro | Dimensioni, materiale e requisiti di assemblaggio |
| Cavo | AWG, diametro esterno (OD), lunghezza e costruzione |
| Schema Pin | Assegnazione del segnale |
| Routing | Requisiti di curvatura ed uscita |
IF il cliente richiede un componente completamente assemblato, poi il disegno di assemblaggio e la lista materiali (BOM) devono includere tutti i componenti integrati, perché la terminazione del cavo e l'integrazione meccanica devono essere validate come un prodotto finito.
La costruzione esterna di un cavo medico deve corrispondere all'effettivo ambiente operativo.
Le condizioni rilevanti possono includere:
Per le applicazioni relative alla sterilizzazione, il produttore originale (OEM) deve specificare il processo effettivo, ad esempio:
autoclave / EtO / gamma / altro processo definito
insieme alle condizioni di esposizione applicabili.
IF la sterilizzazione fa parte del ciclo di vita del dispositivo, poi la scelta dei materiali e la costruzione del cavo devono essere validate rispetto al processo di sterilizzazione specificato, perché la compatibilità dipende dai materiali effettivi, dalla costruzione e dalle condizioni di esposizione.
Il cavo microcoassiale può essere progettato con diverse architetture di schermatura a seconda del sistema.
Le strutture possibili includono:
| Approccio di protezione | Scopo ingegneristico tipico |
|---|---|
| Schermatura individuale | Isolamento a livello di canale |
| Schermatura di gruppo | Protezione intorno a gruppi di segnali selezionati |
| Schermatura totale | Protezione intorno a un insieme di cavi |
| Schermatura combinata | Isolamento superiore dove richiesto |
IF più canali sensibili sono instradati attraverso un dispositivo medico compatto, poi la schermatura deve essere valutata insieme alla densità dei canali e all’instradamento, perché Le prestazioni EMI dipendono dall’intera architettura del cavo.
Per ulteriore contenuto ingegneristico relativo alle interferenze elettromagnetiche, consultare il Assemblaggio di Cavi Medici soluzione.
la specifica «alta affidabilità» non è sufficiente per un costruttore originale.
Il piano di validazione deve definire condizioni misurabili quali:
| Area di convalida | Cosa definire |
|---|---|
| Flessione | Raggio di curvatura, cicli e movimento |
| Trazione | Forza e metodo di prova |
| Connettore | Requisiti di ritenzione e accoppiamento |
| Elettrico | Continuità, resistenza, isolamento, ecc. |
| Alta frequenza | Impedenza, perdita d’inserzione o altri parametri pertinenti |
| Ambiente | Temperatura, umidità, esposizione a sostanze chimiche |
| Sterilizzazione | Requisiti di processo e di ciclo |
| Dimensioni | Dimensioni critiche e tolleranze |
IF il cavo si muove durante il normale funzionamento, poi i test meccanici devono riprodurre un movimento rappresentativo, perché un test statico di continuità non può dimostrare l'affidabilità dinamica.
Per gli insiemi ad ultrasuoni ad alta densità, vedere Assemblaggio di cavi per sonde ecografiche .
Lo sviluppo OEM procede normalmente attraverso diverse fasi:
Campioni ingegneristici → Validazione del prototipo → Produzione pilota → Produzione di massa
La stessa costruzione del cavo deve essere controllata in ogni fase.
IF un prototipo richiede modifiche al diametro esterno del cavo, alla sezione AWG, all'orientamento del connettore, alla schermatura o al fissaggio del cavo, poi tali modifiche devono essere documentate prima della produzione pilota, perché modifiche non controllate possono generare differenze tra il prototipo convalidato e l'assieme di produzione.
Per la personalizzazione OEM, HOTTEN può operare partendo da:
disegno + distinta base (BOM) + numero di parte del connettore (PN) + schema di cablaggio (pinout) + campione + requisiti ingegneristici
e sviluppare l'assieme finito sulla base di tali input.
Un prototipo di successo non dimostra automaticamente una produzione stabile.
Gli acquirenti OEM dovrebbero valutare come il produttore controlla:
materiale → costruzione del cavo → taglio/scorzatura → terminazione → assemblaggio del connettore → ispezione → collaudo
Domande importanti sulla produzione includono:
IF il dispositivo medico entrerà in produzione a lungo termine, poi il controllo del processo e la gestione delle modifiche devono far parte della qualifica del fornitore, perché le variazioni ricorrenti nella produzione possono influenzare la coerenza del prodotto convalidato.
Prima di richiedere un preventivo, il team di ingegneria o approvvigionamento dell’OEM può preparare:
| Voce RFQ | Informazioni |
|---|---|
| Applicazione | Apparecchiature per ultrasuoni, endoscopia, imaging, monitoraggio, chirurgia, ecc. |
| Segnale | Tipo, frequenza e larghezza di banda |
| Numero di canali | Percorsi del segnale richiesti |
| Conduttore | AWG e materiale |
| Struttura del Cavo | Microcoassiale / filo sottile / ibrido |
| Capacità | Valore target o massimo, se applicabile |
| Impedenza | Valore richiesto, se applicabile |
| Lunghezza del cavo | Lunghezza finale e tolleranza |
| Cavo od | Diametro massimo ammissibile |
| Schermatura | Singolo / raggruppato / complessivo |
| La flessibilità | Raggio di curvatura e cicli di flessione |
| Connettore | Produttore e numero di parte (PN) |
| Schema Pin | Assegnazione dei contatti |
| Orientamento del connettore | Direzione richiesta |
| FPC / PCB | Disegni e dati di interfaccia |
| Involucro | Requisiti di disegno e meccanici |
| Ambiente | Temperatura, pulizia, prodotti chimici, vibrazioni |
| Sterilizzazione | Condizioni di processo e di ciclo, ove applicabili |
| Collaudo | Validazione elettrica e meccanica richiesta |
| Quantità | Prototipo / produzione pilota / produzione di massa |
IF l’OEM può fornire un disegno completo e una lista materiali (BOM), poi il preventivo del fornitore e la revisione ingegneristica possono solitamente essere più precisi, perché i requisiti relativi a connettori, cavi, percorso di posa e assemblaggio sono chiaramente definiti.
Un fornitore deve essere valutato in base alla sua capacità di controllare sia la produzione di fili fini e la processo di assemblaggio completato .
| Capacità | Domanda di qualifica |
|---|---|
| Produzione di fili fini | È possibile produrre conduttori ultrafini in modo coerente? |
| Costruzione microcoassiale | È possibile realizzare la struttura miniaturizzata del cavo richiesta? |
| Elaborazione precisa | È possibile spellare e preparare con precisione il cavo fine? |
| Terminazione dei connettori | È possibile integrare i connettori specificati dal cliente? |
| Integrazione FPC / PCB | L’assemblaggio finito può includere interfacce definite dal cliente? |
| Schermatura | È possibile realizzare la struttura di schermatura specificata? |
| Collaudo | È possibile eseguire i test elettrici e meccanici richiesti? |
| Prototipazione | È possibile sviluppare campioni ingegneristici? |
| Produzione | Il design approvato può passare alla produzione stabile? |
| Documentazione | È possibile controllare disegni, registri di ispezione e test? |
La domanda chiave relativa agli acquisti è quindi:
Il fornitore è in grado di trasformare i requisiti dell'OEM relativi a fili sottili, connettori, PCB/FPC, aspetti meccanici e prove in un’assemblaggio finale di cavi medici riproducibile?
Per la gamma di applicazioni mediche HOTTEN, vedere Assemblaggio di Cavi Medici ,Assemblaggio di Cavi Coassiali Micro e la Dispositivi medici
Riservatezza e protezione della proprietà intellettuale
L'architettura dei prodotti e le relazioni con le catene di fornitura costituiscono asset proprietari nel competitivo panorama dei dispositivi medici. Hotten stipula ampi Accordi di Riservatezza (NDA) con tutti i propri partner OEM e applica rigorosi controlli di accesso nelle aree di ingegneria e produzione.
Non utilizziamo progetti specifici per un cliente con altri clienti, né pubblichiamo informazioni riconoscibili relative a progetti OEM nei nostri testi promozionali senza un'espressa autorizzazione. Siamo un fornitore consolidato di OEM, riconosciuto non solo per le competenze tecniche, ma anche per discrezione e integrità.
Conclusione: Molto più di un fornitore
Il termine fornitore OEM implica una relazione transazionale: specifiche definite, componenti ricevuti e pagamento effettuato. In Hotten non accettiamo tale limitazione.
Ci consideriamo parte delle organizzazioni di ingegneria, qualità e produzione dei nostri clienti. Collaborando con Hotten, un produttore originale di dispositivi medici (OEM) può accedere a competenze specializzate nel campo dei micro-coassiali, a una solida esperienza normativa e a una scala produttiva conveniente; il tutto all’interno di un’unica relazione commerciale.
Questa integrazione non è più opzionale in un settore in cui i concorrenti vengono valutati in base alla miniaturizzazione — che rappresenta il vantaggio competitivo — e i regolatori in base alla conformità — che costituisce il requisito fondamentale per l’accesso al mercato. Si tratta quindi di una necessità strategica.
Quando si progetta un dispositivo medico che richiede un’elevata integrità del segnale ad alta frequenza in un involucro di dimensioni ridotte, contattare Hotten Electronic Wire. Insieme, possiamo creare il vostro vantaggio competitivo.
1. Che cos’è un’assemblata OEM di cavo microcoassiale?
Un'assemblaggio di cavi microcoassiali OEM è una soluzione personalizzata progettata per soddisfare i requisiti elettrici, meccanici, dimensionali e specifici dell'applicazione di un produttore di dispositivi medici.
2. Perché i produttori di dispositivi medici necessitano di assemblaggi di cavi microcoassiali personalizzati?
I dispositivi medici richiedono spesso diametri di cavo estremamente ridotti, impedenza controllata, elevata flessibilità, schermatura affidabile e compatibilità con specifici processi di sterilizzazione. Gli assemblaggi di cavi standard potrebbero non soddisfare contemporaneamente tutti questi requisiti.
3. È possibile personalizzare gli assemblaggi di cavi microcoassiali per diversi dispositivi medici?
Sì. La personalizzazione può includere la dimensione del conduttore, il materiale dielettrico, l'impedenza, la struttura di schermatura, il diametro del cavo, il materiale della guaina, la configurazione del connettore, la lunghezza del cavo e il metodo di terminazione.
4. Gli assemblaggi di cavi microcoassiali per uso medico possono resistere alla sterilizzazione?
Possono essere progettati per soddisfare specifici requisiti di sterilizzazione, tra cui autoclave, ossido di etilene (EtO), raggi gamma e altri processi, a seconda dei materiali e della costruzione scelti.
5. Quali informazioni deve fornire un produttore originale (OEM) quando richiede un cavo medico personalizzato?
Le informazioni importanti includono frequenza e larghezza di banda del segnale, impedenza, diametro richiesto del cavo, requisiti di flessione, durata in flessione, metodo di sterilizzazione, requisiti relativi ai connettori, ambiente operativo e volume di produzione previsto.
6. HOTTEN può supportare sia la realizzazione di prototipi sia la produzione su larga scala?
Sì. HOTTEN supporta l’intero processo di sviluppo, dai campioni ingegneristici e dalla produzione pilota fino alla produzione su scala maggiore, consentendo il passaggio dei progetti di cavi dalla fase di sviluppo a quella produttiva.
 Notizie in primo piano
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05