+86-13912615597 [email protected]
Toutes les catégories

Le processus de fabrication des assemblages de câbles coaxiaux micro

Apr 03, 2026

L’ensemble de câbles coaxiaux miniatures est le super-héros invisible dans le monde des AR/VR , des drones industriels et des technologies liées à la santé, qui évoluent rapidement. Ces composants, bien que petits, sont extrêmement puissants et ont pour mission de transmettre des signaux haute fréquence avec des pertes minimales — une autre exigence essentielle de l’électronique moderne qui ne saurait être compromise.

Chez Hotten Electronic, entreprise fondée en 2018 et située dans l’est de la Chine, nous travaillons depuis plusieurs années pour maîtriser cet art complexe. En tant qu’entreprise centrée sur la recherche et le développement, spécialisée dans la technologie de câbles coaxiaux ultrafins, nous développons chaque année plus de 300 nouveaux câble des spécifications chaque année depuis notre atelier de 10 000 mètres carrés. Toutefois, qu’est-ce qui transforme les matières premières en un ensemble de câbles haute performance ? C’est l’union de machines perfectionnées, d’un contrôle qualité rigoureux et d’une expertise technique sur mesure.

Voici un aperçu « coulisses » de la fabrication des ensembles de câbles coaxiaux microscopiques.

Quelles sont les principales étapes de fabrication des câbles coaxiaux miniatures ?

Réponse directe

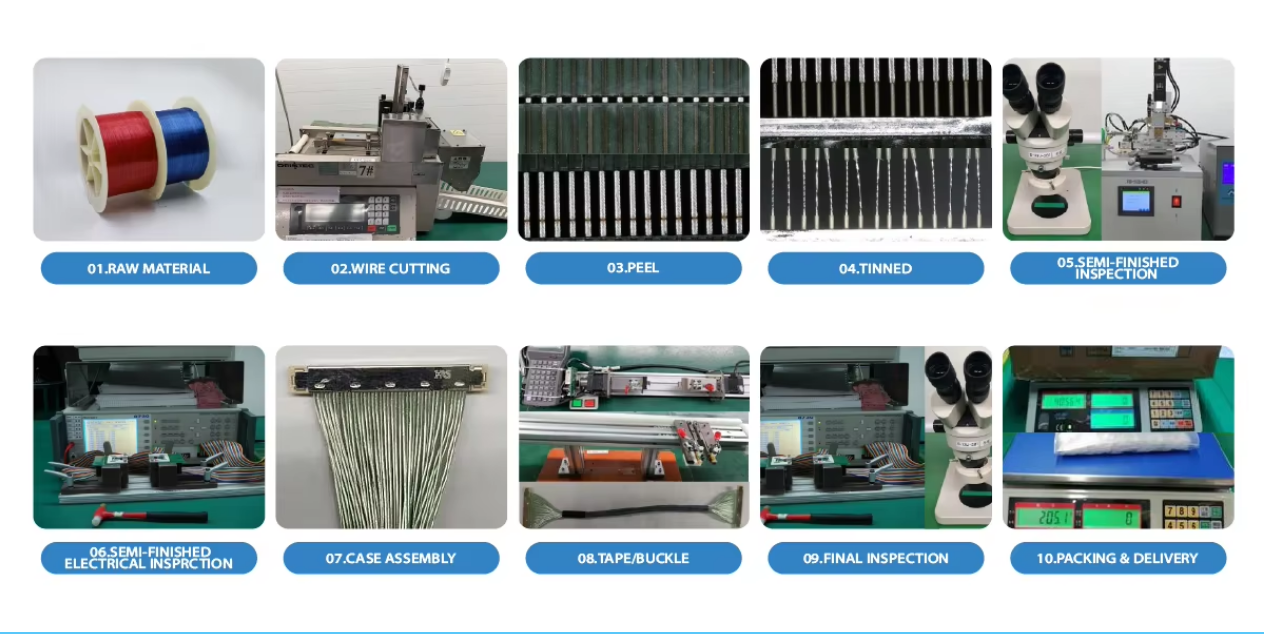
Les câbles coaxiaux miniatures sont fabriqués selon une séquence contrôlée de traitement de fils fins, isolation, construction coaxiale, blindage, gainage, découpe et dénudage de précision, terminaison et inspection finale .

Le point essentiel est que la fabrication d’un câble coaxial miniature ne consiste pas simplement à réduire l’échelle de la production conventionnelle de câbles coaxiaux. À mesure que le diamètre du câble et la taille du conducteur diminuent, le contrôle dimensionnel, la constance des matériaux, la géométrie coaxiale, le blindage, la précision de la terminaison et l’inspection deviennent de plus en plus critiques .

Un flux de fabrication typique est le suivant :

Préparation des fils fins → Isolation → Construction coaxiale → Blindage → Gainage → Découpe et dénudage → Terminaison → Essais électriques et mécaniques

Phase de fabrication Principaux paramètres de contrôle technique Résultat
Préparation des fils fins Taille et constance du conducteur Fondation électrique et mécanique stable
Isolation Épaisseur et uniformité du diélectrique Caractéristiques électriques maîtrisées
Construction coaxiale Concentricité et géométrie Comportement de transmission cohérent
Écran Couverture et structure Contrôle des interférences électromagnétiques (EMI) et isolation des signaux
Gainage Épaisseur, matériau et souplesse Protection mécanique et environnementale
Découpage et dénudage Préparation contrôlée Protège le conducteur et la gaine
Terminaison Alignement et qualité du contact Connexion finale fiable
Tests finaux Vérifications électriques, dimensionnelles et mécaniques Vérification de l’assemblage final

Pour les projets d’équipement d’origine (OEM) nécessitant des câbles à fils fins et coaxiaux microscopiques, consulter HOTTEN Câble coaxial micro et Assemblage de câble coaxial micro solutions.


image(3b6a3e2fac).png

Étape 1 : Sélection des matériaux et tréfilage

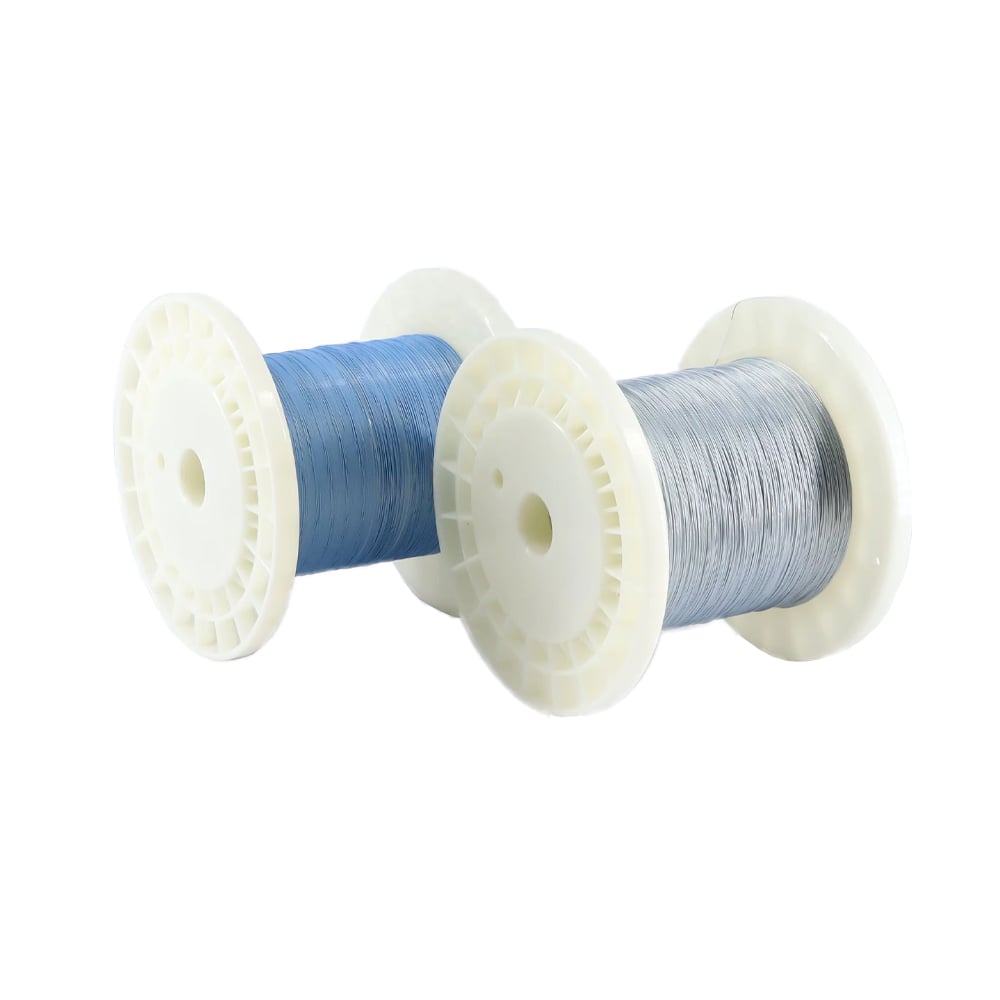
Le processus commence par les matières premières, généralement des conducteurs en cuivre ou en alliage de cuivre. Parce que les câbles coaxiaux microscopiques présentent couramment des diamètres de conducteur de l’ordre du micron : la finesse constitue donc un critère primordial. Chez Hotten, cela débute par le tréfilage du fil ; au cours de cette opération, le fil brut est tiré à travers une série de filières afin d’obtenir l’épaisseur requise. Une erreur de 0,001 mm peut compromettre la constance de l’impédance. Cette étape jette les bases de l’intégrité du signal, une exigence fondamentale dans nos applications médicales et industrielles.

Étape 2 : Extrusion et isolation

Lorsque le conducteur est prêt, il doit être isolé afin d’éviter les fuites de signaux. C’est à ce stade que des matériaux tels que le FEP, le PFA ou l’ETFE entrent en jeu. La couche d’isolation est déposée à l’aide d’extrudeuses haute précision, dont les tolérances de concentricité respectent ou dépassent les normes industrielles. Dans le cas de câbles coaxiaux ultrafins , l’homogénéité de ce revêtement diélectrique est très importante : la capacité et la vitesse du signal en dépendent directement.

Étape 3 : Tressage et blindage

Les interférences électromagnétiques (CEM) constituent un adversaire inévitable à l’ère de la 5G et de la diffusion vidéo en haute qualité. Nos câbles coaxiaux microscopiques intègrent un blindage multicouche, généralement composé d’enveloppes en feuille associées à des treillis métalliques tressés. Ce procédé requiert des machines à tresser spécialisées, capables de travailler avec des filaments aussi fins que des cheveux humains. Plus de 40 machines de production fonctionnent 24 heures sur 24 et 7 jours sur 7 chez Hotten afin de garantir une couverture de blindage dense et souple — un équilibre indispensable dans les applications dynamiques telles que les cardans de drones ou les robots chirurgicaux.

Étape 4 : Gaine

La gaine extérieure protège le câble. Nos choix de matériaux à utiliser sont le polyuréthane ou le PVC, selon l'application. Dans le cas des endoscopes médicaux, la gaine doit être stérilisable et biocompatible. Dans le cas des drones industriels, elle doit résister à l'abrasion et aux hautes températures. Cette couche est déposée sans endommager la topographie interne fine, grâce au calibrage précis de nos lignes d'extrusion. Il ne s'agit pas d'extrusion au sens strict du terme, mais bien d'ingénierie de précision.

Étape 5 : Découpe et dénudage

L'une des étapes les plus délicates suit désormais. Les câbles coaxiaux microscopiques ne peuvent pas être coupés à l'aide de lames conventionnelles, contrairement aux câblages classiques. Le risque de rayure du conducteur central ou d'interruption de la tresse blindée est excessif. Nous utilisons des systèmes de découpe au laser et de dénudage par résistance, qui éliminent les couches isolantes avec une précision chirurgicale. C'est généralement ce qui fait la différence entre une connexion fonctionnelle et une connexion provoquant des réflexions de signal.

Étape 6 : Terminaison et fixation des connecteurs

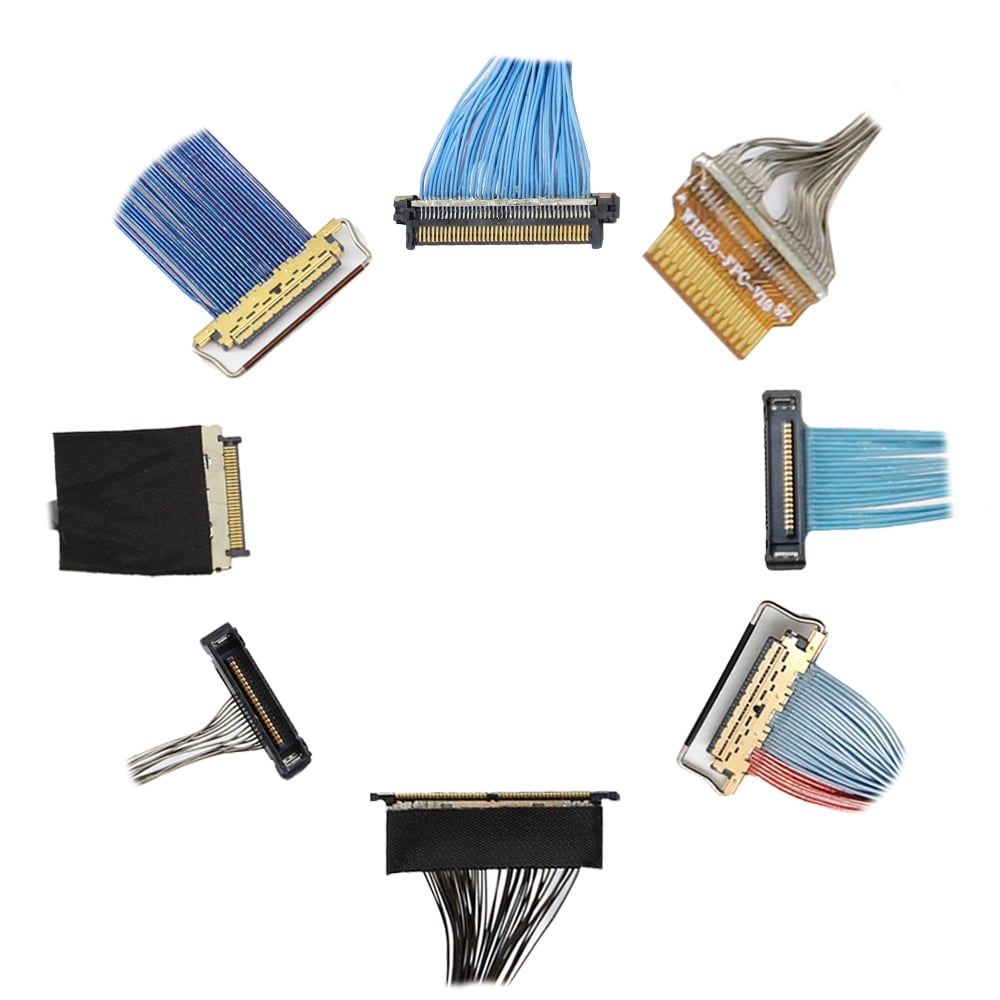
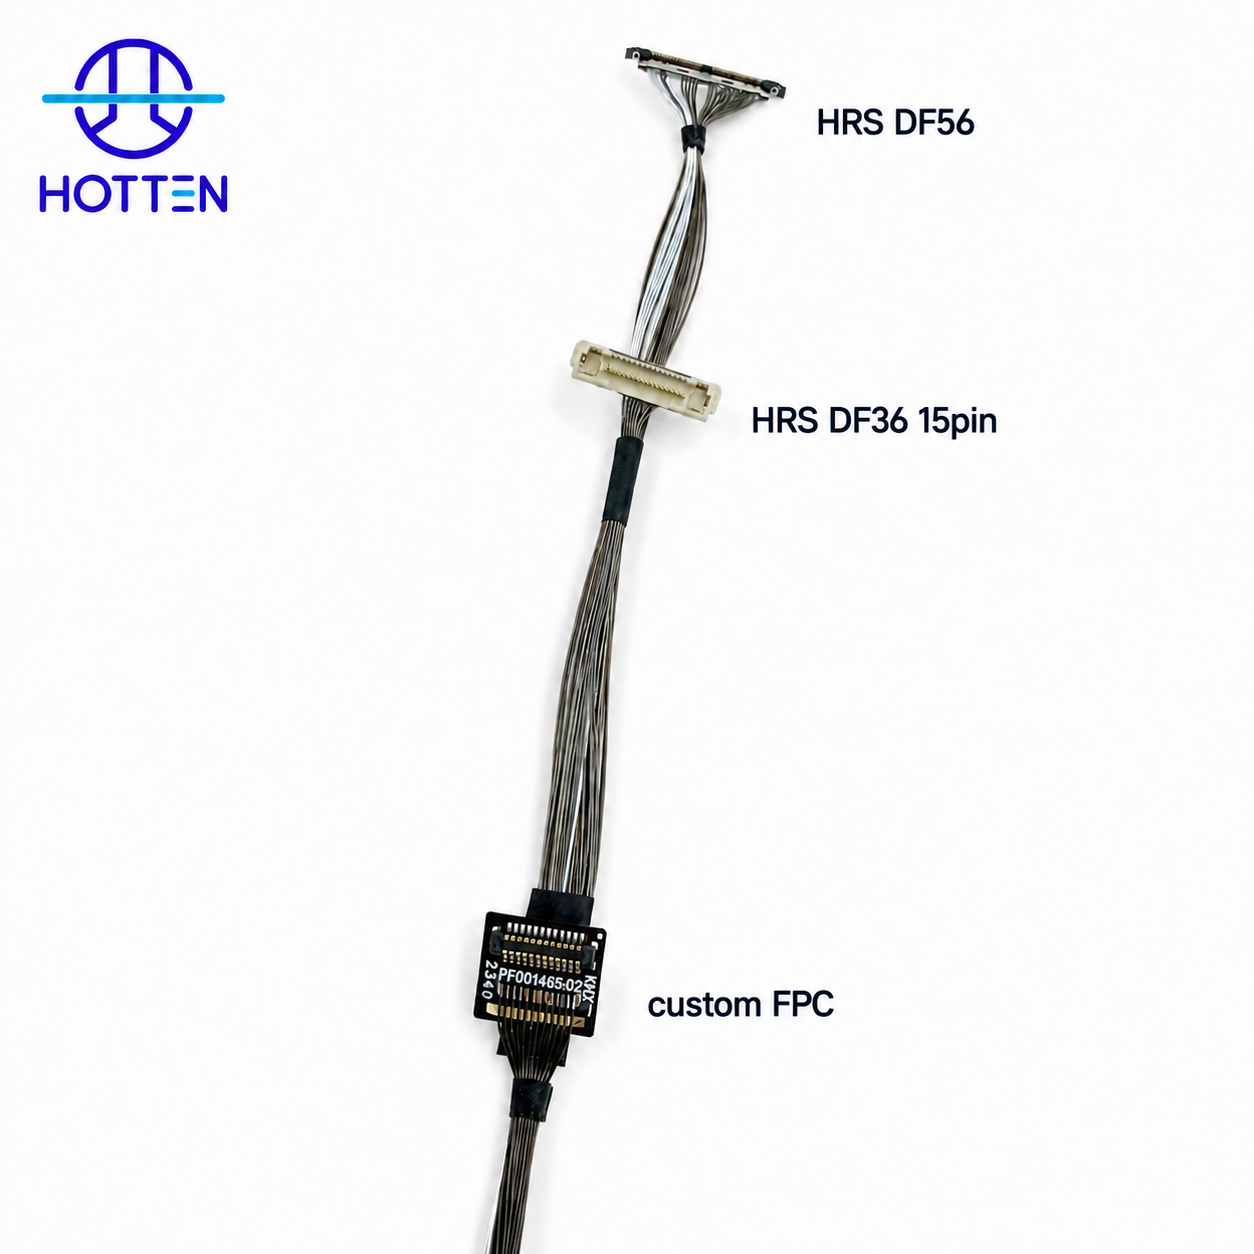
Et un ensemble de câbles est aussi bon que ses connexions. Nous disposons de techniciens et de machines automatisées qui collaborent pour installer des connecteurs micro-miniatures, généralement des modèles I-PEX, Hirose ou même des conceptions sur mesure. Il s'agit d'un procédé de soudage ou de soudage au laser effectué sous grossissement. Dans le cas des sondes médicales à ultrasons, cela doit être réalisé de manière à ce qu’il n’y ait aucune perte de signal. Dans le cas des casques AR/VR, cela doit garantir un transfert de données haute vitesse sans délai.

Étape 7 : Essai fonctionnel à 100 %

La qualité n’est pas une simple étape de contrôle chez Hotten ; c’est une culture. Chaque ensemble fait l’objet de tests approfondis, notamment :

Des essais de continuité et de tenue diélectrique (Hi-Pot) afin de confirmer qu’il est électriquement sûr.

Un essai d’impédance / de rapport d’onde stationnaire de tension (VSWR) pour vérifier l’efficacité de la transmission du signal.

Un essai de force d’arrachement et un essai de durée de vie en flexion afin de simuler les sollicitations mécaniques réelles.

Un examen visuel réalisé à l’aide d’appareils optiques automatisés.

Avec une capacité de production supérieure à 144 millions de mètres par an, ce niveau d’attention exige des procédures de travail standardisées et une tolérance zéro en matière de défauts.

Phase de fabrication Processus principal Axes principaux de qualité
1. Étirage du fil Réduction du diamètre du conducteur Consistance dimensionnelle
2. Isolation Extrusion précise Homogénéité et concentricité du diélectrique
3. Blindage Blindage en feuille et/ou tressé Protection contre les interférences électromagnétiques (EMI) et taux de recouvrement
4. Gaine extérieure Couche protectrice externe Flexibilité et résistance environnementale
5. Découpage et dénudage Préparation précise Éviter les dommages au conducteur et à la tresse
6. Raccordement Fixation du connecteur Fiabilité électrique et mécanique
7. Essais finaux Inspection électrique et mécanique Vérification fonctionnelle et de qualité


L’élément humain : la R&D comme pilier

Notre processus ne saurait être décrit sans mentionner les ingénieurs qui le rendent possible. Notre équipe de recherche et développement collabore pleinement avec ses clients dès la phase de conception jusqu’à la fabrication, en proposant chaque année plus de 300 nouvelles spécifications de câbles. Il peut s’agir d’une impédance personnalisée pour un drone de grade militaire ou d’un rayon de courbure miniaturisé pour un cathéter neurovasculaire, mais c’est notre capacité à réaliser rapidement des prototypes, à grande échelle, qui transforme une bonne idée en un système industriel ou médical fiable.

Critères de sélection technique et considérations pour la fabrication OEM

1. La fabrication des fils fins constitue la base du câble final

Le processus de fabrication commence par le conducteur.

Pour les fils électroniques ultrafins, l’objectif de production ne consiste pas simplement à réduire la taille du conducteur. Ce dernier doit conserver de façon constante :

  • Diamètre
  • Propriétés des matériaux
  • État de surface
  • Résistance électrique
  • Caractéristiques mécaniques

Si un équipement d’origine (OEM) exige des conducteurs très petits, alors... la cohérence dimensionnelle du conducteur doit être contrôlée avant l’assemblage du câble coaxial. parce que une variation introduite au stade du fil peut se propager aux étapes ultérieures d’isolation, de blindage et de terminaison.

Pour les applications nécessitant des conducteurs ultrafins, consultez HOTTEN. Fil électronique fin capacités.

2. L’isolation contrôle plus que l’isolement électrique

La couche d’isolation sépare le conducteur de la structure conductrice environnante, mais, dans le cas des câbles coaxiaux miniatures, elle contribue également à la géométrie électrique globale.

Les paramètres importants comprennent :

Paramètre d’isolation Pourquoi cela compte
Matériau Influence le comportement diélectrique et les performances environnementales
Épaisseur Affecte la géométrie du câble et ses caractéristiques électriques
Uniformité Contribue à maintenir des performances constantes sur toute la longueur du câble
Coaxialité Permet de conserver une géométrie coaxiale stable
Qualité de surface Facilite un traitement en aval fiable

Si le câble nécessite des caractéristiques électriques contrôlées, alors... l’épaisseur de l’isolant et la géométrie doivent être considérées comme des paramètres de fabrication, parce que une variation dans la structure diélectrique peut affecter la capacité et l’impédance.

3. La géométrie coaxiale doit rester constante tout au long de la production

Un câble microcoaxial dépend de la position relative du conducteur central, du diélectrique et de la tresse.

La structure souhaitée est la suivante :

conducteur central → diélectrique → tresse

Plus le câble devient compact, plus la constance de la géométrie devient importante.

Si le conducteur central ou le diélectrique se déplace à l’intérieur de la structure coaxiale, alors... les caractéristiques électriques peuvent varier le long du câble, parce que la relation physique entre les éléments conducteurs a changé.

C’est l’une des raisons pour lesquelles la fabrication de micro-coaxiaux exige un contrôle coordonné des procédés, plutôt que de se fier uniquement à l’inspection finale du produit.

4. La protection contre les interférences électromagnétiques doit équilibrer les exigences électriques et mécaniques

La protection contre les interférences électromagnétiques permet de maîtriser les perturbations électromagnétiques et le couplage indésirable de signaux, mais sa conception influe également sur les propriétés mécaniques du câble.

Les compromis possibles comprennent :

plus de protection → meilleure efficacité

mais potentiellement :

plus de protection → diamètre extérieur plus grand / rigidité accrue / raccordement plus difficile

Si le câble est utilisé dans une application dynamique, telle qu’une sonde médicale, une nacelle stabilisée pour drone (UAV) ou un système robotique, alors... la protection contre les interférences électromagnétiques doit être choisie en tenant compte conjointement des exigences de flexibilité, parce que l’avantage électrique doit rester compatible avec le déplacement mécanique du câble.

Pour les applications RF, voir celles de HOTTEN Assemblage de câble coaxial rf .

5. La gaine fait partie intégrante de la conception fonctionnelle du câble

La gaine extérieure protège la structure interne du câble, mais elle influence également :

  • La souplesse
  • Résistance à l'abrasion
  • Câble OD
  • Caractéristiques de surface
  • Résistance chimique
  • Le comportement lors du cheminement
  • Durabilité environnementale

Si le câble est utilisé dans un environnement médical, alors... le matériau de la gaine doit être évalué en fonction des conditions réelles de nettoyage, de désinfection, de température et d’autres conditions d’application, parce que les descriptions générales de matériaux ne remplacent pas la validation spécifique à l’application.

Pour les applications médicales, voir Assemblage de câble médical .

6. La coupe et le dénudage exigent une préparation contrôlée du câble

Après la fabrication du câble, il doit être préparé pour la terminaison.

L’objectif est d’exposer les structures conductrices requises sans endommager :

  • Conducteurs centraux
  • Isolation
  • Écran
  • Les voies de signal adjacentes

Si le câble utilise des conducteurs fins ou des structures coaxiales miniatures, alors... le processus de dénudage doit être adapté à la construction du câble, parce que une force de dénudage excessive ou une préparation imprécise peut endommager la structure électrique avant le début du montage du connecteur.

La méthode de préparation requise doit donc être définie conjointement avec la conception du connecteur et de la terminaison.

7. La terminaison transforme le câble en un ensemble fini

L’assemblage final du câble n’est aussi fiable que sa terminaison.

Selon la conception du client, la terminaison peut inclure :

  • Raccordement de connecteur coaxial miniature
  • Terminaison sur fil fin
  • Raccordement de câble souple (FPC)
  • Connexion de circuit imprimé (PCB)
  • Soudage
  • Cintrage
  • Terminaison du blindage
  • Surmolding
  • Gestion des contraintes

Si l’assemblage utilise un connecteur miniature, alors... la préparation du câble, l’alignement des conducteurs, la gestion de la tresse et le positionnement du connecteur doivent être contrôlés de façon coordonnée, parce que une erreur minime lors du raccordement peut compromettre à la fois la continuité électrique et la fiabilité mécanique.

HOTTEN peut intégrer des connecteurs, des FPC, des interfaces PCB, des boîtiers et d’autres composants spécifiés par le client dans l’assemblage fini conformément au plan, à la nomenclature (BOM), au numéro de pièce ou à l’échantillon fournis par le client.

8. L’assemblage fini doit être testé, et non seulement le câble brut

Un câble brut peut respecter ses spécifications, tandis que l’ensemble fini présente tout de même un problème au niveau de la terminaison ou du connecteur.

Selon l’application, la validation du produit fini peut inclure :

Essais / Inspections Objectif
Continuité Vérifier tous les chemins électriques
Résistance Vérifiez l’état des conducteurs et des contacts
Résistance à l'isolation Vérifier l’isolement électrique le cas échéant
Hi-Pot Évaluer la tenue diélectrique, le cas échéant
Capacité Vérifier la charge électrique
Impédance Vérifier les caractéristiques de transmission contrôlées, le cas échéant
Perte d'insertion Évaluer l’atténuation haute fréquence
Test de traction Vérifier la résistance mécanique de la terminaison
Essai de flexion Évaluer les mouvements répétés
Inspection dimensionnelle Confirmer les dimensions de l’ensemble fini
Inspection visuelle Identifier les défauts d’assemblage

Si le câble est qualifié pour une application à haute vitesse, RF, ultrasons ou autre application sensible, alors... les essais doivent être définis autour de l’ensemble fini, parce que le trajet complet du signal comprend à la fois le câble et ses terminaisons.

9. La fabrication par l’OEM doit commencer avec des informations techniques contrôlées

Le processus de fabrication des ensembles de câbles coaxiaux micro personnalisés devient plus prévisible lorsque le fournisseur reçoit des informations techniques complètes.

Les éléments utiles comprennent :

Entrée du fabricant d’équipement d’origine (OEM) Exemples
Spécification du câble Calibre AWG, construction, diamètre extérieur (OD)
Exigences électriques Impédance, capacité, fréquence, atténuation
Longueur du câble Longueur finie et tolérance
Connecteur Fabricant, série, numéro de pièce (PN)
Aiguillage Affectation des contacts
Écran Structure requise
Mechanical Rayon de courbure, acheminement, sens de sortie
Carte flexible (FPC) / carte de circuits imprimés (PCB) Dessin et exigences d’interface
Boîtier Dimensions et informations d’assemblage
Essais Exigences électriques / mécaniques
Quantité Prototype, pilote, volume annuel

Si le connecteur ou l’interface est déjà fixé, alors... fournir le numéro de pièce exact et le dessin, parce que la terminaison et la préparation du câble dépendent de la géométrie réelle du connecteur.

10. Prototype et production de série nécessitent des contrôles de processus différents

La fabrication de micro-coaxial doit être conçue autour d’une transition maîtrisée :

Échantillon technique → Prototype → Production pilote → Production de série

À chaque étape, l’accent change.

Scène Principale orientation
Échantillon technique Faisabilité et conception
PROTOTYPE Validation électrique et mécanique
Pilot Reproductibilité du procédé
Production de masse Cohérence de la production et inspection

Si les modifications de conception après la validation du prototype, alors... la structure révisée du câble, la configuration des connecteurs ou les paramètres de procédé doivent être documentés avant la production pilote, parce que l’assemblage en production doit rester conforme à la configuration technique approuvée,

11. La capacité du fournisseur doit couvrir le fil fin jusqu’à l’assemblage fini

Pour les achats OEM, la capacité du fournisseur peut être évaluée comme un processus complet plutôt que par une seule étape de fabrication.

Une chaîne de fabrication utile est la suivante :

Fil électronique fin → Câble coaxial microscopique → Préparation de précision → Terminaison sur connecteur / FPC / PCB → Assemblage câblé fini → Essais

Si le client achète un assemblage câblé fini plutôt qu’un câble brut, alors... le fournisseur doit être en mesure de maîtriser les étapes clés, depuis la production du fil fin jusqu’à l’assemblage final, parce que sinon, les problèmes de qualité peuvent se déplacer entre différents fournisseurs et devenir plus difficiles à tracer.

L’accent mis par HOTTEN sur la production est mis sur le fil électronique fin et le câble coaxial microscopique , tandis que les connecteurs, les circuits imprimés flexibles (FPC), les cartes de circuits imprimés (PCB), les boîtiers et les composants connexes spécifiés par le client peuvent être intégrés dans l’assemblage final conformément à la conception technique requise.

12. Les exigences de fabrication doivent correspondre à l’application

Les différentes applications nécessitent des priorités différentes.

Application Accent mis sur la fabrication
Échographie Conducteurs fins, faible capacité, densité, souplesse, raccordement
Endoscope Petit diamètre extérieur, raccordement compact, performance en flexion
Caméra / Vision Intégrité du signal haute vitesse, interface miniature
UAV Construction légère, souplesse, résistance aux vibrations
La robotique Mouvements répétés, acheminement et résistance mécanique
Systèmes RF Impédance, blindage, atténuation et transition de connecteur
Électronique compacte Miniaturisation, densité et intégration d’assemblage

Si l’application est très spécialisée, alors... les exigences de fabrication doivent découler des conditions réelles d’utilisation de l’appareil, parce que la même construction microcoaxiale n’est pas automatiquement adaptée à chaque application.

Voir HOTTEN's Appareils médicaux ,UAV et robotique ,IA et électronique intelligente et la Systèmes haute fréquence et RF solutions.

13. Une liste de contrôle pratique pour les fabricants équipementiers (OEM)

Avant d’approuver un assemblage de câble microcoaxial sur mesure, les ingénieurs et acheteurs OEM peuvent vérifier ce qui suit :

Point de contrôle Question clé
Fil fin La taille de conducteur requise est-elle disponible ?
Isolation Les exigences relatives aux matériaux et aux dimensions sont-elles définies ?
Géométrie du câble La structure coaxiale est-elle maîtrisée ?
Écran La structure de blindage requise est-elle définie ?
Veste Correspond-elle à l’environnement d’application ?
Terminaison Le connecteur / interface spécifié peut-il être assemblé ?
Mechanical Les exigences relatives à la flexion, au routage et à la décharge de contrainte sont-elles définies ?
Essais Des essais sur l’ensemble fini sont-ils spécifiés ?
Documentation Les révisions des plans et de la nomenclature (BOM) sont-elles maîtrisées ?
Production Le design peut-il passer du prototype à la production en série ?

Un ensemble de câble microcoaxial fiable résulte donc de une fabrication maîtrisée de fils fins, une construction précise du câble, une terminaison exacte et des essais spécifiques à l’application plutôt qu’une seule étape de production.

Pour les projets OEM nécessitant des structures coaxiales micro personnalisées et des ensembles finis, voir Assemblage de câble coaxial micro .

Conclusion : De notre atelier au monde entier

Chez Hotten Electronic, nous ne considérons pas les câbles coaxiaux microscopiques comme des composants de système, mais comme des moteurs essentiels de l’innovation. Que ce soit des signaux haute fréquence acheminés à l’intérieur d’un appareil d’IRM ou la transmission d’une vidéo d’une clarté parfaite vers un casque de réalité virtuelle, des milliers d’heures d’ingénierie perfectionnée accompagnent chacun d’eux.

Sur notre chemin vers le statut de l’un des meilleurs fournisseurs mondiaux, le même mot d’ordre s’applique : qualité et sécurité ne font pas l’objet de débats ; ils constituent notre ADN manufacturier.

Lorsque vous recherchez un partenaire capable de produire des ensembles de câblage de précision spécifiquement adaptés à vos besoins, qu’il s’agisse d’un prototype ou d’une production en série, il est temps d’engager la discussion. Chez Hotten, il y a un lien à tous les niveaux.

FAQ

1. Comment sont fabriqués les câbles coaxiaux miniatures ?
Les câbles coaxiaux miniatures sont généralement fabriqués en plusieurs étapes, notamment la préparation du conducteur, le tréfilage, l’extrusion de l’isolant, le blindage, le gainage, la coupe et le dénudage, le raccordement du connecteur, ainsi que les essais électriques et mécaniques finaux.

2. Quels matériaux sont couramment utilisés dans les câbles coaxiaux microscopiques ?
Les matériaux courants comprennent des conducteurs en cuivre ou en alliage de cuivre, des isolants en FEP, en PFA ou en ETFE, des matériaux de blindage métallique et des gaines spécifiques à l’application.

3. Pourquoi la précision de fabrication est-elle importante pour les ensembles de câbles coaxiaux microscopiques ?
De faibles variations dimensionnelles peuvent affecter l’impédance caractéristique, la capacité, la transmission du signal et les performances mécaniques. Un contrôle précis des dimensions du conducteur, de l’isolant et du blindage est donc essentiel pour les applications haute fréquence.

4. Comment les ensembles de câbles coaxiaux microscopiques sont-ils testés ?
Selon l’application, les essais peuvent inclure la continuité, le test de tenue diélectrique (Hi-Pot), l’impédance, le rapport d’ondes stationnaires de tension (VSWR), la force d’arrachement, la durée de vie en flexion et l’inspection visuelle.

5. Les ensembles de câbles coaxiaux microscopiques peuvent-ils être personnalisés ?
Oui. La personnalisation peut porter sur la taille du conducteur, le diamètre du câble, l’impédance, le matériau d’isolation, la structure de blindage, le type de connecteur, la longueur du câble et la configuration de terminaison.

6. HOTTEN peut-il fabriquer des prototypes ainsi que des quantités destinées à la production ?
Oui. HOTTEN prend en charge le développement de câbles sur mesure, depuis les échantillons techniques et les prototypes jusqu’à la fabrication à l’échelle industrielle.

Si vous avez des suggestions, veuillez nous contacter

Contactez-nous

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Numéro de téléphone
Nom de l’entreprise
Message
0/1000