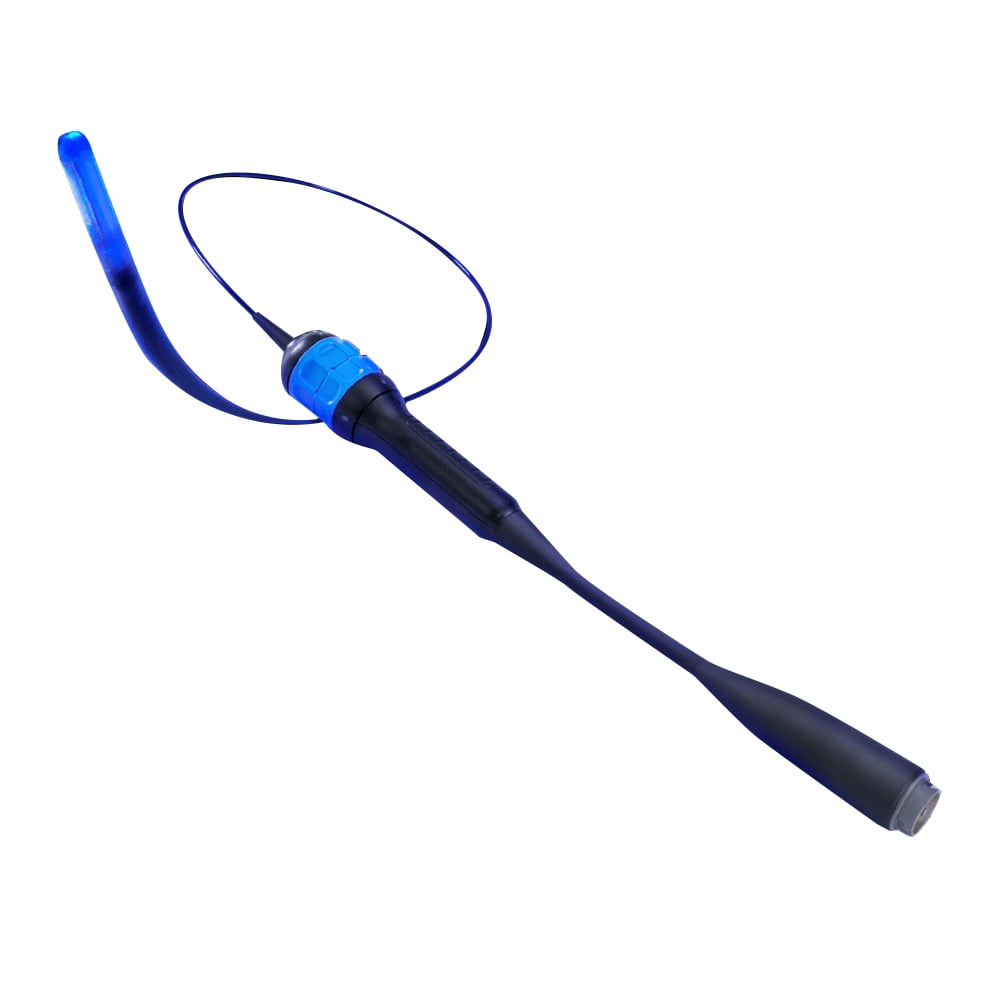
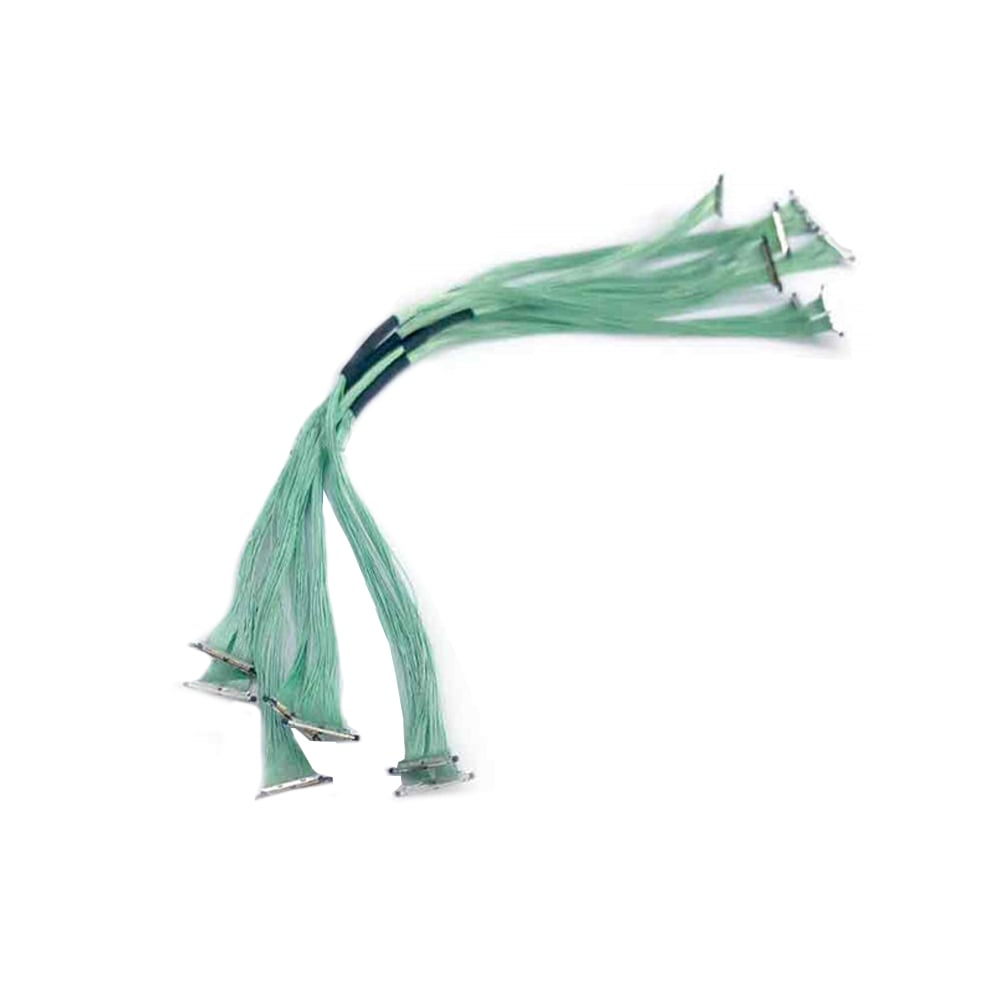
Le secteur des dispositifs médicaux fait face à une pression continue pour obtenir des images plus rapides, des instruments plus compacts, une fiabilité accrue et un respect plus strict des réglementations. Pour les fabricants d’équipements (OEM) qui développent des systèmes d’endoscopie de nouvelle génération, des instruments chirurgicaux robotisés ou une nouvelle plateforme d’échographie, l’ensemble de câbles intégré au dispositif n’est plus un composant passif : il constitue un facteur déterminant de la performance, de la sécurité des patients et du succès commercial.
Hotten Electronic Wire se concentre sur l’OEM assemblages de câbles coaxiaux miniatures destinés aux fabricants d’appareils médicaux. Notre usine de production couvre 10 000 mètres carrés et comprend 40 unités de fabrication à haute technologie, avec une production annuelle dépassant 144 millions de mètres. Nous ne sommes pas seulement un fournisseur, mais une extension stratégique des départements ingénierie et chaîne logistique de nos clients.
Un ensemble de câble micro-coaxial médical d’équipementier doit être spécifié comme un interconnexion entièrement conçue , et non simplement comme une longueur de câble coaxial miniature.
L’ensemble final peut combiner des fils micro-coaxiaux ultrafins, des connecteurs spécifiés par le client, des interfaces à circuits imprimés flexibles (FPC) ou rigides (PCB), un blindage, une protection contre les contraintes mécaniques, des boîtiers et d’autres composants selon la conception du dispositif.
Pour les fabricants de dispositifs médicaux, les exigences les plus importantes à définir sont :
exigences relatives au signal + dimensions du câble + capacité / impédance + souplesse + blindage + interface de connecteur + conditions environnementales + essais + volume de production
| Exigence OEM | Ce qui doit être précisé |
|---|---|
| Le signal | Fréquence, bande passante, type de signal et exigences électriques |
| Structure du câble | Construction micro-coaxiale / à fils fins / hybride |
| Conducteur | Calibre AWG, matériau et nombre de voies |
| Capacité | Valeur maximale ou cible, le cas échéant |
| Impédance | Impédance contrôlée requise, le cas échéant |
| Câble OD | Diamètre maximal autorisé |
| La souplesse | Rayon de courbure, cycles de flexion et torsion |
| Écran | Blindage individuel, groupé ou global |
| Connecteur | Fabricant, série et numéro de pièce spécifiés par le client |
| Carte flexible (FPC) / carte de circuits imprimés (PCB) | Plan d’interface et définition électrique |
| Boîtier | Dimensions et matériau requis |
| Environnement | Conditions de nettoyage, de température, de vibration et de stérilisation, le cas échéant |
| Essais | Validation électrique, dimensionnelle et mécanique |
| Production | Volumes de prototypes, de production pilote et annuels |
Si le dispositif médical présente des exigences strictes en matière d’espace et d’intégrité du signal, alors... le câble, le connecteur et la terminaison doivent être conçus comme un seul ensemble, parce que les performances et l’emballage du dispositif fini dépendent de l’ensemble complet de l’interconnexion, et non du câble brut seul.
Pour les capacités connexes de HOTTEN, voir Assemblage de câble coaxial micro ,Assemblage de câble médical et la Appareils médicaux .
Le défi des fabricants d’équipements (OEM) : pourquoi les câbles standards ne suffisent plus
Un paradoxe se pose aux fabricants d'équipements médicaux (OEM). L'exigence de miniaturisation pousse les diamètres des câbles à des niveaux toujours plus faibles, tandis que les attentes cliniques en matière de résolution d'image et de précision diagnostique ne cessent de croître. Les câbles préfabriqués, notamment ceux conçus pour l'électronique grand public ou pour des dispositifs industriels à usage général, ne peuvent pas répondre à ces exigences.
L'intégrité du signal à haute fréquence, une très grande flexibilité, la stérilisation et la biocompatibilité doivent coexister dans un diamètre généralement inférieur à une fraction de millimètre. En outre, ces exigences varient selon les applications. Un bronchoscope jetable ne fait pas face aux mêmes exigences en matière de cycle de vie qu'un arthroscope chirurgical réutilisable. Une sonde d'échocardiographie utilisée par voie transœsophagienne nécessite des capacités mécaniques différentes de celles d'une sonde échographique portative.
C’est pourquoi les fabricants d’équipement d’origine (OEM) privilégient davantage des solutions sur mesure plutôt que des produits standardisés. Chez HOTTEN hotten Electronic Wire, chaque collaboration avec un OEM commence non pas par un devis, mais par une analyse technique approfondie.
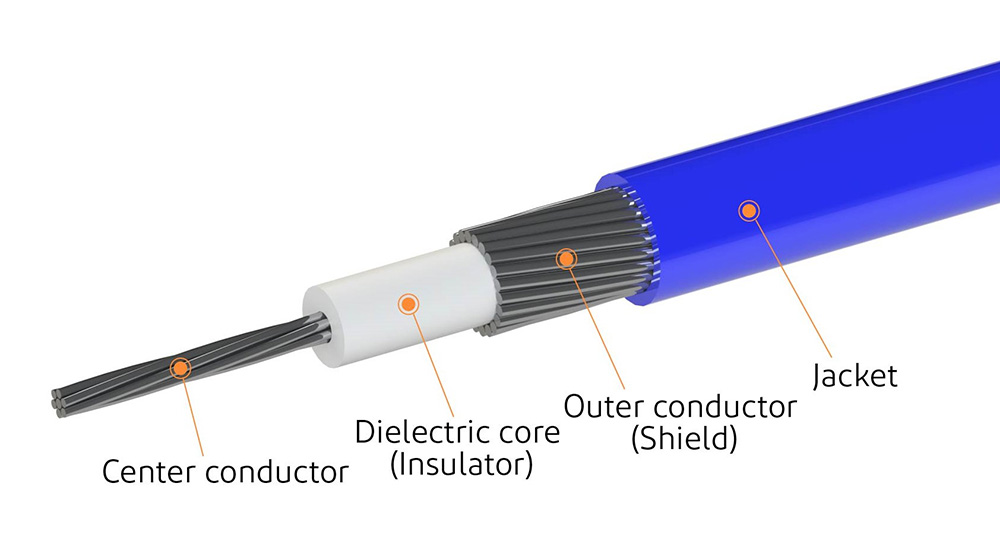
Notre approche OEM : l’ingénierie comme point de départ
Lorsqu’un fabricant d’appareils médicaux souhaite collaborer avec Hotten pour l’assemblage d’un câble coaxial microscopique, nous ne demandons pas le numéro de pièce. Nous posons les questions suivantes :
Quelles sont les exigences en matière de fréquence et de bande passante du signal ?
Contraintes mécaniques : rayon de courbure, durée de vie en flexion, effort d’insertion ?
Quelles méthodes de stérilisation l’appareil subira-t-il ?
Quel volume de production est attendu : prototype, phase pilote ou démarrage à grande échelle ?
Quelles sont les exigences réglementaires : FDA 510(k), Règlement (UE) 2017/745 (MDR) ou PMA ?
Ce sont ces questions qui orientent toutes les décisions ultérieures : torsadage des conducteurs, matériau diélectrique, configuration du blindage, polymère de la gaine, choix du connecteur et exigences relatives à la terminaison.
Exemple concret : la miniaturisation d’un câble pour caméra chirurgicale
L’un des partenariats les plus récents que nous avons conclus avec un important équipementier d’origine (OEM) de plateformes de chirurgie robotique assistée illustre notre philosophie OEM. Le client avait besoin d’un ensemble coaxial très fin, capable de transférer une vidéo 4K non compressée à travers une tige d’instrument de 5 mm, tout en restant compatible avec l’autoclave.
Les ensembles coaxiaux standards de 50 AWG étaient trop épais. Les produits disponibles sur le marché en 52 AWG ne présentaient pas la stabilité mécanique requise pour 1 000 cycles de stérilisation ou plus. Les connecteurs prêts à l’emploi introduisaient des désadaptations d’impédance qui dégradaient la qualité d’image.
La conception d’une solution sur mesure a été réalisée par l’équipe de recherche et développement (R&D) de Hotten, qui développe plus de 300 nouveaux câbles par an :
Un conducteur en cuivre argenté, de calibre 54 AWG, minimisant les pertes de signal tout en réduisant le diamètre.
Diélectrique en PTFE microporeux avec une impédance de 50 Ω dans un profil de 0,28 mm.
blindage double couche composé d’une feuille enroulée en spirale à 100 % et d’une tresse ultrafine.
Une gaine en polyéther éther cétone (PEEK) propriétaire, testée sur 1 200 cycles d’autoclave sans fissuration ni décoloration.
Relâchement de contrainte moulé pour s’ajuster parfaitement à l’interface stérile du fabricant d’équipement d’origine (OEM).
Le résultat ? Un ensemble de câbles permettant au fabricant d’équipement d’origine (OEM) de réduire le diamètre de la tige de l’instrument de 18 % et d’augmenter le rapport signal/bruit de 3,2 dB, offrant ainsi un avantage concurrentiel mesurable, livré en 14 semaines après l’approbation du concept.
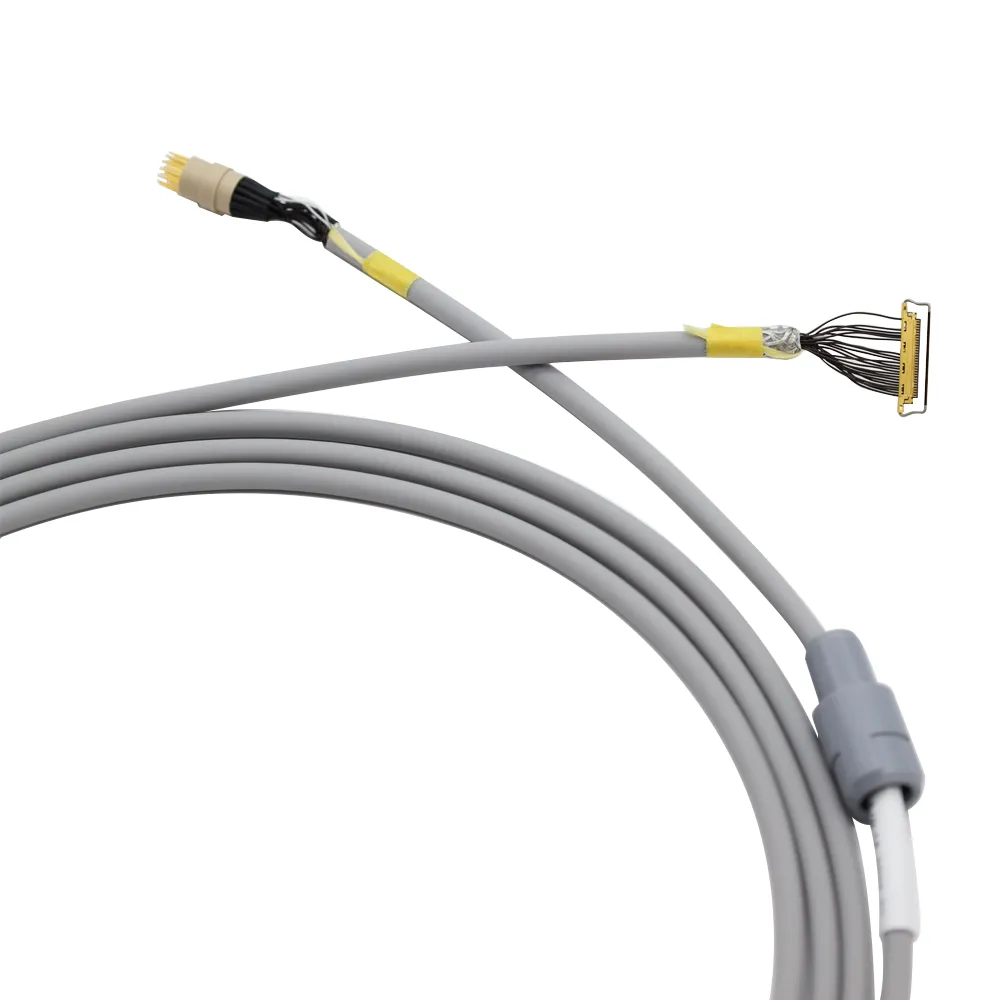
| Exigence OEM | Prise en compte de l’ensemble de câbles | Axes techniques typiques |
|---|---|---|
| Miniaturisation | Diamètre du câble et taille du connecteur | Instruments médicaux à encombrement réduit |
| Signaux à haute fréquence | Impédance et blindage | Intégrité du signal et faible interférence |
| Flexion répétée | Construction du conducteur et de la gaine | Durée de vie en flexion et rayon de courbure |
| Stérilisation | Sélection des matériaux et de la gaine | Autoclave, oxyde d’éthylène (EtO) ou autres procédés |
| Exigences réglementaires | Documentation et traçabilité des matériaux | Qualification pour dispositifs médicaux |
| Montée en échelle de la production | Procédé d’assemblage et d’inspection | Passage du prototype à la production en volume |
Conformité réglementaire : intégrée, pas ajoutée a posteriori
Dans le cas des fabricants d’équipements médicaux (OEM), l’approvisionnement des composants constitue un risque réglementaire. Lorsqu’un ensemble de câbles ne satisfait pas un essai de biocompatibilité ou échoue lors des essais de validation de la stérilisation, la soumission de l’ensemble du dispositif peut être retardée — de plusieurs mois et coûter des millions de dollars.
Hotten résout ce problème grâce à une ingénierie « conçue pour la conformité ». Nous ne considérons pas les exigences réglementaires comme un simple point de vérification final, mais nous les intégrons dès la conception du procédé et dans le choix des matériaux.
Nos faisceaux de câbles médicaux sont des équipements d'origine (OEM) et sont conçus avec :
Sélection des matériaux (cytotoxicité, sensibilisation, irritation) conformément à la norme ISO 10993.
Compatibilité avec la stérilisation par autoclave, oxyde d’éthylène (EtO), rayons gamma et faisceau d’électrons.
Conformité aux réglementations Prop 65, REACH et RoHS concernant les substances réglementées.
Traçabilité complète des matériaux utilisés dans les faisceaux, depuis le lot de résine jusqu’au faisceau fini.
Documentation de la vérification de conception destinée à appuyer la vérification de conception de l’équipementier d’origine (OEM), y compris la documentation du Dossier historique de conception (DHC).
Pour les clients souhaitant obtenir une autorisation de la FDA ou une marque CE, nous fournissons des dossiers techniques, une documentation relative à la validation des procédés ainsi que des déclarations de fournisseurs, pouvant être intégrées directement dans les dossiers réglementaires des clients.
Évolutivité : des échantillons destinés à l’ingénierie à la production à grande échelle
Les équipementiers doivent faire face à la transition entre le prototype et la production, l’un des défis les plus fréquents. Un câble assemblé, soigneusement terminé à la main dans un laboratoire d’ingénierie, peut s’avérer impossible à industrialiser à grande échelle ou entraîner une perte de rendement inacceptable lors du passage à la production à grande échelle.
L’équipe d’ingénierie de fabrication de Hotten assume ce rôle. Nous ne disposons pas de lignes d’assemblage génériques dans nos 40 unités de production ; celles-ci sont configurées et équipées pour effectuer des opérations spécifiques aux micro-coaxiaux, notamment :
Des machines de dénudage au laser qui n’endommagent ni le conducteur ni les couches diélectriques.
Des presses semi-automatiques calibrées pour la terminaison de connecteurs ultra-miniatures.
Des postes d’inspection par vision permettant de vérifier la concentricité, la qualité des soudures et le positionnement des contacts.
Non seulement la caractérisation impédancée du premier article, mais aussi la caractérisation impédancée de tous les lots de production.
Nous pouvons faire passer nos échantillons d’ingénierie de 50 pièces à des commandes de production allant jusqu’à 50 000 unités grâce à cette infrastructure, sans avoir à les requalifier ni subir de dérive de performance.
Intégration de la chaîne d’approvisionnement : livraison juste-à-temps (JIT), système Kanban et logistique mondiale
Les plannings de production des dispositifs médicaux sont très variables. L’inscription aux essais cliniques varie. Les approches en matière d’approbations réglementaires sont soit proactives, soit réactives. Les pics de demande pour les dispositifs consommables résultent des volumes saisonniers de procédures.
En tant que partenaire OEM, Hotten synchronisera nos plans de production et nos besoins en stocks avec les indicateurs de demande de nos clients. Nous assurons le soutien suivant :
Livraison juste-à-temps (JIT) basée sur les lignes d’assemblage OEM.
Systèmes de réapprovisionnement Kanban pour les composants à forte utilisation.
Projets de stock en consignation dans les hubs logistiques désignés par le client.
Expédition vers des fabricants sous contrat en Amérique du Nord, en Europe et en Asie du Sud-Est, selon le mode « drop-ship ».
Nous disposons d'une capacité de production annuelle supérieure à 144 millions de mètres de câbles, ce qui nous permet de fournir nos clients même lorsqu’ils étendent leur présence sur le marché grâce à l’introduction de nouveaux produits.
Lors de la préparation d’une demande de devis (RFQ), les équipes OEM doivent définir l’ensemble complet :
câble à fil fin / coaxial micro → terminaison → connecteur → blindage → relâche de contrainte → intégration au FPC / PCB / boîtier
Cela revêt une importance particulière lorsque le connecteur, le PCB ou le boîtier est déjà défini par l’architecture du dispositif médical.
Si le client possède déjà un connecteur ou une interface PCB approuvée, alors... fournir le numéro de pièce exact, le plan, la nomenclature (BOM) et l’attribution des broches, parce que l’assemblage de câbles doit être conçu autour de l’interface établie du dispositif.
Si l’interface n’est pas encore finalisée, alors... fournir l’enveloppe mécanique disponible et les exigences électriques, parce que ces contraintes déterminent quelles structures de câble et de terminaison sont réalisables.
La sélection d’un câble coaxial micro doit commencer par le trajet du signal plutôt que par l’apparence du câble.
Les ingénieurs OEM doivent identifier :
| Paramètre électrique | Pourquoi cela compte |
|---|---|
| Fréquence | Détermine les exigences pertinentes en matière de conception haute fréquence |
| Bande passante | Définit la portée de transmission |
| Impédance | Aide à maîtriser les réflexions et l’adaptation |
| Capacité | Influe sur la charge électrique |
| Longueur du câble | Influence les caractéristiques électriques distribuées globales |
| Nombre de canaux | Détermine la densité du câble |
| Écran | Aide à maîtriser le couplage indésirable |
Si l’application implique des ultrasons, de l’imagerie, des fréquences radio ou d’autres signaux sensibles, alors... la spécification du câble doit être liée à l’architecture électrique du système, parce que la même construction de câble peut se comporter différemment selon sa longueur, son interface et ses conditions de fonctionnement.
Pour les applications ultrasonores, voir Câble de Sonde Ultrasonore .
Un câble plus petit n’est utile que s’il répond également aux performances électriques et mécaniques requises.
Les paramètres mécaniques importants comprennent :
diamètre extérieur maximal + rayon de courbure + longueur du câble + trajet de routage + dimensions du connecteur + dispositif de relâchement de contrainte
Si le câble doit passer à travers un instrument médical étroit, alors... le diamètre extérieur maximal du câble doit être établi avant la finalisation de la construction du câble, parce que l’espace disponible pour le routage peut déterminer la configuration des conducteurs, du diélectrique, du blindage et de la gaine.
Pour les applications compactes nécessitant un routage haute densité, voir Câble coaxial micro .
Les ensembles coaxiaux médicaux miniatures peuvent répondre à plusieurs exigences simultanées :
Ces exigences peuvent interagir entre elles.
Si le câble doit présenter à la fois une faible capacité et une résistance aux pliages répétés, alors... la conception du conducteur, du diélectrique, de la protection et de la gaine doit être optimisée de façon conjointe, parce que la modification d’une partie de la structure du câble peut influer à la fois sur ses performances électriques et mécaniques.
Le rôle de HOTTEN n’est pas de fabriquer chaque connecteur de l’ensemble,
Pour les projets OEM, les clients peuvent spécifier les éléments requis :
HOTTEN peut ensuite intégrer le connecteur spécifié avec son fil électronique fin / câble coaxial microscopique et d’autres composants définis par le client.
Si le connecteur est déjà figé dans la nomenclature (BOM) du client, alors... la référence normalisée (PN) et le dessin du connecteur doivent être inclus dans la demande de devis (RFQ). parce que la géométrie du connecteur influence directement les opérations de dénudage, de sertissage, de routage et de fixation anti-traction.
Certains dispositifs médicaux nécessitent plus qu’un simple câble et un connecteur.
L’ensemble fini peut comprendre :
Micro-coaxial + connecteur + FPC + PCB + boîtier / enveloppe
La demande de devis (RFQ) doit donc fournir toutes les interfaces applicables.
| Composant | Informations recommandées |
|---|---|
| Connecteur | Fabricant, série, référence normalisée (PN) et dessin |
| FPC | Référence normalisée (PN), dessin, côté de contact et affectation des broches (pinout) |
| CFP | Dimensions de l’interface et définition électrique |
| Boîtier | Dimensions, matériaux et exigences d’assemblage |
| Câble | Calibre AWG, diamètre extérieur (OD), longueur et construction |
| Aiguillage | Affectation des signaux |
| Routage | Exigences de courbure et de sortie |
Si le client exige un composant entièrement assemblé, alors... le dessin d’assemblage et la nomenclature (BOM) doivent couvrir l’ensemble des composants intégrés, parce que la terminaison des câbles et l’intégration mécanique doivent être validées comme un produit fini.
La construction extérieure d’un câble médical doit correspondre à l’environnement opérationnel réel.
Les conditions pertinentes peuvent inclure :
Pour les applications liées à la stérilisation, l’équipementier doit spécifier le procédé réel, par exemple :
autoclave / oxyde d’éthylène / rayonnement gamma / autre procédé défini
ainsi que les conditions d’exposition applicables.
Si la stérilisation fait partie du cycle de vie du dispositif, alors... la composition des matériaux et la conception des câbles doivent être validées par rapport au procédé de stérilisation spécifié, parce que la compatibilité dépend des matériaux réels, de la conception et des conditions d’exposition.
Le câble coaxial micro peut être conçu avec différentes architectures de blindage selon le système.
Les structures possibles comprennent :
| Approche de protection | Objectif technique typique |
|---|---|
| Blindage individuel | Isolation au niveau du canal |
| Blindage groupé | Protection autour de groupes de signaux sélectionnés |
| Blindage global | Protection autour d’un ensemble de câbles |
| Blindage combiné | Isolation renforcée là où cela est requis |
Si plusieurs canaux sensibles sont acheminés à travers un dispositif médical compact, alors... le blindage doit être évalué conjointement avec la densité des canaux et leur acheminement, parce que Les performances CEM dépendent de l’ensemble de l’architecture des câbles.
Pour davantage de contenus techniques liés aux CEM, consultez le Assemblage de câble médical solution.
« Haute fiabilité » ne suffit pas pour une spécification OEM.
Le plan de validation doit définir des conditions mesurables telles que :
| Zone de validation | Ce qu’il faut définir |
|---|---|
| Flex | Rayon de courbure, cycles et mouvement |
| Traction | Force et méthode d’essai |
| Connecteur | Exigences de rétention et d’assemblage |
| Électrique | Continuité, résistance, isolation, etc. |
| Hautes fréquences | Impédance, perte d’insertion ou autres paramètres pertinents |
| Environnement | Température, humidité, exposition chimique |
| Stérilisation | Exigences de procédure et de cycle |
| Dimensions | Dimensions critiques et tolérances |
Si le câble se déplace pendant le fonctionnement normal, alors... les essais mécaniques doivent reproduire un mouvement représentatif, parce que un essai de continuité statique ne peut pas démontrer la fiabilité dynamique.
Pour les assemblages à ultrasons haute densité, voir Assemblage de câble pour sonde d’échographie .
Le développement des équipementiers suit normalement plusieurs étapes :
Échantillon technique → Validation du prototype → Production pilote → Production de masse
La même construction de câble doit être maîtrisée à chaque étape.
Si un prototype nécessite des modifications du diamètre extérieur (OD) du câble, de la section nominale (AWG), de l’orientation du connecteur, de la blindure ou du dispositif de relâchement de contrainte, alors... ces modifications doivent être documentées avant la production pilote, parce que des modifications non contrôlées peuvent créer des différences entre le prototype validé et l’assemblage en production.
Pour la personnalisation OEM, HOTTEN peut travailler à partir de :
plan + nomenclature (BOM) + référence du connecteur (PN) + schéma de brochage (pinout) + échantillon + exigences techniques
et développer l’assemblage fini à partir de ces éléments.
Un prototype réussi ne démontre pas automatiquement une production stable.
Les acheteurs OEM doivent évaluer comment le fabricant contrôle :
matériau → construction du câble → découpe / dénudage → sertissage → assemblage du connecteur → inspection → essais
Parmi les questions importantes relatives à la production figurent :
Si le dispositif médical entrera en production à long terme, alors... la maîtrise des procédés et la gestion des changements doivent faire partie de la qualification du fournisseur, parce que les variations récurrentes de production peuvent affecter la constance du produit validé.
Avant de demander un devis, l’équipe technique ou achats de l’OEM peut préparer :
| Article de la demande de prix (RFQ) | Informations |
|---|---|
| Application | Échographie, endoscopie, imagerie, surveillance, équipement chirurgical, etc. |
| Le signal | Type, fréquence et largeur de bande |
| Nombre de canaux | Voies de signal requises |
| Conducteur | Calibre AWG et matériau |
| Structure du câble | Micro-coaxial / fil fin / hybride |
| Capacité | Valeur cible ou maximale, le cas échéant |
| Impédance | Valeur requise, le cas échéant |
| Longueur du câble | Longueur finie et tolérance |
| Câble OD | Diamètre maximal autorisé |
| Écran | Individuel / groupé / global |
| La souplesse | Rayon de courbure et cycles de flexion |
| Connecteur | Fabricant et numéro de pièce (PN) |
| Aiguillage | Affectation des contacts |
| Orientation du connecteur | Sens requis |
| Carte flexible (FPC) / carte de circuits imprimés (PCB) | Plans et données d’interface |
| Boîtier | Plan et exigences mécaniques |
| Environnement | Température, nettoyage, produits chimiques, vibrations |
| Stérilisation | Conditions de procédé et de cycle, le cas échéant |
| Essais | Validation électrique et mécanique requise |
| Quantité | Prototype / production pilote / production de masse |
Si le constructeur d’origine (OEM) peut fournir un dessin complet et une nomenclature (BOM), alors... le devis du fournisseur et l’examen technique peuvent généralement être plus précis, parce que les exigences relatives au connecteur, au câble, au routage et à l’assemblage sont clairement définies.
Un fournisseur doit être évalué en fonction de sa capacité à maîtriser à la fois la fabrication de fils fins et la et le processus d’assemblage final .
| Capacité | Question de qualification |
|---|---|
| Fabrication de fils fins | Les conducteurs ultrafins peuvent-ils être produits de façon constante ? |
| Construction à micro-coaxial | La structure miniature de câble requise peut-elle être fabriquée ? |
| Traitement précis | Le câble fin peut-il être dénudé et préparé avec précision ? |
| Terminaison des connecteurs | Les connecteurs spécifiés par le client peuvent-ils être intégrés ? |
| Intégration FPC / PCB | L’assemblage final peut-il inclure des interfaces définies par le client ? |
| Écran | La structure de blindage spécifiée peut-elle être produite ? |
| Essais | Les essais électriques et mécaniques requis peuvent-ils être réalisés ? |
| Prototypage | Des échantillons techniques peuvent-ils être développés ? |
| Production | Le design approuvé peut-il passer en production stable ? |
| Documentation | Les plans, les rapports d’inspection et les rapports d’essais peuvent-ils être contrôlés ? |
La question clé relative aux achats est donc la suivante :
Le fournisseur est-il capable de transformer les exigences de l’équipementier en matière de câbles fins, de connecteurs, de cartes PCB/FPC, de composants mécaniques et d’essais en un assemblage de câbles médicaux finis reproductible ?
Pour la gamme d’applications médicales de HOTTEN, voir Assemblage de câble médical ,Assemblage de câble coaxial micro et la Appareils médicaux
Confidentialité et protection de la propriété intellectuelle
L’architecture des produits et les relations avec les chaînes d’approvisionnement constituent des actifs exclusifs dans le paysage concurrentiel des dispositifs médicaux. Hotten signe des accords de confidentialité (NDA) étendus avec tous ses partenaires OEM et applique des contrôles d’accès stricts dans ses zones d’ingénierie et de production.
Nous ne reprenons pas de conceptions spécifiques à un client pour les utiliser auprès d’autres clients, ni ne publions, sans autorisation expresse, des informations identifiables relatives à des projets OEM dans nos supports marketing. Nous sommes un fournisseur établi pour les OEM, reconnu non seulement pour nos compétences techniques, mais aussi pour notre discrétion et notre intégrité.
Conclusion : Bien plus qu’un simple fournisseur
Le terme « fournisseur OEM » implique une relation transactionnelle : une spécification est définie, des composants sont livrés et un paiement est effectué. Chez Hotten, nous ne nous limitons pas à ce cadre.
Nous nous considérons comme faisant partie des organisations d’ingénierie, de qualité et de fabrication de nos clients. En s’associant à Hotten, un fabricant d’équipements médicaux (OEM) peut accéder à des compétences spécialisées dans le domaine des micro-coax, à une solide expertise réglementaire et à une capacité de production abordable et échelonnée ; le tout dans le cadre d’une seule et même relation commerciale.
Cette intégration n’est plus facultative dans un secteur où les concurrents sont évalués selon leur capacité à miniaturiser leurs produits — avantage concurrentiel par excellence — et où les autorités réglementaires jugent la conformité — condition indispensable pour accéder à un marché. Il s’agit donc d’une nécessité stratégique.
Lors de la conception d’un dispositif médical nécessitant une intégrité du signal haute fréquence dans un boîtier de taille miniature, contactez Hotten Electronic Wire. Ensemble, nous pouvons créer votre avantage.
1. Qu’est-ce qu’un ensemble de câble coaxial micro OEM ?
Un ensemble de câbles coaxiaux microscopiques OEM est une solution de câblage personnalisée conçue pour répondre aux exigences électriques, mécaniques, dimensionnelles et spécifiques à l’application d’un fabricant d’appareils médicaux.
2. Pourquoi les fabricants d’appareils médicaux ont-ils besoin d’ensembles de câbles coaxiaux microscopiques personnalisés ?
Les appareils médicaux nécessitent souvent des diamètres de câble extrêmement réduits, une impédance contrôlée, une grande flexibilité, un blindage fiable et une compatibilité avec des procédés de stérilisation spécifiques. Les ensembles de câbles standard peuvent ne pas satisfaire simultanément l’ensemble de ces exigences.
3. Les ensembles de câbles coaxiaux microscopiques peuvent-ils être personnalisés pour différents appareils médicaux ?
Oui. La personnalisation peut inclure la taille des conducteurs, le matériau diélectrique, l’impédance, la structure de blindage, le diamètre du câble, le matériau de la gaine, la configuration des connecteurs, la longueur du câble et la méthode de terminaison.
4. Les ensembles de câbles coaxiaux microscopiques destinés aux applications médicales résistent-ils à la stérilisation ?
Ils peuvent être conçus pour répondre à des exigences spécifiques de stérilisation, notamment l’autoclave, l’oxyde d’éthylène (EtO), les rayons gamma et d’autres procédés, selon les matériaux sélectionnés et la conception.
5. Quelles informations un fabricant d’équipements d’origine (OEM) doit-il fournir lors de la demande d’un câble médical personnalisé ?
Les informations importantes comprennent la fréquence du signal et la bande passante, l’impédance, le diamètre requis du câble, les exigences de flexion, la durée de vie en flexion, le procédé de stérilisation, les exigences relatives aux connecteurs, l’environnement d’utilisation et le volume de production attendu.
6. HOTTEN peut-il prendre en charge à la fois les prototypes et la production de masse ?
Oui. HOTTEN prend en charge l’ensemble du processus de développement, depuis les échantillons techniques et la production pilote jusqu’à la fabrication à plus grande échelle, permettant ainsi de faire passer les conceptions de câbles du stade de développement à celui de la production.
 Actualités chaudes
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05





 EN