+86-13912615597 [email protected]
Όλες οι Κατηγορίες

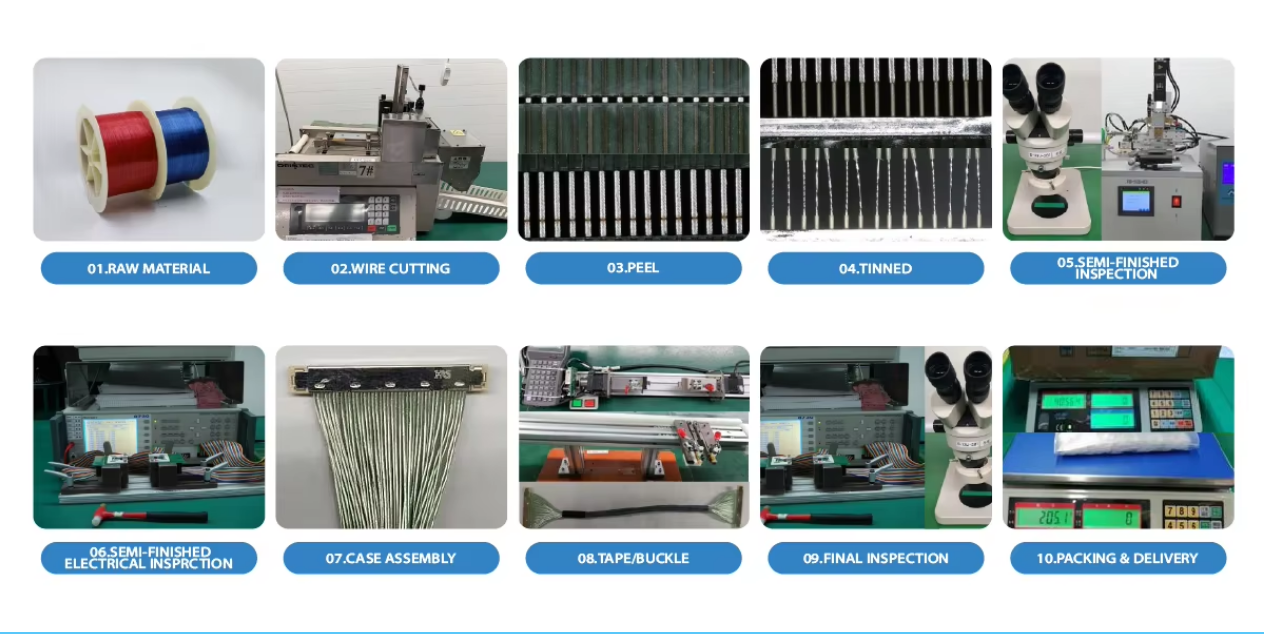
Η διαδικασία κατασκευής των συναρμολογήσεων ομοαξονικών μικροκαλωδίων

Apr 03, 2026

Η συναρμολόγηση μικροσυνθετικών καλωδίων είναι ο αόρατος υπερήρωας στον κόσμο των AR/VR , βιομηχανικών drones και τεχνολογιών σχετικών με την υγεία, οι οποίες αλλάζουν ραγδαία. Αυτά τα μικρά αλλά ισχυρά εξαρτήματα έχουν το καθήκον να παρέχουν σήματα υψηλής συχνότητας με τις ελάχιστες δυνατές απώλειες — άλλη απαίτηση της σύγχρονης ηλεκτρονικής που δεν μπορεί να θυσιαστεί.

Στην Hotten Electronic, που ιδρύθηκε το 2018 και βρίσκεται στην ανατολική Κίνα, εργαζόμαστε εδώ και χρόνια για να κατανοήσουμε αυτήν την πολύπλοκη τέχνη. Ως εταιρεία εστιασμένη στην έρευνα και ανάπτυξη, με εξειδίκευση στην τεχνολογία υπερλεπτών συνθετικών καλωδίων, αναπτύσσουμε περισσότερα από 300 νέα καλώδιο προδιαγραφές κάθε χρόνο από το εργαστήριό μας εμβαδού 10.000 τετραγωνικών μέτρων. Ωστόσο, τι μετατρέπει τα πρώτα υλικά σε συναρμολόγηση καλωδίων υψηλής απόδοσης; Είναι η συνύπαρξη προηγμένων μηχανημάτων, αυστηρού ελέγχου ποιότητας και εξειδικευμένης μηχανικής εμπειρογνωμοσύνης.

Αυτή είναι μία «πίσω σκηνή» προβολή του τρόπου κατασκευής των συναρμολογήσεων μικροσκοπικών συναξονικών καλωδίων.

Ποια είναι τα κύρια βήματα κατασκευής των συναρμολογήσεων μικροσκοπικού συναξονικού καλωδίου;

Άμεση απάντηση

Οι συναρμολογήσεις μικροσκοπικού συναξονικού καλωδίου κατασκευάζονται μέσω μιας ελεγχόμενης ακολουθίας επεξεργασίας λεπτών αγωγών, μόνωσης, συναξονικής κατασκευής, θωράκισης, περίβλησης, ακριβούς κοπής και απογύμνωσης, τερματισμού και τελικής επιθεώρησης .

Το σημαντικό σημείο είναι ότι η κατασκευή μιας συναρμολόγησης μικροσκοπικού συναξονικού καλωδίου δεν είναι απλώς μια μικρότερη εκδοχή της παραδοσιακής παραγωγής συναξονικού καλωδίου. Καθώς η διάμετρος του καλωδίου και το μέγεθος του αγωγού μειώνονται, ο έλεγχος των διαστάσεων, η συνέπεια των υλικών, η συναξονική γεωμετρία, η θωράκιση, η ακρίβεια του τερματισμού και η επιθεώρηση γίνονται όλο και πιο σημαντικά .

Μια τυπική ροή κατασκευής είναι:

Προετοιμασία λεπτών αγωγών → Μόνωση → Συναξονική κατασκευή → Θωράκιση → Περίβληση → Κοπή & Απογύμνωση → Τερματισμός → Ηλεκτρικές και μηχανικές δοκιμές

Στάδιο Παραγωγής Κύριος μηχανικός έλεγχος Αποτέλεσμα
Προετοιμασία λεπτών αγωγών Μέγεθος και συνέπεια του αγωγού Σταθερή ηλεκτρική και μηχανική βάση
Μονόκλιση Πάχος και ομοιογένεια του διηλεκτρικού Ελεγχόμενα ηλεκτρικά χαρακτηριστικά
Κοαξική Διαμόρφωση Ομοκεντρικότητα και γεωμετρία Συνεπής συμπεριφορά μετάδοσης
Προστασία Κάλυψη και δομή Έλεγχος ηλεκτρομαγνητικών παρεμβολών (EMI) και απομόνωση σημάτων
Ενδυμασία Πάχος, υλικό και ευελαστικότητα Μηχανική και Περιβαλλοντική Προστασία
Κοπή και απογύμνωση Ελεγχόμενη προετοιμασία Προστατεύει τον αγωγό και τη θωράκιση
Τερματισμός Συγκέντρωση και ποιότητα επαφής Αξιόπιστη τελική σύνδεση
Τελική Δοκιμή Ηλεκτρικοί, διαστασιακοί και μηχανικοί έλεγχοι Επαλήθευση τελικής συναρμολόγησης

Για έργα OEM που απαιτούν συναρμολογήσεις λεπτών καλωδίων και μικρο-συναξονικών καλωδίων, δείτε την HOTTEN's Μικρή Καλωδία Συμπλέγξης και Συνδετικό Μικρού Αξονικού Καλώδιου λύσεις.


image(3b6a3e2fac).png

Βήμα 1: Επιλογή υλικών & τράβηγμα σύρματος

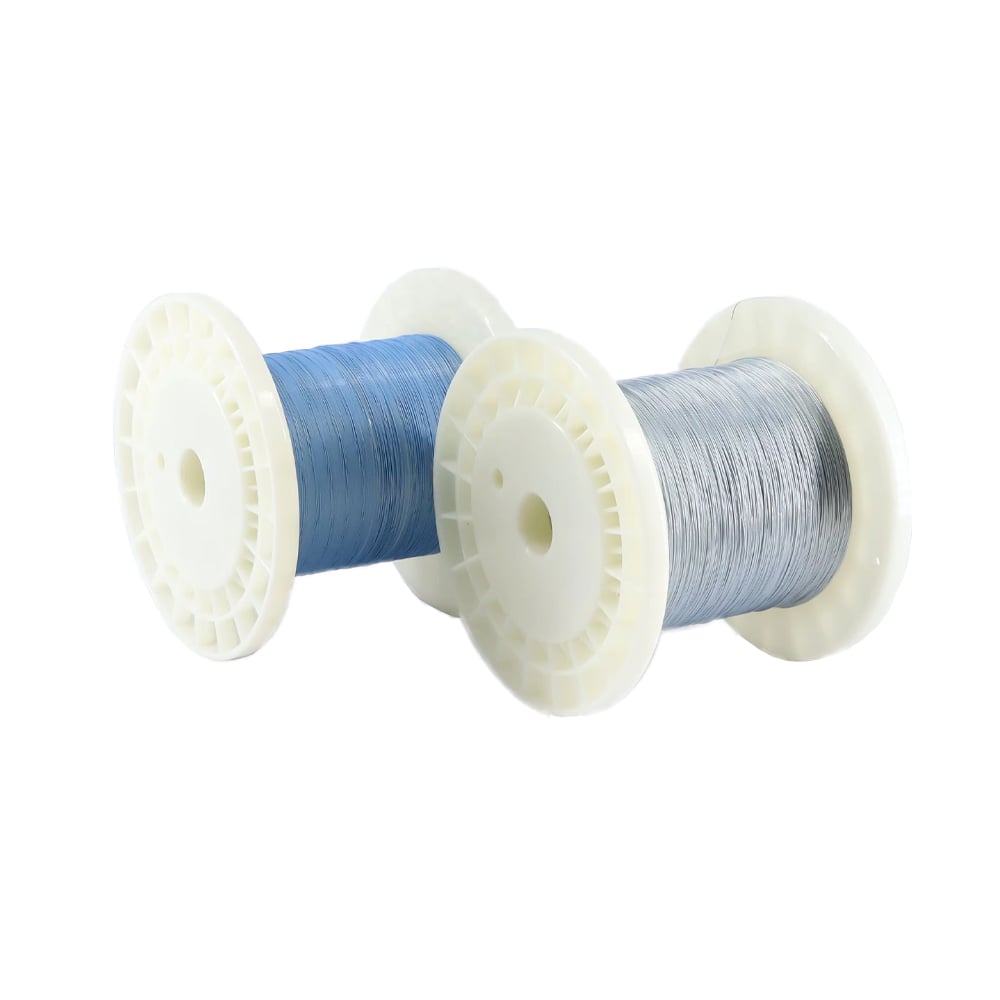
Η διαδικασία ξεκινά με πρώτες ύλες, οι οποίες είναι συνήθως αγωγοί από χαλκό ή κράμα χαλκού. Διότι micro coax cables έχουν συνήθως διαμέτρους αγωγών της τάξης των μικρομέτρων, η λεπτότητα είναι καθοριστικής σημασίας. Στην Hotten, ξεκινά με την ελάσει του σύρματος, κατά την οποία το αρχικό σύρμα τραβιέται μέσω μιας σειράς ματρίτσων, προκειμένου να επιτευχθεί το απαιτούμενο πάχος. Κάθε σφάλμα της τάξης των 0,001 mm μπορεί να επηρεάσει τη συνέπεια της εμπέδησης. Αυτό το βήμα αποτελεί τη βάση για την ακεραιότητα του σήματος, ένα θεμελιώδες ζήτημα στις ιατρικές και βιομηχανικές εφαρμογές μας.

Βήμα 2: Εκτροπή & Μόνωση

Όταν ο αγωγός είναι έτοιμος, τότε πρέπει να μονωθεί για να αποφευχθεί η διαρροή σημάτων. Εκεί εμπλέκονται υλικά όπως το FEP, το PFA ή το ETFE. Το στρώμα μόνωσης εφαρμόζεται με εξτρουδερς υψηλής ακρίβειας, με τολεραντικότητες ομοκεντρικότητας που βρίσκονται εντός ή πέραν των βιομηχανικών προτύπων. Στην περίπτωση του υπερλεπτά κοαξικά καλώδια , η ομοιογένεια αυτής της διηλεκτρικής επίστρωσης είναι εξαιρετικά σημαντική — η χωρητικότητα και η ταχύτητα του σήματος εξαρτώνται απευθείας από αυτήν.

Βήμα 3: Πλέξιμο & Θωράκιση

Η ηλεκτρομαγνητική παρεμβολή (EMC) είναι ένας αναπόφευκτος εχθρός στην εποχή του 5G και της μετάδοσης βίντεο υψηλής ποιότητας. Στις μικροσκοπικές συναρμολογήσεις κοαξικού καλωδίου μας χρησιμοποιείται πολυστρωματική προστασία, συχνά με φύλλα αλουμινίου σε συνδυασμό με πλεγματικά μεταλλικά πλέγματα. Αυτό απαιτεί ειδικές πλεκτικές μηχανές ικανές να εργάζονται με νήματα λεπτότητας ανθρώπινης τρίχας. Πάνω από 40 μηχανήματα παραγωγής λειτουργούν 24/7 στην Hotten για να διασφαλίσουν πυκνή και εύκαμπτη κάλυψη προστασίας — μια ισορροπία που απαιτείται σε δυναμικές εφαρμογές, όπως τα γκιμπάλ των τεχνητών δορυφόρων ή τα χειρουργικά ρομπότ.

Βήμα 4: Περίβλημα

Το εξωτερικό μανίκι προστατεύει το καλώδιο. Οι επιλογές μας για υλικά είναι πολυουρεθάνη ή PVC, ανάλογα με την εφαρμογή. Στην περίπτωση ιατρικών ενδοσκοπίων, το μανίκι πρέπει να είναι αποστειρώσιμο και βιοσυμβατό. Στην περίπτωση βιομηχανικών τηλεκατευθυνόμενων αεροσκαφών (drones), πρέπει να αντέχει στην τριβή και σε υψηλές θερμοκρασίες. Αυτό το στρώμα εφαρμόζεται χωρίς να προκαλείται ζημιά στη λεπτή εσωτερική τοπογραφία, μέσω βαθμονόμησης των γραμμών εκτροπής μας. Δεν πρόκειται για εκτροπή κατά την τυπική έννοια, αλλά για μικρο-μηχανική.

Βήμα 5: Κοπή & Απογύμνωση

Ακολουθεί τώρα ένα από τα πιο ευαίσθητα στάδια. Τα μικροσκοπικά συναξονικά καλώδια δεν μπορούν να κοπούν με συνηθισμένες λεπίδες, σε αντίθεση με τη συμβατική καλωδίωση. Ο κίνδυνος γρατσουνιάς του κεντρικού αγωγού ή διακοπής της θωράκισης είναι υπερβολικός. Χρησιμοποιούμε συστήματα κοπής με λέιζερ και απογύμνωσης με βάση την αντίσταση, τα οποία αφαιρούν τα στρώματα μόνωσης με χειρουργική ακρίβεια. Αυτό είναι συνήθως το κριτήριο που καθορίζει τη διαφορά μεταξύ μιας λειτουργούσας σύνδεσης και μιας σύνδεσης που προκαλεί ανάκλαση σήματος.

Βήμα 6: Τερματισμός & Προσάρτηση Συνδέτη

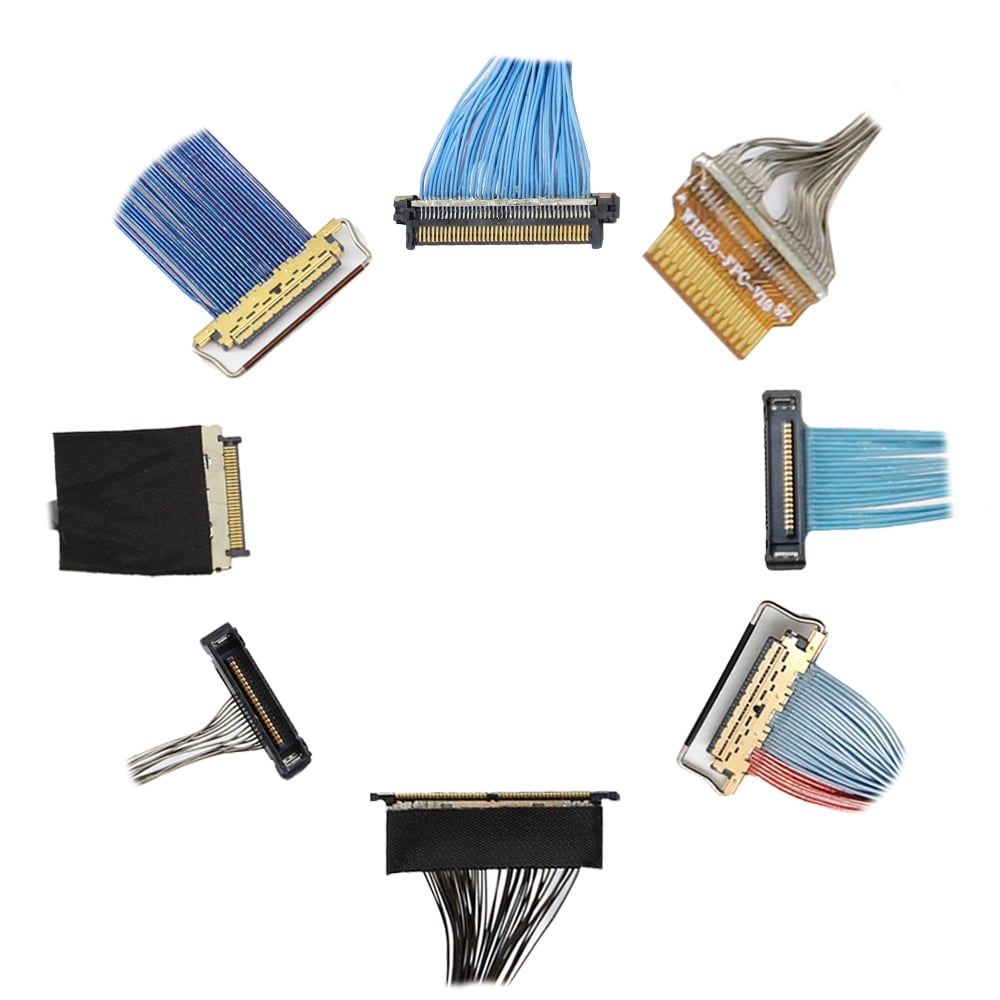
Και μια συναρμολόγηση καλωδίων είναι τόσο καλή όσο οι συνδέσεις της. Διαθέτουμε τεχνικούς και αυτοματοποιημένες μηχανές που συνεργάζονται για την εγκατάσταση μικροϋπερμικρών συνδετήρων, συνήθως I-PEX, Hirose ή ακόμη και προσαρμοσμένων σχεδίων. Πρόκειται για διαδικασία κολλήματος ή λέιζερ συγκόλλησης που πραγματοποιείται υπό μεγέθυνση. Στην περίπτωση των ιατρικών υπερηχογραφικών προβοσκίδων, αυτό πρέπει να γίνεται κατά τρόπο ώστε η απώλεια σήματος να είναι μηδενική. Στην περίπτωση των συσκευών AR/VR, πρέπει να εξασφαλίζει μεταφορά δεδομένων υψηλής ταχύτητας χωρίς καθυστερήσεις.

Βήμα 7: Λειτουργικός έλεγχος 100%

Η ποιότητα δεν είναι μια «πύλη εισόδου» στη Hotten· είναι μια κουλτούρα. Κάθε συναρμολόγηση υποβάλλεται σε εκτενή δοκιμή. Αυτό περιλαμβάνει:

Έλεγχο συνέχειας και υψηλής τάσης (Hi-Pot), προκειμένου να επιβεβαιωθεί ότι είναι ηλεκτρικά ασφαλής.

Έλεγχο αντίστασης (Impedance) / λόγου επιστρεφόμενου κύματος (VSWR) για τον έλεγχο της αποδοτικότητας της μετάδοσης σήματος.

Έλεγχο εφελκυστικής δύναμης και έλεγχο διάρκειας ζωής κάμψης, προκειμένου να προσομοιωθούν οι πραγματικές μηχανικές δοκιμές.

Οπτικό έλεγχο με αυτοματοποιημένες οπτικές συσκευές.

Με μια παραγωγική ικανότητα πάνω από 144 εκατομμύρια μέτρα ετησίως, αυτό το επίπεδο εξέτασης απαιτεί τυποποιημένες διαδικασίες εργασίας και μια στάση μηδενικής ανοχής για οποιοδήποτε ελάττωμα.

Στάδιο Παραγωγής Κύρια διαδικασία Βασική Εστίαση στην Ποιότητα
1. Τράβηγμα σύρματος Μείωση διαμέτρου αγωγού Σταθερότητα διαστάσεων
2. Απομαγνητώσεις Ακριβής διέλαση Ομοιογένεια και ομοκεντρικότητα διηλεκτρικού
3. Θωράκιση Θωράκιση με φύλλο και/ή πλεξίδα Προστασία από EMI και κάλυψη
4. Περίβλημα Εξωτερικό προστατευτικό στρώμα Ευκαμπλότητα και Αντοχή στο Περιβάλλον
5. Κοπή και απομόνωση Ακριβής προετοιμασία Αποφυγή ζημιάς στον αγωγό και την θώρακα
6. Τερματισμός Προσάρτηση συνδέτη Ηλεκτρική και μηχανική αξιοπιστία
7. Τελικός έλεγχος Ηλεκτρικός και μηχανικός έλεγχος Λειτουργική και ποιοτική επαλήθευση


Το Ανθρώπινο Στοιχείο: Η Έρευνα και Ανάπτυξη ως η Ραχοκοκαλιά

Η διαδικασία μας δεν μπορεί να αναφερθεί χωρίς να αναφερθούν οι μηχανικοί που την καθιστούν εφικτή. Η ομάδα Έρευνας και Ανάπτυξης (R&D) μας συνεργάζεται πλήρως με τους πελάτες κατά το στάδιο από το σχεδιασμό έως την παραγωγή, παρέχοντας περισσότερες από 300 νέες προδιαγραφές καλωδίων ετησίως. Μπορεί να πρόκειται για ένα προσαρμοστικό αριθμό εμπέδησης για μη επανδρωμένο αεροσκάφος στρατιωτικής χρήσης ή για έναν ελαχιστοποιημένο ακτίνα κάμψης για νευροαγγειακό καθετήρα, αλλά είναι η ικανότητά μας να δημιουργούμε πρωτότυπα γρήγορα και σε μεγάλη κλίμακα που μετατρέπει μια καλή ιδέα σε ένα σταθερό βιομηχανικό ή ιατρικό σύστημα.

Επιλογή Μηχανικής και Θεωρήσεις Κατασκευής OEM

1. Η κατασκευή λεπτών καλωδίων θέτει τα θεμέλια για το τελικό καλώδιο

Η διαδικασία κατασκευής αρχίζει με τον αγωγό.

Για υπέρλεπτα ηλεκτρονικά καλώδια, ο στόχος της παραγωγής δεν είναι απλώς ένας μικρότερος αγωγός. Ο αγωγός πρέπει να διατηρεί συνεπώς:

  • Διάμετρος
  • Υλικές ιδιότητες
  • Κατάσταση Επιφάνειας
  • Ηλεκτρική Αντίσταση
  • Μηχανικά χαρακτηριστικά

Αν ένας OEM απαιτεί πολύ μικρούς αγωγούς, στη συνέχεια η συνέπεια των διαστάσεων του αγωγού πρέπει να ελέγχεται πριν από την κατασκευή του συναξονικού καλωδίου, επειδή οι μεταβολές που εισάγονται στο στάδιο του σύρματος μπορούν να μεταφερθούν σε μεταγενέστερες διαδικασίες μόνωσης, θώρακα και τερματισμού.

Για εφαρμογές που απαιτούν υπερλεπτούς αγωγούς, δείτε τα προϊόντα της HOTTEN Φινός Ηλεκτρονικός Καλωδιασμός δυνατότητες.

2. Η μόνωση ελέγχει περισσότερα από την ηλεκτρική απομόνωση

Το στρώμα μόνωσης χωρίζει τον αγωγό από την περιβάλλουσα αγώγιμη δομή, αλλά στα μικροσκοπικά συναξονικά καλώδια συμβάλλει επίσης στη συνολική ηλεκτρική γεωμετρία.

Σημαντικές παράμετροι περιλαμβάνουν:

Παράμετρος Μόνωσης Γιατί είναι σημαντικό
Υλικό Επηρεάζει τη διηλεκτρική συμπεριφορά και την απόδοση σε περιβαλλοντικές συνθήκες
Πάχος Επηρεάζει τη γεωμετρία του καλωδίου και τα ηλεκτρικά χαρακτηριστικά του
Ομοιομορφία Βοηθά στη διατήρηση σταθερής απόδοσης καθ’ όλο το μήκος του καλωδίου
Συγκεντρωτικότητα Υποστηρίζει τη σταθερή συναξονική γεωμετρία
Ποιότητα της επιφάνειας Υποστηρίζει την αξιόπιστη επεξεργασία σε μεταγενέστερα στάδια

Αν το καλώδιο απαιτεί ελεγχόμενα ηλεκτρικά χαρακτηριστικά, στη συνέχεια το πάχος της μόνωσης και η γεωμετρία πρέπει να θεωρούνται παράμετροι παραγωγής, επειδή η μεταβολή στη διηλεκτρική δομή μπορεί να επηρεάσει τη χωρητικότητα και την αντίσταση.

3. Η κοαξική γεωμετρία πρέπει να παραμένει συνεπής καθ’ όλη τη διάρκεια της παραγωγής

Ένα μικροκοαξικό καλώδιο εξαρτάται από τη σχετική θέση του κεντρικού αγωγού, του διηλεκτρικού και της θωράκισης.

Η επιθυμητή δομή είναι:

κεντρικός αγωγός → διηλεκτρικό → θωράκιση

Όσο πιο συμπαγές γίνεται το καλώδιο, τόσο πιο σημαντική γίνεται η συνέπεια της γεωμετρίας.

Αν ο κεντρικός αγωγός ή το διηλεκτρικό μετατοπίζονται εντός της κοαξικής δομής, στη συνέχεια τα ηλεκτρικά χαρακτηριστικά μπορούν να μεταβάλλονται κατά μήκος του καλωδίου, επειδή η φυσική σχέση μεταξύ των αγώγιμων στοιχείων έχει αλλάξει.

Αυτός είναι ένας λόγος για τον οποίο η κατασκευή μικροσκοπικών συναξονικών καλωδίων απαιτεί συντονισμένο έλεγχο διαδικασιών, αντί να βασίζεται αποκλειστικά στην τελική επιθεώρηση του προϊόντος.

4. Η θωράκιση πρέπει να εξισορροπεί τις ηλεκτρικές και μηχανικές απαιτήσεις

Η θωράκιση βοηθά στον έλεγχο της ηλεκτρομαγνητικής παρεμβολής και της ανεπιθύμητης σύζευξης σημάτων, αλλά η κατασκευή της θωράκισης επηρεάζει επίσης τις μηχανικές ιδιότητες του καλωδίου.

Πιθανές συμβιβαστικές λύσεις περιλαμβάνουν:

περισσότερη θωράκιση → μεγαλύτερη προστασία

αλλά ενδεχομένως:

περισσότερη θωράκιση → μεγαλύτερη εξωτερική διάμετρος / μεγαλύτερη σκληρότητα / δυσκολότερη τερματική σύνδεση

Αν το καλώδιο χρησιμοποιείται σε δυναμική εφαρμογή, όπως ιατρική διάτρηση, γκίμπαλ UAV ή ρομποτικό σύστημα, στη συνέχεια η θωράκιση πρέπει να επιλέγεται σε συνδυασμό με τις απαιτήσεις ευελαστικότητας, επειδή το ηλεκτρικό πλεονέκτημα πρέπει να παραμένει συμβατό με τη μηχανική κίνηση του καλωδίου.

Για εφαρμογές RF, δείτε την HOTTEN's Rf coaxial cable assembly .

5. Η περίβληση αποτελεί μέρος του λειτουργικού σχεδιασμού του καλωδίου

Η εξωτερική περίβληση προστατεύει την εσωτερική δομή του καλωδίου, αλλά επηρεάζει επίσης:

  • Ευελιξία
  • Αντοχή στην αφράγια
  • Καλώδιο
  • Χαρακτηριστικά Επιφάνειας
  • Χημική αντοχή
  • Τη συμπεριφορά κατά την τοποθέτηση
  • Περιβαλλοντική Αειφορία

Αν το καλώδιο χρησιμοποιείται σε ιατρικό περιβάλλον, στη συνέχεια το υλικό της περίβλησης πρέπει να αξιολογηθεί σε σχέση με τις πραγματικές συνθήκες καθαρισμού, απολύμανσης, θερμοκρασίας και άλλες συνθήκες εφαρμογής, επειδή οι γενικές περιγραφές υλικών δεν αντικαθιστούν την επικύρωση ειδικής για την εφαρμογή.

Για ιατρικές εφαρμογές, δείτε Συνέλευση Ιατρικής Καλωδίας .

6. Το κόψιμο και το αποκάλυμμα απαιτούν ελεγχόμενη προετοιμασία του καλωδίου

Μετά την κατασκευή του καλωδίου, πρέπει να προετοιμαστεί για τερματισμό.

Ο στόχος είναι να αποκαλυφθούν οι απαιτούμενες αγώγιμες δομές χωρίς να προκληθεί ζημιά σε:

  • Κεντρικοί Αγωγοί
  • Μονόκλιση
  • Προστασία
  • Γειτονικές διαδρομές σήματος

Αν το καλώδιο χρησιμοποιεί λεπτούς αγωγούς ή μικροσκοπικές συναξονικές δομές, στη συνέχεια η διαδικασία απομάκρυνσης της μόνωσης πρέπει να είναι προσαρμοσμένη στην κατασκευή του καλωδίου, επειδή υπερβολική δύναμη απομάκρυνσης ή ανακριβής προετοιμασία μπορεί να ζημιώσει την ηλεκτρική δομή πριν από την έναρξη της συναρμολόγησης του συνδετήρα.

Η απαιτούμενη μέθοδος προετοιμασίας πρέπει συνεπώς να οριστεί σε συνεργασία με τον συνδετήρα και τον σχεδιασμό τερματισμού.

7. Ο τερματισμός μετατρέπει το καλώδιο σε τελική συναρμολόγηση

Η τελική συναρμολόγηση καλωδίου είναι τόσο αξιόπιστη όσο και ο τερματισμός της.

Ανάλογα με τον σχεδιασμό του πελάτη, ο τερματισμός μπορεί να περιλαμβάνει:

  • Τερματισμός μικροσκοπικού συναρμολογημένου συνδετήρα
  • Τερματισμός λεπτού καλωδίου
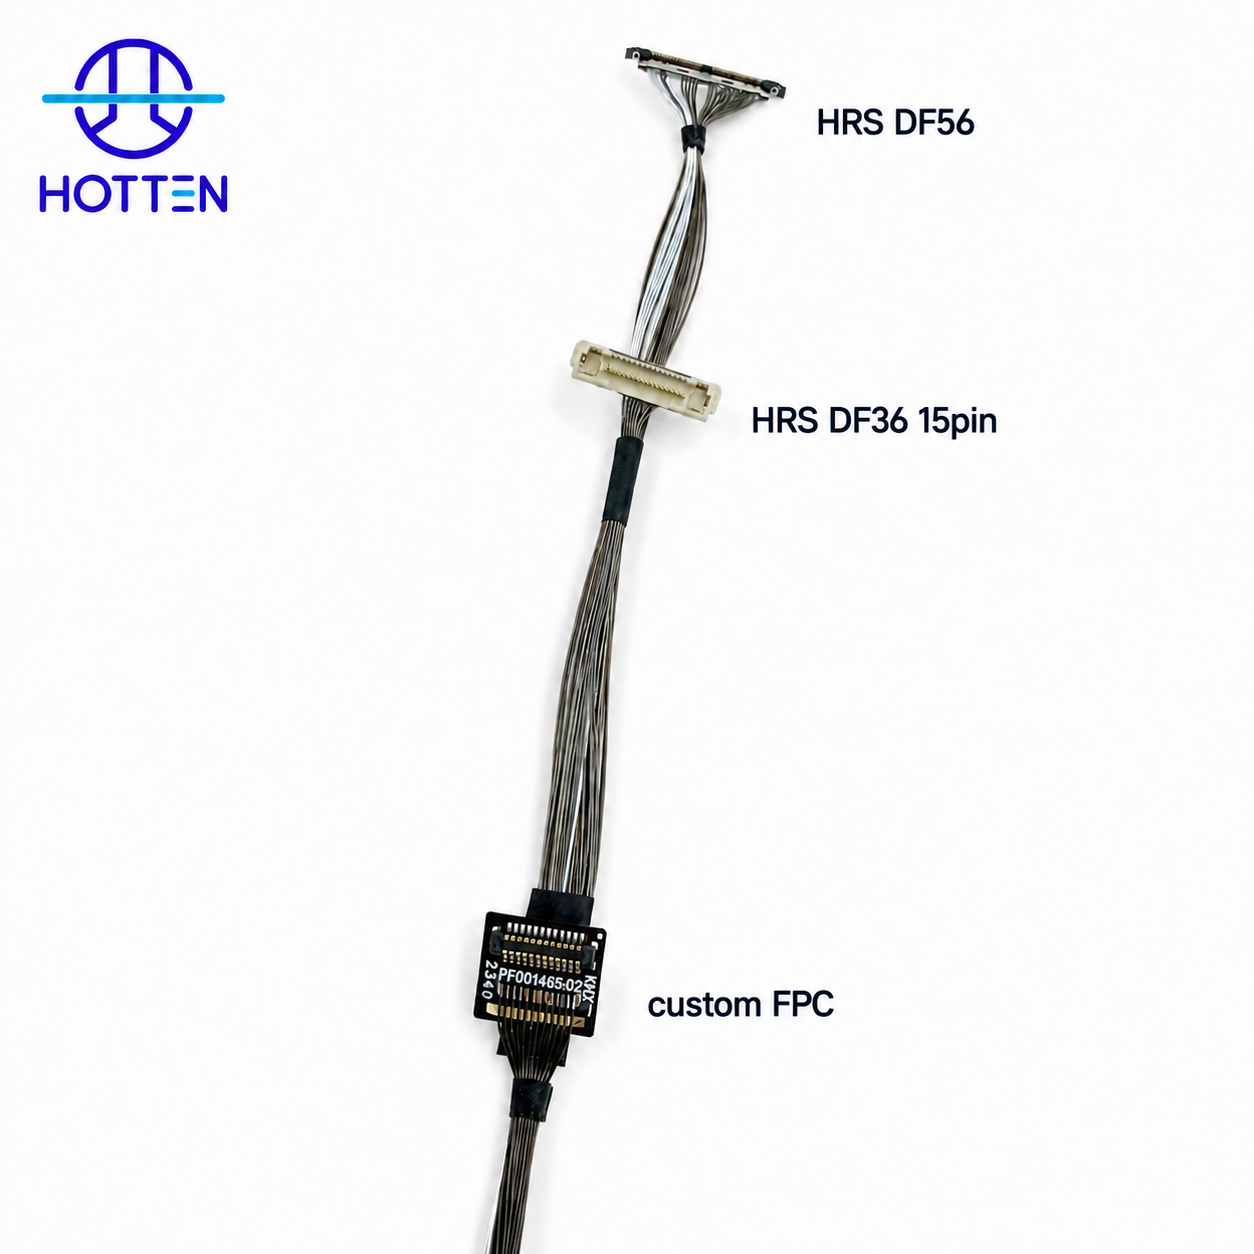
  • Σύνδεση FPC
  • Σύνδεση PCB
  • Σύνδεση
  • Συμπαγώνιση
  • Τερματισμός της θωράκισης
  • Επιμολδαρισμός
  • Απορρόφηση τάσης

Αν η συναρμολόγηση χρησιμοποιεί μικροσκοπικό συνδετήρα, στη συνέχεια η προετοιμασία του καλωδίου, η ευθυγράμμιση των αγωγών, η διαχείριση της θωράκισης και η τοποθέτηση του συνδετήρα πρέπει να ελέγχονται συγχρόνως, επειδή μια μικρή ανωμαλία στον τερματισμό μπορεί να επηρεάσει τόσο την ηλεκτρική συνέχεια όσο και τη μηχανική αξιοπιστία.

Η HOTTEN μπορεί να ενσωματώσει συνδετήρες, FPCs, διεπαφές PCB, περιβλήματα και άλλα εξαρτήματα που καθορίζονται από τον πελάτη στην τελική συναρμολόγηση σύμφωνα με το σχέδιο, τη λίστα υλικών (BOM), τον αριθμό εξαρτήματος ή το δείγμα του πελάτη.

8. Η τελική συναρμολόγηση πρέπει να δοκιμαστεί, όχι μόνο το ακατέργαστο καλώδιο

Ένα ατελές καλώδιο μπορεί να πληροί τις προδιαγραφές του, ενώ η τελική συναρμολόγηση ενδέχεται να παρουσιάζει πρόβλημα στην καταληκτική σύνδεση ή στον συνδετήρα.

Ανάλογα με την εφαρμογή, η επικύρωση του τελικού προϊόντος μπορεί να περιλαμβάνει:

Δοκιμή / Επιθεώρηση Σκοπός
Συνέχεια Επαλήθευση όλων των ηλεκτρικών διαδρομών
Αντίσταση Ελέγξτε την κατάσταση των αγωγών και των επαφών
Αντίσταση μόνωσης Επαλήθευση ηλεκτρικής απόστασης, όπου ισχύει
Hi-Pot Αξιολόγηση διηλεκτρικής αντοχής, όπου ισχύει
Χωρητικότητα Επαλήθευση ηλεκτρικής φόρτισης
Αντίσταση Επαλήθευση ελεγχόμενων χαρακτηριστικών μετάδοσης, όπου απαιτείται
Απώλεια Εισαγωγής Αξιολόγηση απόσβεσης υψηλής συχνότητας
Δοκιμή εφελκυσμού Επαλήθευση μηχανικής αντοχής τερματισμού
Δοκιμή Ευελιξίας Αξιολόγηση επαναλαμβανόμενης κίνησης
Διάσταση Επιθεώρηση Επιβεβαίωση διαστάσεων της τελικής συναρμολόγησης
Οπτική επιθεώρηση Ανίχνευση ελαττωμάτων συναρμολόγησης

Αν το καλώδιο πιστοποιείται για εφαρμογή υψηλής ταχύτητας, RF, υπερήχων ή άλλη ευαίσθητη εφαρμογή, στη συνέχεια η δοκιμή πρέπει να οριστεί με βάση την τελική συναρμολόγηση, επειδή η πλήρης διαδρομή σήματος περιλαμβάνει τόσο το καλώδιο όσο και τις καταληκτικές συνδέσεις του.

9. Η παραγωγή από τον OEM πρέπει να ξεκινά με ελεγχόμενες μηχανολογικές πληροφορίες

Για προσαρμοσμένες συναρμολογήσεις μικροσκοπικών κοαξικών καλωδίων, η διαδικασία κατασκευής γίνεται πιο προβλέψιμη όταν ο προμηθευτής λαμβάνει πλήρη μηχανική πληροφόρηση.

Χρήσιμες εισόδους περιλαμβάνουν:

Είσοδος OEM Παραδείγματα
Προδιαγραφές καλωδίου AWG, κατασκευή, εξωτερική διάμετρος
Ηλεκτρικές απαιτήσεις Εμπέδηση, χωρητικότητα, συχνότητα, απόσβεση
Μήκος καλωδίου Τελικό μήκος καλωδίου και ανοχή
Συνδετήρας Κατασκευαστής, σειρά, αριθμός εξαρτήματος
Διαταραχή Κατανομή επαφών
Προστασία Απαιτούμενη δομή
Μηχανικός Ακτίνα κάμψης, διαδρομή, κατεύθυνση εξόδου
FPC / PCB Σχέδιο και απαιτήσεις διεπαφής
Στέγη Διαστάσεις και πληροφορίες συναρμολόγησης
Δοκιμή Ηλεκτρικές / μηχανικές απαιτήσεις
Ποσότητα Πρωτότυπο, πιλοτική παραγωγή, ετήσιος όγκος

Αν η σύνδεση ή η διεπαφή είναι ήδη καθορισμένη, στη συνέχεια παρέχετε το ακριβές αριθμό εξαρτήματος (PN) και το σχέδιο, επειδή η απόληξη και η προετοιμασία του καλωδίου εξαρτώνται από την πραγματική γεωμετρία του συνδετήρα.

10. Το πρωτότυπο και η μαζική παραγωγή απαιτούν διαφορετικούς ελέγχους διαδικασίας

Η κατασκευή μικροσυναξονικών καλωδίων πρέπει να σχεδιάζεται γύρω από μια ελεγχόμενη μετάβαση:

Μηχανικό δείγμα → Πρωτότυπο → Πιλοτική παραγωγή → Μαζική παραγωγή

Σε κάθε στάδιο, αλλάζει η εστίαση.

Στάδιο Κύρια εστίαση
Δείγμα μηχανικής Εφικτότητα και κατασκευή
Πρωτότυπο Ηλεκτρική και Μηχανική Επικύρωση
Πιλοτική Επαναληψιμότητα διαδικασίας
Μαζική Παραγωγή Συνέπεια παραγωγής και επιθεώρηση

Αν οι αλλαγές στο σχέδιο μετά την επικύρωση του πρωτοτύπου, στη συνέχεια η τροποποιημένη δομή καλωδίου, η διαμόρφωση των συνδετήρων ή οι παράμετροι διαδικασίας πρέπει να τεκμηριώνονται πριν από την πιλοτική παραγωγή, επειδή η παραγωγή συναρμολόγησης πρέπει να παραμένει συνεπής με την εγκεκριμένη μηχανική διαμόρφωση,

11. Η ικανότητα του προμηθευτή πρέπει να καλύπτει το σύνολο της διαδικασίας, από την παραγωγή λεπτού καλωδίου μέχρι την τελική συναρμολόγηση

Για την αγορά από OEM, η ικανότητα του προμηθευτή μπορεί να αξιολογηθεί ως ολοκληρωμένη διαδικασία, αντί για μία μόνο κατασκευαστική φάση.

Μία χρήσιμη αλυσίδα παραγωγής είναι:

Λεπτό ηλεκτρονικό καλώδιο → Μικροσυναρμολογημένο κοαξικό καλώδιο → Ακριβής προετοιμασία → Τερματισμός σε συνδετήρα / FPC / PCB → Τελική συναρμολόγηση καλωδίου → Δοκιμές

Αν ο πελάτης αγοράζει μία τελική συναρμολόγηση καλωδίου και όχι ακατέργαστο καλώδιο, στη συνέχεια ο προμηθευτής πρέπει να είναι σε θέση να ελέγχει τα κρίσιμα στάδια από την παραγωγή λεπτού καλωδίου μέχρι την τελική συναρμολόγηση, επειδή διαφορετικά, τα προβλήματα ποιότητας μπορούν να μεταφερθούν μεταξύ διαφορετικών προμηθευτών και να γίνουν δυσκολότερα στην ανίχνευση.

Η επικέντρωση της παραγωγής της HOTTEN είναι λεπτό ηλεκτρονικό καλώδιο και μικροσυναξονικό καλώδιο , ενώ οι συνδέσμοι, οι εύκαμπτες πλακέτες κυκλωμάτων (FPCs), οι πλακέτες κυκλωμάτων (PCBs), οι θήκες και τα σχετικά εξαρτήματα που καθορίζονται από τον πελάτη μπορούν να ενσωματωθούν στην τελική συναρμολόγηση σύμφωνα με το απαιτούμενο μηχανικό σχέδιο.

12. Οι απαιτήσεις παραγωγής πρέπει να αντιστοιχούν στην εφαρμογή

Διαφορετικές εφαρμογές απαιτούν διαφορετικές προτεραιότητες.

Εφαρμογή Επικέντρωση παραγωγής
Ηχογράφος Λεπτοί αγωγοί, χαμηλή χωρητικότητα, πυκνότητα, ευελιξία, τερματισμός
Ενδοσκόπιο Μικρή εξωτερική διάμετρος, συμπαγής τερματισμός, απόδοση κάμψης
Κάμερα / Όραση Ακεραιότητα υψηλής ταχύτητας σήματος, μικροσκοπική διεπαφή
Uav Ελαφριά κατασκευή, ευελιξία, αντοχή σε δονήσεις
Ρομποτική Επαναλαμβανόμενη κίνηση, διαδρομή και μηχανική αντοχή
Συστήματα RF Η αντίσταση, η προστασία, η απόσβεση και η μετάβαση στον συνδέτη
Συμπαγή ηλεκτρονικά Η μικροποίηση, η πυκνότητα και η ενσωμάτωση συναρμολόγησης

Αν η εφαρμογή είναι εξαιρετικά ειδικευμένη, στη συνέχεια οι απαιτήσεις παραγωγής πρέπει να προέρχονται από τις πραγματικές συνθήκες λειτουργίας της συσκευής, επειδή η ίδια κατασκευή μικροσυναξονικού καλωδίου δεν είναι αυτόματα κατάλληλη για κάθε εφαρμογή.

Δείτε της HOTTEN Ιατρικές Συσκευές ,Μη επανδρωμένα αεροσκάφη και ρομποτική ,Τεχνητή Νοημοσύνη & Έξυπνα Ηλεκτρονικά και Συστήματα Υψηλής Συχνότητας και Ραδιοσυχνότητας λύσεις.

13. Ένας πρακτικός έλεγχος παραγωγής για OEM

Πριν εγκρίνουν μια προσαρμοσμένη συναρμολόγηση μικροσυναξονικού καλωδίου, οι μηχανικοί και οι αγοραστές OEM μπορούν να επιβεβαιώσουν:

Σημείο Ελέγχου Βασική ερώτηση
Λεπτό σύρμα Είναι διαθέσιμο το απαιτούμενο μέγεθος αγωγού;
Μονόκλιση Έχουν καθοριστεί οι απαιτήσεις όσον αφορά τα υλικά και τις διαστάσεις;
Γεωμετρία καλωδίου Ελέγχεται η κοαξική δομή;
Προστασία Ορίζεται η απαιτούμενη δομή θωράκισης;
ΠΟΥΚΑΜΙΣΟ Αντιστοιχεί στο περιβάλλον εφαρμογής;
Τερματισμός Μπορεί να συναρμολογηθεί ο καθορισμένος συνδέτης / διεπαφή;
Μηχανικός Ορίζονται οι απαιτήσεις για κάμψη, διαδρομή και απόσβεση τάσης;
Δοκιμή Προδιαγράφονται οι δοκιμές τελικής συναρμολόγησης;
Επιστολή Ελέγχονται οι αναθεωρήσεις των σχεδίων και του BOM;
Παραγωγή Μπορεί ο σχεδιασμός να μεταβεί από πρωτότυπο σε μαζική παραγωγή;

Μια αξιόπιστη μικροκοαξική καλωδιακή συναρμολόγηση είναι επομένως το αποτέλεσμα ελεγχόμενης κατασκευής λεπτών αγωγών, ακριβούς κατασκευής καλωδίου, ακριβούς τερματισμού και δοκιμών ειδικών για την εφαρμογή αντί για ένα μεμονωμένο βήμα παραγωγής.

Για έργα OEM που απαιτούν προσαρμοσμένες δομές μικροσυναξιών και τελικές συναρμολογήσεις, δείτε Συνδετικό Μικρού Αξονικού Καλώδιου .

Συμπέρασμα: Από το εργαστήριό μας στον κόσμο

Στην Hotten Electronic δεν θεωρούμε τις συναρμολογήσεις μικροσκοπικών κοαξικών καλωδίων ως συστημικά εξαρτήματα, αλλά ως ουσιαστικούς κινητήρες καινοτομίας. Είτε πρόκειται για υψηλής συχνότητας σήματα που διοχετεύονται μέσω του εσωτερικού μιας μηχανής MRI είτε για την παροχή κρυστάλλινης εικόνας σε ένα κράνος VR, συνοδεύουν τα καλώδια χιλιάδες ώρες μηχανικής τελειότητας.

Στο δρόμο μας για να γίνουμε ένας από τους καλύτερους παγκόσμιους προμηθευτές, το ίδιο ρητό που συζητάμε είναι ότι η ποιότητα και η ασφάλεια δεν συζητούνται· αποτελούν το DNA της παραγωγής μας.

Όταν αναζητάτε έναν εταίρο που μπορεί να παράγει ακριβείς συναρμολογήσεις καλωδίων εξειδικευμένες σύμφωνα με τις ανάγκες σας — είτε πρόκειται για πρωτότυπο είτε για μαζική παραγωγή — τότε πρέπει να ξεκινήσουμε μια συζήτηση. Διότι στην Hotten υπάρχει σύνδεση κατά κάθε τρόπο.

Συχνές Ερωτήσεις

1. Πώς κατασκευάζονται οι συναρμολογήσεις μικροσκοπικού συναξονικού καλωδίου;
Οι συναρμολογήσεις μικροσκοπικού συναξονικού καλωδίου κατασκευάζονται συνήθως μέσω διαφόρων σταδίων, συμπεριλαμβανομένης της προετοιμασίας του αγωγού, της συρματοπλέκτικης διαδικασίας, της εξώθησης της μόνωσης, της θώρακας, της εξωτερικής μόνωσης, του κοψίματος και του απογύμνωσης, του τερματισμού του συνδέτη και του τελικού ηλεκτρικού και μηχανικού ελέγχου.

2. Ποια υλικά χρησιμοποιούνται συνήθως σε μικροσκοπικά συναξονικά καλώδια;
Συνηθισμένα υλικά περιλαμβάνουν αγωγούς από χαλκό ή κράμα χαλκού, μόνωση από FEP, PFA ή ETFE, μεταλλικά υλικά θώρακα και εξωτερικά μανδύα ειδικά για την εφαρμογή.

3. Γιατί είναι σημαντική η ακρίβεια κατασκευής για τις συναρμολογήσεις μικροσκοπικών συναξονικών καλωδίων;
Μικρές διαστασιακές παρεκκλίσεις μπορούν να επηρεάσουν τη χαρακτηριστική αντίσταση, τη χωρητικότητα, τη μετάδοση σήματος και τη μηχανική απόδοση. Η ακριβής ρύθμιση των διαστάσεων του αγωγού, της μόνωσης και του θώρακα είναι επομένως σημαντική για εφαρμογές υψηλής συχνότητας.

4. Πώς δοκιμάζονται οι συναρμολογήσεις μικροσκοπικών συναξονικών καλωδίων;
Ανάλογα με την εφαρμογή, οι δοκιμές μπορεί να περιλαμβάνουν έλεγχο συνέχειας, Hi-Pot, αντίστασης, VSWR, ελκυστικής δύναμης, ευελιξίας (flex-life) και οπτικό έλεγχο.

5. Μπορούν να προσαρμοστούν οι συναρμολογήσεις μικροσκοπικών συναξονικών καλωδίων;
Ναι. Η προσαρμογή μπορεί να περιλαμβάνει το μέγεθος του αγωγού, τη διάμετρο του καλωδίου, την αντίσταση, το υλικό μόνωσης, τη δομή του θώρακα, τον τύπο συνδέτη, το μήκος του καλωδίου και τη διαμόρφωση τερματισμού.

6. Μπορεί η HOTTEN να κατασκευάσει πρωτότυπα καθώς και ποσότητες για παραγωγή;
Ναι. Η HOTTEN υποστηρίζει την εξατομικευμένη ανάπτυξη καλωδίων, από δείγματα μηχανικής και πρωτότυπα μέχρι την κατασκευή σε κλίμακα παραγωγής.

Εάν έχετε οποιεσδήποτε προτάσεις, παρακαλούμε επικοινωνήστε μαζί μας

Επικοινωνήστε Μαζί Μας

Ζητήστε Δωρεάν Προσφορά

Ο εκπρόσωπός μας θα επικοινωνήσει μαζί σας σύντομα.
Email
Αριθμός τηλεφώνου
Όνομα εταιρείας
Μήνυμα
0/1000