+86-13912615597 [email protected]
Alle kategorier

Tekniske artikler

Forside>Nyheder>Tekniske artikler

Fremstillingsprocessen bag mikrokoaksialsløjfer

Apr 03, 2026

Mikrokoaksialkabelmontagen er den usynlige superhelt i verden af AR/VR industrielle droner og teknologier inden for sundhedsvæsenet, som udvikler sig hurtigt. Disse små, men kraftfulde komponenter har til opgave at levere højfrekvente signaler med mindst mulige tab – en anden krav til moderne elektronik, der ikke kan kompromitteres.

Vi har arbejdet for at mestre denne komplekse kunst hos Hotten Electronic, der blev etableret i 2018 og ligger i Øst-Kina. Som et R&D-baseret kernefirma med teknologi til ekstremt fin koaksialkabeludvikler vi mere end 300 nye kabel specifikationer hvert år fra vores 10.000 kvadratmeter store værksted. Men hvad gør det egentlig, der transformerer råmaterialerne til et kabelsæt med høj ydelse? Det er en kombination af avanceret maskineri, stringent kvalitetskontrol og specialiseret ingeniørfaglig ekspertise.

Dette er et blik bag scenen på, hvordan mikrokoaksialkabelmontager fremstilles.

Hvad er de vigtigste fremstillingsfaser for mikrokoaksialkabelmontager?

Direkte svar

Mikrokoaksialkabelmontager fremstilles gennem en kontrolleret rækkefølge af fintrådsbehandling, isolering, koaksial konstruktion, afskærmning, omgivelsesmateriale (jacketing), præcisionsafsætning og afisolering, terminering og endelig inspektion .

Det afgørende punkt er, at fremstilling af en mikrokoaksialmontage ikke blot er en mindre udgave af konventionel koaksialkabelfremstilling. Når kablens diameter og lederstørrelse bliver mindre, bliver dimensionskontrol, materialekonsistens, koaksial geometri, afskærmning, termineringsnøjagtighed og inspektion stadig mere vigtige .

En typisk fremstillingsrækkefølge er:

Forberedelse af fintråd → Isolering → Koaksial konstruktion → Afskærmning → Omgivelsesmateriale (jacketing) → Afsætning & afisolering → Terminering → Elektrisk og mekanisk testning

Produktionsfase Vigtigste tekniske kontrolparametre Resultat
Forberedelse af fintråd Leders størrelse og konsistens Stabil elektrisk og mekanisk grundlag
Isolering Dielektrisk tykkelse og ensartethed Kontrollerede elektriske egenskaber
Koaksial konstruktion Koncentricitet og geometri Konsistent transmissionsadfærd
Afskærmning Dækning og struktur EMI-kontrol og signalisolation
Yderbeklædning Tykkelse, materiale og fleksibilitet Mekanisk og miljømæssig beskyttelse
Skæring og afisning Kontrolleret forberedelse Beskytter leder og skærm
Afbrydelse Justering og kontaktkvalitet Pålidelig færdigforbundet forbindelse
Endelig test Elektriske, dimensionelle og mekaniske kontrolmålinger Verifikation af færdig montage

For OEM-projekter, der kræver fine tråde og mikrokoaksiale samlinger, se HOTTEN's Mikro Coaxial Kabel og Mikro Koaksial Kabelmontage - Det er ikke rigtigt.


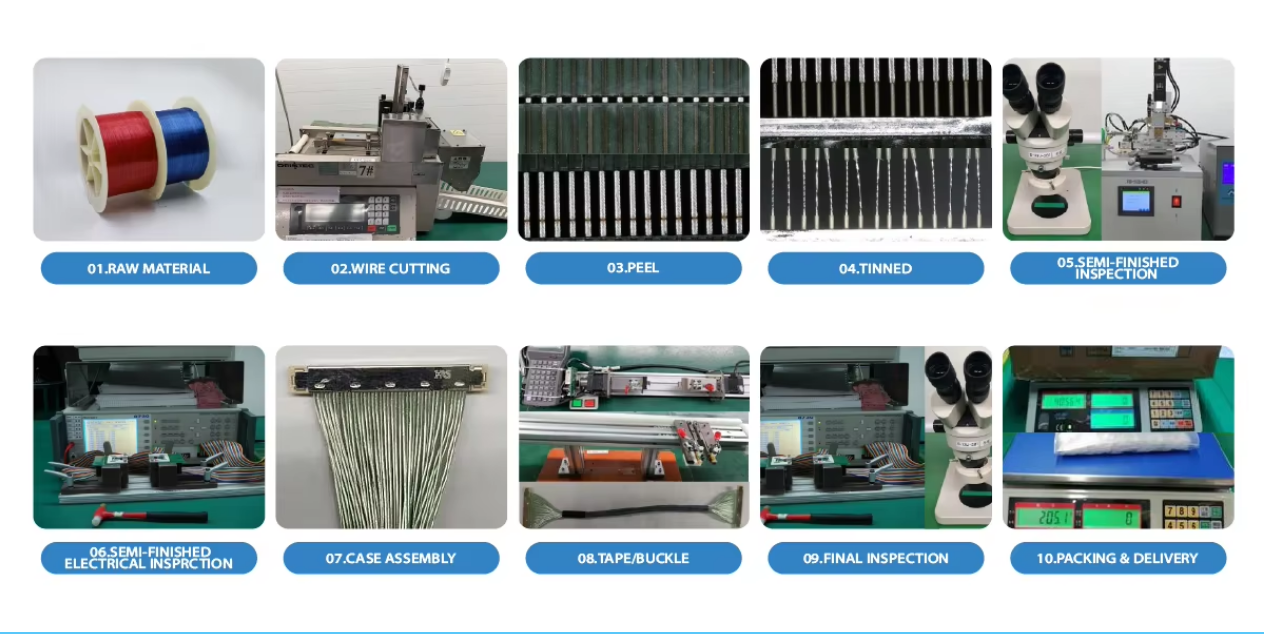
image(3b6a3e2fac).png

Trin 1: Materialeudvælgelse og trækning af ledninger

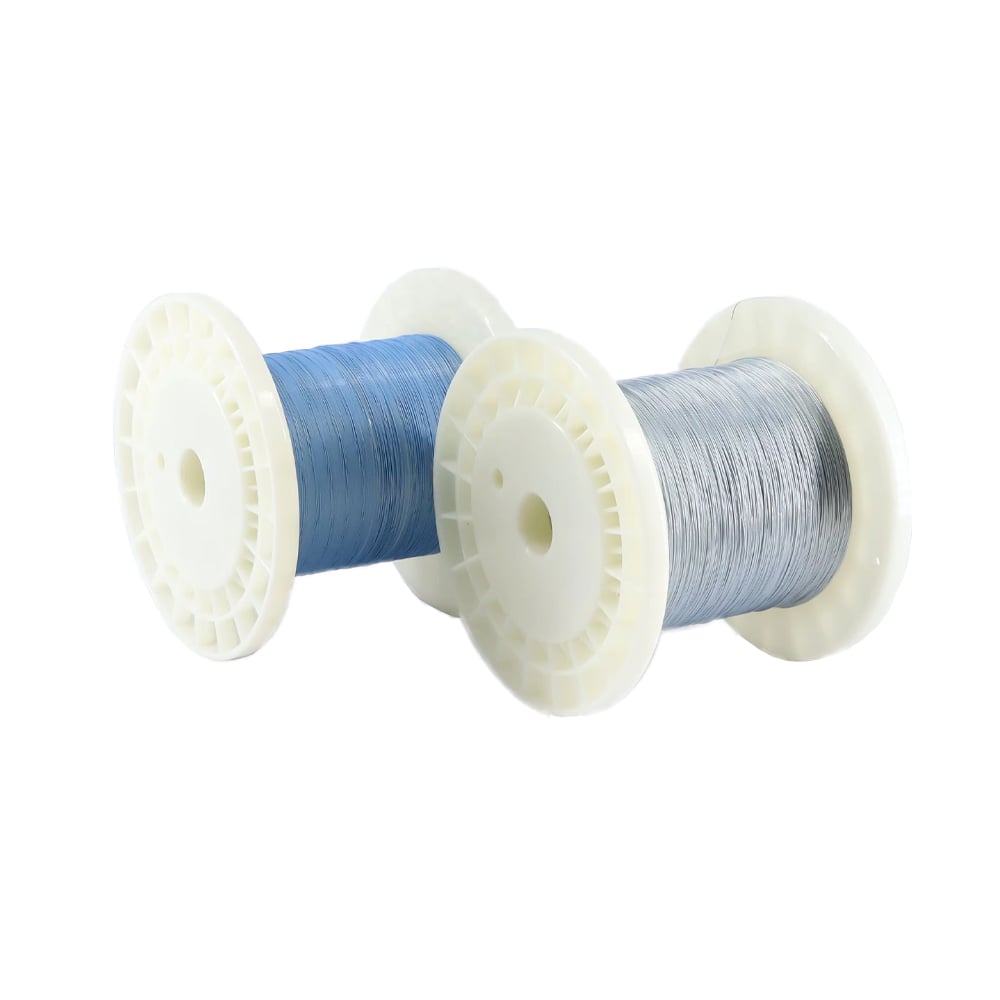
Processen starter med råmaterialer, som normalt er kobber- eller kobberlegeringsledere. Fordi microkoaksialkabler ofte har lederdiametre i størrelsesorden mikrometer, er finhed af afgørende betydning. Hos Hotten starter det med trækning af tråd, hvor råtråd trækkes gennem en række dørre for at opnå den ønskede tykkelse. En fejl på blot 0,001 mm kan påvirke impedansens konstans. Denne fase danner grundlaget for signalintegritet – en absolut nøgleparameter i vores medicinske og industrielle anvendelser.

Trin 2: Ekstrudering og isolering

Når lederen er forberedt, skal den isoleres for at undgå signaludslip. Det er her, at materialer som FEP, PFA eller ETFE indgår. Isoleringsslaget påføres med højpræcise ekstrudere med koncentricitets tolerancer, der ligger inden for eller ud over branchestandarderne. I tilfældet ultrafine koaksialkabler , er homogeniteten af denne dielektriske belægning meget vigtig – kapacitans og signalfart afhænger direkte af den.

Trin 3: Vævning og afskærmning

Elektromagnetisk interferens (EMC) er en uundgåelig fjende i tidsalderen for 5G og levering af videoer i høj kvalitet. Flere lag afskærmning anvendes i vores mikrokoaksialmontager, ofte i folieomviklinger kombineret med vævede metalnet. Det kræver specielle væveanlæg, der kan arbejde med filament så tynde som menneskeligt hår. Over 40 produktionsmaskiner kører døgnligt i Hotten for at sikre en tæt og fleksibel afskærmningsdækning – en balance, der er nødvendig ved dynamiske anvendelser såsom drone-gimbals eller kirurgiske robotter.

Trin 4: Beskyttelseslag

Den ydre jakke beskytter kablet. Vores valg af materialer er polyurethan eller PVC, afhængigt af anvendelsen. I tilfælde af medicinske endoskoper skal jakken kunne steriliseres og være biokompatibel. I tilfælde af industrielle droner skal den kunne tåle slid og høje temperaturer. Denne lag afsættes uden at beskadige den fine indre topografi ved kalibrering af vores ekstrusionslinjer. Dette er ikke ekstrusion i egentlig forstand; det er mikroingeniørarbejde.

Trin 5: Skæring og afisning

Ét af de mest følsomme trin følger nu. Mikrokoaksialkabler kan ikke skæres med almindelige knive som konventionel ledning. Risikoen for at ridse på centralelederen eller forstyrre skærmen er for stor. Vi anvender laserskæring og modstands-baserede afisningssystemer, der fjerner isoleringslagene med kirurgisk præcision. Dette er typisk det, der gør forskellen mellem en fungerende forbindelse og én, der forårsager signalrefleksion.

Trin 6: Afslutning og tilkobling af stik

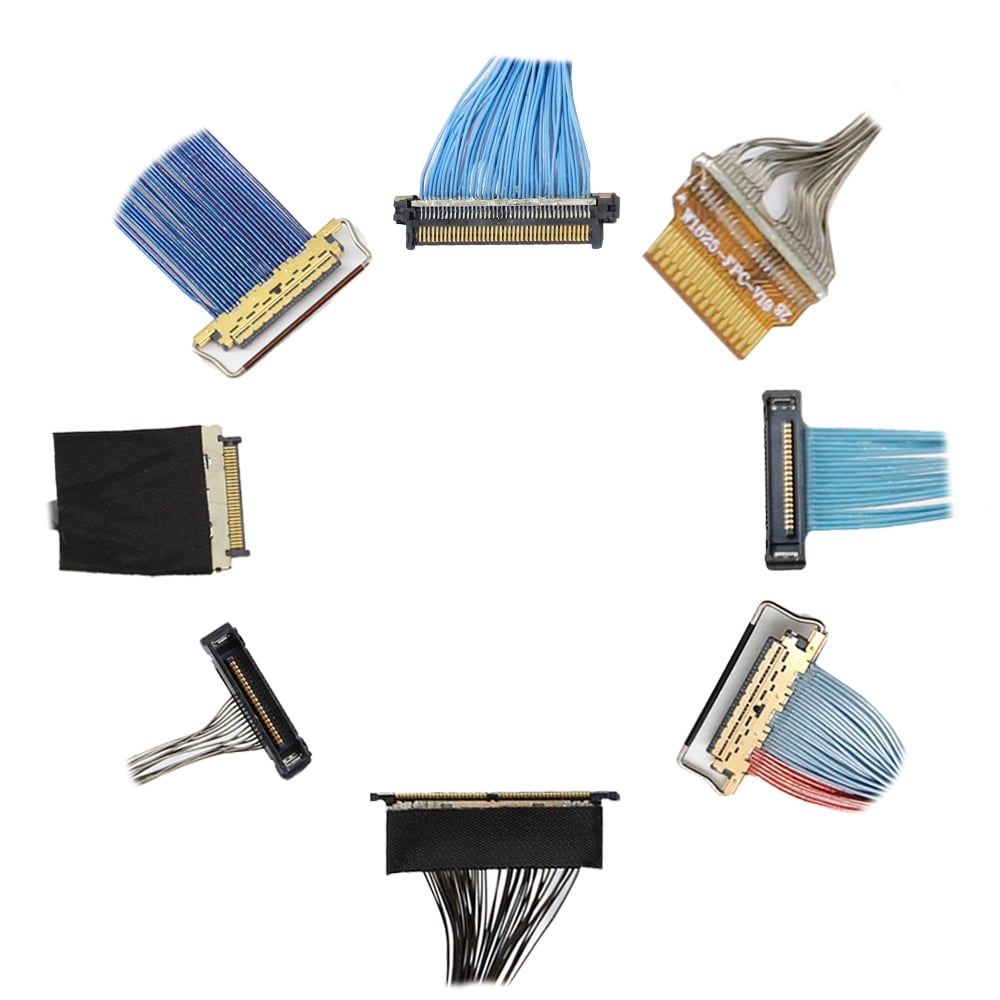
Og en kabelmontage er lige så god som dens forbindelser. Vi har teknikere og automatiserede maskiner, der samarbejder om at montere mikro-miniature-forbindere, typisk I-PEX, Hirose eller endda skræddersyede design. Dette er en proces med lodning eller laser-svejsning, der udføres under forstørrelse. I tilfælde af medicinske ultralydssonde skal dette gøres på en sådan måde, at signaltab er nul. I tilfælde af AR/VR-headsets skal det kunne garantere højhastighedsdataoverførsel uden forsinkelser.

Trin 7: 100 % funktionsprøvning

Kvalitet er ikke en adgangsport i Hotten; det er en kultur. Hver enkelt montage testes grundigt. Dette omfatter:

Kontinuitets- og højspændingstest for at sikre, at den er elektrisk sikker.

Impedans-/VSWR-test for at kontrollere effektiviteten af signalt overførsel.

Trækstyrketest og fleksibilitetstest for at efterligne reelle mekaniske tests i brug.

Visuel inspektion med automatiserede optiske enheder.

Med en produktionskapacitet på over 144 millioner meter årligt kræver denne grad af gennemgang standardiserede arbejdsprocesser og en nul-tolerance-politik over for fejl.

Produktionsfase Hovedproces Nøgleområde for kvalitet
1. Trådtrækning Reducer lederens diameter Dimensionel konsistens
2. Isolation Præcisionsudtrækning Dielektrisk konsistens og koncentricitet
3. Skærmning Folie og/eller vevet skærmning EMI-beskyttelse og dækning
4. Omgivelsesbelægning Udvendigt beskyttelseslag Flexibilitet og Miljømodstand
5. Skæring og afisolering Præcis forberedelse Undgå beskadigelse af leder og skærm
6. Afslutning Konnektormontering Elektrisk og mekanisk pålidelighed
7. Endelig test Elektrisk og mekanisk inspektion Funktionel og kvalitetsverificering


Det menneskelige element: F&U som rygraden

Vores proces kan ikke beskrives uden at nævne ingeniørerne, der gør den mulig. Vores F&U-afdeling samarbejder fuldt ud med kunderne i design-til-produktion-fasen og lever årligt mere end 300 nye kabelspecifikationer. Det kan være et brugerdefineret impedanstal til en militær drone eller en miniaturiseret bueradius til en neurovaskulær kateter, men det er vores evne til hurtigt at fremstille prototyper i stor skala, der gør en god idé til et stabilt industrielt eller medicinsk system.

Ingeniørudvælgelse og OEM-produktionsovervejelser

1. Fremstilling af fine tråde danner grundlaget for den endelige kabel

Fremstillingsprocessen starter med lederen.

For ultrafine elektroniske tråde er produktionsmålet ikke blot en mindre leder. Lederen skal opretholde konsekvent:

  • Diameter
  • Materialegenskaber
  • Overfladetilstand
  • Elektrisk modstand
  • Mekaniske egenskaber

Hvis en OEM kræver meget små ledere, så lederdimensionens konsekvens skal kontrolleres, inden den koaksiale kabel fremstilles, fordi variationer, der opstår i trådtrinnet, kan påvirke senere isolerings-, skærmnings- og afslutningsprocesser.

For applikationer, der kræver ultrafine ledere, se HOTTENs Tynne elektronisk tråd - Det er ikke muligt.

2. Isolering kontrollerer mere end elektrisk isolation

Isoleringslaget adskiller lederen fra den omgivende ledende struktur, men i mikrokoaksialkabler bidrager det også til den samlede elektriske geometri.

Vigtige parametre omfatter:

Isolationsdata Hvorfor det er vigtigt
Materiale Påvirker dielektrisk adfærd og miljømæssig ydeevne
Tykkelse Påvirker kabelgeometrien og de elektriske egenskaber
Ensartethed Hjælper med at opretholde konsekvent ydeevne langs kablet
Koncentricitet Støtter stabil koaksial geometri
Overfladekvalitet Understøtter pålidelig efterfølgende behandling

Hvis kablet kræver kontrollerede elektriske egenskaber, så isoleringsmålene og geometrien skal behandles som fremstillingsparametre, fordi variationer i dielektrikumstrukturen kan påvirke kapacitansen og impedansen.

3. Koaksial geometri skal forblive konstant gennem produktionen

Et mikrokoaksialkabel afhænger af den relative placering af centerlederen, dielektrikummet og skærmen.

Den ønskede struktur er:

centerleder → dielektrikum → skærm

Jo mere kompakt kablet bliver, jo vigtigere bliver en konstant geometri.

Hvis centerlederen eller dielektrikummet forskydes inden for koaksialstrukturen, så elektriske egenskaber kan variere langs kablet, fordi den fysiske relation mellem de ledende elementer er ændret.

Dette er en af årsagerne til, at fremstilling af mikrokoaksialkabler kræver koordineret proceskontrol i stedet for udelukkende at bygge på endelig produktinspektion.

4. Skærmning skal afbalancere elektriske og mekaniske krav

Skærmning hjælper med at kontrollere elektromagnetisk interferens og utilsigtet signalkobling, men skærmningskonstruktionen påvirker også kablens mekaniske egenskaber.

Mulige kompromiser inkluderer:

mere skærmning → større beskyttelse

men muligvis:

mere skærmning → større ydre diameter / større stivhed / sværere terminering

Hvis kablet anvendes i en dynamisk applikation såsom en medicinsk sonde, en UAV-gimbal eller et robot-system, så afskærmning skal vælges sammen med fleksibilitetskravene, fordi den elektriske fordel skal forblive kompatibel med kablens mekaniske bevægelser.

For RF-anvendelser se HOTTENs RF-koblingskabeløsning .

5. Yderste beskyttelseslag er en del af kablens funktionelle design

Det yderste beskyttelseslag beskytter den indre kabelkonstruktion, men påvirker også:

  • Fleksibilitet
  • Slidbestandighed
  • Kabel
  • Overfladeegenskaber
  • Kemisk modstandsdygtighed
  • Ruteopførsel
  • Miljømæssig holdbarhed

Hvis kablet anvendes i et medicinsk miljø, så beskyttelseslagmaterialet skal vurderes ud fra de faktiske rengørings-, desinficerings-, temperatur- og andre anvendelsesbetingelser, fordi generelle materialebeskrivelser erstatter ikke applikationsspecifik validering.

For medicinske anvendelser se Medicinsk Kabelmontage .

6. Skæring og afisning kræver kontrolleret kabelforberedelse

Efter at kablet er fremstillet, skal det forberedes til afslutning.

Målet er at fremlægge de påkrævede ledende strukturer uden at beskadige:

  • Centerledere
  • Isolering
  • Afskærmning
  • Tilstødende signalveje

Hvis kablet bruger fine ledere eller miniaturekoaksiale strukturer, så skal afisningsprocessen tilpasses kablens konstruktion, fordi overdreven afisningskraft eller unøjagtig forberedelse kan beskadige den elektriske struktur, inden stikforbindelsesmontagen begynder.

Den påkrævede forberedelsesmetode bør derfor defineres sammen med stikforbindelsen og afslutningsdesignet.

7. Afslutning omdanner kablet til en færdig montage

Den endelige kabelmontage er kun lige så pålidelig som dens afslutning.

Afhængigt af kundens design kan afslutningen omfatte:

  • Terminering med mikrokoaksialstikforbindelse
  • Afslutning af fine tråde
  • FPC-forbindelse
  • PCB-forbindelse
  • Lodning
  • Krympning
  • Afslutning af beskyttelse
  • Overformning
  • Spændingsafløb

Hvis montagen bruger en miniaturstikforbindelse, så kabeltilberedning, lederjustering, skærmhåndtering og stikforbindelsespositionering skal kontrolleres samlet, fordi en lille afslutningsfejl kan påvirke både elektrisk kontinuitet og mekanisk pålidelighed.

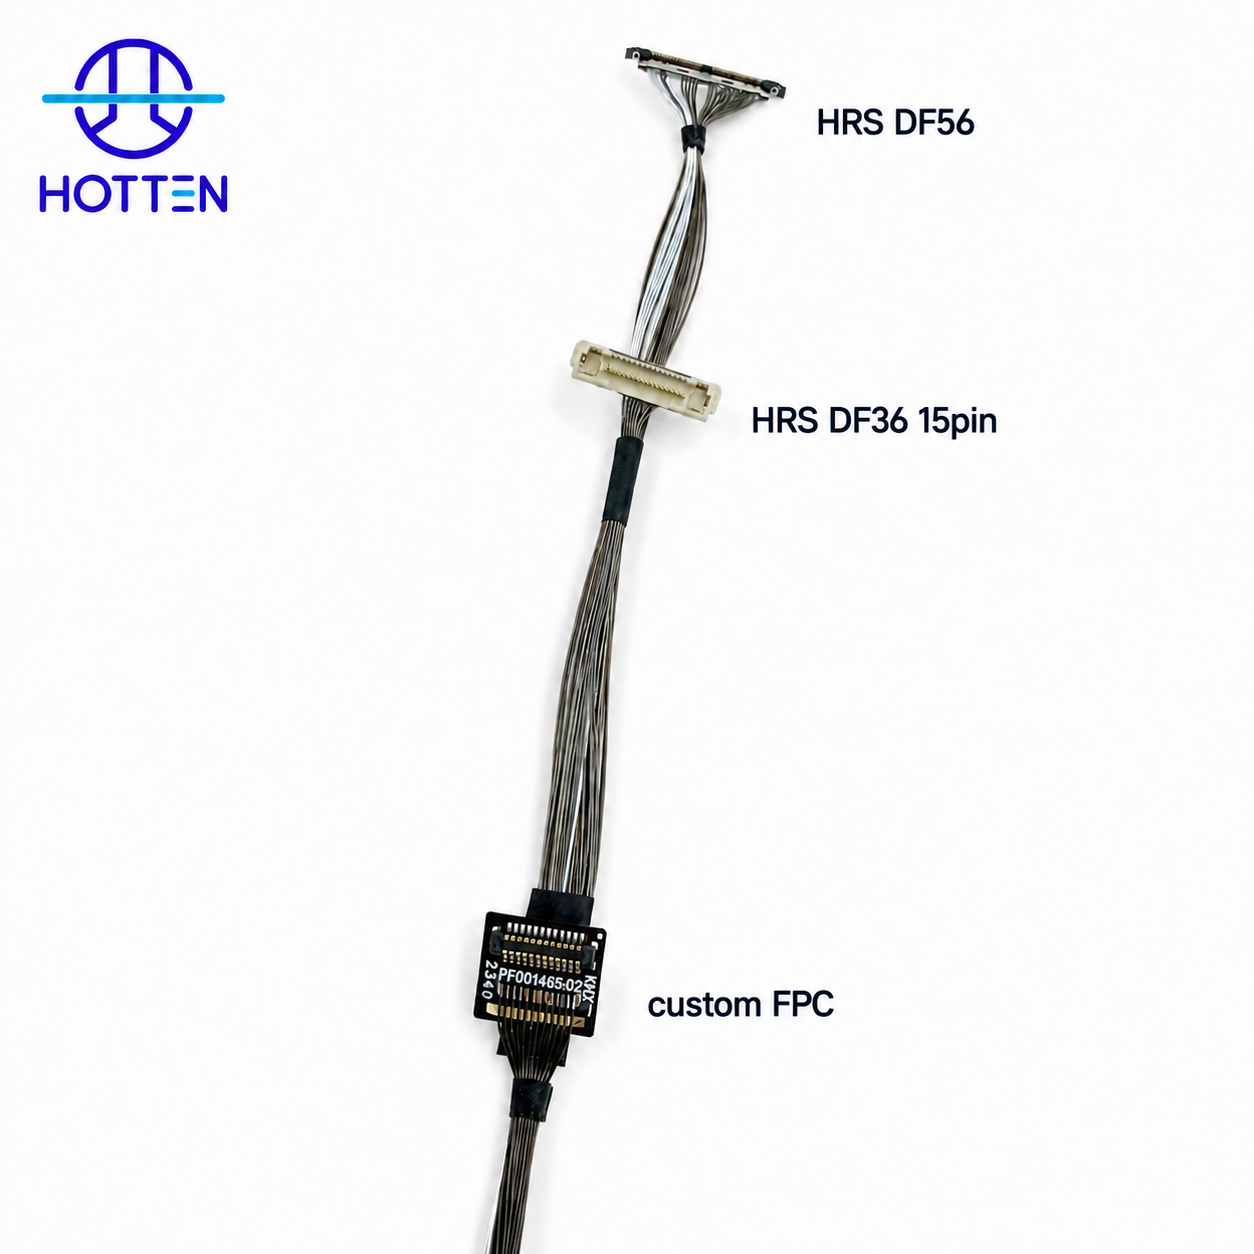
HOTTEN kan integrere kundens specifikke stikforbindelser, FPC’er, PCB-grænseflader, kabinetter og andre komponenter i den færdige montage i henhold til kundens tegning, BOM, reservedelsnummer eller prøve.

8. Den færdige montage skal testes, ikke kun den rå kabel

En rå kabel kan opfylde sine specifikationer, mens den færdige montage stadig har et problem med afslutning eller stik.

Afhængigt af anvendelsen kan validering af det færdige produkt omfatte:

Test / inspektion Formål
Kontinuitet Verificer alle elektriske forbindelser
Slidbestandighed Tjek leder- og kontakttilstand
Isolationsmodstand Verificer elektrisk isolation, hvor det er relevant
Hi-Pot Vurder dielektrisk holdbarhed, hvor det er relevant
Kapacitans Verificering af elektrisk belastning
Impedans Verificering af kontrollerede transmissionskarakteristika, hvor det kræves
Indsætnings tab Vurder højfrekvensdæmpning
Træktest Verificér mekanisk styrke af afslutningen
Fleksibilitetstest Vurder gentaget bevægelse
Dimensional Inspektion Bekræftelse af dimensionerne for den færdige montage
Visuel inspektion Identifikation af monteringsfejl

Hvis kablet kvalificeres til en højhastigheds-, RF-, ultralyds- eller anden følsom anvendelse, så skal testningen defineres ud fra den færdige montage, fordi den komplette signalsti omfatter både kablet og dets afslutninger.

9. OEM-produktion skal begynde med kontrolleret teknisk information

For brugerdefinerede mikrokoaksiale kabelmontager bliver produktionsprocessen mere forudsigelig, når leverandøren modtager komplet teknisk information.

Brugbare input inkluderer:

OEM-input Eksempler
Kabelspecifikation AWG, konstruktion, ydre diameter
Elektriske krav Impedans, kapacitet, frekvens, dæmpning
Kablengde Færdig kabel-længde og tolerance
Stikforbindelse Producent, serie, delnummer
Pinopstilling Kontakttilordning
Afskærmning Krævet konstruktion
Elektriske apparater Bøjeradius, ruteplanlægning, udfaldsretning
FPC/PCB Tegnings- og grænsefladekrav
Hus Mål og monteringsoplysninger
Testning Elektriske / mekaniske krav
Antal Prototype, prøveproduktion, årlig mængde

Hvis forbindelsesstikket eller grænsefladen er allerede fastlagt, så angiv den præcise reservedelsnummer og tegning, fordi afslutning og kabeltilberedning afhænger af den faktiske forbindelsesstiks geometri.

10. Prototype og masseproduktion kræver forskellige proceskontroller

Mikrokoaksial fremstilling bør designes omkring en kontrolleret overgang:

Teknisk prøveudgave → Prototype → Prøveproduktion → Masseproduktion

I hver fase ændres fokuset.

Scene Hovedfokus
Teknisk prøve Mulighedsanalyse og konstruktion
Prototype Elektrisk og mekanisk validering
Pilot Procesgentagelighed
Masseproduktion Produktionskonsekvens og inspektion

Hvis designændringerne efter prototypevalidering, så den reviderede kabelstruktur, stikkonfigurationen eller procesparametrene skal dokumenteres før prøveproduktion, fordi montagen under produktionen skal forblive konsekvent med den godkendte tekniske konfiguration.

11. Leverandørens kapacitet skal dække fintråd til færdig montage

Ved OEM-indkøb kan leverandørens kapacitet vurderes som en komplet proces frem for én enkelt fremstillingsfase.

En nyttig fremstillingskæde er:

Fin elektronisk tråd → Mikrokoaksialkabel → Præcisionsforberedelse → Tilslutning af stik / fleksibel printplade (FPC) / printplade (PCB) → Færdig kabelmontage → Test

Hvis kunden køber en færdig kabelmontage frem for råkabel, så leverandøren skal kunne kontrollere de afgørende faser fra fremstilling af fint tråd til endelig montage, fordi kvalitetsproblemer kan ellers flytte sig mellem forskellige leverandører og blive sværere at spore.

HOTTENs produktionsfokus er fin elektronisk ledning og mikrokoaksialkabel , mens kundespecifikke forbindelsesdele, FPC'er, PCB-plader, kabinetter og relaterede komponenter kan integreres i den færdige montage i henhold til den krævede tekniske konstruktion.

12. Fremstillingskrav bør tilpasses anvendelsen

Forskellige anvendelser kræver forskellige prioriteringer.

Ansøgning Fremstillingsfokus
Ultralyd Fin adskillelse, lav kapacitet, tæthed, fleksibilitet, afslutning
Endoskop Lille ydre diameter, kompakt afslutning, budeforhold
Kamera / syn Højhastighedssignalkvalitet, miniaturiseret grænseflade
Uav Letvægtskonstruktion, fleksibilitet, vibrationsbestandighed
Robotter Gentagne bevægelser, ruting og mekanisk holdbarhed
RF-systemer Impedans, afskærmning, dæmpning og tilslutningsovergang
Kompakt elektronik Miniatyrisering, tæthed og monteringsintegration

Hvis applikationen er meget specialiseret, så produktionskravene bør udledes fra de faktiske enhedsforhold, fordi den samme mikrokoaksialkonstruktion er ikke automatisk velegnet til alle applikationer.

Se HOTTEN's Medicinsk udstyr ,UAV og robotteknik ,AI og smarte elektronikkomponenter og Højfrekvens- og RF-systemer - Det er ikke rigtigt.

13. En praktisk OEM-produktionscheckliste

Før godkendelse af en brugerdefineret mikrokoaksialkabelmontage kan OEM-ingeniører og indkøbere bekræfte:

Kontrolstation Nøglespørgsmål
Fin ledning Er den krævede lederstørrelse tilgængelig?
Isolering Er materiale- og dimensionskravene defineret?
Kabelgeometri Bliver koaksialstrukturen kontrolleret?
Afskærmning Er den krævede afskærmningsstruktur defineret?
Jakke Svarer det til anvendelsesmiljøet?
Afbrydelse Kan den specificerede stikforbindelse/grænseflade monteres?
Elektriske apparater Er kravene til bøjning, ruting og trækbeskyttelse defineret?
Testning Er tests af færdigmonterede samlinger specificeret?
Dokumentation Bliver tegnings- og reservedelsliste-revisioner kontrolleret?
Produktion Kan designet overgå fra prototype til serieproduktion?

En pålidelig mikrokoaksialkabelsamling er derfor resultatet af kontrolleret fremstilling af fintrådet ledning, præcis kabelkonstruktion, nøjagtig afslutning og applikationsspecifik test i stedet for ét enkelt fremstillingsstadium.

For OEM-projekter, der kræver brugerdefinerede mikrokoaksiale strukturer og færdige samlinger, se Mikro Koaksial Kabelmontage .

Konklusion: Fra vores værksted til hele verden

I Hotten Electronic betragter vi mikrokoaksialkabelmontager ikke som systemkomponenter, men som afgørende drivkræfter for innovation. Uanset om det er højfrekvente signaler, der føres gennem indersiden af en MRI-maskine, eller krystalklar video, der leveres til et VR-hovedsæt, er der investeret tusindvis af timer i ingeniørarbejde for at sikre perfektion.

På vores vej mod at blive en af de bedste globale leverandører gælder samme motto: Kvalitet og sikkerhed diskuteres ikke – det er vores produktions-DNA.

Når du leder efter en partner, der kan fremstille præcise kabelmontager, der er tilpasset dine specifikke behov – uanset om det drejer sig om en prototype eller masseproduktion – er det på tide at starte en samtale. For hos Hotten er der en forbindelse på hver eneste måde.

Ofte stillede spørgsmål

1. Hvordan fremstilles mikrokoaksialkabelmontager?
Mikrokoaksialkabelmontager fremstilles typisk gennem flere faser, herunder lederforberedelse, trådtrækning, isoleringsekstrudering, afskærmning, yderbeklædning, skæring og afisolering, konnektorafslutning samt endelig elektrisk og mekanisk test.

2. Hvilke materialer bruges almindeligvis i mikrokoaksialkabler?
Almindelige materialer omfatter kobber- eller kobberlegerede ledere, FEP-, PFA- eller ETFE-isolering, metalafskærmningsmaterialer og applikationsspecifikke kabelmateriale.

3. Hvorfor er fremstillingspræcision vigtig for mikrokoaksialkabelmontager?
Små dimensionelle variationer kan påvirke karakteristisk impedans, kapacitet, signaloverførsel og mekanisk ydeevne. Præcis kontrol af lederens, isoleringens og afskærmningens dimensioner er derfor vigtig for højfrekvensapplikationer.

4. Hvordan testes mikrokoaksialkabelmontager?
Afhangigt af applikationen kan testen omfatte kontinuitet, Hi-Pot, impedans, VSWR, trækstyrke, fleksibilitetslevetid og visuel inspektion.

5. Kan mikrokoaksialkabelmontager tilpasses?
Ja. Tilpasning kan omfatte lederstørrelse, kabeldiameter, impedans, isoleringsmateriale, afskærmningsstruktur, stiktype, kablængde og termineringskonfiguration.

6. Kan HOTTEN fremstille prototyper samt produktionsmængder?
Ja. HOTTEN understøtter udvikling af tilpassede kabler fra ingeniørprøver og prototyper til produktionsskala.

Hvis du har forslag, bedes du kontakte os

Kontakt os

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Telefonnummer
Virksomhedsnavn
Message
0/1000