EN
БЪРЗИ ВРЪЗКИ

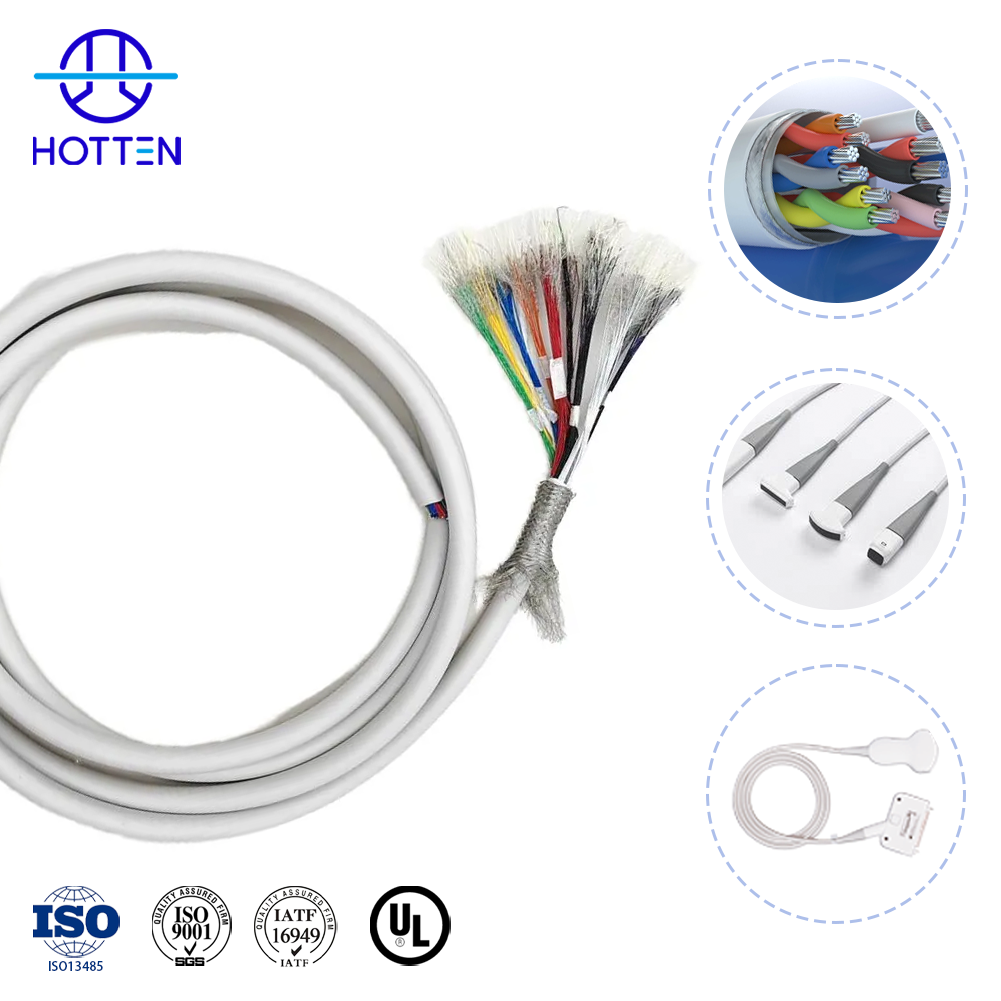
Технически анализ за инженери на производители на оригинално оборудване (OEM), обхващащ конструкцията на кабелите, екранирането, контрола на импеданса, подбора на материали и валидирането на надеждността при приложения с високопроизводителни кабелни съединения.
Сглобената кабелна система на ултразвуков сонд трябва да осигурява баланс между висока плътност на канали, сигнален интегритет, ниска капацитетност, компактни размери, екраниране, гъвкавост, механична издръжливост и висока плътност на завършване в сравнително малка и често използвана сглобка. Подходящата кабелна структура зависи от архитектурата на сонда, броя на канали, наличното пространство за прокарване, електрическите изисквания, механичното движение, интерфейса на конектора и изискванията за валидация.
Ако сондът изисква 64–256 независими сигнали в ограничено пространство → оценете заедно броя на ядрата, размера на проводниците, външния диаметър на кабела, подредбата на каналите и плътността на завършването → след това проверете електрическата и механичната производителност на цялата сглобка.
Ако съгласуваността на сигнала е основното изискване → оценете заедно капацитета, импеданса, затихването, диелектричната конструкция, екранирането и допусъка по размери → тъй като кабелната сглобка е част от пълния ултразвуков път на сигнала. За свързана информация вижте Как да изберете микрокоаксиален кабел за ултразвукови сондажни приложения и Защо ниската капацитетност е критична при проектирането на кабели за ултразвукови зонди .
Ако зондът се огъва, усуква или обработва многократно по време на употреба → оценете заедно умората на проводниците, стабилността на екранирането, конструкцията на обвивката, радиуса на огъване, живота при огъване и разтоварването на напрежението, като вземете предвид и електрическите изисквания.
За основната зависимост на импеданса между геометрията на проводниците и диелектричната структура вижте Значението на последователността на импеданса в ултра-тънки микрокоаксиални кабели с AWG .
За персонализирани високоплътностни междинни връзки вижте HOTTEN's Кабел за ултразвуков зонд и Медицински кабелни комплекти решения.
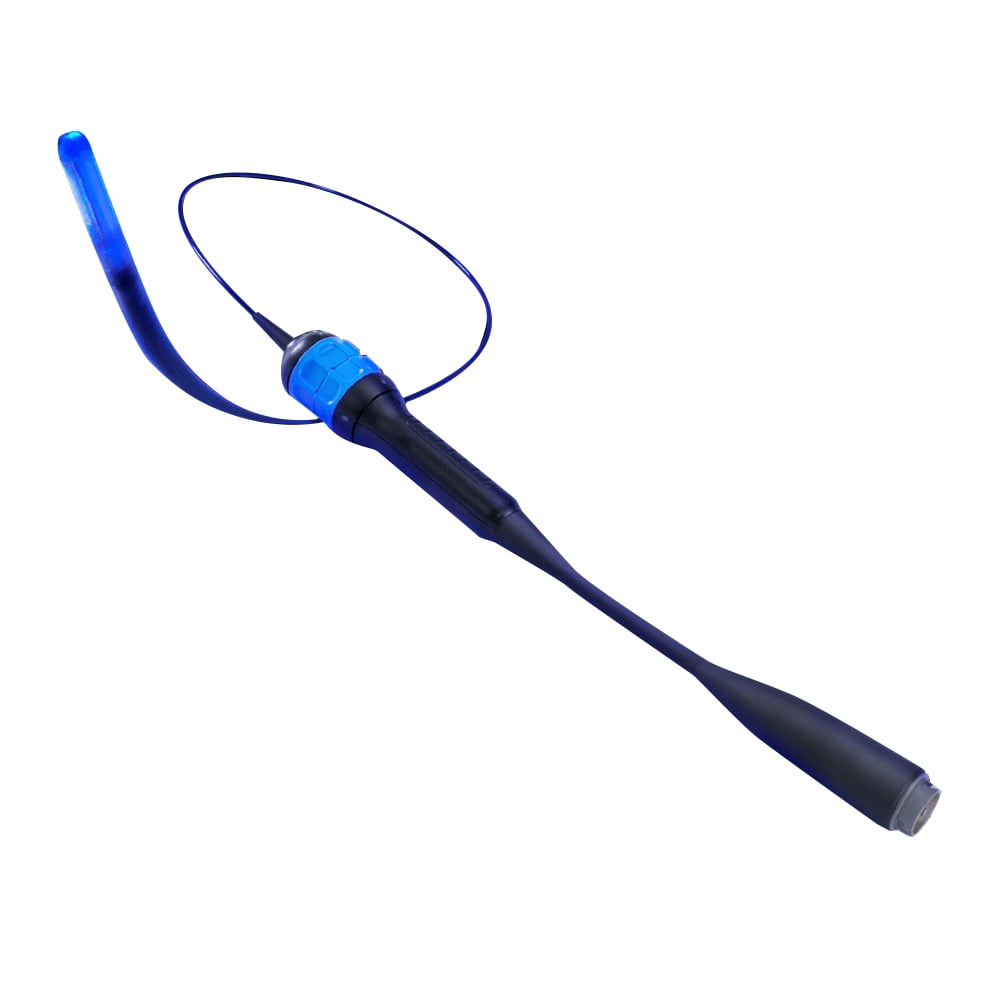
Съвременните диагностични ултразвукови системи за образно изследване изискват предаване на сигнали с висока плътност в изключително ограничено пространство. Типична кабел за ултразвуков зонд съборка трябва да поддържа от 64 до 256 независими канала, като запазва ергономичен външен диаметър, подходящ за работа с ръка.
За постигане на тази плътност на канали инженерните екипи обикновено използват изключително тънки микрокоаксиални кабели от 40 AWG до 48 AWG. Основният инженерен предизвикателство е балансирането между механичната гъвкавост и електрическата производителност. Намаляването на размера на кабела подобрява управляемостта и гъвкавостта, но увеличава риска от взаимно влияние (crosstalk) и умора на проводниците при непрекъснато торсионно напрежение.
В ултраплътни медицински ултразвукови кабели , капацитетът директно влияе върху затихването на сигнала, загубата при вмъкване и последователността на изображенията. За оптимизиране на отношението сигнал-шум в широк честотен диапазон кабелните конструкции обикновено се проектират с целеви капацитет от приблизително 50 pF/m.
Намаляването на капацитета без увеличаване на диаметъра на кабела зависи от намаляване на ефективната диелектрична константа на изолационния материал, като се запазва стабилен контрол върху импеданса.
Когато стотици микро-коаксиални елемента се сгъват в един кабелен съединител, електромагнитните смущения стават основен инженерен проблем. Ефективното екраниране трябва да потиска вътрешното взаимно влияние и едновременно да защитава слабите аналогови ехо сигнали от външни шумове.
Тип екран | Инженерно предимство | Механичен компромис
Спирален екран | Отлична гъвкавост и ниско съпротивление при огъване | По-ниска ефективност на екранирането при много високи честоти
Плетено екраниране | Превъзходно потискане на електромагнитни смущения (EMI) и структурна цялост | Увеличена твърдост и по-голям диаметър на кабела
За постигане на оптимален баланс между електрическите и механичните характеристики премиум медицинските кабели често използват хибридни екраниращи структури. Отделните микроаксиални елементи са защитени със спирално екраниране, докато цялата кабелна сгърчка е покрита с високоплътно общо плетено екраниране, което осигурява комплексна защита от електромагнитни смущения (EMI), без да се компрометира ергономиката.
Като ръчни медицински устройства ултразвуковите зонди са изложени на непрекъснато огъване, усукване и физически удар по време на клинична употреба. Следователно кабелните сгърчки трябва да осигуряват изключителна устойчивост към умора и да издържат милиони цикли на огъване, без да настъпи повреда на проводниците или деградация на екранирането.
За проект на ултразвуково оборудване на OEM спецификацията на кабелната сглобка трябва да дефинира заедно електрическите, механичните, размерните, интерфейсните, материалните и валидационните изисквания. Доставчикът не трябва да се избира единствено въз основа на AWG, диаметър на кабела или номинален импеданс.
Ако ултразвуковата система има високи изисквания към сигнала → първо определете импеданса, капацитета, затихването, работната честота, дължината на кабела и съгласуваността между канали → след това определете подходящата конструкция на проводника и диелектрика.
Капацитетът и импедансът трябва да се оценяват като част от цялостната архитектура на кабела. Промените в геометрията на проводника, размерите на диелектрика или структурата на екранирането могат да повлияят върху крайните електрически характеристики.
За по-подробно обсъждане на капацитета вижте Защо ниската капацитетност е критична при проектирането на кабели за ултразвукови зонди .
За разглеждане на въпросите, свързани с контрола на импеданса, вижте Значението на последователността на импеданса в ултра-тънки микрокоаксиални кабели с AWG .
Ако зондът има висок брой канали и ограничено вътрешно пространство за трасиране → определете броя на каналите, размера на проводниците, подредбата на кабелите, външния диаметър на кабела и разстоянието между терминалите → след това оценете дали предложената конструкция може да се произвежда последователно.
По-малкият проводник не е автоматично правилното решение. Цялата конструкция включва също така изолация, екраниране, обвивка, начин на кабелното оформяне и завършване.
За компромиси относно размера на проводниците вижте Как AWG влияе върху производителността на микро коаксиалния кабел? .
За персонализирани Микрокоаксиален кабелен комплект изискванията кабелната конструкция и завършването трябва да се оценяват като един сборен блок.
Ако кабелът на зонда подлежи на повтарящо се огъване или усукване → дефинирайте екранираната конструкция, радиуса на огъване, броя на циклите на огъване, усукването, конструкцията на обвивката и разтоварването от напрежение заедно → след това проверете електрическата производителност след механичното тестване.
Екранирането може да допринесе за контрола на ЕМИ, но промените в екранираната конструкция също могат да повлияят върху стивостта, външния диаметър и гъвкавостта на кабела. Избраната конструкция следователно трябва да съответства на действителния профил на движение на зонда.
За по-широкия процес на избор на ултразвукови кабели вижте Как да изберете микрокоаксиален кабел за ултразвукови сондажни приложения .
Ако сглобката съдържа стотици ултра-тънки проводници → определете типа на конектора, разстоянието между контакти, подредбата на контакти, метода на завършване и наличното пространство за сглобяване, преди да се финализира конструкцията на кабела → след това оптимизирайте кабела спрямо интерфейса.
Например директното запояване към плоча и миниатюрните конекторни интерфейси могат да наложат различни изисквания относно разстоянието между проводниците, оголването им, термичното управление и защитата от механично напрежение.
Завършването следователно трябва да се разглежда като част от проекта на кабела, а не като отделен производствен етап.
Практичното RFQ или инженерно техническо описание трябва да предоставя колкото е възможно повече от следната информация:
| Изискване | Параметри за дефиниране |
|---|---|
| Заявка | Тип ултразвуков сонд и предвидено приложение |
| Конфигурация на каналите | Брой канали, брой жили, подредба |
| Проводник | Калибър (AWG), материал, конструкция на проводниците |
| Електрически | Импеданс, капацитет, затихване, честота |
| Размери | Външен диаметър на кабела, стъпка, пространство за монтаж |
| Екраниране | Индивидуално екраниране, общо екраниране, заземяване |
| Механичен | Радиус на огъване, цикли на огъване, усукване |
| Интерфейс | Номер на конектора, разположение на контактите, разстояние между контактите, начин на свързване |
| Дължина на кабела | Готова дължина и маршрут на прокарване |
| Материали | Изолация, обвивка, приложими медицински изисквания |
| Валидация | Капацитет, импеданс, времево домейнно рефлектометрично измерване (TDR), диелектрични и механични изпитания |
| Производство | Брой прототипи, годишно производствено количество, изисквания към системата за качество |
Когато е възможно, производителите на оригинално оборудване (OEM) трябва също да предоставят чертежи, пробни образци, номера на конекторите, разположения на контактите, съществуващи спецификации за кабели или чертежи на интерфейси. Тези данни позволяват на доставчика да оцени цялата сглобка, а не да предлага цена за типова кабелна конструкция.
Ако основен риск е електрическата стабилност → приоритет имат изпитанията за импеданс, капацитет, времево домейнно рефлектометрично измерване (TDR), затихване и съгласуваност на канала.
Ако основен риск е повтарящото се движение → приоритет имат изпитанията за огъване, цикли на огъване, усукване и компенсация на напрежението.
Ако основен риск е миниатюрното свързване → приоритет имат инспекцията на размерите, качеството на лепенето, последователността на свързването и валидацията на интерфейса.
Ако основният риск е непоследователността в производството → трябва да се провери както работата на прототипа, така и повторяемостта на производствената партида.
Планът за валидация следователно трябва да отразява реалните режими на отказ на зонда, а не да се основава само на един тест за „успех/неуспех“.
Практичната последователност на разработка от страна на производител на оборудване (OEM) може да се обобщи по следния начин:
Архитектура на зонда → брой канали → изисквания към сигнала → размери на кабела → структура на проводник/диелектрик → екраниране → механични изисквания → конектор/завършване → прототип → валидация → производство
Тази последователност помага да се предотврати често срещан проблем при разработката: първо се избира кабел, а по-късно се установява, че капацитетът му, гъвкавостта, характеристиките на завършването или маршрутизирането не отговарят на окончателния зонд.
За персонализирана разработка на ултразвукови кабели вижте HOTTEN's Кабел за ултразвуков зонд решения.
За по-широки приложения в медицинските устройства вижте Медицинско оборудване .
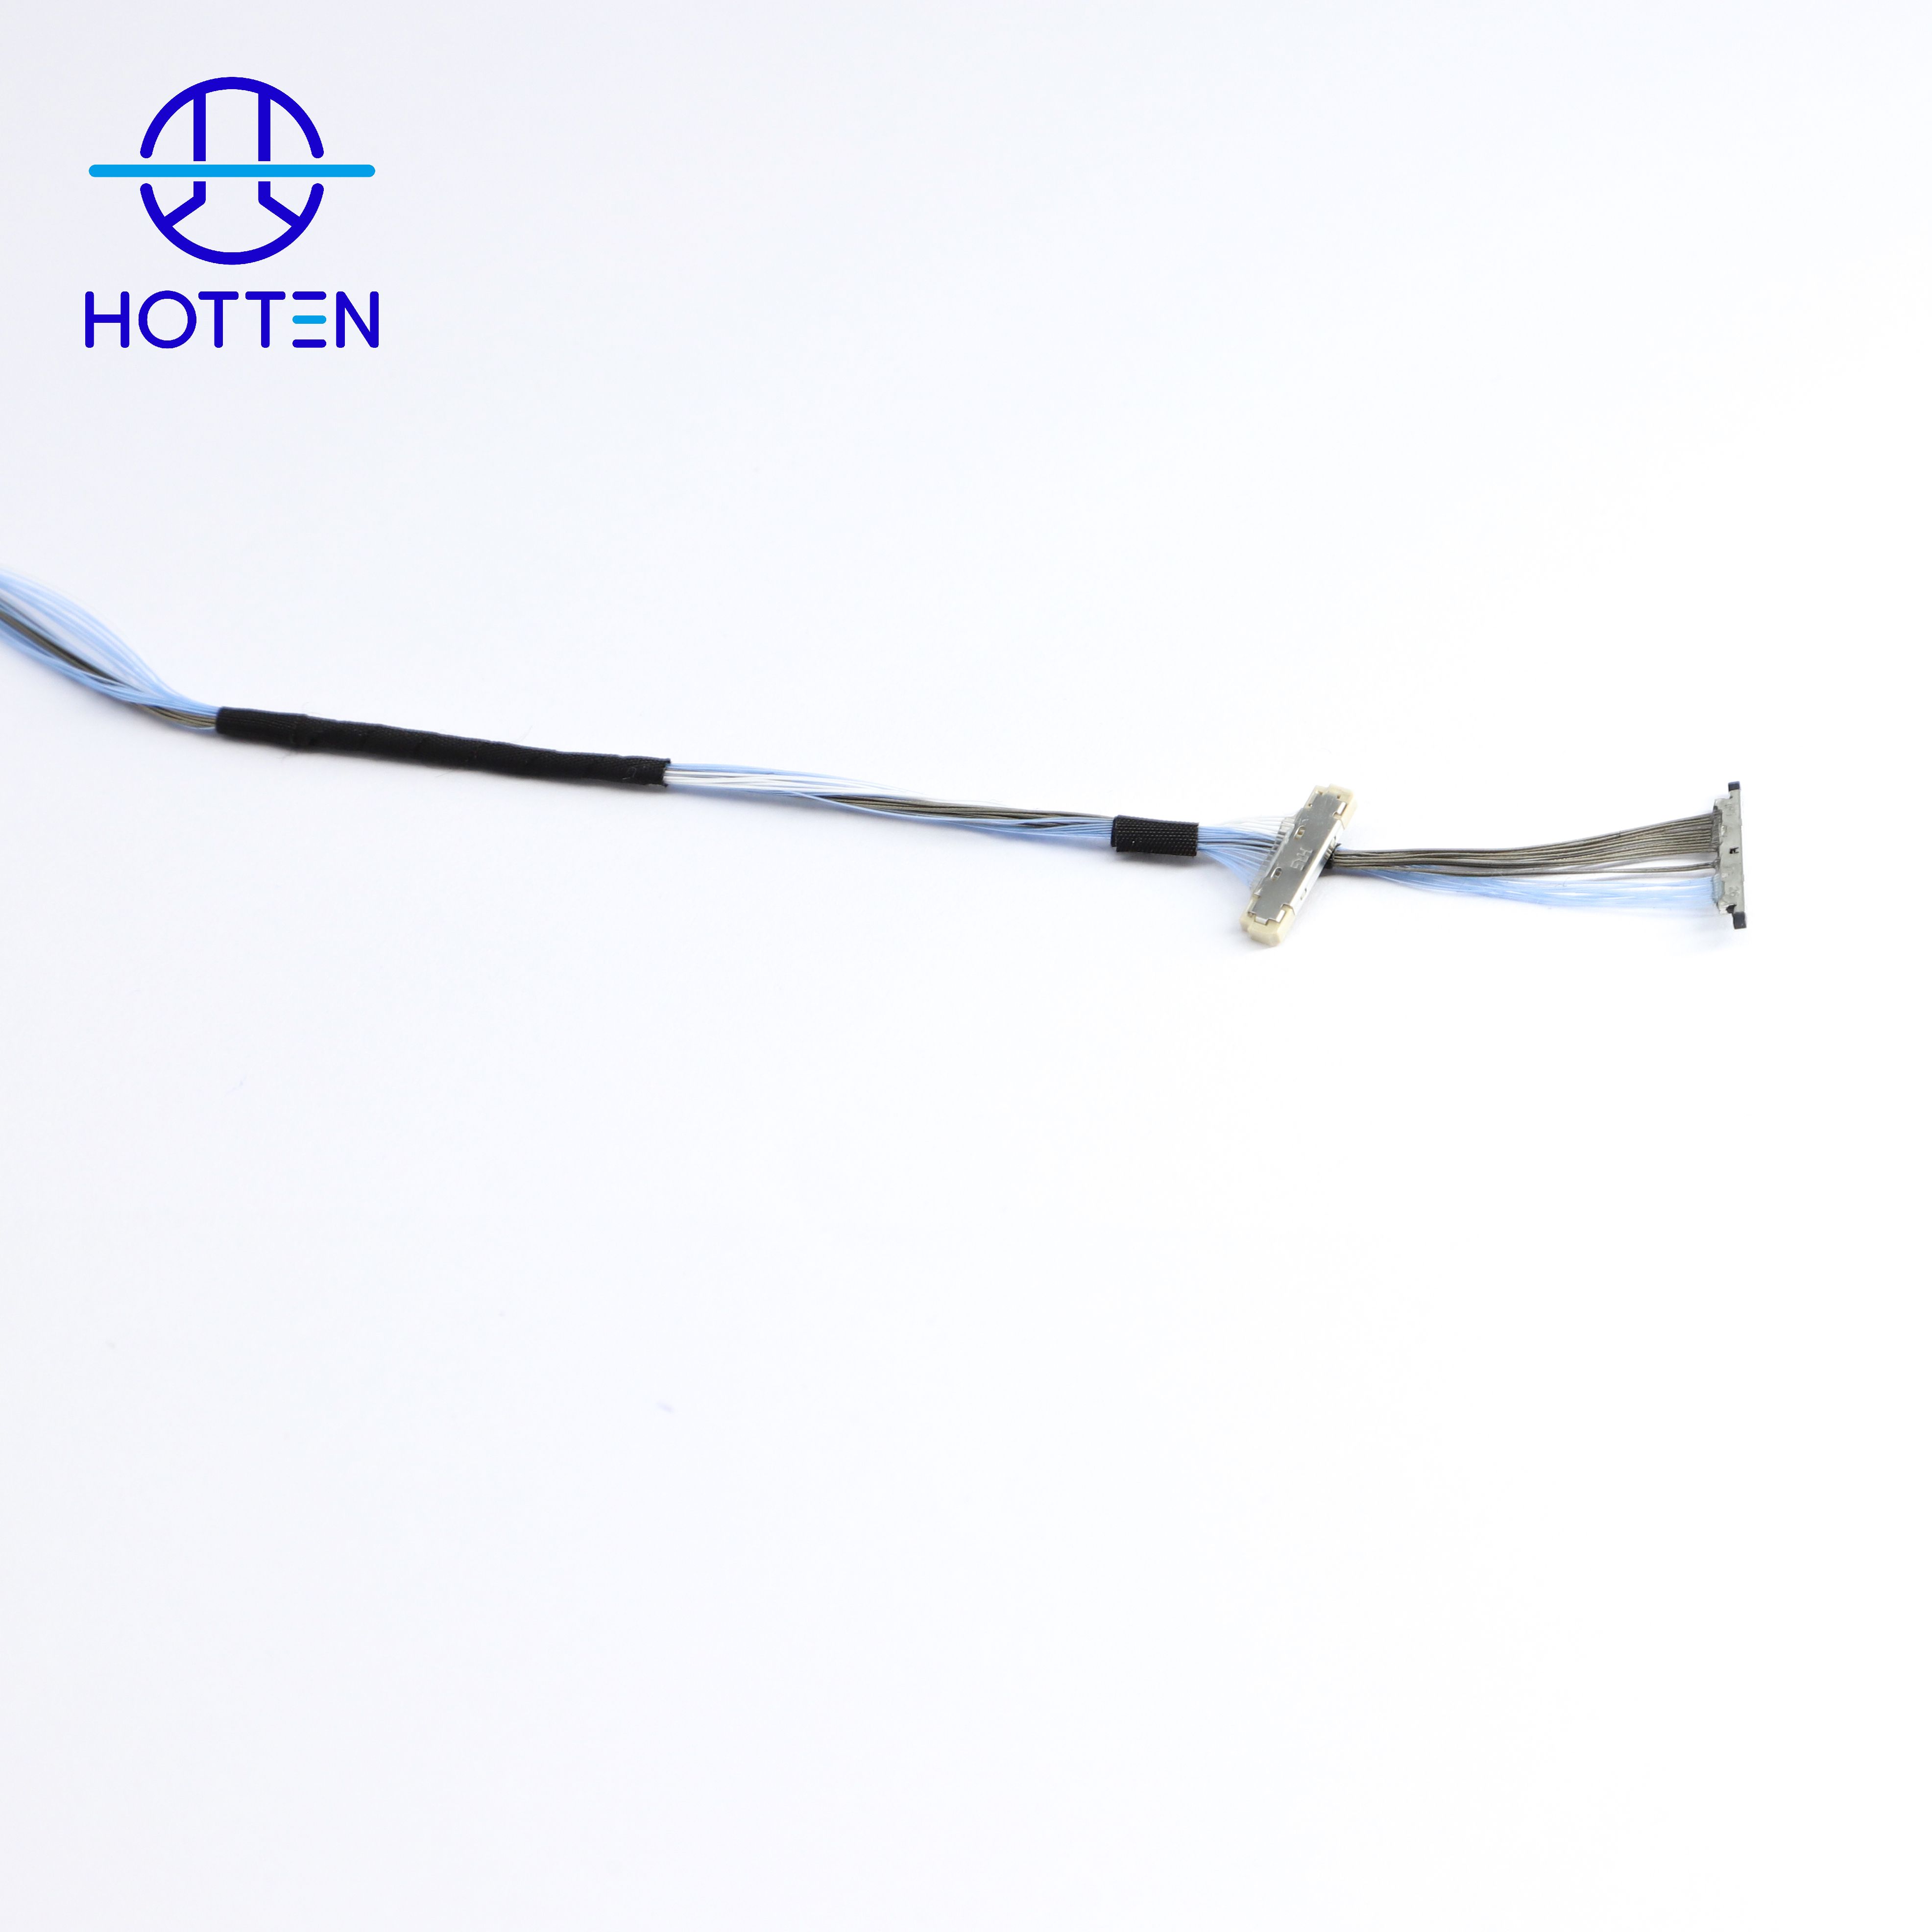
Завършването на до 256 микроаксиални елемента изисква ултрафини решения за междинно свързване, обикновено включващи директно лепене върху падъл карти или миниатюрни печатни платки с разстояние между контактите от 0,3 мм или по-малко. Точният термичен контрол по време на лазерно стрипване и микролепене е критичен, за да се предотврати колапсът на пеноподобната ПФА изолация, който може да промени локалното импедансно съпротивление и да влоши сигнала.
Всички производствени и сглобителни процеси трябва да отговарят на изискванията на ISO 13485 за управление на качеството при медицински изделия. Производството трябва да включва 100% тестване на капацитета и анализ на високочестотна мрежа, за да се потвърдят допустимите отклонения на импеданса, граничните стойности на капацитета и съответствието на времето на разпространение (разлика в задържането) по цялата дължина на кабелната сглобка.
За ултразвукови системи за визуализация от следващо поколение ангажирането на експерти по кабелни решения още в началото на процеса на разработка помага за осигуряване на оптимална геометрия на проводниците, конфигурация на екранирането и конструкция на завършването. HOTTEN Cable предоставя комплексна инженерна поддръжка – от симулации и прототипиране, съответстващи на ISO 13485, до производство в големи обеми, което помага на производителите на оригинално оборудване (OEM) да ускорят разработката, като гарантират надеждна работоспособност.
 Горещи новини
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05