EN
БЪРЗИ ВРЪЗКИ

Технически анализ за инженери на OEM, обхващащ структурата на кабела, екранирането, контрола на импеданса, избора на материали и валидацията на надеждността при високопроизводителни системи монтаж на кабел приложения.
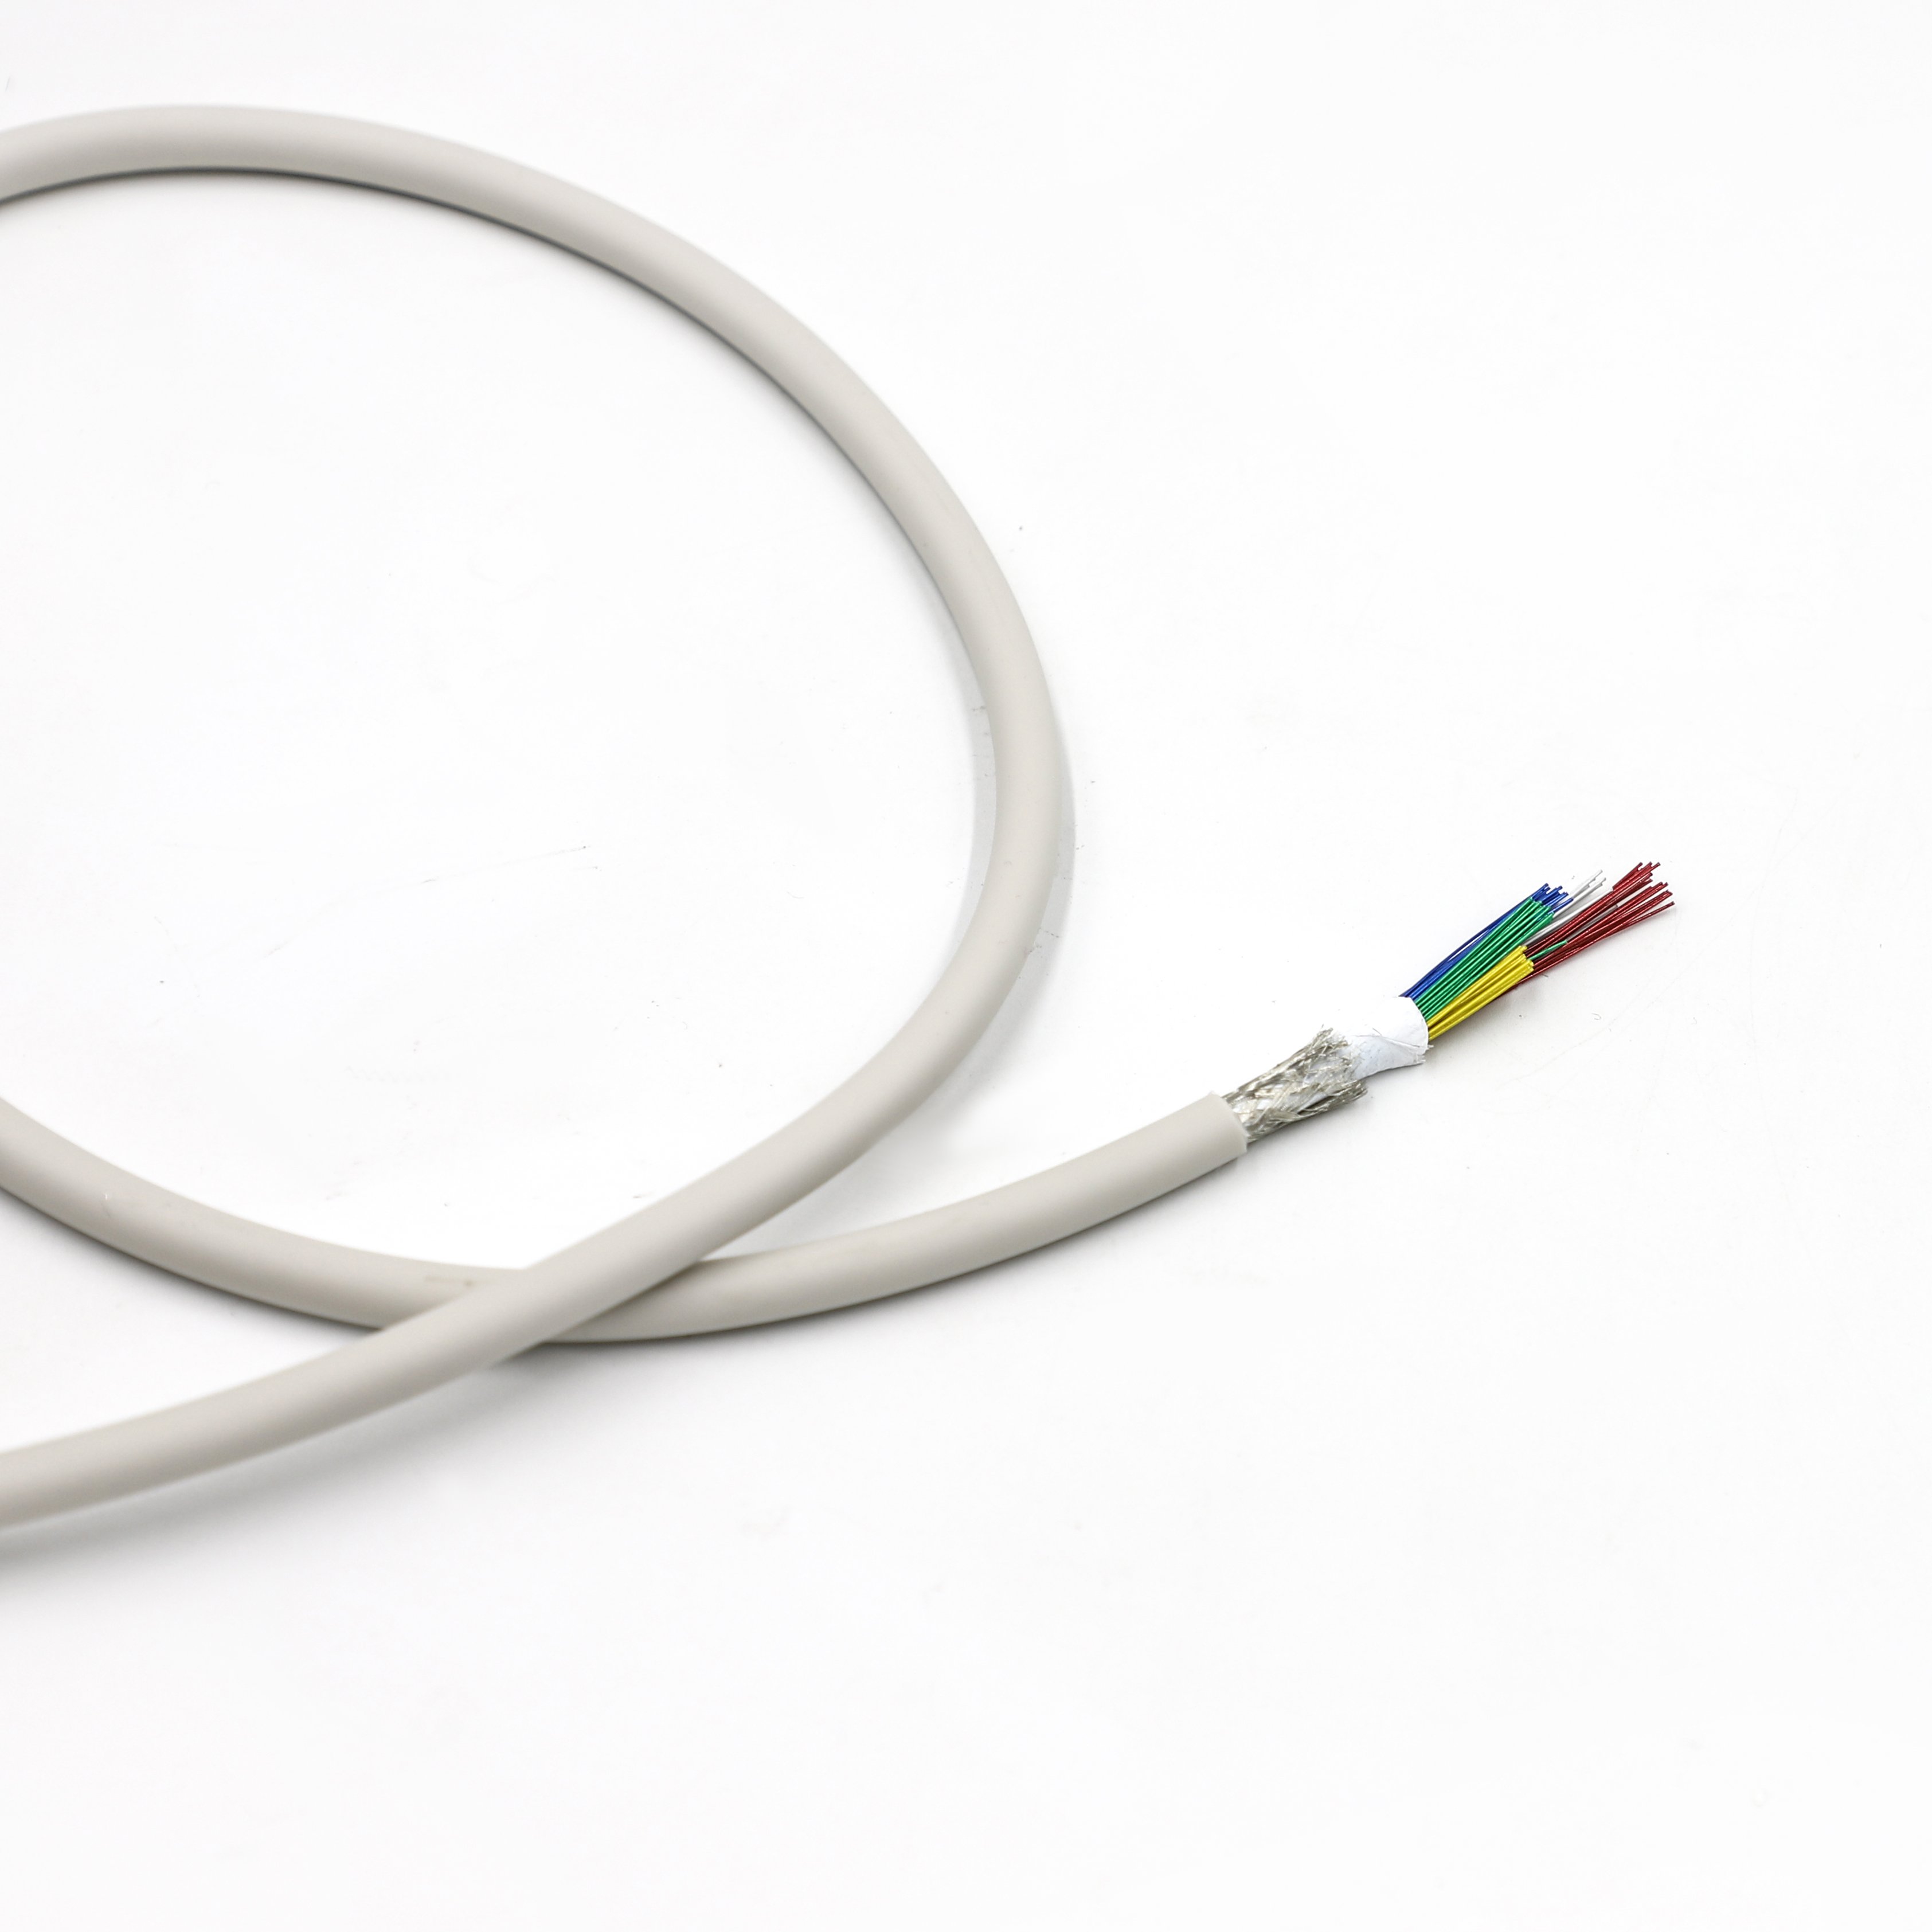
Ниската капацитетност е важна при проектирането на кабели за ултразвукови зонди, тъй като кабелите стават част от електрическата натовареност, възприемана от сигнален път на зонда. В системи с голям брой канали излишната разпределена капацитетност може да увеличи капацитивното натоварване и да повлияе върху предаването на сигнала; затова капацитетността на кабела трябва да се оценява заедно с импеданса, загубите, диелектричната конструкция, броя на каналите и дължината на кабела.
Ако ултразвуковият зонд съдържа много сигнали канали и работи с високочестотни образни сигнали → оценете капацитетността на кабела заедно с импеданса, загубите, дължината на кабела и последователността между каналите → след това изберете конструкцията на кабела, която отговаря на всички изисквания към сигнала.
Ако е необходима ниска капацитетност в рамките на много малка конструкция на сонда → оценете заедно размера на проводника, диелектричния материал, дебелината на изолацията, геометрията на кабела и външния диаметър на кабела → тъй като намаляването на капацитетността не може да се отдели от физическата конструкция на кабела.
Диелектричната структура е особено важна, тъй като капацитетността се влияе както от геометрията на коаксиалната структура, така и от електричните свойства на изолацията. За свързани аспекти на изолацията вижте Сравнение на три технологии за пенопластова изолация на високочестотни кабели .
Размерът на проводника е друг елемент от общия дизайн. Ако се избере по-тънък AWG, за да се намалят размерите на кабела → резултиращите електрични и механични характеристики все пак трябва да бъдат проверени → тъй като AWG сам по себе си не определя капацитетността, импеданса, затихването или гъвкавостта. Виж Как AWG влияе върху производителността на микро коаксиалния кабел? .
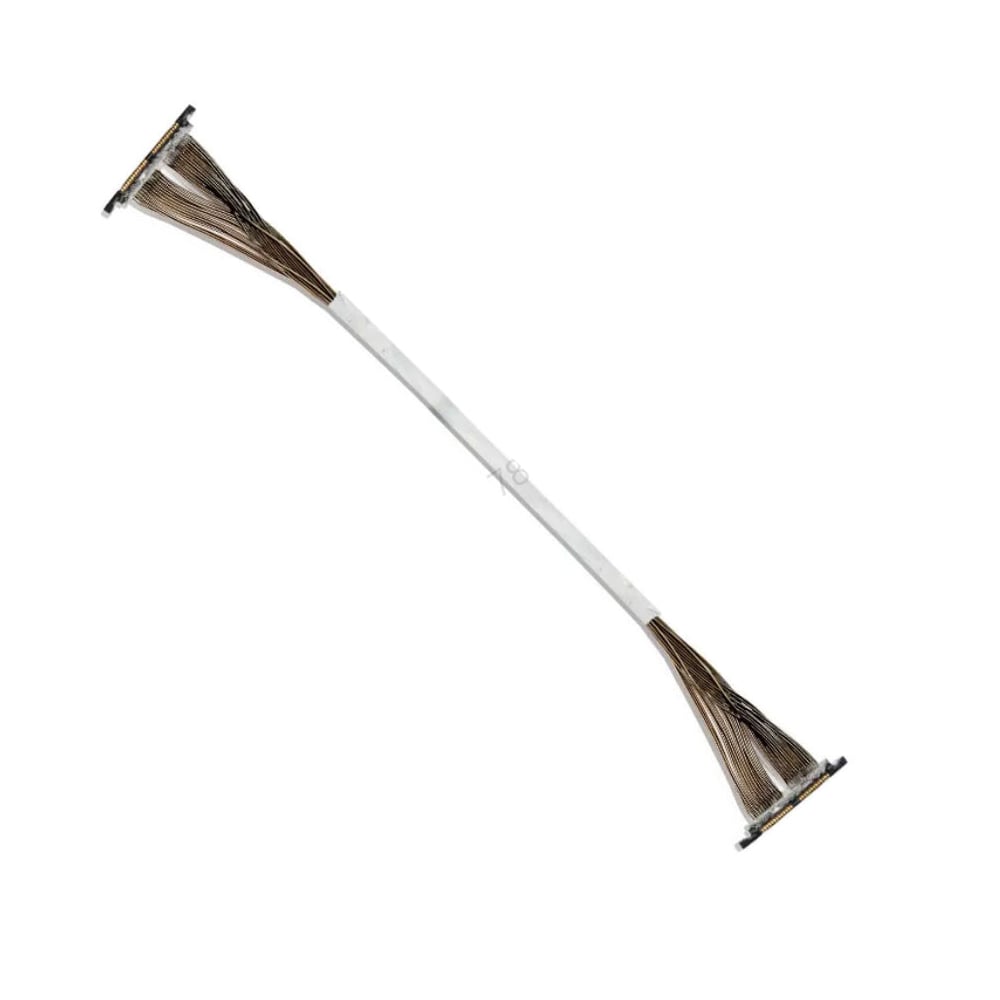
За персонализирани високоплътностни ултразвукови интерконекти вижте HOTTEN's Кабел за ултразвуков зонд и Микрокоаксиален кабелен комплект решения.
В напредналите ултразвукови системи за образуване на изображения мрежата за връзка е директно свързана с пьезоелектрични преобразуватели с високо съпротивление и микроволтови нива. Тези компоненти от предния край са изключително чувствителни към загуба на сигнал и електрични шумове. Когато сигналите се предават през плътни топологии на масиви с 64, 128, 160, 192 и 256 канала, разпределената капацитетност на кабела за ултразвуков зонд действа като паразитен шунт на филтър с ниска честота. Излишната капацитетност на кабела директно деградира сигнала, преди да достигне до системата за формиране на лъча. Следователно минимизирането на капацитетността по цялата дължина на персонализирано кабелно съединение е задължително за поддържане на отношението сигнал-шум (SNR) и постигане на осева и латерална пространствена резолюция под един милиметър.
Капацитетът се определя директно от физическата геометрия и диелектричните свойства на изолационната система. При коаксиални кабелни конструкции капацитетът е пропорционален на относителната диелектрична константа (εr) на изолационния материал. Стандартните твърди флуорополимери като FEP и PFA обикновено имат диелектрична константа около 2,1. Чрез използване на технология за пяна с инжектиране на микроклетъчен газ за производство на пенопластови PFA или FEP изолации в диелектричната структура се въвеждат въздушни кухини (εr = 1,0), което намалява общата диелектрична константа до приблизително 1,4–1,6. Този подход позволява ултрафини микрокоаксиален кабел конструкции с калибри от 40 AWG до 48 AWG да постигнат целеви стойности на капацитета до 50 pF/m.
Типична сравнителна разпределена капацитетност:
Мултиканалните зондови системи изискват високо равномерни кабелни архитектури с контролиран импеданс, за да се елиминира разликата във времето на задействане между канали и фазовото несъответствие. Дори незначителни отклонения в концентричността или плътността на пенопласта могат да нарушат електрическата еднородност и да предизвикат разрушителни фазови грешки. Едновременно с това плътното подреждане на микроаксиални кабели изисква напреднали стратегии за екраниране срещу електромагнитни смущения (ЕМИ). Комбинирането на екраниране чрез оплетени жици с общо екраниране осигурява необходимата изолация за намаляване на външните електромагнитни смущения и вътрешните взаимни влияния, като по този начин се запазва цялостта на сигнала.
Ниската капацитетност е важна електрическа цел, но не трябва да се оптимизира самостоятелно. В ултразвуковия сонд кабелът също трябва да отговаря на изискванията за цялостност на сигнала, плътност на канали, гъвкавост, екраниране, контрол на размерите, завършване и дългосрочна механична надеждност.
Ако в сонда има много ограничено вътрешно пространство за прокарване → оценете капацитетността, външния диаметър на кабела, размера на проводниците, дебелината на изолацията и геометрията на кабела като цяло → след това проверете дали пълната конструкция отговаря на зададените електрически и размерни цели.
Намаляването на размера на кабела може да помогне за увеличаване на плътността на прокарването, но крайната капацитетност зависи от цялата коаксиална конструкция, а не само от размера на проводниците.
За разглеждане на размерите на проводниците вижте Как AWG влияе върху производителността на микро коаксиалния кабел? .
Ако ниската капацитетност е основно електрическо изискване → оценете диелектричната константа, дебелината на изолацията, геометрията на проводниците и последователността в производството заедно → след това потвърдете електрическите параметри на готовия кабел.
Изолационната система е следователно ключов елемент в проектирането на капацитета. Приложенията, които изискват по-ниско диелектрично натоварване, могат да разглеждат фоамирани диелектрични структури, но избраната структура трябва да отговаря и на механичните, геометричните и производствените изисквания.
За свързани съображения относно диелектрични и фоамирани технологии вижте Сравнение на три технологии за пенопластова изолация на високочестотни кабели .
Ако ултразвуковият сонд изисква многократно огъване, усукване или преместване от оператора → оценете капацитета заедно с радиуса на огъване, броя на циклите на огъване, екранирането, компенсацията на напрежението и твърдостта на кабела → след това потвърдете електрическата производителност след механичното тестване.
Структурата с по-ниска капацитетност не е автоматично по-добра, ако резултатният кабел стане твърде скован за предвидената конфигурация на зонда. Окончателният дизайн следователно трябва да осигурява баланс между електрическите цели и реалните механични изисквания.
За по-широки критерии при избор на ултразвукови кабели вижте Как да изберете микрокоаксиален кабел за ултразвукови сондажни приложения .
Ако зондът е чувствителен към вариации в сигнала по много канали → оценете еднородността на капацитета заедно с импеданса, затихването, екранирането и дължината на кабела → след което валидирайте пълната многоканална кабелна сглобка.
Номиналната стойност на капацитета не описва напълно работата на зонд с високо число канали. Еднородността между каналите и по дължината на кабела също има значение, тъй като разликите в електрическите характеристики могат да повлияят на цялата сигнальна верига.
За свързани съображения относно контрол на импеданса вижте Значението на еднородността на импеданса (50Ω / 75Ω) в ултрафини микрокоаксиални кабели с малък диаметър на жилите .
Ако един проект предвижда много ниска целева капацитетност с тесни допуски по размери → оценете дали доставчикът може да възпроизвежда структурата на кабела последователно при серийно производство → след това проверете отделно работоспособността на прототипа и повтаряемостта при производство.
Инженерната спецификация следователно трябва да включва както целевата стойност, така и метода за валидиране.
Практическият преглед от страна на производителя на оригинално оборудване (OEM) трябва да потвърди:
| Изискване | Параметри за потвърждение |
|---|---|
| Капацитет | Целева стойност в пФ/м, съгласуваност между канали |
| Импеданс | Номинално съпротивление и допустима толерантност |
| Сигнал | Честота, затихване, дължина на предаването |
| Проводник | Калибър (AWG), материал, геометрия на проводника |
| Диелектрични | Материал, диелектрична структура, дебелина на изолацията |
| Размери | Външен диаметър на кабела, стъпка, пространство за монтаж |
| Екраниране | Структура и обхват на екранирането |
| Механичен | Радиус на огъване, цикли на огъване, усукване |
| Интерфейс | Частен номер на конектора, разстояние между контакти, схема на контактите, начин на свързване |
| Валидация | Капацитет, времева домейнна рефлектометрия (TDR), диелектрична издръжливост, механични изпитания |
| Производство | Количество прототипи, годишно производство, последователност на процеса |
Различните проекти на сонди могат да поставят различни комбинации от електрически и механични характеристики в приоритет.
Ако сондът поставя в приоритет нисък капацитет и високопроизводителна работа с многоканални сигнали → поставете в приоритет диелектричната структура, еднородността на капацитета, импеданса, затихването и геометрията на кабела → след това потвърдете цялата кабелна сглобка.
Ако сондът поставя в приоритет компактните размери → поставете в приоритет външния диаметър на кабела, размера на проводниците, структурата на изолацията и подредбата на каналите → след това проверете капацитета и работата на сигнала в рамките на наличното пространство.
Ако зондът се използва предимно при повтарящо се огъване и ръчно обслужване → тогава приоритет имат гъвкавостта, броят на огъванията, стабилността на екранирането и разтоварването от напрежение → след което трябва да се потвърди, че изискваната капацитетност и характеристиките на сигнала остават в рамките на спецификацията.
За персонализирани решения за ултразвукови кабели вижте HOTTEN's Кабел за ултразвуков зонд .
За по-широки приложения в медицинските устройства вижте Медицинско оборудване .
Практичен процес за разработка на ултразвуков кабел с нисък капацитет може да се обобщи по следния начин:
Архитектура на зонда → брой канали → изисквания към сигнала → целеви капацитет → диелектрична и проводникова структура → екраниране → механични изисквания → конектор → валидиране → производство
Инженерната цел следователно не е просто да се постигне най-ниският възможен капацитет. Тя е да се постигне изискваният капацитет и производителност на сигнала, като се запазят размерните, механичните, интерфейсните и производствените изисквания за цялата ултразвукова кабелна сглобка на зонда .
За свързани конфигурации на високоплътни ултразвукови кабели вижте Кабел за ултразвуков зонд и Микрокоаксиален кабелен комплект .
Медицинските приложения за визуализация изискват високогъвки кабели, способни да издържат десетки хиляди цикли на огъване и усукване, с които се сблъскват по време на клинична експлоатация. Обаче намаляването на капацитета чрез по-дебели изолационни слоеве или увеличаването на надеждността на екранирането неизбежно води до повишена твърдост и по-голям общ диаметър на кабела. За да се постигне баланс между този инженерен компромис, обикновено се изискват проводници от високопрочен меден сплав със сребърно покритие и изключително гъвки материали за външна обвивка. Тяхната производителност трябва да бъде потвърдена чрез строги изпитания за гъвкост по множество оси и за надеждност при огъване.
Интерфейсът за завършване между снопа от микроаксиални кабели и системната печатна платка е чест източник на прекъсване на импеданса. Завършването на ултра-тънки проводници с диаметър до 48 AWG изисква високоплътни техники за директно лепене или микроаксиални конектори с разстояние между контакти до 0,3 мм. Рязките геометрични преходи в тези интерфейси могат да предизвикат отражения на сигнала, които неблагоприятно влияят върху последователността на изображенията по каналите.
Производството на медицински кабелни съединения с високо изходно равнище изисква строг контрол върху процесите на изтегляне на жици, пенопластова екструзия на флуорополимери и многосоставно планетарно кабелиране, за да се осигури равномерно разпределение на напрежението без въвеждане на торсионно напрежение. Производството трябва да се извършва в сертифицирани според ISO 13485 производствени обекти. Изчерпателните процедури за осигуряване на качеството включват 100% тестове за капацитет, за да се изгради профилът на импеданса по всеки канал и да се потвърди липсата на локални производствени отклонения.
При 128-канален високочестотен линеен зонд, предназначен за повърхностно васкуларно изображение, замяната на стандартния кабелен сноп с твърд диелектрик с персонализирана конструкция с пенопластов диелектрик и капацитет 50 пФ/м може значително да намали вносните загуби при високи честоти по дължина от 2 метра. Намаляването на капацитивната натовареност директно подобрява чувствителността на Доплеровото измерване и общата клиническа яснота на изображението.
Оптимизирането на напредналите ултразвукови зонди изисква контролиране на разпределената капацитетност до целеви стойности от приблизително 50 пФ/м чрез прецизна технология за пенопластова обработка и строго контролирани производствени допуски. За инженерните екипи на OEM производители изборът на партньор за междинни връзки със специализирани възможности за екструзия на микроаксиални кабели и производствена инфраструктура, съответстваща на стандарта ISO 13485, гарантира, че теоретичните предимства за сигналената цялост се превръщат в повтаряема и реална клинична ефективност.
 Горещи новини
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05