EN
ШВИДКІ ПОСИЛАННЯ

Технічний аналіз для інженерів OEM, що охоплює структуру кабелю, екранування, контроль імпедансу, вибір матеріалів та перевірку надійності у високопродуктивних системах збірка кабелю застосуваннях.
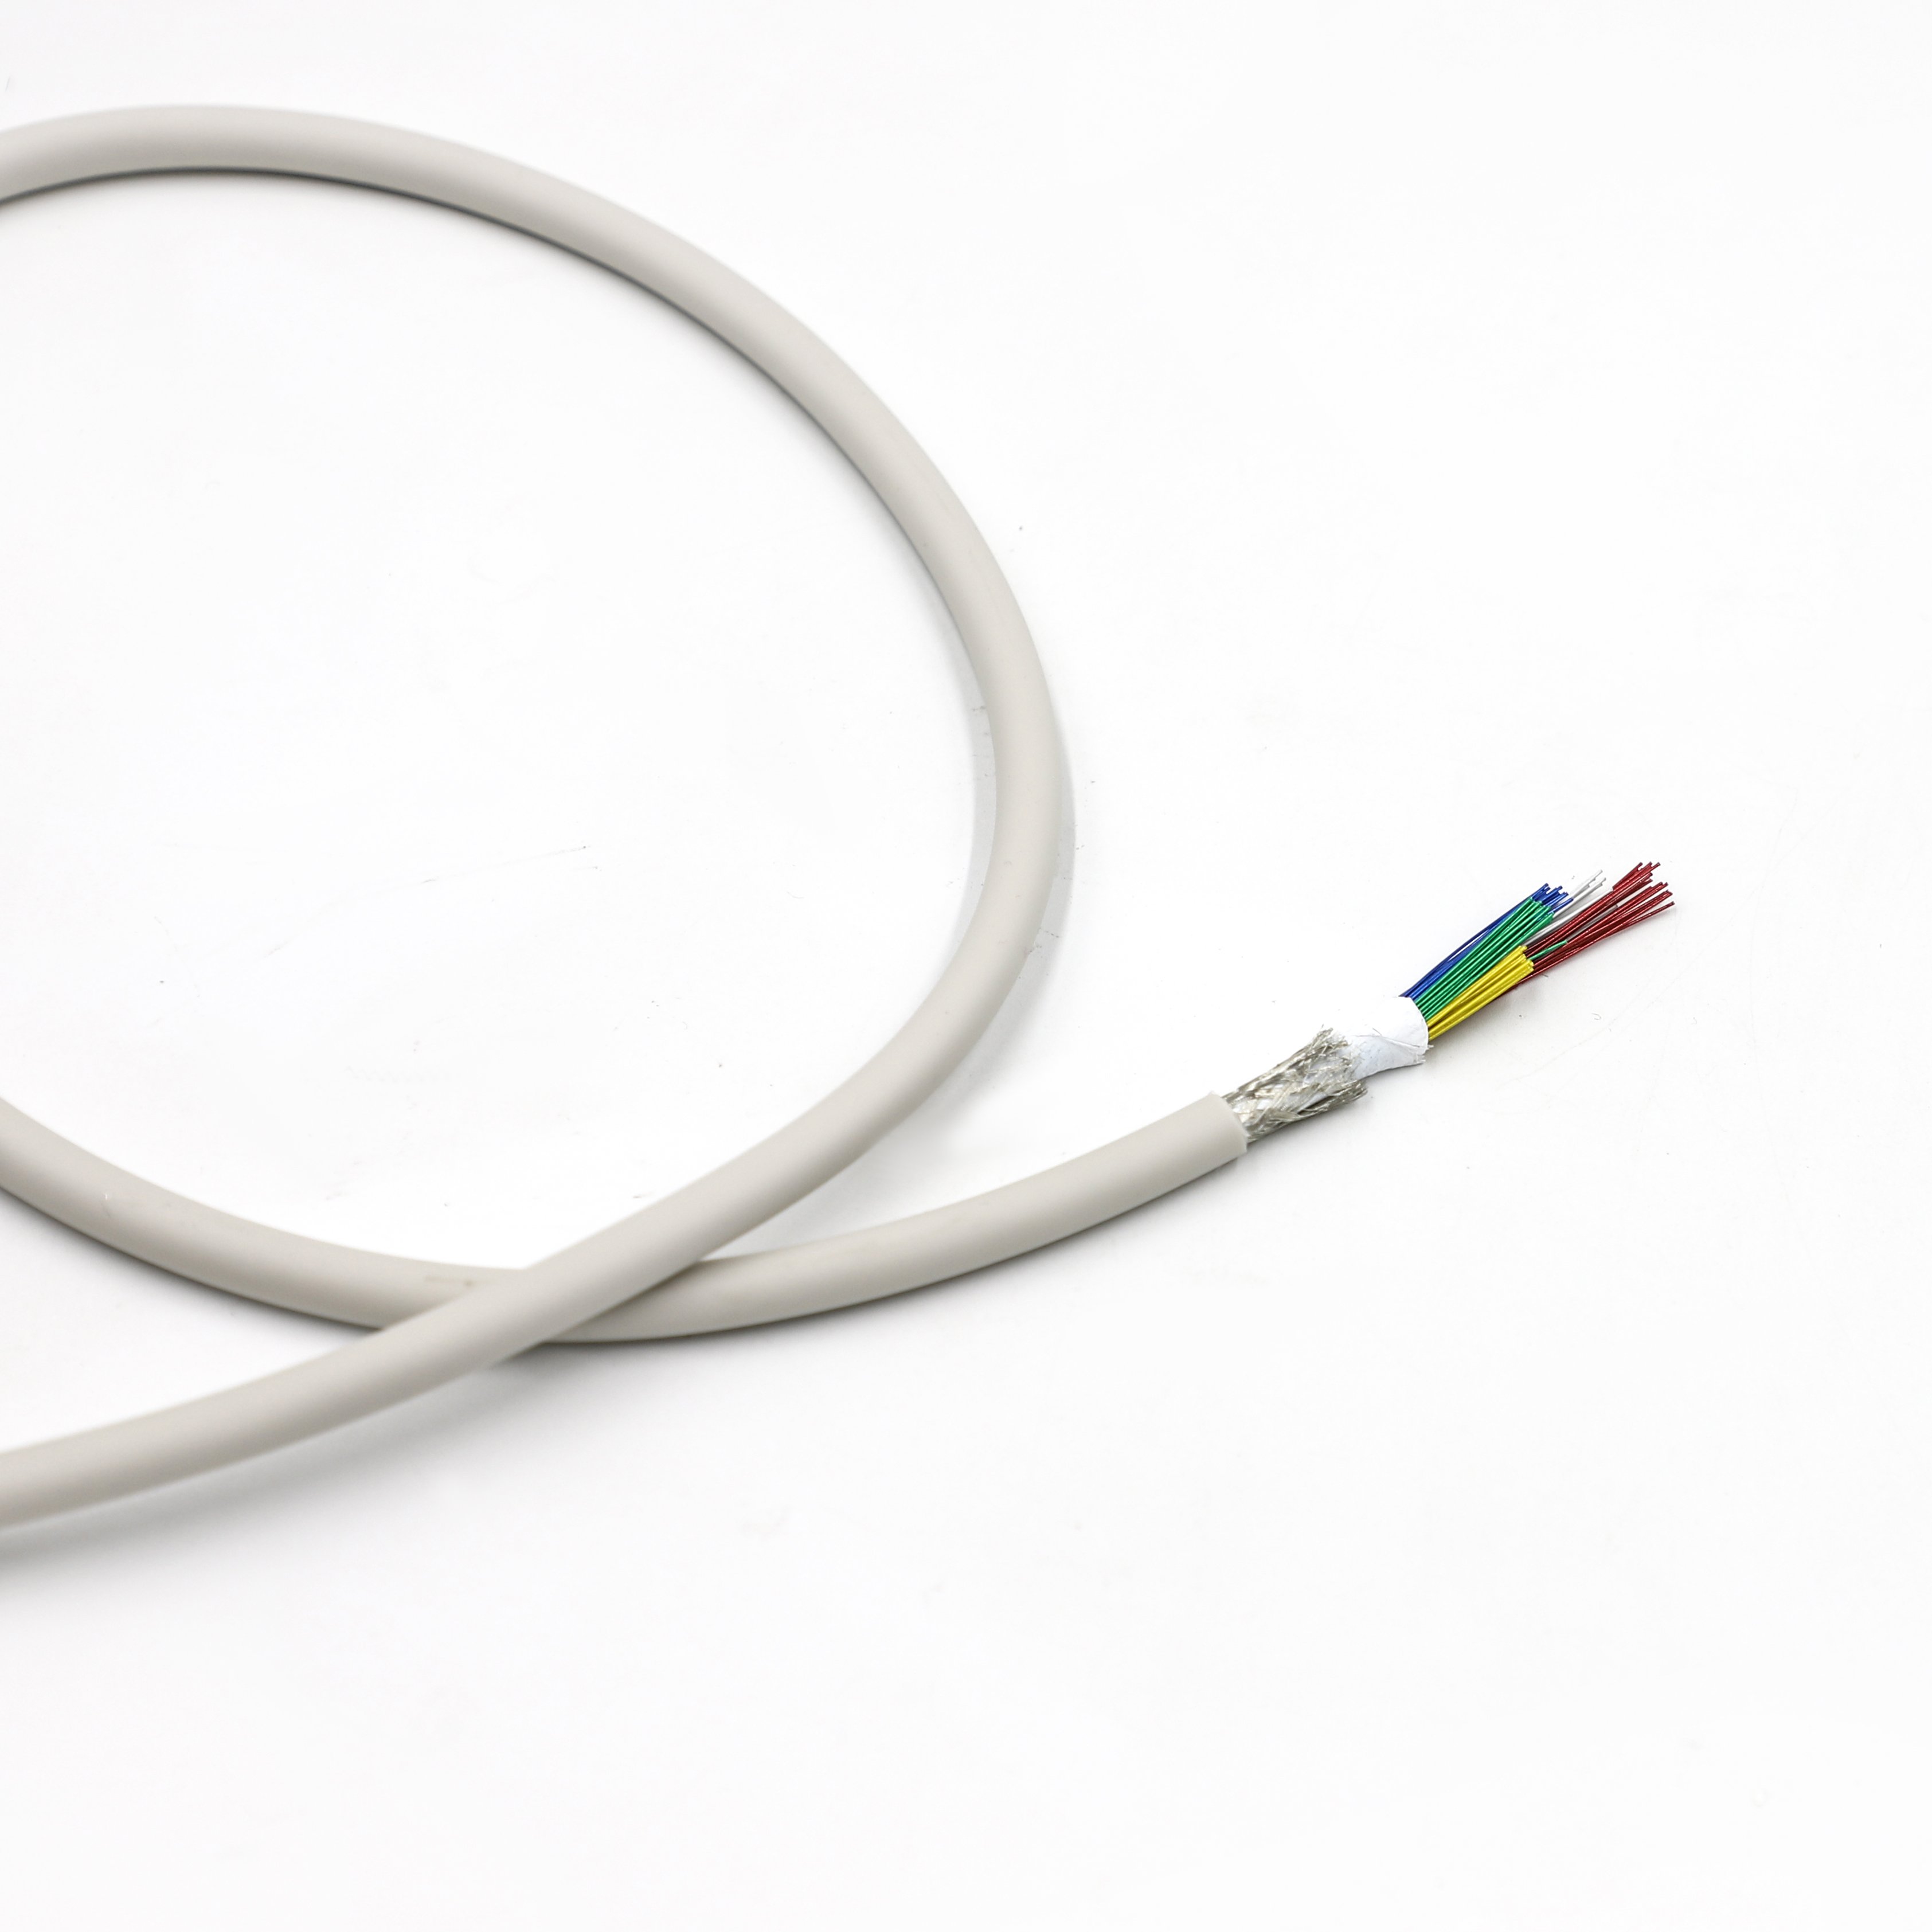
Низька ємність є важливою у проектуванні кабелів для ультразвукових датчиків, оскільки кабель стає частиною електричного навантаження, яке сприймає сигнальний шлях датчика. У системах із великою кількістю каналів надмірна розподілена ємність може збільшити ємнісне навантаження й вплинути на передачу сигналу, тому ємність кабеля слід враховувати разом з опором, затуханням, діелектричною конструкцією, кількістю каналів і довжиною кабеля.
Якщо ультразвуковий датчик містить багато сигнальних каналів і працює з високочастотними зображеннями → оцініть ємність кабеля разом з опором, затуханням, довжиною кабеля та узгодженістю між каналами → потім виберіть конструкцію кабеля, яка відповідає всім вимогам до сигналу.
Якщо потрібна низька ємність у дуже компактній структурі зонда → оцініть розмір провідника, діелектричний матеріал, товщину ізоляції, геометрію кабелю та зовнішній діаметр кабелю разом → оскільки зниження ємності не можна відокремити від фізичної конструкції кабелю.
Структура діелектрика особливо важлива, оскільки ємність залежить як від геометрії коаксіальної структури, так і від електричних властивостей ізоляції. Щодо пов’язаних ізоляційних аспектів дивіться Порівняння трьох технологій пінопластування високочастотних кабелів .
Розмір провідника — ще один елемент загального проектування. Якщо для зменшення розмірів кабелю обрано тонший AWG → отримані електричні та механічні характеристики слід усе ж перевірити → оскільки лише AWG не визначає ємність, хвильовий опір, затухання чи гнучкість. Див. Як AWG впливає на продуктивність мікро-коаксіальних кабелів? .
Для спеціалізованих ультразвукових з’єднувачів з високою щільністю дивіться HOTTEN’s Кабель ультразвукового датчика та Мікрокоаксіальне кабельне з'єднання рішення.
У передових системах ультразвукової візуалізації мережа з’єднань безпосередньо підключена до п’єзоелектричних перетворювачів з високим імпедансом та рівнем сигналу в мікровольтах. Ці компоненти переднього кінця надзвичайно чутливі до втрат сигналу та електричних завад. Коли сигнали проходять через щільні багатоканальні топології з 64, 128, 160, 192 та 256 каналами, розподілена ємність кабелю ультразвукового датчика діє як паразитний шунтовий фільтр нижніх частот. Надмірна ємність кабелю безпосередньо погіршує сигнал уже до його надходження в систему формування пучка. Отже, мінімізація ємності протягом усього спеціальна кабельна збірка є обов’язковою для збереження співвідношення сигнал/шум (SNR) та досягнення осьової та поперечної просторової роздільної здатності на рівні менше одного міліметра.
Ємність безпосередньо визначається фізичною геометрією та діелектричними властивостями ізоляційної системи. У коаксіальних кабельних конструкціях ємність пропорційна відносній діелектричній проникності (εr) ізоляційного матеріалу. Стандартні суцільні фторполімери, такі як FEP і PFA, зазвичай мають діелектричну проникність приблизно 2,1. Використовуючи технологію мікросклітинної газової ін’єкційної пінопластичної обробки для виробництва пінопластового ізоляційного шару з PFA або FEP, у діелектричну структуру вводяться повітряні пори (εr = 1,0), що знижує загальну діелектричну проникність до приблизно 1,4–1,6. Цей підхід дозволяє реалізовувати надтонкі мікрокоаксіальний кабель конструкції розміром від 40 AWG до 48 AWG із цільовими значеннями ємності, що становлять усього 50 пФ/м.
Типове порівняння розподіленої ємності:
Багатоканальні системи зондів вимагають високорівномірної кабельної архітектури з контролюваним імпедансом, щоб усунути розбіжність каналів та неузгодженість фаз. Навіть незначні відхилення в концентричності або щільності пінопластового шару можуть порушити електричну стабільність і призвести до руйнівних фазових помилок. У той самий час щільне розташування мікроаксіальних кабелів вимагає застосування передових стратегій екранування від електромагнітних перешкод (ЕМП). Поєднання екранування окремих провідників із загальним екраном забезпечує необхідну ізоляцію для зменшення зовнішніх електромагнітних перешкод і внутрішнього взаємного впливу (крос-тalking), що сприяє збереженню цілісності сигналу.
Низька ємність є важливою електричною вимогою, але її не слід оптимізувати самостійно. У ультразвуковому датчику кабель також має задовольняти вимоги щодо цілісності сигналу, щільності каналів, гнучкості, екранування, контролю розмірів, приєднання та тривалої механічної надійності.
Якщо у датчику є дуже обмежений внутрішній простір для прокладання кабелів → оцініть ємність, зовнішній діаметр кабелю, розмір провідників, товщину ізоляції та геометрію кабелю разом → потім перевірте, чи повна конструкція відповідає необхідним електричним і розмірним вимогам.
Зменшення розміру кабелю може сприяти збільшенню щільності прокладання, але кінцева ємність залежить від повної коаксіальної структури, а не лише від розміру провідників.
Для розгляду питань, пов’язаних із розміром провідників, див. Як AWG впливає на продуктивність мікро-коаксіальних кабелів? .
Якщо низька ємність є основним електричним вимогам → оцініть діелектричну проникність, товщину ізоляції, геометрію провідників і стабільність виробництва разом → потім перевірте готовий кабель.
Система ізоляції тому є ключовою частиною проектування ємності. Пінні діелектричні структури можна розглядати, коли застосування вимагає нижшого діелектричного навантаження, але вибрана структура повинна задовольняти також механічні, розмірні й виробничі вимоги.
Для пов’язаних з діелектриками та піноутворенням технологічних міркувань див. Порівняння трьох технологій пінопластування високочастотних кабелів .
Якщо ультразвуковий датчик потребує багаторазового згинання, скручування чи рухів оператора → оцініть ємність разом із радіусом згину, циклами згинання, екрануванням, компенсацією механічних напружень і жорсткістю кабелю → потім перевірте електричні характеристики після механічних випробувань.
Структура з меншою ємністю не є автоматично кращою, якщо в результаті кабель стає надто жорстким для заданої конфігурації датчика. Остаточний дизайн тому має забезпечувати баланс між електричними вимогами та реальними механічними вимогами.
Для загальних критеріїв вибору ультразвукових кабелів див. Як вибрати мікроаксіальний кабель для ультразвукових датчиків .
Якщо датчик чутливий до змін сигналу в багатьох каналах → оцініть однаковість ємності разом з імпедансом, затуханням, екрануванням та довжиною кабелю → після чого перевірте роботоздатність повного багатоканального кабельного з’єднання.
Номінальне значення ємності не повністю характеризує продуктивність датчика з великою кількістю каналів. Також важлива узгодженість між каналами та вздовж кабелю, оскільки розбіжності в електричних характеристиках можуть впливати на загальний шлях проходження сигналу.
Для пов’язаних міркувань щодо контролю імпедансу див. Значення узгодженості імпедансу (50 Ом / 75 Ом) у надтонких мікрокоаксіальних кабелях з мікропроводами AWG .
Якщо в проекті вказано дуже низьке значення ємності з жорсткими допусками на розміри → оцініть, чи зможе постачальник стабільно відтворювати конструкцію кабелю у серійному виробництві → потім окремо перевірте роботу прототипу та повторюваність параметрів у виробництві.
Тому технічна специфікація повинна містити як цільове значення, так і метод його підтвердження.
Практичний огляд з боку OEM має підтвердити:
| Вимога | Параметри для підтвердження |
|---|---|
| Кваліфікація | Цільове значення у пФ/м, узгодженість між каналами |
| Імпеданс | Номінальний імпеданс і допустимий допуск |
| Сигнал | Частота, затухання, довжина передачі |
| Диригент | AWG, матеріал, геометрія провідника |
| Диелектричні | Матеріал, діелектрична структура, товщина ізоляції |
| Розміри | Зовнішній діаметр кабелю, крок, простір для трасування |
| Екранування | Структура та охоплення екрану |
| Механічний | Радіус згину, цикли згинання, кручення |
| Інтерфейс | Номер роз’єму, крок контактів, розподіл виводів, тип приєднання |
| Перевірка | Ємність, TDR, діелектрична міцність, механічні випробування |
| Виробництво | Кількість прототипів, річний обсяг, стабільність процесу |
Різні конструкції датчиків можуть надавати перевагу різним комбінаціям електричних і механічних характеристик.
Якщо датчик вимагає низької ємності й високоякісної передачі сигналу багатьма каналами → надайте пріоритет діелектричній структурі, однорідності ємності, імпедансу, затуханню та геометрії кабелю → потім перевірте повну збірку кабелю.
Якщо датчик вимагає компактних розмірів → надайте пріоритет зовнішньому діаметру кабелю, розміру провідників, структурі ізоляції та розташуванню каналів → потім перевірте ємність і якість передачі сигналу в межах доступного простору.
Якщо зонд передбачає переважно багаторазове згинання та роботу оператора → надавайте пріоритет гнучкості, терміну служби при згинанні, стабільності екранування та зниженню механічних навантажень → потім переконайтеся, що необхідна ємність і характеристики сигналу залишаються в межах специфікації.
Для спеціалізованих рішень ультразвукових кабелів див. HOTTEN Кабель ультразвукового датчика .
Для ширшого спектра застосувань у медичному обладнанні див. Медичне обладнання .
Практичний процес розробки ультразвукового кабелю з низькою ємністю можна стисло описати так:
Архітектура зонда → кількість каналів → вимоги до сигналу → цільова ємність → структура діелектрика й провідників → екранування → механічні вимоги → роз’єм → верифікація → виробництво
Інженерна мета полягає не просто в досягненні найнижчої можливої ємності. Вона полягає в досягненні необхідної ємності й продуктивності сигналу при збереженні розмірних, механічних, інтерфейсних і виробничих вимог до повного збірного ультразвукового кабелю зонда .
Для пов’язаних конфігурацій кабелів ультразвукової високої щільності див. Кабель ультразвукового датчика та Мікрокоаксіальне кабельне з'єднання .
Медичні застосунки в галузі візуалізації вимагають кабелів з високою гнучкістю, здатних витримувати десятки тисяч циклів згинання та кручення, що виникають під час клінічної експлуатації. Однак зниження ємності за рахунок більш товстих ізоляційних шарів або підвищення надійності екранування неминуче призводить до збільшення жорсткості кабелю та його загального діаметра. Щоб збалансувати цей інженерний компроміс, зазвичай використовують провідники з мідного сплаву, покриті сріблом, високої міцності, та надзвичайно гнучкі матеріали для зовнішньої оболонки. Їхню продуктивність необхідно підтвердити за допомогою суворої багатовісної гнучкісної та випробувальної перевірки на стійкість до згинання.
Інтерфейс припинення з’єднання між пучком мікроаксіальних кабелів і системною друкованою платою є поширеним джерелом розриву імпедансу. Припинення ультратонких провідників діаметром до 48 AWG вимагає технологій прямого паяння з високою щільністю або використання мікроаксіальних роз’ємів з кроком до 0,3 мм. Різкі геометричні переходи на таких інтерфейсах можуть викликати відбиття сигналів, що негативно впливають на узгодженість зображень у різних каналах.
Виготовлення медичних кабельних збірок з високим виходом придатної продукції вимагає суворого контролю процесів витягування дроту, пінопластичної екструзії фторполімерів та багатовісного планетарного кабелювання, щоб забезпечити рівномірний розподіл натягу без введення крутильного напруження. Виробництво має здійснюватися на підприємствах, сертифікованих за стандартом ISO 13485. Комплексні процедури забезпечення якості включають 100-відсоткове вимірювання ємності для побудови профілю імпедансу вздовж кожного каналу та підтвердження відсутності локальних відхилень у процесі виробництва.
У 128-канальному лінійному зонді високої частоти, розробленому для поверхневого судинного ультразвукового дослідження, заміна стандартного пучка кабелів із твердим діелектриком на спеціальний зонд із піноподібним діелектриком ємністю 50 пФ/м значно зменшує втрати внесення на високих частотах на кабелі довжиною 2 метри. Зниження ємнісного навантаження безпосередньо покращує чутливість до ефекту Доплера та загальну клінічну чіткість зображення.
Оптимізація передових ультразвукових зондів вимагає контролю розподіленої ємності на рівні цільового порогу приблизно 50 пФ/м за допомогою точних технологій піноутворення та жорстко регульованих виробничих допусків. Для інженерних команд OEM-виробників вибір партнера з міжз’єднувальних рішень, що має спеціалізовані можливості екструзії мікроаксіальних кабелів та виробничу інфраструктуру, сертифіковану за ISO 13485, забезпечує, що теоретичні переваги щодо цілісності сигналу перетворюються на повторювані й практично ефективні клінічні результати.
 Гарячі новини
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05