+86-13912615597 [email protected]
Усі категорії

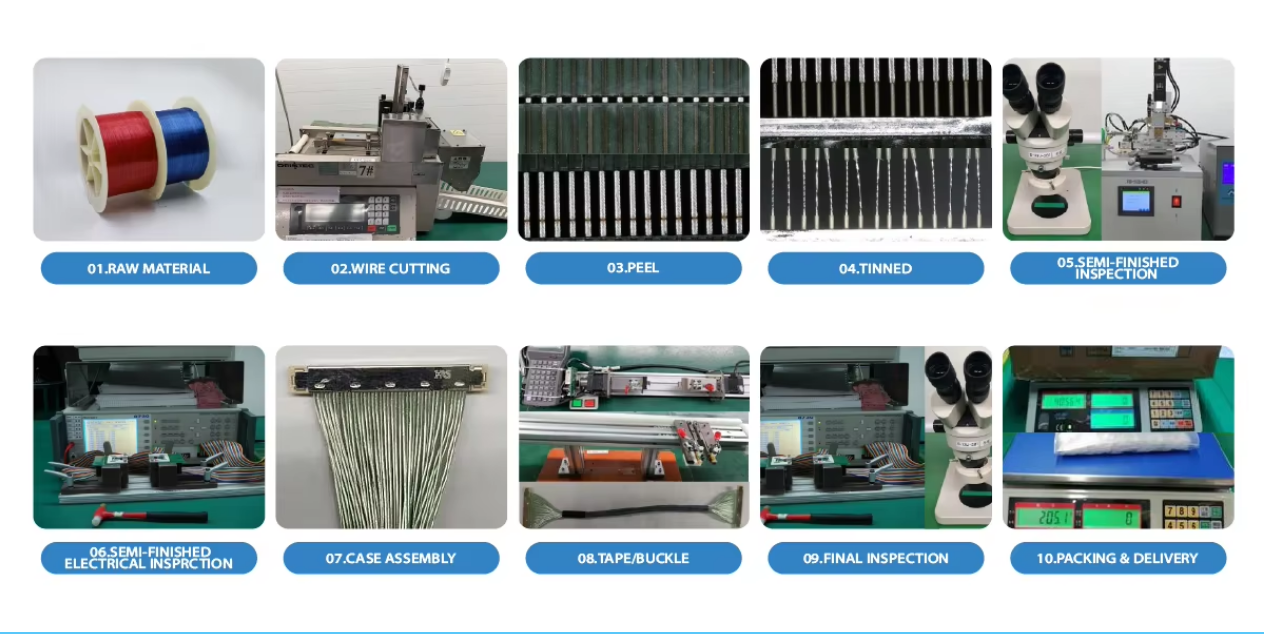
Виробничий процес мікро-коаксіальних кабельних збірок

Apr 03, 2026

Збірка мікро-коаксіального кабелю — це невидимий супергерой у світі AR/VR , промислових дронів та медичних технологій, які швидко розвиваються. Ці маленькі, але потужні компоненти мають за завдання забезпечувати високочастотні сигнали з мінімальними втратами — ще одна незмінна вимога сучасної електроніки.

У компанії Hotten Electronic, заснованій у 2018 році та розташованій у східному Китаї, ми вже кілька років вдосконалюємо цю складну справу. Як науково-дослідна компанія з ультратонкою коаксіальною кабельною технологією, ми розробляємо понад 300 нових кабель специфікації щороку з нашого цеху площею 10 000 квадратних метрів. Однак що перетворює сировину на кабельну збірку високої продуктивності? Це поєднання сучасного обладнання, високоякісного контролю та індивідуально розробленої інженерної експертизи.

Це погляд «з-за куліс» на процес виготовлення мікроаксіальних кабельних збірних виробів.

Які основні етапи виробництва мікро-коаксіальних кабельних збірок?

Пряма відповідь

Мікро-коаксіальні кабельні збірки виготовляються за контрольованою послідовністю: обробка тонкого дроту, ізоляція, коаксіальна побудова, екранування, оболонкування, точне різання й знімання ізоляції, закінчення (термінація) та остаточний огляд .

Важливо зазначити, що виробництво мікро-коаксіальної збірки — це не просто зменшена версія традиційного виробництва коаксіальних кабелів. Зі зменшенням діаметра кабелю та розміру провідника контроль розмірів, узгодженість матеріалів, коаксіальна геометрія, екранування, точність термінації та огляд стають все важливішими .

Типовий технологічний процес такий:

Підготовка тонкого дроту → Ізоляція → Коаксіальна побудова → Екранування → Оболонкування → Різання й знімання ізоляції → Термінація → Електричні та механічні випробування

Етап виробництва Основний інженерний контроль Результат
Підготовка тонкого дроту Розмір і узгодженість провідника Стабільна електрична та механічна основа
Ізоляція Товщина та рівномірність діелектрика Контрольовані електричні характеристики
Коаксіальна конструкція Концентричність та геометрія Стабільна поведінка передачі
Екранування Покриття та структура Контроль ЕМІ та ізоляція сигналів
Зовнішня оболонка Товщина, матеріал та гнучкість Механічний та екологічний захист
Розрізання та зняття ізоляції Контрольована підготовка Захищає провідник і екран
Термінація Вирівнювання та якість контакту Надійне завершене з’єднання
Останнє випробування Електричні, розмірні та механічні перевірки Перевірка завершеної збірки

Для проектів OEM, що вимагають тонкодротових і мікро-коаксіальних збірок, див. HOTTEN's Мікрокоаксіальний кабель та Мікрокоаксіальне кабельне з'єднання рішення.


image(3b6a3e2fac).png

Крок 1: Вибір матеріалів та витягування дроту

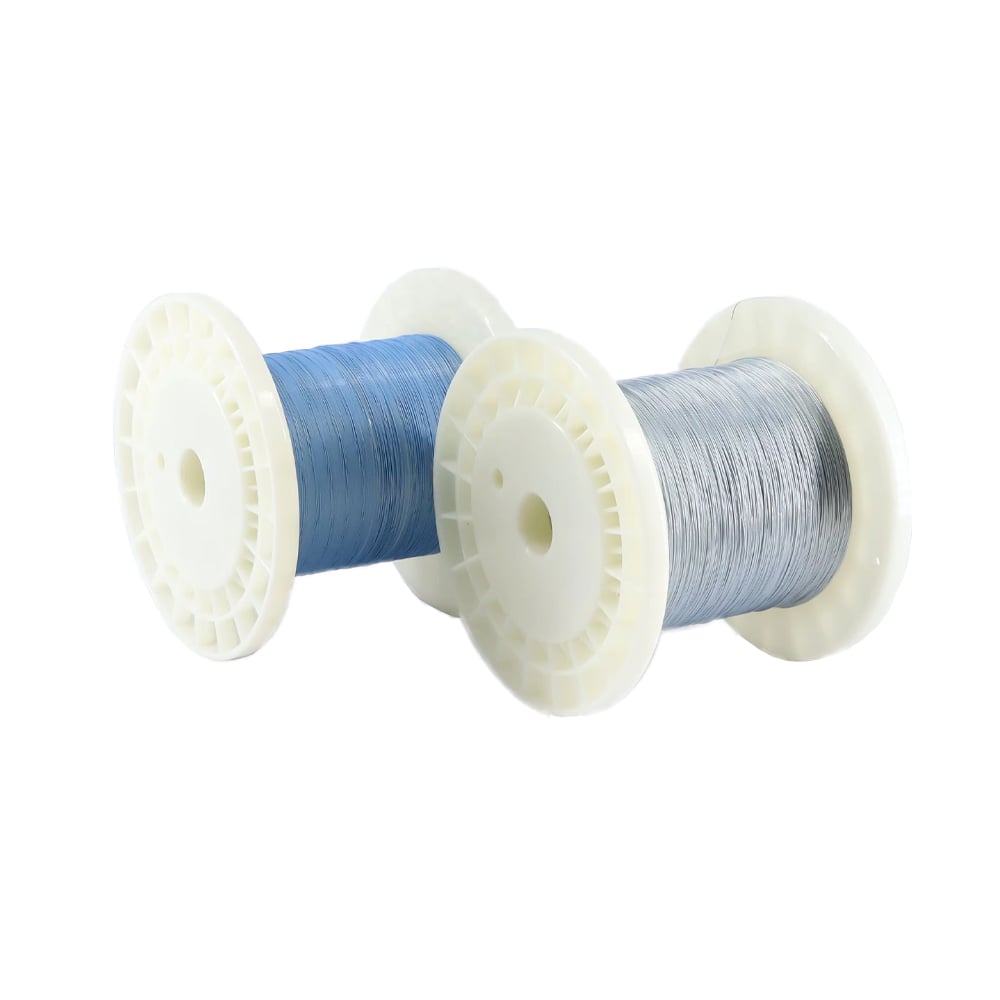
Процес починається зі сировини, якою зазвичай є мідні або мідно-сплавні провідники. Оскільки мікро-коаксіальні кабелі зазвичай мають діаметр провідників у мікрометровому діапазоні, надзвичайна тонкість є головною вимогою. У компанії Hotten процес починається з витягування дроту: сирі дроти протягують через серію матриць, щоб отримати потрібну товщину. Будь-яка похибка в 0,001 мм може вплинути на стабільність хвильового опору. Цей етап закладає основу для цілісності сигналу — ключового параметра в наших медичних та промислових застосуваннях.

Крок 2: Екструзія та ізоляція

Коли провідник підготовлено, його потрібно ізолювати, щоб уникнути витоку сигналів. Саме тут застосовують такі матеріали, як FEP, PFA або ETFE. Шар ізоляції наносять за допомогою високоточних екструдерів із допусками концентричності, що відповідають або перевищують галузеві стандарти. У разі ультратонкі коаксіальні кабелі , однорідність цього діелектричного покриття має особливе значення — ємність і швидкість сигналу безпосередньо залежать від неї.

Крок 3: Оплетення та екранування

Електромагнітні перешкоди (ЕМС) — це неминучий ворог у епоху 5G та передачі відео високої якості. У наших мікрокоаксіальних збірках використовується багатошарове екранування, зазвичай у вигляді фольгових обмоток у поєднанні з плетеними металевими сітками. Для цього застосовуються спеціалізовані плетіння машини, здатні працювати з нитками товщиною з людське волосся. Більше 40 виробничих верстатів працюють у режимі 24/7 на підприємстві Hotten, щоб гарантувати щільне й гнучке екранування — баланс, необхідний для динамічного застосування, наприклад, у стабілізаторах дронів або хірургічних роботах.

Крок 4: Накладання зовнішньої оболонки

Зовнішня оболонка захищає кабель. Ми вибираємо матеріали для її виготовлення — поліуретан або ПВХ — залежно від сфери застосування. У разі медичних ендоскопів оболонка має бути стерилізована та біосумісною. У разі промислових дронів вона повинна витримувати абразивне зношення та високі температури. Цей шар наноситься без пошкодження тонкої внутрішньої топографії завдяки точній калібруваній налаштовці наших екструзійних ліній. Це не класична екструзія як така, а мікроінженерія.

Крок 5: Розрізання та знімання ізоляції

Зараз слідує один із найбільш чутливих етапів. Мікрокоаксіальні кабелі не можна розрізати звичайними лезами, на відміну від звичайних проводів. Надто великий ризик подряпин на центральному провіднику або порушення екранування. Ми використовуємо лазерні системи розрізання та системи знімання ізоляції на основі електричного опору, які видаляють шари ізоляції з хірургічною точністю. Саме це, як правило, визначає різницю між працездатним з’єднанням і таким, що викликає відбиття сигналу.

Крок 6: Завершення кабелю та приєднання конектора

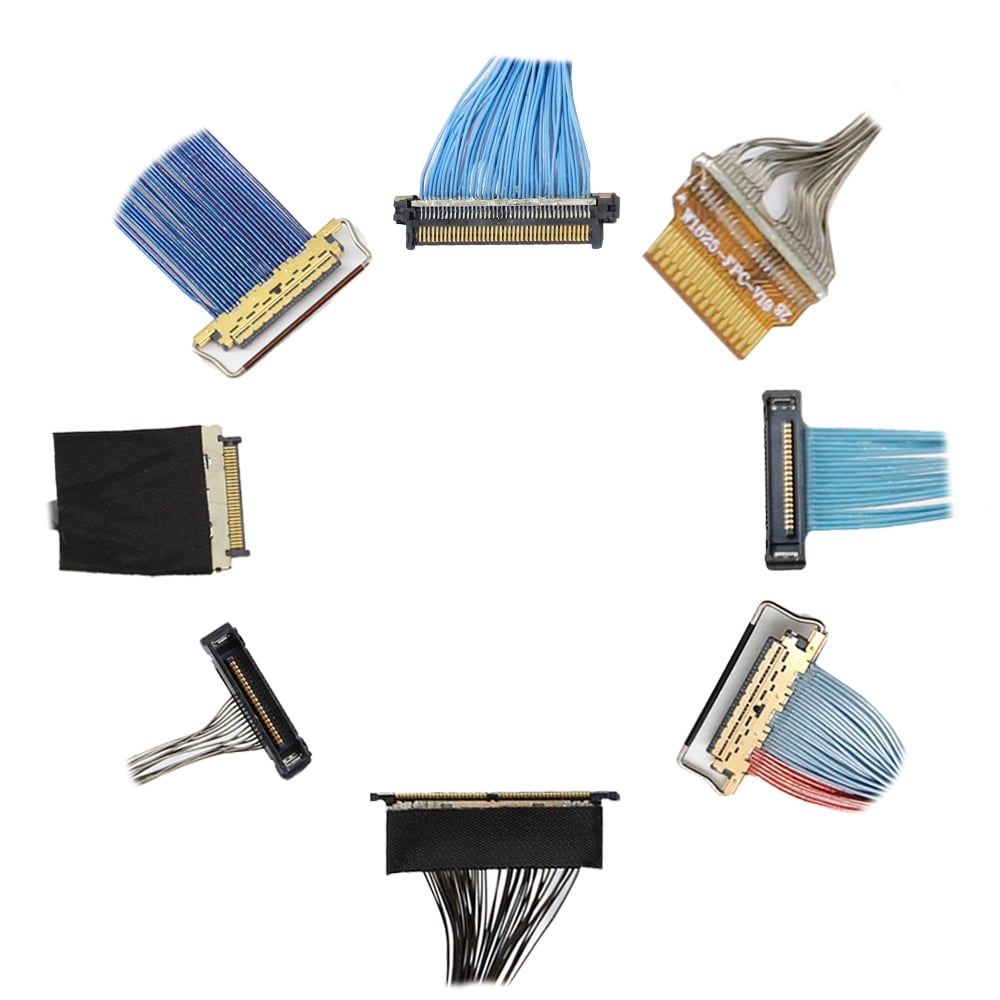
А кабельна збірка настільки добра, наскільки надійні її з’єднання. Ми використовуємо як техніків, так і автоматизовані машини для монтажу мікро-мініатюрних роз’ємів, зазвичай I-PEX, Hirose або навіть спеціальних конструкцій. Цей процес включає паяння або лазерне зварювання під збільшенням. У разі медичних ультразвукових датчиків його слід виконувати таким чином, щоб втрати сигналу були нульовими. У разі гарнітур AR/VR він має забезпечувати передачу даних з високою швидкістю без затримок.

Крок 7: Функціональне тестування 100 %

Якість у Hotten — це не просто «вхідна брама»; це культура. Кожну збірку ретельно перевіряють. Це включає:

Тестування на безперервність та високовольтне випробування (Hi-Pot) для підтвердження електричної безпеки.

Випробування на імпеданс/КСВ (коефіцієнт стоячої хвилі напруги) для перевірки ефективності передачі сигналу.

Випробування на силу витягання та випробування на гнучкість (термін служби при згинанні) для імітації реальних механічних навантажень у експлуатації.

Візуальний огляд за допомогою автоматизованих оптичних пристроїв.

З виробничою потужністю понад 144 мільйони метрів на рік такий рівень перевірки вимагає стандартизованих робочих процесів та нульової терпимості до будь-яких дефектів.

Етап виробництва Головний процес Ключові аспекти якості
1. Витягування дроту Зменшення діаметра провідника Стабільність розмірів
2. Термізаоляція Точне пресування Однорідність діелектрика та концентричність
3. Екранування Фольгове та/або оплете́не екранування Захист від ЕМІ та коефіцієнт екранування
4. Оболонка Зовнішній захисний шар Гнучкість та опор у харчовому середовищі
5. Різання та знімання ізоляції Точна підготовка Уникнення пошкодження провідника та екрану
6. Завершення Підключення роз’єму Електрична та механічна надійність
7. Остаточне тестування Електричний та механічний огляд Функціональна та якісна перевірка


Людський фактор: дослідження та розробки як основа

Не можна описати наш процес, не згадавши інженерів, які його реалізують. Наша команда досліджень та розробок повною мірою співпрацює з клієнтами на етапі від проектування до виробництва, щорічно надаючи понад 300 нових специфікацій кабелів. Це може бути спеціальний показник хвильового опору для дронів військового класу або мініатюрний радіус згину катетера для нейрохірургічних судинних втручань — але саме наша здатність швидко створювати прототипи в великих масштабах перетворює гарну ідею на стабільну промислову чи медичну систему.

Інженерний відбір та міркування щодо виробництва для OEM

1. Виробництво тонкодротових кабелів закладає основу для кінцевого кабелю

Процес виробництва починається з провідника.

Для ультратонкого електронного дроту ціль виробництва — не просто менший провідник. Провідник має зберігати стабільні:

  • Діаметр
  • Властивості матеріалу
  • Стан поверхні
  • Електричний опір
  • Механічні характеристики

IF виробнику обладнання потрібні дуже тонкі провідники, потім розмірну стабільність провідників слід контролювати до виготовлення коаксіального кабелю, тому що варіації, що виникають на етапі виготовлення дроту, можуть зберігатися й у подальших процесах ізоляції, екранування та закінчення кабелю.

Для застосувань, що вимагають надтонких провідників, див. продукцію HOTTEN Тонкий електронний провід можливостей.

2. Ізоляція забезпечує не лише електричну ізоляцію

Шар ізоляції відокремлює провідник від оточуючої провідної структури, але в мікро-коаксіальному кабелі він також впливає на загальну електричну геометрію.

До важливих параметрів належать:

Параметр ізоляції Чому це має значення
Матеріал Впливає на діелектричну поведінку та експлуатаційні характеристики в різних середовищах
Товщина Впливає на геометрію кабелю та його електричні параметри
Рівномірність Сприяє збереженню стабільних експлуатаційних характеристик по всій довжині кабелю
Концентричність Забезпечує сталість коаксіальної геометрії
Якість поверхні Підтримує надійну подальшу обробку

IF кабель вимагає контрольованих електричних характеристик, потім товщина ізоляції та геометрія мають розглядатися як параметри виробництва, тому що зміна діелектричної структури може впливати на ємність та імпеданс.

3. Коаксіальна геометрія має залишатися незмінною протягом усього виробничого процесу

Мікро-коаксіальний кабель залежить від відносного розташування центрального провідника, діелектрика та екрану.

Бажана структура така:

центральний провідник → діелектрик → екран

Чим компактнішим стає кабель, тим важливішою стає сталість його геометрії.

IF центральний провідник або діелектрик зміщується всередині коаксіальної структури, потім електричні характеристики можуть змінюватися уздовж кабелю, тому що фізичне розташування провідних елементів змінилося.

Ось чому виробництво мікро-коаксіальних кабелів вимагає узгодженого контролю процесу, а не лише остаточного контролю продукту.

4. Екранування має забезпечувати баланс між електричними та механічними вимогами

Екранування допомагає контролювати електромагнітні перешкоди та небажане зв’язування сигналів, але конструкція екрану також впливає на механічні властивості кабелю.

Можливі компроміси включають:

більше екранування → кращий захист

але потенційно:

більше екранування → більший зовнішній діаметр / більша жорсткість / складніша термінація

IF кабель використовується в динамічному застосуванні, наприклад, у медичному зонді, стабілізаторі БПЛА або роботизованій системі, потім екранування слід вибирати разом із вимогами до гнучкості, тому що електрична перевага повинна залишатися сумісною з механічним рухом кабелю.

Для радіочастотних застосувань див. HOTTEN's Асемблія КОАКС кабелю RF .

5. Зовнішня оболонка є частиною функціонального проектування кабелю

Зовнішня оболонка захищає внутрішню структуру кабелю, але також впливає на:

  • Гнучкість
  • Опору до ізношення
  • Діаметр кабелю
  • Поверхневі характеристики
  • Химічна стійкість
  • Поведінку при прокладанні
  • Екологічна тривалість

IF кабель використовується в медичному середовищі, потім матеріал оболонки слід оцінювати з урахуванням реальних умов очищення, дезінфекції, температури та інших умов експлуатації, тому що загальні описи матеріалів не замінюють спеціалізованої валідації для конкретного застосування.

Для медичних застосувань див. Медичний кабельний з'єднання .

6. Різання та знімання ізоляції вимагають контрольованої підготовки кабелю

Після виготовлення кабелю його необхідно підготувати до приєднання.

Мета — оголити потрібні провідні структури, не пошкодивши:

  • Центральні провідники
  • Ізоляція
  • Екранування
  • Сусідні сигнальні шляхи

IF кабель використовує тонкі провідники або мініатюрні коаксіальні структури, потім процес знімання ізоляції має відповідати конструкції кабелю, тому що надмірне зусилля під час знімання ізоляції або неточна підготовка можуть пошкодити електричну структуру ще до початку збирання з’єднувача.

Тому потрібний метод підготовки слід визначати разом із конструкцією з’єднувача та процесу приєднання.

7. Приєднання перетворює кабель на готову збірку

Остаточна кабельна збірка є надійною лише настільки, наскільки надійним є її приєднання.

Залежно від проекту замовника, завершення може включати:

  • Завершення мікро-коаксіального роз’єму
  • Закріплення тонкого дроту
  • Підключення FPC
  • З’єднання друкованих плат
  • Пайка
  • Згина
  • Завершення екранування
  • Перелиття
  • Захист від розриву

IF збірка використовує мініатюрний роз’єм, потім підготовку кабелю, вирівнювання провідників, обробку екрану та позиціонування роз’єму мають контролювати спільно, тому що навіть незначна помилка при завершенні може вплинути як на електричну безперервність, так і на механічну надійність.

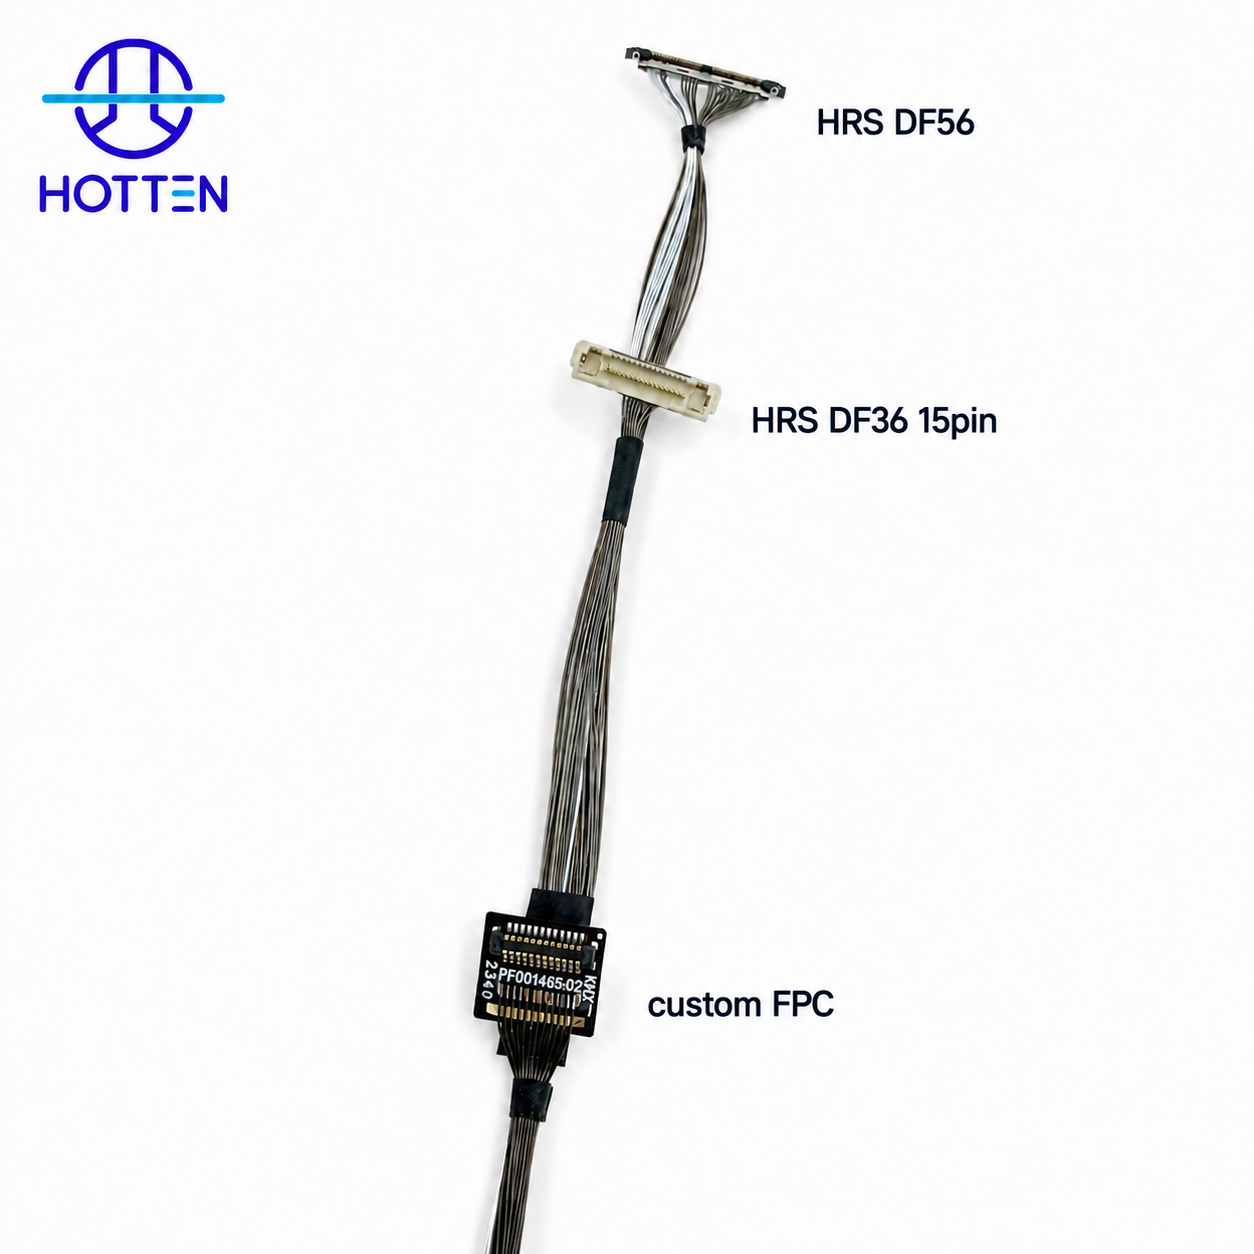
HOTTEN може інтегрувати роз’єми, FPC, інтерфейси PCB, корпуси та інші компоненти, вказані замовником у готову збірку відповідно до креслення, специфікації (BOM), номера деталі або зразка замовника.

8. Готову збірку слід тестувати, а не лише сирину кабельну продукцію

Сирину кабельну продукцію може відповідати специфікації, тоді як готова збірка все ще матиме проблеми зі з’єднанням або роз’ємом.

Залежно від застосування, перевірка готового виробу може включати:

Тестування / інспекція Призначення
Неперервність Перевірити всі електричні шляхи
Опір Перевірити стан провідників та контактів
Опір ізоляції Перевірка електричної ізоляції, де це застосовно
Високовольтне випробування Оцінка діелектричної міцності, де застосовно
Кваліфікація Перевірку електричного навантаження
Імпеданс Перевірку контрольованих характеристик передачі, де це потрібно
Внесення втрати Оцінка загасання на високих частотах
Тест на розтяг Підтвердити механічну міцність закріплення
Тест на згин Оцінити багаторазове переміщення
Вимірювальна перевірка Підтвердження розмірів готової збірки
Візуальна перевірка Виявлення дефектів збірки

IF кабель кваліфікується для високошвидкісного, РЧ-, ультразвукового чи іншого чутливого застосування, потім тестування має бути визначено стосовно готової збірки, тому що повний шлях сигналу включає як кабель, так і його закінчення.

9. Виробництво OEM має починатися з контрольованої інженерної інформації

Для спеціальних мікро-коаксіальних кабельних збірок процес виробництва стає передбачуванішим, коли постачальник отримує повну інженерну інформацію.

Корисними вхідними даними є:

Вхідні дані OEM Приклади
Специфікація кабелю AWG, конструкція, зовнішній діаметр
Електричні вимоги Характеристичний опір, ємність, частота, ослаблення
Довжина кабелю Остаточна довжина кабелю та допуски
Роз'єм Виробник, серія, номер деталі
Пінопідключення Розподіл контактів
Екранування Необхідна структура
Механічний Радіус згину, трасування, напрямок виходу
Гнучка друкована плата (FPC) / друкована плата (PCB) Креслення та вимоги до інтерфейсу
Корпус Розміри та інформація про збирання
Тестування Електричні / механічні вимоги
Кількість Прототип, пілотне виробництво, річний обсяг

IF роз’єм або інтерфейс уже зафіксовано потім надайте точний номер деталі (PN) та креслення тому що закінчення та підготовка кабелю залежать від реальної геометрії роз’єму

10. Прототип і масове виробництво потребують різних процесних контролів

Виробництво мікро-коаксіальних кабелів має бути спроектоване навколо контрольованого переходу:

Інженерний зразок → прототип → пілотне виробництво → масове виробництво

На кожному етапі змінюється фокус

Етап Основний фокус
Інженерний зразок Технічна реалізованість та конструкція
Прототип Електрична та механічна валідація
Пілот Повторюваність процесу
Масове виробництво Узгодженість виробництва та інспекція

IF зміни у конструкції після перевірки прототипу, потім переглянуту структуру кабелю, конфігурацію роз’ємів або параметри процесу слід задокументувати до початку дослідного виробництва, тому що монтаж на виробництві має залишатися узгодженим із затвердженою інженерною конфігурацією.

11. Здатності постачальника мають охоплювати весь процес — від виготовлення тонкого дроту до готової збірки

При закупівлі для OEM здатності постачальника можна оцінювати як єдиний процес, а не окремо за кожним етапом виробництва.

Ефективний виробничий ланцюг такий:

Тонкий електронний дріт → мікроаксіальний кабель → точна підготовка → приєднання до роз’єму / гнучкої друкованої плати (FPC) / друкованої плати (PCB) → готова кабельна збірка → випробування

IF замовник купує готову кабельну збірку, а не сировинний кабель, потім постачальник має мати здатність контролювати ключові етапи — від виробництва тонкого дроту до фінальної збірки, тому що проблеми з якістю можуть інакше переміщатися між різними постачальниками й ставати важчими для відстеження.

Виробнича орієнтація HOTTEN тонкий електронний дріт і мікро коаксіальний кабель , тоді як конектори, гнучкі друковані плати (FPC), друковані плати (PCB), корпуси та пов’язані компоненти, визначені замовником, можуть бути інтегровані в готову збірку відповідно до потрібного інженерного проекту.

12. Вимоги до виробництва мають відповідати призначенню

Різні застосування вимагають різних пріоритетів.

Застосування Виробнича орієнтація
Ультразвук Тонкі провідники, низька ємність, щільність, гнучкість, термінація
Ендоскоп Малий зовнішній діаметр, компактна термінація, здатність до згинання
Камера / система технічного зору Цілісність високошвидкісних сигналів, мініатюрний інтерфейс
БПЛА Легка конструкція, гнучкість, стійкість до вібрацій
Роботика Багаторазові рухи, трасування та механічна стійкість
РЧ-системи Імпеданс, екранування, ослаблення та перехід через роз’єми
Компактна електроніка Мініатюризація, щільність та інтеграція збірки

IF застосування є високоспеціалізованим, потім вимоги до виробництва мають бути виведені з реальних умов експлуатації пристрою, тому що одна й та сама мікро-коаксіальна конструкція автоматично не підходить для всіх застосувань.

Див. HOTTEN's Медичні прилади ,БПЛА та робототехніка ,Штучний інтелект та розумна електроніка та Системи високої частоти та радіочастотні системи рішення.

13. Практичний контрольний перелік виробництва для OEM

Перш ніж затвердити спеціальну мікро-коаксіальну кабельну збірку, інженери та закупівельники OEM можуть перевірити:

Контрольна точка Ключове питання
Тонкий дріт Чи доступний потрібний розмір провідника?
Ізоляція Визначено вимоги до матеріалу та розмірів?
Геометрія кабелю Контролюється коаксіальна структура?
Екранування Визначено потрібну структуру екранування?
Оболонка Вона відповідає умовам експлуатації?
Термінація Чи можливо змонтувати вказаний конектор / інтерфейс?
Механічний Визначено вимоги до згинання, трасування та компенсації механічних навантажень?
Тестування Визначено випробування готових зборок?
Документація Контролюються ревізії креслень та переліків матеріалів (BOM)?
Виробництво Чи можливо перейти від прототипу до масового виробництва за цим проектом?

Тому надійна мікро-коаксіальна кабельна збірка є результатом контрольований виробництво тонких дротів, точне кабельне виконання, точне закінчення та випробування, спеціально розроблене для конкретного застосування замість одного окремого етапу виробництва.

Для проектів OEM, що вимагають спеціальних мікро-коаксіальних структур та готових зборок, див. Мікрокоаксіальне кабельне з'єднання .

Висновок: від нашого цеху — до всього світу

У компанії Hotten Electronic ми не розглядаємо мікро-коаксіальні кабельні збірки як системні компоненти, а як ключові драйвери інновацій. Незалежно від того, чи йдеться про високочастотні сигнали, що передаються всередині МРТ-апарату, чи про надання кристально чистого відео у VR-гарнітуру, їх супроводжує тисячі годин інженерної довершеності.

На шляху до статусу одного з найкращих глобальних постачальників ми дотримуємося одного девізу: якість і безпека не обговорюються — це наш виробничий ДНК.

Коли ви шукайте партнера, здатного виготовити точні кабельні збірки, спеціально розроблені під ваші потреби — чи то прототип, чи масове виробництво, — саме час почати діалог. Адже в Hotten зв’язок існує будь-яким способом.

Часті запитання

1. Як виготовляють мікро-коаксіальні кабельні збірки?
Мікро-коаксіальні кабельні збірки зазвичай виготовляють у кілька етапів: підготовка провідника, витягування дроту, екструзія ізоляції, екранування, нанесення зовнішньої оболонки, різання та знімання ізоляції, завершення підключення роз’єму та остаточне електричне й механічне тестування.

2. Які матеріали зазвичай використовують у мікроаксіальних кабелях?
Поширені матеріали: провідники з міді або мідних сплавів, ізоляція з FEP, PFA або ETFE, металеві екрани та оболонкові матеріали, спеціально розроблені для конкретних застосувань.

3. Чому точність виробництва є важливою для мікроаксіальних кабельних збірок?
Незначні відхилення розмірів можуть впливати на хвильовий опір, ємність, передачу сигналу та механічні характеристики. Тому точний контроль розмірів провідників, ізоляції та екранів має ключове значення для високочастотних застосувань.

4. Як перевіряють мікроаксіальні кабельні збірки?
Залежно від застосування, випробування можуть включати перевірку цілісності, випробування на пробій (Hi-Pot), вимірювання хвильового опору, КСХВ, зусилля на розтяг, термін служби при згинанні та візуальний огляд.

5. Чи можна адаптувати мікроаксіальні кабельні збірки під індивідуальні потреби?
Так. Індивідуальна адаптація може включати розмір провідника, діаметр кабелю, хвильовий опір, матеріал ізоляції, конструкцію екрану, тип роз’єму, довжину кабелю та конфігурацію закінчення.

6. Чи може HOTTEN виготовлювати прототипи, а також партії для серійного виробництва?
Так. HOTTEN забезпечує розробку спеціалізованих кабелів — від інженерних зразків та прототипів до виробництва в промислових обсягах.

Якщо у вас є будь-які пропозиції, зв’яжіться з нами

Зв’язатися з нами

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Номер телефону
Назва компанії
Повідомлення
0/1000