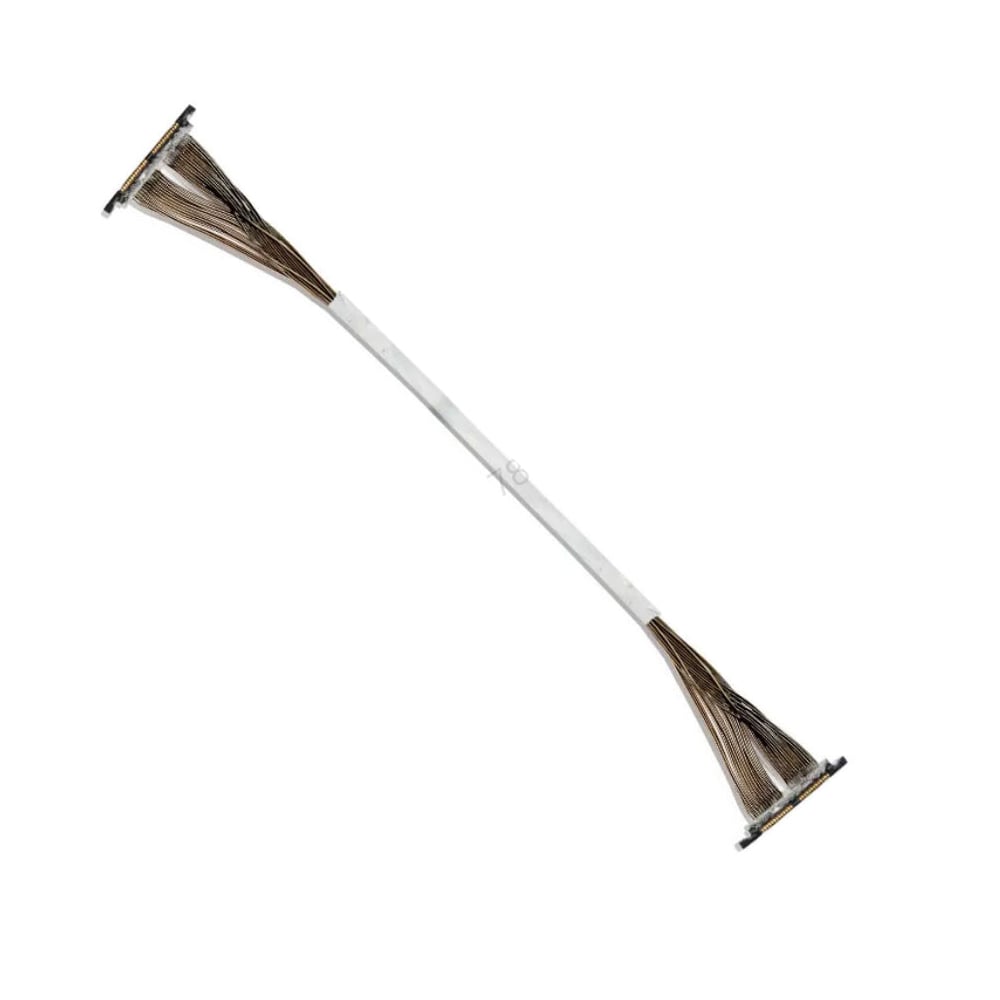
Технический анализ для инженеров OEM, охватывающий конструкцию кабеля, экранирование, контроль импеданса, выбор материалов и проверку надёжности в условиях высокой производительности кабельная сборка областях применения.
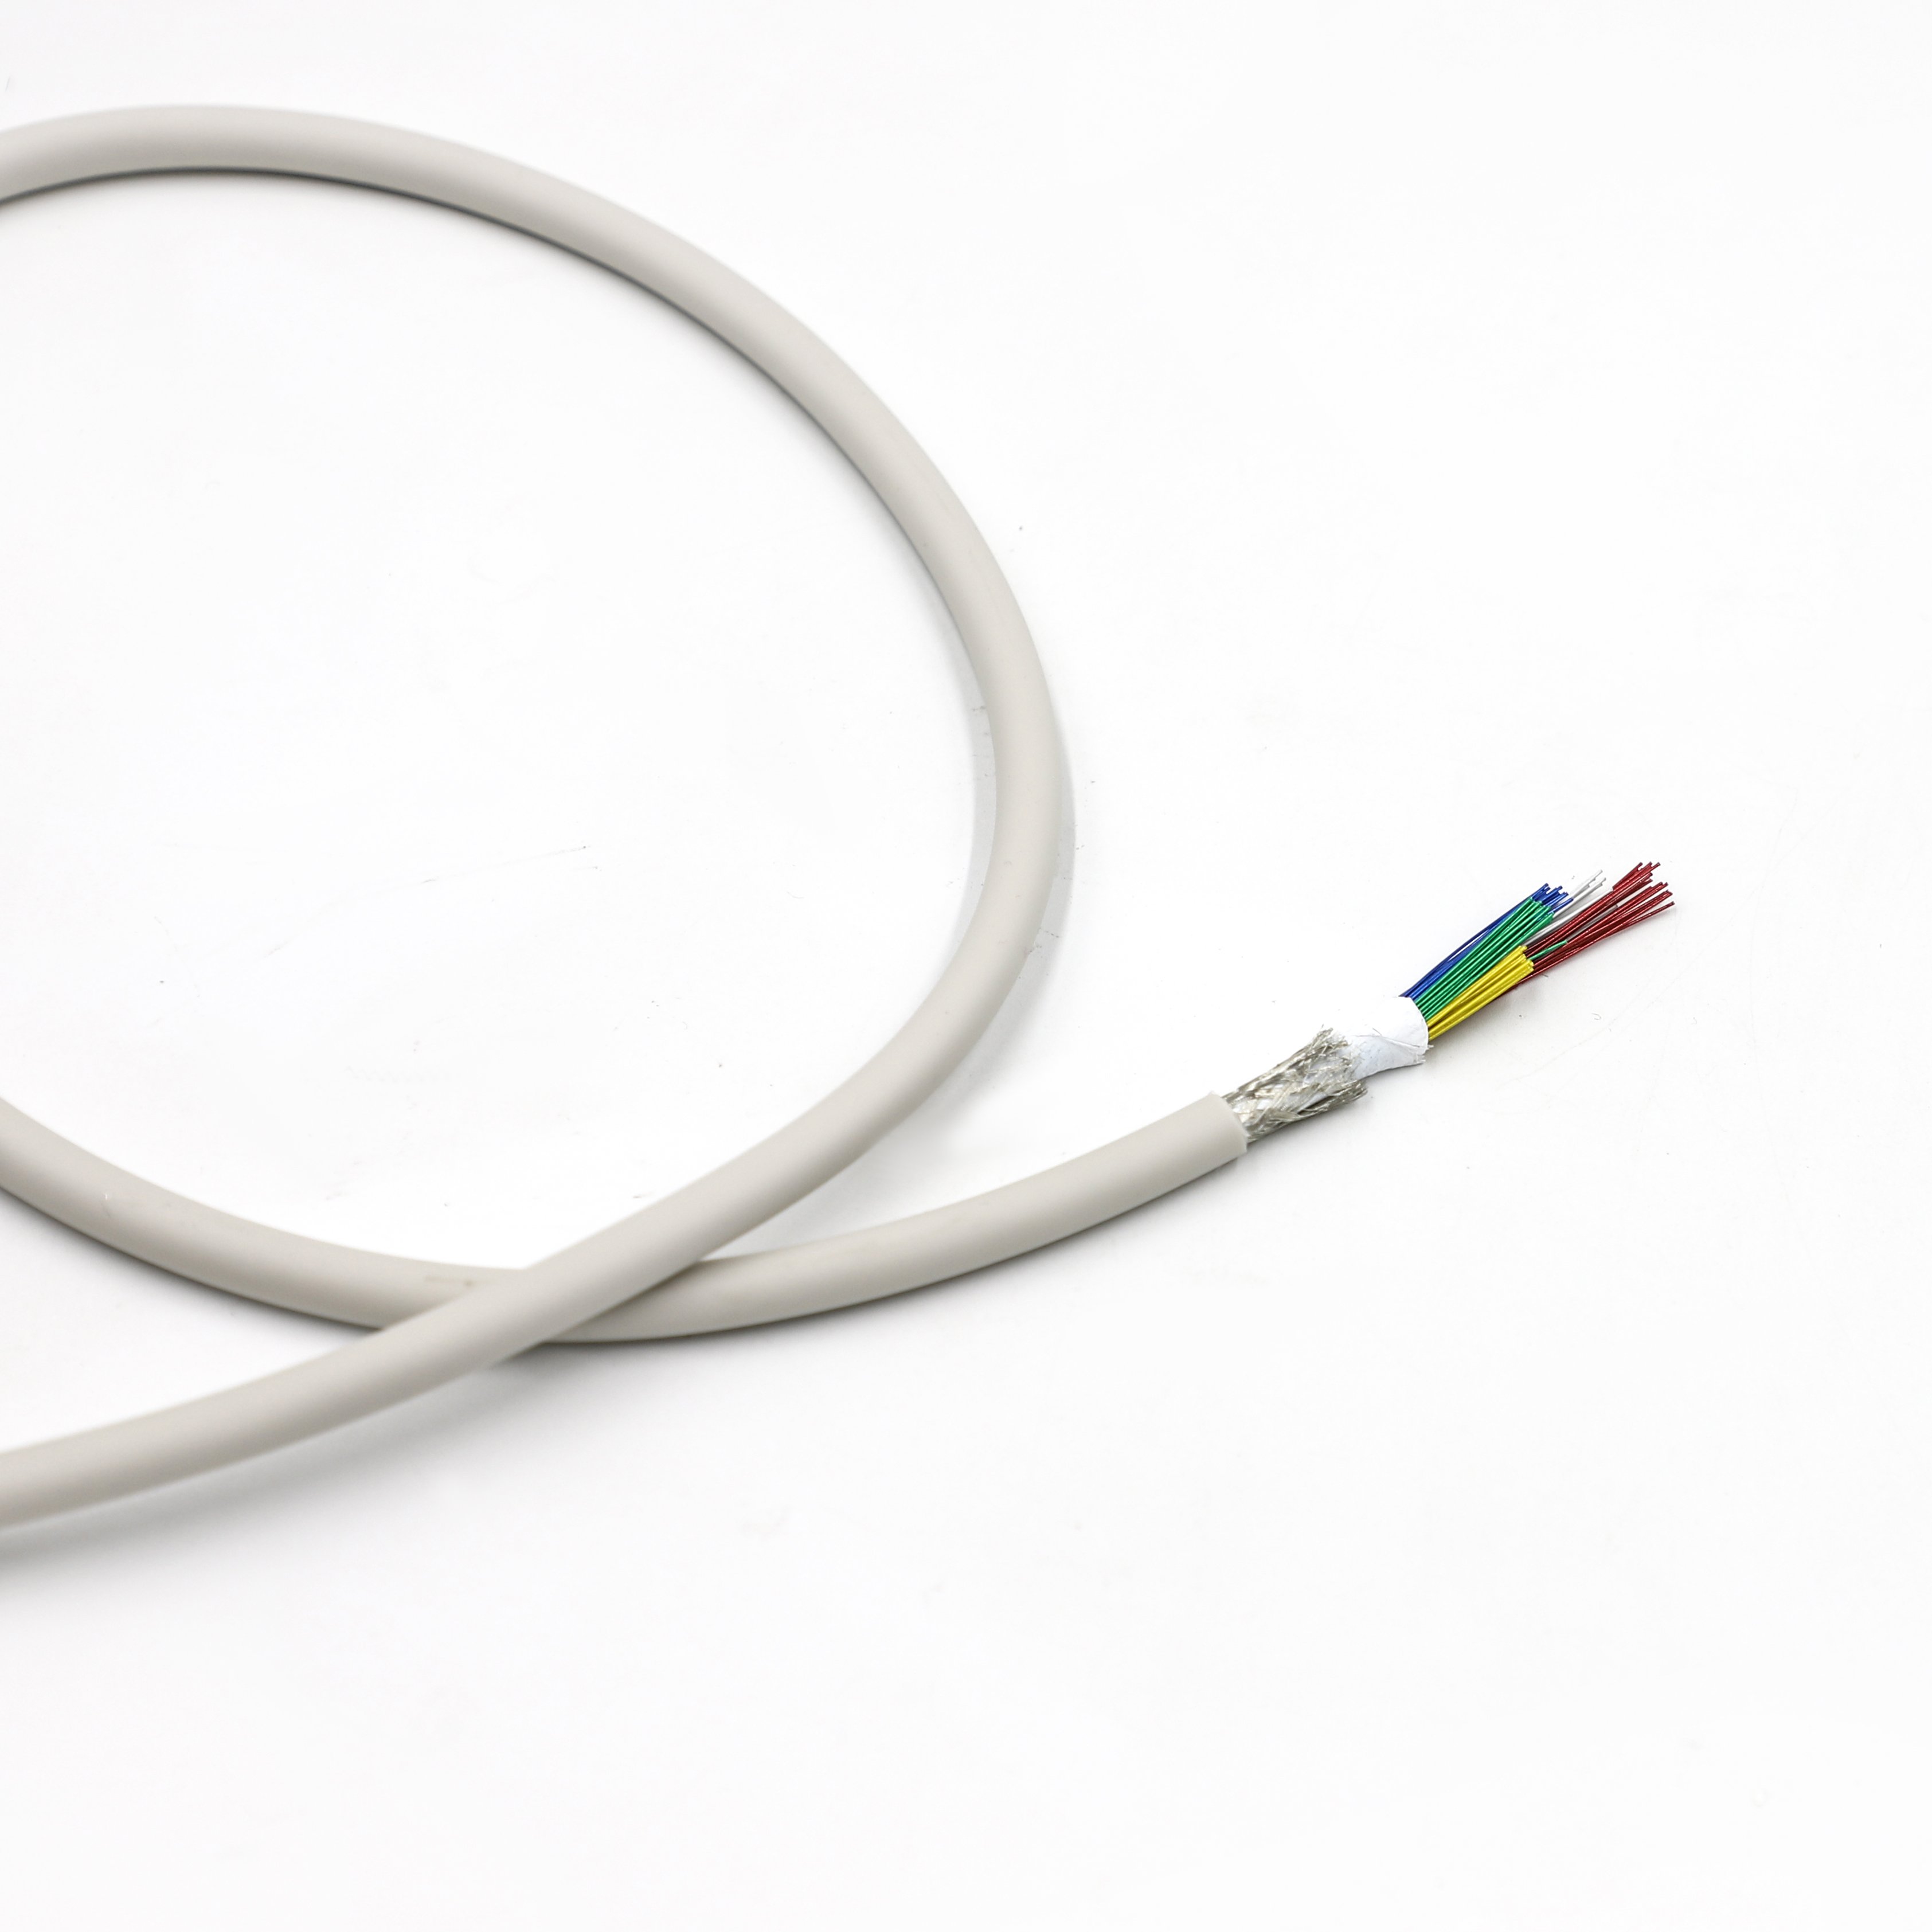
Низкая ёмкость важна при проектировании кабелей для ультразвуковых датчиков, поскольку кабель становится частью электрической нагрузки, воспринимаемой сигнальным трактом датчика. В системах с большим количеством каналов чрезмерная распределённая ёмкость может увеличить ёмкостную нагрузку и повлиять на передачу сигнала; поэтому ёмкость кабеля следует рассматривать совместно с импедансом, затуханием, диэлектрической конструкцией, количеством каналов и длиной кабеля.
Если ультразвуковой датчик содержит множество сигнальных каналов и работает с высокочастотными сигналами визуализации → оцените ёмкость кабеля совместно с импедансом, затуханием, длиной кабеля и согласованностью между каналами → затем выберите конструкцию кабеля, удовлетворяющую всем требованиям к сигналу.
Если требуется низкая ёмкость в очень компактной конструкции зонда → оцените размер проводника, диэлектрический материал, толщину изоляции, геометрию кабеля и наружный диаметр кабеля совместно → поскольку снижение ёмкости невозможно отделить от физической конструкции кабеля.
Диэлектрическая структура особенно важна, поскольку ёмкость зависит как от геометрии коаксиальной структуры, так и от электрических свойств изоляции. Для связанных соображений по изоляции см. Сравнение трёх технологий вспенивания высокочастотных кабелей .
Размер проводника — ещё один элемент общей конструкции. Если для уменьшения габаритов кабеля выбран более тонкий проводник по шкале AWG → полученные электрические и механические характеристики всё равно следует проверить → поскольку только значение AWG не определяет ёмкость, волновое сопротивление, затухание или гибкость. См. Как влияет стандарт AWG на эксплуатационные характеристики микро-коаксиального кабеля? .
Для индивидуальных высокоплотных ультразвуковых соединителей см. продукцию HOTTEN Кабель ультразвукового датчика и Сборка микрокоаксиального кабеля решения.
В современных системах ультразвуковой визуализации межсоединительная сеть напрямую подключена к пьезоэлектрическим преобразователям с высоким импедансом и микровольтовым уровнем сигнала. Эти компоненты переднего каскада чрезвычайно чувствительны к потерям сигнала и электрическим помехам. При прохождении сигналов через плотные многоканальные топологии массивов — 64-, 128-, 160-, 192- и 256-канальные — распределённая ёмкость кабеля ультразвукового зонда действует как паразитный шунтирующий фильтр нижних частот. Избыточная ёмкость кабеля напрямую ухудшает сигнал до его поступления в систему формирования луча. Следовательно, минимизация ёмкости на всём протяжении сборка кабелей по индивидуальному заказу является обязательным условием для поддержания отношения сигнал/шум (SNR) и достижения осевого и поперечного пространственного разрешения менее одного миллиметра.
Ёмкость напрямую определяется физической геометрией и диэлектрическими свойствами изоляционной системы. В коаксиальных кабельных конструкциях ёмкость пропорциональна относительной диэлектрической проницаемости (εr) изолирующего материала. Стандартные твёрдые фторполимеры, такие как FEP и PFA, обычно имеют диэлектрическую проницаемость около 2,1. Применение технологии вспенивания с инжекцией газа для получения вспененной изоляции из PFA или FEP вводит воздушные полости (εr = 1,0) в диэлектрическую структуру, снижая общую диэлектрическую проницаемость до примерно 1,4–1,6. Такой подход позволяет реализовать ультратонкие микрокоаксиальный кабель конструкции от 40 AWG до 48 AWG с целевыми значениями ёмкости всего 50 пФ/м.
Сравнение типичной распределённой ёмкости:
Для многоканальных зондовых систем требуются кабельные архитектуры с высокой степенью однородности и контролируемым волновым сопротивлением, чтобы устранить рассогласование каналов и фазовый дисбаланс. Даже незначительные отклонения в концентричности или плотности пеноматериала могут нарушить электрическую однородность и вызвать разрушительные фазовые ошибки. В то же время плотное расположение микроаксиальных кабелей требует применения передовых стратегий экранирования от электромагнитных помех (ЭМП). Комбинирование экранирования посредством оплётки из проволоки с общим экранированием обеспечивает необходимую изоляцию для снижения внешних электромагнитных помех и внутренней взаимной наводки, тем самым сохраняя целостность сигнала.
Низкая ёмкость — важная электрическая характеристика, однако её не следует оптимизировать изолированно. В ультразвуковом зонде кабель также должен соответствовать требованиям по целостности сигнала, плотности каналов, гибкости, экранированию, контролю геометрических размеров, оконцеванию и долгосрочной механической надёжности.
Если во внутреннем пространстве зонда крайне ограничено место для прокладки кабеля → оцените ёмкость, наружный диаметр кабеля, размеры проводников, толщину изоляции и геометрию кабеля в совокупности → затем проверьте, удовлетворяет ли полная конструкция требуемым электрическим и габаритным параметрам.
Уменьшение размеров кабеля может повысить плотность прокладки, однако конечное значение ёмкости зависит от всей коаксиальной структуры, а не только от размеров проводников.
Сведения о выборе размеров проводников см. Как влияет стандарт AWG на эксплуатационные характеристики микро-коаксиального кабеля? .
Если низкая ёмкость является основным электрическим требованием → оцените диэлектрическую проницаемость, толщину изоляции, геометрию проводника и стабильность производственного процесса в совокупности → затем проверьте готовый кабель.
Система изоляции, таким образом, является ключевым элементом проектирования ёмкости. При необходимости снижения диэлектрической нагрузки можно рассмотреть применение вспененных диэлектрических структур, однако выбранная структура должна по-прежнему удовлетворять механическим, геометрическим и технологическим требованиям.
Для сопутствующих соображений, касающихся диэлектриков и технологии вспенивания, см. Сравнение трёх технологий вспенивания высокочастотных кабелей .
Если ультразвуковой датчик подвергается многократному изгибу, кручению или перемещению оператором → оцените ёмкость совместно с радиусом изгиба, количеством циклов изгиба, экранированием, компенсацией механических напряжений и жёсткостью кабеля → затем проверьте электрические характеристики после механических испытаний.
Конструкция с меньшей ёмкостью не является автоматически лучшей, если в результате кабель становится слишком жёстким для заданной конфигурации датчика. Окончательный дизайн должен поэтому обеспечивать баланс между электрическими параметрами и реальными механическими требованиями.
Для более широких критериев выбора ультразвуковых кабелей см. Как выбрать микроаксиальный кабель для применения в ультразвуковых зондах .
Если датчик чувствителен к вариациям сигнала по многим каналам → оцените однородность ёмкости совместно с импедансом, затуханием, экранированием и длиной кабеля → затем проверьте полную сборку многоканального кабеля.
Номинальное значение ёмкости не полностью характеризует производительность датчика с высоким количеством каналов. Важна также согласованность между каналами и вдоль кабеля, поскольку различия в электрических характеристиках могут повлиять на общий путь сигнала.
Для связанных соотношений контроля импеданса см. Значение согласованности импеданса (50 Ом / 75 Ом) в сверхтонких коаксиальных микрокабелях AWG .
Если в проекте указано очень низкое целевое значение ёмкости с жёсткими допусками по габаритным размерам, необходимо оценить, способен ли поставщик стабильно воспроизводить заданную конструкцию кабеля в серийном производстве, а затем отдельно проверить характеристики прототипа и воспроизводимость параметров в серийном производстве.
Техническая спецификация поэтому должна включать как целевое значение, так и метод его подтверждения.
Практический технический обзор со стороны OEM должен подтвердить следующее:
| Требование | Параметры для подтверждения |
|---|---|
| Пропускная способность | Целевая ёмкость в пФ/м, согласованность между каналами |
| Импеданс | Номинальное волновое сопротивление и допустимые отклонения |
| Сигнал | Рабочая частота, затухание, длина линии передачи |
| Дирижер | Калибр провода (AWG), материал, геометрия токопроводящей жилы |
| Диэлектрический | Материал, диэлектрическая структура, толщина изоляции |
| Габаритные размеры | Внешний диаметр кабеля, шаг, доступное пространство для прокладки |
| Защитный щит | Структура и зона покрытия экрана |
| Механический | Радиус изгиба, количество циклов изгибания, крутящий момент |
| Интерфейс | Номер разъёма, шаг контактов, распиновка, способ оконцевания |
| Подтверждение | Ёмкость, рефлектометрия во временной области (TDR), электрическая прочность изоляции, механические испытания |
| Производство | Количество прототипов, годовой объём, стабильность производственного процесса |
Различные конструкции датчиков могут по-разному акцентировать внимание на комбинациях электрических и механических характеристик.
Если для датчика приоритетной является низкая ёмкость и высокая пропускная способность сигнала по большому числу каналов → следует в первую очередь учитывать диэлектрическую структуру, однородность ёмкости, волновое сопротивление, затухание и геометрию кабеля → после чего провести проверку полной сборки кабеля.
Если для датчика приоритетными являются компактные габариты → следует в первую очередь учитывать наружный диаметр кабеля, размеры токопроводящих жил, конструкцию изоляции и расположение каналов → после чего проверить соответствие ёмкости и характеристик передачи сигнала в рамках доступного пространства.
Если зонд предполагает многократное изгибание и ручное обращение → следует отдавать приоритет гибкости, сроку службы при изгибе, стабильности экранирования и компенсации механических нагрузок → затем необходимо убедиться, что требуемая ёмкость и характеристики сигнала остаются в пределах спецификации.
Для индивидуальных решений ультразвуковых кабелей см. HOTTEN Кабель ультразвукового датчика .
Для более широкого спектра применений в медицинских устройствах см. Медицинское оборудование .
Практический процесс разработки ультразвукового кабеля с низкой ёмкостью можно кратко описать следующим образом:
Архитектура зонда → количество каналов → требования к сигналу → целевая ёмкость → диэлектрическая и проводниковая структура → экранирование → механические требования → разъём → валидация → производство
Инженерная цель заключается поэтому не просто в достижении минимально возможной ёмкости. Цель состоит в обеспечении требуемой ёмкости и характеристик сигнала при соблюдении размерных, механических, интерфейсных и производственных требований к полному ультразвуковому кабельному сборочному узлу зонда .
Для получения информации о соответствующих конфигурациях кабелей высокоплотного ультразвука см. Кабель ультразвукового датчика и Сборка микрокоаксиального кабеля .
Для медицинских приложений визуализации требуются кабели с высокой гибкостью, способные выдерживать десятки тысяч циклов изгиба и кручения, возникающих в ходе клинической эксплуатации. Однако снижение ёмкости за счёт увеличения толщины изоляционных слоёв или повышение надёжности экранирования неизбежно приводит к росту жёсткости кабеля и его общего диаметра. Для достижения баланса при этом инженерном компромиссе обычно применяются проводники из высокопрочного медного сплава с серебряным покрытием и чрезвычайно гибкие материалы для внешней оболочки. Их характеристики должны быть подтверждены строгими испытаниями на многокоординатное изгибание и надёжность при изгибе.
Интерфейс окончания прокладки пучка микрокоаксиальных кабелей и системной печатной платы (PCB) является распространённым источником разрыва импеданса. Оконцевание сверхтонких проводников диаметром до 48 AWG требует высокоплотных методов прямой пайки или использования микрокоаксиальных разъёмов с шагом контактов до 0,3 мм. Резкие геометрические переходы на таких интерфейсах могут вызывать отражения сигнала, что негативно влияет на согласованность изображений по каналам.
Производство медицинских кабельных сборок с высоким выходом годных изделий требует строгого контроля процессов волочения проволоки, вспенивания фторполимерной экструзии и многокоординатной планетарной скрутки кабелей для обеспечения равномерного распределения натяжения без возникновения крутильных напряжений. Производство должно осуществляться на предприятиях, сертифицированных по стандарту ISO 13485. Комплексные процедуры обеспечения качества включают 100-процентное измерение ёмкости для построения профиля импеданса по каждому каналу и подтверждения отсутствия локальных отклонений, вызванных производственными факторами.
В линейном высокочастотном зонде с 128 каналами, предназначенном для поверхностной сосудистой визуализации, замена стандартного кабельного пучка с твёрдым диэлектриком на специальный сборный кабель с вспененным диэлектриком ёмкостью 50 пФ/м позволяет значительно снизить высокочастотные потери при включении на длине кабеля 2 метра. Снижение ёмкостной нагрузки напрямую повышает чувствительность допплеровского режима и общую клиническую чёткость изображения.
Оптимизация передовых ультразвуковых зондов требует контроля распределённой ёмкости до целевого значения примерно 50 пФ/м посредством точной технологии вспенивания и строгого соблюдения производственных допусков. Для инженерных команд OEM-производителей выбор партнёра по межсоединениям, обладающего специализированными возможностями экструзии микроаксиальных кабелей и производственной инфраструктурой, соответствующей стандарту ISO 13485, гарантирует, что теоретические преимущества в области целостности сигнала реализуются в виде воспроизводимых и практически значимых клинических результатов.
 Свежие новости
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05





 EN