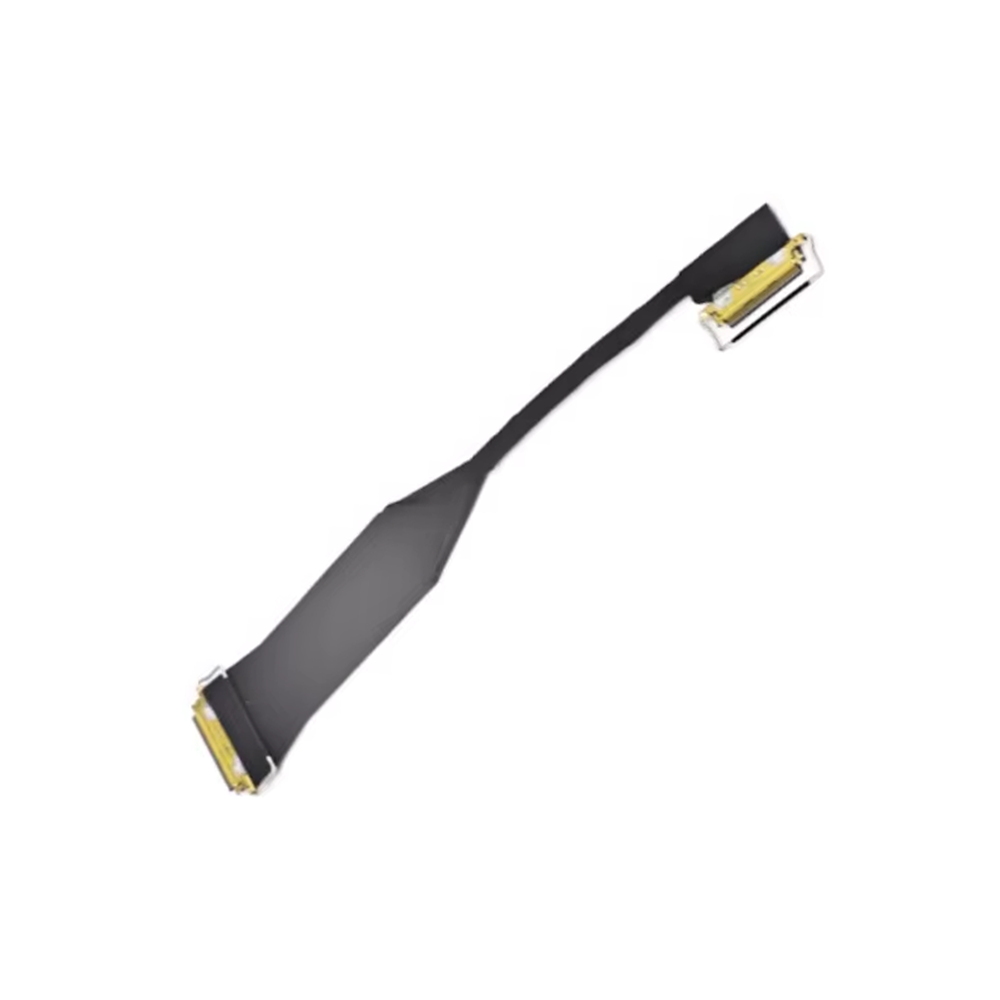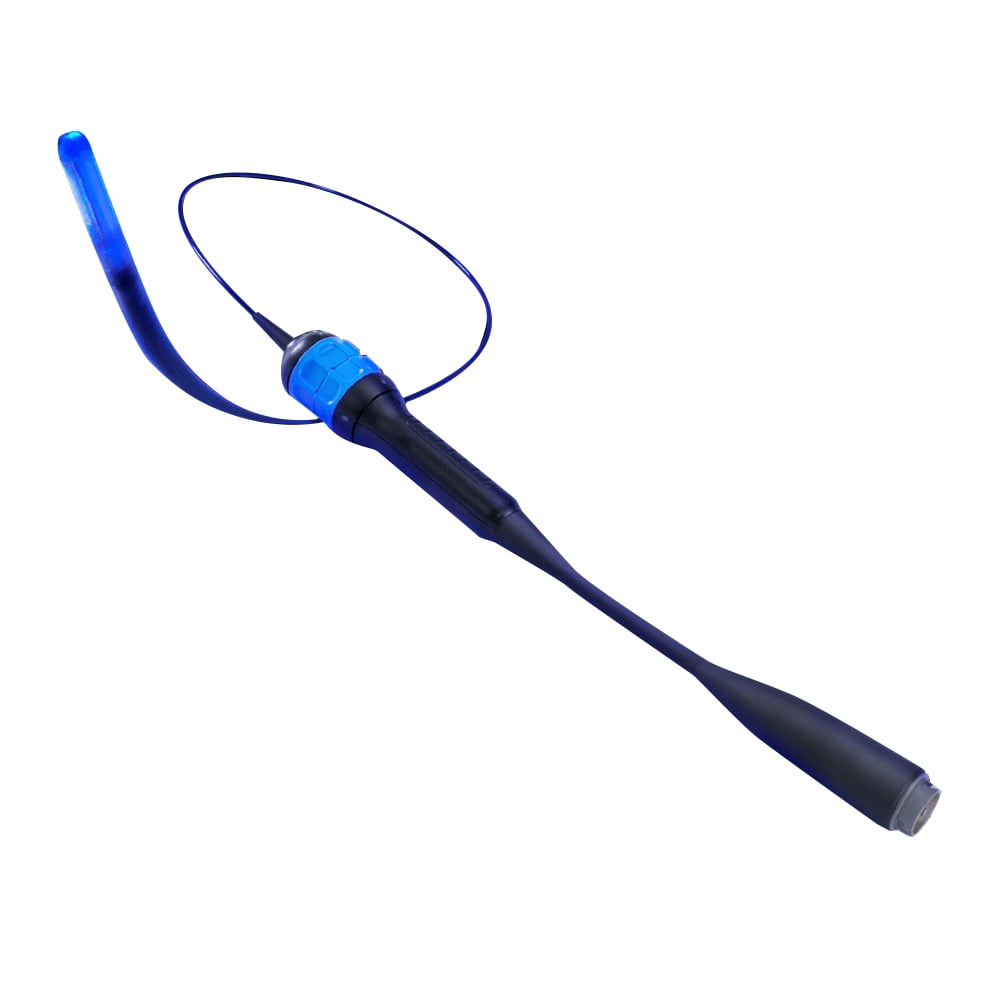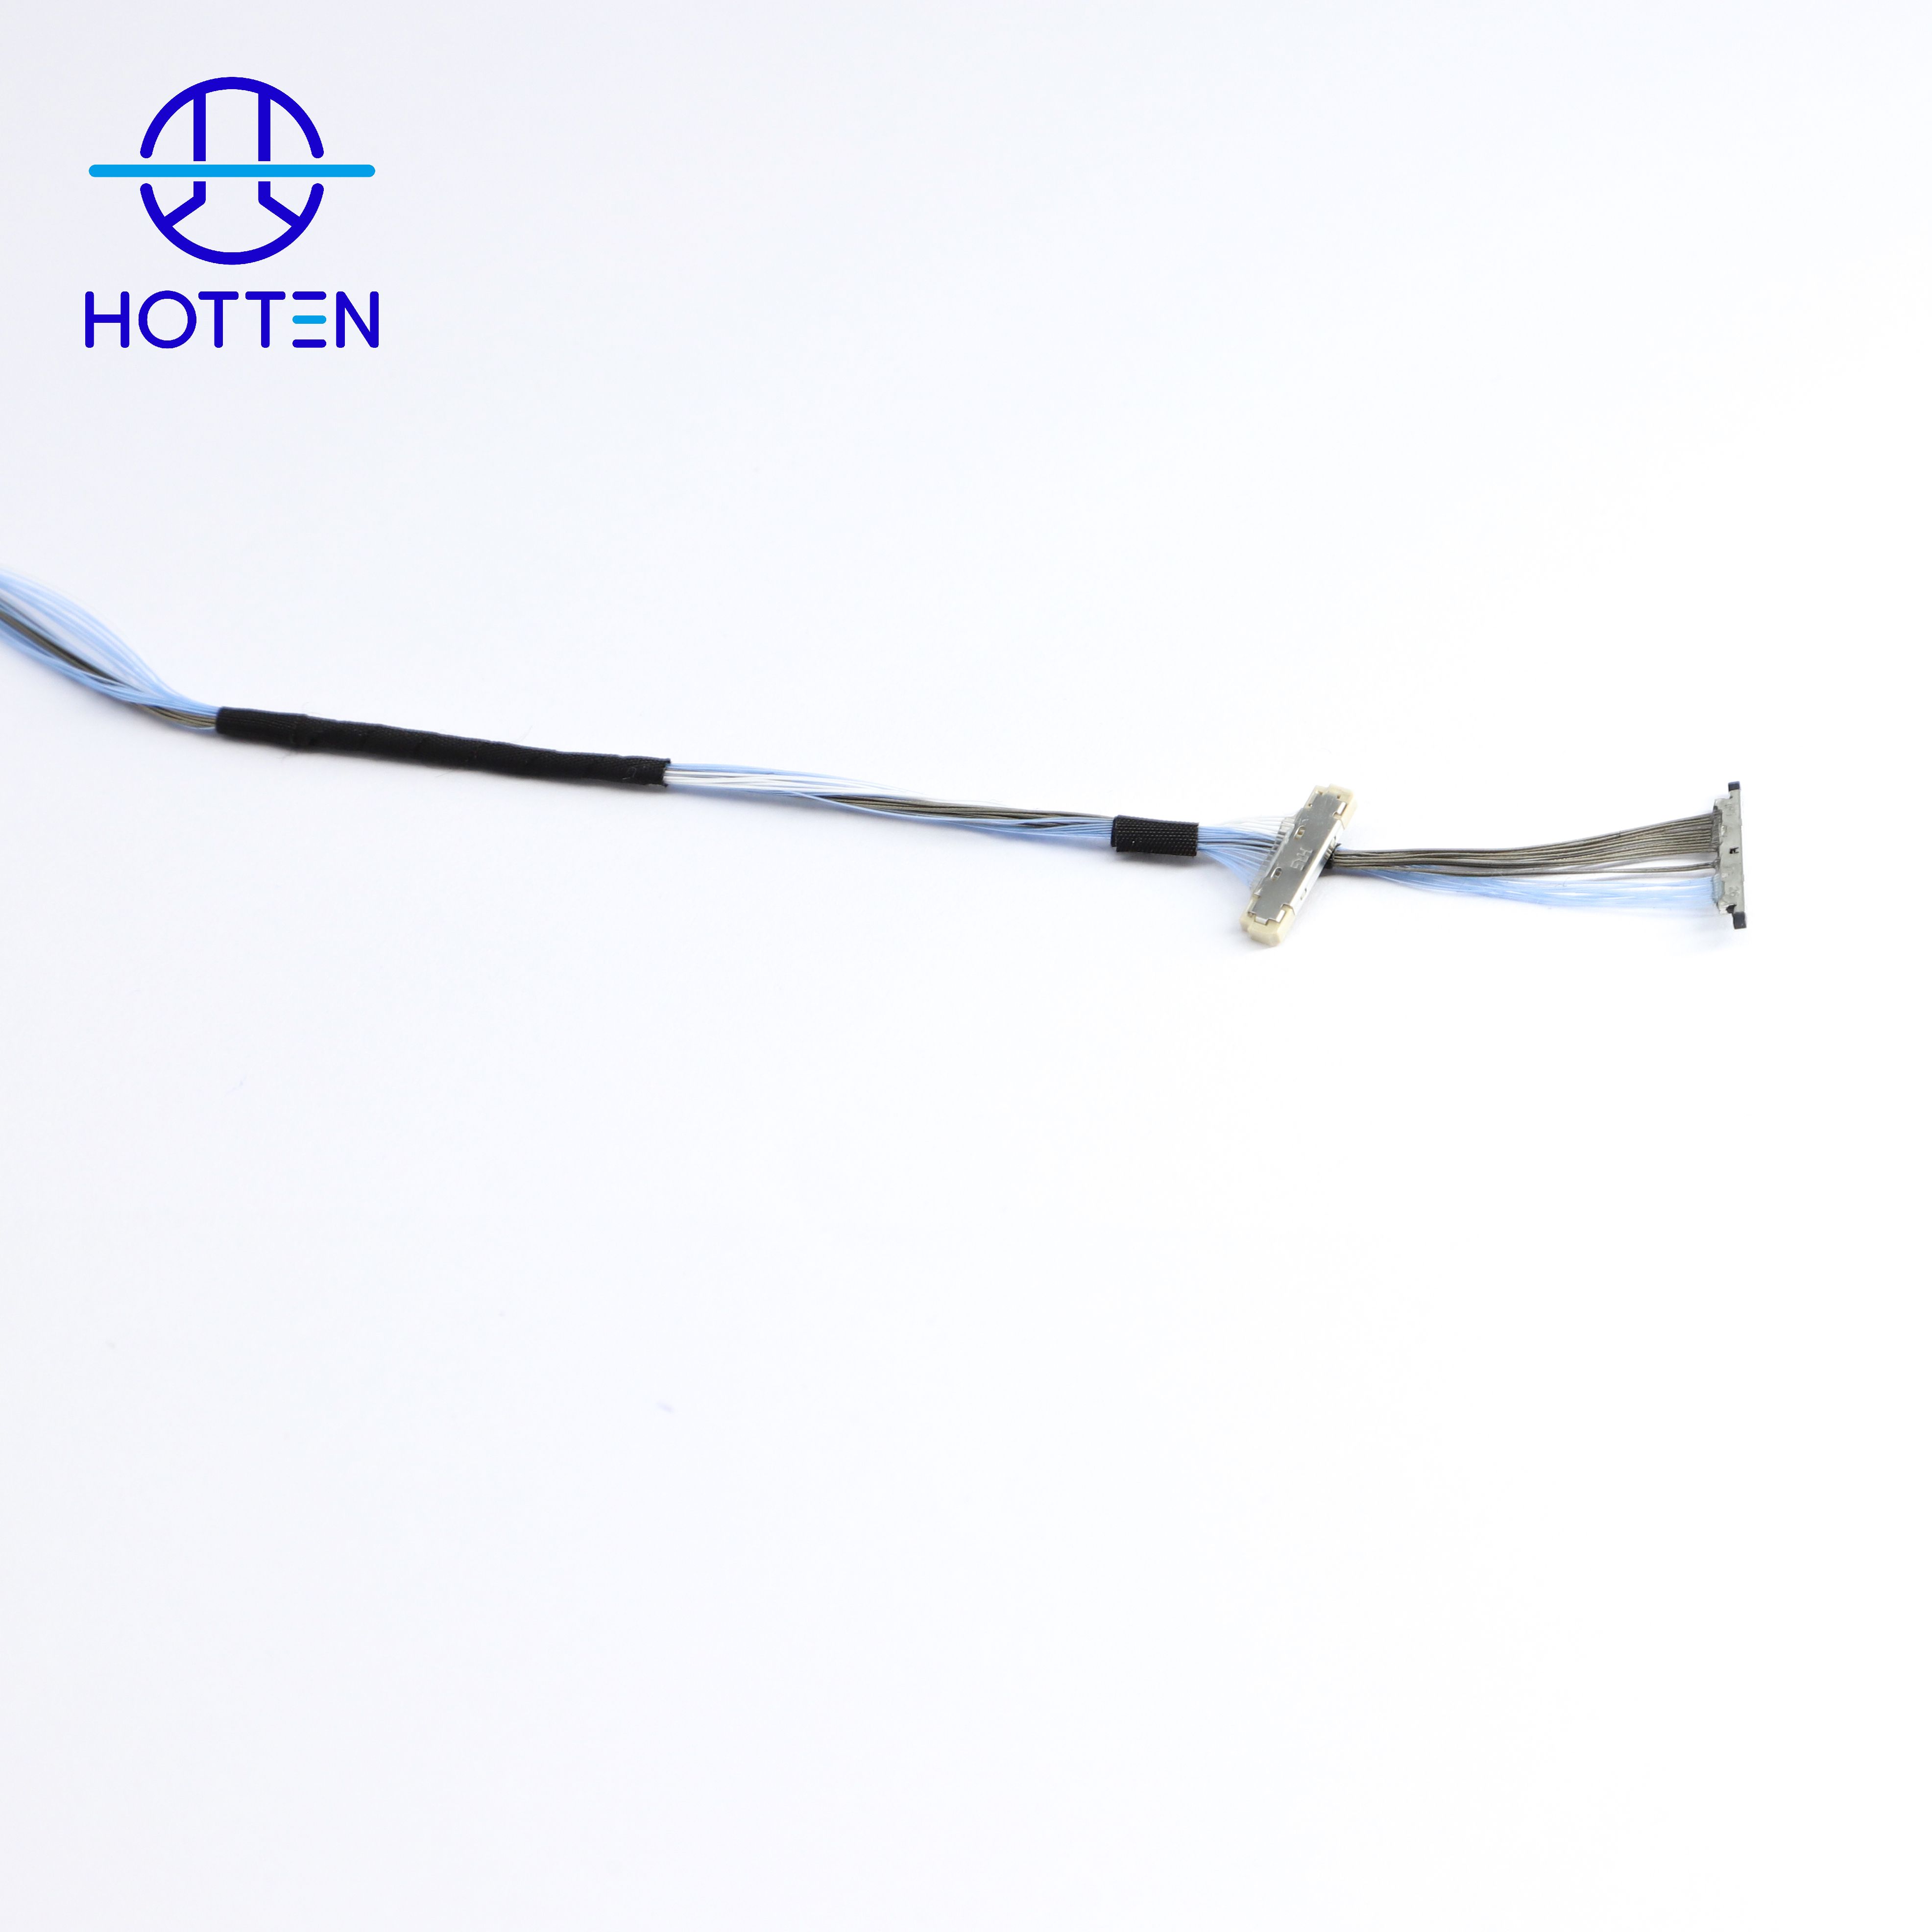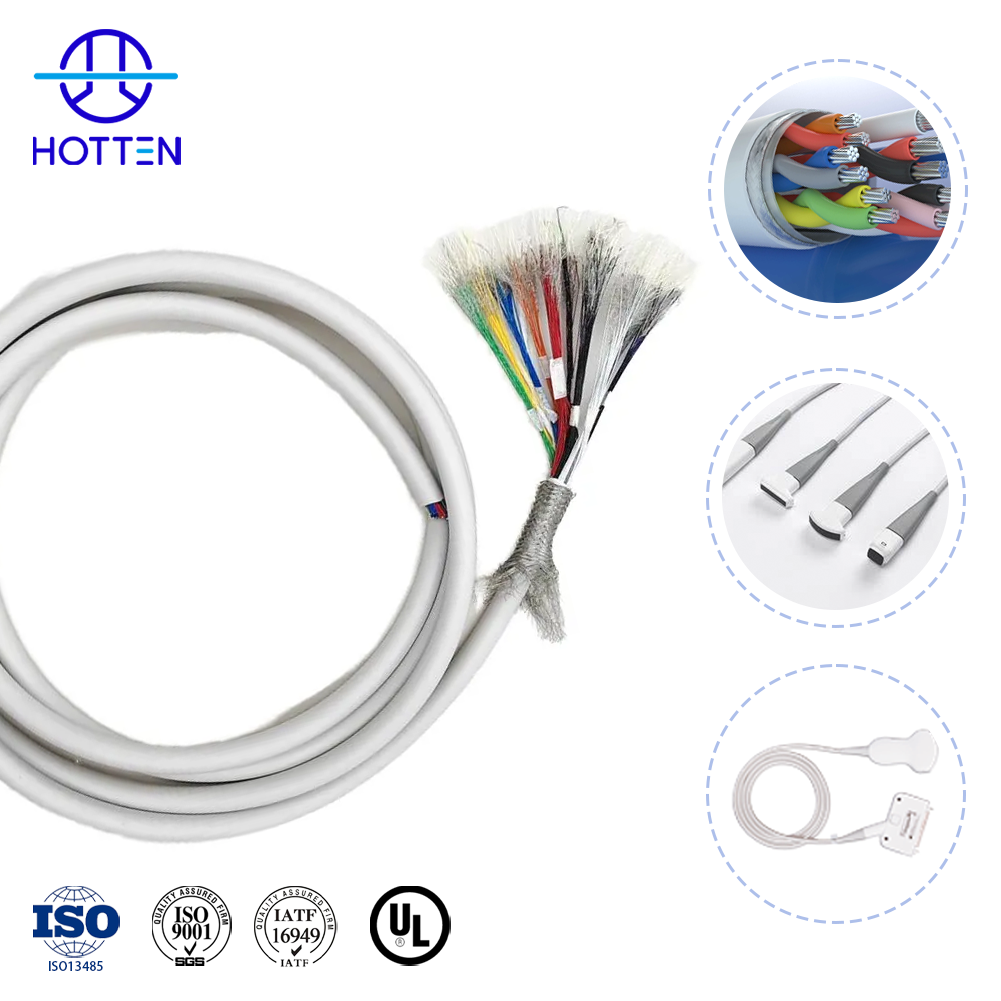
Технический анализ для инженеров ОЕМ, охватывающий конструкцию кабеля, экранирование, контроль импеданса, выбор материалов и валидацию надёжности в приложениях высокопроизводительных кабельных сборок.
Сборка кабеля ультразвукового датчика должна обеспечивать баланс между высокой плотностью каналов, целостностью сигнала, низкой ёмкостью, компактными габаритами, экранированием, гибкостью, механической прочностью и высокой плотностью оконцевания в рамках относительно небольшой сборки, с которой часто приходится работать. Подходящая конструкция кабеля зависит от архитектуры датчика, количества каналов, доступного пространства для прокладки, электрических требований, механических перемещений, интерфейса разъёма и требований к валидации.
Если датчику требуется от 64 до 256 независимых сигнальных каналов в ограниченном пространстве → оцените количество жил, размер проводников, наружный диаметр кабеля, расположение каналов и плотность оконцевания совместно → затем проверьте электрические и механические характеристики всей сборки.
Если основным требованием является согласованность сигнала, оцените ёмкость, импеданс, затухание, конструкцию диэлектрика, экранирование и допуски по размерам совместно, поскольку сборка кабеля является частью полного пути ультразвукового сигнала. Для получения связанной информации см. Как выбрать микроаксиальный кабель для применения в ультразвуковых зондах и Почему низкая ёмкость критически важна при проектировании кабелей для ультразвуковых датчиков .
Если датчик многократно изгибается, скручивается или подвергается механическим воздействиям в процессе эксплуатации, оцените усталость проводников, стабильность экранирования, конструкцию оболочки, радиус изгиба, ресурс на изгиб и компенсацию механических нагрузок совместно с электрическими требованиями.
Для понимания базовой взаимосвязи импеданса с геометрией проводника и структурой диэлектрика см. Значение согласованности импеданса в ультратонких коаксиальных микрокабелях сечением AWG .
Для индивидуальных высокоплотных межсоединений см. продукцию HOTTEN Кабель ультразвукового датчика и Медицинская сборка кабелей решения.
Современные диагностические ультразвуковые системы визуализации требуют передачи сигналов высокой плотности в чрезвычайно ограниченном пространстве. Типичная кабель ультразвукового датчика сборка должна обеспечивать 64–256 независимых каналов при сохранении эргономичного внешнего диаметра, подходящего для ручного использования.
Для достижения такой плотности каналов инженерные команды обычно используют сверхтонкие микрокоаксиальные кабели от 40 AWG до 48 AWG. Ключевая инженерная задача — найти баланс между механической гибкостью и электрическими характеристиками. Уменьшение размеров кабеля улучшает удобство обращения и гибкость, но повышает риск перекрёстных помех и усталости проводников при постоянных крутильных нагрузках.
В кабелях медицинских ультразвуковых систем высокой плотности , ёмкость напрямую влияет на ослабление сигнала, вносимые потери и стабильность изображения. Для оптимизации соотношения сигнал/шум в широком диапазоне частот конструкция кабелей обычно проектируется с целевой ёмкостью примерно 50 пФ/м.
Снижение ёмкости без увеличения диаметра кабеля возможно за счёт понижения эффективной диэлектрической проницаемости изоляционного материала при одновременном сохранении стабильного контроля волнового сопротивления.
Когда сотни микроаксиальных элементов объединяются в один кабельный сборочный узел, электромагнитные помехи становятся серьёзной инженерной проблемой. Эффективное экранирование должно подавлять внутренние перекрестные помехи и одновременно защищать слабые аналоговые эхо-сигналы от внешних шумов.
Тип экрана | Инженерное преимущество | Механический компромисс
Спиральный экран | Отличная гибкость и низкое сопротивление изгибу | Более низкая эффективность экранирования на очень высоких частотах
Оплеточное экранирование | Повышенное подавление ЭМП и структурная целостность | Увеличенная жесткость и больший диаметр кабеля
Для достижения оптимального баланса между электрическими и механическими характеристиками премиальные медицинские кабели часто используют гибридные конструкции экранирования. Отдельные микроаксиальные элементы защищаются спиральным экранированием, а весь кабельный узел покрывается плотной общей оплеткой, обеспечивающей всестороннюю защиту от ЭМП без ущерба для эргономики.
Поскольку ультразвуковые датчики представляют собой ручные медицинские устройства, в клинической практике они подвергаются постоянному изгибу, скручиванию и механическим воздействиям. Поэтому кабельные узлы должны обеспечивать исключительную устойчивость к усталостным повреждениям и выдерживать миллионы циклов изгиба без разрушения проводников или деградации экранирования.
Для проекта ультразвукового оборудования OEM техническое задание на сборку кабеля должно одновременно определять электрические, механические, габаритные, интерфейсные, материалоёмкие и валидационные требования. Поставщика не следует выбирать исключительно на основе значения AWG, диаметра кабеля или номинального импеданса.
Если ультразвуковая система предъявляет высокие требования к целостности сигнала → сначала определите импеданс, ёмкость, затухание, рабочую частоту, длину кабеля и согласованность между каналами → затем выберите подходящую конструкцию проводника и диэлектрика.
Ёмкость и импеданс следует оценивать в составе полной архитектуры кабеля. Изменения геометрии проводника, размеров диэлектрика или конструкции экрана могут повлиять на конечные электрические характеристики.
Более подробное обсуждение ёмкости см. в Почему низкая ёмкость критически важна при проектировании кабелей для ультразвуковых датчиков .
Рекомендации по контролю импеданса см. в Значение согласованности импеданса в ультратонких коаксиальных микрокабелях сечением AWG .
Если зонд имеет большое количество каналов и ограниченное пространство для внутренней трассировки → сначала определите количество каналов, размер проводника, расположение жил в кабеле, внешний диаметр кабеля и шаг оконцевания → затем оцените, может ли предложенная конструкция быть стабильно изготовлена.
Меньший проводник не является автоматически правильным решением. Полная конструкция также включает изоляцию, экранирование, оболочку, способ прокладки кабеля и оконцевание.
Для компромиссов, связанных с размером проводника, см. Как влияет стандарт AWG на эксплуатационные характеристики микро-коаксиального кабеля? .
Для индивидуальных Сборка микрокоаксиального кабеля требования, конструкцию кабеля и оконцевание следует оценивать как единый узел.
Если кабель зонда подвергается многократному изгибу или кручению → совместно определите конструкцию экранирования, радиус изгиба, количество циклов изгиба, крутящий момент, конструкцию оболочки и компенсацию механических нагрузок → затем проверьте электрические характеристики после механических испытаний.
Экранирование может способствовать подавлению ЭМИ, однако изменения в конструкции экранирования также могут повлиять на жёсткость кабеля, его внешний диаметр и гибкость. Поэтому выбранная конструкция должна соответствовать реальному профилю перемещения зонда.
Для более широкого процесса выбора кабелей УЗИ см. Как выбрать микроаксиальный кабель для применения в ультразвуковых зондах .
Если в сборке используется сотни сверхтонких проводников → до окончательного определения конструкции кабеля необходимо задать тип разъёма, шаг контактов, распиновку, метод оконцевания и доступное пространство для сборки → затем оптимизировать кабель с учётом интерфейса.
Например, прямая пайка на плату типа paddle-card и интерфейсы миниатюрных разъёмов могут предъявлять различные требования к расстоянию между проводниками, зачистке изоляции, тепловому управлению и компенсации механических нагрузок.
Оконцевание поэтому следует рассматривать как неотъемлемую часть проектирования кабеля, а не как отдельный производственный этап.
Практичное RFQ или инженерная спецификация должны содержать максимально возможное количество следующей информации:
| Требование | Параметры, подлежащие определению |
|---|---|
| Приложение | Тип УЗИ-датчика и его предполагаемое применение |
| Конфигурация каналов | Количество каналов, количество жил, их расположение |
| Дирижер | Калибр AWG, материал, конструкция проводников |
| Электрические параметры | Волновое сопротивление, ёмкость, затухание, частота |
| Габаритные размеры | Внешний диаметр кабеля, шаг, доступное пространство для прокладки |
| Защитный щит | Экранирование каждой жилы, общее экранирование, заземление |
| Механический | Радиус изгиба, количество циклов изгибания, крутящий момент |
| Интерфейс | Номер разъёма, схема распиновки, шаг контактов, способ оконцовки |
| Длина кабеля | Готовая длина и трассировочный путь |
| Материалы | Изоляция, оболочка, применимые медицинские требования |
| Подтверждение | Ёмкость, импеданс, рефлектометрия во временной области (TDR), диэлектрические и механические испытания |
| Производство | Количество прототипов, годовой объём, требования к системе качества |
При наличии ОЕМ также должны предоставить чертежи, образцы, номера деталей разъёмов, схемы распиновки, существующие спецификации кабелей или чертежи интерфейсов. Эти данные позволяют поставщику оценить полную сборку, а не просто предложить типовую конструкцию кабеля.
Если основной риск — нестабильность электрических характеристик, следует отдать приоритет испытаниям импеданса, ёмкости, рефлектометрии во временной области (TDR), затухания и согласования каналов.
Если основной риск — многократное перемещение, следует отдать приоритет испытаниям на изгиб, циклическое изгибание, кручение и компенсацию механических напряжений.
Если основной риск — миниатюрная оконцовка, следует отдать приоритет контроля геометрических размеров, качества пайки, стабильности оконцовки и валидации интерфейса.
Если основным риском является нестабильность производства, необходимо проверить как производительность прототипа, так и воспроизводимость характеристик партии продукции.
План валидации должен отражать реальные режимы отказа зонда, а не основываться лишь на одном тесте с бинарным результатом («прошел/не прошел»).
Практическую последовательность разработки для OEM можно кратко описать следующим образом:
Архитектура зонда → количество каналов → требования к сигналу → габариты кабеля → структура проводника/диэлектрика → экранирование → механические требования → разъём/оконцевание → прототип → валидация → серийное производство
Такая последовательность помогает избежать распространённой проблемы при разработке: выбора кабеля на раннем этапе и последующего выявления того, что его ёмкость, гибкость, особенности оконцевания или прокладки не соответствуют окончательным требованиям к зонду.
Сведения о разработке специализированных ультразвуковых кабелей см. в HOTTEN Кабель ультразвукового датчика решения.
Для более широкого спектра применений в медицинских устройствах см. Медицинское оборудование .
Оконцевание до 256 микроаксиальных элементов требует ультратонких решений для межсоединений, обычно включающих прямую пайку на платы-лопатки или миниатюрные печатные платы с шагом контактов 0,3 мм или менее. Точное тепловое управление при лазерном снятии изоляции и микропайке критически важно для предотвращения деформации вспененной изоляции из ПФА, что может изменить локальное волновое сопротивление и ухудшить характеристики сигнала.
Все производственные и сборочные процессы должны соответствовать требованиям стандарта ISO 13485 к системам менеджмента качества медицинских изделий. Производство должно включать 100%-ное тестирование ёмкости и высокочастотный анализ параметров сети для подтверждения допусков волнового сопротивления, пределов ёмкости и согласования времени распространения сигнала (разброса задержек) по всей кабельной сборке.
Для ультразвуковых систем визуализации нового поколения привлечение специалистов по проектированию кабелей на ранних этапах разработки помогает обеспечить оптимальную геометрию проводников, конфигурацию экранирования и конструкцию оконечных соединений. Компания HOTTEN Cable предоставляет комплексную инженерную поддержку — от моделирования и прототипирования в соответствии со стандартом ISO 13485 до серийного производства, помогая заказчикам-производителям оборудования (OEM) ускорить разработку при одновременном обеспечении надежной работы.
 Свежие новости
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05





 EN