+86-13912615597 [email protected]
Все категории

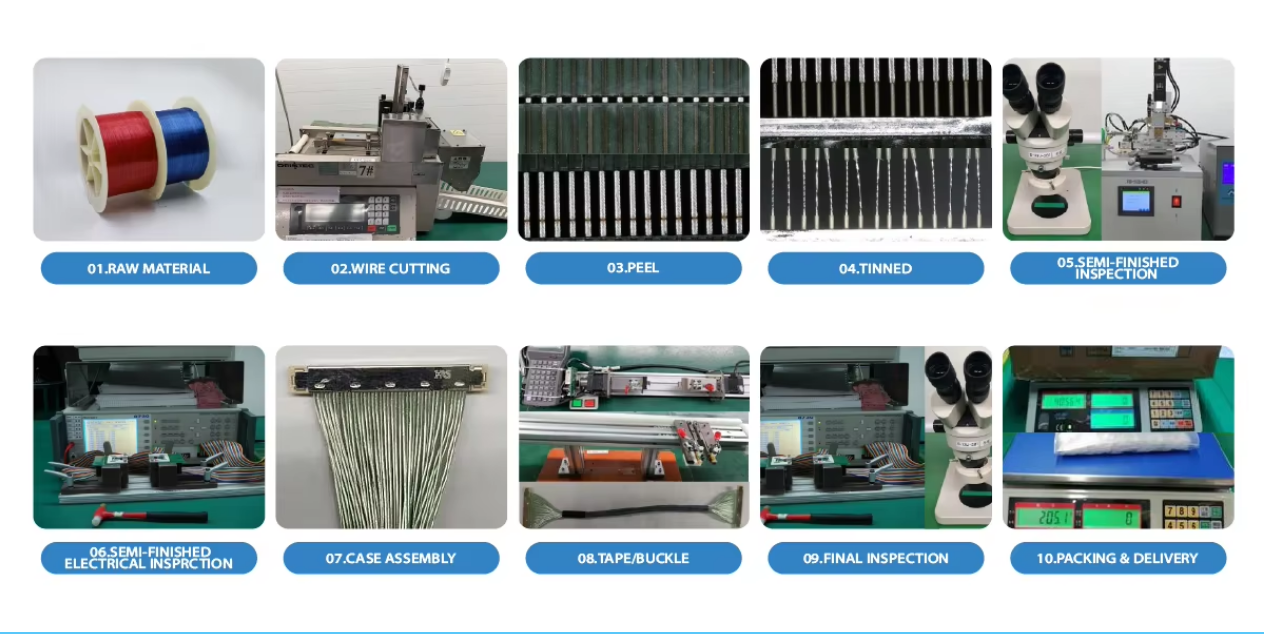
Технологический процесс производства сборок микроаксиальных кабелей

Apr 03, 2026

Сборка микроаксиального кабеля — это невидимый супергерой в мире AR/VR , промышленных дронов и технологий в сфере здравоохранения, которые стремительно развиваются. Эти небольшие, но мощные компоненты обеспечивают передачу высокочастотных сигналов с минимальными потерями — ещё одно неотъемлемое требование современной электроники, которое нельзя игнорировать.

Компания Hotten Electronic, основанная в 2018 году и расположенная в восточной части Китая, уже много лет осваивает это сложное направление. Будучи научно-исследовательской компанией-лидером с ультратонкой коаксиальной кабельной технологией, мы разрабатываем более 300 новых кабель технические характеристики каждый год выпускаются на нашей производственной площадке площадью 10 000 квадратных метров. Однако что превращает сырьё в кабельную сборку высокой производительности? Это сочетание передового оборудования, строгого контроля качества и индивидуальных инженерных компетенций.

Это «за кулисами»: как изготавливаются сборки микрокоаксиальных кабелей.

Каковы основные этапы производства сборок микрокоаксиальных кабелей?

Прямой ответ

Сборки микрокоаксиальных кабелей производятся в строго контролируемой последовательности: обработка тонких проводов, изоляция, коаксиальное формирование, экранирование, наружная оболочка, точная резка и зачистка, оконцевание и финальный контроль .

Важно понимать, что производство микрокоаксиальной сборки — это не просто уменьшенная копия производства обычных коаксиальных кабелей. По мере уменьшения диаметра кабеля и размера проводника контроль геометрических размеров, однородность материалов, коаксиальная геометрия, экранирование, точность оконцевания и контроль становятся всё более критичными .

Типичная технологическая цепочка выглядит следующим образом:

Подготовка тонких проводов → Изоляция → Коаксиальное формирование → Экранирование → Наружная оболочка → Резка и зачистка → Оконцевание → Электрические и механические испытания

Этап производства Основные инженерные параметры контроля Результат
Подготовка тонких проводов Размер и однородность проводника Стабильный электрический и механический фундамент
Изоляция Толщина и однородность диэлектрика Контролируемых электрических характеристик
Коаксиальная конструкция Концентричность и геометрия Стабильное поведение при передаче сигнала
Защитный щит Покрытие и структура Контроль ЭМП и изоляция сигнала
Шляпы Толщина, материал и гибкость Механическая и экологическая защита
Резка и снятие изоляции Контролируемая подготовка Защита проводника и экрана
Прекращение Выравнивание и качество контакта Надёжное готовое соединение
Заключительное испытание Электрические, геометрические и механические проверки Проверка готовой сборки

Для проектов OEM, требующих тонкопроволочных и микроаксиальных сборок, см. HOTTEN Микрокоаксиальный кабель и Сборка микрокоаксиального кабеля решения.


image(3b6a3e2fac).png

Этап 1: Выбор материалов и волочение провода

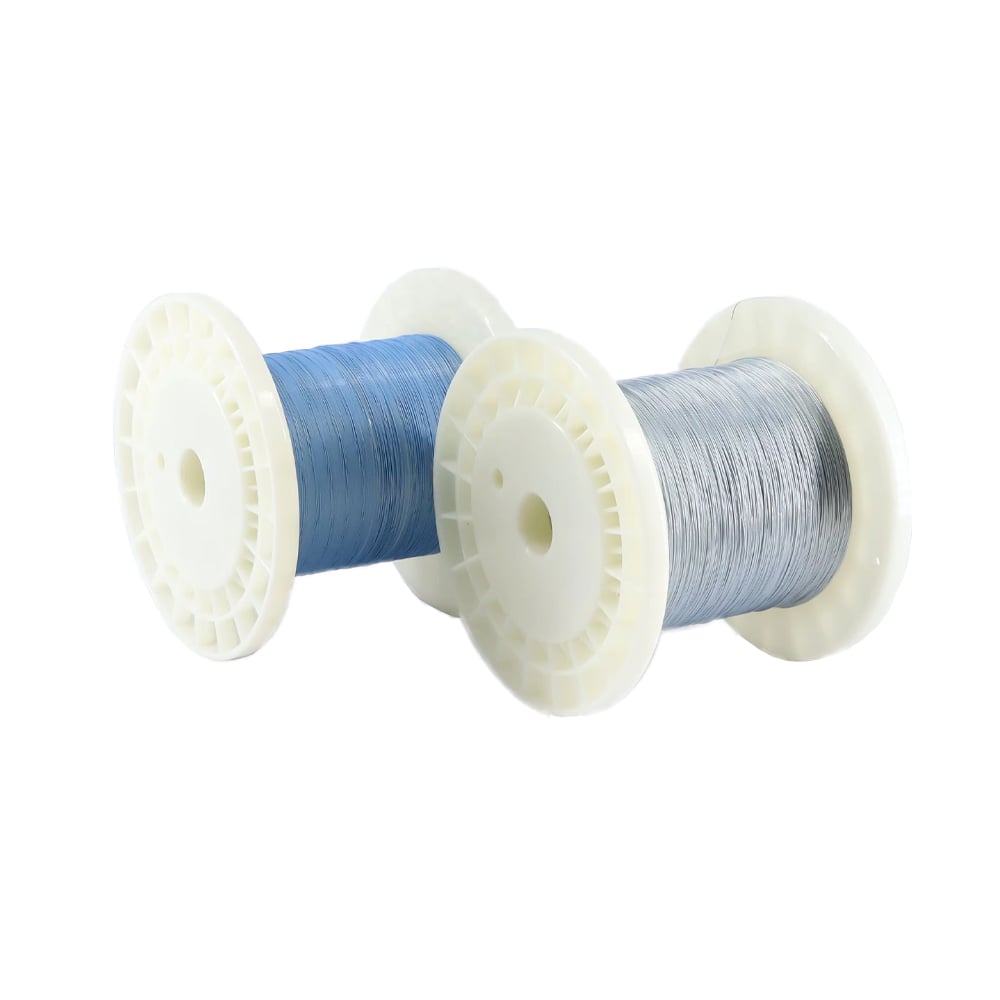
Процесс начинается с сырья — обычно медных или медных сплавов проводников. Поскольку микрокоаксиальные кабели обычно имеют диаметр проводника порядка микронов, чрезвычайно важна тонкость. В Hotten процесс начинается с волочения проволоки: исходная проволока протягивается через серию матриц для достижения требуемой толщины. Погрешность всего в 0,001 мм может повлиять на стабильность волнового сопротивления. Этот этап закладывает основу целостности сигнала — ключевой параметр при использовании в медицинских и промышленных целях.

Шаг 2: Экструзия и изоляция

Когда проводник готов, его необходимо изолировать, чтобы предотвратить утечку сигналов. Именно для этой цели используются такие материалы, как FEP, PFA или ETFE. Слой изоляции наносится с помощью высокоточных экструдеров с допусками на концентричность, соответствующими или превышающими отраслевые стандарты. В случае сверхтонкие коаксиальные кабели , однородность этого диэлектрического покрытия имеет исключительно важное значение — ёмкость и скорость сигнала напрямую зависят от неё.

Шаг 3: Оплетка и экранирование

Электромагнитные помехи (ЭМС) — неизбежный враг в эпоху 5G и передачи видео высокого качества. В наших микроаксиальных сборках применяется многослойная экранировка, зачастую в виде фольгированных оболочек в сочетании с оплетками из металлической сетки. Для её изготовления используются специализированные оплеточные станки, способные работать с нитью толщиной с человеческий волос. Более 40 производственных станков на заводе Hotten работают круглосуточно, обеспечивая плотное и гибкое экранирование — баланс, необходимый при динамическом применении, например, в карданах дронов или хирургических роботах.

Шаг 4: Нанесение внешней оболочки

Внешняя оболочка защищает кабель. В зависимости от области применения мы выбираем в качестве материала для оболочки полиуретан или ПВХ. В случае медицинских эндоскопов оболочка должна допускать стерилизацию и быть биосовместимой. В случае промышленных дронов она должна выдерживать абразивное воздействие и высокие температуры. Этот слой наносится без повреждения тонкой внутренней топографии за счёт точной настройки наших линий экструзии. Это не классическая экструзия, а микромашиностроение.

Этап 5: Резка и снятие изоляции

Следующим идёт один из самых ответственных этапов. Микрокоаксиальные кабели нельзя резать обычными лезвиями, как это делается с традиционной проводкой. Риск поцарапать центральный проводник или нарушить экран чрезмерно высок. Мы используем лазерные системы резки и системы снятия изоляции на основе электрического сопротивления, обеспечивающие хирургическую точность при удалении изоляционных слоёв. Именно это обычно определяет разницу между рабочим соединением и соединением, вызывающим отражение сигнала.

Этап 6: Оконцевание и присоединение разъёмов

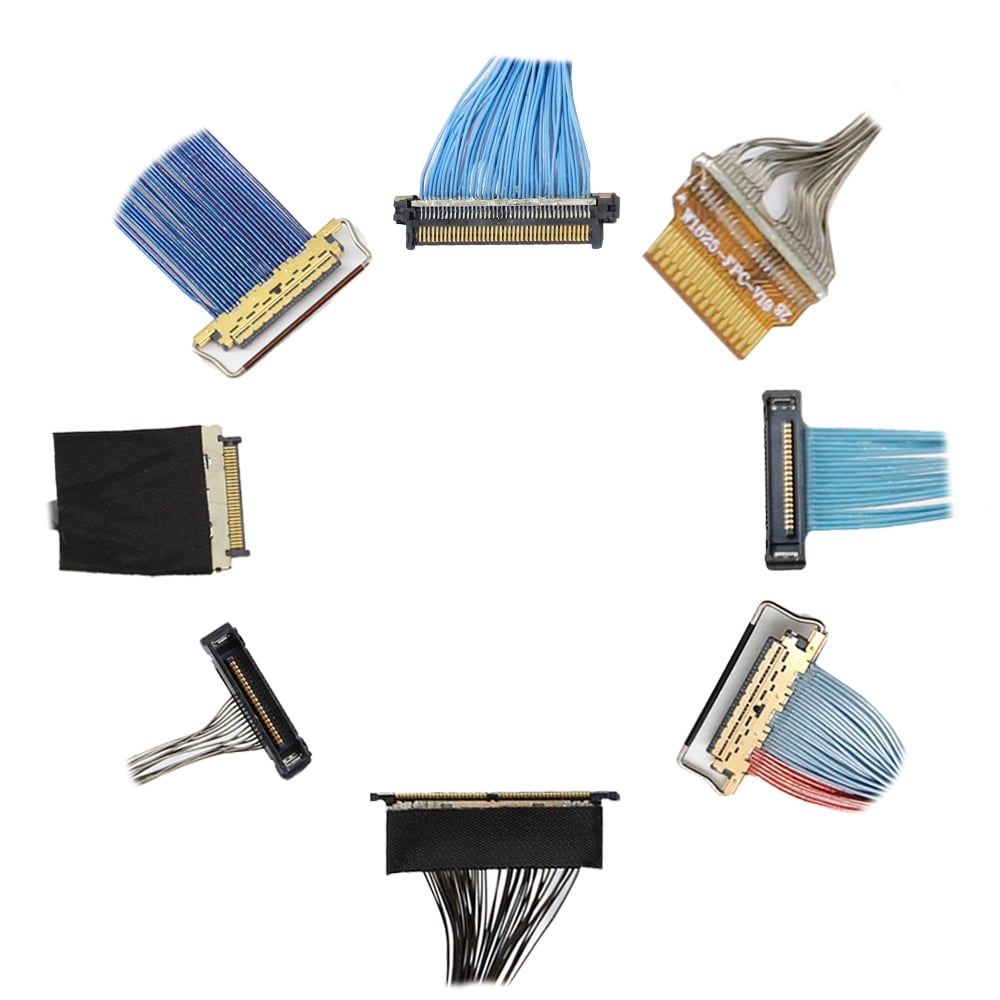
И сборка кабеля настолько хороша, насколько надежны ее соединения. Наши техники и автоматизированные станки совместно устанавливают микроминиатюрные разъемы — как правило, I-PEX, Hirose или даже индивидуальные конструкции. Этот процесс включает пайку или лазерную сварку под увеличением. В случае медицинских ультразвуковых датчиков он должен выполняться таким образом, чтобы потери сигнала отсутствовали полностью. В случае гарнитур дополненной и виртуальной реальности (AR/VR) он должен обеспечивать высокоскоростную передачу данных без задержек.

Этап 7: функциональное тестирование 100 %

Качество — это не пропускной пункт в Hotten; это культура. Каждая сборка проходит тщательное тестирование, в том числе:

Проверка целостности цепи и испытание на повышенное напряжение (Hi-Pot) для подтверждения электрической безопасности;

Измерение импеданса и коэффициента стоячей волны (VSWR) для оценки эффективности передачи сигнала;

Испытание на разрывное усилие и испытание на изгибаемость (flex life) для имитации реальных механических нагрузок в эксплуатации;

Визуальный осмотр с использованием автоматизированных оптических устройств.

Обладая производственной мощностью более 144 миллионов метров в год, такой уровень контроля требует стандартизированных рабочих процессов и нулевой терпимости к дефектам.

Этап производства Основной процесс Ключевые аспекты качества
1. Волочение провода Уменьшение диаметра проводника Стабильность размеров
2. Утепление Прецизионное экструзионное изделие Однородность диэлектрика и концентричность
3. Экранирование Фольгированное и/или оплетённое экранирование Защита от ЭМП и коэффициент покрытия
4. Оболочка Наружный защитный слой Гибкость и сопротивляемость окружающей среде
5. Резка и зачистка Точная подготовка Избегайте повреждения проводника и экрана
6. Завершение монтажа Крепление разъёма Электрическая и механическая надёжность
7. Окончательное тестирование Электрический и механический осмотр Функциональная и качественная проверка


Человеческий фактор: НИОКР как основа

Рассматривая наш процесс, невозможно не упомянуть инженеров, которые его реализуют. Наш отдел НИОКР тесно взаимодействует с заказчиками на этапе проектирования и производства, ежегодно разрабатывая более 300 новых спецификаций кабелей. Это может быть заданное волновое сопротивление для беспилотного летательного аппарата военного класса или миниатюрный радиус изгиба для нейрососудистого катетера — однако именно наша способность быстро создавать прототипы в крупном масштабе превращает хорошую идею в надёжную промышленную или медицинскую систему.

Инженерный подбор и соображения при производстве для OEM

1. Производство тонкопроволочных изделий закладывает основу для конечного кабеля

Производственный процесс начинается с проводника.

Для ультратонкого электронного провода целевой показатель производства — это не просто меньший диаметр проводника. Проводник должен сохранять стабильность следующих параметров:

  • Диаметр
  • Свойства материала
  • Состояние поверхности
  • Электрическое сопротивление
  • Механические характеристики

IF oEM требует очень малые проводники, тогда... следует контролировать размерную стабильность проводника до изготовления коаксиального кабеля, потому что отклонения, возникающие на этапе производства провода, могут сохраняться на последующих этапах — изоляции, экранирования и оконцевания.

Для применений, требующих сверхтонких проводников, см. продукцию HOTTEN Тонкий электронный провод возможностей.

2. Изоляция обеспечивает не только электрическую изоляцию

Слой изоляции отделяет проводник от окружающих токопроводящих структур, однако в микрокоаксиальном кабеле он также влияет на общую электрическую геометрию.

Важные параметры включают:

Параметр изоляции Почему это важно
Материал Влияет на диэлектрические свойства и эксплуатационные характеристики в различных средах
Толщина Влияет на геометрию кабеля и его электрические параметры
Однородность Способствует стабильности характеристик по всей длине кабеля
Концентричность Обеспечивает стабильную коаксиальную геометрию
Качество поверхности Обеспечивает надёжную последующую обработку

IF кабель требует контроля электрических характеристик, тогда... толщина изоляции и геометрия должны рассматриваться как параметры производства, потому что изменения в диэлектрической структуре могут повлиять на ёмкость и импеданс.

3. Коаксиальная геометрия должна оставаться неизменной в ходе производства

Микрокоаксиальный кабель зависит от относительного положения центрального проводника, диэлектрика и экрана.

Требуемая структура следующая:

центральный проводник → диэлектрик → экран

Чем компактнее становится кабель, тем важнее становится постоянство геометрии.

IF центральный проводник или диэлектрик смещаются внутри коаксиальной структуры, тогда... электрические характеристики могут изменяться вдоль кабеля, потому что физическое взаиморасположение токопроводящих элементов изменилось.

Одна из причин, по которой производство микрокоаксиальных кабелей требует скоординированного контроля процессов, а не только проверки готовой продукции.

4. Экранирование должно обеспечивать баланс между электрическими и механическими требованиями

Экранирование помогает подавлять электромагнитные помехи и нежелательную связь сигналов, однако конструкция экрана также влияет на механические свойства кабеля.

Возможные компромиссы включают:

больше экранирования → выше степень защиты

но потенциально:

больше экранирования → больший внешний диаметр / повышенная жёсткость / более сложное оконцевание

IF кабель используется в динамическом применении, например, в медицинском зонде, стабилизаторе БПЛА или роботизированной системе, тогда... выбор экранирования должен осуществляться совместно с учётом требований к гибкости, потому что электрическое преимущество должно оставаться совместимым с механическим перемещением кабеля.

Для радиочастотных применений см. HOTTEN Коаксиального кабеля .

5. Оболочка является частью функционального дизайна кабеля

Внешняя оболочка защищает внутреннюю структуру кабеля, но также влияет на:

  • Гибкость
  • Устойчивость к абразию
  • Кабельный
  • Характеристики поверхности
  • Устойчивость к химическим веществам
  • Поведение при прокладке
  • Экологическая прочность

IF кабель используется в медицинской среде тогда... материал оболочки следует оценивать с учётом реальных условий очистки, дезинфекции, температуры и других эксплуатационных факторов потому что общие описания материалов не заменяют валидацию, специфичную для конкретного применения.

Для медицинских применений см. Медицинская сборка кабелей .

6. Резка и снятие оболочки требуют контролируемой подготовки кабеля

После изготовления кабеля его необходимо подготовить к оконцеванию.

Цель состоит в том, чтобы обнажить требуемые токопроводящие структуры, не повредив при этом:

  • Центральные проводники
  • Изоляция
  • Защитный щит
  • Соседние сигнальные пути

IF кабель использует тонкие проводники или миниатюрные коаксиальные структуры, тогда... процесс снятия изоляции должен соответствовать конструкции кабеля, потому что чрезмерное усилие при снятии изоляции или неточная подготовка могут повредить электрическую структуру до начала сборки разъёма.

Следовательно, требуемый метод подготовки должен быть определён совместно с конструкцией разъёма и оконцевания.

7. Оконцевание превращает кабель в готовую сборку

Надёжность готовой кабельной сборки определяется надёжностью её оконцевания.

В зависимости от конструкции заказчика оконцевание может включать:

  • Завершение монтажа микроаксиального разъёма
  • Завершение монтажа тонкими проводами
  • Подключение гибкой печатной платы (FPC)
  • Соединение печатных плат
  • Пайка
  • Клепка
  • Терминацию экрана
  • Переплавление
  • Компенсация натяжения

IF в сборке используется миниатюрный разъём, тогда... подготовка кабеля, выравнивание проводников, обработка экрана и позиционирование разъёма должны контролироваться совместно, потому что небольшая ошибка при завершении монтажа может повлиять как на электрическую непрерывность, так и на механическую надёжность.

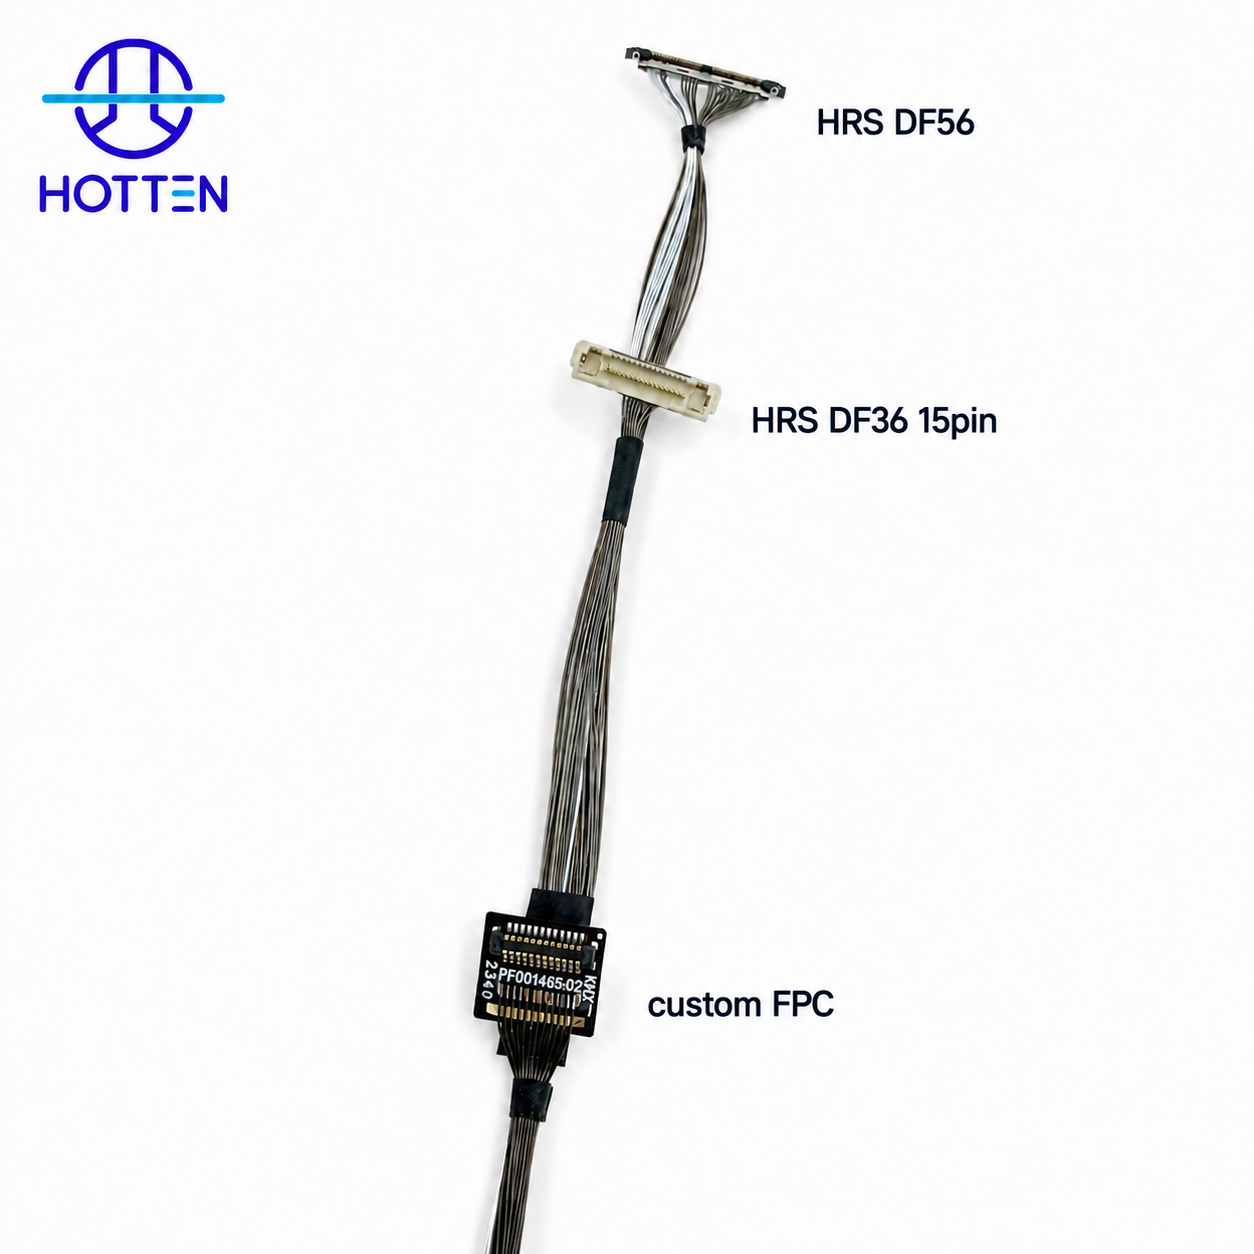
HOTTEN может интегрировать разъёмы, гибкие печатные платы (FPC), интерфейсы с печатными платами (PCB), корпуса и другие компоненты, указанные заказчиком в готовую сборку в соответствии с чертежом, спецификацией (BOM), номером детали или образцом заказчика.

8. Готовую сборку следует тестировать, а не только исходный кабель

Сырой кабель может соответствовать своим техническим характеристикам, однако готовая сборка всё ещё может иметь проблемы с оконцовкой или разъёмом.

В зависимости от области применения валидация готового изделия может включать:

Испытание / Контроль Назначение
Продолжительность Проверьте все электрические цепи
Сопротивление Проверьте состояние проводников и контактов
Сопротивление изоляции Проверка электрической изоляции (при необходимости)
Hi-Pot Оценка электрической прочности изоляции, где применимо
Пропускная способность Проверку электрической нагрузки
Импеданс Проверку контролируемых характеристик передачи, если это требуется
Потеря вставки Оценка затухания на высоких частотах
Испытание на растяжение Проверка механической прочности оконцовки
Испытание на изгиб Оценить многократное перемещение
Измерительная проверка Подтверждение габаритных размеров готовой сборки
Визуальная проверка Выявление дефектов сборки

IF кабель проходит квалификацию для высокоскоростного, ВЧ-, ультразвукового или другого чувствительного применения, тогда... испытания должны быть определены применительно к готовой сборке, потому что полный сигнальный путь включает как кабель, так и его оконцовки.

9. Производство ОЕМ должно начинаться с контролируемой инженерной информации

Процесс производства кабельных сборок с микрокоаксиальным кабелем по индивидуальному заказу становится более предсказуемым, когда поставщик получает полную инженерную информацию.

Полезные входные данные включают:

Входные данные от OEM Примеры
Спецификация кабеля Калибр AWG, конструкция, наружный диаметр
Электрические требования Волновое сопротивление, ёмкость, частота, затухание
Длина кабеля Окончательная длина кабеля и допуск
Коннектор Производитель, серия, номер детали
Пин-out Назначение контактов
Защитный щит Требуемая конструкция
Механический Радиус изгиба, трассировка, направление выхода
Гибкая печатная плата (FPC) / печатная плата (PCB) Чертёж и требования к интерфейсу
Корпус Габаритные размеры и информация о сборке
Тестирование Электрические и механические требования
Количество Прототип, опытная партия, годовой объём

IF разъём или интерфейс уже зафиксированы тогда... предоставьте точный номер детали и чертёж потому что оконцевание и подготовка кабеля зависят от фактической геометрии разъёма

10. Для прототипа и серийного производства требуются различные процессы контроля

Производство микроаксиальных кабелей должно проектироваться с учётом контролируемого перехода:

Инженерный образец → прототип → опытная партия → серийное производство

На каждом этапе акцент смещается

Сцена Основной фокус
Инженерный образец Осуществимость и конструкция
ПРОТОТИП Электрическая и механическая валидация
Пилот Воспроизводимость процесса
Массовое производство Стабильность производства и контроль

IF изменения конструкции после проверки прототипа, тогда... пересмотренная конструкция кабеля, конфигурация разъёмов или технологические параметры должны быть задокументированы до начала опытного производства, потому что сборка в производственных условиях должна оставаться неизменной относительно утверждённой инженерной конфигурации.

11. Возможности поставщика должны охватывать весь цикл — от тонкого провода до готовой сборки кабеля

При закупке у ОЕМ возможности поставщика могут оцениваться как единый процесс, а не по отдельным производственным операциям.

Эффективная производственная цепочка выглядит следующим образом:

Тонкий электронный провод → Микрокоаксиальный кабель → Точная подготовка → Завершение монтажа на разъёмах / гибких печатных платах (FPC) / жёстких печатных платах (PCB) → Готовая сборка кабеля → Испытания

IF заказчик приобретает готовую сборку кабеля, а не сырой кабель, тогда... поставщик должен обладать возможностями контроля ключевых этапов — от производства тонкого провода до финальной сборки, потому что в противном случае проблемы с качеством могут перемещаться между различными поставщиками и усложнять их выявление.

Основное направление производства HOTTEN — тонкий электронный провод и микроаксиальный кабель при этом разъёмы, гибкие печатные платы (FPC), печатные платы (PCB), корпуса и связанные компоненты, указанные заказчиком, могут быть интегрированы в готовую сборку в соответствии с требуемым инженерным проектом.

12. Требования к производству должны соответствовать области применения

Для различных областей применения требуются различные приоритеты.

Приложение Производственный фокус
Ультразвук Тонкие проводники, низкая ёмкость, высокая плотность, гибкость, оконцевание
Эндоскоп Малый наружный диаметр, компактное оконцевание, изгибаемость
Камера / система технического зрения Целостность высокоскоростных сигналов, миниатюрный интерфейс
БПЛА Лёгкая конструкция, гибкость, устойчивость к вибрации
Робототехника Повторяющиеся движения, прокладка кабеля и механическая прочность
RF-системы Импеданс, экранирование, ослабление и переходы разъёмов
Компактная электроника Миниатюризация, плотность и интеграция сборки

IF применение является высокоспециализированным, тогда... требования к производству должны исходить из реальных условий эксплуатации устройства, потому что одна и та же конструкция микроаксиального кабеля не подходит автоматически для каждого применения.

См. HOTTEN's Медицинские устройства ,БПЛА и робототехника ,Искусственный интеллект и умная электроника , и Системы высокой частоты и радиочастотные системы решения.

13. Практический контрольный список для OEM-производства

Перед утверждением заказной сборки микроаксиального кабеля инженеры и закупщики OEM могут проверить следующее:

Контрольная точка Ключевой вопрос
Тонкий провод Доступен ли требуемый размер проводника?
Изоляция Определены ли требования к материалам и габаритным размерам?
Геометрия кабеля Контролируется ли коаксиальная структура?
Защитный щит Определена ли требуемая конструкция экранирования?
Оболочка Соответствует ли она условиям эксплуатации?
Прекращение Возможно ли сборка указанного разъёма / интерфейса?
Механический Определены ли требования к изгибу, прокладке и компенсации механических нагрузок?
Тестирование Указаны ли испытания готовых сборок?
Документация Контролируются ли ревизии чертежей и спецификаций (BOM)?
Производство Возможно ли масштабирование конструкции от прототипа до серийного производства?

Надёжная микрокоаксиальная кабельная сборка является результатом контролируемого производства тонких проводов, точной конструкции кабеля, аккуратного оконцевания и испытаний, ориентированных на конкретное применение вместо одного отдельного производственного этапа.

Для проектов OEM, требующих индивидуальных микрокоаксиальных конструкций и готовых сборок, см. Сборка микрокоаксиального кабеля .

Заключение: От нашего цеха — к миру

В компании Hotten Electronic мы не рассматриваем сборки микрокоаксиальных кабелей как компоненты систем, а воспринимаем их как ключевые драйверы инноваций. Будь то высокочастотные сигналы, передаваемые через внутреннюю часть МРТ-аппарата, или кристально чёткое видео для VR-гарнитуры — за каждым таким решением стоят тысячи часов инженерной работы, направленной на достижение совершенства.

На нашем пути к становлению одним из ведущих мировых поставщиков действует один и тот же девиз: качество и безопасность не обсуждаются — они заложены в нашу производственную ДНК.

Если вы ищете партнёра, способного изготовить прецизионные кабельные сборки, полностью соответствующие вашим требованиям — будь то прототип или серийное производство, — давайте начнём диалог. Ведь в Hotten связь существует во всех смыслах.

ЧаВО

1. Как изготавливаются сборки микрокоаксиальных кабелей?
Сборки микрокоаксиальных кабелей обычно изготавливаются в несколько этапов: подготовка проводника, волочение провода, экструзия изоляции, экранирование, наложение внешней оболочки, резка и зачистка, оконцевание разъёмов, а также окончательное электрическое и механическое тестирование.

2. Какие материалы обычно используются в микроаксиальных кабелях?
К числу распространённых материалов относятся проводники из меди или медных сплавов, изоляция из ФЭП, ПФА или ЭТФЭ, материалы для экранирования и оболочки, подбираемые в зависимости от конкретного применения.

3. Почему точность производства имеет важное значение для сборок микроаксиальных кабелей?
Незначительные отклонения в геометрических размерах могут повлиять на волновое сопротивление, ёмкость, передачу сигнала и механические характеристики. Поэтому точный контроль диаметров проводника, изоляции и экрана особенно важен для высокочастотных применений.

4. Каким образом тестируются сборки микроаксиальных кабелей?
В зависимости от области применения тестирование может включать проверку непрерывности цепи, испытание на пробой (Hi-Pot), измерение волнового сопротивления, КСВН, силы выдергивания, ресурса при изгибах и визуальный осмотр.

5. Можно ли заказать индивидуальную сборку микроаксиальных кабелей?
Да. Возможна индивидуальная настройка таких параметров, как сечение проводника, диаметр кабеля, волновое сопротивление, материал изоляции, конструкция экрана, тип разъёма, длина кабеля и конфигурация оконцевания.

6. Может ли HOTTEN изготавливать как прототипы, так и серийные партии?
Да. HOTTEN поддерживает разработку кабелей по индивидуальному заказу — от инженерных образцов и прототипов до серийного производства.

Если у вас есть предложения, свяжитесь с нами

Связаться с нами

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Номер телефона
Название компании
Сообщение
0/1000