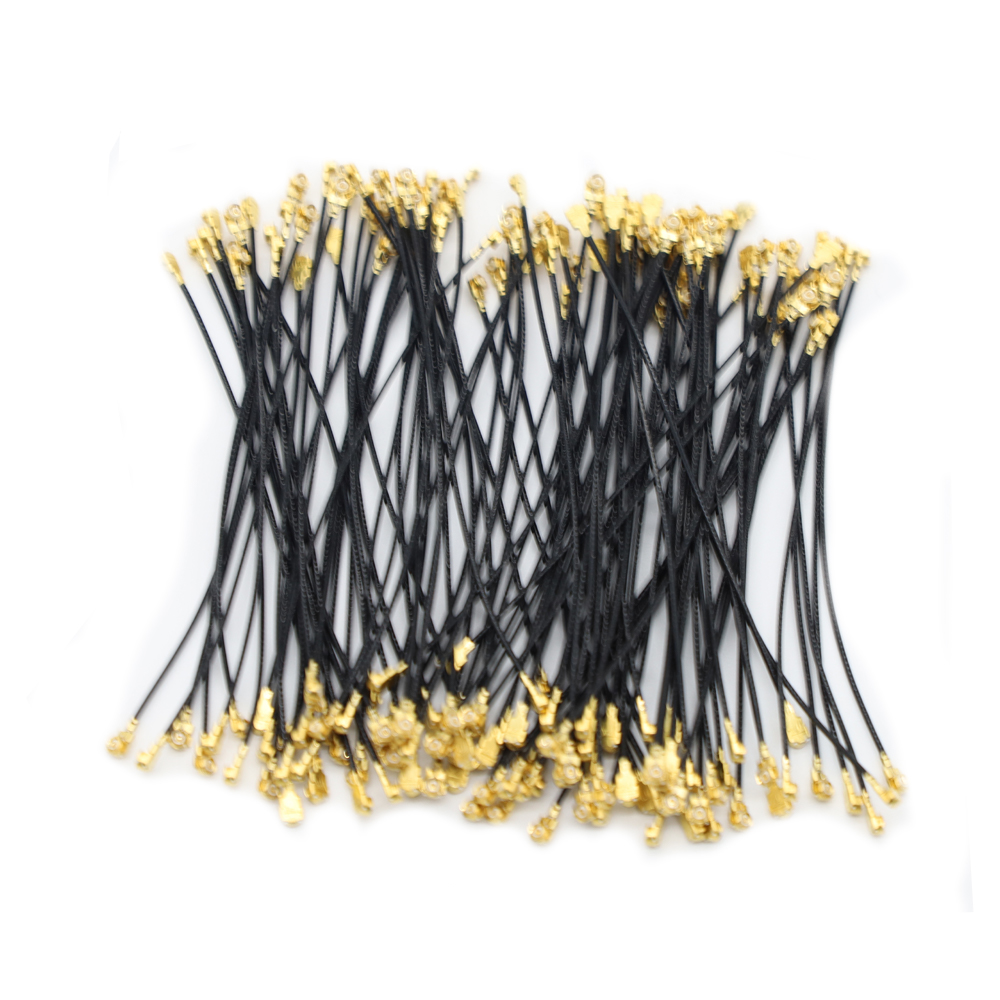
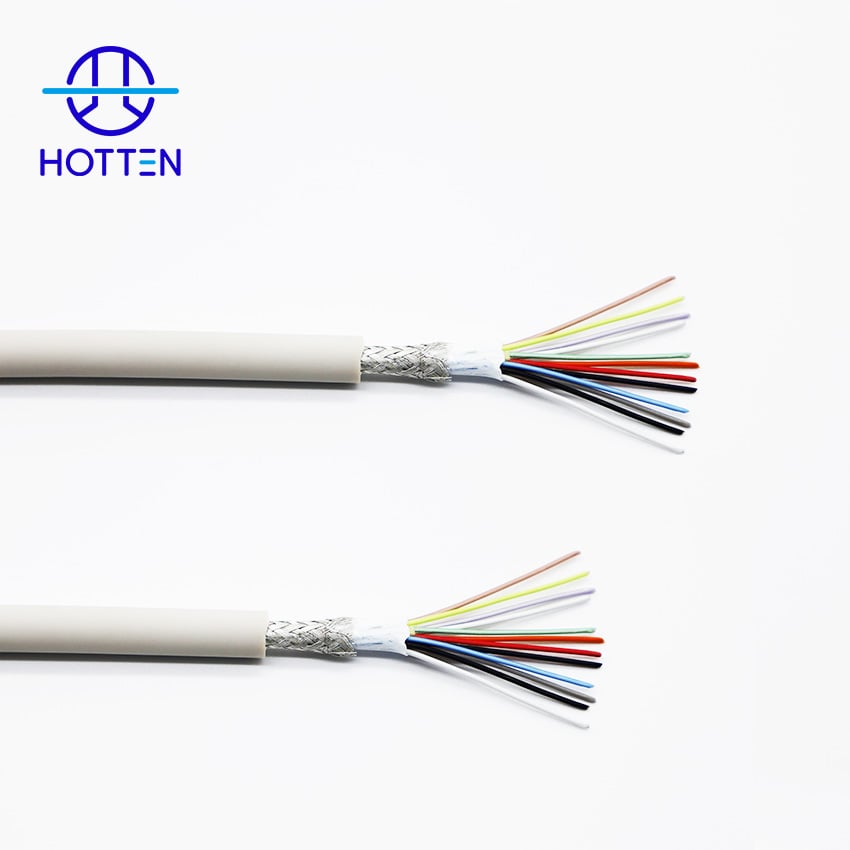
Микрокоаксиальные кабельные сборки часто применяются в ультразвуковых медицинских датчиках, поскольку они позволяют объединить большое количество отдельных сигнальных линий в компактной кабельной конструкции, одновременно удовлетворяя электрическим, механическим и трассировочным требованиям систем визуализации с высоким количеством каналов.
Если в ультразвуковом датчике требуется большое количество сигнальных каналов при ограниченном внутреннем пространстве, микрокоаксиальная конструкция позволяет достичь высокой плотности трассировки, сохраняя при этом независимый контроль над каждой сигнальной линией. Окончательный кабельный дизайн по-прежнему требует оценки по таким параметрам, как количество каналов, размер проводников, наружный диаметр кабеля (OD), волновое сопротивление, ёмкость, затухание, экранирование, гибкость и требования к разъёмам.
Если целостность сигнала является главным приоритетом, инженерам следует оценить согласованность волнового сопротивления, ёмкость, затухание, экранирование, геометрию кабеля и переходы через разъёмы в рамках полного сигнального тракта. Для получения связанной информации см. Значение согласованности импеданса (50 Ом / 75 Ом) в сверхтонких коаксиальных микрокабелях AWG .
Если важны гибкость зонда и многократное изгибание, кабель также должен быть оценён по радиусу изгиба, количеству циклов изгиба, крутильным нагрузкам, стабильности экранирования и надёжности оконцевания. По вопросам выбора сечения проводников см. Как влияет стандарт AWG на эксплуатационные характеристики микро-коаксиального кабеля? .
Соответствующий микроаксиальный кабель выбирается с учётом баланса между плотностью каналов, характеристиками сигнала, механической гибкостью, габаритами кабеля и требованиями к интерфейсу , а не просто выбирая самый маленький доступный кабель.
По связанным вопросам изоляции и диэлектрических характеристик см. Как выбрать подходящую технологию вспенивания для изоляции микроаксиальных кабелей? .
Для ультразвуковых межсоединений по индивидуальному заказу см. продукцию HOTTEN: Кабель ультразвукового датчика решения.
Охватывает конструкцию кабеля, экранирование, контроль импеданса, выбор материалов и проверку надёжности для применений высоконадёжных кабельных сборок 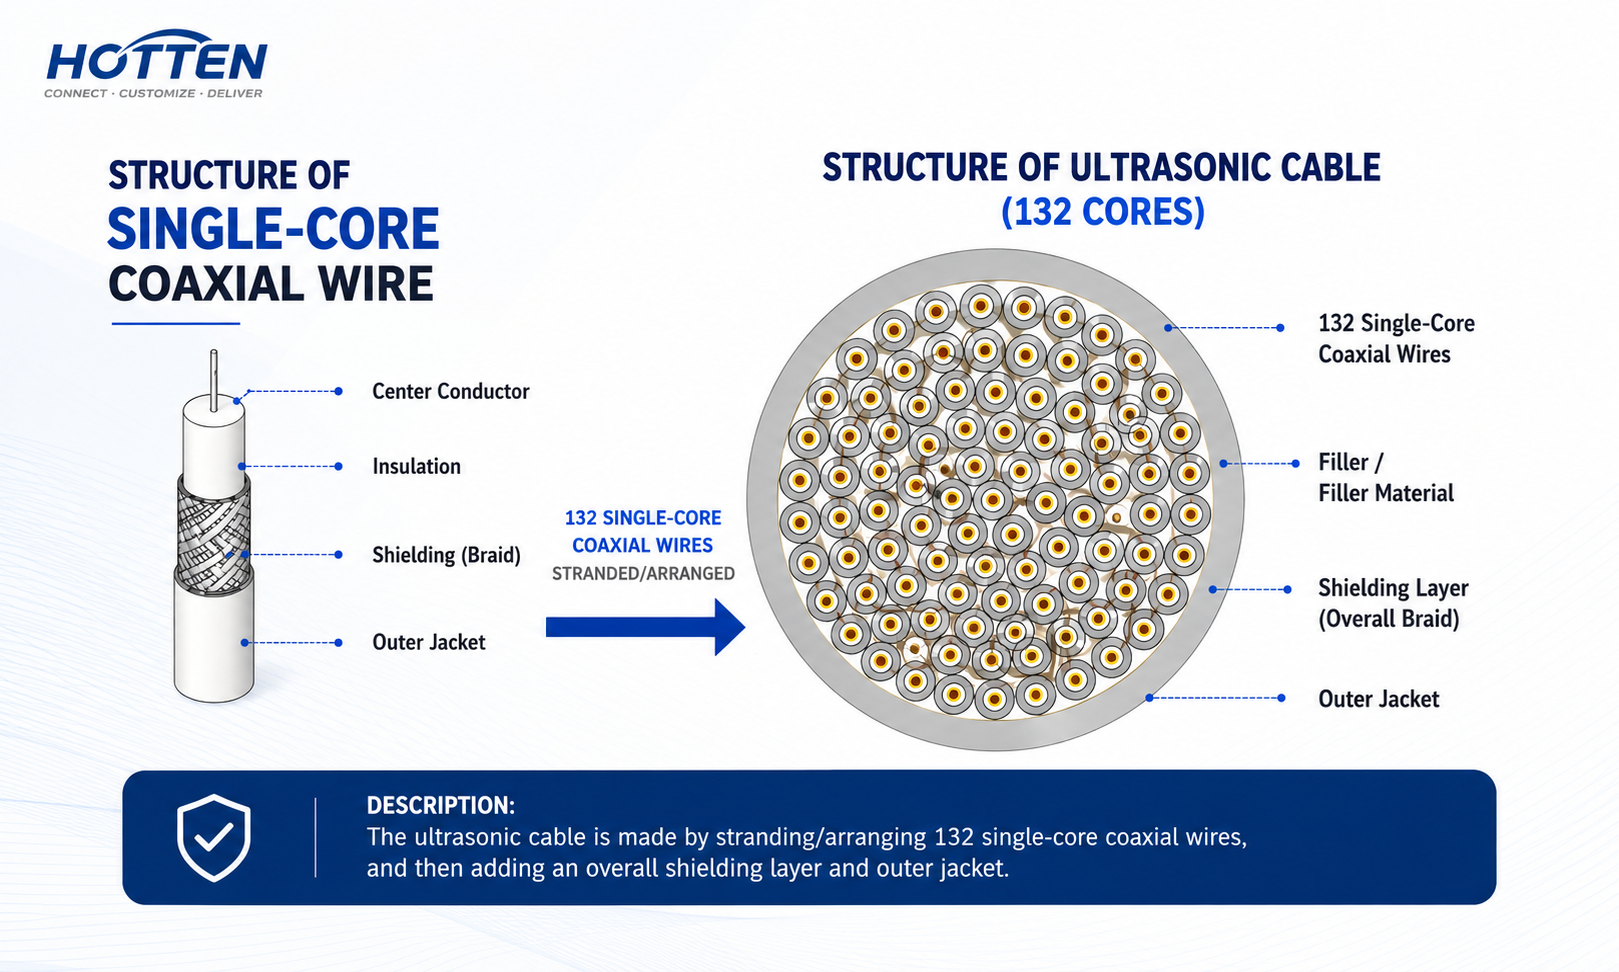
Современные системы ультразвуковой визуализации в медицине в значительной степени зависят от стабильной передачи слабых высокочастотных акустических эхо-сигналов от ультразвукового датчика к аналоговому входному каскаду (AFE) системы. Для обеспечения высокого разрешения 2D- и 3D-изображений типичный кабель ультразвукового датчика должен поддерживать от 64 до 256 независимых сигнальных каналов.
Технология микрокоаксиальных кабелей является единственным практически применимым решением, позволяющим интегрировать эти высокоплотные параллельные каналы в лёгкую и чрезвычайно гибкую кабельную сборку при сохранении превосходных эксплуатационных характеристик.
Основная инженерная задача в области медицинской ультразвуковой диагностики кабель заключается в балансировке электрических характеристик и механической гибкости.
Увеличение размера проводников снижает потери при включении, но ухудшает эргономичность и гибкость. Напротив, уменьшение наружного диаметра (OD) кабеля приводит к росту затухания сигнала и взаимных наводок. Кроме того, кабельные сборки должны выдерживать сотни тысяч циклов изгиба, сохраняя строгую электрическую симметрию по всем каналам, чтобы предотвратить артефакты на изображении.
Для минимизации диаметра кабеля проводники обычно изготавливаются из серебряного или оловянного сплава высокопрочной медной проволоки сечением от 40 до 48 AWG.
Выбор диэлектрического материала имеет критическое значение, поскольку ёмкость кабеля напрямую влияет на затухание сигнала и стабильность изображения. Поэтому конструкции кабелей с низкой ёмкостью являются обязательными. Использование вспененной изоляции из перфторалкокси (PFA) позволяет инженерам достичь диэлектрической проницаемости (εr) примерно 1,4–1,5.
Это обеспечивает типовую целевую ёмкость порядка 50 пФ/м, минимизируя затухание сигнала по всей длине медицинского микроаксиального кабельного сборочного узла.
Поскольку аналоговый интерфейсный модуль ультразвукового оборудования (AFE) обрабатывает сигналы на уровне микровольт, экранирование от электромагнитных помех (EMI) является критически важным фактором, влияющим на уровень шума при формировании изображения.
Каждый микроаксиальный кабель оснащён спиральным или оплётчатым экраном с коэффициентом покрытия свыше 90 %. В составе всего кабельного сборочного узла применяется многослойная экранирующая структура, сочетающая проводящую алюминиевую фольгу из лавсановой ленты (Mylar) и медную оплётку с высоким коэффициентом покрытия.
Этот дизайн обеспечивает кабельные сборки с контролируемым волновым сопротивлением и номинальными характеристическими сопротивлениями 50 Ом, 75 Ом и 85 Ом, поддерживаемыми в узких допусках ±3 Ом. Точное контроль размеров в процессе экструзии минимизирует разрывы волнового сопротивления и фазовый дисбаланс между каналами.
Ручные ультразвуковые зонды требуют высокогибких кабельных конструкций для снижения утомляемости оператора при постоянном изгибе и скручивании в ходе клинического применения.
Для достижения этого микроаксиальные элементы наматываются спиралью вокруг центрального силового элемента, например, волокна Kevlar®. Внешняя оболочка экструдируется из ПВХ медицинского класса (65A), специально разработанного для низкого коэффициента трения и превосходной биосовместимости.
Надежность подтверждается обязательными испытаниями на многократный изгиб с перекатыванием, изгиб на 180° и кручение на 360°, гарантирующими отсутствие обрывов проводников или деградации экрана после более чем 100 000 циклов испытаний.
Завершение до 256 каналов микрокоаксиальные кабели требует высокоплотных миниатюрных технологий межсоединений.
Микрокоаксиальные кабели обычно обрабатываются с помощью автоматизированной лазерной зачистки и непосредственно микропайкой на печатные платы (PCB) или промежуточные платы с шагом контактов от 0,4 мм до 0,3 мм.
Интегрированный миниатюрный корпус разъёма должен включать тщательно спроектированные защитные элементы для снятия механических нагрузок, обеспечивающие плавный переход жёсткости между жёстким разъёмом и гибким кабельным пучком.
Каждая ультразвуковая платформа оснащена уникальной архитектурой аналогового переднего каскада (AFE) и геометрией преобразователя, что делает индивидуальные кабельные сборки обязательными.
Производство медицинских кабелей для OEM требует точного контроля натяжения на всех этапах оплётки и скрутки кабелей для устранения концентрации внутренних напряжений. Специализированные зажимные приспособления для оконцевания и автоматическая оптическая инспекция (AOI) обеспечивают равномерную компланарность проводников сечением от 40 до 48 AWG перед пайкой.
Инженерные соображения при подборе микроаксиальных кабелей для медицинских ультразвуковых систем
Выбор микроаксиального кабеля для ультразвукового зонда требует балансировки плотности каналов, электрических характеристик, гибкости, механической надёжности и совместимости с разъёмами. Ни один параметр сам по себе не определяет пригодность кабеля для конкретной конструкции зонда.
1. Количество каналов по сравнению с размером кабеля
**Если ультразвуковому датчику требуется большое количество независимых сигнальных каналов в ограниченном внутреннем пространстве,** инженеры могут рассмотреть возможность использования более тонких проводников и конфигураций микрокоаксиальных кабелей с повышенной плотностью.
Однако уменьшение размера проводника не следует рассматривать как изолированную оптимизацию. Выбранный размер провода должен оцениваться совместно с длиной кабеля, затуханием, сопротивлением, ёмкостью, наружным диаметром кабеля, гибкостью и доступным процессом оконцевания.
По этой причине [ Как влияет стандарт AWG на эксплуатационные характеристики микро-коаксиального кабеля? ] может использоваться в качестве справочного материала при оценке компромиссов, связанных с размером проводника.
2. Низкая ёмкость против механической гибкости
**Если конструкция датчика чувствительна к ёмкости и стабильности сигнала,** следует совместно оценивать диэлектрическую структуру, геометрию кабеля и требуемые электрические характеристики.
В то же время ручные ультразвуковые датчики подвергаются многократному изгибу и скручиванию. Поэтому конструкция кабеля должна обеспечивать баланс между низкоёмкостным исполнением и необходимой гибкостью, а также механической долговечностью.
Различные технологии изоляции могут обеспечивать различные электрические и механические характеристики. См. [Сравнение трёх технологий вспенивания высокочастотных кабелей ] для получения дополнительной информации по вопросам изоляции.
### 3. Целостность сигнала и экранирование
**Если в приложении предъявляются повышенные требования к целостности сигнала или низкому уровню шумов,** инженеры должны оценивать согласованность импеданса, затухание, однородность ёмкости, конструкцию экранирования и качество оконцевания как единую систему.
Экранирование — это не только свойство отдельного микроаксиального элемента. Общая сборка кабеля, переход на разъём, метод заземления и условия прокладки также могут влиять на уровень ЭМС всей системы.
Дополнительную информацию об управлении импедансом в ультратонких микроаксиальных кабелях см. в [ Значение согласованности импеданса (50 Ом / 75 Ом) в сверхтонких коаксиальных микрокабелях AWG ]
4. Чек-лист выбора кабелей для проектов УЗИ OEM
Перед окончательным утверждением заказного кабельного сборочного узла для УЗИ инженерные и закупочные команды должны подтвердить следующее:
| Требование | Параметры для подтверждения |
|---|---|
| Плотность каналов | Количество жил, размер проводника, расположение проводников в кабеле |
| Электрические характеристики | Волновое сопротивление, затухание, ёмкость |
| Габариты кабеля | Наружный диаметр кабеля, шаг, доступное пространство для прокладки |
| Подавление ЭМП | Экранирование отдельных жил, общее экранирование, заземление |
| Механические требования | Радиус изгиба, циклы изгиба, крутильные нагрузки, компенсация механических напряжений |
| Интерфейс | Тип разъёма, шаг выводов на печатной плате, распределение контактов |
| Производство | Способ оконцевания, допуски по размерам, технологический процесс сборки |
| Валидация | Рефлектометрия (TDR), однородность ёмкости, испытание диэлектрика на пробой, механические испытания |
### 5. Выбор подходящей архитектуры кабеля
Окончательная архитектура кабеля должна определяться реальным дизайном ультразвукового датчика.
**Если основным ограничением является плотность каналов → отдавайте приоритет компактной конструкции проводника и кабеля → затем проверьте сигнальные и механические характеристики.**
**Если основным ограничением является целостность сигнала → отдавайте приоритет импедансу, ёмкости, затуханию, экранированию и стабильности геометрических параметров → затем проверьте весь путь передачи сигнала.**
**Если основными ограничениями являются удобство работы оператора и многократное перемещение → отдавайте приоритет гибкости, ресурсу на изгиб, устойчивости к кручению и компенсации механических нагрузок → затем проверьте электрические характеристики после механических испытаний.**
Для более широкого спектра медицинских применений см. продукцию HOTTEN: [ Решения для медицинского оборудования ]
Для индивидуальных высокоплотных ультразвуковых кабельных сборок см. [ Кабель ультразвукового датчика ](https://www.hottencable.com/ultrasound-probe-cable)и [ сборка медицинского ультразвукового кабеля с 195 жилами, 44 AWG/36 AWG ].
Кабельные сборки для медицинской визуализации должны соответствовать строгим нормативным требованиям.
Производство должно осуществляться в рамках системы менеджмента качества, сертифицированной по стандарту ISO 13485 для медицинских изделий.
Согласно стандарту ISO 10993, все материалы оболочки, контактирующие с пациентом, должны успешно пройти обязательное тестирование на биосовместимость, включая:
Электрическая проверка требует 100%-ного тестирования следующих параметров:
Линейный зонд с высокой плотностью элементов
Эндокавитарный зонд (трансвагинальный / трансректальный)
Фазированный кардиологический зонд
При выборе решений на основе микроаксиальных кабелей производителям оригинального оборудования (OEM) следует отдавать предпочтение поставщикам, способным обеспечить полностью интегрированный производственный цикл — от экструзии ультратонкой проволоки до точной микропайки.
Выбор производственного партнёра с подтверждённой сертификацией ISO 13485 и опытом проектирования кабелей с низкой ёмкостью способствует обеспечению долгосрочной целостности сигнала и надёжной клинической эффективности.
Для разработки индивидуальных решений межсоединений взаимодействие с поставщиками на раннем этапе прототипирования может значительно ускорить системную верификацию и разработку продукта.
 Свежие новости
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05





 EN