EN
HURTIGLENKER

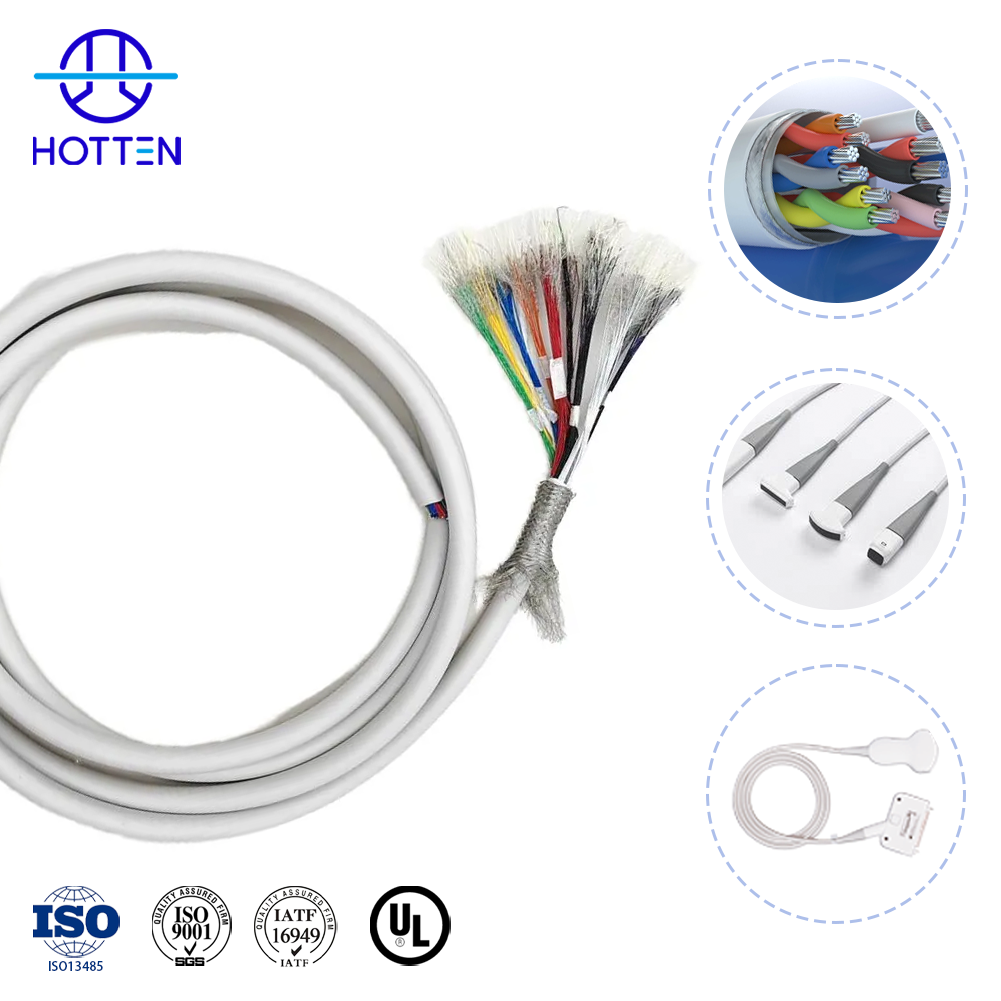
Teknisk analyse for OEM-ingeniører som omfatter kabelform, skjerming, impedanskontroll, materialvalg og pålitelighetsvalidering i applikasjoner med høyytrende kabelmonteringer.
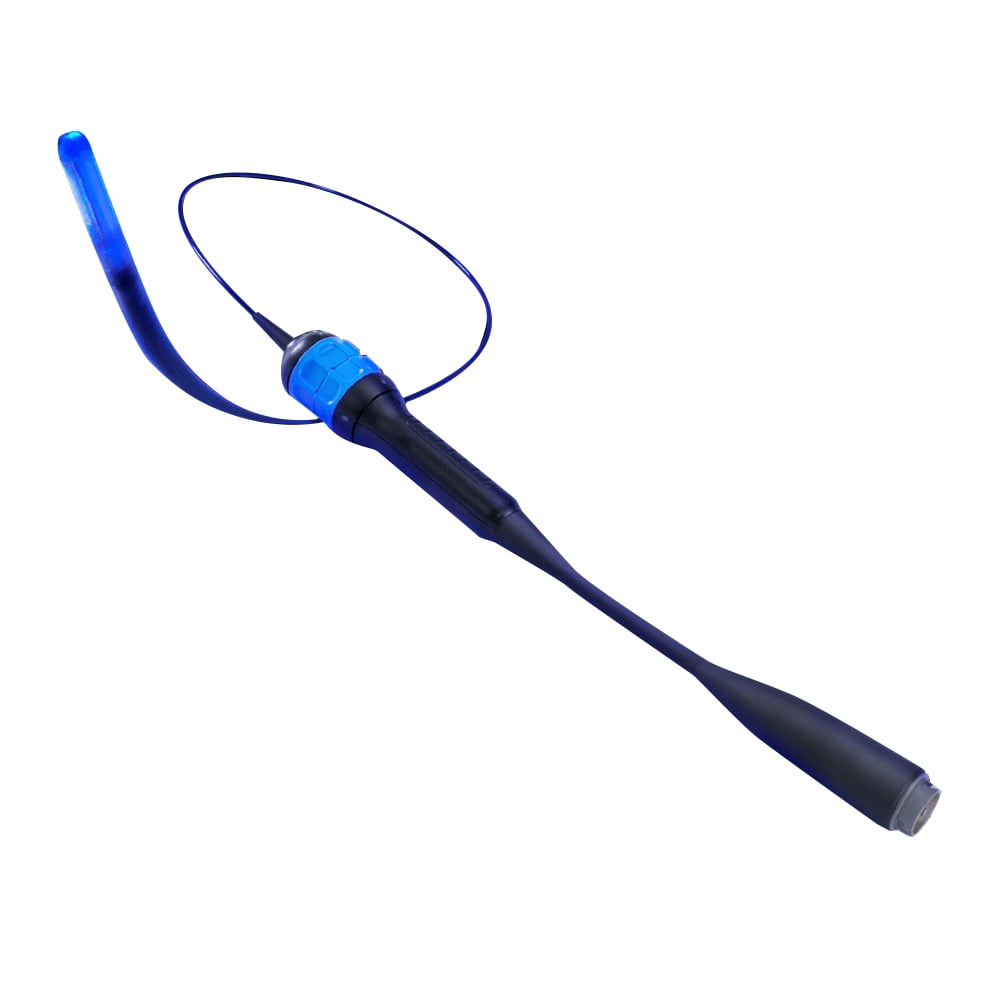
En kabelmontering for en ultralydsonde må balansere høy kanaltetthet, signalintegritet, lav kapasitans, kompakte dimensjoner, skjerming, fleksibilitet, mekanisk holdbarhet og høy tetthet ved tilkobling i en relativt liten montering som ofte håndteres. Den passende kabelformen avhenger av sondens arkitektur, antall kanaler, tilgjengelig plass for ruting, elektriske krav, mekanisk bevegelse, koblingsgrensesnitt og valideringskrav.
Hvis sondekrever 64–256 uavhengige signalkanaler innen begrenset plass → vurder antall kjerner, lederstørrelse, kabeldiameter (OD), kanaloppstilling og tetthet ved tilkobling samtidig → deretter bekreft den ferdige monteringens elektriske og mekaniske ytelse.
Hvis signalkonsistens er hovedkravet → vurder kapasitans, impedans, demping, dielektrisk oppbygning, skjerming og dimensjonstoleranse sammen → fordi kabelforbindelsen utgjør en del av den komplette ultralydsignalbanen. For relatert informasjon, se Hvordan velge mikrokoaksialkabel for ultralydsondeapplikasjoner og Hvorfor lav kapasitans er kritisk i designet av ultralydsonde-kabler .
Hvis sondehodet bøyes, vrir eller håndteres gjentatte ganger under bruk → vurder lederutmatning, skjermingsstabilitet, ytre kappeoppbygning, bøyleradius, fleksliv og strekkavlastning sammen med elektriske krav.
For den underliggende impedansrelasjonen mellom ledergeometri og dielektrisk struktur, se Betydningen av impedanskonsistens i ultrafine mikrokoaksialkabler med AWG-størrelse .
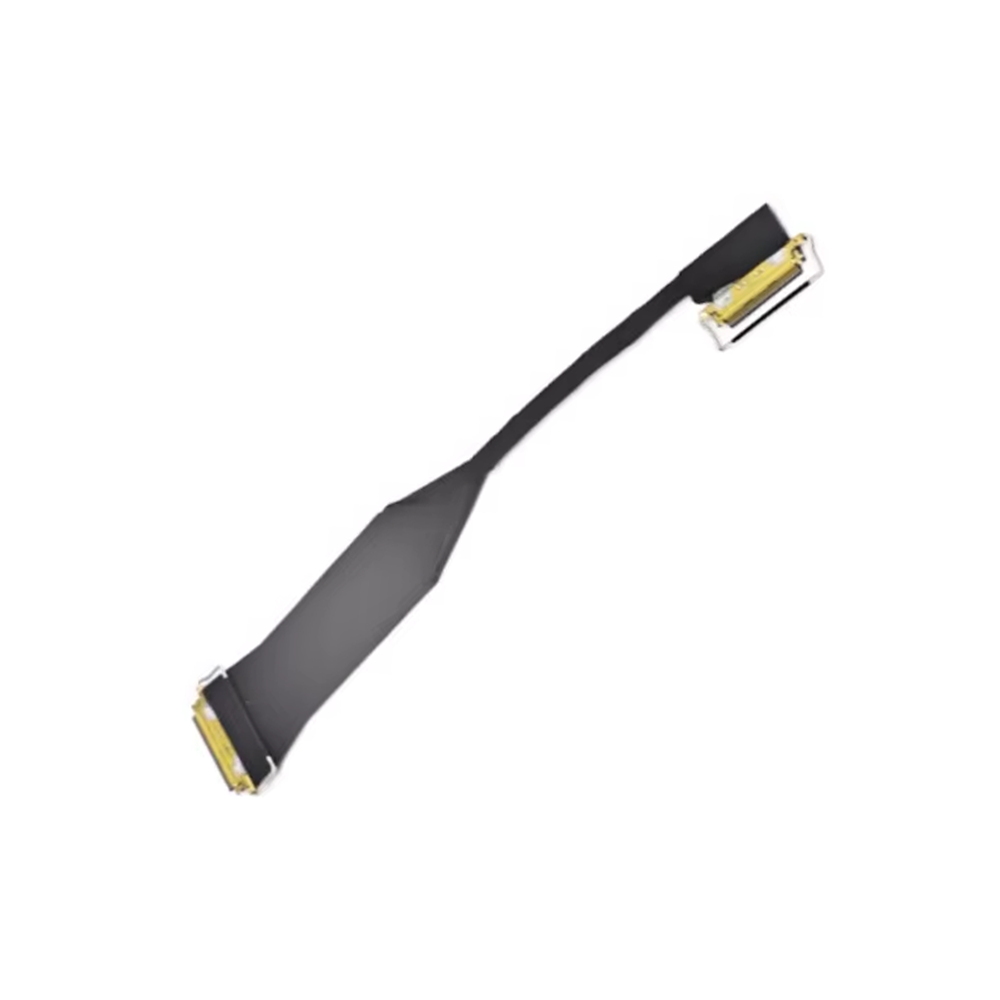
For tilpassede høytetthetsforbindelser, se HOTTENs Lysbildeundersøkelseskabel og Medisinsk kabelmontasje løsninger.
Moderne diagnostiske ultralydbildesystemer krever høytetthets signalt overføring innen svært begrenset plass. En typisk lysbildeundersøkelseskabel montering må håndtere 64 til 256 uavhengige kanaler samtidig som den opprettholder en ergonomisk ytre diameter egnet for håndholdt bruk.
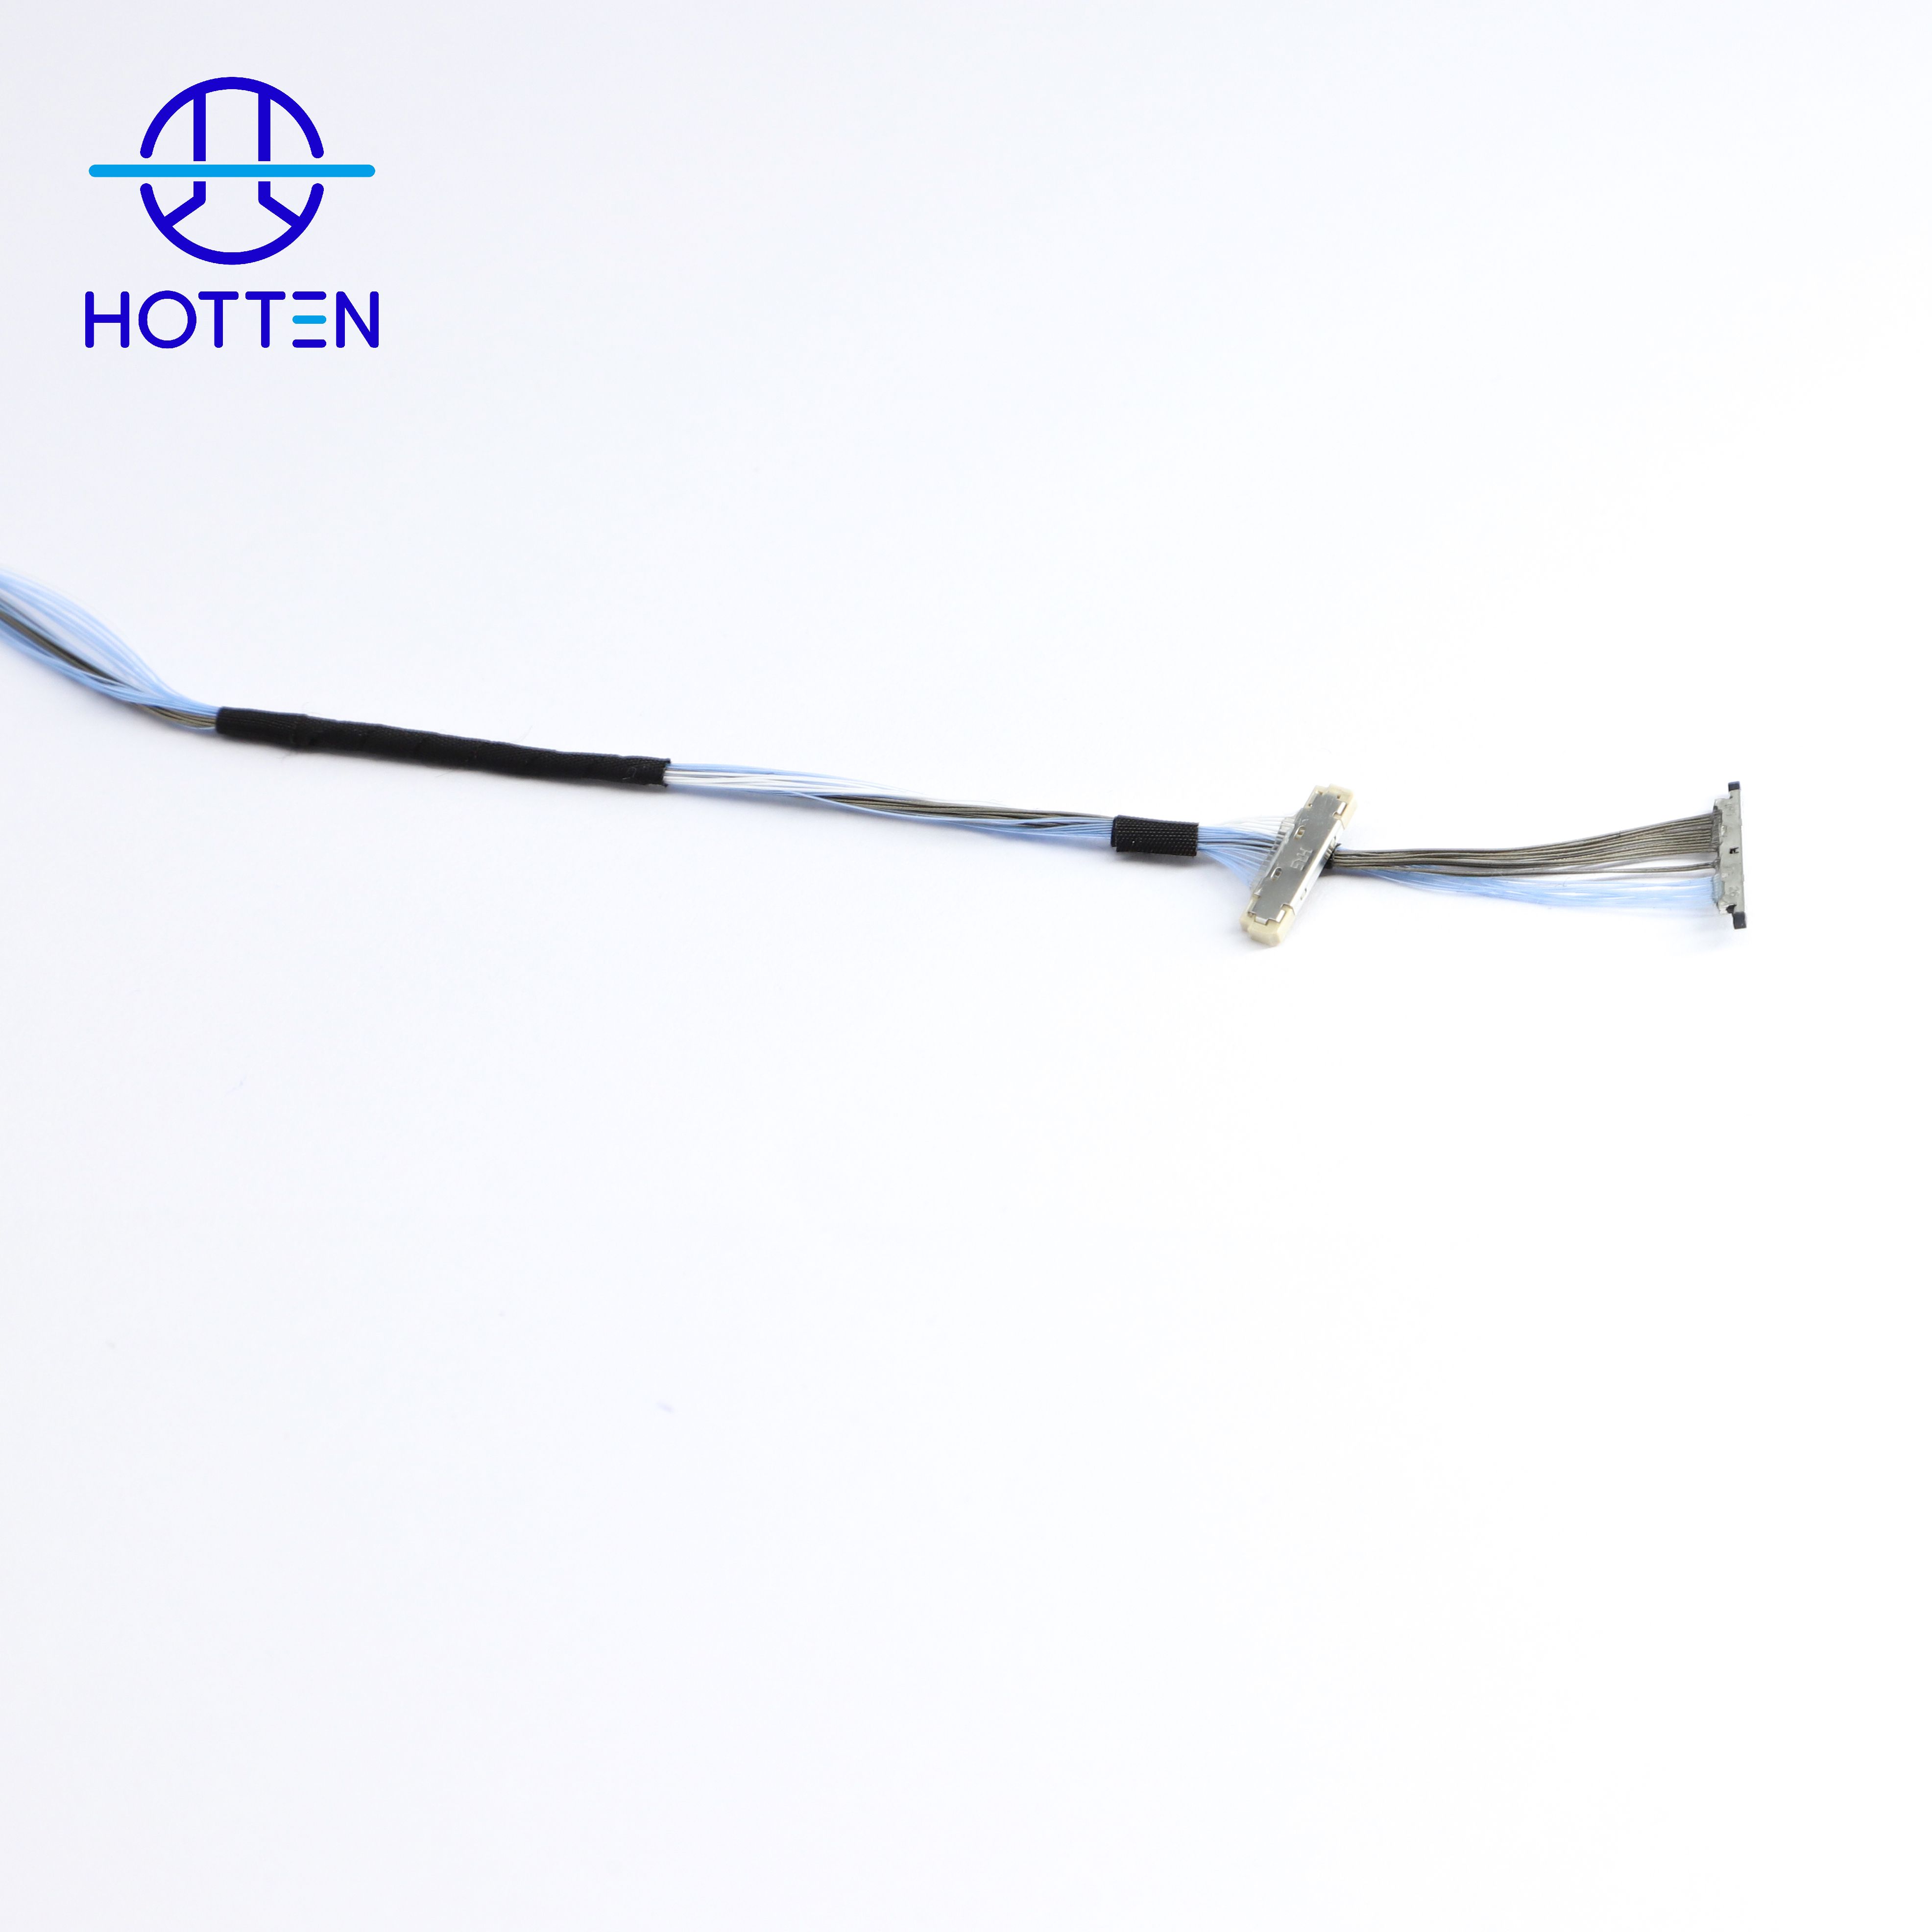
For å oppnå denne kanaltettheten bruker ingeniørteam vanligvis ekstremt tynne mikrokoaksialkabler kabler fra 40 AWG til 48 AWG. Den viktigste ingeniørutfordringen er å balansere mekanisk fleksibilitet med elektrisk ytelse. Redusert kabelstørrelse forbedrer håndtering og fleksibilitet, men øker risikoen for kryssforstyrrelser og lederutmattelse under kontinuerlig torsjonsbelastning.
I høytetthets medisinske ultralydkabler , kapasitans påvirker direkte signaldempning, innføringstap og bildekonsistens. For å optimalisere signal-støy-forholdet over et bredt frekvensområde er kabelstrukturer vanligvis utformet med et kapasitansmål på ca. 50 pF/m.
Å redusere kapasitansen uten å øke kabeldiameteren avhenger av å senke den effektive dielektriske konstanten til isolasjonsmaterialet, samtidig som stabil impedanskontroll opprettholdes.
Når hundrevis av mikrokoaksiale elementer er samlet i en enkelt kabelforbindelse, blir elektromagnetisk forstyrrelse en stor ingeniørutfordring. Effektiv skjerming må undertrykke intern kryssforstyrrelse samtidig som svake analoge ekko-signaler beskyttes mot ekstern støy.
Skjermtype | Ingeniørfordel | Mekanisk kompromiss
Spiralskjerm | Utmerket fleksibilitet og lav bøyemotstand | Lavere skjermingseffektivitet ved svært høye frekvenser
Flettet skjerm | Overlegen EMI-undertrykkelse og strukturell integritet | Økt stivhet og større kabeldiameter
For å oppnå den optimale balansen mellom elektrisk og mekanisk ytelse bruker førsteklasses medisinske kabler ofte hybridskjermingsstrukturer. Enkelte mikrokoaksiale elementer er beskyttet med spiralskjerming, mens hele kabelforbindelsen er dekket av en høytetthetsflettet skjerm, noe som gir omfattende EMI-beskyttelse uten å kompromittere ergonomien.
Som håndholdte medisinske enheter er ultralydsonder utsatt for kontinuerlig bøyning, vridning og fysisk påvirkning under klinisk bruk. Derfor må kabelforbindelser gi eksepsjonell utmattelsesmotstand og tåle millioner av bøyesykler uten lederfeil eller svekkelse av skjermingen.
For et OEM-ultralydprosjekt bør spesifikasjonen for kabelforbindelsen definere elektriske, mekaniske, dimensjonelle, grensesnitt-, materiale- og valideringskrav samtidig. En leverandør bør ikke velges utelukkende på grunnlag av AWG, kabeldiameter eller nominell impedans.
Hvis ultralydsystemet har krevende krav til signalkvalitet → definer først impedans, kapasitans, demping, driftsfrekvens, kabellengde og kanal-til-kanal-konsistens → deretter bestem den passende leder- og dielektriske strukturen.
Kapasitans og impedans skal vurderes som en del av hele kabelføringen. Endringer i ledergeometri, dimensjoner på dielektrikum eller skjermsystem kan påvirke de endelige elektriske egenskapene.
For en mer detaljert diskusjon av kapasitans, se Hvorfor lav kapasitans er kritisk i designet av ultralydsonde-kabler .
For vurderinger knyttet til impedanskontroll, se Betydningen av impedanskonsistens i ultrafine mikrokoaksialkabler med AWG-størrelse .
Hvis sonden har et stort antall kanaler og begrenset internt plass for kabelføring → definer først antall kanaler, lederstørrelse, kabelføring, kabeldiameter (OD) og avstand mellom tilkoblingspunkter (pitch) → deretter vurder om den foreslåtte strukturen kan produseres konsekvent.
En mindre leder er ikke automatisk den riktige løsningen. Den komplette strukturen inkluderer også isolasjon, skjerming, mantel, kabelføring og avslutning.
For avveining av lederstørrelse, se Hvordan påvirker AWG mikrokoaksialkablers ytelse? .
For tilpasset Mikro koaksial kabelmontasje kravene, bør kabelstrukturen og avslutningen vurderes som én samlet enhet.
Hvis probekabelen utsettes for gjentatt bøyning eller vriving → definer skjermingsstruktur, bøyeradius, fleks-sykluser, torsjon, mantelkonstruksjon og strekkavlastning sammen → verifiser deretter elektrisk ytelse etter mekanisk testing.
Skjerming kan bidra til EMI-kontroll, men endringer i skjermingsstrukturen kan også påvirke kabelstivheten, ytre diameter (OD) og fleksibiliteten. Den valgte strukturen må derfor tilsvare den faktiske bevegelsesprofilen til proben.
For den bredere prosessen med valg av ultralydskabler, se Hvordan velge mikrokoaksialkabel for ultralydsondeapplikasjoner .
Hvis monteringen inneholder hundrevis av ekstremt fine ledertråder → definer kobler-typen, pitch, pinout, termineringsmetoden og tilgjengelig monteringsplass før kabelkonstruksjonen fastsettes → deretter optimaliser kabelen rundt grensesnittet.
For eksempel kan direkte lodding til paddle-kort og miniatyrkobler-grensesnitt pålegge ulike krav til lederavstand, avisoleringslengde, termisk håndtering og strekkavlastning.
Terminering bør derfor behandles som en del av kabeldesignet, ikke som en separat fremstillingsprosess.
En praktisk RFQ eller teknisk spesifikasjon bør inneholde så mye av følgende informasjon som mulig:
| Krav | Parametre som må defineres |
|---|---|
| Søknad | Ultralydsonde-type og forventet bruksområde |
| Kanaloppsett | Antall kanaler, antall kjerner, anordning |
| Ledning | AWG, materiale, lederkonstruksjon |
| Elektriske apparater | Impedans, kapasitans, demping, frekvens |
| Mål | Kabelens utvendige diameter (OD), pitch, ruterom |
| Skjerming | Enkelt-skjerming, helhetlig skjerming, jording |
| Mechanisk | Bøyleradius, fleksibelt syklusantall, torsjon |
| Grensesnitt | Koblingsnummer, pinoppstilling, avstand mellom pinner, tilkoblingsmetode |
| Kabelengde | Ferdig lengde og rutebane |
| Materialer | Isolasjon, ytre belaging, gjeldende medisinske krav |
| Validering | Kapasitans, impedans, TDR, dielektriske egenskaper, mekanisk testing |
| Produksjon | Antall prototyper, årlig volum, krav til kvalitetssystem |
Når det er mulig, bør OEM-er også levere tegninger, prøver, koblingsnummer, pinoppstillinger, eksisterende kabelforspesifikasjoner eller grensesnitttegninger. Disse opplysningene gir leverandøren mulighet til å vurdere hele monteringen i stedet for å gi et tilbud basert på en generisk kabelforbygning.
Hvis elektrisk konsekvens er hovedrisikoen → prioriter impedans-, kapasitans-, TDR-, dempnings- og kanalmatchings-testing.
Hvis gjentatt bevegelse er hovedrisikoen → prioriter bøy-, fleks-syklus-, torsjons- og strekkavlastningstesting.
Hvis miniaturisert tilkobling er hovedrisikoen → prioriter dimensjonskontroll, loddekvalitet, konsekvent tilkobling og grensesnittvalidering.
Hvis produksjonskonsistens er den viktigste risikoen → verifiser både prototypens ytelse og gjentakeligheten til produksjonsbatchen.
Verifikasjonsplanen bør derfor avspeile de faktiske sviktmodusene til sonde enn å stole på en enkelt «godkjent/ikke godkjent»-test.
En praktisk OEM-utviklingssekvens kan oppsummeres som følger:
Sondearkitektur → antall kanaler → signalkrav → kabeldimensjoner → leder/dielektrisk struktur → skjerming → mekaniske krav → kontakt/avslutning → prototype → verifikasjon → produksjon
Denne sekvensen hjelper med å unngå et vanlig utviklingsproblem: å velge et kabel først og senere oppdage at dets kapasitans, fleksibilitet, avslutning eller rutingsegenskaper ikke passer til den endelige sonden.
For utvikling av tilpassede ultralydskabler, se HOTTENs Lysbildeundersøkelseskabel løsninger.
For bredere medisinsk-utstyr-applikasjoner, se Medisinsk utstyr .
Avslutning av opptil 256 mikrokoaksiale elementer krever ekstremt fine interkoblingsløsninger, vanligvis ved direkte lodding til paddle-kort eller miniatyr-PCB-er med pitch på 0,3 mm eller mindre. Nøyaktig termisk styring under laseravskalling og mikrolodding er kritisk for å unngå sammenbrudd av skummet PFA-isolasjon, noe som kan endre lokal impedans og redusere signalytelsen.
Alle fremstillings- og monteringsprosesser skal overholde kravene i ISO 13485 for kvalitetsstyring av medisinske produkter. Produksjonen skal inkludere 100 % kapasitetstesting og høyfrekvens nettverksanalyse for å bekrefte impedanstoleranse, kapasitetsgrenser og matchet utbredelsestid (skew) gjennom hele kabelforbindelsen.
For ultralydavbildningssystemer av neste generasjon hjelper det å involvere eksperter innen kabeldesign tidlig i utviklingsprosessen med å sikre optimal ledergeometri, skjermskonfigurasjon og avsluttningsdesign. HOTTEN Cable tilbyr omfattende ingeniørstøtte, fra simulering og prototyper i henhold til ISO 13485 til produksjon i store mengder, og hjelper OEM-kunder med å akselerere utviklingen samtidig som pålitelig ytelse sikres.
 Siste nytt
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05