+86-13912615597 [email protected]
Alle kategorier

Fremstillingsprosessen bak mikrokoaksialkabelmonteringer

Apr 03, 2026

Mikrokoaksialkabelmonteringen er den usynlige superhelten i verden av AR/VR , industrielle droner og helseteknologier, som endrer seg raskt. Disse små, men kraftfulle komponentene har oppgaven å overføre høyfrekvente signaler med lavest mulig tap – et annet krav fra moderne elektronikk som ikke kan kompromitteres.

Vi har jobbet med å mestre denne komplekse kunsten hos Hotten Electronic, som ble etablert i 2018 og ligger i østlige Kina. Som en FoU-basert kjernebedrift med teknologi for ultrafin koaksialkabel utvikler vi mer enn 300 nye kabelen spesifikasjoner hvert år fra vår verksted på 10 000 kvadratmeter. Men hva gjør egentlig råmaterialene til en kabelforbindelse med høy ytelse? Det er en kombinasjon av moderne maskineri, streng kvalitetskontroll og tilpasset ingeniørfaglig ekspertise.

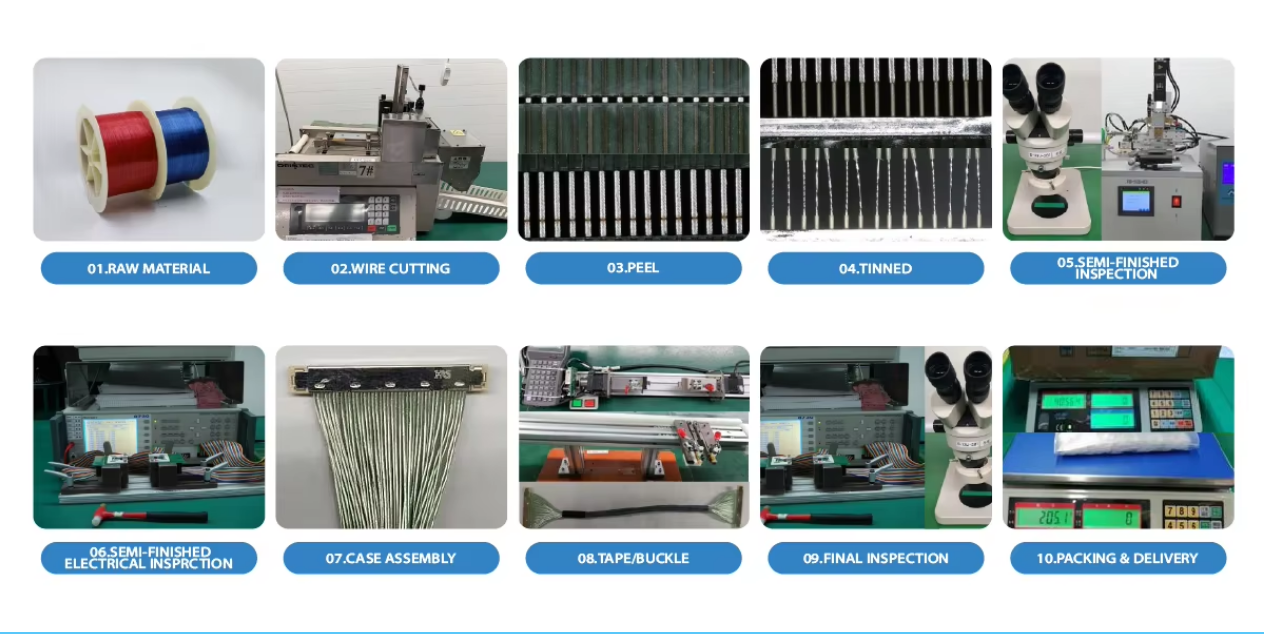
Dette er en bakom-kuliss-visning av hvordan mikrokoaksialkabelsett produseres.

Hva er de viktigste fremstillingsstegene for mikrokoaksialkabelmonteringer?

Direkte svar

Mikrokoaksialkabelmonteringer fremstilles gjennom en kontrollert sekvens av fintrådprosessering, isolasjon, koaksial konstruksjon, skjerming, omkledning, nøyaktig skjæring og avisolering, terminering og endelig inspeksjon .

Det viktige er at fremstilling av en mikrokoaksialmontering ikke bare er en mindre versjon av konvensjonell koaksialkabelfremstilling. Når kabeldiameteren og lederstørrelsen minker, blir dimensjonskontroll, materialekonsistens, koaksial geometri, skjerming, nøyaktighet ved terminering og inspeksjon stadig viktigere .

En typisk fremstillingsflyt er:

Forberedelse av fintråd → Isolasjon → Koaksial konstruksjon → Skjerming → Omkledning → Skjæring og avisolering → Terminering → Elektrisk og mekanisk testing

Fremstillingsfase Viktigst teknisk kontroll Resultat
Forberedelse av fintråd Lederstørrelse og konsistens Stabil elektrisk og mekanisk grunnlag
Isolasjon Dielektrisk tykkelse og jevnhet Kontrollerte elektriske egenskaper
Koaksial konstruksjon Sentreringsnøyaktighet og geometri Konsekvent transmisjonsatferd
Skjerming Dekning og struktur EMI-kontroll og signalisolering
Ytterkappe Tykkelse, materiale og fleksibilitet Mekanisk og miljømessig beskyttelse
Kutting og avisning Kontrollert forberedelse Beskytter leder og skjerm
Avslutning Justering og kontaktkvalitet Pålitelig ferdig kobling
Den siste prøva Elektriske, dimensjonelle og mekaniske sjekker Verifisering av ferdig montering

For OEM-prosjekter som krever fine ledere og mikrokoaksiale monteringer, se HOTTENs Mikro koaksial kabel og Mikro koaksial kabelmontasje løsninger.


image(3b6a3e2fac).png

Steg 1: Materialevalg og tråkning

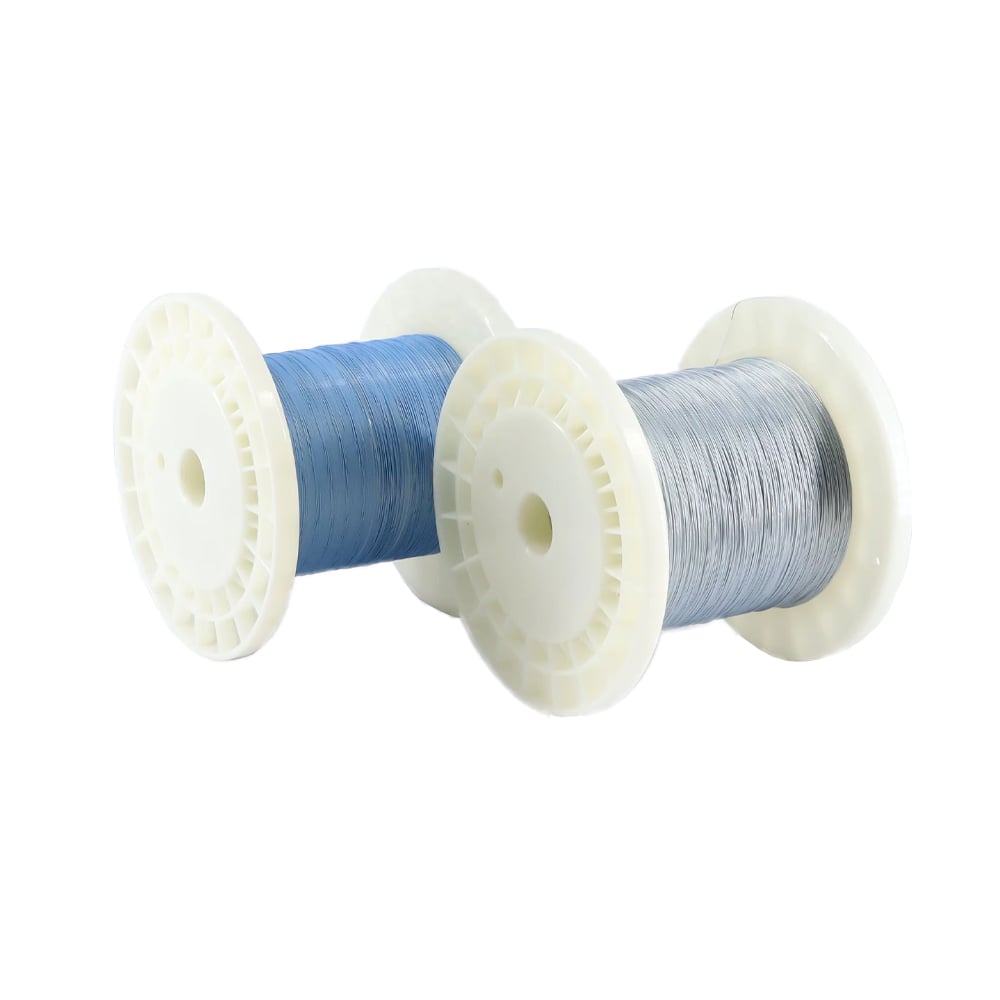
Prosessen starter med råmaterialer, som vanligvis er kobber- eller kobberlegeringsledere. Fordi mikrokoaksialkabler ofte har lederdiametre i størrelsesorden mikrometer, er finhet av avgjørende betydning. I Hotten starter det med tråkning, der råtråd trekkes gjennom en rekke duser for å oppnå den nødvendige tykkelsen. En feil på bare 0,001 mm kan påvirke impedansens konsekvens. Denne trinnet legger grunnlaget for signalintegritet – en absolutt nødvendig forutsetning i våre medisinske og industrielle anvendelser.

Steg 2: Ekstrudering og isolasjon

Når lederen er forberedt, må den isoleres for å unngå signallekkasje. Det er da materialer som FEP, PFA eller ETFE kommer inn i bildet. Isolasjonslaget påføres med høy-nøyaktighets-ekstrudere med senteringstoleranser som ligger innenfor eller utenfor bransjestandardene. I tilfellet med ultrafine koaksialkabler , er homogeniteten i denne dielektriske belægningen svært viktig – kapasitans og signalhastighet avhenger direkte av den.

Steg 3: Vevning og skjerming

Elektromagnetisk forstyrrelse (EMC) er en uunngåelig fiende i tidsalderen med 5G og levering av videoer i høy kvalitet. Flere lag med skjerming brukes i våre mikrokoaksialmonteringer, ofte i form av folieomviklinger kombinert med vevde metallnett. Dette innebär bruk av spesialiserte vevemaskiner som kan håndtere filament så tynne som menneskelige hårstrån. Mer enn 40 produksjonsmaskiner opererer døgnet rundt ved Hotten for å sikre tet og fleksibel skjerming – en balanse som er nødvendig ved dynamiske anvendelser som dronegimbal eller kirurgiske roboter.

Steg 4: Omgjøring

Den ytre jakken beskytter kablen. Våre valg av materialer er polyuretan eller PVC, avhengig av anvendelsen. I tilfelle med medisinske endoskoper må jakken kunne steriliseres og være biokompatibel. I tilfelle med industrielle droner må den tåle slitasje og høye temperaturer. Denne laget påføres uten å skade den fine indre topografien ved kalibrering av våre ekstruderingssystemer. Dette er ikke ekstrudering i egentlig forstand; det er mikroingeniørfag.

Steg 5: Skjæring og avisolasjon

Én av de mest følsomme fasene følger nå. Mikrokoaksialkabler kan ikke skjæres med vanlige kniver, i motsetning til konvensjonell ledningsføring. Faren for å skrape på sentrallederen eller forstyrre skjoldet er for stor. Vi bruker laserskjerings- og motstandsbaserte avisoleringssystemer som fjerner isolasjonslagene med kirurgisk nøyaktighet. Dette er vanligvis det som skiller en fungerende tilkobling fra en som forårsaker signalrefleksjon.

Steg 6: Terminering og tilkoblingsdelen

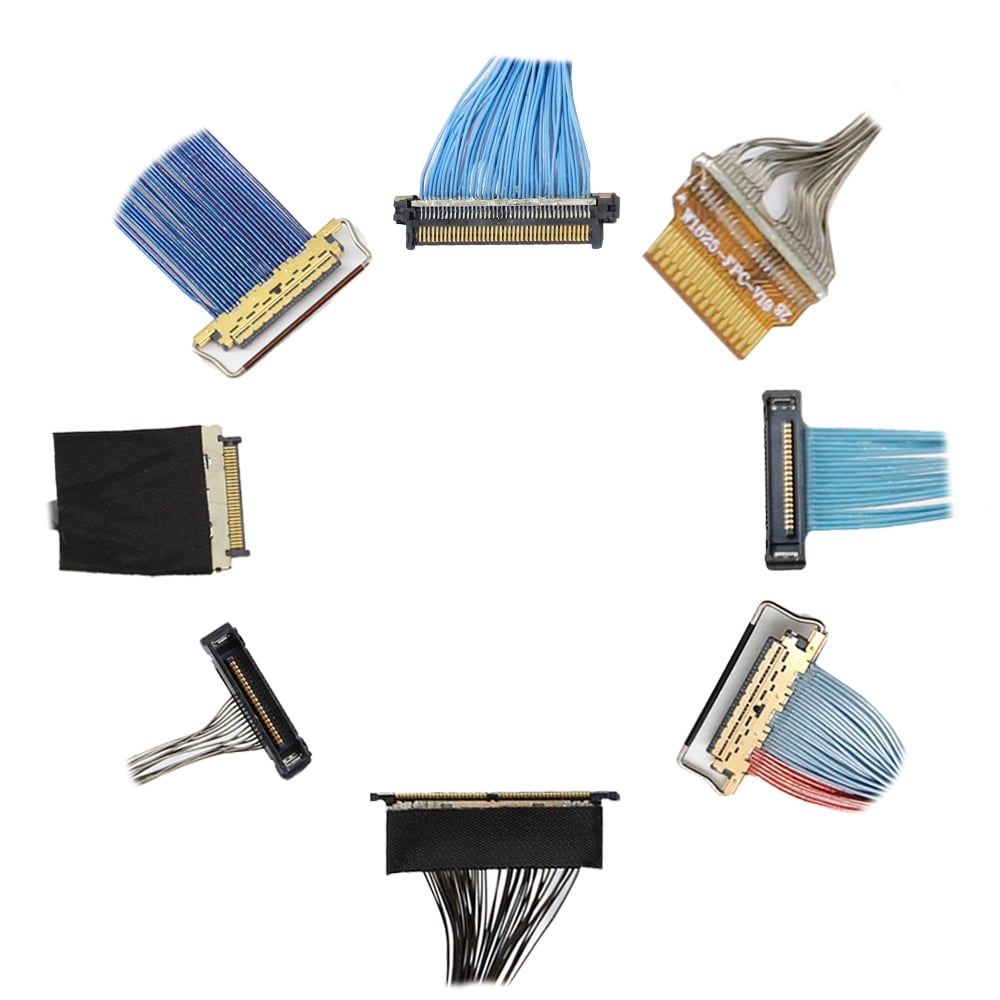
Og en kabelforbindelse er like god som dens tilkoblinger. Vi har teknikere og automatiserte maskiner som samarbeider om å montere mikro-miniature tilkoblingskontakter, vanligvis I-PEX, Hirose eller til og med egendesignede løsninger. Dette er en prosess med lodding eller lasersveising som utføres under forstørrelse. I tilfelle med medisinske ultralydsonder må dette gjøres slik at signaltapet er null. I tilfelle med AR/VR-hodetelefoner må det kunne garantere hurtig datatransfer uten forsinkelser.

Steg 7: 100 % funksjonell testing

Kvalitet er ikke en inngangsport hos Hotten; det er en kultur. Hver enkelt forbindelse testes grundig. Dette inkluderer:

Kontinuitets- og høy-spennings-test (Hi-Pot) for å bekrefte at den er elektrisk sikker.

Impedans-/VSWR-test for å sjekke effektiviteten til signalt overføring.

Trekrafttest og fleksibilitetslivstest for å simulere mekaniske tester i virkelige bruksforhold.

Visuell inspeksjon med automatiserte optiske enheter.

Med en produksjonskapasitet på over 144 millioner meter per år krever dette nivået av kontroll standardiserte arbeidsprosesser og en null-toleransepolitikk for feilfrie produkter.

Fremstillingsfase Hovedprosess Nøkkelområder for kvalitet
1. Trekking av ledning Redusere lederens diameter Dimensjonskonsistens
2. Isolasjon Presisjonsekstrudering Konsistens og sentering av dielektrikum
3. Skjerming Folie- og/eller vevet skjerming EMI-beskyttelse og dekningsgrad
4. Omgjøring (kapsling) Ytre beskyttelseslag Fleksibilitet og miljømotstand
5. Skjæring og avisning Nøyaktig forberedelse Unngå skade på leder og skjerming
6. Tilkobling Koble til kontaktdelen Elektrisk og mekanisk pålitelighet
7. Slutttest Elektrisk og mekanisk inspeksjon Funksjonell og kvalitetsverifisering


Det menneskelige elementet: FoU som ryggraden

Vår prosess kan ikke beskrives uten å nevne ingeniørene som gjør den mulig. Vårt FoU-lag samarbeider fullt ut med kunder i design-til-produksjon-fasen og leverer mer enn 300 nye kabelspesifikasjoner hvert år. Det kan handle om et tilpasset impedanstall for en militær drone eller en miniaturisert bøyleradius for en neurovaskulær kateter, men det er vår evne til å lage prototyper raskt og i stor skala som gjør at en god idé blir et stabilt industrielt eller medisinsk system.

Ingeniørvalg og OEM-produksjonsbetraktninger

1. Produksjon av fine ledere legger grunnlaget for den endelige kabelen

Produksjonsprosessen starter med lederen.

For ultrafine elektroniske ledere er produksjonsmålet ikke bare en mindre leder. Lederen må opprettholde konsekvent:

  • Diameter
  • Materielle eigenskapar
  • Overflatebetingelse
  • Elektrisk motstand
  • Mekaniske karakteristikk

Hvis en OEM krever svært små ledertråder, da konduktordimensjonenes konsekvenser bør kontrolleres før koaksialkabelen produseres, fordi variasjoner som oppstår i trådfasen kan påvirke senere prosesser for isolasjon, skjerming og tilkobling.

For applikasjoner som krever ekstremt fine ledertråder, se HOTTENs Tynn elektronisk tråd evner.

2. Isolasjon kontrollerer mer enn elektrisk isolasjon

Isolasjonslaget skiller ledertråden fra omkringliggende ledende strukturer, men i mikrokoaksialkabler påvirker det også den totale elektriske geometrien.

Viktige parametere inkluderer:

Isolasjonsparameter Hvorfor det er viktig
Materiale Påvirker dielektrisk oppførsel og miljøytelse
Tykkelse Påvirker kabelgeometri og elektriske egenskaper
Uniformitet Bidrar til å opprettholde konsekvent ytelse langs hele kabelen
Konsentrisitet Støtter stabil koaksialgeometri
Overflatekvalitet Støtter pålitelig nedstrømsbehandling

Hvis kabelen krever kontrollerte elektriske egenskaper, da isolasjonstykkelse og geometri bør behandles som produksjonsparametere, fordi variasjoner i dielektrisk struktur kan påvirke kapasitans og impedans.

3. Koaksial geometri må forbli konstant gjennom produksjonen

En mikrokoaksial kabel avhenger av den relative posisjonen til sentrallederen, dielektrikumet og skjoldet.

Den ønskede strukturen er:

sentralleder → dielektrikum → skjold

Jo mer kompakt kabelen blir, jo viktigere blir det med konstant geometri.

Hvis sentrallederen eller dielektrikumet forskyves innenfor koaksialstrukturen, da elektriske egenskaper kan variere langs kablen, fordi den fysiske relasjonen mellom de ledende elementene har endret seg.

Dette er én grunn til at mikrokoaksial produksjon krever samordnet prosesskontroll i stedet for å bare stole på endelig produktinspeksjon.

4. Skjerming må balansere elektriske og mekaniske krav

Skjerming hjelper til å kontrollere elektromagnetisk forstyrrelse og uønsket signalkopling, men skjermingskonstruksjonen påvirker også kablets mekaniske egenskaper.

Mulige avveininger inkluderer:

mer skjerming → bedre beskyttelse

men potensielt:

mer skjerming → større ytre diameter / større stivhet / vanskeligere terminering

Hvis kablen brukes i en dynamisk applikasjon som en medisinsk sonde, UAV-gimbal eller robotsystem, da skjerming bør velges sammen med fleksibilitetskravene, fordi den elektriske fordelen må forbli kompatibel med kablets mekaniske bevegelser.

For RF-applikasjoner, se HOTTENs Rf coaxialkabelmontering .

5. Ytterkappe er en del av kablets funksjonelle design

Den ytre kappen beskytter den indre kabellstrukturen, men påvirker også:

  • Fleksibilitet
  • Slitasjemotstand
  • Kabel OD
  • Overflateegenskaper
  • Kjemisk motstand
  • Ruteoppførsel
  • Miljømessig holdbarhet

Hvis kabelen brukes i et medisinsk miljø, da kappematerialet bør vurderes ut fra de faktiske rengjørings-, desinfiserings-, temperatur- og andre anvendelsesbetingelsene, fordi generelle materiabeskrivelser erstatter ikke applikasjonsspesifikk validering.

For medisinske applikasjoner, se Medisinsk kabelmontasje .

6. Skjæring og avisning krever kontrollert kabelforbereiding

Etter at kabelen er produsert, må den forberedes til terminering.

Målet er å avdekke de nødvendige ledende strukturene uten å skade:

  • Sentralledere
  • Isolasjon
  • Skjerming
  • Nabo-signalbaner

Hvis kabelen bruker fine ledertråder eller mikrokoaksiale strukturer, da avisisningsprosessen bør tilpasses kabelkonstruksjonen, fordi for stor avisisningskraft eller unøyaktig forberedelse kan skade den elektriske strukturen før koblingsmontering starter.

Den nødvendige forberedelsesmetoden bør derfor defineres sammen med koblingen og termineringsdesignet.

7. Terminering omgjør kabelen til en ferdig montering

Den endelige kabelmonteringen er bare like pålitelig som dens terminering.

Avhenger av kundens design kan avslutningen inkludere:

  • Mikrokoaksialkontaktavslutning
  • Tynntrådsavslutning
  • FPC-tilkobling
  • PCB-tilkobling
  • Loddings
  • Krimpering
  • Skjermavslutning
  • Overmolding
  • Kraftavlastning

Hvis monteringen bruker en miniatyrkontakt, da kabelforberedelse, lederjustering, skjoldbehandling og kontaktstilling må kontrolleres samtidig, fordi en liten avslutningsfeil kan påvirke både elektrisk kontinuitet og mekanisk pålitelighet.

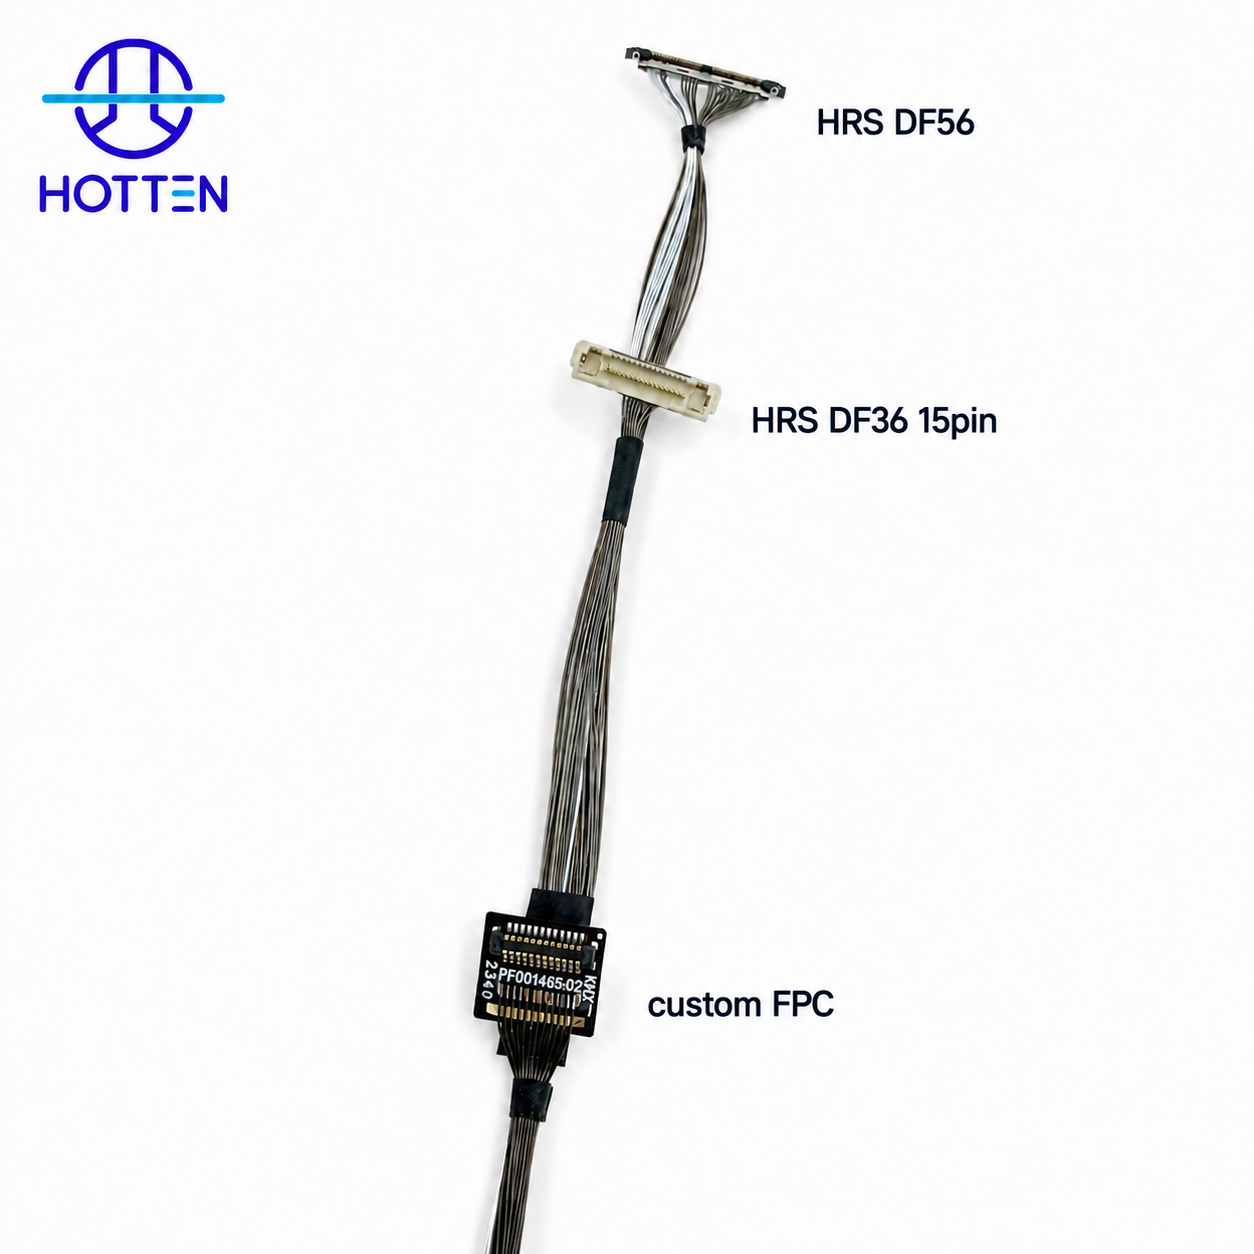
HOTTEN kan integrere kundespesifiserte kontakter, FPC-er, PCB-grensesnitt, kabinetter og andre komponenter i den ferdige monteringen i henhold til kundens tegning, BOM, delnummer eller prøve.

8. Den ferdige monteringen bør testes, ikke bare den ubehandlede kablen

En ubehandlet kabel kan oppfylle spesifikasjonen sin, mens den ferdige monteringen fortsatt har et problem med avslutning eller kontakt.

Avhengig av anvendelsen kan validering av ferdig produkt inkludere:

Test / Inspeksjon Formål
Kontinuitet Verifiser alle elektriske forbindelser
Motstand Sjekk leder- og kontakttilstand
Isolasjonsmotstand Verifiser elektrisk isolasjon der det er relevant
Hi-Pot Vurder dielektrisk holdbarhet der det er relevant
Kapasitans Bekreft elektrisk belastning
Impedans Bekreft kontrollerte transmisjonsegenskaper der det kreves
Innsettings tap Vurder høyfrekvent demping
Trekktest Bekreft avslutningens mekaniske styrke
Fleksibilitetsprøve Vurder gjentatt bevegelse
Dimensjonsinspeksjon Bekreft dimensjoner for den ferdige monteringen
Visuell inspeksjon Identifiser monteringsfeil

Hvis kabelen kvalifiseres for en høyhastighets-, RF-, ultralyd- eller annen følsom anvendelse, da bør testingen defineres ut fra den ferdige monteringen, fordi den komplette signalbanen inkluderer både kabelen og dens avslutninger.

9. OEM-produksjon bør starte med kontrollert teknisk informasjon

For tilpassede mikrokoaksialkabelsammenstillinger blir produksjonsprosessen mer forutsigbar når leverandøren mottar fullstendig teknisk informasjon.

Brukbare inndata inkluderer:

OEM-inndata Eksempler
Kabelspesifikasjon AWG, konstruksjon, ytterdiameter
Elektriske krav Impedans, kapasitans, frekvens, demping
Kabelengde Ferdig kabellengde og toleranse
Kobling Produsent, serie, delnummer
Pinneordning Kontakttilordning
Skjerming Påkrevd struktur
Mechanisk Bøyleradius, ruting, utgangsretning
FPC/PCB Tegning og grensesnittkrav
Kabinett Mål og monteringsinformasjon
Testing Elektriske / mekaniske krav
Antall Prototype, prøveproduksjon, årlig volum

Hvis kontakt- eller grensesnittet er allerede fastlagt, da gi nøyaktig delnummer og tegning, fordi avslutning og kabelforbereiding avhenger av den faktiske kontaktkonfigurasjonen.

10. Prototype og serieproduksjon krever ulike prosesskontroller

Mikrokoaksialprodusenten bør utformes rundt en kontrollert overgang:

Teknisk prøve → Prototype → Prøveproduksjon → Serieproduksjon

I hver fase endres fokuset.

Scene Hovedfokus
Teknisk prøve Mulighet og konstruksjon
Prototyp Elektrisk og mekanisk validering
Pilot Prosessens gjentagelighet
Masseproduksjon Produksjonskonsekvens og inspeksjon

Hvis designendringer etter prototypevalidering, da den reviderte kabelfremstillingen, kontaktkonfigurasjonen eller prosessparameterne skal dokumenteres før prøveproduksjon, fordi produksjonsmonteringen skal forbli i samsvar med den godkjente tekniske konfigurasjonen.

11. Leverandørkapasitet skal dekke alt fra fintråd til ferdig montert kabel

For OEM-innkjøp kan leverandørens kapasitet vurderes som en hel prosess i stedet for én enkelt fremstillingssteg.

En nyttig fremstillingskjede er:

Fin elektronisk tråd → Mikrokoaksialkabel → Presis forberedelse → Kontaktslutt / FPC / PCB-tilkobling → Ferdig kabelmontering → Testing

Hvis kunden kjøper en ferdig kabelmontering i stedet for råkabel, da leverandøren bør kunne kontrollere de viktige stegene fra fintrådfremstilling til endelig montering, fordi kvalitetsproblemer kan ellers flytte seg mellom ulike leverandører og bli vanskeligere å spore.

HOTTENs produksjonsfokus er finkabler og mikrokoaksialkabler , mens kundespesifiserte kontakter, FPC-er, PCB-plater, kabinetter og relaterte komponenter kan integreres i den ferdige monteringen i henhold til den nødvendige ingeniørdesignen.

12. Produksjonskrav bør tilpasses applikasjonen

Ulike applikasjoner krever ulike prioriteringer.

Søknad Produksjonsfokus
Ultralyd Fine ledere, lav kapasitans, tetthet, fleksibilitet, terminering
Endoskop Liten ytre diameter, kompakt terminering, bøyeevne
Kamera / visjon Høyhastighets signalintegritet, mikrointerface
UAV Lettkonstruksjon, fleksibilitet, vibrasjonsmotstand
Robotar Gjentatt bevegelse, ruting og mekanisk holdbarhet
RF-systemer Impedans, skjerming, demping og overgang til kontakt
Kompakt elektronikk Miniatyrisering, tetthet og integrasjon i montering

Hvis applikasjonen er svært spesialisert, da produksjonskravene bør utledes fra de faktiske enhetsforholdene, fordi samme mikrokoaksialkonstruksjon er ikke automatisk egnet for hver enkelt applikasjon.

Se HOTTENs Medisinsk utstyr ,UAV og robotikk ,AI- og smarte elektronikk og Høyfrekvens- og RF-systemer løsninger.

13. En praktisk OEM-produksjonskontrolliste

Før godkjenning av en kundespesifikk mikrokoaksialkabelmontering kan OEM-ingeniører og innkjøpere bekrefte:

Sjekkpunkt Nøkkelspørsmål
Tynn ledning Er den nødvendige lederstørrelsen tilgjengelig?
Isolasjon Er materielle og dimensjonelle krav definert?
Kabelgeometri Er koaksialstrukturen kontrollert?
Skjerming Er den nødvendige skjermingsstrukturen definert?
JAKKE Stemmer den overens med bruksmiljøet?
Avslutning Kan den angitte koblingsdelen / grensesnittet monteres?
Mechanisk Er krav til bøyning, ruting og strekkavlastning definert?
Testing Er tester for ferdigmonterte enheter spesifisert?
Dokumentasjon Er revisjoner av tegninger og BOM-kontrollert?
Produksjon Kan designet overføres fra prototype til serieproduksjon?

En pålitelig mikrokoaksialkabelmontasje er derfor resultatet av kontrollert tilvirkning av tynne kabler, nøyaktig kabelkonstruksjon, presis avslutning og applikasjonsspesifikk testing i stedet for én enkelt produksjonssteg.

For OEM-prosjekter som krever tilpassede mikrokoaksiale strukturer og ferdige monteringer, se Mikro koaksial kabelmontasje .

Konklusjon: Fra våre verksteder til hele verden

I Hotten Electronic betrakter vi ikke mikrokoaksialkabelsett som systemkomponenter, men som avgjørende drivkrefter for innovasjon. Enten det er høyfrekvente signaler som sendes gjennom innmaten av en MR-maskin eller krystalklare videoer som leveres til et VR-hodetelefon, så følger tusenvis av timer med ingeniørperfeksjon med seg.

På vår vei mot å bli en av de beste globale leverandørene gjelder samme motto: kvalitet og sikkerhet diskuteres ikke – det er vår produksjons-DNA.

Når du ønsker å finne en partner som kan produsere presisjonskabelsett som er spesifikt tilpasset dine behov, enten det gjelder en prototype eller serieproduksjon, bør vi starte en samtale. For hos Hotten er det en forbindelse på hver mulig måte.

Ofte stilte spørsmål

1. Hvordan produseres mikrokoaksialkabelsett?
Mikrokoaksialkabelsett produseres vanligvis i flere trinn, inkludert lederforberedelse, trekking av ledning, isolasjonsuttrekking, skjerming, omkledning, kutting og avisolering, tilkobling av kontaktdeler og endelig elektrisk og mekanisk testing.

2. Hva materialer brukes vanligvis i mikrokoaksialkabler?
Vanlige materialer inkluderer kobber- eller kobberlegeringsledere, FEP-, PFA- eller ETFE-isolasjon, metallisk skjerming og applikasjonsspesifikke kabelmantelmaterialer.

3. Hvorfor er produsert nøyaktighet viktig for mikrokoaksialkabelmonteringer?
Små dimensjonale variasjoner kan påvirke karakteristisk impedans, kapasitans, signaloverføring og mekanisk ytelse. Derfor er nøyaktig kontroll av leder-, isolasjons- og skjermingsdimensjoner viktig for høyfrekvente applikasjoner.

4. Hvordan testes mikrokoaksialkabelmonteringer?
Avhengig av applikasjonen kan testing inkludere kontinuitet, Hi-Pot, impedans, VSWR, trekkraft, fleksibilitetslivstid og visuell inspeksjon.

5. Kan mikrokoaksialkabelmonteringer tilpasses?
Ja. Tilpasning kan inkludere lederstørrelse, kabeldiameter, impedans, isolasjonsmateriale, skjermingsstruktur, konnektortype, kabel lengde og termineringskonfigurasjon.

6. Kan HOTTEN produsere både prototyper og seriestørrelser?
Ja. HOTTEN støtter tilpasset kabelutvikling fra ingeniørprøver og prototyper til seriemessig produksjon.

Hvis du har noen forslag, vennligst kontakt oss

Kontakt oss

Få et gratis tilbud

Vår representant vil kontakte deg snart.
Epost
Telefonnummer
Selskapsnavn
Melding
0/1000