EN
SNELLE LINKS

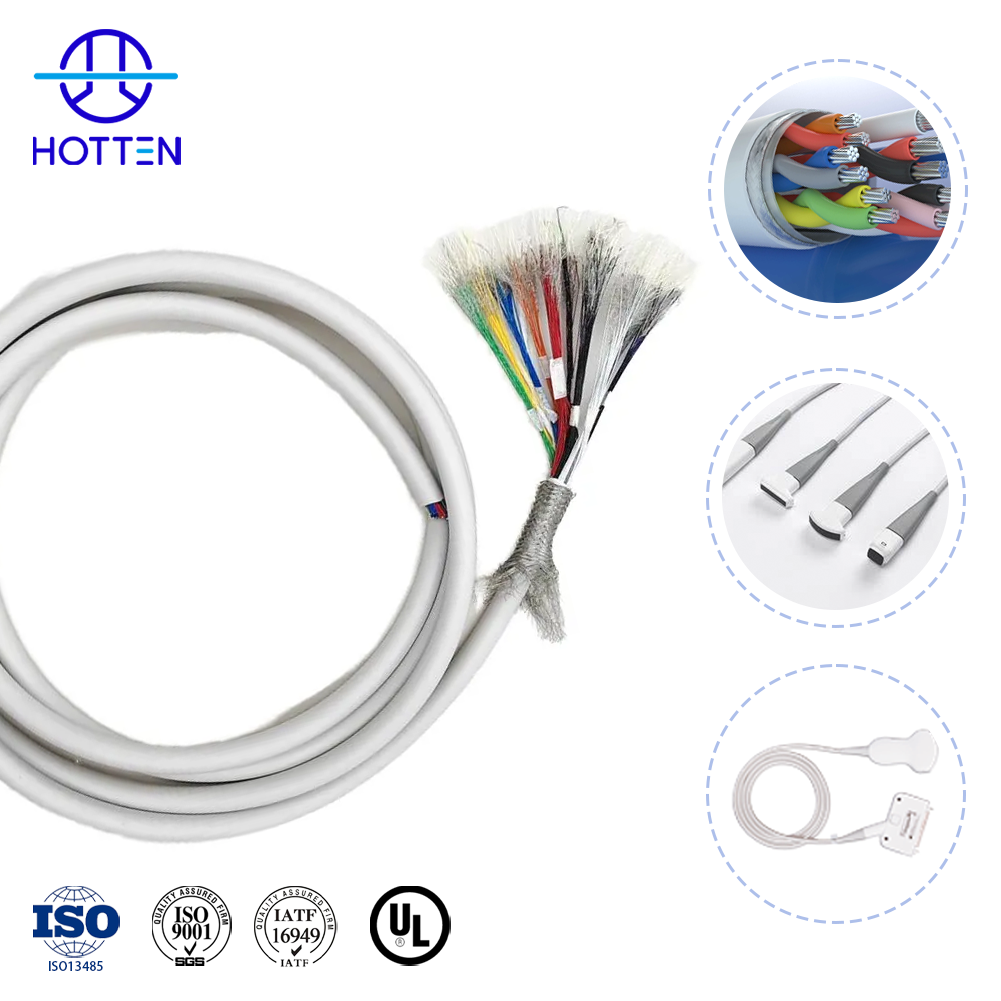
Technische analyse voor OEM-ingenieurs met betrekking tot kabelstructuur, afscherming, impedantiecontrole, materiaalselectie en betrouwbaarheidsvalidatie in toepassingen voor hoogwaardige kabelassemblages.
Een kabelassemblage voor een echografieprobe moet een evenwicht vinden tussen hoge kanaaldichtheid, signaalintegriteit, lage capaciteit, compacte afmetingen, afscherming, buigzaamheid, mechanische duurzaamheid en terminatie met hoge dichtheid binnen een relatief kleine assemblage die vaak wordt aangeraakt. De geschikte kabelstructuur hangt af van de probe-architectuur, het aantal kanalen, de beschikbare ruimte voor kabelaanleg, de elektrische vereisten, de mechanische beweging, de connectorinterface en de validatievereisten.
Als de probe 64–256 onafhankelijke signaalkanalen vereist binnen beperkte ruimte → evalueer kernaantal, geleidergrootte, kabelbuitendiameter, kanaalopstelling en terminatiedichtheid gezamenlijk → en verifieer vervolgens de elektrische en mechanische prestaties van de volledige assemblage.
Als signaalconsistentie de primaire vereiste is → evalueer samen capaciteit, impedantie, demping, diëlektrische constructie, afscherming en afmetingstolerantie → omdat de kabelassemblage onderdeel vormt van het volledige ultrasoon-signaalpad. Voor gerelateerde informatie, zie Hoe microcoaxiale kabels te selecteren voor toepassingen in echografieprobes en Waarom lage capaciteit essentieel is in het ontwerp van ultrasoonsonde-kabels .
Als de sonde tijdens gebruik herhaaldelijk wordt gebogen, gedraaid of gehandhaafd → evalueer samen geleidermoeheid, afschermingsstabiliteit, jasconstructie, buigradius, buiglevensduur en trekentlast met de elektrische vereisten.
Voor de onderliggende impedantieverhouding tussen geleidergeometrie en diëlektrische structuur, zie Het belang van impedantieconsistentie in ultraslanke AWG microcoaxiale kabels .
Voor aangepaste hoogdichtheidsinterconnects, zie HOTTEN's Ultrasoonsondekabel en Medische Kabelassembly oplossingen.
Moderne diagnostische ultrasoonbeeldvormingssystemen vereisen een hoge signaaldichtheid binnen extreem beperkte ruimte. Een typische ultrasoonsondekabel assemblage moet 64 tot 256 onafhankelijke kanalen onderbrengen, terwijl een ergonomische buitendiameter wordt behouden die geschikt is voor handbediening.
Om deze kanaaldichtheid te bereiken, gebruiken engineeringteams veelal uiterst fijne microcoaxkabels van 40 AWG tot 48 AWG. De belangrijkste technische uitdaging is het in evenwicht brengen van mechanische flexibiliteit en elektrische prestaties. Het verkleinen van de kabelgrootte verbetert het hanteren en de flexibiliteit, maar verhoogt het risico op kruiskoppeling en geleidermoeheid onder continue torsiebelasting.
In hoogdichte medische ultrasoonkabels , capaciteit beïnvloedt direct signaalverzwakking, inzetverlies en beeldconsistentie. Om de signaal-ruisverhouding over een breed frequentiebereik te optimaliseren, worden kabelstructuren doorgaans ontworpen met een doelcapaciteit van ongeveer 50 pF/m.
Het verlagen van de capaciteit zonder vergroting van de kabeldiameter vereist een verlaging van de effectieve dielectrische constante van het isolatiemateriaal, terwijl tegelijkertijd een stabiele impedantieregeling wordt gehandhaafd.
Wanneer honderden microcoaxiale elementen in één kabelassemblage worden gebundeld, wordt elektromagnetische interferentie een grote technische uitdaging. Effectieve afscherming moet interne kruisverstoring onderdrukken en zwakke analoge echo-signalen beschermen tegen externe ruis.
Afschermtype | Technisch voordeel | Mechanische afweging
Spiraalvormige afscherming | Uitstekende flexibiliteit en lage buigweerstand | Lagere afschermingswerking bij zeer hoge frequenties
Gevlochten afscherming | Superieure EMI-onderdrukking en structurele integriteit | Verhoogde stijfheid en grotere kabeldiameter
Om de optimale balans te bereiken tussen elektrische en mechanische prestaties, maken hoogwaardige medische kabels vaak gebruik van hybride afschermingsstructuren. Individuele microcoaxiale elementen zijn beschermd met een spiraalvormige afscherming, terwijl de gehele kabelassemblage is bedekt met een hoogdichtheidsoverkoepelende gevlochten afscherming, waardoor uitgebreide EMI-bescherming wordt geboden zonder compromissen op het gebied van ergonomie.
Als handbediende medische apparaten zijn echoscopische sondes tijdens klinisch gebruik voortdurend blootgesteld aan buiging, draaiing en fysieke impact. Daarom moeten kabelassemblages uitzonderlijke weerstand tegen vermoeidheid bieden en miljoenen buigcycli doorstaan zonder geleiderbreuk of achteruitgang van de afscherming.
Voor een OEM-ultrasoonproject dient de specificatie van de kabelassemblage de elektrische, mechanische, dimensionale, interface-, materiaal- en validatievereisten gezamenlijk te definiëren. Een leverancier dient niet uitsluitend te worden geselecteerd op basis van AWG, kabeldiameter of nominale impedantie.
Als het echografiesysteem strenge eisen stelt aan signaalintegriteit → definieer dan eerst impedantie, capaciteit, demping, werkfrequentie, kabel lengte en kanaal-naar-kanaal consistentie → daarna bepaal je de geschikte geleider- en diëlektricumstructuur.
Capaciteit en impedantie moeten worden beoordeeld als onderdeel van de volledige kabelarchitectuur. Wijzigingen in geleidergeometrie, afmetingen van het diëlektricum of afschermmstructuur kunnen van invloed zijn op de uiteindelijke elektrische kenmerken.
Voor een gedetailleerdere bespreking van capaciteit, zie Waarom lage capaciteit essentieel is in het ontwerp van ultrasoonsonde-kabels .
Voor overwegingen rond impedantiebeheersing, zie Het belang van impedantieconsistentie in ultraslanke AWG microcoaxiale kabels .
Als de echofoon een hoog kanaalaantal heeft en beperkte interne routeringsruimte → definieer dan eerst het kanaalaantal, de geleiderafmeting, de kabelopstelling, de kabelbuitendiameter (OD) en de terminatiepitch → daarna beoordeel je of de voorgestelde structuur consistent kan worden vervaardigd.
Een kleinere geleider is niet automatisch de juiste oplossing. De volledige constructie omvat ook isolatie, afscherming, mantel, kabelopstelling en aansluiting.
Voor afwegingen rond geleidergrootte, zie Hoe beïnvloedt AWG de prestaties van micro-coaxiale kabels? .
Voor aangepaste Micro Coaxiale Kabelassembly vereisten moet de kabelconstructie en aansluiting als één geheel worden beoordeeld.
Als de meetkabel herhaaldelijk wordt gebogen of verdraaid → definieer dan gezamenlijk de afschermingsconstructie, buigstraal, buigcycli, torsie, mantelconstructie en trekbeveiliging → controleer vervolgens de elektrische prestaties na mechanische tests.
Afscherming kan bijdragen aan EMI-beheersing, maar wijzigingen in de afschermingsconstructie kunnen ook van invloed zijn op de stijfheid, buitendiameter (OD) en buigzaamheid van de kabel. De geselecteerde constructie moet daarom overeenkomen met het werkelijke bewegingsprofiel van de meetsonde.
Voor het bredere proces van ultrasoonkabelselectie, zie Hoe microcoaxiale kabels te selecteren voor toepassingen in echografieprobes .
Als de assemblage honderden uiterst fijne geleiders bevat → definieer het connectorstype, de pitch, de pinout, de bevestigingsmethode en de beschikbare assemblageruimte voordat de kabelconstructie wordt afgerond → optimaliseer vervolgens de kabel rond de interface.
Bijvoorbeeld kunnen directe soldeerverbindingen op paddle-cards en miniaturisatie van connectorinterfaces verschillende eisen opleggen met betrekking tot geleiderafstand, afisolatie, thermisch beheer en trekbeveiliging.
De bevestiging moet daarom worden beschouwd als onderdeel van het kabelontwerp, in plaats van als een afzonderlijke productiestap.
Een praktische RFQ of technische specificatie dient zoveel mogelijk van de volgende informatie te bevatten die beschikbaar is:
| Eise | Te definiëren parameters |
|---|---|
| Toepassing | Ultrasoonsonde-type en beoogd gebruik |
| Kanaalconfiguratie | Aantal kanalen, aantal kernen, indeling |
| Geleider | AWG, materiaal, geleideropbouw |
| Elektrisch | Impedantie, capaciteit, demping, frequentie |
| Afmetingen | Kabel-OD, pitch, ruimte voor routing |
| Afschirming | Individuele afscherming, algemene afscherming, aarding |
| Mechanisch | Buigstraal, buigcycli, torsie |
| Interface | Connector PN, pinout, pitch, bevestiging |
| Kabel lengte | Uiteindelijke lengte en routepad |
| Materialen | Isolatie, mantel, toepasselijke medische vereisten |
| Validatie | Capaciteit, impedantie, TDR, diëlektrisch, mechanisch testen |
| Productie | Prototype-aantal, jaarlijkse volume, kwaliteitssysteemvereisten |
Indien beschikbaar, moeten OEM's ook tekeningen, monsters, connector-onderdeelnummers, pinconfiguraties, bestaande kabelspecificaties of interface-tekeningen verstrekken. Deze details stellen de leverancier in staat om de volledige assemblage te beoordelen in plaats van een algemene kabelconstructie te offreren.
Als elektrische consistentie het grootste risico is → geef prioriteit aan impedantie-, capaciteits-, TDR-, attentie- en kanaalafstemmingstests.
Als herhaald bewegen het grootste risico is → geef prioriteit aan buig-, flexcyclus-, torsie- en spanningsontlastings-tests.
Als miniaturisatie van de aansluiting het grootste risico is → geef prioriteit aan dimensionele inspectie, soldeerkwaliteit, consistentie van de aansluiting en interfacevalidatie.
Als productieconsistentie het grootste risico is → valideer zowel de prestaties van het prototype als de reproduceerbaarheid van productiepartijen.
Het validatieplan dient daarom de werkelijke foutmodi van de sonde te weerspiegelen, in plaats van te vertrouwen op een enkele slagen/mislukken-test.
Een praktische OEM-ontwikkelingsvolgorde kan als volgt worden samengevat:
Sonde-architectuur → kanaalaantal → signaalvereisten → kabelafmetingen → geleider/dielektricumstructuur → afscherming → mechanische vereisten → connector/afsluiting → prototype → validatie → productie
Deze volgorde helpt een veelvoorkomend ontwikkelingsprobleem te voorkomen: eerst een kabel kiezen en later ontdekken dat diens capaciteit, buigzaamheid, afsluiting of routingskenmerken niet geschikt zijn voor de uiteindelijke sonde.
Voor aangepaste ultrasoonkabelontwikkeling, zie HOTTEN's Ultrasoonsondekabel oplossingen.
Voor bredere toepassingen in medische apparatuur, zie Medische apparatuur .
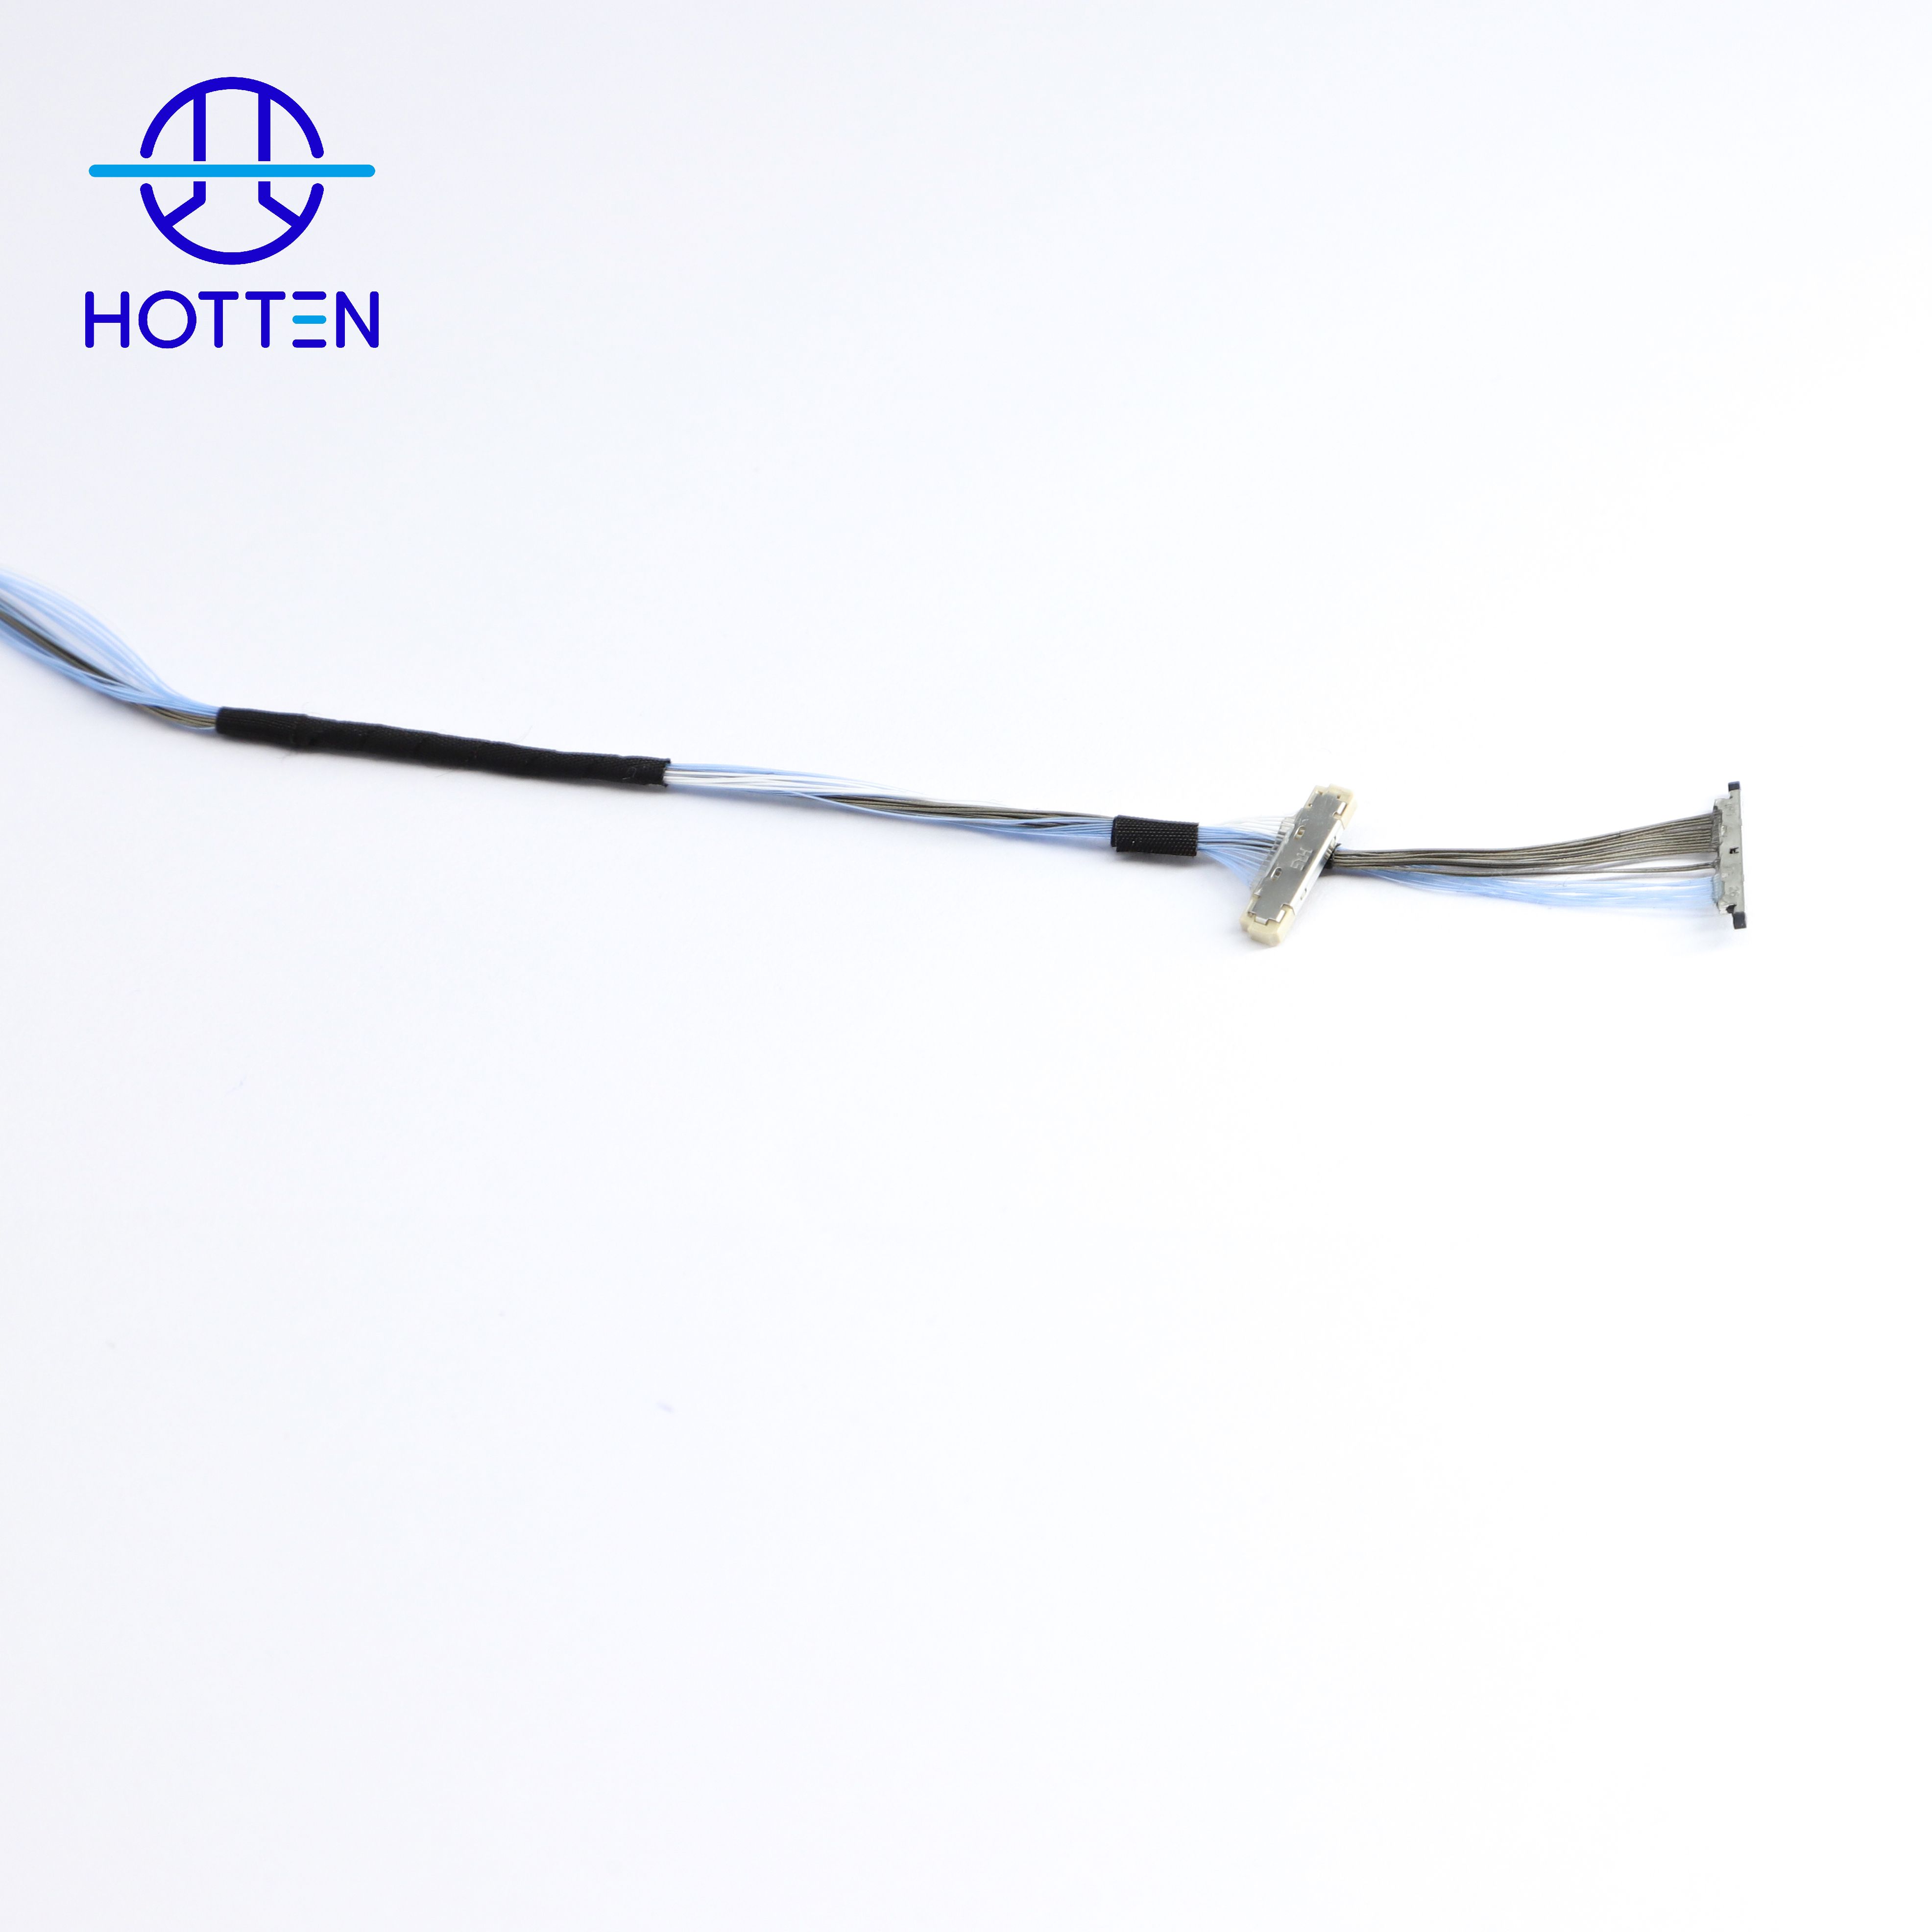
Het afsluiten van maximaal 256 micro-coaxiale elementen vereist uiterst fijne interconnect-oplossingen, meestal met behulp van direct solderen op paddlecards of miniatuur-PCB’s met een pitch van 0,3 mm of minder. Een nauwkeurige thermische beheersing tijdens laserstrippen en micro-solderen is cruciaal om instorting van de geëxpandeerde PFA-isolatie te voorkomen, wat de lokale impedantie zou kunnen veranderen en de signaalprestaties zou kunnen verslechteren.
Alle productie- en assemblageprocessen moeten voldoen aan de ISO 13485-eisen voor kwaliteitsbeheer van medische hulpmiddelen. De productie moet 100% capaciteitstesting en hoogfrequent netwerkanalyse omvatten om de impedantietolerantie, capaciteitslimieten en de gelijkheid van de voortplantingsvertraging (skew) in de gehele kabelassemblage te verifiëren.
Voor ultrasoonbeeldvormingssystemen van de volgende generatie helpt het betrekken van kabelontwerpspecialisten vroeg in het ontwikkelingsproces om een optimale geleidergeometrie, afschermmethode en aansluitontwerp te garanderen. HOTTEN Cable biedt uitgebreide technische ondersteuning, van simulatie en ISO 13485-conforme prototyping tot productie in grote volumes, waardoor OEM-klanten de ontwikkeling kunnen versnellen terwijl betrouwbare prestaties worden gewaarborgd.
 Actueel nieuws
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05