EN
COLLEGAMENTI RAPIDI

Analisi tecnica per ingegneri OEM che copre struttura del cavo, schermatura, controllo dell’impedenza, selezione dei materiali e validazione dell'affidabilità in applicazioni ad alte prestazioni assemblaggio cavi applicazioni.
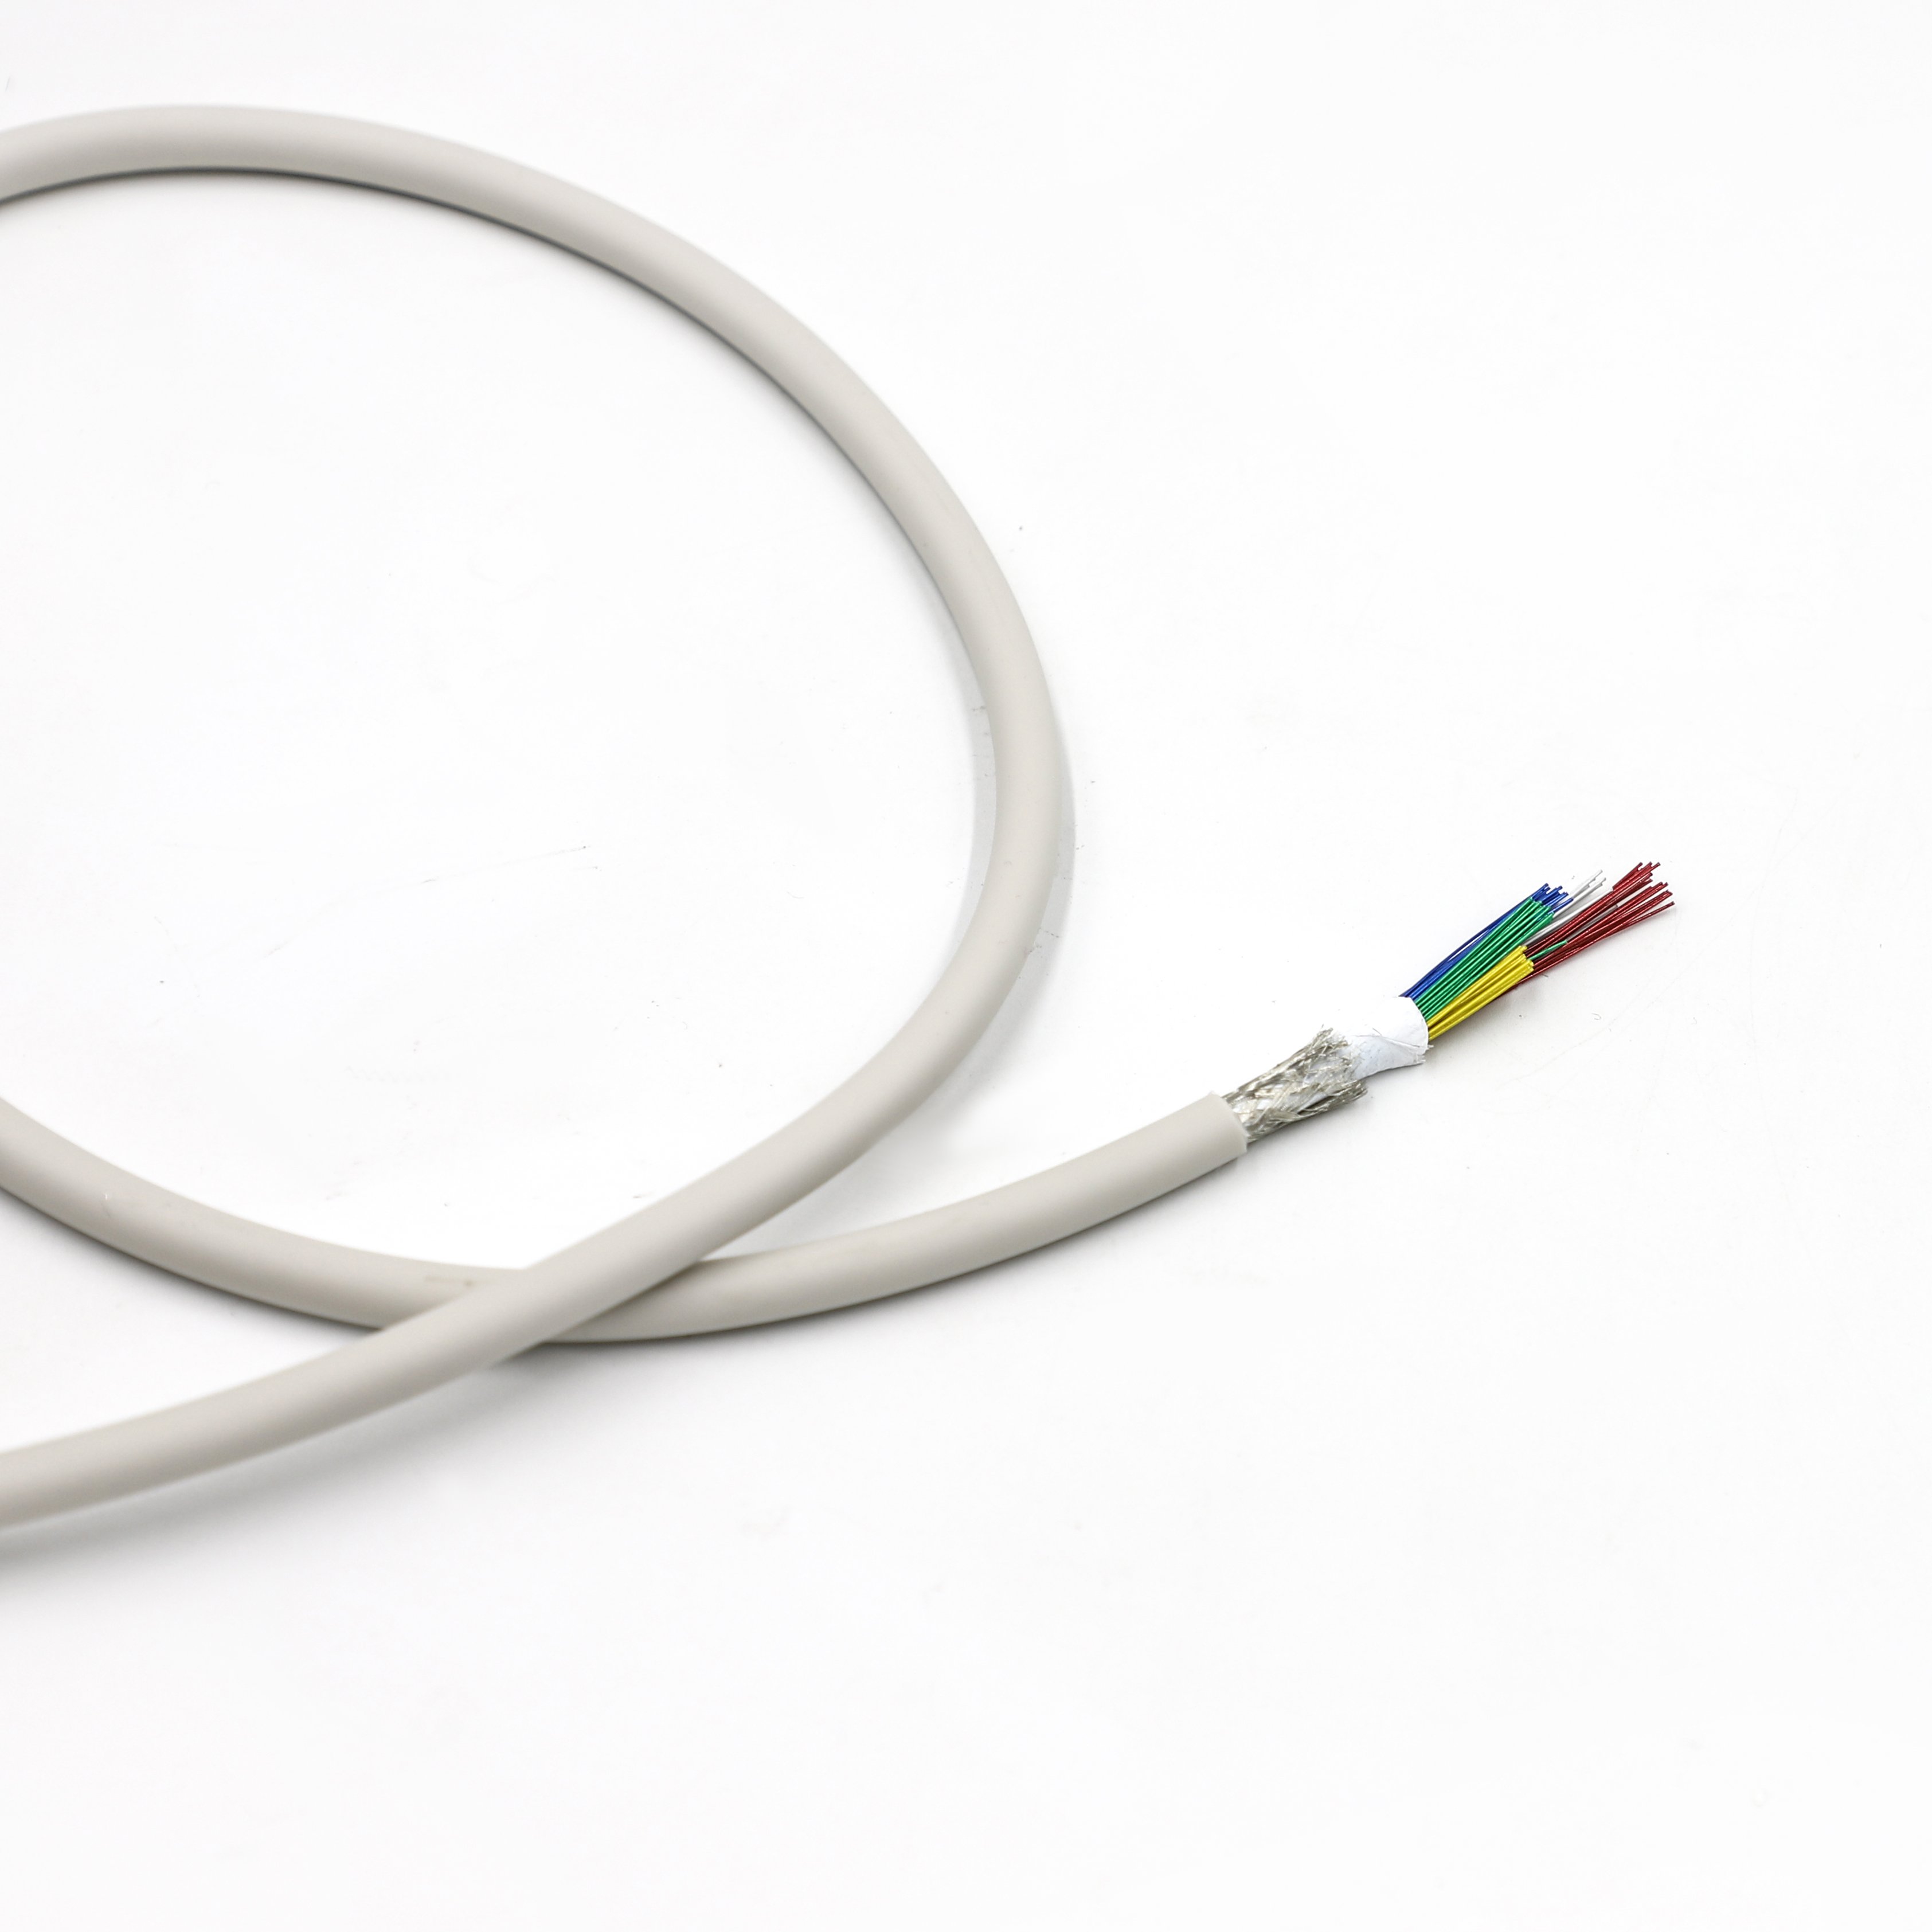
La bassa capacità è importante nella progettazione dei cavi per sonde ecografiche perché il cavo diventa parte del carico elettrico visto dal percorso del segnale della sonda. Nei sistemi con un elevato numero di canali, una capacità distribuita eccessiva può aumentare il carico capacitivo e influenzare la trasmissione del segnale; pertanto, la capacità del cavo deve essere valutata insieme a impedenza, attenuazione, costruzione dielettrica, numero di canali e lunghezza del cavo.
Se una sonda ecografica contiene molti canali di segnale e opera con segnali di imaging ad alta frequenza → valutare la capacità del cavo insieme a impedenza, attenuazione, lunghezza del cavo e coerenza tra canali → quindi selezionare la costruzione del cavo che soddisfi tutti i requisiti di segnale.
Se è richiesta una bassa capacità all'interno di una struttura di sonda molto piccola → valutare insieme dimensione del conduttore, materiale dielettrico, spessore dell'isolamento, geometria del cavo e diametro esterno del cavo → perché la riduzione della capacità non può essere separata dalla costruzione fisica del cavo.
La struttura dielettrica è particolarmente importante perché la capacità è influenzata sia dalla geometria della struttura coassiale sia dalle proprietà elettriche dell'isolamento. Per ulteriori considerazioni relative all'isolamento, vedere Confronto tra tre tecnologie di schiumatura per cavi ad alta frequenza .
La dimensione del conduttore è un altro aspetto del progetto complessivo. Se viene scelto un AWG più fine per ridurre le dimensioni del cavo → le conseguenti caratteristiche elettriche e meccaniche devono comunque essere verificate → perché l'AWG da solo non determina capacità, impedenza, attenuazione o flessibilità. Vedere In che modo l'AWG influenza le prestazioni del cavo microcoassiale? .
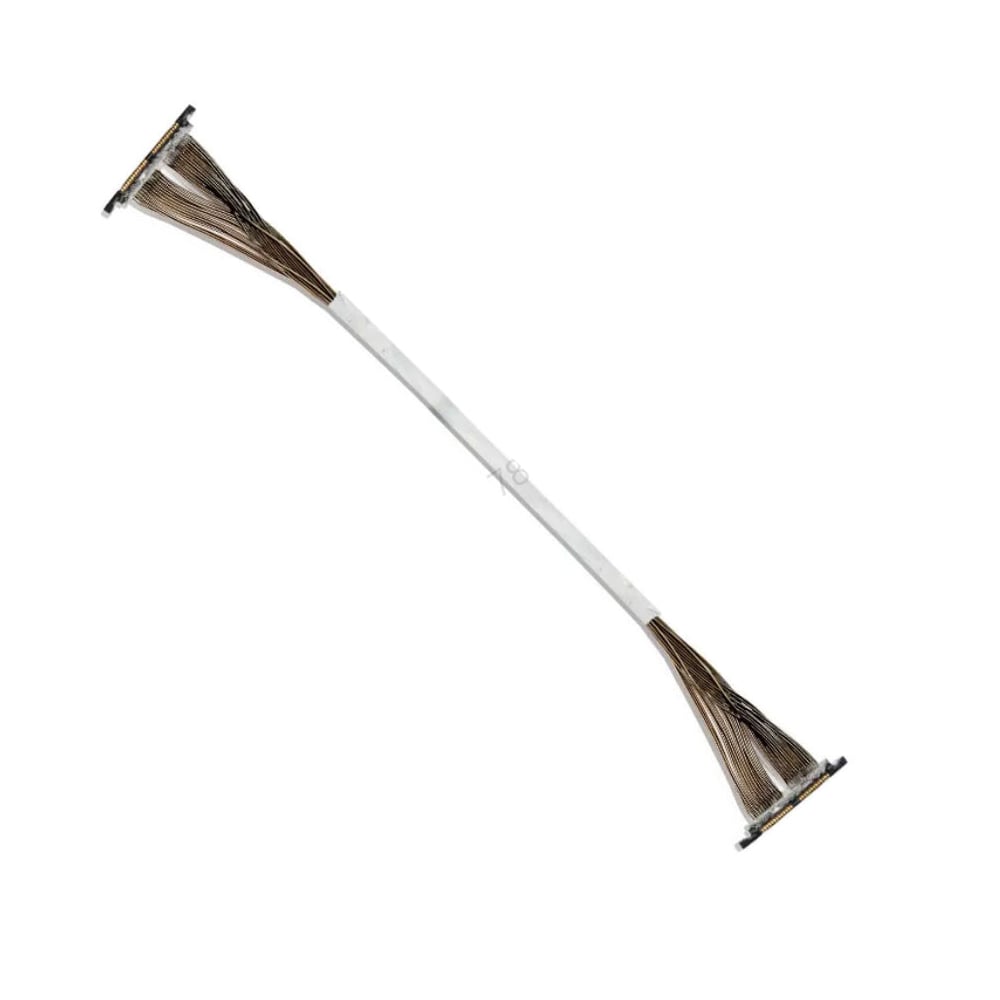
Per interconnessioni ad ultrasuoni ad alta densità personalizzate, vedere HOTTEN's Cavo di Sonda a Ultrasuoni e Assemblaggio di Cavi Coassiali Micro - soluzioni.
Nei sistemi avanzati di imaging ecografico, la rete di interconnessione è collegata direttamente a trasduttori piezoelettrici ad alta impedenza e livello microvolt. Questi componenti front-end sono estremamente sensibili alla perdita di segnale e al rumore elettrico. Quando i segnali viaggiano attraverso topologie ad array dense con 64, 128, 160, 192 e 256 canali, la capacità distribuita del cavo per sonda ecografica agisce come un filtro passa-basso parassita in derivazione. Un’eccessiva capacità del cavo degrada direttamente il segnale prima che raggiunga il sistema di formazione del fascio. Pertanto, ridurre al minimo la capacità lungo l’intero assemblaggio cavo personalizzato è essenziale per mantenere il rapporto segnale-rumore (SNR) e ottenere una risoluzione spaziale assiale e laterale submillimetrica.
La capacità è determinata direttamente dalla geometria fisica e dalle proprietà dielettriche del sistema isolante. Nelle strutture a cavo coassiale, la capacità è proporzionale alla costante dielettrica relativa (εr) del materiale isolante. I fluoropolimeri solidi standard, come FEP e PFA, presentano tipicamente una costante dielettrica di circa 2,1. Utilizzando la tecnologia di schiumatura con iniezione di gas a microcelle per produrre isolamento in PFA o FEP espanso, vengono introdotti vuoti d’aria (εr = 1,0) nella struttura dielettrica, riducendo la costante dielettrica complessiva a circa 1,4–1,6. Questo approccio consente costruzioni ultrafini cavo Coassiale Micro con diametri compresi tra 40 AWG e 48 AWG di raggiungere valori obiettivo di capacità bassi fino a 50 pF/m.
Confronto tipico della capacità distribuita:
I sistemi di sonde multicanale richiedono architetture di cavi altamente uniformi e controllate in impedenza per eliminare lo skew tra i canali e le differenze di fase. Anche minime variazioni nella concentricità o nella densità della schiuma possono compromettere la coerenza elettrica e introdurre errori di fase distruttivi. Allo stesso tempo, la disposizione fitta di cavi microcoassiali richiede strategie avanzate di schermatura contro le interferenze elettromagnetiche (EMI). La combinazione di schermature su singoli fili serviti con costruzioni di schermatura globale fornisce l’isolamento necessario per ridurre le interferenze elettromagnetiche esterne e la diafonia interna, preservando così l’integrità del segnale.
Una bassa capacità è un obiettivo elettrico importante, ma non deve essere ottimizzata in modo indipendente. In una sonda per ultrasuoni, il cavo deve soddisfare anche i requisiti relativi all’integrità del segnale, alla densità dei canali, alla flessibilità, alla schermatura, al controllo dimensionale, alla terminazione e all’affidabilità meccanica a lungo termine.
Se la sonda dispone di uno spazio interno molto limitato per il cablaggio → valutare congiuntamente capacità, diametro esterno (OD) del cavo, dimensione dei conduttori, spessore dell’isolamento e geometria del cavo → quindi verificare se l’intera struttura soddisfa gli obiettivi elettrici e dimensionali richiesti.
Ridurre le dimensioni del cavo può contribuire ad aumentare la densità di cablaggio, ma la capacità finale dipende dall’intera struttura coassiale, non soltanto dalle dimensioni dei conduttori.
Per le considerazioni relative alle dimensioni dei conduttori, vedere In che modo l'AWG influenza le prestazioni del cavo microcoassiale? .
Se una bassa capacità è un requisito elettrico primario → valutare costante dielettrica, spessore dell’isolamento, geometria del conduttore e coerenza produttiva in modo integrato → quindi convalidare il cavo finito.
Il sistema di isolamento è pertanto un elemento chiave nella progettazione della capacità. Strutture dielettriche schiumate possono essere prese in considerazione quando l’applicazione richiede un carico dielettrico ridotto, ma la struttura scelta deve comunque soddisfare i requisiti meccanici, dimensionali e produttivi.
Per ulteriori considerazioni relative alle tecnologie dielettriche e di schiumatura, vedere Confronto tra tre tecnologie di schiumatura per cavi ad alta frequenza .
Se la sonda per ultrasuoni richiede piegamenti, torsioni o movimenti da parte dell’operatore ripetuti → valutare la capacità insieme al raggio di curvatura, ai cicli di flessione, alla schermatura, al dispositivo di scarico dello sforzo e alla rigidità del cavo → quindi convalidare le prestazioni elettriche dopo i test meccanici.
Una struttura a bassa capacità non è automaticamente migliore se il cavo risultante diventa troppo rigido per la configurazione della sonda prevista. Il progetto finale deve quindi bilanciare gli obiettivi elettrici con i reali requisiti meccanici.
Per criteri più ampi di selezione dei cavi per ultrasuoni, vedere Come selezionare il cavo coassiale microscopico per applicazioni di sonde ecografiche .
Se la sonda è sensibile alle variazioni del segnale su molti canali → valutare uniformità della capacità insieme a impedenza, attenuazione, schermatura e lunghezza del cavo → quindi convalidare l’intero insieme di cavi multicanale.
Un valore nominale di capacità non descrive pienamente le prestazioni di una sonda ad alto numero di canali. Anche la coerenza tra i canali e lungo il cavo può essere rilevante, poiché differenze nelle caratteristiche elettriche possono influenzare l’intero percorso del segnale.
Per considerazioni correlate sul controllo dell’impedenza, vedere L’importanza della coerenza dell’impedenza (50Ω / 75Ω) nei cavi coassiali microscopici Ultra-Fine AWG .
Se un progetto specifica un valore di capacità molto basso con tolleranze dimensionali strette → valutare se il fornitore è in grado di riprodurre in modo coerente la struttura del cavo nella produzione di serie → quindi verificare separatamente le prestazioni del prototipo e la ripetibilità nella produzione.
La specifica ingegneristica deve pertanto includere sia il valore obiettivo sia il metodo di validazione.
Una revisione pratica da parte dell’OEM dovrebbe confermare:
| Requisito | Parametri da confermare |
|---|---|
| Capacità | Capacità obiettivo in pF/m, coerenza tra canali |
| Impedenza | Impedenza nominale e tolleranza ammessa |
| Segnale | Frequenza, attenuazione, lunghezza di trasmissione |
| Conduttore | Sezione AWG, materiale, geometria del conduttore |
| Dielettronica | Materiale, struttura dielettrica, spessore dell’isolamento |
| Dimensioni | Diametro esterno del cavo, passo, spazio disponibile per il routing |
| Schermatura | Struttura e copertura dello schermo |
| Meccanico | Raggio di curvatura, cicli di flessione, torsione |
| Interfaccia | Numero di parte del connettore, passo, disposizione dei contatti, terminazione |
| Convalida | Capacità, riflettometria nel dominio del tempo (TDR), tensione dielettrica di tenuta, prove meccaniche |
| Produzione | Quantità di prototipi, volume annuale, coerenza del processo |
Diversi design di sonda possono privilegiare diverse combinazioni di caratteristiche elettriche e meccaniche.
Se la sonda privilegia bassa capacità e prestazioni del segnale ad alto numero di canali → privilegiare la struttura dielettrica, l’uniformità della capacità, l’impedenza, l’attenuazione e la geometria del cavo → quindi convalidare l’intero insieme del cavo.
Se la sonda privilegia dimensioni compatte → privilegiare il diametro esterno (OD) del cavo, le dimensioni dei conduttori, la struttura dell’isolamento e la disposizione dei canali → quindi verificare capacità e prestazioni del segnale nello spazio disponibile.
Se la sonda privilegia la flessione ripetuta e la manipolazione da parte dell’operatore → privilegiare flessibilità, durata alla flessione, stabilità della schermatura e protezione contro le sollecitazioni meccaniche → quindi verificare che la capacità richiesta e le caratteristiche del segnale rimangano entro le specifiche.
Per soluzioni personalizzate di cavi per ultrasuoni, consultare HOTTEN Cavo di Sonda a Ultrasuoni .
Per applicazioni più ampie nel settore dei dispositivi medici, consultare Attrezzature Mediche .
Un processo pratico di sviluppo di cavi per ultrasuoni a bassa capacità può essere riassunto come segue:
Architettura della sonda → numero di canali → requisiti del segnale → obiettivo di capacità → struttura dielettrica e conduttiva → schermatura → requisiti meccanici → connettore → validazione → produzione
L’obiettivo ingegneristico non è quindi semplicemente ottenere la capacità più bassa possibile. È ottenere la capacità richiesta e le prestazioni del segnale mantenendo i requisiti dimensionali, meccanici, di interfaccia e produttivi dell’intero insieme cavo-sonda per ultrasuoni .
Per le relative configurazioni di cavo ad ultrasuoni ad alta densità, vedere Cavo di Sonda a Ultrasuoni e Assemblaggio di Cavi Coassiali Micro .
Le applicazioni di imaging medico richiedono cavi ad alta flessibilità in grado di resistere a decine di migliaia di cicli di flessione e torsione incontrati durante l’uso clinico. Tuttavia, la riduzione della capacità mediante strati di isolamento più spessi o l’aumento della robustezza della schermatura comporta inevitabilmente un incremento della rigidità del cavo e del suo diametro complessivo. Per bilanciare questo compromesso ingegneristico, si specificano comunemente conduttori in lega di rame argentato ad alta resistenza e materiali per la guaina estremamente flessibili. Le loro prestazioni devono essere validate mediante rigorosi test di flessione multi-asse e di affidabilità alla flessione.
L'interfaccia di terminazione tra il fascio di cavi microcoassiali e la scheda a circuito stampato (PCB) del sistema è una causa comune di discontinuità di impedenza. La terminazione di conduttori ultrafini, fino a 48 AWG, richiede tecniche ad alta densità di saldatura diretta oppure connettori microcoassiali con passo ridotto fino a 0,3 mm. Transizioni geometriche brusche a queste interfacce possono generare riflessioni del segnale che influenzano negativamente la coerenza dell’imaging tra i vari canali.
La produzione di cavi medici ad alto rendimento richiede un rigoroso controllo dei processi di trafilatura dei fili, espansione in schiuma di fluoropolimeri ed avvolgimento planetario multiasse, al fine di garantire una distribuzione uniforme della tensione senza introdurre sollecitazioni torsionali. La produzione deve essere effettuata in strutture certificate ISO 13485. Le procedure complete di assicurazione della qualità includono il collaudo al 100% della capacità per mappare il profilo di impedenza su ogni canale e verificare l’assenza di deviazioni localizzate dovute alla produzione.
In una sonda lineare ad alta frequenza da 128 canali progettata per l’imaging vascolare superficiale, la sostituzione di un normale fascio di cavi con dielettrico solido con un’assemblaggio personalizzato a dielettrico schiumato da 50 pF/m può ridurre in modo significativo le perdite di inserzione ad alta frequenza su una lunghezza di cavo di 2 metri. La riduzione del carico capacitivo migliora direttamente la sensibilità Doppler e la chiarezza complessiva dell’immagine clinica.
L’ottimizzazione di sonde ecografiche avanzate richiede il controllo della capacità distribuita entro una soglia obiettivo di circa 50 pF/m, ottenuto mediante tecnologia di schiumatura di precisione e tolleranze produttive strettamente controllate. Per i team di ingegneria OEM, la scelta di un partner per gli interconnessioni dotato di specifiche competenze nell’estrusione di microcoassiali e di infrastrutture produttive conformi alla norma ISO 13485 garantisce che i vantaggi teorici in termini di integrità del segnale si traducano in prestazioni cliniche reali e ripetibili.
 Notizie in primo piano
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05