EN
COLLEGAMENTI RAPIDI

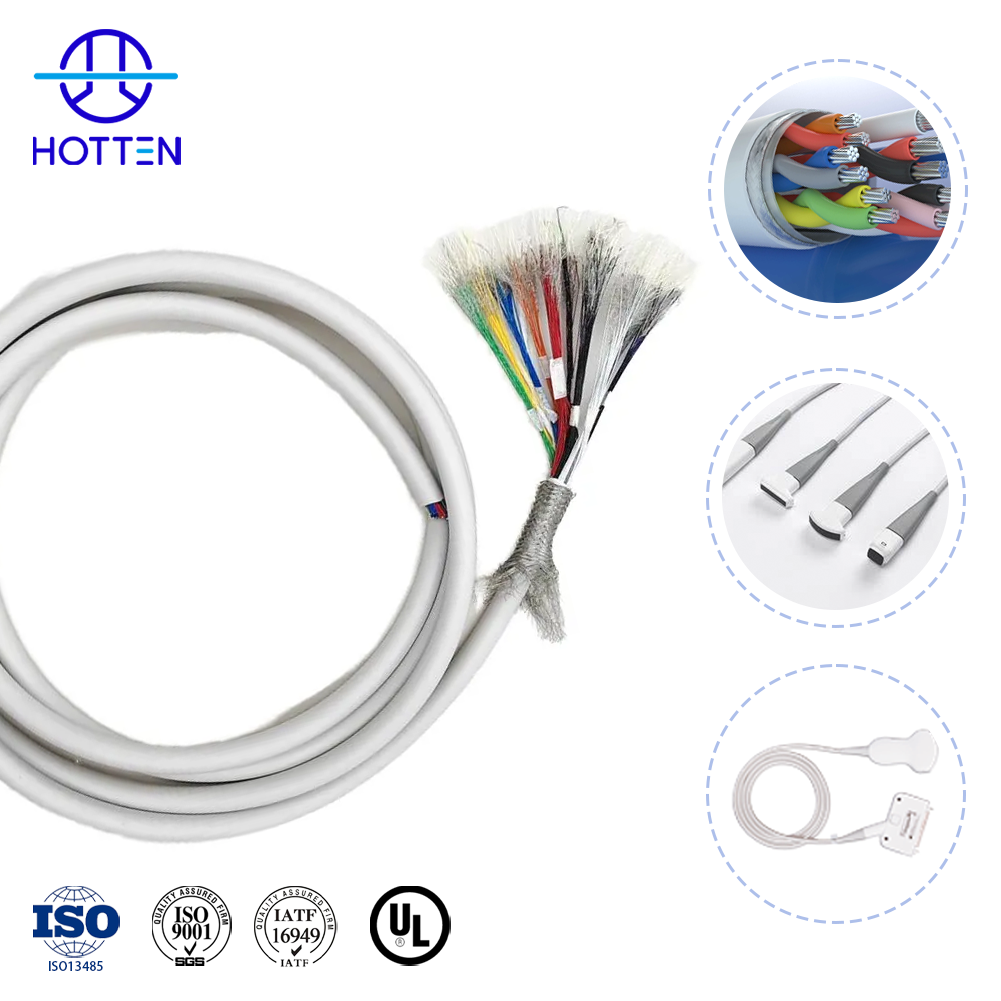
Analisi tecnica per ingegneri OEM che copre la struttura del cavo, la schermatura, il controllo dell'impedenza, la selezione dei materiali e la validazione dell'affidabilità nelle applicazioni di assemblaggio di cavi ad alte prestazioni.
Un’assemblea cavo per sonda ecografica deve bilanciare elevata densità di canali, integrità del segnale, bassa capacità, dimensioni compatte, schermatura, flessibilità, resistenza meccanica e terminazione ad alta densità all’interno di un’assemblea relativamente piccola e frequentemente maneggiata. La struttura cavo appropriata dipende dall’architettura della sonda, dal numero di canali, dallo spazio disponibile per il cablaggio, dai requisiti elettrici, dai movimenti meccanici, dall’interfaccia del connettore e dai requisiti di validazione.
Se la sonda richiede 64–256 canali di segnale indipendenti in uno spazio limitato → valutare contemporaneamente numero di anime, dimensione dei conduttori, diametro esterno del cavo, disposizione dei canali e densità di terminazione → quindi verificare le prestazioni elettriche e meccaniche dell’intera assemblea.
Se la coerenza del segnale è il requisito principale → valutare insieme capacità, impedenza, attenuazione, struttura dielettrica, schermatura e tolleranza dimensionale → poiché l’insieme cavo costituisce parte integrante dell’intero percorso del segnale ecografico. Per informazioni correlate, vedere Come selezionare il cavo coassiale microscopico per applicazioni di sonde ecografiche e Perché una bassa capacità è fondamentale nella progettazione dei cavi per sonde ecografiche .
Se la sonda viene piegata, torsionata o maneggiata ripetutamente durante l’uso → valutare insieme fatica dei conduttori, stabilità della schermatura, struttura della guaina, raggio di curvatura, durata in flessione e protezione contro le sollecitazioni meccaniche, nonché i requisiti elettrici.
Per la relazione fondamentale tra impedenza, geometria dei conduttori e struttura dielettrica, vedere L’importanza della coerenza dell’impedenza nei cavi microcoassiali ultrafini in AWG .
Per interconnessioni ad alta densità personalizzate, vedere le soluzioni di HOTTEN Cavo di Sonda a Ultrasuoni e Assemblaggio di Cavi Medici - soluzioni.
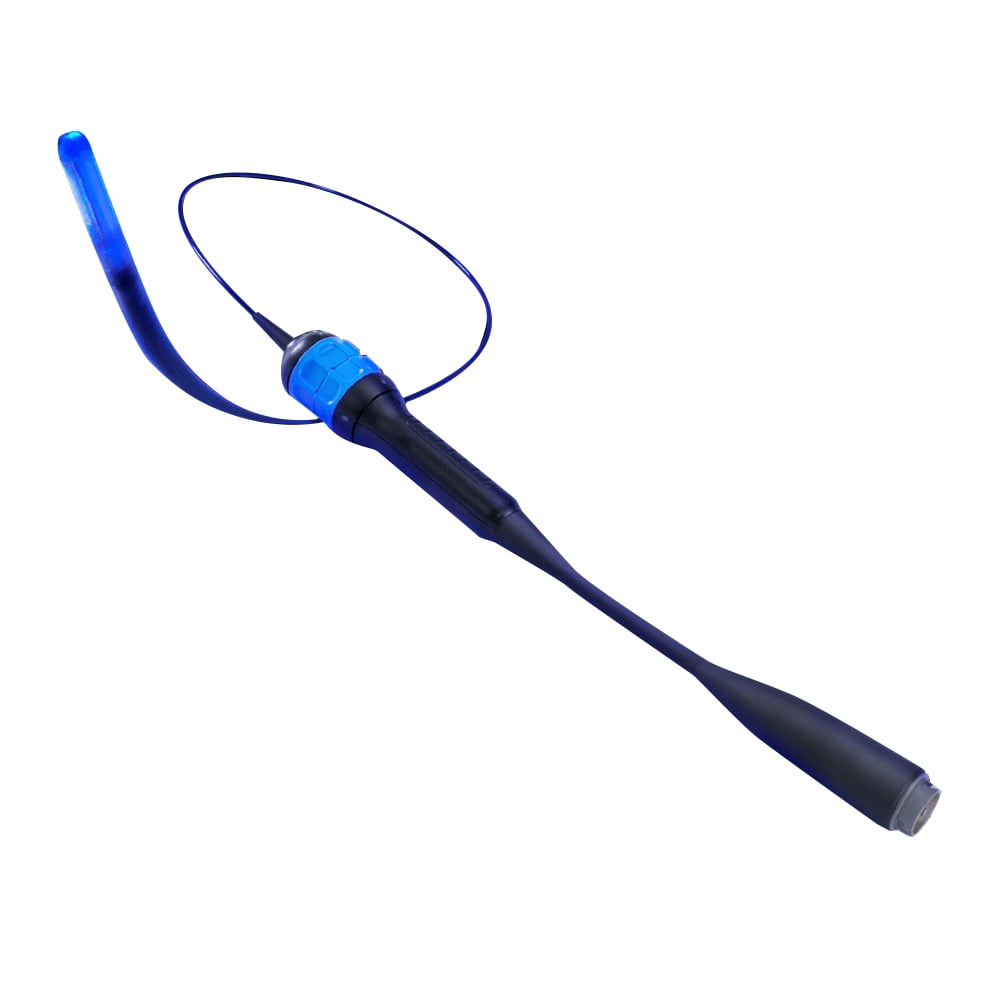
I moderni sistemi di imaging ecografico diagnostico richiedono la trasmissione di segnali ad alta densità in spazi estremamente ridotti. Un tipico cavo di Sonda a Ultrasuoni assemblaggio deve supportare da 64 a 256 canali indipendenti mantenendo un diametro esterno ergonomico adatto all’uso manuale.
Per raggiungere questa densità di canali, i team di ingegneria utilizzano comunemente fili ultrafini cavi coassiali micro da 40 AWG a 48 AWG. La principale sfida ingegneristica consiste nel bilanciare flessibilità meccanica e prestazioni elettriche. Ridurre le dimensioni del cavo migliora la maneggevolezza e la flessibilità, ma aumenta il rischio di diafonia e di affaticamento dei conduttori sotto sollecitazioni torsionali continue.
Nei cavi ecografici medici ad alta densità cavi ecografici medici , la capacità influisce direttamente sull’attenuazione del segnale, sulla perdita d’inserzione e sulla coerenza dell’immagine. Per ottimizzare il rapporto segnale-rumore su un’ampia gamma di frequenze, le strutture dei cavi sono generalmente progettate con un valore di capacità pari a circa 50 pF/m.
Ridurre la capacità senza aumentare il diametro del cavo dipende dalla diminuzione della costante dielettrica efficace del materiale isolante, mantenendo al contempo un controllo stabile dell’impedenza.
Quando centinaia di elementi coassiali microscopici vengono raggruppati in un unico cavo assemblato, l’interferenza elettromagnetica diventa una sfida ingegneristica rilevante. Una schermatura efficace deve sopprimere la diafonia interna proteggendo al contempo i deboli segnali analogici di eco dal rumore esterno.
Tipo di schermatura | Vantaggio ingegneristico | Compromesso meccanico
Schermatura a spirale | Eccellente flessibilità e bassa resistenza alla flessione | Efficienza di schermatura inferiore alle frequenze molto elevate
Schermatura intrecciata | Suppressione superiore delle interferenze elettromagnetiche (EMI) e integrità strutturale | Maggiore rigidità e diametro del cavo più elevato
Per ottenere un equilibrio ottimale tra prestazioni elettriche e meccaniche, i cavi medici di alta gamma spesso utilizzano strutture ibride di schermatura. Singoli elementi microcoassiali sono protetti da una schermatura a spirale, mentre l’intero insieme del cavo è ricoperto da una treccia globale ad alta densità, garantendo una protezione completa contro le interferenze elettromagnetiche (EMI) senza compromettere l’ergonomia.
Essendo dispositivi medici portatili, le sonde per ultrasuoni sono soggette, durante l’uso clinico, a continue flessioni, torsioni e impatti fisici. Di conseguenza, gli insiemi di cavi devono offrire un’eccezionale resistenza alla fatica e sopportare milioni di cicli di flessione senza rottura dei conduttori o degrado della schermatura.
Per un progetto OEM ecografico, la specifica dell’insieme cavo deve definire congiuntamente i requisiti elettrici, meccanici, dimensionali, di interfaccia, dei materiali e di convalida. Un fornitore non deve essere scelto esclusivamente in base ad AWG, diametro del cavo o impedenza nominale.
Se il sistema ad ultrasuoni presenta esigenze stringenti in termini di integrità del segnale → definire innanzitutto impedenza, capacità, attenuazione, frequenza operativa, lunghezza del cavo e coerenza tra canali → quindi determinare la struttura conduttrice e dielettrica più idonea.
Capacità e impedenza devono essere valutate nell’ambito dell’intera architettura del cavo. Modifiche alla geometria del conduttore, alle dimensioni del dielettrico o alla struttura dello schermo possono influenzare le caratteristiche elettriche finali.
Per una trattazione più approfondita della capacità, vedere Perché una bassa capacità è fondamentale nella progettazione dei cavi per sonde ecografiche .
Per considerazioni relative al controllo dell’impedenza, vedere L’importanza della coerenza dell’impedenza nei cavi microcoassiali ultrafini in AWG .
Se la sonda presenta un numero elevato di canali e uno spazio interno limitato per il cablaggio → definire innanzitutto il numero di canali, le dimensioni dei conduttori, la disposizione del cavo, il diametro esterno (OD) del cavo e il passo di terminazione → quindi valutare se la struttura proposta possa essere prodotta in modo coerente.
Un conduttore più piccolo non è automaticamente la soluzione corretta. L’intera struttura comprende anche l’isolamento, la schermatura, la guaina, la disposizione del cablaggio e il collegamento terminale.
Per i compromessi relativi alle dimensioni dei conduttori, vedere In che modo l'AWG influenza le prestazioni del cavo microcoassiale? .
Per personalizzazione Assemblaggio di Cavi Coassiali Micro requisiti, la struttura del cavo e il collegamento terminale devono essere valutati come un’unica unità.
Se il cavo della sonda è soggetto a flessioni o torsioni ripetute → definire insieme la struttura di schermatura, il raggio di curvatura, il numero di cicli di flessione, la torsione, la costruzione della guaina e il sistema di rilascio dello sforzo → quindi verificare le prestazioni elettriche dopo i test meccanici.
La schermatura può contribuire al controllo delle interferenze elettromagnetiche (EMI), ma modifiche alla struttura di schermatura possono influenzare anche la rigidità, il diametro esterno (OD) e la flessibilità del cavo. La struttura scelta deve pertanto corrispondere al profilo reale di movimento della sonda.
Per il processo completo di selezione dei cavi per ultrasuoni, vedere Come selezionare il cavo coassiale microscopico per applicazioni di sonde ecografiche .
Se l'assemblaggio contiene centinaia di conduttori ultrafini → definire il tipo di connettore, il passo, la disposizione dei pin, il metodo di terminazione e lo spazio disponibile per l'assemblaggio prima di finalizzare la costruzione del cavo → quindi ottimizzare il cavo in base all'interfaccia.
Ad esempio, la saldatura diretta su scheda a palette e le interfacce con connettori miniaturizzati possono imporre requisiti diversi per quanto riguarda lo spaziamento dei conduttori, lo sbrinamento, la gestione termica e il fissaggio antistrappo.
La terminazione deve pertanto essere considerata parte integrante della progettazione del cavo, anziché un semplice passaggio produttivo separato.
Una RFQ pratica o una specifica tecnica dovrebbe fornire, nella misura del possibile, le seguenti informazioni:
| Requisito | Parametri da definire |
|---|---|
| Applicazione | Tipo di sonda per ultrasuoni e utilizzo previsto |
| Configurazione canali | Numero di canali, numero di anime, disposizione |
| Conduttore | AWG, materiale, costruzione del conduttore |
| Elettrico | Impedenza, capacità, attenuazione, frequenza |
| Dimensioni | Diametro esterno del cavo, passo, spazio disponibile per il routing |
| Schermatura | Schermatura individuale, schermatura complessiva, messa a terra |
| Meccanico | Raggio di curvatura, cicli di flessione, torsione |
| Interfaccia | Numero di parte del connettore, disposizione dei contatti, passo, terminazione |
| Lunghezza del cavo | Lunghezza finale e percorso di posizionamento |
| Materiali | Isolamento, guaina, requisiti medici applicabili |
| Convalida | Capacità, impedenza, riflettometria nel dominio del tempo (TDR), costante dielettrica, prove meccaniche |
| Produzione | Quantità prototipale, volume annuo, requisiti del sistema qualità |
Ove disponibili, gli OEM dovrebbero fornire anche disegni, campioni, numeri di parte dei connettori, schemi di collegamento dei contatti, specifiche esistenti dei cavi o disegni delle interfacce. Questi dettagli consentono al fornitore di valutare l’intero insieme anziché quotare una costruzione di cavo generica.
Se la coerenza elettrica rappresenta il rischio principale → privilegiare le prove di impedenza, capacità, riflettometria nel dominio del tempo (TDR), attenuazione e abbinamento del canale.
Se i movimenti ripetuti rappresentano il rischio principale → privilegiare le prove di flessione, cicli di flessione, torsione e rilascio dello sforzo.
Se la terminazione miniaturizzata rappresenta il rischio principale → privilegiare l’ispezione dimensionale, la qualità della saldatura, la coerenza della terminazione e la validazione dell’interfaccia.
Se la coerenza produttiva rappresenta il rischio principale, occorre convalidare sia le prestazioni del prototipo sia la ripetibilità del lotto produttivo.
Il piano di convalida deve quindi riflettere le effettive modalità di guasto della sonda, anziché basarsi su un singolo test con esito positivo o negativo.
Una sequenza pratica di sviluppo da parte di un OEM può essere riassunta come segue:
Architettura della sonda → numero di canali → requisiti di segnale → dimensioni del cavo → struttura conduttore/dielettrico → schermatura → requisiti meccanici → connettore/terminazione → prototipo → convalida → produzione
Questa sequenza aiuta a prevenire un problema comune nello sviluppo: selezionare innanzitutto un cavo e scoprire successivamente che la sua capacità, flessibilità, caratteristiche di terminazione o di posizionamento non sono adatte alla sonda finale.
Per lo sviluppo personalizzato di cavi per ultrasuoni, consultare HOTTEN's Cavo di Sonda a Ultrasuoni - soluzioni.
Per applicazioni più ampie nel settore dei dispositivi medici, consultare Attrezzature Mediche .
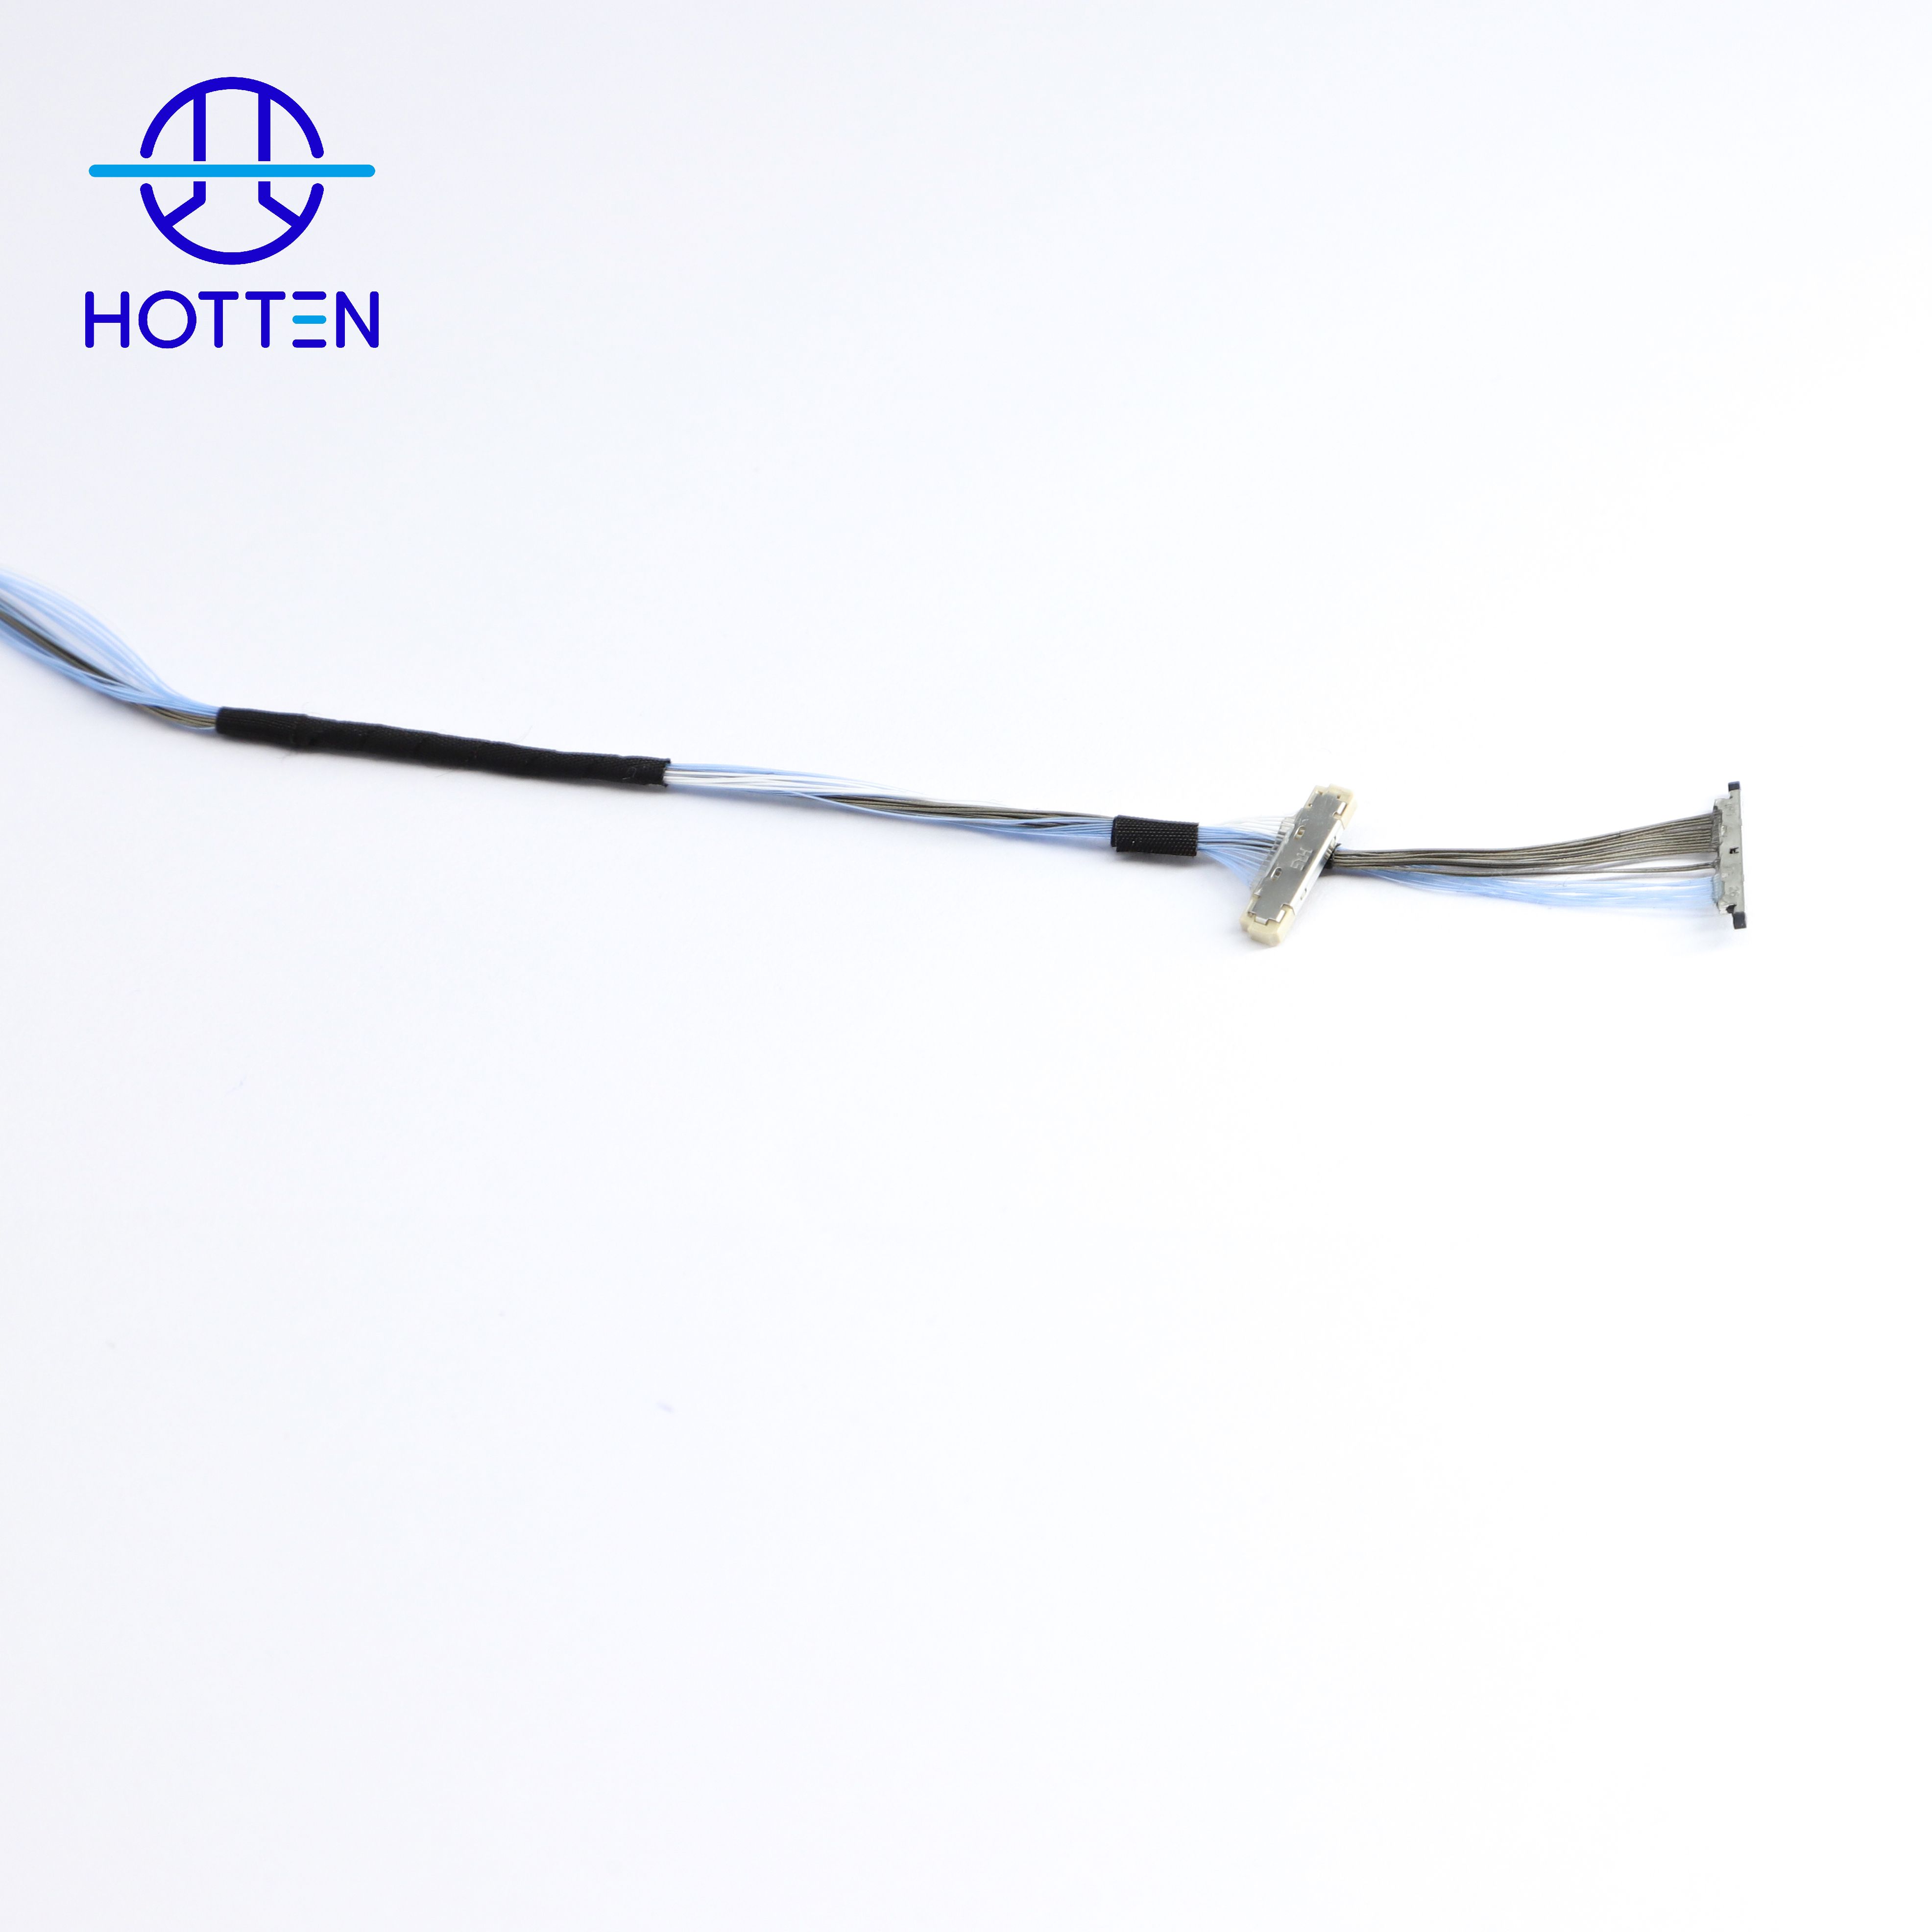
La terminazione di fino a 256 elementi coassiali microscopici richiede soluzioni di interconnessione estremamente fini, che prevedono tipicamente la saldatura diretta su schede a palette o su PCB miniaturizzati con passo pari o inferiore a 0,3 mm. Una gestione termica precisa durante lo stripping laser e la microsaldatura è fondamentale per evitare il collasso dell’isolamento in PFA espanso, che potrebbe alterare l’impedenza locale e degradare le prestazioni del segnale.
Tutti i processi di produzione e assemblaggio devono conformarsi ai requisiti ISO 13485 per i sistemi di gestione della qualità dei dispositivi medici. La produzione deve includere un test di capacità al 100% e un’analisi delle reti ad alta frequenza per verificare la tolleranza d’impedenza, i limiti di capacità e la corrispondenza del ritardo di propagazione (skew) lungo l’intero cavo assemblato.
Per i sistemi di imaging ecografico di nuova generazione, coinvolgere fin dalle prime fasi di sviluppo esperti nella progettazione dei cavi contribuisce a garantire una geometria ottimale dei conduttori, una configurazione adeguata della schermatura e una progettazione ottimale delle terminazioni. HOTTEN Cable offre un supporto ingegneristico completo, dalla simulazione alla prototipazione conforme allo standard ISO 13485, fino alla produzione su larga scala, aiutando i clienti OEM ad accelerare lo sviluppo pur assicurando prestazioni affidabili.
 Notizie in primo piano
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05