EN
COLLEGAMENTI RAPIDI

In alcuni settori, come l'elettronica di consumo, la robotica e la tecnologia medica, i cavi coassiali standard sono spesso un compromesso: una soluzione generica che obbliga gli ingegneri ad adattare i propri progetti alle limitazioni esistenti. Il risultato è rappresentato da inefficienze: troppo cavo occupa spazio interno prezioso, un'interfaccia generica tra i connettori è subottimale e materiali non specificati per una determinata applicazione tendono a deteriorarsi in presenza di agenti stressanti ambientali. Presso Hotten Electronic Wire Technology crediamo in un approccio diverso: progettare assemblaggi RF coassiali su misura, conformi alle vostre precise esigenze meccaniche, elettriche e ambientali. Il nostro team di R&S sviluppa ogni anno centinaia di soluzioni personalizzate per cavi, sostenuto dalle nostre avanzate capacità produttive e dalla flessibilità del nostro impianto, consentendoci di fornire assemblaggi che si integrano perfettamente nell’architettura del vostro prodotto e riducono al minimo il carico di validazione. Esaminiamo quattro vantaggi ingegneristici e di validazione offerti dai progetti personalizzati ai produttori di dispositivi.
Gli assemblaggi personalizzati di cavi coassiali RF aiutano i produttori di dispositivi ad adattare il cavo alle esigenze elettriche, meccaniche, ambientali e di validazione del sistema finale anziché adattare il prodotto intorno a un cavo standard.
Per gli ingegneri OEM, i principali vantaggi sono un maggiore controllo su impedenza caratteristica, perdita d’inserzione, schermatura, dimensioni del cavo, terminazione dei connettori, percorso di posa, requisiti di flessibilità e coerenza dell’assemblaggio . Un assemblaggio RF personalizzato può inoltre semplificare la validazione del prototipo, poiché il cavo è progettato come parte integrante del percorso del segnale complessivo, anziché essere considerato un accessorio generico.
Per apparecchiature mediche ad alta frequenza, sistemi RF, dispositivi di imaging, elettronica per UAV e prodotti elettronici compatti, l’assemblaggio del cavo deve essere selezionato in base all’intero percorso del segnale, inclusa l’interfaccia con la scheda PCB, il connettore, la frequenza operativa, lo spazio disponibile per il percorso, le condizioni di piegatura e i test di validazione richiesti.
| Requisito ingegneristico | Approccio personalizzato per cavi RF | Perché è importante |
|---|---|---|
| Impedanza caratteristica | Adattare la costruzione del cavo all’impedenza del sistema | Riduce le riflessioni e la discontinuità del segnale |
| Frequenza di funzionamento | Selezionare conduttore, dielettrico, schermatura e geometria adeguati | Aiuta a controllare l’attenuazione e le prestazioni ad alta frequenza |
| Interfaccia connettore | Adattare il tipo di connettore, il passo, l’orientamento e la geometria di inserimento | Riduce lo squilibrio meccanico ed elettrico |
| Lunghezza del cavo | Definire con precisione la lunghezza finale e il percorso di posa | Riduce il cavo in eccesso e semplifica il montaggio |
| Schermatura | Specificare la struttura di schermatura e il tipo di terminazione | Aiuta a controllare le interferenze elettromagnetiche (EMI) e l'accoppiamento indesiderato |
| La flessibilità | Selezionare guaina, treccia, conduttore e dispositivo di fissaggio adeguati | Supporta movimenti ripetuti e installazioni multiple |
| Condizioni ambientali | Definire i requisiti relativi a temperatura, umidità, sostanze chimiche, sterilizzazione o vibrazioni | Migliora l'affidabilità a lungo termine |
| Convalida | Stabilire i requisiti per i test elettrici e meccanici prima della produzione | Riduce il rischio di ridisegno e qualifica in fase avanzata |
Una soluzione RF personalizzata non è quindi semplicemente un cavo con un connettore diverso. Si tratta di un interconnessione progettata su misura in base alle esigenze del dispositivo.
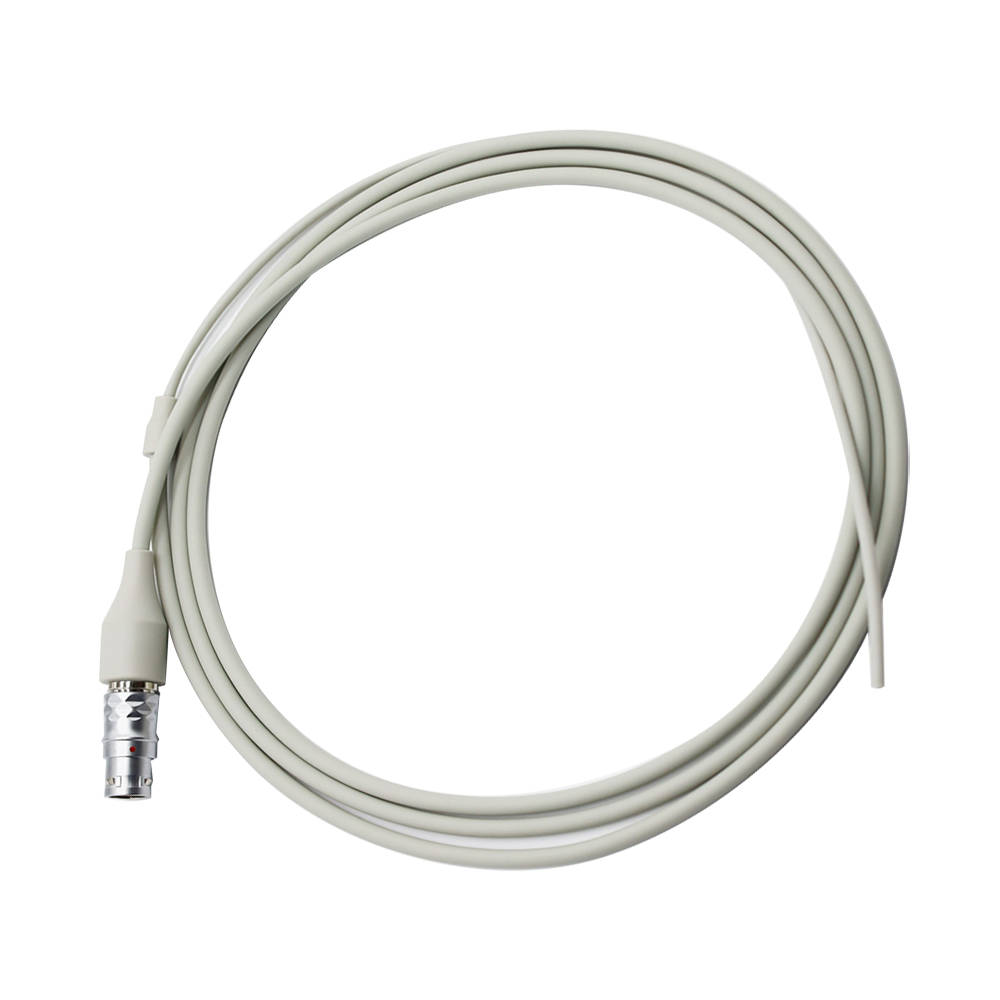
Per sistemi che richiedono prestazioni RF controllate, consultare HOTTEN's Cavo coassiale rf e Sistemi ad alta frequenza e a radiofrequenza - soluzioni.
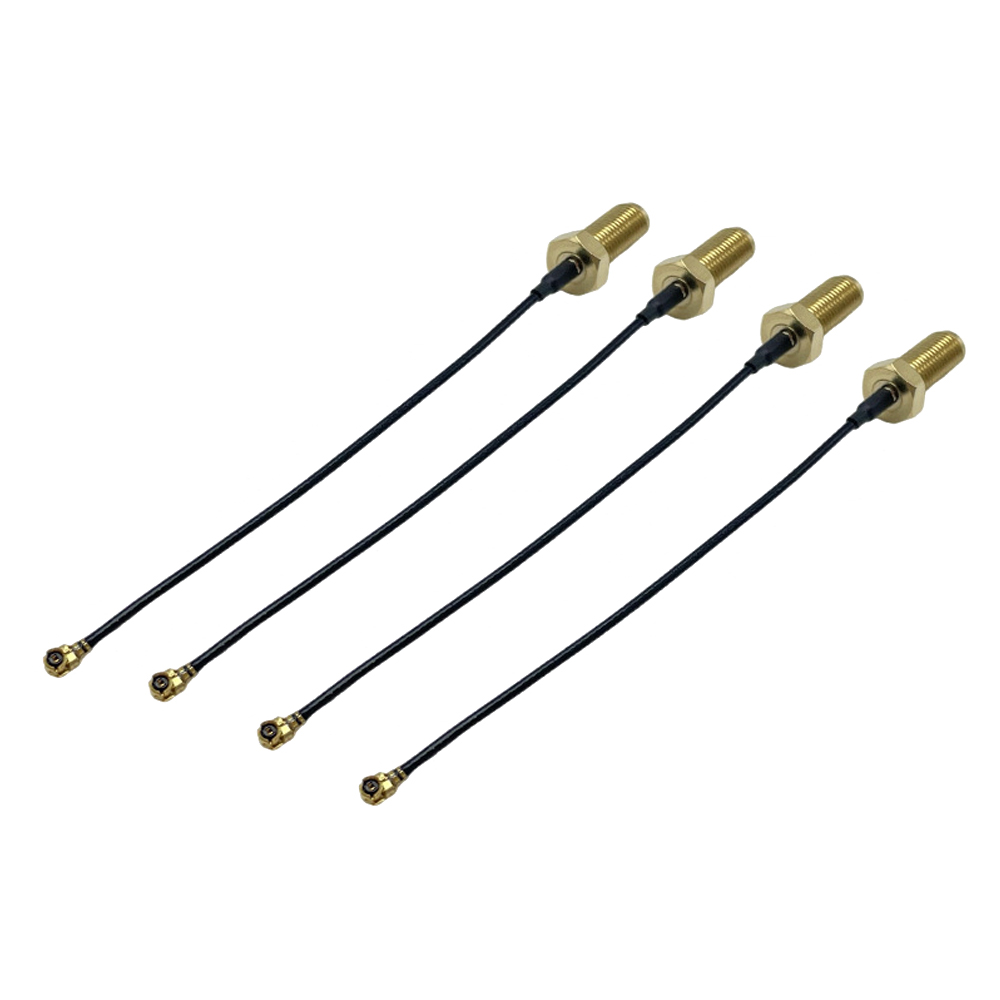
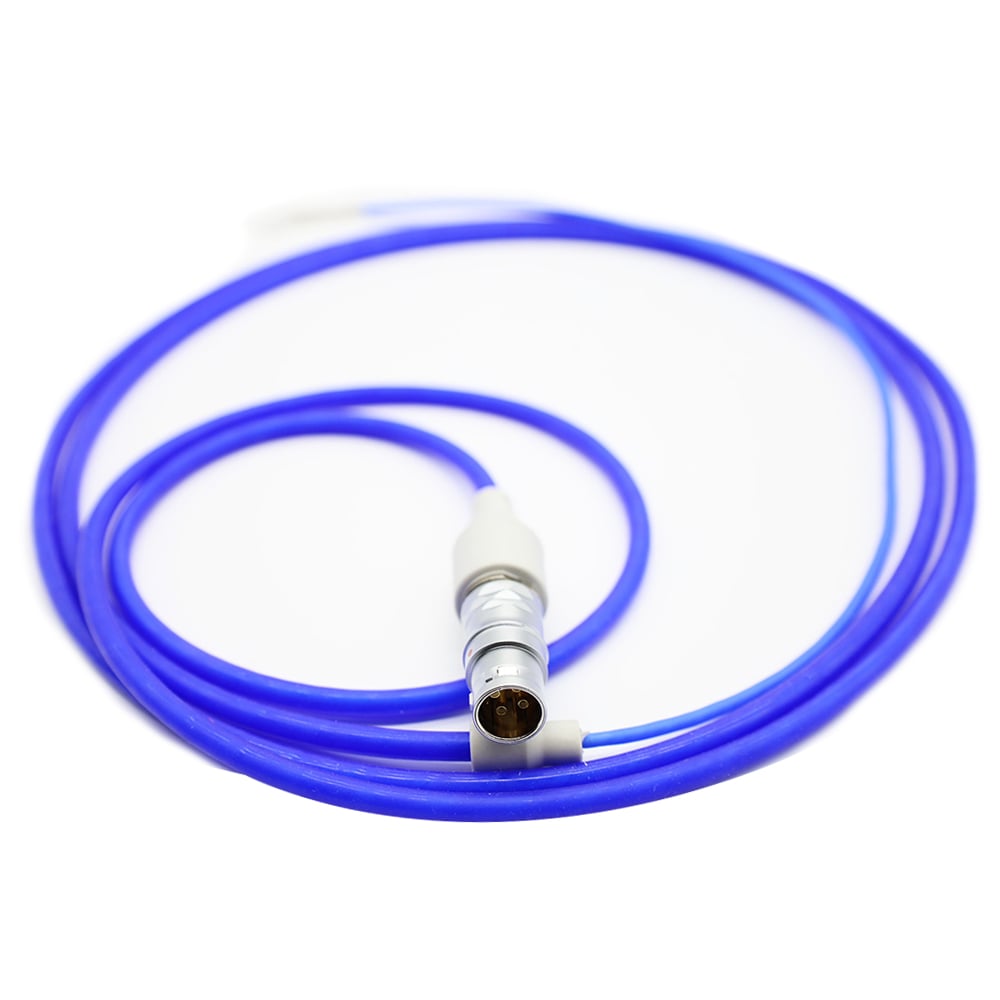
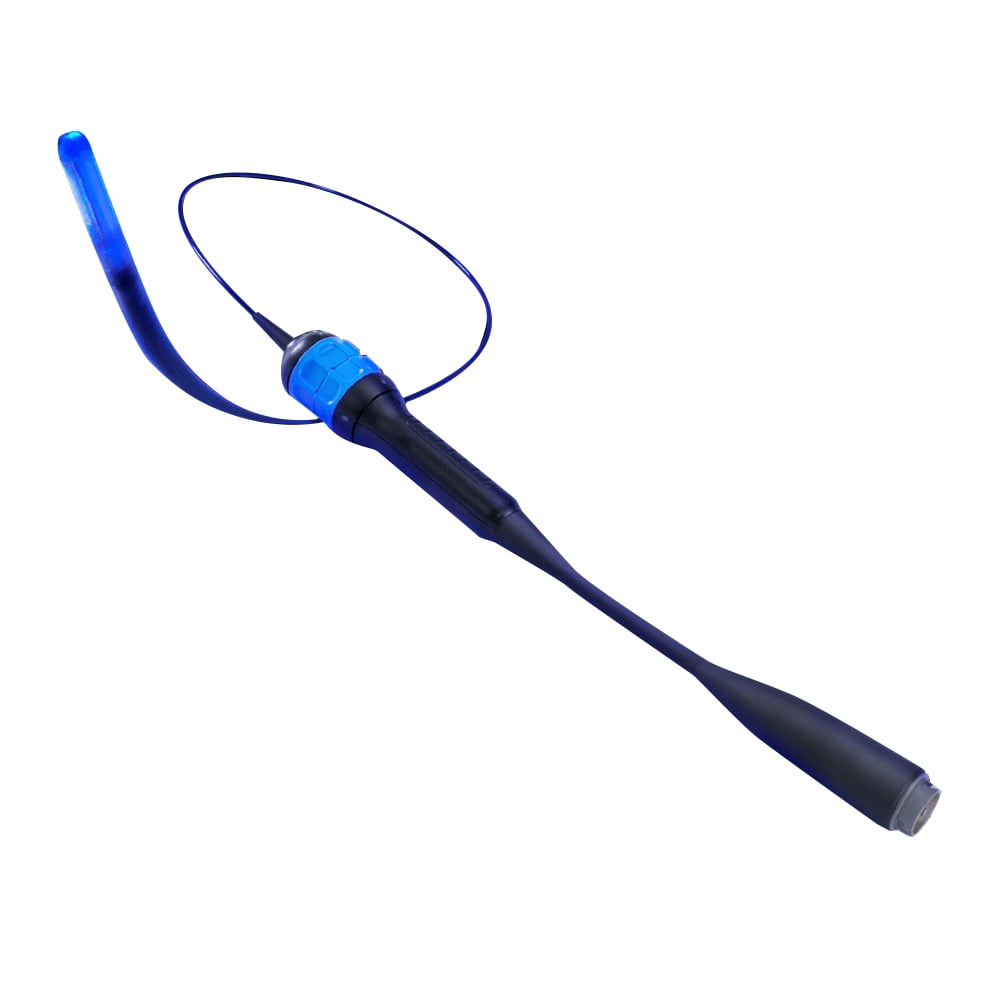
Ogni sistema elettrico ha requisiti prestazionali unici, e soluzioni generiche cavi non soddisfano le specifiche caratteristiche elettriche del vostro sistema — impedenze delle piste PCB, geometrie di lancio dei connettori, bande di frequenza operative e interferenze da segnali adiacenti. Con un approccio di progettazione personalizzato, Hotten può ottimizzare ogni parametro elettrico per rispondere alle vostre esigenze specifiche. Per i nostri cavi AR/VR e gli insiemi cablati USB4, ingegnerizziamo su misura l’impedenza caratteristica in base ai requisiti applicativi, inclusi standard comuni come 50 Ω e impedenza differenziale da 100 Ω, nonché lo skew differenziale per rispettare le specifiche stabilite dal chipset e garantire una trasmissione dati ad alta velocità affidabile fino a 40 Gbps. Per applicazioni mediche quali Cavi IVUS e Cavi per cateteri ICE , ottimizziamo le prestazioni di attenuazione per specifiche fasce di frequenza mediche in base ai requisiti dell’applicazione, mantenendo nel contempo un’eccellente stabilità di fase. Il nostro team di ingegneri è in grado di modellare le prestazioni già prima della costruzione del prototipo, utilizzando strumenti di simulazione elettromagnetica 3D, per ridurre l’incertezza progettuale e la necessità di cicli iterativi di taratura che rallentano il lancio dei prodotti. Il risultato è un cavo progettato per garantire un’integrità del segnale ottimale fin dall’inizio, senza il degrado delle prestazioni comunemente associato a soluzioni universali.
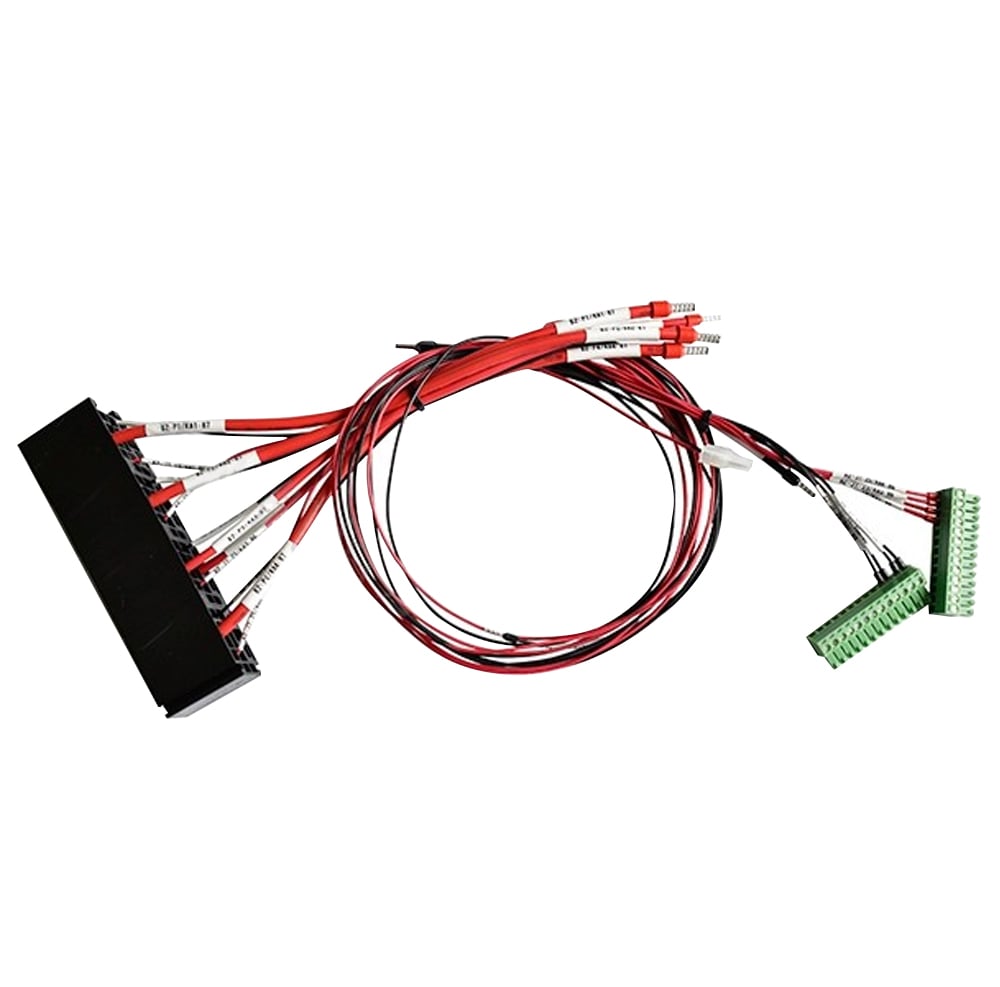
Un cavo non ottimizzato fisicamente per il vostro prodotto può rendere l'installazione più complessa, risultare più costoso da lavorare e generare problemi di affidabilità a causa di fili piegati in modo improprio o schiacciati. Gli assemblaggi personalizzati di Hotten superano queste sfide grazie a una precisione dimensionale elevata e a un’attenta progettazione meccanica. Offriamo queste capacità con un controllo preciso della lunghezza (±2 mm) per evitare sprechi di spazio causati da loop di servizio ridondanti e con profili personalizzati di protezione da sollecitazioni meccaniche — gusci termoretraibili sovrastampati, uscite ad angolo retto o a profilo basso che si adattano perfettamente alla geometria del vostro alloggiamento. I fasci cavi per droni e i fasci cavi per robotica utilizzano zone di transizione flessibili per giunti articolati, mentre i nostri cavi per endoscopi presentano profili ultra-sottili (fino a 0,35 mm di diametro esterno) in grado di muoversi all’interno di canali strumentali ristretti. I nostri disegni tecnici e modelli 3D possono aiutare i vostri ingegneri meccanici a ottimizzare la disposizione dei componenti sulla scheda a circuito stampato (PCB) e il processo di cablaggio, riducendo i tempi di assemblaggio e minimizzando il rischio di danni durante la produzione.
Sono in aumento le pressioni normative sui produttori di dispositivi—FCC Parte 15 per le interferenze elettromagnetiche (EMI), IEC 60601 per la sicurezza elettrica dei dispositivi medici e UL/CSA per la resistenza alla fiamma. Spesso, durante i test di un cavo generico all’interno del prodotto finale, l’integrazione del cavo nel sistema può generare emissioni impreviste o malfunzionamenti legati all’immunità, richiedendo ampie campagne di riesame. Gli assemblaggi personalizzati di Hotten semplificano questo processo integrando la validazione a livello di singolo componente. I cavi RF e i fasci di cavi LVDS vengono sottoposti a test preliminari per valutarne l’efficacia della schermatura (fino a 100 dB a 1 GHz) e i dataset dei parametri S sono forniti prontamente per essere utilizzati nei modelli EMC a livello di sistema. La nostra documentazione conforme alla norma ISO 13485 include rapporti di validazione del processo, certificati dei materiali e dati di validazione della sterilizzazione, tra gli altri, che possono essere utilizzati direttamente per le domande di autorizzazione 510(k) o per l’ottenimento del marchio CE relativamente ai cavi medici. Grazie a questo approccio basato su "componenti pre-validati", ridurrete il carico di test, accorcerete i tempi di immissione sul mercato ed eviterete problemi di conformità successivamente al lancio.
La personalizzazione non deve necessariamente essere complessa né esporre le catene di approvvigionamento. L’intero processo di personalizzazione, dalla ricerca dei materiali all’assemblaggio finale, viene gestito nella nostra struttura integrata verticalmente di 10.000 m² da Hotten. I componenti per utensili personalizzati sono archiviati in modo strategico e offriamo servizi di gestione del ciclo di vita, quali notifiche di fine vita e qualifiche di materiali alternativi. Disponiamo di linee di produzione dedicate per programmi OEM ad alto volume, come i cavi per sonde ecografiche e gli insiemi di cavi USB4, nei quali il processo produttivo è controllato mediante l’indice Cpk e garantisce coerenza lotto dopo lotto. Il nostro team qualità è in grado di rintracciare il prodotto a ritroso, dal lotto di materiale grezzo fino all’assemblaggio, consentendo un’individuazione rapida della causa radice e l’adozione tempestiva di azioni correttive in caso di problemi. Riunire in un unico luogo progettazione personalizzata, produzione e collaudo permette di ridurre ritardi, inefficienze e incomprensioni, offrendo ai produttori di dispositivi un partner in grado di crescere insieme al loro programma. Con Hotten, tuttavia, la personalizzazione rappresenta un approccio strategico che consente di migliorare le prestazioni del prodotto, accelerare la convalida e garantire un’efficienza operativa a lungo termine.
 Notizie in primo piano
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05