EN
COLLEGAMENTI RAPIDI
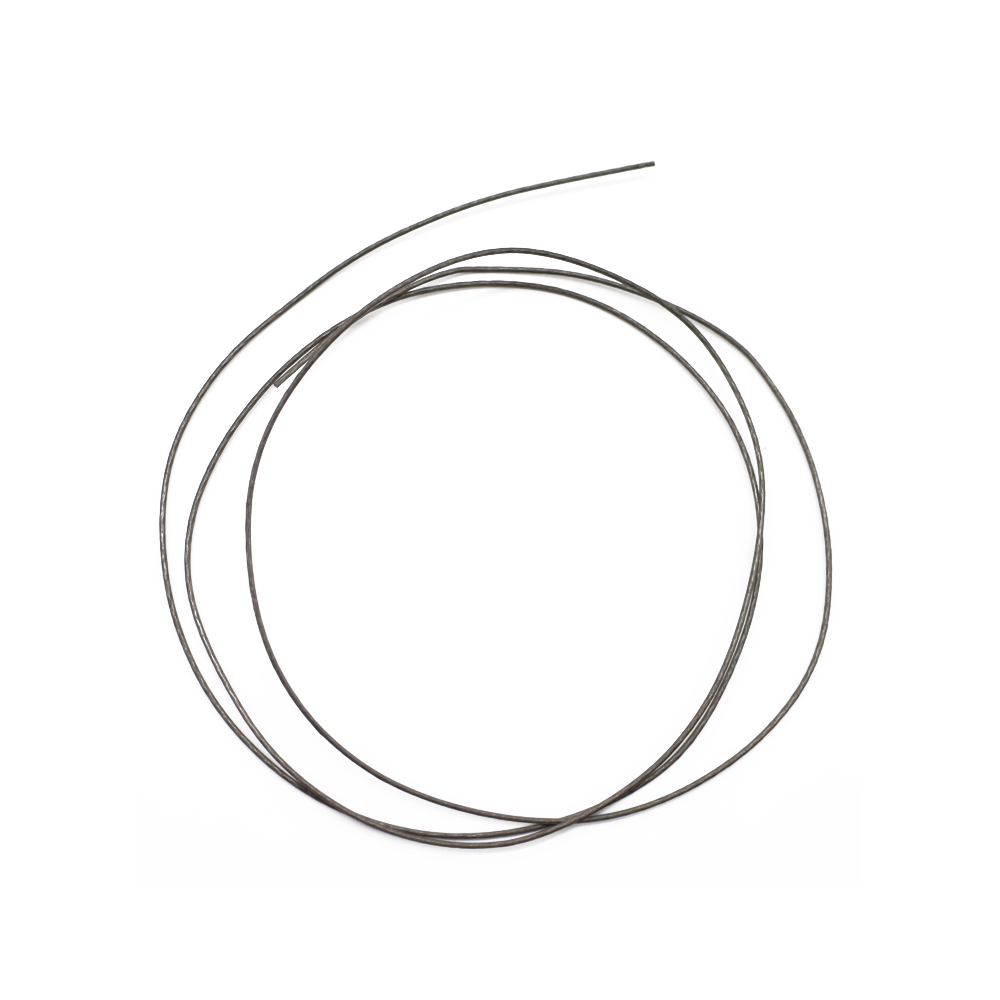
Applicazione: Cavo elettronico ultrafine
Dimensione filo: 42AWG
Località del cliente: Europa
Principale sfida: Taglio, spelatura e lavorazione di filo ultra-sottile con isolamento in fluoropolimero
Soluzione: Ottimizzazione del filo + taglio su misura + spelatura + stagnatura delle estremità + valutazione del materiale
Un produttore europeo di giocattoli in metallo fuso realistici utilizzava cavo elettrico da 42 AWG con isolamento non fluoropolimerico nel proprio processo produttivo.
Tuttavia, le attrezzature automatiche per la lavorazione dei fili già in possesso del cliente non riuscivano a gestire in modo costante questo filo estremamente sottile.
Il cliente riscontrava:
→ Danneggiamento del conduttore
→ Spelatura incompleta
→ Taglio non uniforme
→ Variazione della lunghezza
→ Maggiore manipolazione manuale
→ Spreco di materiale
→ Tempo di lavorazione più lungo
Il cliente aveva quindi bisogno di qualcosa di più di un semplice cavo da sostituire da 42 AWG.
Il vero requisito ingegneristico era lo sviluppo di una soluzione di cavo ultrafine da 42 AWG in grado di essere lavorata in modo affidabile e integrata nel flusso produttivo del cliente .
Il cliente necessitava di un cavo elettronico ultrafine adatto ai processi automatizzati e di assemblaggio a valle.
I requisiti principali erano:
Il cavo doveva garantire prestazioni costanti di taglio e spellatura, nonostante le dimensioni estremamente ridotte del conduttore.
Con la precedente configurazione del cavo, le lavorazioni ripetute avevano danneggiato il conduttore.
La nuova soluzione doveva migliorare la stabilità della lavorazione proteggendo al contempo il conduttore sottile.
Per i cavi ultra-sottili, il diametro esterno finale, lo spessore dell’isolamento e la posizione del conduttore influenzano direttamente le prestazioni durante la lavorazione.
Il cliente richiedeva quindi una maggiore coerenza dimensionale.
Invece di obbligare il cliente a risolvere autonomamente ogni problema di lavorazione iniziale, HOTTEN ha valutato se operazioni critiche potessero essere trasferite al fornitore.
Ciò include:
Taglio alla lunghezza richiesta → Spellatura → Stagnatura → Ispezione
Con un diametro di 42 AWG, il conduttore è estremamente sottile.
Le prestazioni di lavorazione sono quindi sensibili a:
→ Costruzione del conduttore
→ Proprietà dell’isolamento
→ Diametro esterno finale
→ Spessore dell’isolamento
→ Concentricità
→ Precisione dell’alimentazione
→ Gioco della lama
→ Impostazioni della macchina
Un filo può soddisfare la specifica elettrica nominale pur risultando difficile da lavorare in modo coerente su una determinata macchina.
Dopo aver esaminato i campioni del cliente e le condizioni di lavorazione, HOTTEN ha riscontrato che il problema non poteva essere attribuito esclusivamente al filo.
Anche l’attrezzatura per il taglio già in uso presso il cliente e la configurazione delle lame presentavano difficoltà nel gestire in modo coerente il filo da 42 AWG con isolamento in fluoropolimero.
Pertanto:
Modificare esclusivamente il filo non era sufficiente.
La soluzione doveva tenere conto dell’interazione tra:
Costruzione del filo + Attrezzatura per la lavorazione + Metodo di lavorazione
Per i fili ultrafini, il prezzo più basso del materiale non corrisponde necessariamente al costo complessivo di produzione più basso.
Il costo effettivo di produzione può includere anche:
Elaborazione manuale
Regolazione di attrezzature
Perdita di materiale
Danni al conduttore
Di scarti
Tempo di elaborazione
Ispezione aggiuntiva
Ciò ha trasformato il progetto del cliente in un problema di ottimizzazione completa del processo , anziché semplicemente in un problema di acquisto di fili.
HOTTEN ha sviluppato il progetto mediante tre approcci complementari.
HOTTEN ha innanzitutto valutato e ottimizzato la costruzione del filo già utilizzata dal cliente.
La soluzione comprendeva:
✓ Passaggio dal conduttore in rame stagnato a quello in rame argentato
✓ Selezione di un materiale isolante in fluoropolimero più coerente
✓ Maggiore controllo del diametro esterno (OD) finale
✓ Miglioramento del controllo dello spessore dell’isolamento
✓ Valutazione della concentricità del conduttore
✓ Valutazione del cavo per i successivi processi di taglio e saldatura
L’obiettivo non era semplicemente produrre un cavo da 42 AWG nominalmente conforme, ma realizzare un cavo che fosse più adatto alle effettive condizioni di lavorazione del cliente .
I test hanno confermato che la compatibilità delle attrezzature rimaneva un fattore importante.
Invece di richiedere al cliente l’acquisto o la modifica estensiva di attrezzature per una singola specifica di cavo ultrafine, HOTTEN ha modificato il formato di consegna.
I processi critici della fase iniziale sono stati trasferiti a HOTTEN:
Il filo lavorato è stato quindi fornito come componente semilavorato pronto per il montaggio .
Ciò ha permesso al cliente di ridurre la difficoltà di lavorazione interna del filo 42AWG e di spostare il materiale in modo più efficiente verso le fasi successive di assemblaggio.
Dopo aver risolto il problema immediato di lavorazione, HOTTEN ha inoltre introdotto Filo con isolamento in TPX come alternativa per una valutazione materiale a lungo termine.
Questa scelta è stata presa nel contesto dei requisiti europei in evoluzione e delle preoccupazioni del cliente riguardo ai materiali fluorurati.
Il TPX presentava un costo iniziale del materiale superiore rispetto al filo originale con isolamento in fluoropolimero.
Tuttavia, il cliente poteva valutare l’alternativa sulla base dell’equazione produttiva più ampia:
Costo del materiale + Costo della lavorazione + Compatibilità con le attrezzature + Manodopera + Spreco di materiale + Considerazioni sul materiale a lungo termine
Ciò ha permesso al cliente di valutare il materiale in base a requisiti produttivi complessivi, anziché esclusivamente al prezzo del filo .
Il progetto ha subito diversi cicli di test su campioni e di valutazione del processo.
HOTTEN ha valutato:
✓ Struttura del conduttore
✓ Uniformità dell’isolamento
✓ Diametro esterno finale
✓ Concentricità
✓ Prestazioni di taglio
✓ Prestazioni di spellatura
✓ Compatibilità con saldatura / stagnatura
✓ Alimentazione automatica
✓ Stabilità del taglio
✓ Coerenza della spellatura
✓ Protezione del conduttore
✓ Coerenza della stagnatura delle estremità
✓ Compatibilità dell’attrezzatura del cliente
✓ Configurazione del processo
✓ Consegna di componenti semilavorati
✓ Ripetibilità durante la produzione
I test hanno dimostrato che la costruzione del cavo e l’attrezzatura di lavorazione dovevano essere valutate congiuntamente .
Dopo diversi cicli di test, analisi della causa radice e ottimizzazione del processo, la soluzione finale ha superato la validazione del cliente.
Il cliente ha successivamente proceduto a acquisti ricorrenti stabili .
Spostando le operazioni critiche di lavorazione su HOTTEN, il cliente è riuscito a:
✓ Ridurre i passaggi di lavorazione interni
✓ Evitare l’acquisto o la modifica estensiva di attrezzature per una sola specifica da 42 AWG
✓ Ridurre i danni ai conduttori e i difetti di taglio causati da ripetuti aggiustamenti della macchina
✓ Migliorare la coerenza della lunghezza di taglio
✓ Migliorare la coerenza dello svestimento
✓ Migliorare la coerenza delle estremità dei fili stagnati
✓ Valutare un materiale isolante alternativo per requisiti futuri
Il progetto ha dimostrato che una produzione efficace con fili ultrafini dipende da più fattori rispetto alla semplice specifica nominale del filo.
La compatibilità delle attrezzature, la struttura del filo, il metodo di lavorazione, la selezione dei materiali e il formato di consegna possono tutti influenzare la stabilità produttiva.
Quando si acquista cavo elettronico da 42 AWG o altro cavo ultrafine i team di approvvigionamento dovrebbero valutare più di soli dimensioni del conduttore e prezzo del materiale.
→ Materiale del conduttore
→ Struttura del conduttore
→ Caratteristiche elettriche richieste
→ Ambiente di applicazione
→ Diametro esterno finale
→ Spessore dell’isolamento
→ Flessibilità
→ Requisiti di flessione
→ Coerenza dimensionale
→ Taglio automatico
→ Sbiancatura automatica
→ Compatibilità con le lame
→ Saldatura / stagnatura
→ Stabilità dell’alimentazione
I clienti non devono necessariamente acquistare solo filo nudo.
A seconda dell’applicazione, il fornitore può fornire:
Filo grezzo
o
Filo tagliato su misura
o
Filo spellato
o
Filato stagno
o
Componente semilavorato in filo
Il formato di fornitura appropriato deve essere scelto in base al processo produttivo effettivo del cliente.
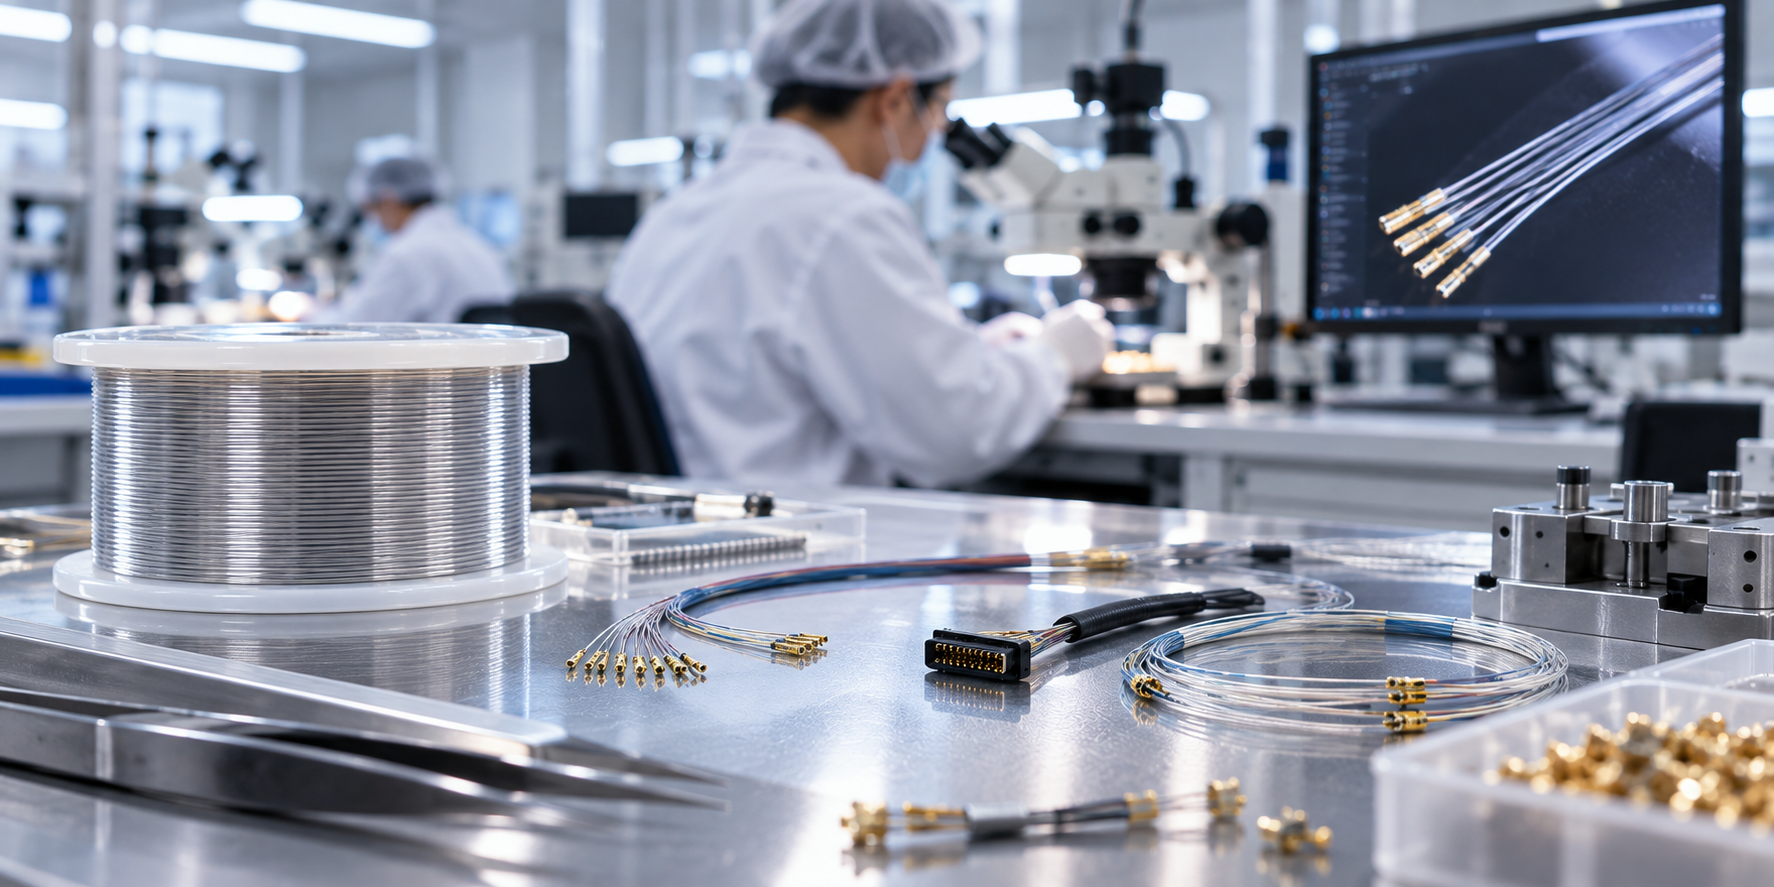 Capacità di Ingegneria del Filo Ultrafine HOTTEN
Hotten supporta soluzioni personalizzate cavo elettronico fine e ultra-fino progetti basati sui disegni, sui campioni, sulle specifiche e sui requisiti di lavorazione del cliente.
→ Rame stagnato
→ Rame argentato
→ Altre opzioni di conduttore specifiche per l'applicazione
→ FEP
→ PFA
→ TPX
→ Altre soluzioni personalizzate di isolamento in base ai requisiti dell’applicazione
→ Taglio alla lunghezza richiesta
→ Sbucciatura
→ Stagno alle estremità
→ Ispezione
→ Lavorazione di componenti semilavorati
→ Valutazione della costruzione del cavo
→ Valutazione di alternative di materiale
→ Valutazione della compatibilità in corso
→ Prelievo di campioni del prototipo
→ Validazione su piccoli lotti
→ Supporto alla produzione
Le capacità di HOTTEN vanno oltre la fornitura di fili ultrafini.
L’approccio ingegneristico è il seguente:
Progettazione del filo → Selezione del materiale → Valutazione del processo → Prototipo → Validazione → Produzione
Una delle principali lezioni apprese da questo progetto è che la soluzione migliore non consiste sempre nel fornire un filo diverso.
Per applicazioni complesse con fili ultrafini, il fornitore può potenzialmente risolvere il problema a diversi livelli:
Ottimizzare la costruzione del conduttore e dell’isolamento.
Valutare materiali alternativi per il conduttore o l’isolamento.
Fornire il cavo tagliato alla lunghezza richiesta, sguainato e stagnato.
Fornire il cavo come componente semilavorato pronto al montaggio.
Ciò offre maggiori opzioni ai team di approvvigionamento e ingegneria quando si gestiscono applicazioni complesse con cavi ultrafini.
Sì. HOTTEN supporta il filo 42AWG e altre dimensioni di filo ultra-sottile, con requisiti personalizzati per conduttore, isolamento, diametro esterno (OD) e lavorazione.
Sì, ma la stabilità del processo dipende dalla costruzione del cavo e dall’attrezzatura. Dimensione del conduttore, costruzione dell’isolamento, diametro esterno finale, configurazione della lama, precisione di alimentazione e impostazioni della macchina possono tutti influenzare il risultato.
Sì. HOTTEN può fornire servizi personalizzati di taglio su misura, sverniciatura e stagnatura delle estremità per applicazioni con cavi ultra-sottili.
A seconda dell’applicazione, HOTTEN può valutare opzioni quali rame stagnato e rame placcato in argento.
HOTTEN può valutare materiali isolanti alternativi, come il TPX, sulla base dei requisiti del cliente in termini di prestazioni elettriche, meccaniche, di lavorazione e normative.
Sì. I clienti possono fornire campioni di filo, disegni, specifiche o requisiti di lavorazione per la valutazione ingegneristica.
La Commissione ha Prodotti consigliati questa sezione deve essere rimossa.
I prodotti attualmente mostrati riguardano principalmente cavi medici e cavi dentali, che hanno scarsa relazione semantica con questo caso di cavo ultra-sottile da 42 AWG.
Invece, questa pagina dovrebbe collegarsi a prodotti direttamente correlati a:
42 AWG → Cavo ultra-sottile → Cavo elettronico fine → Microcoassiale / Cavo fine
Ordine consigliato:
Prodotto correlato principale
Questo dovrebbe essere il collegamento interno più forte, qualora tu disponga di una pagina dedicata al prodotto da 42 AWG.
Per i clienti che cercano in modo generico cavi elettronici a sezione fine.
Utile per i clienti il cui requisito prevede il passaggio da conduttori ultrafini individuali a strutture di cavi segnale ad alta densità.
Utilizza questo solo se il prodotto effettivo è pertinente; altrimenti non forzare il legame con il settore medico.
Se la vostra applicazione prevede:
42 AWG / Fili ultrafini / Strippaggio difficoltoso / Elaborazione automatica / Taglio su misura / Stagno alle estremità / Alternative ai fluoropolimeri
HOTTEN può valutare l’intero requisito, anziché fornire semplicemente un preventivo per un cavo standard.
Inviateci il vostro:
Trafilatura del filo · Campione · Specifica del conduttore · Requisiti di isolamento · Requisiti di diametro esterno (OD) · Requisiti di lavorazione
e il nostro team di ingegneria può valutare la costruzione del filo e la soluzione di lavorazione più adatta.