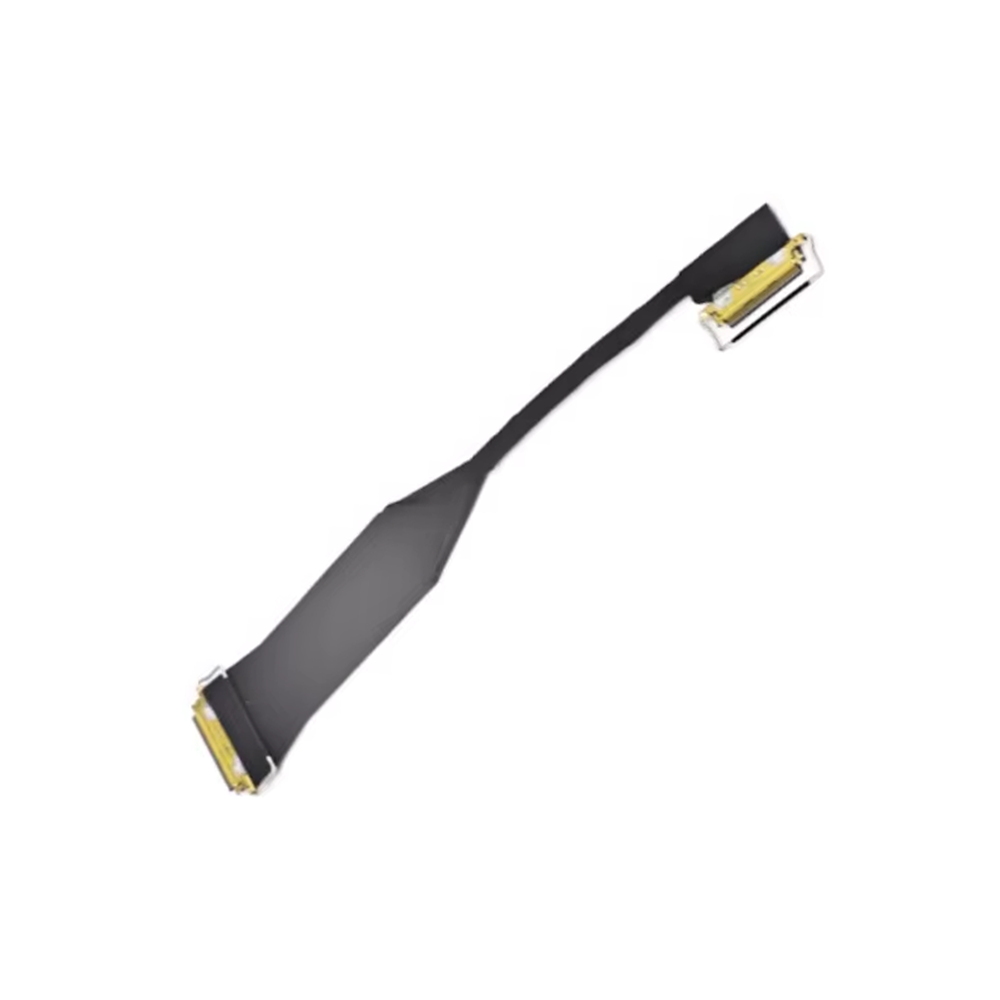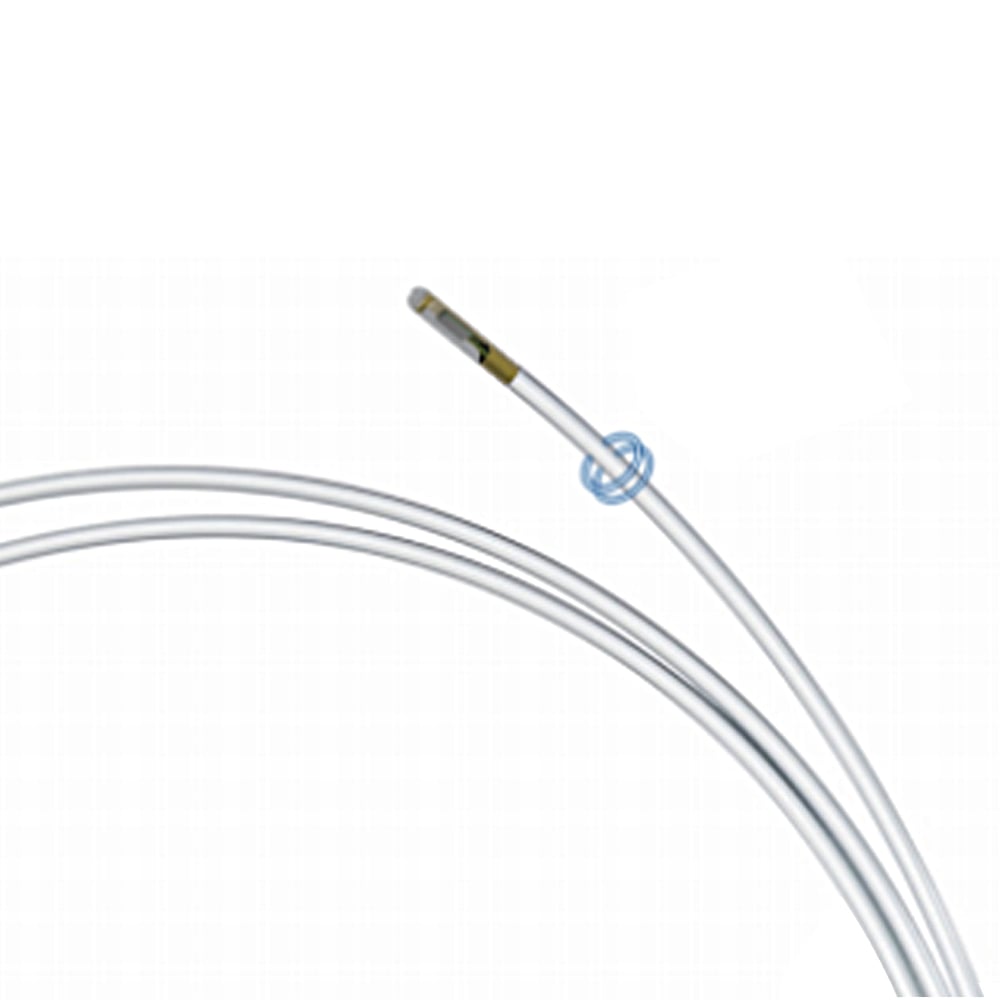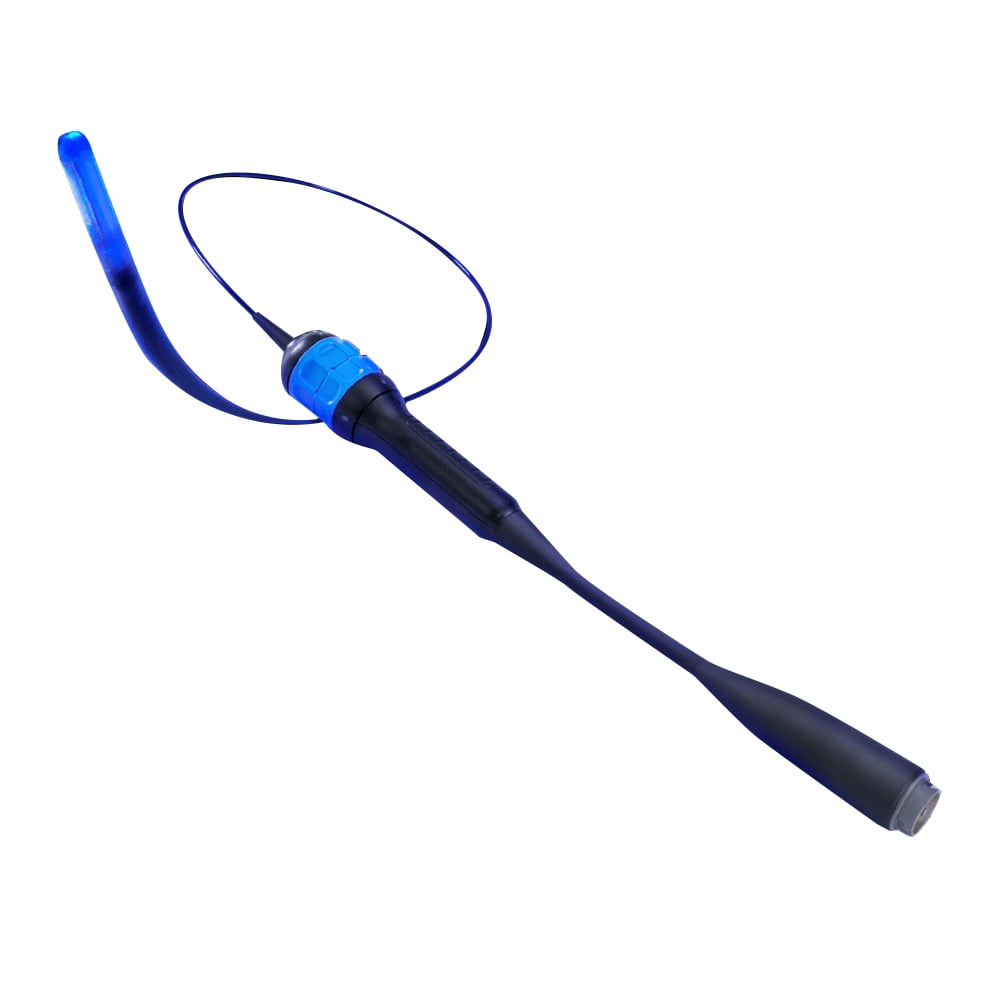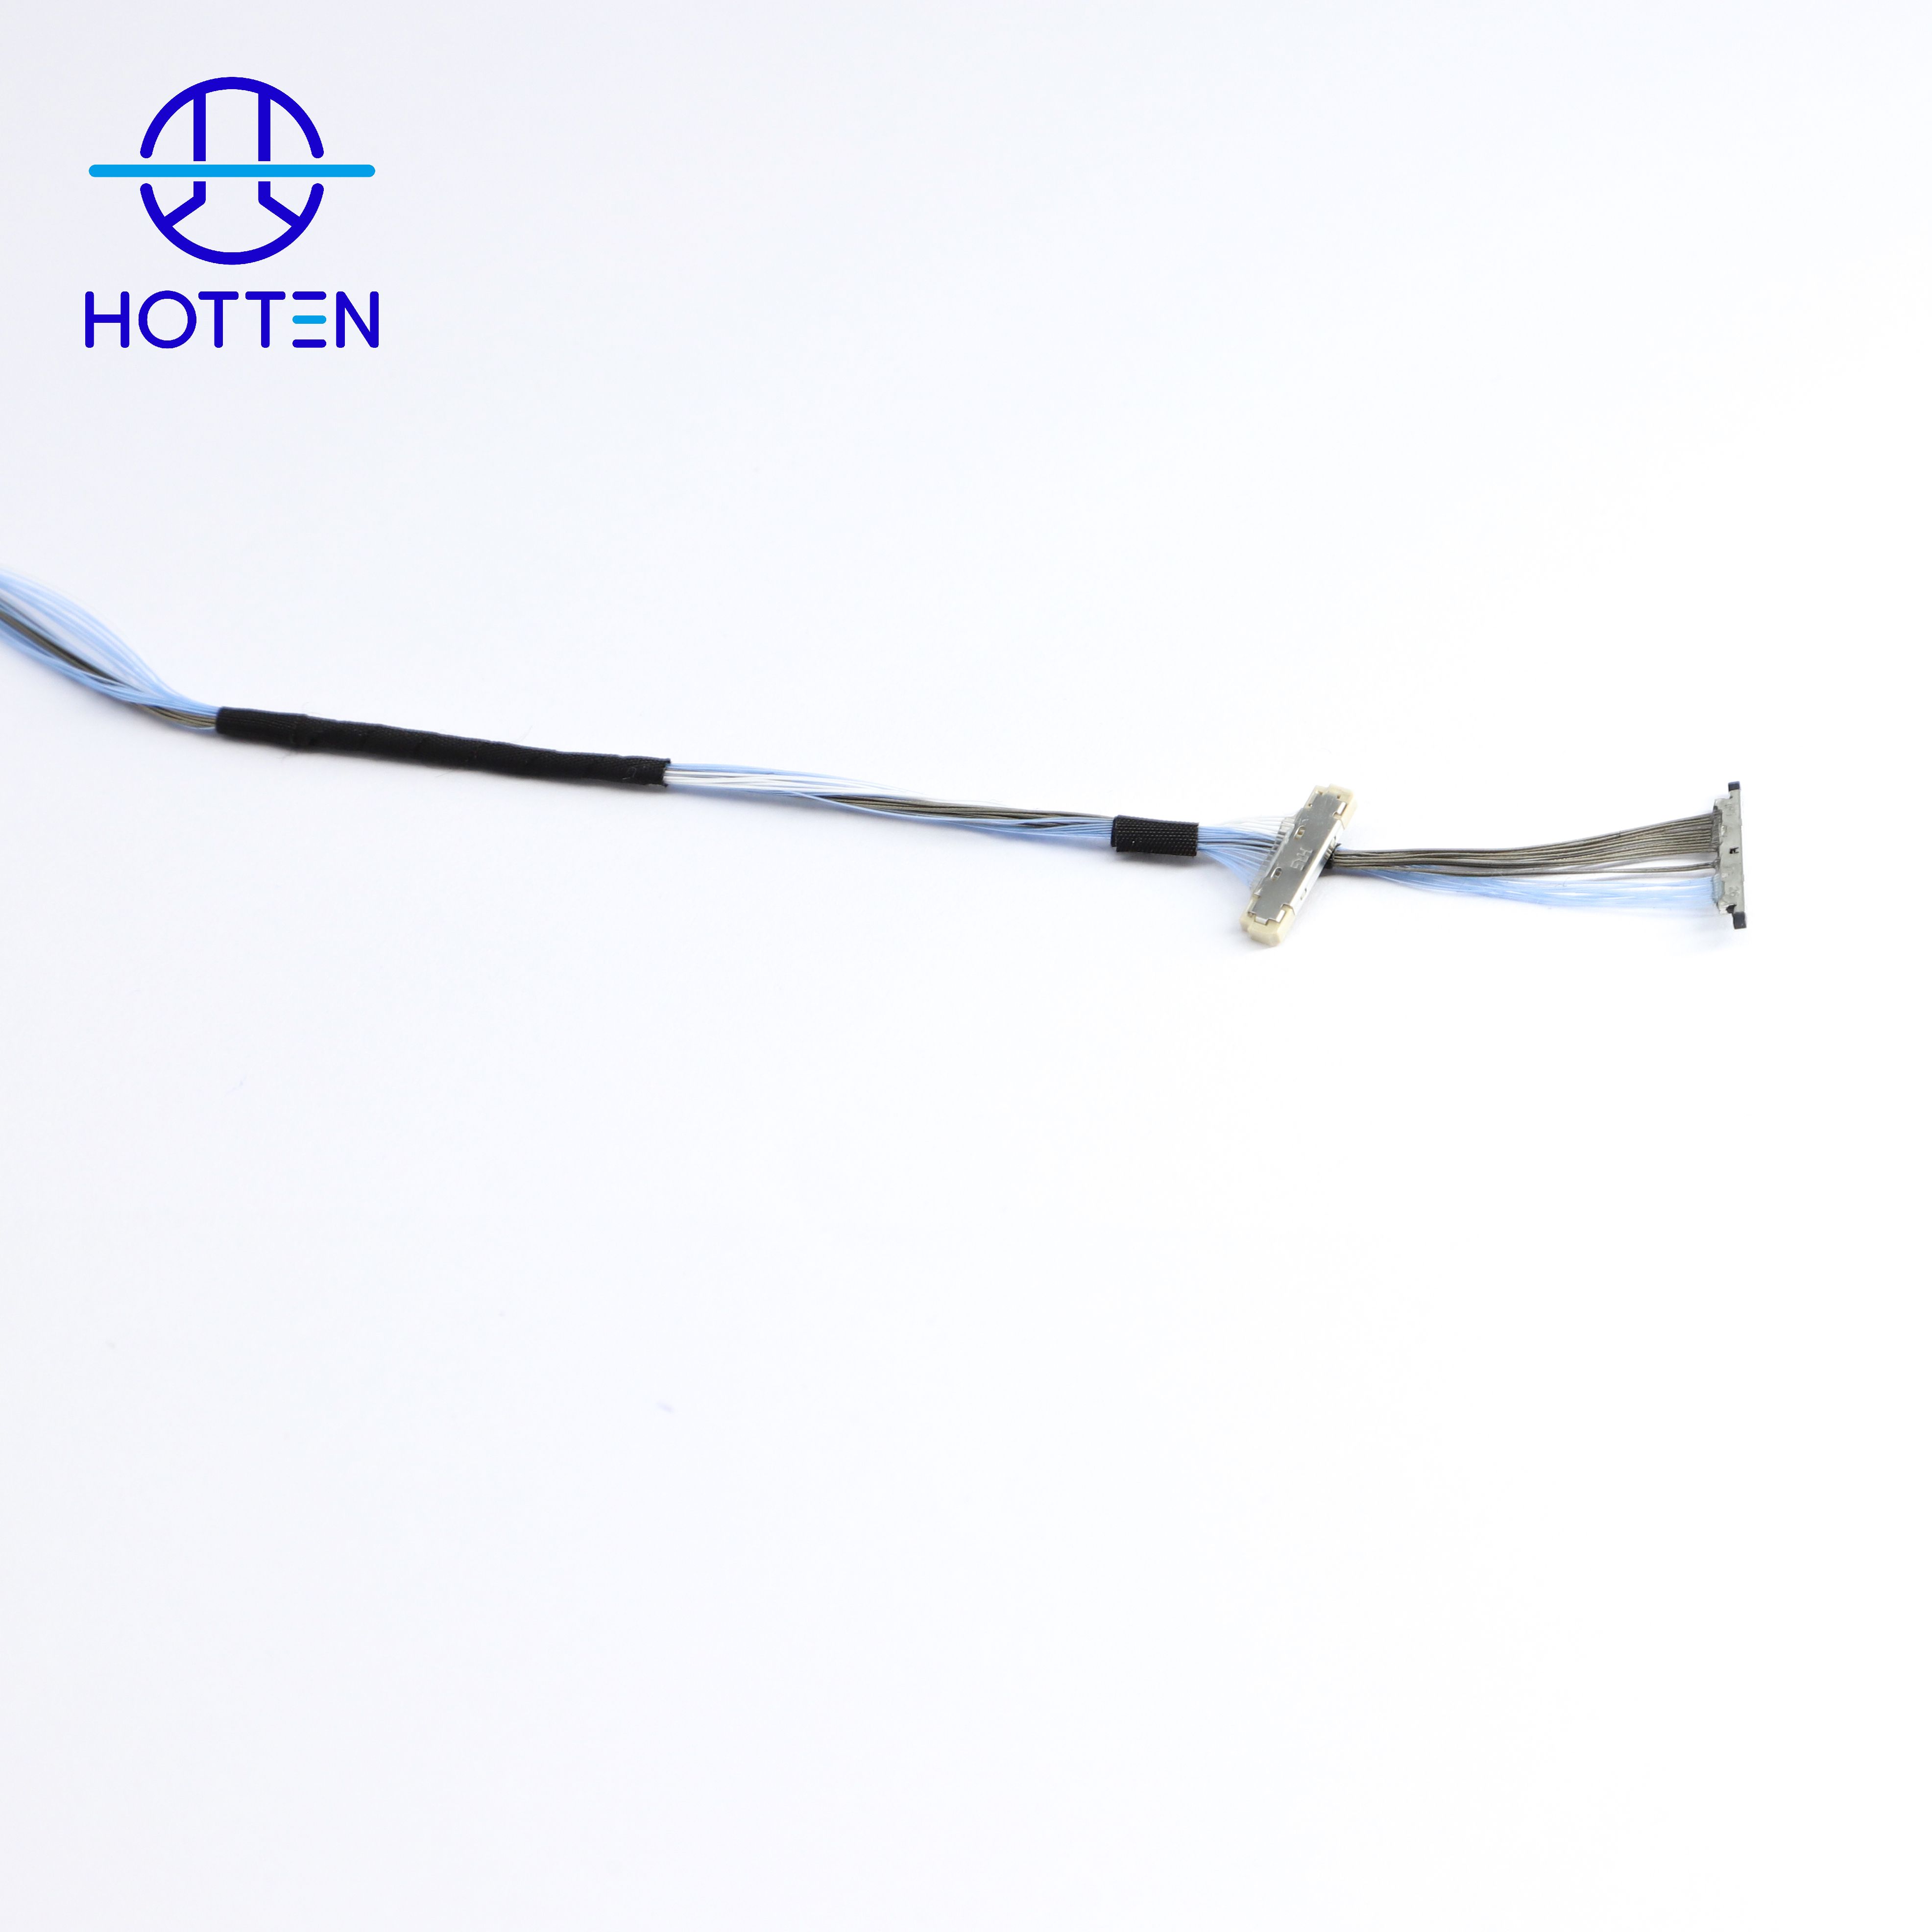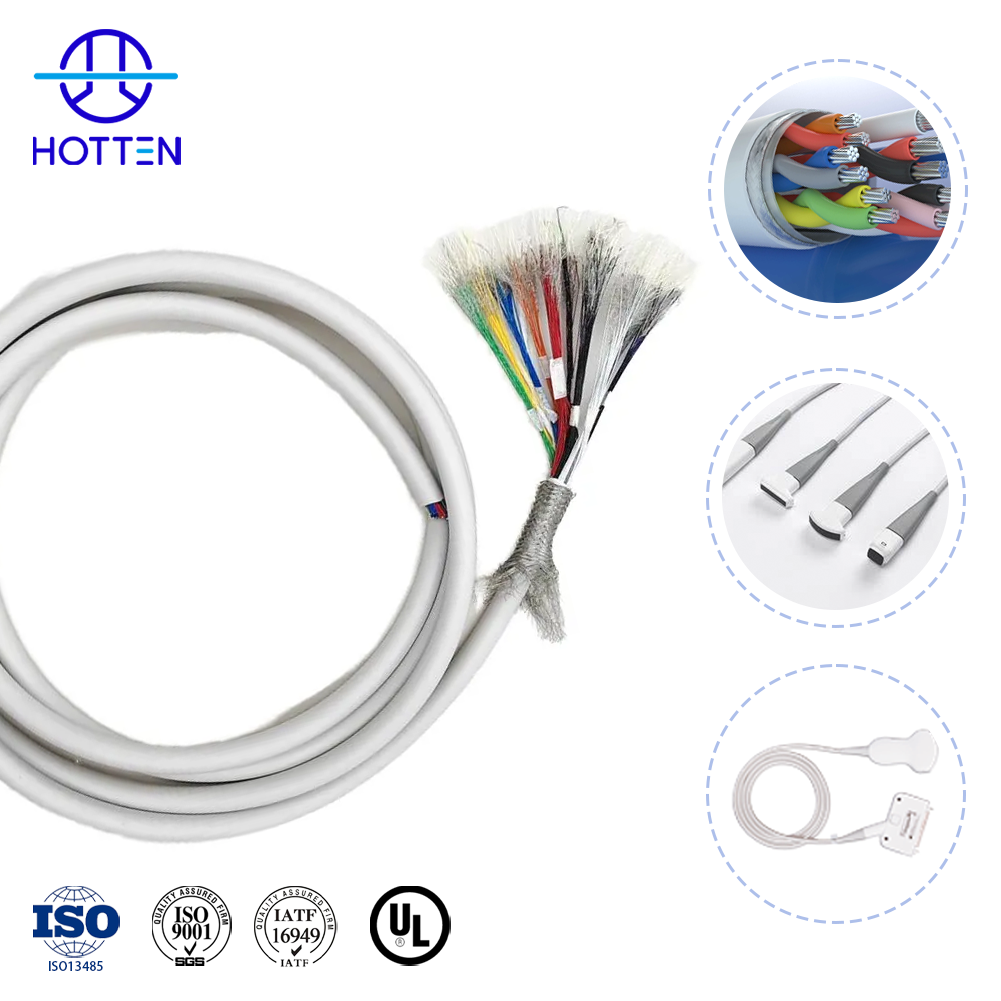
Analyse technique destinée aux ingénieurs équipementiers couvrant la structure des câbles, le blindage, le contrôle de l'impédance, le choix des matériaux et la validation de la fiabilité dans les applications d'assemblages de câbles haute performance.
Un ensemble câble-sonde échographique doit concilier une forte densité de voies, l’intégrité du signal, une faible capacité, des dimensions compactes, un blindage efficace, une grande souplesse, une résistance mécanique élevée et une terminaison à haute densité au sein d’un ensemble relativement petit, fréquemment manipulé. La structure de câble appropriée dépend de l’architecture de la sonde, du nombre de voies, de l’espace disponible pour le routage, des exigences électriques, des mouvements mécaniques, de l’interface du connecteur et des exigences de validation.
Si la sonde nécessite 64 à 256 voies de signal indépendantes dans un espace limité → évaluer conjointement le nombre de conducteurs, la section des conducteurs, le diamètre extérieur (OD) du câble, l’agencement des voies et la densité de terminaison → puis vérifier les performances électriques et mécaniques de l’ensemble complet.
Si la cohérence du signal constitue la principale exigence → évaluer conjointement la capacité, l’impédance, l’atténuation, la construction diélectrique, le blindage et la tolérance dimensionnelle → car l’ensemble câblé fait partie intégrante du chemin complet du signal échographique. Pour plus d’informations connexes, voir Comment choisir un câble coaxial miniature pour les applications de sondes d’échographie et Pourquoi une faible capacité est-elle essentielle dans la conception des câbles pour sondes d’échographie .
Si la sonde est pliée, tordue ou manipulée de façon répétée pendant son utilisation → évaluer conjointement la fatigue des conducteurs, la stabilité du blindage, la construction de la gaine, le rayon de courbure, la durée de vie en flexion et la protection contre les contraintes, ainsi que les exigences électriques.
Pour comprendre la relation fondamentale d’impédance entre la géométrie des conducteurs et la structure diélectrique, voir L’importance de la cohérence d’impédance dans les câbles coaxiaux microscopiques à faible section (AWG ultra-fin) .
Pour les interconnexions haute densité sur mesure, voir les solutions de HOTTEN Câble de Sonde Ultrasonore et Assemblage de câble médical solutions.
Les systèmes modernes d’imagerie échographique diagnostique nécessitent une transmission de signaux à haute densité dans un espace extrêmement limité. Un câble de Sonde Ultrasonore ensemble doit généralement intégrer de 64 à 256 canaux indépendants tout en conservant un diamètre extérieur ergonomique adapté à une utilisation manuelle.
Pour atteindre cette densité de canaux, les équipes d’ingénierie utilisent couramment des conducteurs ultra-fins câbles coaxiaux micro allant du calibre 40 AWG au calibre 48 AWG. Le principal défi technique consiste à concilier souplesse mécanique et performance électrique. La réduction de la taille du câble améliore sa maniabilité et sa souplesse, mais accroît le risque de diaphonie et de fatigue des conducteurs sous contrainte torsionnelle continue.
Dans les câbles échographiques médicaux à haute densité , la capacité influence directement l’atténuation du signal, les pertes d’insertion et la cohérence de l’imagerie. Pour optimiser le rapport signal sur bruit sur une large plage de fréquences, les structures de câble sont généralement conçues avec une cible de capacité d’environ 50 pF/m.
La réduction de la capacité sans augmentation du diamètre du câble dépend de la diminution de la constante diélectrique effective du matériau isolant, tout en maintenant un contrôle stable de l'impédance.
Lorsque des centaines d'éléments coaxiaux miniaturisés sont regroupés dans un seul ensemble de câbles, les interférences électromagnétiques constituent un défi technique majeur. Un blindage efficace doit supprimer les crosstalk internes tout en protégeant les faibles signaux analogiques d'écho contre les bruits externes.
Type de blindage | Avantage technique | Compromis mécanique
Blindage spiralé | Excellente flexibilité et faible résistance à la flexion | Efficacité de blindage réduite aux très hautes fréquences
Blindage tressé | Suppression supérieure des interférences électromagnétiques (EMI) et intégrité structurelle | Rigidité accrue et diamètre de câble plus important
Pour atteindre un équilibre optimal entre performances électriques et mécaniques, les câbles médicaux haut de gamme utilisent souvent des structures de blindage hybrides. Chaque élément microcoaxial est protégé par un blindage spiralé, tandis que l’ensemble de l’assemblage de câbles est recouvert d’un tressage global à haute densité, offrant une protection complète contre les interférences électromagnétiques (EMI) sans nuire à l’ergonomie.
En tant qu’appareils médicaux portatifs, les sondes d’échographie sont soumises, lors de leur utilisation clinique, à des sollicitations continues de flexion, de torsion et d’impact physique. Les assemblages de câbles doivent donc offrir une résistance exceptionnelle à la fatigue et supporter des millions de cycles de flexion sans rupture des conducteurs ni dégradation du blindage.
Pour un projet échographique OEM, la spécification de l’ensemble câblé doit définir conjointement les exigences électriques, mécaniques, dimensionnelles, d’interface, matérielles et de validation. Un fournisseur ne doit pas être sélectionné uniquement sur la base de la section AWG, du diamètre du câble ou de l’impédance nominale.
Si le système d’échographie présente des exigences strictes en matière d’intégrité du signal → définir d’abord l’impédance, la capacité, l’atténuation, la fréquence de fonctionnement, la longueur du câble et la cohérence canal à canal → puis déterminer la structure conductrice et diélectrique appropriée.
La capacité et l’impédance doivent être évaluées dans le cadre de l’architecture complète du câble. Des modifications de la géométrie du conducteur, des dimensions du diélectrique ou de la structure de blindage peuvent influencer les caractéristiques électriques finales.
Pour une analyse plus détaillée de la capacité, voir Pourquoi une faible capacité est-elle essentielle dans la conception des câbles pour sondes d’échographie .
Pour les considérations liées au contrôle de l’impédance, voir L’importance de la cohérence d’impédance dans les câbles coaxiaux microscopiques à faible section (AWG ultra-fin) .
Si la sonde comporte un nombre élevé de canaux et un espace limité pour le routage interne → définir le nombre de canaux, la taille des conducteurs, l’agencement du câble, le diamètre extérieur (OD) du câble et le pas de terminaison → puis évaluer si la structure proposée peut être fabriquée de façon constante.
Un conducteur plus petit n’est pas automatiquement la bonne solution. La structure complète comprend également l’isolation, le blindage, la gaine, la disposition des câbles et la terminaison.
Pour les compromis relatifs à la section des conducteurs, voir Comment le calibre AWG influence-t-il les performances des câbles coaxiaux microscopiques ? .
Pour personnaliser Assemblage de câble coaxial micro les exigences, la structure du câble et sa terminaison doivent être évaluées comme un ensemble.
Si le câble de la sonde est soumis à des flexions ou des torsions répétées → définir conjointement la structure du blindage, le rayon de courbure, le nombre de cycles de flexion, la torsion, la construction de la gaine et la protection contre les contraintes → puis vérifier les performances électriques après les essais mécaniques.
Le blindage peut contribuer à la maîtrise des interférences électromagnétiques (EMI), mais des modifications de la structure du blindage peuvent aussi affecter la rigidité du câble, son diamètre extérieur (OD) et sa souplesse. La structure retenue doit donc correspondre au profil réel de mouvement de la sonde.
Pour le processus global de sélection des câbles d’échographie, voir Comment choisir un câble coaxial miniature pour les applications de sondes d’échographie .
Si l’assemblage comporte des centaines de conducteurs ultrafins → définir le type de connecteur, le pas, la configuration des broches, la méthode de terminaison et l’espace d’assemblage disponible avant de finaliser la construction du câble → puis optimiser le câble autour de l’interface.
Par exemple, la soudure directe sur carte à ailettes et les interfaces de connecteurs miniatures peuvent imposer des exigences différentes en matière d’espacement des conducteurs, de dénudage, de gestion thermique et de relâchement des contraintes.
La terminaison doit donc être considérée comme une composante intégrée de la conception du câble, et non comme une étape de fabrication distincte.
Une RFQ ou spécification technique pratique devrait fournir, dans la mesure du possible, les informations suivantes :
| Exigence | Paramètres à définir |
|---|---|
| Application | Type de sonde échographique et usage prévu |
| Configuration des canaux | Nombre de voies, nombre de conducteurs, disposition |
| Conducteur | Calibre AWG, matériau, construction des conducteurs |
| Électrique | Impédance, capacité, atténuation, fréquence |
| Dimensions | Diamètre extérieur du câble, pas, espace de routage |
| Écran | Blindage individuel, blindage global, mise à la terre |
| Mechanical | Rayon de courbure, cycles de flexion, torsion |
| Interface | N° de pièce (PN) du connecteur, configuration des broches, pas, terminaison |
| Longueur du câble | Longueur finale et trajet de routage |
| Matériaux | Isolation, gaine, exigences médicales applicables |
| Validation | Capacité, impédance, réflectométrie temporelle (TDR), propriétés diélectriques, essais mécaniques |
| Production | Quantité de prototypes, volume annuel, exigences relatives au système qualité |
Lorsqu’elles sont disponibles, les équipementiers (OEM) devraient également fournir des plans, des échantillons, les références des connecteurs, les schémas de brochage, les spécifications existantes des câbles ou les plans d’interfaces. Ces éléments permettent au fournisseur d’évaluer l’ensemble complet plutôt que de proposer une construction de câble générique.
Si la cohérence électrique constitue le principal risque → privilégier les essais d’impédance, de capacité, de réflectométrie temporelle (TDR), d’atténuation et d’appariement de canal.
Si les mouvements répétés constituent le principal risque → privilégier les essais de flexion, de cycles de flexion, de torsion et de soulagement de contrainte.
Si la terminaison miniature constitue le principal risque → privilégier l’inspection dimensionnelle, la qualité de la soudure, la reproductibilité de la terminaison et la validation de l’interface.
Si la reproductibilité en production constitue le principal risque → valider à la fois les performances du prototype et la reproductibilité des lots de production.
Le plan de validation doit donc refléter les modes de défaillance réels de la sonde, plutôt que de se fonder sur un simple test de réussite/échec.
Une séquence de développement pratique pour un constructeur d’équipement d’origine peut être résumée ainsi :
Architecture de la sonde → nombre de voies → exigences relatives aux signaux → dimensions du câble → structure conducteur/diélectrique → blindage → exigences mécaniques → connecteur/terminaison → prototype → validation → production
Cette séquence permet d’éviter un problème de développement courant : choisir d’abord un câble, puis découvrir ultérieurement que sa capacité, sa souplesse, ses caractéristiques de terminaison ou de routage ne conviennent pas à la sonde finale.
Pour le développement de câbles d’échographie sur mesure, voir HOTTEN's Câble de Sonde Ultrasonore solutions.
Pour des applications plus larges dans le domaine des dispositifs médicaux, consultez Équipement Médical .
La terminaison d’un maximum de 256 éléments coaxiaux miniatures exige des solutions d’interconnexion ultrafines, impliquant généralement un soudage direct sur des cartes à palettes ou sur des cartes de circuits imprimés miniatures avec un pas de 0,3 mm ou moins. Une gestion thermique précise lors du dénudage au laser et du microsoudage est essentielle pour éviter l’effondrement de l’isolation en PFA expansé, ce qui pourrait modifier l’impédance locale et dégrader les performances du signal.
L’ensemble des procédés de fabrication et d’assemblage doit être conforme aux exigences de la norme ISO 13485 relatives au système de management de la qualité des dispositifs médicaux. La production doit inclure un test de capacité à 100 % ainsi qu’une analyse réseau haute fréquence afin de vérifier la tolérance d’impédance, les limites de capacité et la synchronisation des délais de propagation (skew) sur l’ensemble de l’ensemble de câbles.
Pour les systèmes d’imagerie échographique de nouvelle génération, impliquer dès le début du processus de développement des experts en conception de câbles permet de garantir une géométrie optimale des conducteurs, une configuration adéquate du blindage et une conception appropriée des terminaisons. HOTTEN Cable fournit un soutien technique complet, allant de la simulation et de la prototypage conforme à la norme ISO 13485 à la production à grande échelle, aidant ainsi les clients OEM à accélérer leur développement tout en assurant des performances fiables.
 Actualités chaudes
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05





 EN