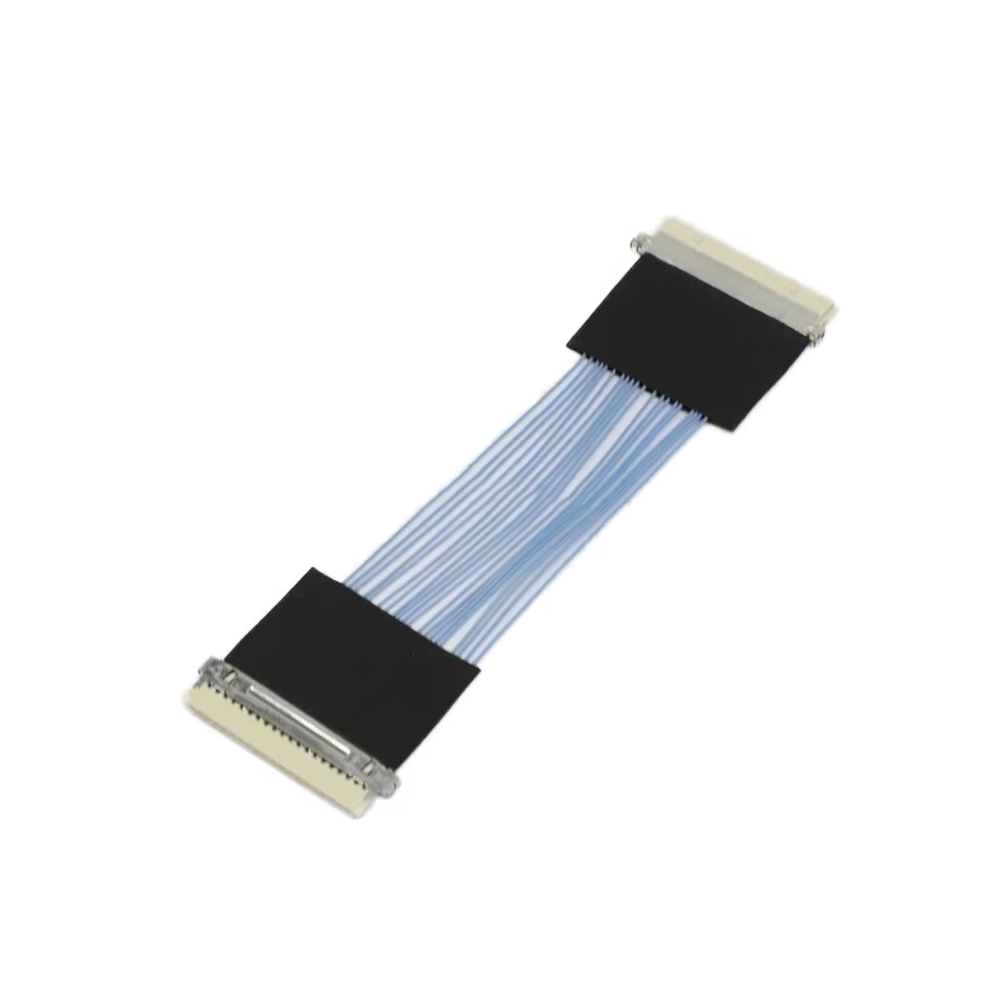
Les temps d'arrêt des équipements constituent une préoccupation majeure dans le secteur de la santé, où la fiabilité est essentielle pour assurer des soins continus aux patients. Les temps d'arrêt critiques des équipements dépassent une simple gêne opérationnelle ; ils peuvent compromettre la sécurité des patients et la continuité des soins. Des câbles endommagés lors de la manipulation des équipements peuvent interrompre un examen d’imagerie, tandis qu’une sortie électrique instable d’un générateur d’ablation par radiofréquence (RF) peut entraîner des retards dans les procédures, des diagnostics reportés et une baisse de productivité du personnel. Pour les entreprises qui développent ou approvisionnent des faisceaux de câblage médicaux, Hotten propose des solutions conçues pour soutenir la conformité réglementaire et garantir des performances fiables des équipements au moment le plus crucial. Les quatre facteurs suivants de fiabilité peuvent directement influencer la continuité des services dans les établissements de santé :
Des faisceaux de câbles médicaux fiables peuvent contribuer à réduire les interruptions de service des équipements en maîtrisant les points de défaillance les plus susceptibles d’affecter les performances des câbles lors d’une utilisation répétée.
Pour les équipements médicaux, la fiabilité des câbles dépend de plus que de la simple continuité électrique. Les ingénieurs et les équipes achats des fabricants d’équipements d’origine (OEM) doivent prendre en compte la durée de vie en flexion, la terminaison des connecteurs, la protection contre les contraintes mécaniques, la résistance des matériaux, le blindage, l’exposition aux agents environnementaux et les essais de production ensemble.
Un câble qui réussit un essai électrique à neuf peut tout de même causer des problèmes de service si sa flexion répétée, les contraintes exercées sur les connecteurs, les produits chimiques de nettoyage, la stérilisation ou la manipulation mécanique altèrent progressivement ses performances.
| Facteur de fiabilité | Que faut-il évaluer ? | Incidence potentielle sur le service |
|---|---|---|
| Flex Life | Construction des conducteurs, longueur de pas, gaine et conditions de flexion | Défaillances liées à la fatigue |
| Terminaison des connecteurs | Qualité de la sertissage/soudure, protection contre les contraintes mécaniques et maintien des connecteurs | Connexion intermittente |
| Matériaux du câble | Gaine, matériaux d’isolation et de blindage | Fissuration, durcissement ou dégradation |
| Écran | Structure de blindage et raccordement | Interférences électromagnétiques (EMI) ou interférences sur les signaux |
| Exposition environnementale | Conditions de nettoyage, de température, d’humidité et de stérilisation | La dégradation des matériaux à long terme |
| Test électrique | Tests de continuité, d’isolation, de tenue diélectrique (Hi-Pot) et tests spécifiques à l’application | Détection précoce des défauts |
| Traçabilité | Dossiers relatifs aux matériaux, aux procédés et aux inspections | Analyse des défaillances et actions correctives accélérées |
L’objectif technique ne consiste pas simplement à renforcer un câble. Il vise à garantir que le câble conserve ses performances électriques et mécaniques tout au long des conditions d’utilisation prévues pour le dispositif médical .
Hotten fournit Assemblage de câble médical solutions destinées aux applications exigeant une construction compacte, une grande souplesse, une transmission de signaux contrôlée et des essais spécifiques à l’application.
Résistance exceptionnelle à la flexion pour les applications à fort mouvement
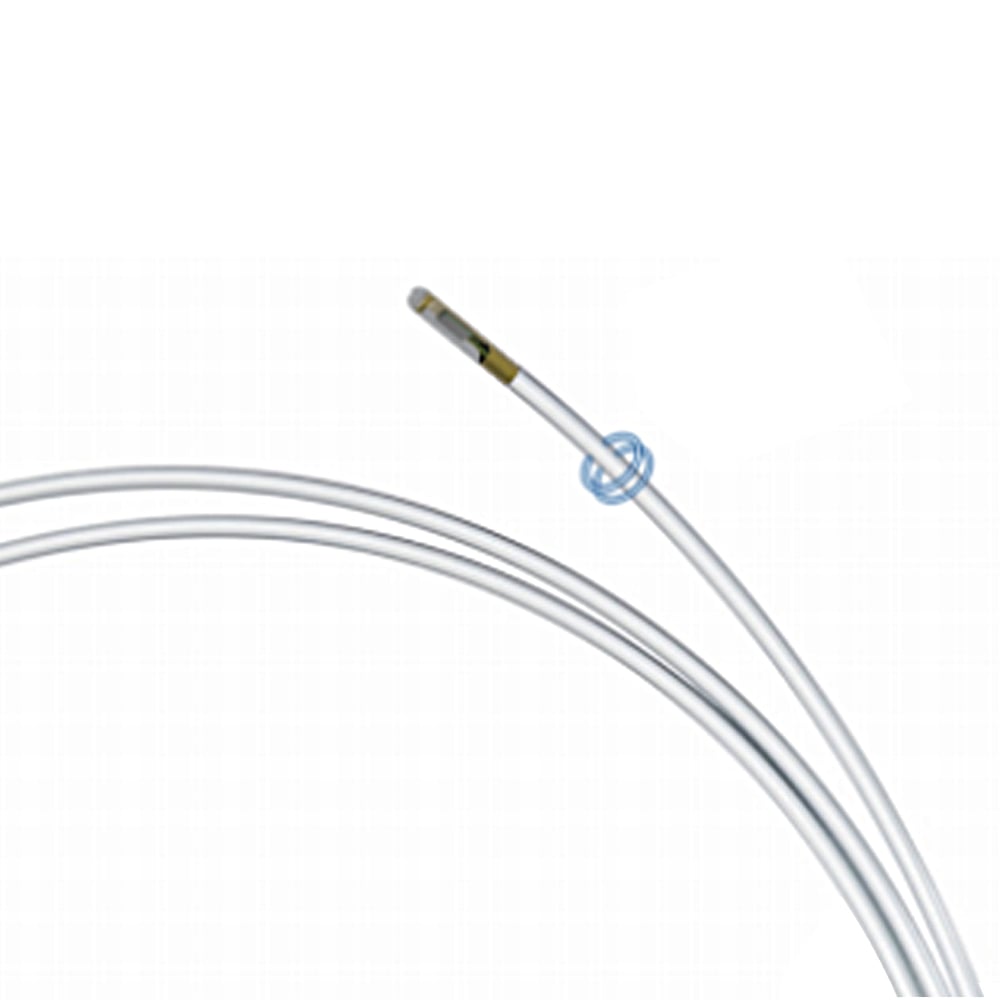
Les dispositifs médicaux actuels sont rarement fixes pendant leur utilisation clinique. Les câbles pour caméras orientables, les câbles pour endoscopes flexibles et le déplacement continu des bras robotiques imposent tous des exigences mécaniques rigoureuses aux équipements chirurgicaux. Les câbles grand public résistent généralement entre 5 000 et 10 000 cycles de flexion avant que la fatigue des conducteurs ou les dommages au blindage n’affectent leurs performances. En revanche, les faisceaux de câbles médicaux Hotten sont conçus pour résister à plus de 50 000 cycles de flexion. Cette durabilité repose sur des conducteurs torsadés ultrafins, allant jusqu’à 38 AWG, des longueurs de torsade optimisées, ainsi que des gaines en TPE ou en silicone conçues pour résister aux fissurations sous contrainte. Pour répondre aux exigences des environnements chirurgicaux, nos harnais de câblage robotiques et nos câbles endoscopiques subissent des essais de fatigue en torsion avec des conditions de signal représentatives des procédures réelles. Cela permet d’identifier toute dégradation potentielle du signal causée par des microfissures et de réduire le risque de remplacement imprévu d’équipements pendant des interventions prolongées.
Fixation stable des connecteurs et Gestion des contraintes
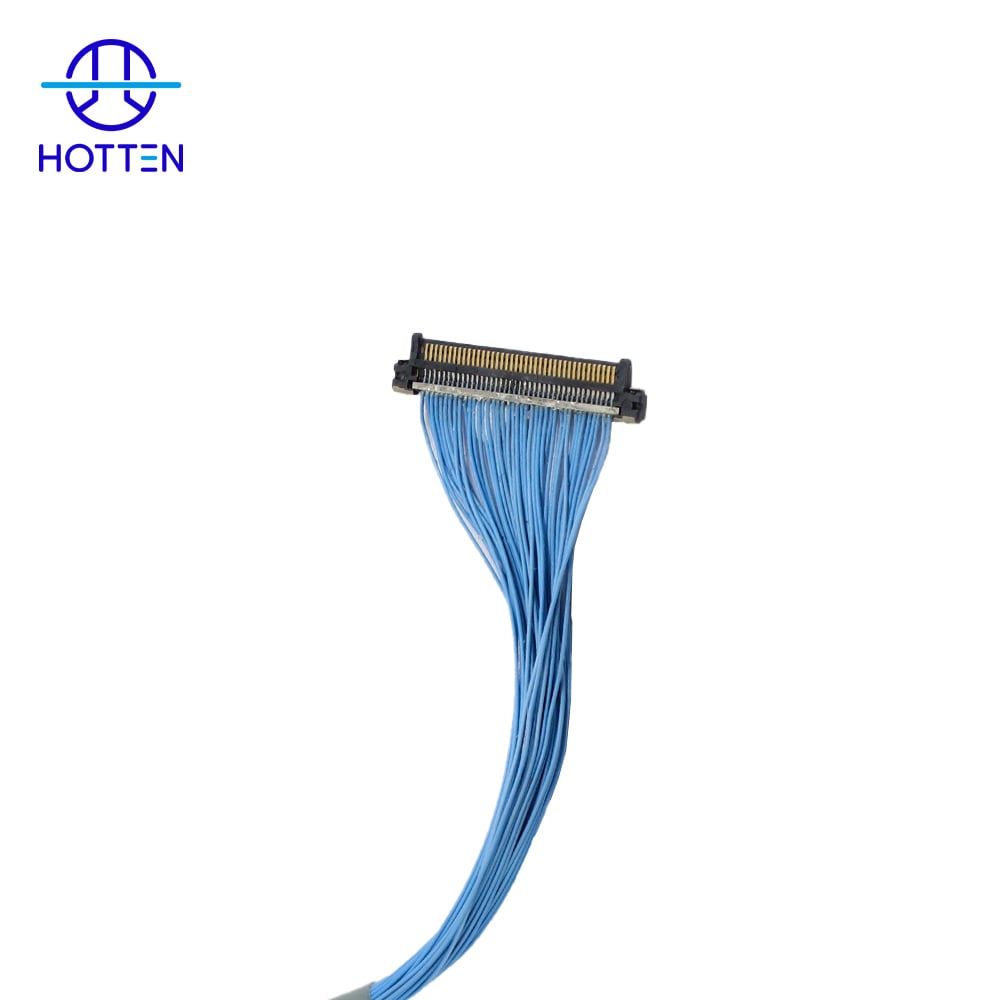
Les données sectorielles indiquent qu’une proportion significative des défaillances de câbles se produit au niveau des interfaces de connecteurs, où les cycles répétés d’assemblage et de désassemblage, les contraintes mécaniques et les mauvais alignements peuvent solliciter les soudures, les sertissages et les composants surmoulés. Pour remédier à ces points de défaillance, les ensembles de connecteurs Hotten intègrent trois couches de protection contre les contraintes mécaniques : (1) une protection interne par manchon thermorétractable au niveau des jonctions conducteur-contact ; (2) des boîtiers de connecteurs surmoulés en polyuréthane de qualité médicale, qui forment une liaison chimique avec la gaine du câble ; et (3) des colliers intégrés limitant la flexion, qui répartissent les forces de fléchissement loin du point de terminaison du connecteur. Des embouts de protection colorés sont également disponibles afin d’indiquer l’orientation prévue des câbles de sondes échographiques et des faisceaux ICE (échocardiographie intracardiaque). Cette conception a permis de réduire les défaillances liées aux connecteurs de plus de 80 % lors des essais cliniques rapportés, contribuant ainsi à diminuer le nombre d’interventions techniques et la durée des réparations.
Essuyable a et stérilisable z résistant à la dégradation
Les câbles médicaux peuvent être exposés quotidiennement à des désinfectants tels que l’alcool isopropylique, des lingettes contenant de l’eau de Javel et la vapeur de peroxyde d’hydrogène, ainsi qu’à la stérilisation par autoclave à 134 °C. Ces conditions peuvent provoquer un durcissement, des fissures ou un gonflement des gaines de câbles, ce qui risque d’affecter l’isolation électrique et la résistance mécanique. Nos câbles pour scalpel chirurgical et pour ablation par radiofréquence utilisent du polyéthylène réticulé (XLPE) et des fluoropolymères, matériaux offrant une forte résistance chimique tout en conservant leur souplesse après plus de 1 000 cycles de stérilisation. Cela contribue à réduire les temps d’arrêt et à préserver un temps clinique précieux.
La fiabilité des câbles médicaux doit être évaluée en fonction de leur utilisation dans l’équipement final.
Les différents dispositifs soumettent les câbles à des contraintes variées :
| Condition d'application | Contrainte typique subie par un câble |
|---|---|
| Mouvement de la sonde d’échographie | Fléchissement et torsion répétés |
| Opération d’endoscope | Fléchissement serré et articulation répétée |
| Équipement robotique | Mouvement dynamique et torsion |
| Surveillance du patient | Manipulation et nettoyage fréquents |
| Équipement d’ablation par radiofréquence | Exigences électriques et thermiques |
| Équipements d’imagerie | Intégrité du signal et déplacements répétés de l’équipement |
Si un câble se déplace continuellement pendant le fonctionnement normal, alors... la flexion dynamique et la torsion doivent faire partie du plan de qualification, parce que un câble conçu uniquement pour une installation statique pourrait ne pas maintenir ses performances sous des mouvements répétés.
C’est pourquoi la sélection des câbles doit commencer par le profil réel de mouvement de l’appareil, le trajet de routage, le rayon de courbure, l’environnement de fonctionnement et la durée de vie prévue .
Une spécification de durée de vie en flexion ne doit pas être évaluée uniquement en se demandant combien de cycles de flexion un câble peut supporter.
Le résultat dépend des conditions d’essai, notamment :
Pour les faisceaux de câbles médicaux, le critère de défaillance doit également être défini.
Un câble peut rester électriquement continu tout en présentant déjà :
Si le câble est utilisé dans une application à fort mouvement, alors... les essais de flexion doivent évaluer les performances électriques avant et après les cycles mécaniques, parce que la résistance mécanique seule ne garantit pas l’intégrité du signal.
HOTTEN's Câble de Sonde Ultrasonore et Câble d'endoscope les solutions peuvent être évaluées en fonction des conditions mécaniques de l’appareil cible.
La transition au niveau du connecteur est souvent l’une des régions les plus sensibles sur le plan mécanique d’un ensemble de câbles.
Les mouvements répétés peuvent transférer des contraintes vers :
gaine du câble → dispositif de relâchement de contrainte → zone de terminaison → joint de contact/sertissage/brasage → boîtier du connecteur
Un assemblage robuste nécessite donc un dispositif de relâchement de contrainte adapté et une terminaison contrôlée.
Les paramètres techniques importants comprennent :
| Paramètre | Considération technique |
|---|---|
| Gestion des contraintes | Éviter une flexion excessive directement au niveau de la terminaison |
| Méthode de résiliation | Adapter les conducteurs aux exigences du connecteur |
| Maintien du connecteur | Maintenir la liaison mécanique pendant l’utilisation |
| Transition de pliage | Éviter les concentrations de contrainte |
| Surmolding | Protéger la terminaison là où cela est requis |
| Orientation du connecteur | Adapter le cheminement et l’installation du dispositif |
Si le câble se plie répétitivement à proximité du connecteur, alors... la conception anti-traction devient particulièrement importante, parce que une contrainte localisée peut provoquer une fatigue, même lorsque le câble lui-même présente des performances adéquates en flexion.
Les câbles destinés aux équipements médicaux peuvent être exposés à des agents de nettoyage, des désinfectants, de l’humidité, des variations de température et, pour certaines applications, à des procédés de stérilisation.
La sélection des matériaux doit donc tenir compte de :
Le matériau approprié dépend de l’application, et non pas simplement du fait qu’un matériau soit qualifié de « grade médical ».
Si un câble sera essuyé répétitivement avec des désinfectants, alors... la résistance chimique et la stabilité à long terme de la gaine doivent être validées, parce que une exposition répétée aux produits chimiques peut progressivement modifier les propriétés mécaniques.
Si le câble est soumis à un processus de stérilisation défini, alors... la méthode réelle de stérilisation, la température, la durée d’exposition et le nombre requis de cycles doivent être spécifiés avant la sélection du matériau, parce que la compatibilité est propre à chaque procédé.
Un câble médical peut subir une dégradation mécanique sans présenter immédiatement de circuit ouvert ou de court-circuit.
Selon la conception du câble et son application, la validation peut inclure :
| Test | Objectif |
|---|---|
| Continuité | Confirmer la connexion électrique |
| Résistance à l'isolation | Vérifiez l’isolation électrique |
| Hi-Pot | Évaluer la tenue diélectrique, le cas échéant |
| Résistance | Vérifier l’état du conducteur ou du contact |
| Impédance | Vérifier les caractéristiques de transmission contrôlées |
| TDR | Localiser les discontinuités d’impédance |
| Perte d'insertion | Évaluer la transmission RF / haute fréquence |
| Essai de flexion | Évaluer les performances après des mouvements répétés |
| Essai de traction | Vérifier la résistance mécanique de la terminaison |
Si un câble transporte des signaux analogiques sensibles, RF, ultrasons ou autres signaux haute vitesse, alors... les performances électriques doivent être vérifiées après les essais mécaniques et environnementaux, parce que les contraintes mécaniques peuvent affecter le comportement du signal avant qu’une défaillance électrique complète ne se produise.
Pour les applications médicales à haute fréquence, HOTTEN propose également Assemblage de câble coaxial rf solutions.
Les exigences en matière de fiabilité sont plus faciles à maîtriser lorsqu’elles sont définies avant la production de prototypes, plutôt qu’après l’apparition d’une défaillance de câble.
La demande de devis d’un constructeur d’origine (OEM) doit préciser :
| Paramètre de demande de prix (RFQ) | Informations recommandées |
|---|---|
| Application | Dispositif médical et sous-système spécifique |
| La motion | Flexion statique, flexion répétée, torsion ou mouvement robotisé |
| Exigence de flexibilité | Nombre de cycles et conditions d’essai |
| Rayon de courbure | Rayon minimal de fonctionnement et d’essai |
| Connecteur | Numéro de pièce ou le plan |
| Gestion des contraintes | Géométrie ou performances requises |
| Matériaux | Exigences relatives à la gaine, à l’isolation et au surmoulage |
| Nettoyage | Produits chimiques et fréquence d’exposition |
| Stérilisation | Exigences relatives à la méthode et au cycle, le cas échéant |
| Essais électriques | Continuité, résistance d’isolement (IR), tenue diélectrique (Hi-Pot), impédance, essais RF, etc. |
| Essais environnementaux | Température, humidité, vibrations ou autres exigences |
| Documentation | Registres d’inspection, rapports d’essai et traçabilité |
| Volume de production | Quantités de prototypes, de préséries et de production en série |
Si l’équipementier fournit des exigences mesurables en matière de fiabilité, alors... le fournisseur peut concevoir et valider le câble selon des conditions définies, parce que « haute fiabilité » seul ne constitue pas une spécification technique suffisamment vérifiable.
Un prototype qui réussit les essais ne garantit pas automatiquement une production de masse stable.
Les équipementiers doivent également évaluer si le fabricant est capable de maîtriser de façon constante :
matériau → traitement du conducteur → construction du câble → raccordement du connecteur → dispositif de soulagement de contrainte → inspection → essais électriques → traçabilité
Voici des questions pertinentes à poser :
Si un câble médical sera utilisé en production à long terme, alors... la cohérence et la traçabilité de la fabrication doivent être évaluées conjointement avec le prototype, parce que une variation récurrente peut engendrer des problèmes de fiabilité, même si l’échantillon initial a fonctionné correctement.
HOTTEN soutient les projets de câbles médicaux grâce à Assemblage de câble médical la fabrication, les essais et l’ingénierie spécifique à l’application pour les équipements médicaux et les systèmes électroniques de précision.
L’usine est équipée d’un large éventail d’essais a et de traçabilité
Certains des dysfonctionnements les plus difficiles à éviter sont causés par des défauts intermittents, parfois difficiles à détecter, tels qu’une augmentation de la résistance dans un chemin de mise à la terre ou des crosstalk transitoires pendant la montée en température des équipements. Tous les faisceaux de câbles médicaux Hotten font l’objet d’un test électrique à 100 %, y compris les essais de tenue diélectrique (Hi-Pot), de résistance d’isolement, de continuité et de profilage d’impédance par réflectométrie dans le domaine temporel (TDR), afin de vérifier les performances électriques et la sécurité. Chaque unité se voit attribuer un numéro de série unique, permettant de remonter jusqu’aux lots de matières premières, aux paramètres de production et aux résultats des essais. Ces essais peuvent être complétés par un essai de perte d’insertion en balayage fréquentiel de 1 MHz à 6 GHz, particulièrement pertinent pour des applications telles que l’échographie intravasculaire (IVUS) et les systèmes EEG, où les marges de performance du signal sont critiques. Ensemble, ces contrôles constituent une porte de qualité rigoureuse qui permet de détecter les défaillances survenant en début de vie avant que les produits n’entrent en service clinique.
Conclusion
Au-delà de l’impact financier, les interruptions de service peuvent ébranler la confiance du personnel, perturber les flux de travail et, en fin de compte, nuire à la continuité et à la qualité des soins aux patients. Hotten soutient une production fiable de câbles médicaux grâce à une usine de fabrication de 10 000 m², à plus de 40 machines de précision et à une production annuelle de câbles dépassant 144 millions de mètres. Ces contrôles de fabrication et de test contribuent à réduire le risque de pannes catastrophiques et de dérive des performances, permettant aux professionnels de santé de se concentrer sur l’essentiel : les soins aux patients.
 Actualités chaudes
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05





 EN