Page d'accueil>Actualités>Actualités de l’entreprise
Configuration de 40 broches de la série 20454 à 30 broches de la série DF14
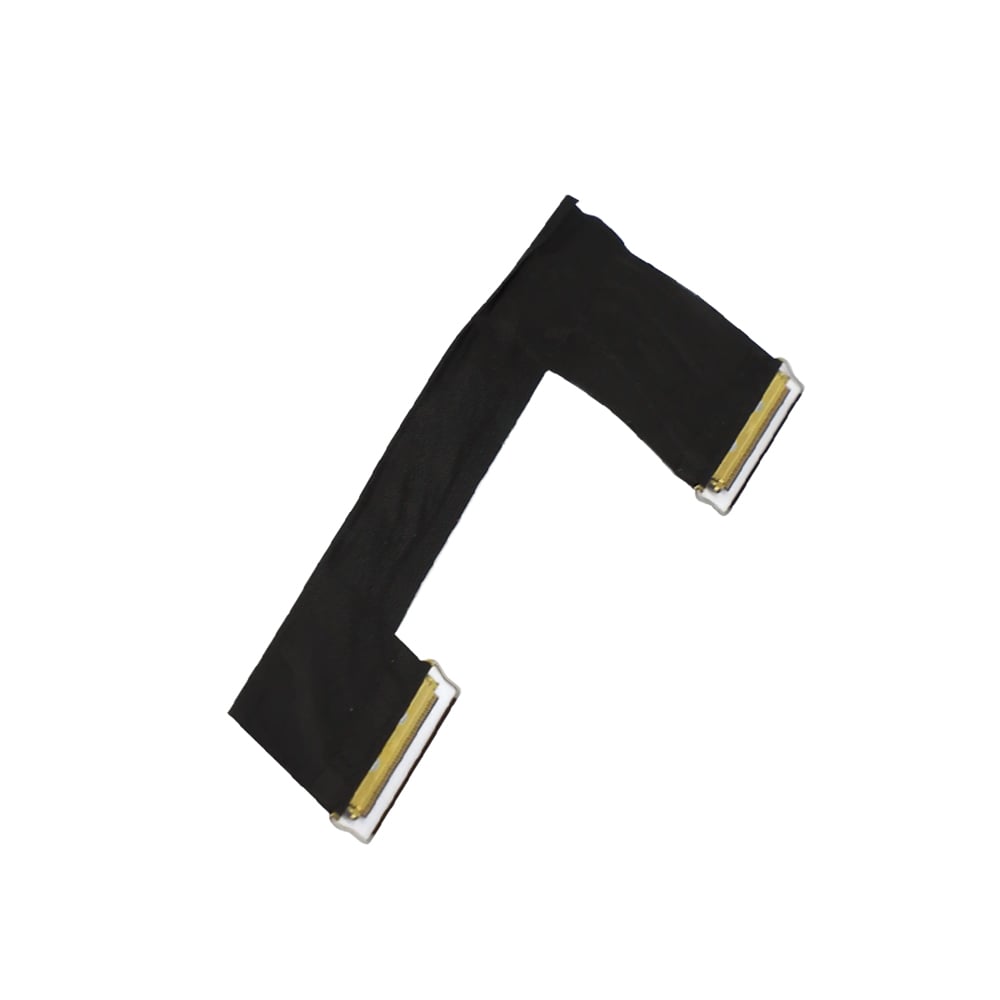
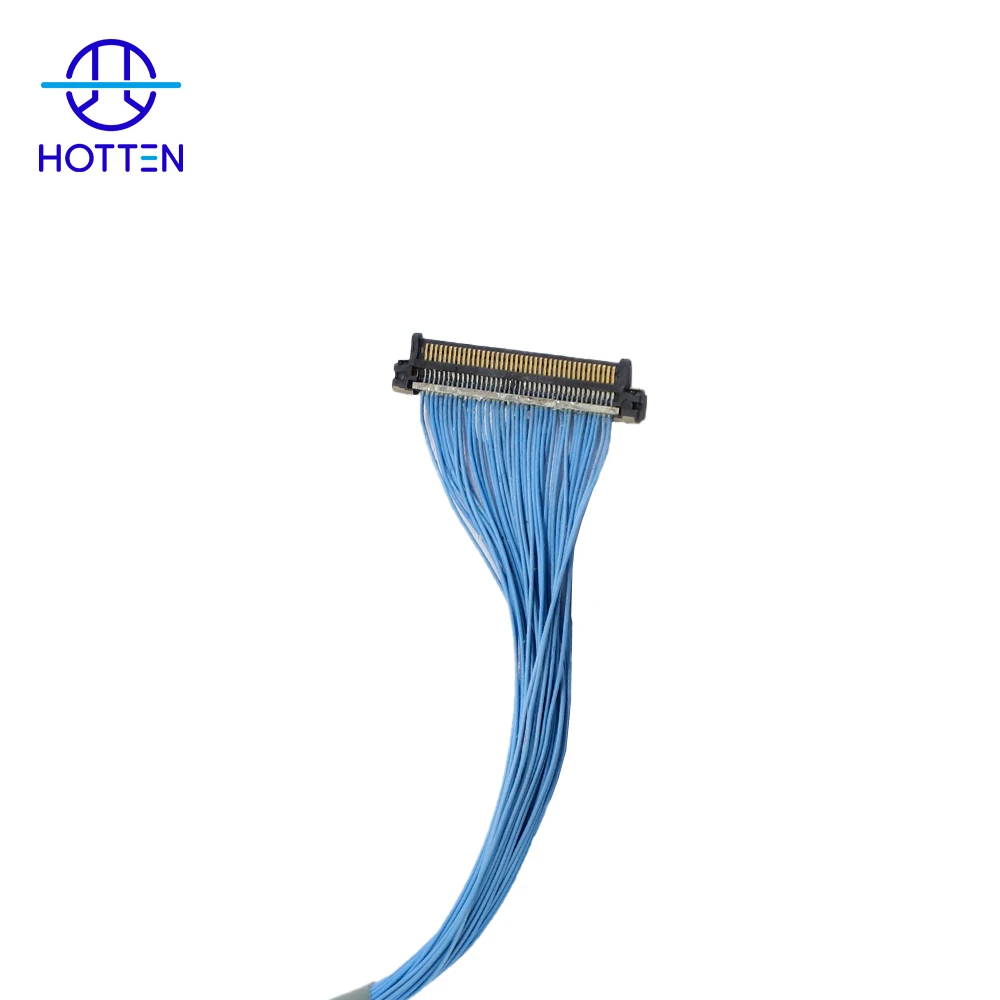
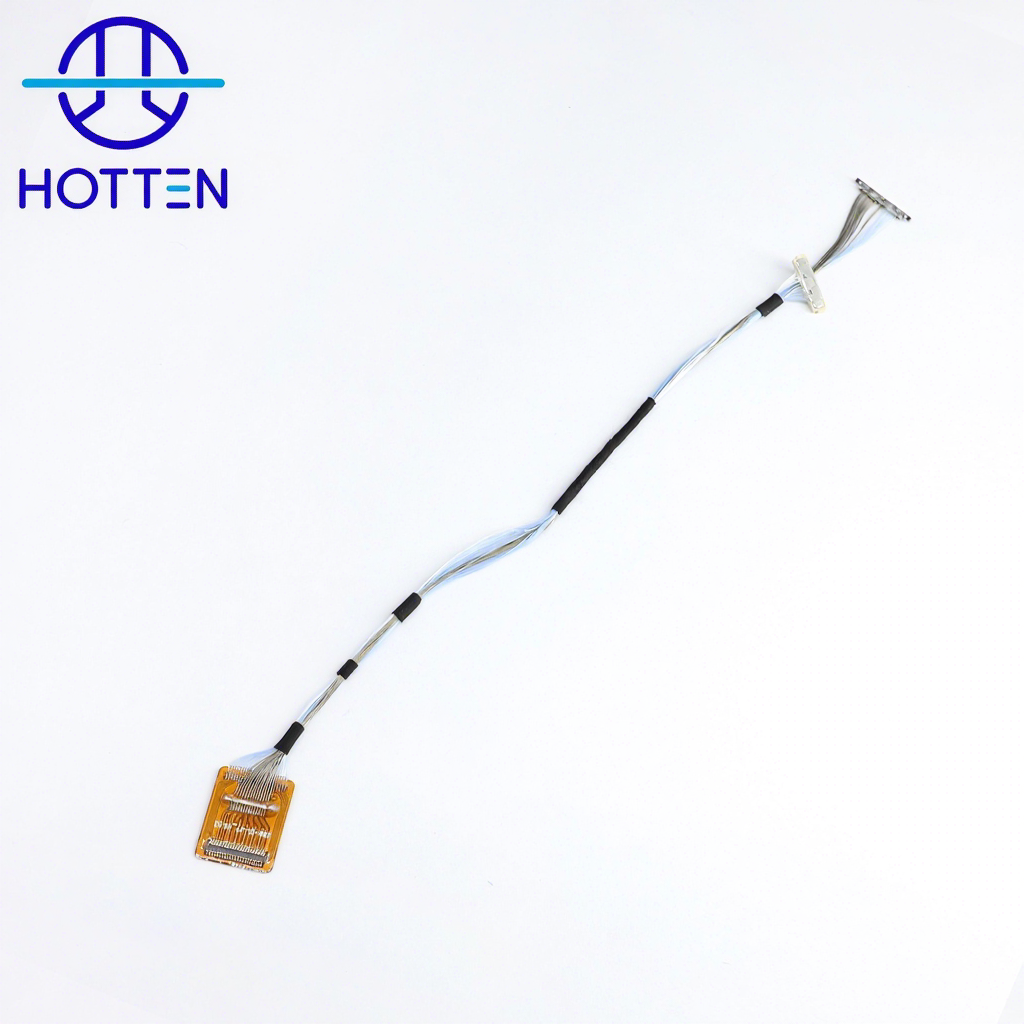
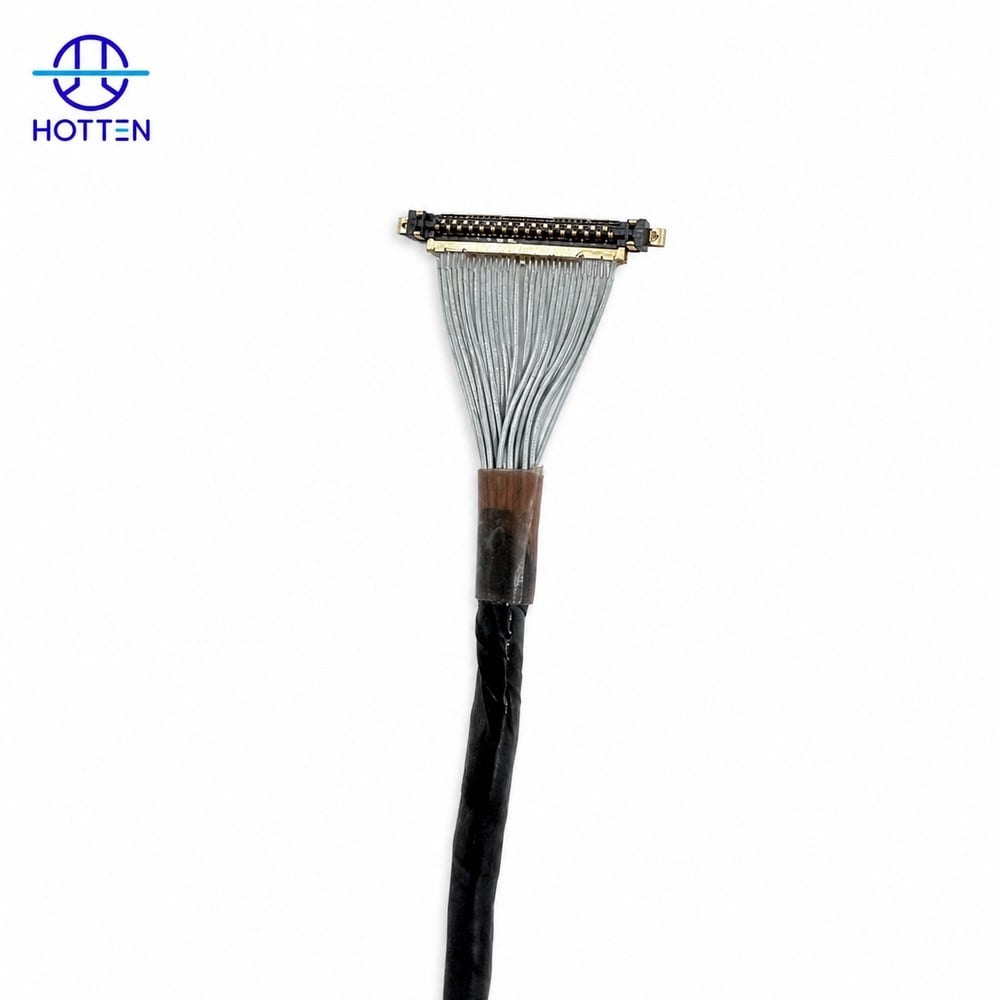
Hotten a développé un assemblage de câble de données LVDS personnalisé pour un client allemand, dont la configuration des connecteurs, le câblage et la construction étaient définis par le plan du projet. La conception associe une interface à 40 positions de la série 20454 à une interface à 30 positions de la série DF14, avec un fil UL 10064 de section 32 AWG et une longueur spécifiée de 250 ± 5 mm.
Ce projet illustre comment Hotten traduit un dessin client en exigences spécifiques d’assemblage et d’inspection, couvrant le mappage des broches, le câblage apparié, l’enrobage conducteur et le renforcement aux extrémités des connecteurs.
Spécifications du projet
Paramètre |
Exigence du projet |
Application |
Transmission de signaux LVDS |
Référence du connecteur P1 |
I-PEX 20454-040T, 40 positions ; équivalent spécifié |
Référence du boîtier P2 |
HRS DF14-30S-1.25C, 30 positions ; équivalent spécifié |
Référence de la borne P2 |
HRS DF14-2628SCF, plaqué étain ; équivalent spécifié |
Fil |
UL 10064, 32 AWG |
Longueur spécifiée |
250 ± 5 mm, mesuré entre les repères du dessin |
Câblage apparié |
Cinq paires torsadées bleues et blanches indiquées sur la carte de brochage |
Emballage |
Ruban conducteur intérieur et ruban acétate noir extérieur |
Traitement à l’extrémité du connecteur |
Tissu conducteur recouvrant partiellement le boîtier métallique P1 ; adhésif UV à la base |
Inspection électrique |
Tests obligatoires à 100 % en circuit ouvert, en court-circuit et de mauvais câblage |
Les références des connecteurs et les exigences relatives aux composants équivalents suivent la nomenclature du projet.
Cartographie personnalisée des broches entre différentes interfaces
Les boîtiers de connecteurs à 40 et à 30 positions ne représentent pas une connexion un-à-un entièrement pourvue. La configuration approuvée comporte des positions inutilisées, des connexions filaires individuelles et plusieurs fils raccordés à des bornes sélectionnées. Cinq paires torsadées bleues et blanches sont identifiées sur la carte de brochage, ainsi que des conducteurs séparés.
Pour Hotten, cela fait de la carte de brochage une référence centrale en production. L’orientation des connecteurs, la numérotation des broches, la couleur des fils et l’affectation des paires doivent être lues conjointement. Les deux faces de contact des connecteurs sont représentées orientées vers le haut sur le dessin, ce qui établit l’orientation utilisée pour interpréter le câblage. L’inspection d’assemblage doit suivre cette cartographie définie plutôt que supposer que les broches portant des numéros identiques sont directement connectées.
Enveloppe conductrice et renfort au niveau de l’extrémité du connecteur
Le corps du câble est spécifié avec une couche conductrice interne et un enroulement extérieur en ruban d’acétate noir. À l’extrémité P1, un tissu conducteur chevauche le boîtier métallique, et un adhésif UV fixe la base du connecteur. Ces détails définissent la construction de l’assemblage ainsi que la connexion conductrice prévue avec le boîtier.
Le dessin régule également la disposition des fils exposés aux deux extrémités. Les fils doivent être positionnés uniformément, sans regroupement, déformation ni surcharge excessive sur des conducteurs individuels. Les extrémités isolées à l’aide de ruban adhésif doivent rester solidement fixées, et les broches ainsi que les corps des connecteurs doivent être exempts de toute contamination, de tout dommage, de toute trace de chaleur et de toute déformation. Ces exigences relatives à l’exécution offrent aux équipes de production et d’inspection des critères d’acceptation concrets.
Inspection électrique définie par le dessin
Le projet exige des tests à 100 % pour les circuits ouverts, les courts-circuits et les mauvais raccordements. D’autres exigences électriques comprennent une résistance de continuité maximale de 5 Ω et une résistance d’isolement minimale de 10 MΩ sous courant continu de 200 V. Ces valeurs constituent les critères d’acceptation figurant sur le dessin, et non les résultats mesurés à reporter.
L’inspection est donc liée aussi bien à la configuration de câblage spécifiée qu’aux limites électriques. Cela fournit une base définie pour vérifier l’intégrité des connexions et l’isolement avant acceptation.
Personnalisation de câble LVDS basée sur le dessin avec Hotten
Ce projet client allemand illustre l’approche d’Hotten en matière d’assemblage de câbles basé sur des plans : définir les interfaces de connecteurs, traduire la carte de brochage en exigences de câblage, maîtriser l’enrobage et le traitement des extrémités, et aligner les inspections sur les critères électriques et de qualité spécifiés.
Pour un câble LVDS personnalisé similaire, envoyez à Hotten les références des connecteurs ou les dessins d’interfaces d’accouplement, la carte de brochage, la longueur requise ainsi que sa tolérance, les contraintes d’acheminement et les exigences relatives aux essais électriques. Ces éléments constituent la base nécessaire pour examiner la configuration du câble et convenir de la spécification d’assemblage.
 Actualités chaudes
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05
 EN