Application : Fil électronique ultra-fin
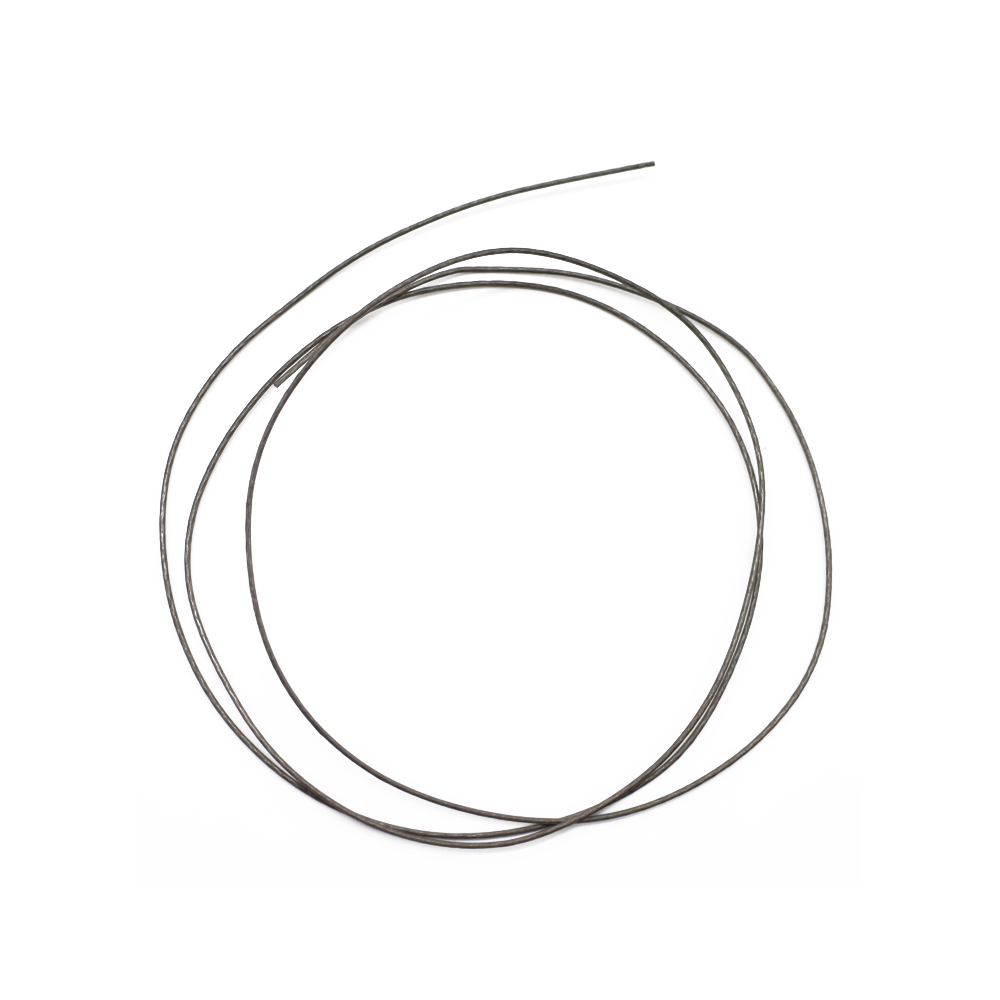
Taille du fil : 42AWG
Lieu du client : Europe
Défi principal : Découpe, dénudage et transformation de fil ultra-fin isolé en fluoropolymère
Solution : Optimisation du fil + découpe sur longueur + dénudage + étamage des extrémités + évaluation des matériaux
Un fabricant européen de jouets en alliage moulé sous pression réaliste utilisait fil de câble isolé non fluoropolymère, calibre 42 AWG dans son processus de production.
Toutefois, les équipements automatiques de transformation de fil existants du client ne parvenaient pas à manipuler de façon constante ce fil extrêmement fin.
Le client rencontrait :
→ Dommages au conducteur
→ Dénudage incomplet
→ Découpe incohérente
→ Variation de longueur
→ Manipulation manuelle accrue
→ Gaspillage de matière
→ Temps de traitement plus long
Le client avait donc besoin de plus qu’un simple remplacement de câble 42 AWG.
La véritable exigence technique consistait à développer une solution de fil ultra-fin 42 AWG pouvant être traitée de façon fiable et intégrée dans le flux de production du client .
Le client avait besoin d’un fil électronique ultra-fin adapté aux procédés d’assemblage automatisés et en aval.
Les exigences principales étaient les suivantes :
Le fil devait conserver des performances constantes de coupe et de dénudage, malgré la très petite section de son conducteur.
Des traitements répétés avaient endommagé le conducteur avec la configuration de fil précédente.
La nouvelle solution devait améliorer la stabilité du traitement tout en protégeant le conducteur fin.
Pour un fil ultra-fin, le diamètre extérieur final, l’épaisseur de l’isolant et la position du conducteur peuvent influencer directement les performances de traitement.
Le client exigeait donc une meilleure cohérence dimensionnelle.
Plutôt que d’obliger le client à résoudre lui-même tous les problèmes liés au traitement en amont, HOTTEN a évalué la possibilité de transférer certaines opérations critiques vers le fournisseur.
Cela comprenait :
Découpe à longueur → Dénudage → Étamage → Inspection
À 42 AWG, le conducteur est extrêmement fin.
Les performances de traitement sont donc sensibles à :
→ la construction du conducteur
→ les propriétés de l’isolant
→ Diamètre extérieur fini
→ Épaisseur de l’isolant
→ Concentricité
→ Précision d’alimentation
→ Jeu de la lame
→ Paramètres de la machine
Un fil peut satisfaire aux spécifications électriques nominales tout en restant difficile à traiter de façon constante sur une machine donnée.
Après avoir examiné les échantillons du client et ses conditions de traitement, HOTTEN a conclu que le problème ne pouvait pas être attribué au seul fil.
L’équipement de découpe existant du client et sa configuration de lames éprouvaient également des difficultés à traiter de façon constante un fil isolé en fluoropolymère de calibre 42 AWG.
Par conséquent :
Changer uniquement le fil ne suffisait pas.
La solution devait tenir compte de l’interaction entre :
Construction du fil + Équipement de traitement + Méthode de traitement
Pour les fils ultrafins, le prix matériel le plus bas ne correspond pas nécessairement au coût de production global le plus bas.
Le coût réel de production peut également inclure :
Traitement manuel
Réglage des équipements
Perte de matière
Dommages au conducteur
De déchets
Temps de traitement
Inspection supplémentaire
Cela a transformé le projet du client en un problème d’optimisation globale du traitement , plutôt que simplement en un problème d’achat de fil.
HOTTEN a développé le projet selon trois approches complémentaires.
HOTTEN a d’abord évalué et optimisé la construction de fil existante du client.
La solution comprenait :
✓ Remplacement du conducteur en cuivre étamé par un conducteur en cuivre argenté
✓ Sélection d’un matériau isolant en fluoropolymère plus homogène
✓ Renforcement du contrôle du diamètre extérieur final
✓ Amélioration du contrôle de l’épaisseur de l’isolant
✓ Évaluation de la concentricité du conducteur
✓ Évaluation du fil pour les procédés ultérieurs de découpe et de soudage
L’objectif n’était pas simplement de fabriquer un fil 42 AWG nominativement conforme, mais de produire un fil qui était plus adapté aux conditions réelles de traitement du client .
Les essais ont confirmé que la compatibilité des équipements restait un facteur important.
Plutôt que d’obliger le client à acheter ou à modifier considérablement ses équipements pour une seule spécification de fil ultra-fin, HOTTEN a modifié le format de livraison.
Les opérations critiques en amont ont été transférées vers HOTTEN :
Le fil traité a ensuite été fourni sous forme de composant semi-fini prêt à monter .
Cela a permis au client de réduire la difficulté de traitement interne du fil 42 AWG et d’intégrer plus efficacement le matériau dans les étapes d’assemblage en aval.
Après avoir résolu le problème de traitement immédiat, HOTTEN a également présenté Le fil isolé en TPX en tant qu’alternative pour l’évaluation à long terme des matériaux.
Cette option a été envisagée dans le contexte de l’évolution des exigences européennes et des préoccupations des clients concernant les matériaux fluorés.
Le TPX présentait un coût initial du matériau supérieur à celui du fil isolé par fluoropolymère d’origine.
Toutefois, le client pouvait évaluer cette alternative selon l’équation globale de production suivante :
Coût du matériau + Coût de traitement + Compatibilité avec les équipements + Main-d’œuvre + Pertes de matériau + Considérations à long terme sur le matériau
Cela permettait au client d’évaluer le matériau en fonction des exigences globales de production plutôt que du seul prix du fil .
Le projet a subi plusieurs cycles d’essais sur des échantillons et d’évaluation des procédés.
HOTTEN a évalué :
✓ Structure du conducteur
✓ Cohérence de l’isolation
✓ Diamètre extérieur final
✓ Concentricité
✓ Performance de coupe
✓ Performance de dénudage
✓ Compatibilité avec le brasage / l’étamage
✓ Alimentation automatique
✓ Stabilité de la coupe
✓ Cohérence du dénudage
✓ Protection du conducteur
✓ Cohérence de l’étamage des extrémités
✓ Compatibilité avec les équipements clients
✓ Configuration du traitement
✓ Livraison de composants semi-finis
✓ Répétabilité pendant la production
Les essais ont montré que l’équipement de construction et de traitement des câbles devait être évalué dans son ensemble .
Après plusieurs cycles d’essais, d’analyse des causes profondes et d’optimisation des procédés, la solution finale a été validée par le client.
Le client est ensuite passé à des achats récurrents stables .
En transférant vers HOTTEN des opérations critiques de traitement, le client a pu :
✓ Réduire le nombre d’étapes de traitement en interne
✓ Éviter l’achat ou la modification importante d’équipements pour une spécification 42 AWG
✓ Réduire les dommages aux conducteurs et les défauts de coupe causés par des réglages répétés de la machine
✓ Améliorer la régularité de la longueur de coupe
✓ Améliorer la régularité du dénudage
✓ Améliorer la régularité des extrémités de fil étamé
✓ Évaluer un matériau isolant alternatif pour répondre aux exigences futures
Ce projet a démontré que la production réussie avec des fils ultrafins dépend de plus que de la simple spécification nominale du fil.
La compatibilité des équipements, la construction du fil, la méthode de traitement, le choix des matériaux et le format de livraison peuvent tous influencer la stabilité de la production.
Lors de l'achat fil électronique 42 AWG ou autre fil électronique ultrafin , les équipes d’approvisionnement doivent évaluer davantage que la taille du conducteur et le prix du matériau.
→ Matériau du conducteur
→ Structure du conducteur
→ Caractéristiques électriques requises
→ Environnement d’application
→ Diamètre extérieur fini
→ Épaisseur de l’isolant
→ Souplesse
→ Exigences de pliage
→ Cohérence dimensionnelle
→ Découpe automatique
→ Dénudage automatique
→ Compatibilité des lames
→ Soudure / étamage
→ Stabilité de l’alimentation
Les clients ne sont pas obligés d’acheter uniquement des fils nus.
Selon l’application, le fournisseur peut proposer :
Fil brut
ou
Fils coupés à longueur
ou
Fils dénudés
ou
Fil étamé
ou
Composants filaires semi-finis
Le format d’approvisionnement approprié doit être choisi en fonction du procédé de production réel du client.
 Capacité d’ingénierie HOTTEN pour les fils ultrafins
Hotten prend en charge la personnalisation fils électroniques fins et ultra-fins projets basés sur les plans, échantillons, spécifications et exigences de traitement fournis par le client.
→ Cuivre étamé
→ Cuivre argenté
→ Autres options de conducteurs spécifiques à l’application
→ FEP
→ PFA
→ TPX
→ Autres solutions d’isolation personnalisées selon les exigences de l’application
→ Découpé à longueur
→ Dénudage
→ Étamage final
→ Inspection
→ Traitement des composants semi-finis
→ Évaluation de la construction du câble
→ Évaluation d’alternatives de matériaux
→ Évaluation de la compatibilité des procédés
→ Prélèvement de prototypes
→ Validation en petite série
→ Soutien à la production
Les capacités de HOTTEN vont au-delà de la fourniture de fils ultrafins.
L’approche ingénierie est la suivante :
Conception du fil → Sélection du matériau → Évaluation du procédé → Prototype → Validation → Production
L’une des principales leçons tirées de ce projet est que la meilleure solution ne consiste pas toujours à fournir un fil différent.
Pour les applications exigeantes impliquant des fils ultrafins, le fournisseur peut potentiellement résoudre le problème à plusieurs niveaux :
Optimiser la construction du conducteur et de l’isolant.
Évaluer des matériaux d’isolation ou de conducteur alternatifs.
Fournir des fils coupés à longueur, dénudés et étamés.
Fournir le fil sous forme de composant semi-fini prêt à monter.
Cela offre davantage d’options aux équipes achats et ingénierie lors de la gestion d’applications exigeantes impliquant des fils ultra-fins.
Oui. HOTTEN prend en charge le calibre 42 AWG et d’autres tailles de fil ultra-fin, avec des exigences personnalisées concernant le conducteur, l’isolant, le diamètre extérieur et le traitement.
Oui, mais la stabilité du processus dépend de la construction du fil et des équipements utilisés. La section du conducteur, la structure de l’isolation, le diamètre extérieur final, la configuration des lames, la précision d’alimentation et les paramètres de la machine peuvent tous influencer le résultat.
Oui. HOTTEN peut fournir des services personnalisés de coupe à longueur, de dénudage et d’étamage des extrémités pour des applications impliquant des fils ultra-fins.
Selon l’application, HOTTEN peut étudier des options telles que le cuivre étamé et le cuivre plaqué argent.
HOTTEN peut évaluer des matériaux d’isolation alternatifs, tels que le TPX, en fonction des exigences électriques, mécaniques, de transformation et réglementaires du client.
Oui. Les clients peuvent fournir des échantillons de fil, des plans, des spécifications ou des exigences de transformation pour une évaluation technique.
L'existant Produits recommandés cette section doit être supprimée.
Les produits actuellement présentés concernent principalement des câbles médicaux et des câbles dentaires, qui ont peu de lien sémantique avec ce cas de fil ultra-fin de 42 AWG.
À la place, cette page devrait renvoyer vers des produits directement liés à :
42 AWG → Fil ultra-fin → Fil électronique fin → Micro-coaxial / Câble fin
Ordre recommandé :
Produit principal associé
Ceci devrait être le lien interne le plus fort si vous disposez d’une page produit dédiée pour le câble 42 AWG.
Pour les clients effectuant une recherche large de fils électroniques à faible section.
Utile pour les clients dont les besoins évoluent depuis des conducteurs ultra-fins individuels vers des structures de câbles de signal à haute densité.
N’utilisez ceci que si le produit réel est pertinent ; sinon, ne forcez pas le lien avec le domaine médical.
Si votre application implique :
42 AWG / Les fils ultrafins / Dénudage difficile / Traitement automatique / Découpe à longueur / Étainnage des extrémités / Alternatives en fluoropolymère
HOTTEN peut évaluer l’ensemble des exigences plutôt que de simplement citer un fil standard.
Envoyez-nous vos :
Trempe de fil · Échantillon · Spécification du conducteur · Exigence d’isolation · Exigence de diamètre extérieur · Exigence de traitement
et notre équipe d’ingénieurs peut évaluer la construction de fil et la solution de traitement appropriées.





 EN