EN
ENLACES_RÁPIDOS

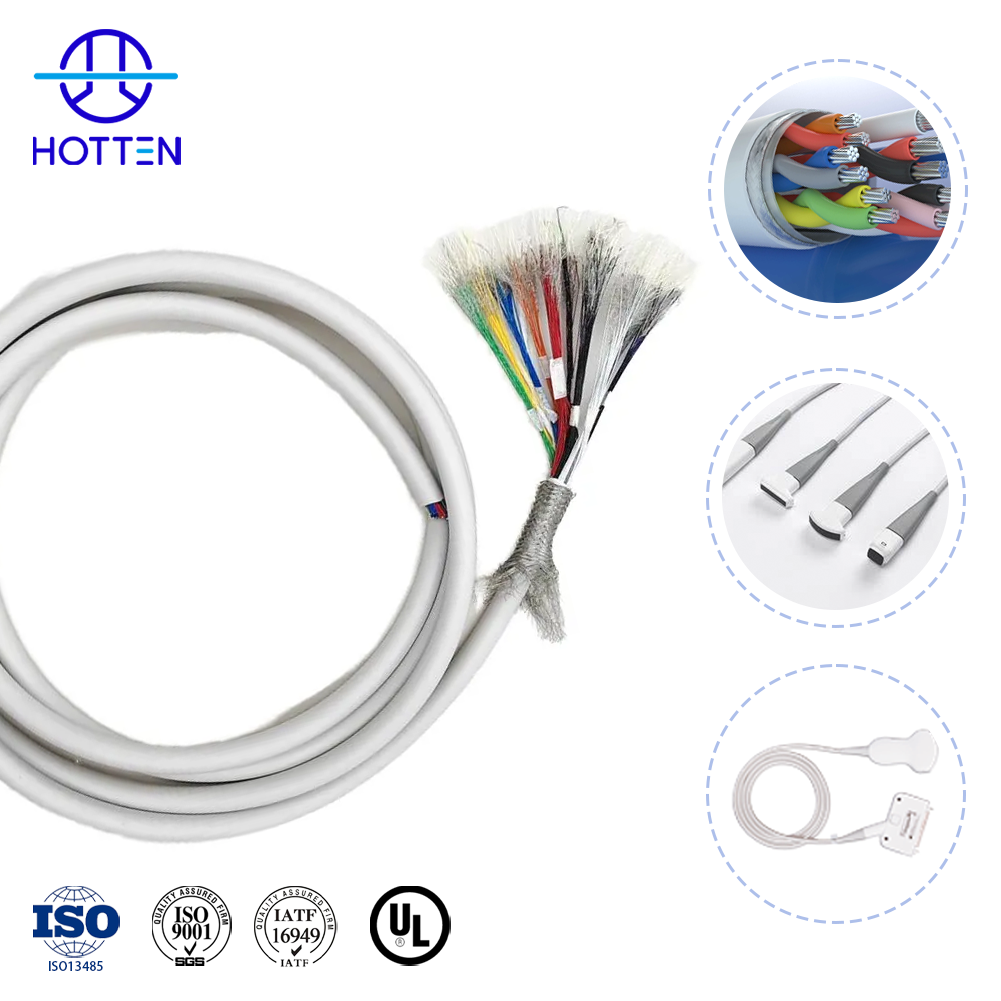
Análisis técnico para ingenieros de fabricantes originales (OEM) que abarca la estructura del cable, el apantallamiento, el control de la impedancia, la selección de materiales y la validación de la fiabilidad en aplicaciones de conjuntos de cables de alto rendimiento.
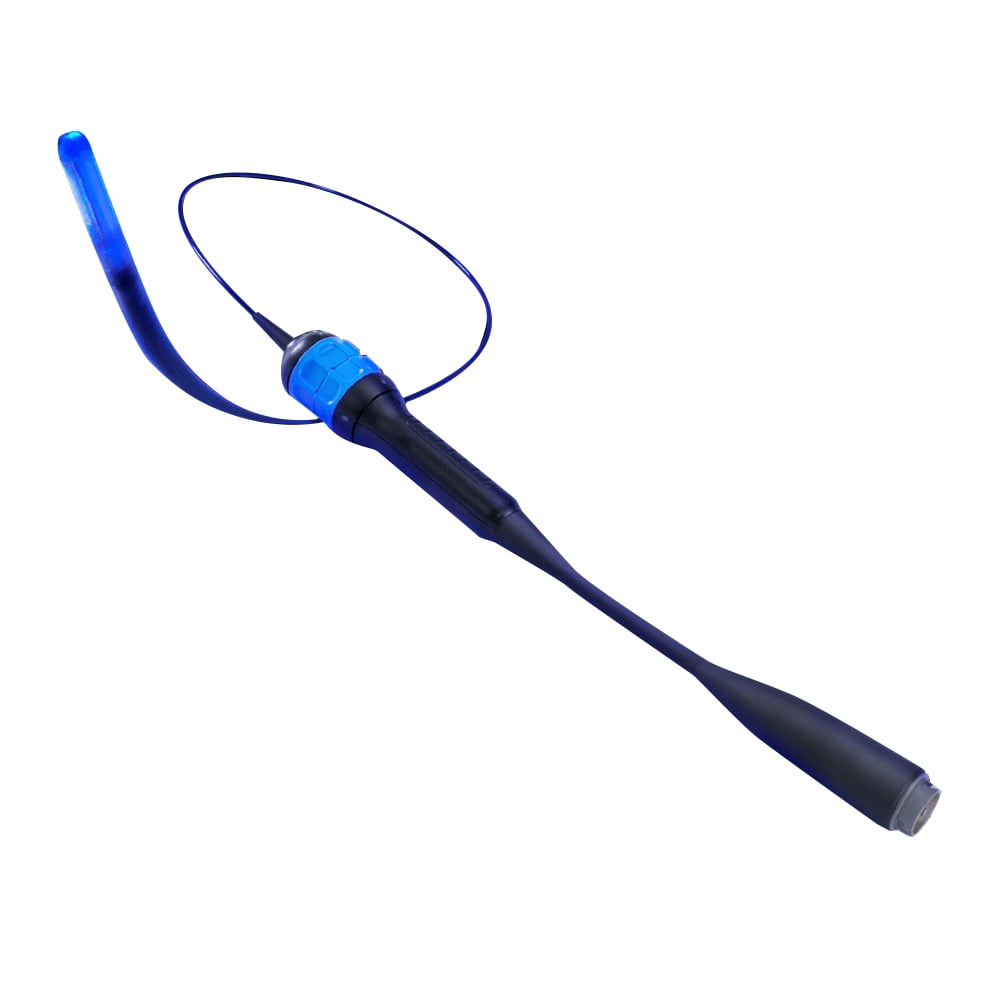
Un conjunto de cable para sonda de ultrasonido debe equilibrar alta densidad de canales, integridad de señal, baja capacitancia, dimensiones compactas, apantallamiento, flexibilidad, resistencia mecánica y terminación de alta densidad dentro de un conjunto relativamente pequeño y frecuentemente manipulado. La estructura de cable adecuada depende de la arquitectura de la sonda, el número de canales, el espacio disponible para el tendido, los requisitos eléctricos, el movimiento mecánico, la interfaz del conector y los requisitos de validación.
Si la sonda requiere 64–256 canales de señal independientes dentro de un espacio limitado → evalúe conjuntamente el número de núcleos, el tamaño de los conductores, el diámetro exterior del cable, la disposición de los canales y la densidad de terminación → luego verifique el rendimiento eléctrico y mecánico del conjunto completo.
Si la consistencia de la señal es el requisito principal → evalúe juntos la capacitancia, la impedancia, la atenuación, la construcción dieléctrica, el apantallamiento y la tolerancia dimensional → porque el conjunto de cable forma parte de la ruta completa de la señal de ultrasonido. Para información relacionada, consulte Cómo seleccionar un cable coaxial microscópico para aplicaciones en sondas de ultrasonido y Por qué la baja capacitancia es crítica en el diseño del cable de sonda de ultrasonido .
Si la sonda se dobla, retuerce o manipula repetidamente durante su uso → evalúe juntos la fatiga del conductor, la estabilidad del apantallamiento, la construcción de la cubierta, el radio de curvatura, la vida útil en flexión y la protección contra tensiones, junto con los requisitos eléctricos.
Para la relación subyacente de impedancia entre la geometría del conductor y la estructura dieléctrica, consulte La importancia de la consistencia de la impedancia en cables coaxiales microscópicos de calibre ultrafino AWG .
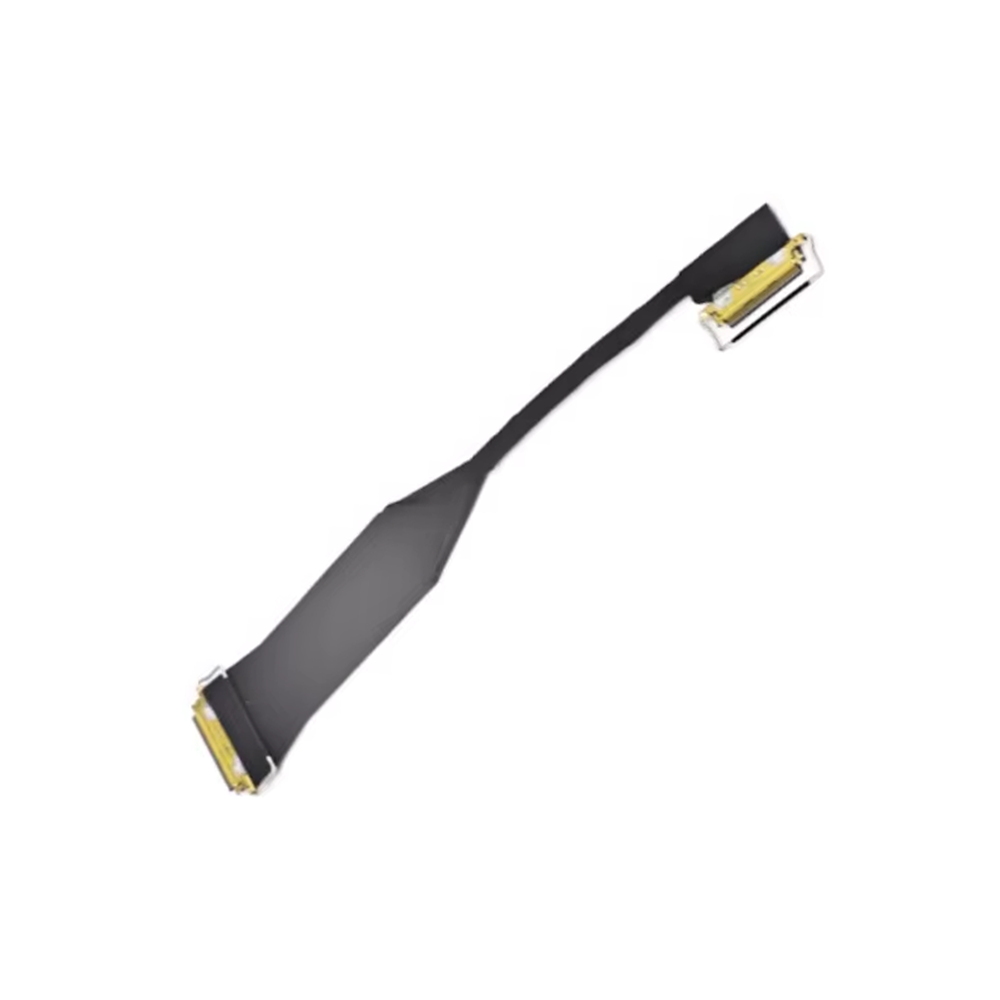
Para interconexiones de alta densidad personalizadas, véase la línea Cable de Sonda de Ultrasonido y Ensamblaje de Cable Médico las soluciones.
Los sistemas modernos de imagen diagnóstica por ultrasonido requieren transmisión de señales de alta densidad dentro de un espacio extremadamente limitado. Un típico cable de Sonda de Ultrasonido conjunto debe acomodar de 64 a 256 canales independientes, manteniendo al mismo tiempo un diámetro exterior ergonómico adecuado para su operación manual.
Para lograr esta densidad de canales, los equipos de ingeniería suelen utilizar cables coaxiales micro cables ultrafinos, desde 40 AWG hasta 48 AWG. El principal desafío de ingeniería consiste en equilibrar la flexibilidad mecánica con el rendimiento eléctrico. Reducir el tamaño del cable mejora su manipulación y flexibilidad, pero aumenta el riesgo de diafonía y fatiga del conductor bajo esfuerzos torsionales continuos.
En los cables médicos de ultrasonido de alta densidad cables médicos de ultrasonido , la capacitancia afecta directamente la atenuación de la señal, las pérdidas por inserción y la consistencia de la imagen. Para optimizar la relación señal-ruido en un amplio rango de frecuencias, normalmente se diseñan estructuras de cable con un valor objetivo de capacitancia de aproximadamente 50 pF/m.
Reducir la capacitancia sin incrementar el diámetro del cable depende de disminuir la constante dieléctrica efectiva del material aislante, manteniendo al mismo tiempo un control estable de la impedancia.
Cuando cientos de elementos coaxiales microscópicos se agrupan en un único conjunto de cables, las interferencias electromagnéticas constituyen un importante desafío de ingeniería. Un blindaje eficaz debe suprimir la diafonía interna y proteger las débiles señales analógicas de eco frente al ruido externo.
Tipo de blindaje | Ventaja técnica | Compromiso mecánico
Blindaje espiral | Excelente flexibilidad y baja resistencia a la flexión | Menor eficacia de blindaje a frecuencias muy altas
Blindaje trenzado | Supresión superior de interferencias electromagnéticas (EMI) e integridad estructural | Mayor rigidez y diámetro mayor del cable
Para lograr el equilibrio óptimo entre rendimiento eléctrico y mecánico, los cables médicos premium suelen utilizar estructuras híbridas de blindaje. Cada elemento microcoaxial individual está protegido con un blindaje en espiral, mientras que todo el conjunto del cable está recubierto con una trenza general de alta densidad, lo que proporciona una protección integral contra interferencias electromagnéticas (EMI) sin comprometer la ergonomía.
Al ser dispositivos médicos portátiles, las sondas de ultrasonido están expuestas continuamente a doblados, torsiones e impactos físicos durante su uso clínico. Por lo tanto, los conjuntos de cables deben ofrecer una resistencia excepcional a la fatiga y soportar millones de ciclos de flexión sin fallas en los conductores ni degradación del blindaje.
Para un proyecto de ultrasonido de OEM, la especificación del conjunto de cable debe definir conjuntamente los requisitos eléctricos, mecánicos, dimensionales, de interfaz, de materiales y de validación. Un proveedor no debe seleccionarse únicamente sobre la base del calibre AWG, el diámetro del cable o la impedancia nominal.
Si el sistema de ultrasonido tiene requisitos exigentes de integridad de señal → definir primero la impedancia, la capacitancia, la atenuación, la frecuencia de operación, la longitud del cable y la consistencia entre canales → y luego determinar la estructura adecuada de conductor y dieléctrico.
La capacitancia y la impedancia deben evaluarse como parte de la arquitectura completa del cable. Los cambios en la geometría del conductor, en las dimensiones del dieléctrico o en la estructura de apantallamiento pueden afectar las características eléctricas finales.
Para una discusión más detallada sobre la capacitancia, véase Por qué la baja capacitancia es crítica en el diseño del cable de sonda de ultrasonido .
Para consideraciones sobre el control de la impedancia, véase La importancia de la consistencia de la impedancia en cables coaxiales microscópicos de calibre ultrafino AWG .
Si la sonda tiene un alto número de canales y un espacio interno limitado para el enrutamiento → definir el número de canales, el tamaño del conductor, la disposición del cable, el diámetro exterior (OD) del cable y el paso de terminación → y luego evaluar si la estructura propuesta puede fabricarse de forma consistente.
Un conductor más pequeño no es automáticamente la solución correcta. La estructura completa también incluye aislamiento, blindaje, cubierta, disposición del cableado y terminación.
Para compensaciones relacionadas con el tamaño del conductor, véase ¿Cómo afecta el calibre AWG al rendimiento del cable coaxial microscópico? .
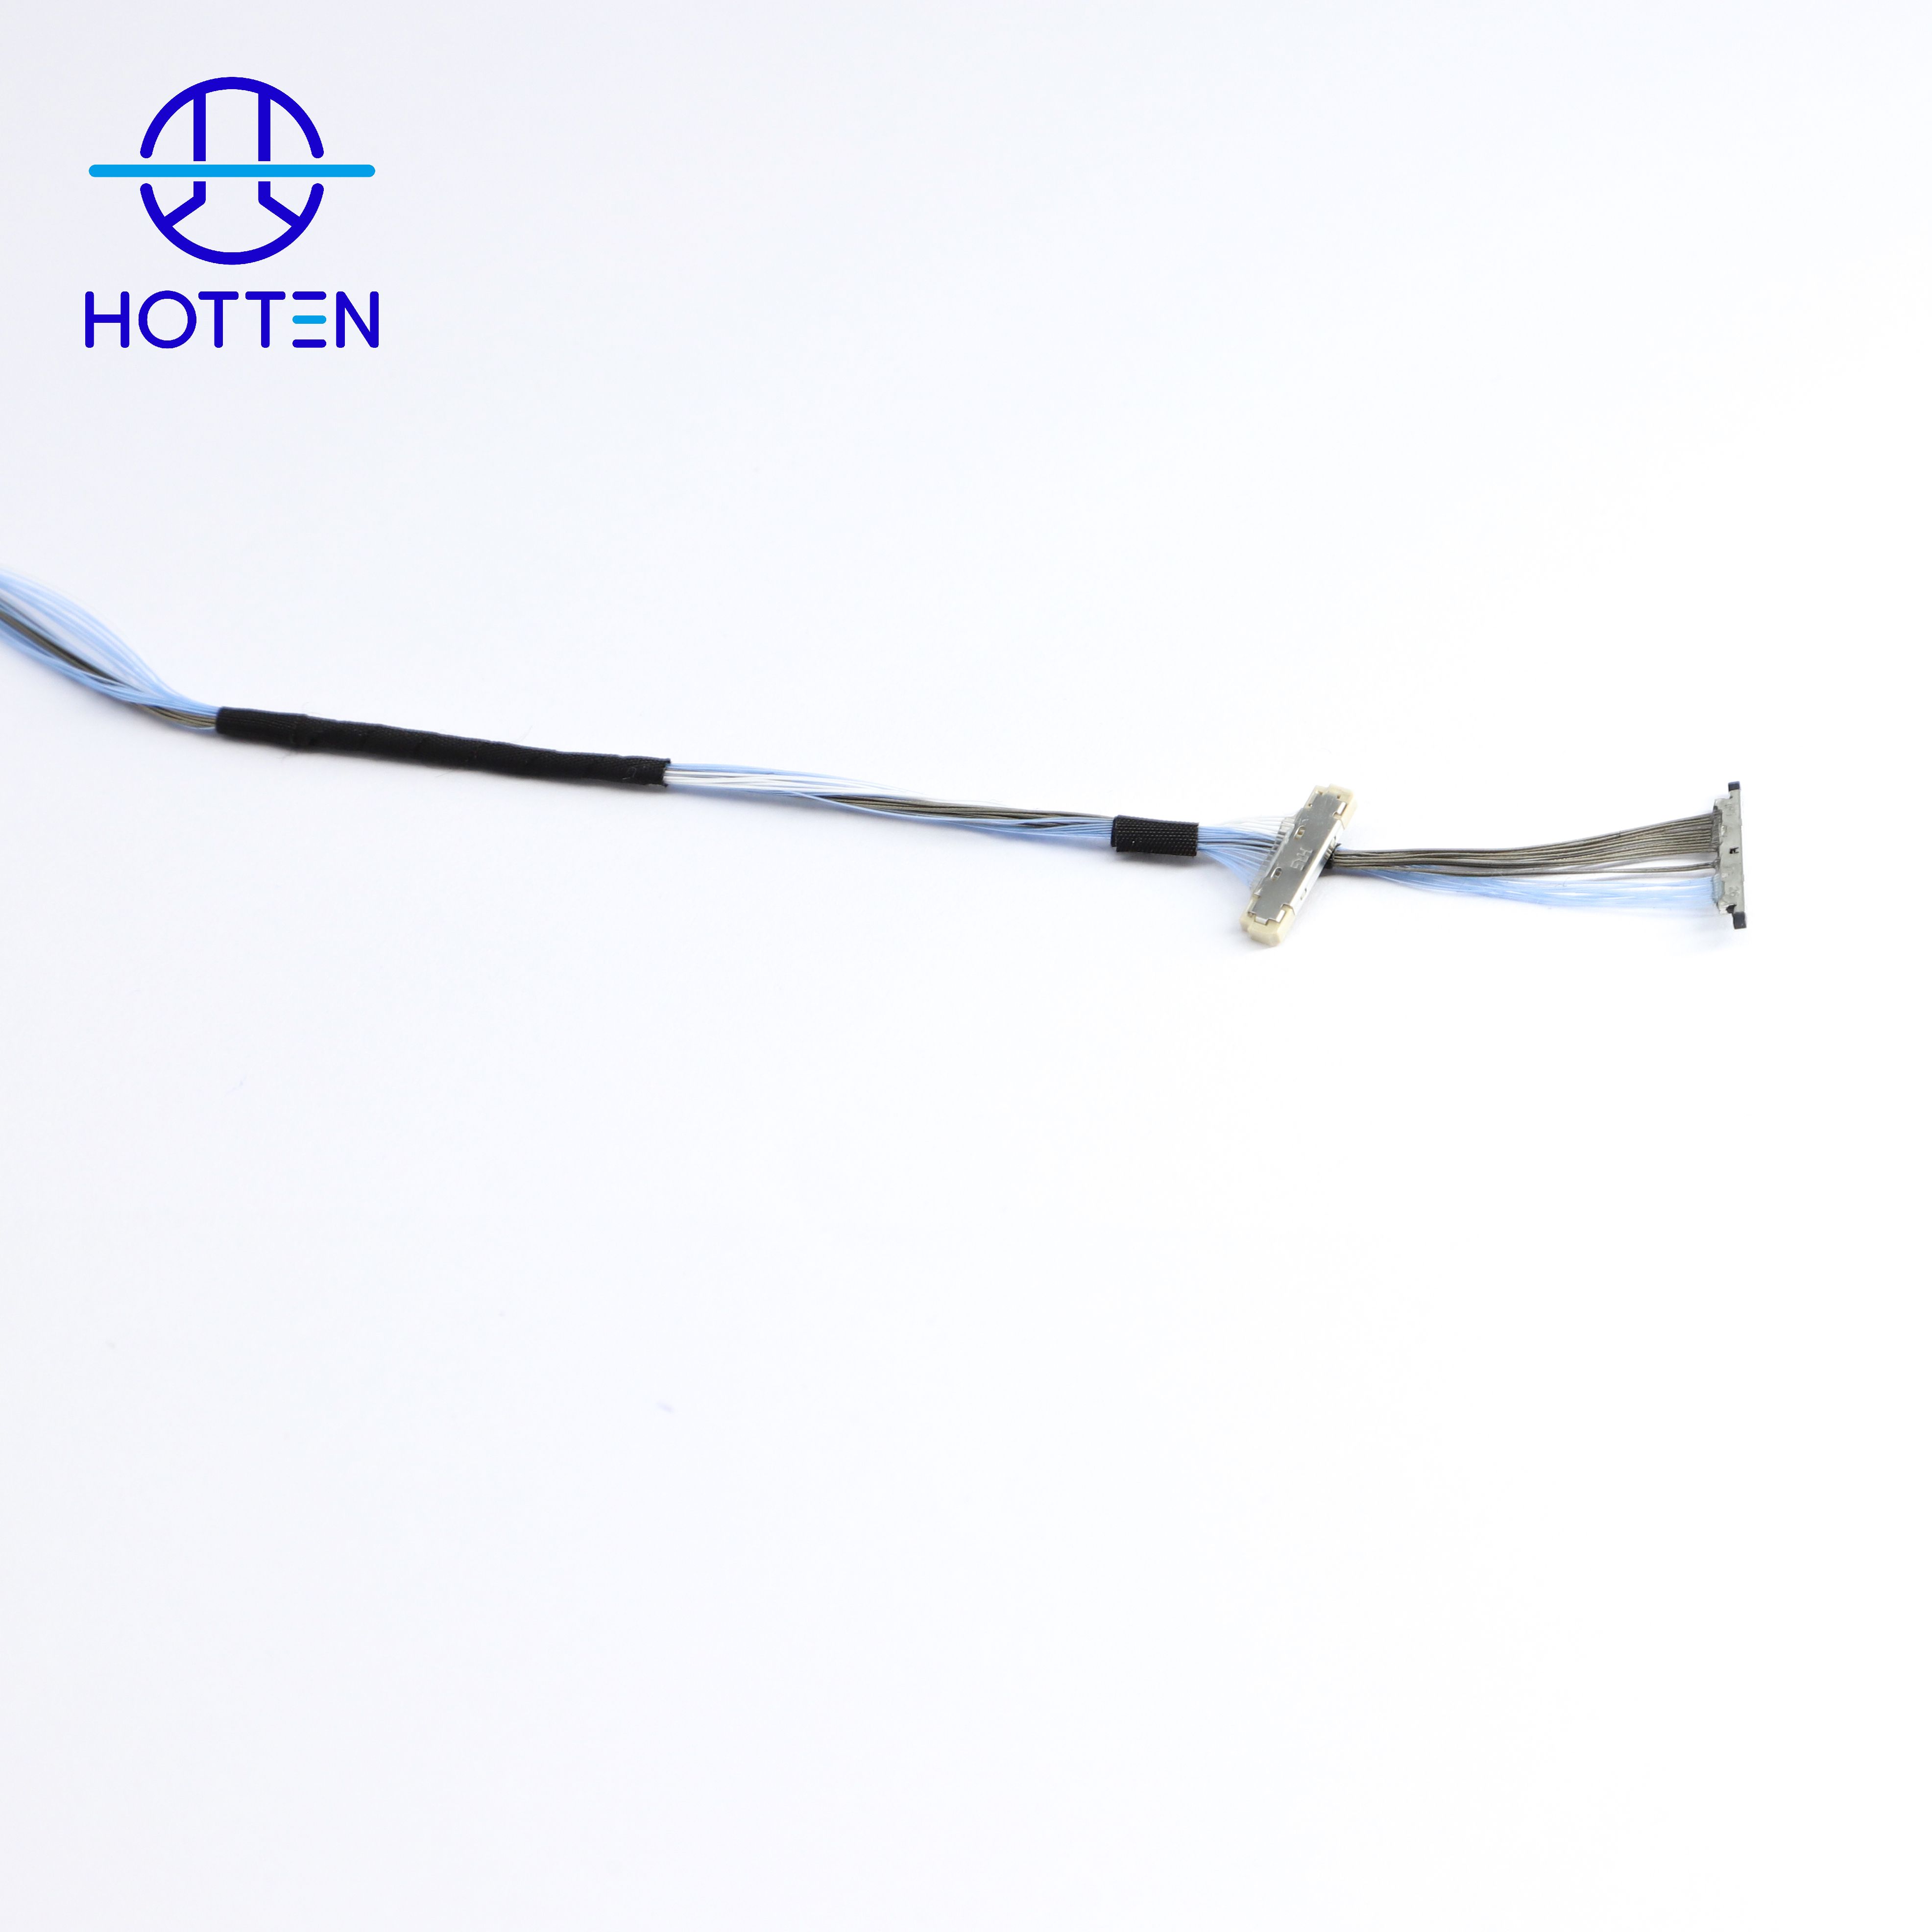
Para personalizado Ensamblaje de Cable Coaxial Micro requisitos, la estructura del cable y la terminación deben evaluarse como un conjunto único.
Si el cable de la sonda está sometido a doblados o torsiones repetidos → definir conjuntamente la estructura del blindaje, el radio de curvatura, los ciclos de flexión, la torsión, la construcción de la cubierta y la protección contra tensiones → luego verificar el rendimiento eléctrico tras las pruebas mecánicas.
El blindaje puede contribuir al control de las interferencias electromagnéticas (EMI), pero los cambios en su estructura también pueden afectar la rigidez, el diámetro exterior (OD) y la flexibilidad del cable. Por tanto, la estructura seleccionada debe coincidir con el perfil real de movimiento de la sonda.
Para el proceso general de selección de cables de ultrasonidos, véase Cómo seleccionar un cable coaxial microscópico para aplicaciones en sondas de ultrasonido .
Si el ensamblaje contiene cientos de conductores ultrafinos → defina el tipo de conector, el paso, la disposición de los pines, el método de terminación y el espacio disponible para el ensamblaje antes de finalizar la construcción del cable → luego optimice el cable en torno a la interfaz.
Por ejemplo, la soldadura directa a tarjetas tipo paddle y las interfaces con conectores miniatura pueden imponer requisitos distintos en cuanto al espaciado de los conductores, el despojamiento, la gestión térmica y la sujeción contra esfuerzos mecánicos.
La terminación debe tratarse, por tanto, como parte integral del diseño del cable y no como una etapa de fabricación independiente.
Una RFQ práctica o una especificación técnica debe incluir, en la medida de lo posible, la siguiente información:
| Requisito | Parámetros que deben definirse |
|---|---|
| Aplicación | Tipo de sonda de ultrasonido y uso previsto |
| Configuración de canales | Cantidad de canales, cantidad de núcleos, disposición |
| Conductor | Calibre AWG, material, construcción del conductor |
| Eléctrico | Impedancia, capacitancia, atenuación, frecuencia |
| Dimensiones | Diámetro exterior del cable (OD), paso y espacio disponible para su recorrido |
| El blindaje | Apantallamiento individual, apantallamiento general, conexión a tierra |
| Mechanical | Radio de curvatura, ciclos de flexión, torsión |
| Interfaz | Número de pieza del conector, disposición de contactos, distancia entre contactos, terminación |
| Longitud del cable | Longitud final y trayectoria de enrutamiento |
| Materiales | Aislamiento, cubierta, requisitos médicos aplicables |
| Validación | Capacitancia, impedancia, reflectometría en el dominio del tiempo (TDR), dieléctrico, ensayos mecánicos |
| Producción | Cantidad de prototipos, volumen anual, requisitos del sistema de calidad |
Cuando estén disponibles, los fabricantes originales de equipo (OEM) también deberían proporcionar planos, muestras, números de pieza de los conectores, disposiciones de contactos, especificaciones existentes de cables o planos de interfaz. Estos detalles permiten al proveedor evaluar el conjunto completo, en lugar de cotizar una construcción genérica de cable.
Si la consistencia eléctrica es el principal riesgo → priorizar ensayos de impedancia, capacitancia, reflectometría en el dominio del tiempo (TDR), atenuación y coincidencia de canales.
Si el movimiento repetido es el principal riesgo → priorizar ensayos de flexión, ciclos de flexión, torsión y protección contra tensiones.
Si la terminación miniatura es el principal riesgo → priorizar inspección dimensional, calidad de la soldadura, consistencia de la terminación y validación de la interfaz.
Si la consistencia de la producción es el principal riesgo → validar tanto el rendimiento del prototipo como la repetibilidad del lote de producción.
El plan de validación debe reflejar, por tanto, los modos reales de fallo de la sonda, en lugar de basarse en una única prueba de aprobado/rechazado.
Una secuencia práctica de desarrollo por parte de un fabricante de equipos originales (OEM) puede resumirse así:
Arquitectura de la sonda → número de canales → requisitos de señal → dimensiones del cable → estructura de conductor/dieléctrico → apantallamiento → requisitos mecánicos → conector/terminación → prototipo → validación → producción
Esta secuencia ayuda a prevenir un problema frecuente durante el desarrollo: seleccionar primero un cable y descubrir después que su capacitancia, flexibilidad, terminación o características de enrutamiento no se adaptan a la sonda final.
Para el desarrollo personalizado de cables de ultrasonidos, consulte HOTTEN's Cable de Sonda de Ultrasonido las soluciones.
Para aplicaciones más amplias en dispositivos médicos, consulte Equipos Médicos .
La terminación de hasta 256 elementos coaxiales microscópicos requiere soluciones de interconexión ultradelgadas, que normalmente implican soldadura directa sobre tarjetas de tipo paddle o placas de circuito impreso (PCB) miniatura con pasos de 0,3 mm o menos. Una gestión térmica precisa durante el desbaste con láser y la soldadura microscópica es fundamental para evitar el colapso del aislamiento de PFA espumado, lo que podría alterar la impedancia local y degradar el rendimiento de la señal.
Todos los procesos de fabricación y ensamblaje deben cumplir con los requisitos de gestión de la calidad para dispositivos médicos establecidos en la norma ISO 13485. La producción debe incluir pruebas de capacitancia al 100 % y análisis de red de alta frecuencia para verificar la tolerancia de impedancia, los límites de capacitancia y la coincidencia del retardo de propagación (skew) en toda la unidad de cable.
Para los sistemas de imagen por ultrasonidos de próxima generación, involucrar a expertos en diseño de cables desde las primeras etapas del desarrollo ayuda a garantizar una geometría óptima de los conductores, una configuración adecuada de la protección contra interferencias y un diseño óptimo de las terminaciones. HOTTEN Cable ofrece soporte técnico integral, desde simulaciones y prototipado conforme a la norma ISO 13485 hasta la producción en grandes volúmenes, lo que permite a los clientes OEM acelerar su desarrollo y garantizar un rendimiento fiable.
 Noticias destacadas
2026-09-17
2026-09-04
2025-12-17
2025-12-11
2025-12-05