+86-13912615597 [email protected]
Všechny kategorie

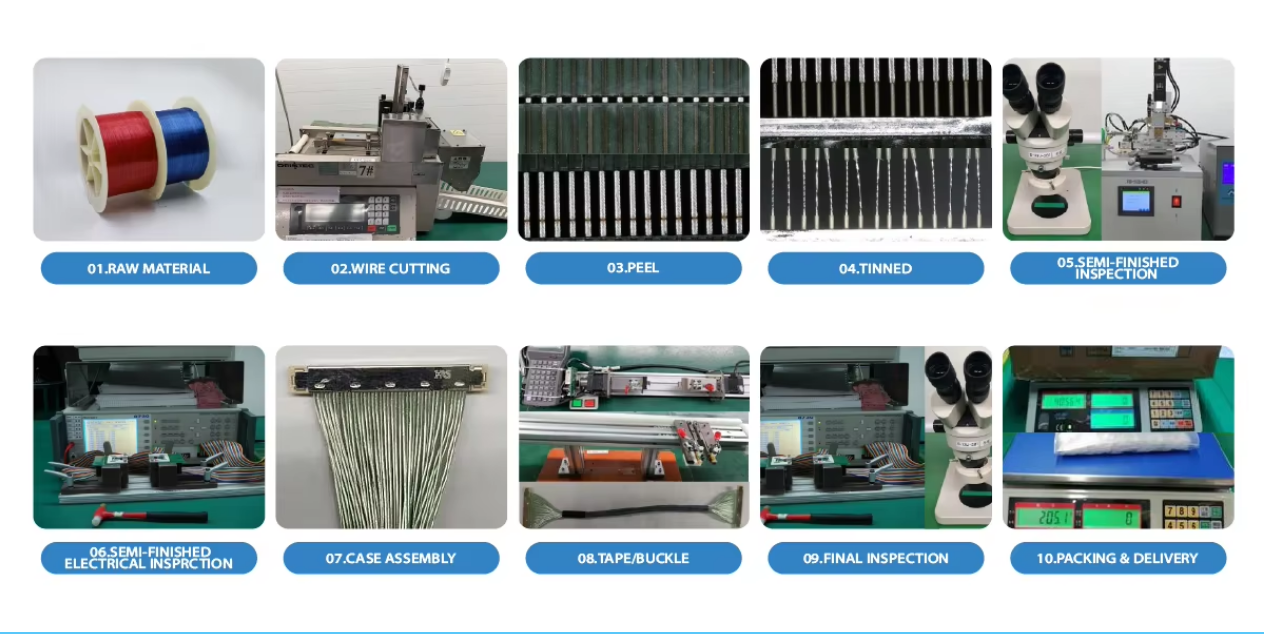
Výrobní proces mikrokoaxiálních kabelových sestav

Apr 03, 2026

Sestava mikrokoaxiálního kabelu je neviditelným superhrdinem ve světě AR/VR , průmyslových dronů a technologií souvisejících se zdravotnictvím, které se rychle mění. Tyto malé, ale výkonné součásti mají za úkol přenášet vysokofrekvenční signály s co nejnižšími ztrátami – další požadavek moderní elektroniky, na němž nelze žádným způsobem ušetřit.

Společnost Hotten Electronic, která byla založena v roce 2018 a sídlí ve východní číně, se od svého založení snaží zvládnout tento složitý řemeslný obor. Jako výzkumně a vývojově zaměřená jádrová společnost specializující se na technologii ultrajemných koaxiálních kabelů vyvíjíme více než 300 nových kabel specifikace každý rok z našeho 10 000 m² velkého dílny. Avšak co přemění suroviny na kabelové sestavy vysoce výkonné? Je to spojení moderních strojů, přísné kontroly kvality a specializované inženýrské odbornosti.

Toto je pohled za kulisy výrobního procesu mikrokoaxiálních kabelových sestav.

Jaké jsou hlavní výrobní kroky pro mikrokoaxiální kabelové sestavy?

Přímá odpověď

Mikrokoaxiální kabelové sestavy se vyrábějí řízenou posloupností zpracování jemných vodičů, izolace, koaxiální konstrukce, stínění, plášťování, přesné řezání a odizolování, ukončení a koneční kontrola .

Důležitým bodem je, že výroba mikrokoaxiální sestavy není pouze zmenšenou verzí tradiční výroby koaxiálních kabelů. S klesajícím průměrem kabelu a rozměrem vodiče se stávají stále důležitější kontrola rozměrů, konzistence materiálů, koaxiální geometrie, stínění, přesnost ukončení a kontrola .

Typický výrobní postup je:

Příprava jemných vodičů → Izolace → Koaxiální konstrukce → Stínění → Plášťování → Řezání a odizolování → Ukončení → Elektrické a mechanické zkoušky

Výrobní fáze Hlavní technická kontrola Výsledek
Příprava jemných vodičů Rozměr a konzistence vodiče Stabilní elektrický a mechanický základ
Izolace Tloušťka a rovnoměrnost dielektrika Kontrolovaných elektrických vlastností
Koaxiální konstrukce Souosost a geometrie Konstantní přenosové chování
Obranná vrstva Krytí a struktura Omezení elektromagnetického rušení a izolace signálů
Oblečení Tloušťka, materiál a pružnost Mechanická a environmentální ochrana
Řezání a odizolování Řízená příprava Chrání vodič i stínění
Ukončení Zarovnání a kvalita kontaktu Spolehlivé dokončené spojení
Konečné zkoušky Elektrické, rozměrové a mechanické kontroly Ověření dokončené sestavy

Pro projekty OEM vyžadující sestavy jemných vodičů a mikrokoaxiálních kabelů viz HOTTEN Mikrokoaxiální kabel a Montáž mikrokoaxiálního kabelu řešení.


image(3b6a3e2fac).png

Krok 1: Výběr materiálů a tažení drátu

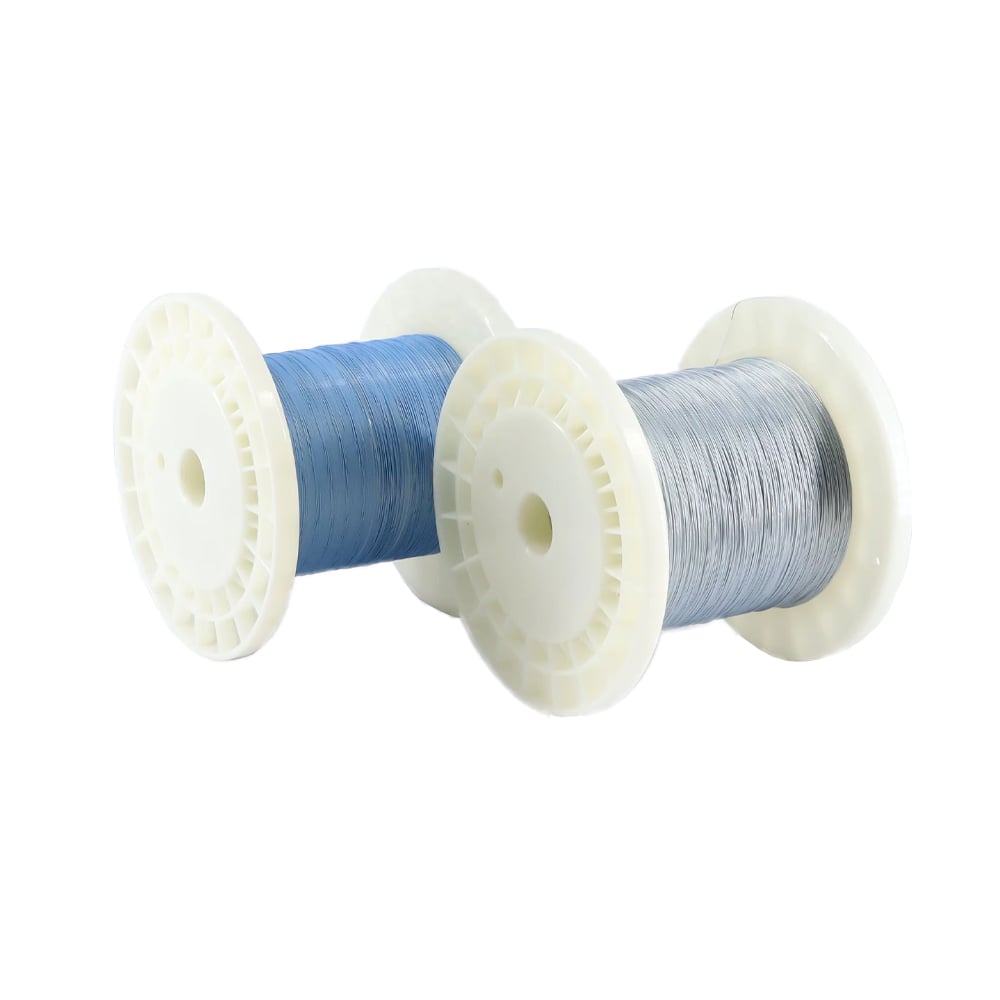
Proces začíná surovinami, obvykle měděnými nebo slitinovými měděnými vodiči. Protože mikrokoaxiální kabely mají obvykle průměr vodiče v řádu mikrometrů, je zde klíčová jemnost. V Hottenu začíná tažením drátu – v tomto procesu se hrubý drát protahuje skrz řadu kalibrovaných otvorů, aby byla dosažena požadovaná tloušťka. Už odchylka 0,001 mm může ovlivnit konzistenci impedance. Tento krok tvoří základ pro integritu signálu – zásadní požadavek v našich medicínských a průmyslových aplikacích.

Krok 2: Extruze a izolace

Jakmile je vodič připraven, musí být izolován, aby nedocházelo k úniku signálů. Právě zde se uplatňují materiály jako FEP, PFA nebo ETFE. Izolační vrstva se nanáší pomocí vysoce přesných extrudérů s tolerancemi souososti, které jsou v souladu s průmyslovými normami nebo je dokonce překračují. V případě ultrajemné koaxiální kabely je homogenita této dielektrické vrstvy velmi důležitá – kapacita i rychlost šíření signálu závisí přímo na ní.

Krok 3: Plétání a stínění

Elektromagnetická interference (EMC) je nevyhnutelným nepřítelem v éře 5G a přenosu videa ve vysoké kvalitě. V našich mikrokoaxiálních sestavách se používá vícevrstvé stínění, často ve formě fóliových obalů kombinovaných se stříbrnými kovovými pleteninami. Zahrnuje to speciální pletací stroje, které dokážou zpracovávat vlákna jemná jako lidský vlas. V Hottenu pracuje více než 40 výrobních strojů 24 hodin denně, 7 dní v týdnu, aby zaručily husté a pružné stínění – rovnováhu, která je nezbytná při dynamickém použití, například u gimbals pro drony nebo chirurgických robotů.

Krok 4: Plášťování

Vnější plášť chrání kabel. Výběr materiálů pro jeho výrobu zahrnuje polyuretan nebo PVC, a to v závislosti na konkrétním použití. U lékařských endoskopů musí být plášť sterilizovatelný a biokompatibilní. U průmyslových dronů musí odolávat opotřebení a vysokým teplotám. Tato vrstva je nanášena tak, že nedochází k poškození jemné vnitřní topografie, a to díky přesné kalibraci našich extruzních linek. Nejedná se o klasickou extruzi jako takovou, ale o mikroinženýrství.

Krok 5: Řezání a odizolování

Následuje jedna z nejnáročnějších fází. Mikrokoaxiální kabely nelze řezat běžnými ostřími, na rozdíl od konvenčních vodičů. Riziko poškrábání středového vodiče nebo porušení stínění je značné. Proto používáme systémy pro řezání pomocí laseru a odizolování založené na elektrickém odporu, které odstraňují izolační vrstvy s chirurgickou přesností. Právě toto obvykle rozhoduje o tom, zda bude spojení funkční, nebo zda způsobí odraz signálu.

Krok 6: Zakončení a připojení konektorů

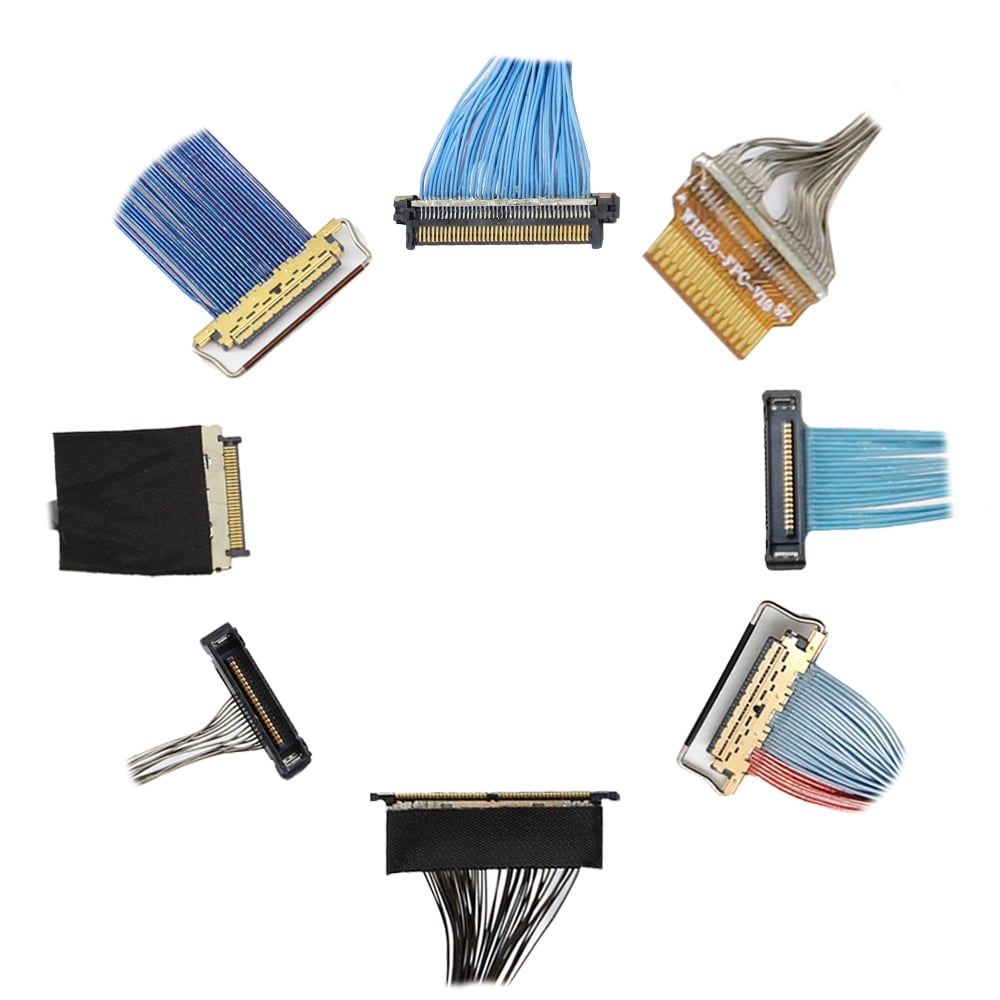
A sestava kabelů je tak dobrá, jak jsou její připojení. K instalaci mikro-miniaturních konektorů – obvykle I-PEX, Hirose nebo dokonce zákaznických návrhů – spolupracují naši technici a automatické stroje. Tento proces pájení nebo laserového svařování se provádí pod zvětšením. U lékařských ultrazvukových sond musí být proveden tak, aby nedocházelo ke ztrátě signálu. U AR/VR brýlí musí zaručovat přenos dat vysokou rychlostí bez zpoždění.

Krok 7: Funkční testování 100 %

Kvalita není u Hotten bránou; je to kultura. Každá sestava je důkladně testována. Mezi tyto testy patří:

Test spojitosti a test vysokého napětí (Hi-Pot) za účelem potvrzení elektrické bezpečnosti.

Test impedance a poměru stojaté vlny (VSWR) ke kontrole účinnosti přenosu signálu.

Test tahové síly a test ohybové životnosti k simulaci skutečných mechanických podmínek v praxi.

Vizuální prohlídka pomocí automatických optických zařízení.

S roční výrobní kapacitou přesahující 144 milionů metrů vyžaduje tento stupeň kontroly standardizované pracovní postupy a nulovou toleranci vůči jakýmkoli závadám.

Výrobní fáze Hlavní proces Klíčový důraz na kvalitu
1. Tažení drátu Zmenšení průměru vodiče Stálost rozměrů
2. Izolace Precizní extruze Shodnost a souosost dielektrika
3. Stínění Fóliové a/nebo pletené stínění Ochrana proti EMI a pokrytí
4. Plášť Vnější ochranná vrstva Flexibilita a odolnost proti životnímu prostředí
5. Řezání a odizolování Přesná příprava Vyhněte se poškození vodiče a stínění
6. Ukotvení Připojení konektoru Elektrická a mechanická spolehlivost
7. Závěrečné testování Elektrická a mechanická kontrola Funkční a kvalitní ověření


Lidský faktor: Výzkum a vývoj jako základní pilíř

Naši procesy nelze popsat bez zmínky inženýrů, kteří je umožňují. Náš tým výzkumu a vývoje úzce spolupracuje se zákazníky již ve fázi návrhu a výroby a každoročně poskytne více než 300 nových specifikací kabelů. Může jít o vlastní impedanční hodnotu dronu vojenského standardu nebo o minimalizovaný poloměr ohybu neurovaskulárního katétru, avšak právě naše schopnost rychle vyrábět prototypy v širokém měřítku umožňuje přeměnit dobrý nápad na stabilní průmyslový či lékařský systém.

Inženýrský výběr a úvahy pro výrobu OEM

1. Výroba jemných vodičů tvoří základ pro konečný kabel

Výrobní proces začíná vodičem.

U extrémně jemných elektronických vodičů není výrobním cílem pouze menší vodič. Vodič musí udržovat konzistentní:

  • Průměr
  • Vlastnosti materiálu
  • Stav povrchu
  • Elektrický odpor
  • Mechanické parametry

-li oEM vyžaduje velmi malé vodiče, potom rozměrová konzistence vodiče by měla být kontrolována ještě před sestavením koaxiálního kabelu, protože odchylky vzniklé již ve fázi výroby vodiče se mohou projevit i v pozdějších fázích výroby, jako je izolace, stínění a ukončování.

Pro aplikace vyžadující extrémně jemné vodiče viz HOTTEN's Tenký elektronický drát schopností.

2. Izolace ovlivňuje více než pouze elektrické oddělení

Izolační vrstva odděluje vodič od okolních vodivých struktur, avšak u mikrokoaxiálních kabelů také přispívá k celkové elektrické geometrii.

Důležitými parametry jsou:

Izolační parametr Proč je to důležité
Materiál Ovlivňuje dielektrické chování a výkon v různých prostředích
Tloušťka Ovlivňuje geometrii kabelu a jeho elektrické vlastnosti
Uniformita Pomáhá udržovat konzistentní výkon po celé délce kabelu
Soustřednost Zajišťuje stabilní koaxiální geometrii
Kvalita povrchu Podporuje spolehlivé následné zpracování

-li kabel vyžaduje řízené elektrické vlastnosti, potom tloušťka izolace a geometrie by měly být považovány za výrobní parametry, protože změny v dielektrické struktuře mohou ovlivnit kapacitu a impedanci.

3. Koaxiální geometrie musí zůstat v průběhu výroby konzistentní

Mikrokoaxiální kabel závisí na relativní poloze středového vodiče, dielektrika a stínění.

Požadovaná struktura je:

středový vodič → dielektrikum → stínění

Čím kompaktnější se kabel stává, tím důležitější se stává konzistence geometrie.

-li středový vodič nebo dielektrikum se posune uvnitř koaxiální struktury, potom elektrické vlastnosti se mohou podél kabelu měnit, protože fyzikální vztah mezi vodivými prvkami se změnil.

Jedním z důvodů je, že výroba mikrokoaxiálních kabelů vyžaduje koordinovanou kontrolu procesu, nikoli pouze koneční kontrolu výrobku.

4. Stínění musí vyvážit elektrické i mechanické požadavky

Stínění pomáhá ovládat elektromagnetické rušení a nežádoucí vazbu signálů, avšak konstrukce stínění také ovlivňuje mechanické vlastnosti kabelu.

Možné kompromisy zahrnují:

více stínění → větší ochrana

ale potenciálně:

více stínění → větší vnější průměr / větší tuhost / obtížnější ukončení

-li kabel se používá v dynamické aplikaci, například v lékařském sondovém zařízení, stabilizačním systému UAV nebo robotickém systému, potom stínění by mělo být vybíráno společně s požadavky na pružnost, protože elektrický prospěch musí zůstat kompatibilní s mechanickým pohybem kabelu.

Pro aplikace RF viz HOTTEN Rf koaxiálního kabelu s montáží .

5. Plášť je součástí funkčního návrhu kabelu

Vnější plášť chrání vnitřní konstrukci kabelu, ale ovlivňuje také:

  • Flexibilita
  • Odolnost vůči škrábání
  • Průměr kabelu
  • Povrchové vlastnosti
  • Chemická odolnost
  • Chování při pokládání
  • Odolnost vůči životnímu prostředí

-li kabel se používá v lékařském prostředí, potom materiál pláště je třeba posoudit ve vztahu ke skutečným podmínkám čištění, dezinfekce, teploty a dalším provozním podmínkám, protože obecné popisy materiálů nemohou nahradit ověření specifické pro danou aplikaci.

Pro lékařské aplikace viz Medicínská kabelová sestava .

6. Řezání a odizolování vyžadují řízenou přípravu kabelu

Po výrobě kabelu je nutné jej připravit na ukončení.

Cílem je odhalit požadované vodivé struktury, aniž by došlo k poškození:

  • Středové vodiče
  • Izolace
  • Obranná vrstva
  • Sousedních signálových cest

-li kabel využívá jemné vodiče nebo miniaturizované koaxiální struktury, potom proces odizolování by měl být přizpůsoben konstrukci kabelu, protože nadbytečná síla při odizolování nebo nepřesná příprava mohou poškodit elektrickou strukturu ještě před zahájením montáže konektorů.

Požadovaná metoda přípravy by proto měla být definována společně s návrhem konektoru a ukončení.

7. Ukončení přeměňuje kabel na dokončenou sestavu

Konečná sestava kabelu je spolehlivá pouze ve stejné míře jako její ukončení.

V závislosti na návrhu zákazníka může ukončení zahrnovat:

  • Ukončení mikrokoaxiálního konektoru
  • Ukončení jemného vodiče
  • Připojení FPC
  • Připojení desek plošných spojů (PCB)
  • Sváření
  • Stlačování
  • Ukončení stínění
  • Přemolování
  • Kompenzace napětí

-li sestava využívá miniaturizovaný konektor, potom příprava kabelu, zarovnání vodičů, zpracování stínění a umístění konektoru musí být řízeny současně, protože malá chyba při ukončování může ovlivnit jak elektrickou spojitost, tak mechanickou spolehlivost.

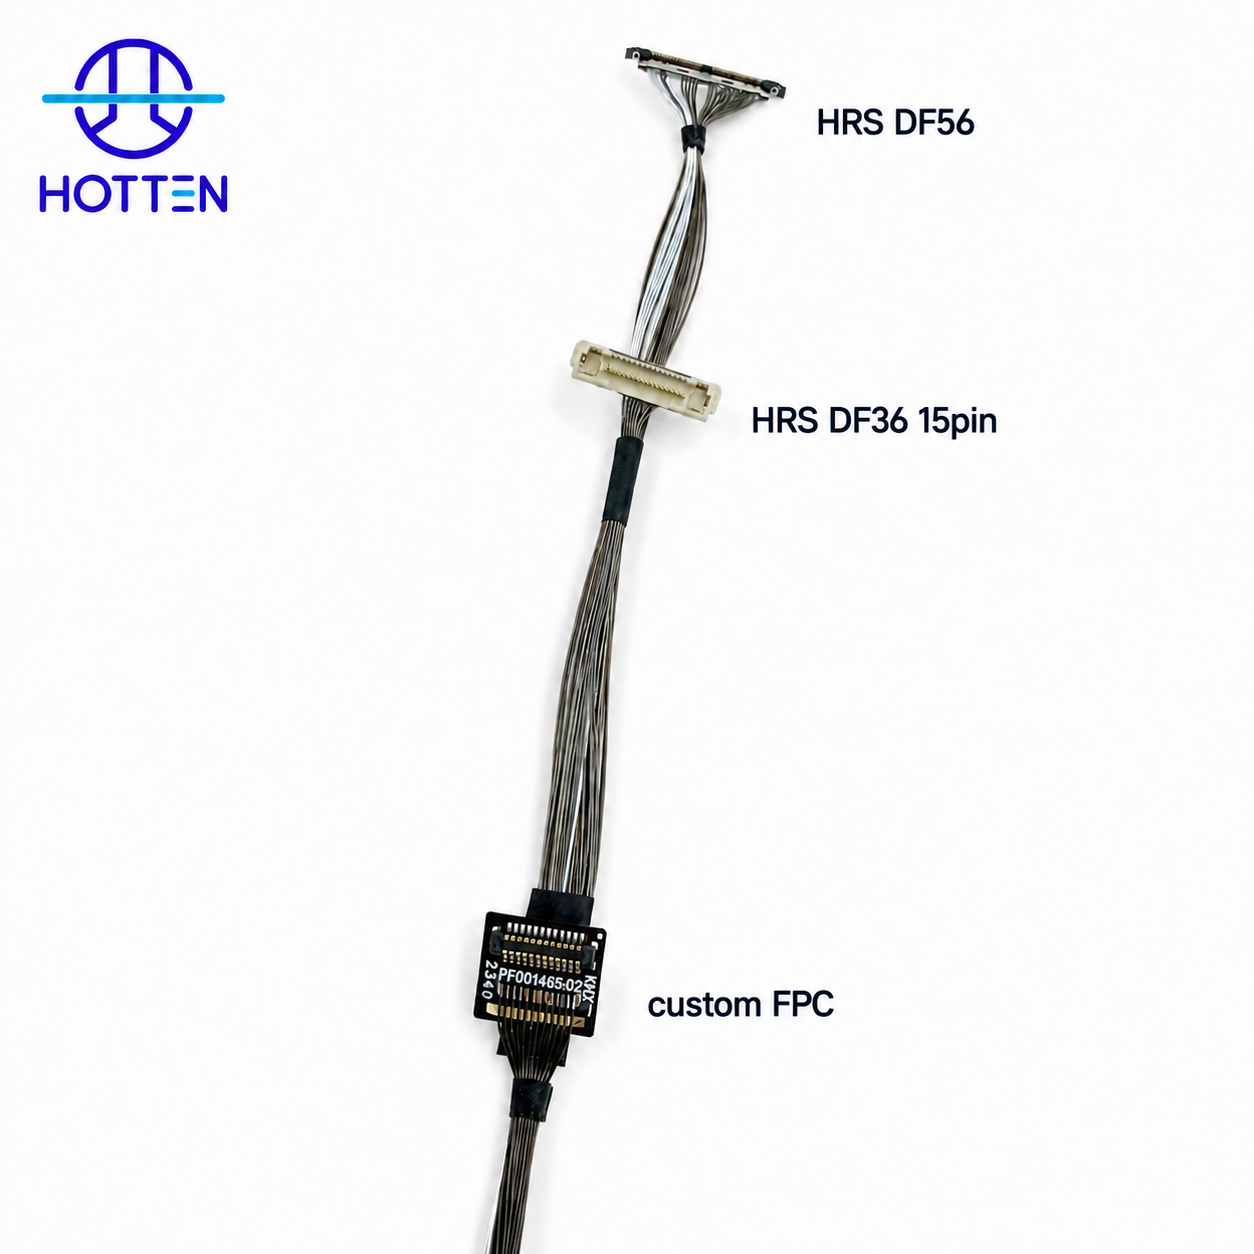
HOTTEN může integrovat konektory, FPC, rozhraní PCB, pouzdra a další komponenty dle specifikace zákazníka do hotové sestavy podle výkresu, seznamu materiálů (BOM), čísla dílu nebo vzorku zákazníka.

8. Hotová sestava by měla být testována, nikoli pouze surový kabel

Syrový kabel může splňovat své specifikace, avšak dokončená sestava stále může mít problém s ukončením nebo konektorem.

V závislosti na aplikaci může ověření hotového výrobku zahrnovat:

Test / Kontrola Účel
Spojitost Ověřte všechny elektrické spoje
Odpor Zkontrolujte stav vodičů a kontaktů
Izolační odpor Ověřte elektrickou izolaci, pokud je to relevantní
Hi-Pot Hodnotit odolnost izolace, pokud je to vhodné
Kapacita Ověření elektrické zátěže
Impedance Ověření řízených přenosových charakteristik, pokud je to vyžadováno
Ztráta vložení Hodnotit útlum vysokých frekvencí
Tažný test Ověřte mechanickou pevnost ukončení
Ohybový test Hodnotit opakovaný pohyb
Rozměrová kontrola Potvrzení rozměrů dokončené sestavy
Vizuální kontrola Identifikace vad sestavy

-li kabel je kvalifikován pro vysokorychlostní, RF, ultrazvukovou nebo jinou citlivou aplikaci, potom testování by mělo být definováno pro dokončenou sestavu, protože úplná signálová cesta zahrnuje jak kabel, tak jeho ukončení.

9. Výroba OEM by měla začínat řízenou technickou dokumentací

U vlastních sestav mikrokoaxiálních kabelů se výrobní proces stává předvídatelnějším, pokud dodavatel obdrží kompletní technické informace.

Užitečné vstupy zahrnují:

Vstup OEM Příklady
Specifikace kabelu AWG, konstrukce, vnější průměr
Elektrické požadavky Impedance, kapacita, frekvence, útlum
Délka kabelu Hotová délka kabelu a povolená tolerance
Konektor Výrobce, řada, číslo dílu
Pinout Přiřazení kontaktů
Obranná vrstva Požadovaná konstrukce
Mechanické Poloměr ohybu, trasování, směr výstupu
FPC / PCB Výkres a požadavky na rozhraní
Pouzdro Rozměry a informace o sestavě
Testování Elektrické / mechanické požadavky
Množství Vzorek, zkušební výroba, roční objem

-li konektor nebo rozhraní je již pevně stanoveno, potom uveďte přesné číslo dílu a výkres, protože ukončení a příprava kabelu závisí na skutečné geometrii konektoru.

10. Vzorek a sériová výroba vyžadují odlišné procesní kontroly

Výroba mikrokoaxiálních kabelů by měla být navržena kolem řízeného přechodu:

Technický vzorek → Vzorek → Zkušební výroba → Sériová výroba

V každé fázi se mění zaměření.

Fáze Hlavní zaměření
Technický vzorek Zjistitelnost a konstrukce
Prototyp Elektrická a mechanická validace
Pilotní Opakovatelnost procesu
Hromadná výroba Konzistence výroby a kontrola

-li změny návrhu po ověření prototypu, potom upravená konstrukce kabelu, konfigurace konektorů nebo technologické parametry je třeba zdokumentovat před pilotní výrobou, protože výrobní montáž musí zůstat v souladu s schválenou inženýrskou konfigurací.

11. Schopnosti dodavatele musí zahrnovat výrobu jemného vodiče až po dokončenou montáž kabelové sestavy

U zakázek OEM lze schopnosti dodavatele posuzovat jako kompletní proces, nikoli pouze jednotlivý výrobní krok.

Užitečný výrobní řetězec je:

Jemný elektronický vodič → Mikrokoaxiální kabel → Přesná příprava → Zakončení konektorem / FPC / PCB → Dokončená kabelová sestava → Zkoušky

-li zákazník nakupuje dokončenou kabelovou sestavu, nikoli surový kabel, potom dodavatel by měl být schopen kontrolovat klíčové etapy od výroby jemného vodiče až po finální montáž, protože jinak se kvalitní problémy mohou přesouvat mezi různými dodavateli a stávají se obtížněji sledovatelné.

HOTTEN se zaměřuje na výrobu jemný elektronický vodič a mikrokoaxiální kabel , zatímco konektory, flexibilní tištěné obvody (FPC), tištěné spojovací desky (PCB), pouzdra a související komponenty dle požadavku zákazníka lze začlenit do hotového sestavení podle požadovaného technického návrhu.

12. Výrobní požadavky musí odpovídat konkrétnímu použití

Různá použití vyžadují různé priority.

Aplikace Výrobní zaměření
Ultraschall Jemné vodiče, nízká kapacita, hustota, pružnost, ukončení
Konoskop Malý vnější průměr, kompaktní ukončení, ohybový výkon
Kamera / vizuální systémy Integrita vysokorychlostních signálů, miniaturizované rozhraní
UAV Lehká konstrukce, pružnost, odolnost proti vibracím
Robotika Opakovaný pohyb, vedení kabelu a mechanická odolnost
RF systémy Impedance, stínění, útlum a přechod konektorů
Kompaktní elektronika Miniaturizace, hustota a integrovaná montáž

-li aplikace je vysoce specializovaná, potom výrobní požadavky by měly být odvozeny z reálných podmínek zařízení, protože stejná konstrukce mikrokoaxiálního kabelu není automaticky vhodná pro každou aplikaci.

Viz HOTTENovo Lékařské přístroje ,Drony a robotika ,Umělá inteligence a chytrá elektronika a Vysokofrekvenční a RF systémy řešení.

13. Praktická kontrolní listina pro výrobce OEM

Než schválí vlastní mikrokoaxiální kabelové sestavy, mohou inženýři a nákupní manažeři OEM ověřit:

Kontrolní bod Klíčová otázka
Jemný vodič Je požadovaná velikost vodiče dostupná?
Izolace Jsou definovány požadavky na materiál a rozměry?
Geometrie kabelu Je koaxiální struktura řízena?
Obranná vrstva Je požadovaná stíněná struktura definována?
BUNDA Odpovídá prostředí použití?
Ukončení Lze montovat zadaný konektor / rozhraní?
Mechanické Jsou definovány požadavky na ohyb, vedení kabelu a odlehčení namáhání?
Testování Jsou specifikovány zkoušky hotového sestavení?
Dokumenty Jsou řízeny revize výkresů a seznamů materiálů (BOM)?
Výroba Lze návrh převést z prototypu na sériovou výrobu?

Spolehlivé mikrokoaxiální kabelové sestavy jsou proto výsledkem řízené výroby jemných vodičů, přesné konstrukce kabelu, přesné ukončení a testování specifického pro dané použití spíše než jednotlivý výrobní krok.

Pro projekty OEM vyžadující přizpůsobené mikrokoaxiální struktury a dokončené sestavy viz Montáž mikrokoaxiálního kabelu .

Závěr: Z naší dílny do celého světa

Ve společnosti Hotten Electronic nepovažujeme mikrokoaxiální kabelové sestavy za součásti systému, nýbrž za klíčové faktory inovací. Ať už jde o vysokofrekvenční signály přenášené uvnitř MRI přístroje nebo o krystalově čisté video dodávané do VR headsetu, každá z těchto sestav je výsledkem tisíců hodin inženýrské dokonalosti.

Na naší cestě k tomu, stát se jedním z nejlepších globálních dodavatelů, platí stejné heslo: kvalita a bezpečnost nejsou předmětem diskuse – jsou součástí naší výrobní DNA.

Pokud hledáte partnera, který dokáže vyrobit přesné kabelové sestavy přizpůsobené vašim konkrétním požadavkům – ať už jde o prototyp nebo sériovou výrobu – měli bychom začít rozhovor. V Hotten totiž existuje spojení každým možným způsobem.

Často kladené otázky

1. Jak se vyrábějí mikrokoaxiální kabelové sestavy?
Mikrokoaxiální kabelové sestavy se obvykle vyrábějí ve více fázích, včetně přípravy vodiče, tažení drátu, extruze izolace, stínění, pláštění, řezání a odizolování, ukotvení konektorů a závěrečního elektrického a mechanického testování.

2. Jaké materiály se běžně používají u mikrokoaxiálních kabelů?
Běžné materiály zahrnují vodiče z mědi nebo měděných slitin, izolaci z FEP, PFA nebo ETFE, stínící materiály z kovu a obaly určené pro konkrétní aplikace.

3. Proč je pro sestavy mikrokoaxiálních kabelů důležitá výrobní přesnost?
I malé rozměrové odchylky mohou ovlivnit charakteristickou impedanci, kapacitu, přenos signálu a mechanický výkon. Proto je pro aplikace s vysokou frekvencí důležité přesně kontrolovat rozměry vodiče, izolace a stínění.

4. Jak se testují sestavy mikrokoaxiálních kabelů?
V závislosti na aplikaci může testování zahrnovat kontrolu spojitosti, zkoušku napětí (Hi-Pot), impedanci, poměr stojaté vlny (VSWR), tahovou sílu, životnost při ohybu (flex-life) a vizuální kontrolu.

5. Lze sestavy mikrokoaxiálních kabelů přizpůsobit?
Ano. Mezi možnosti přizpůsobení patří velikost vodiče, průměr kabelu, impedance, izolační materiál, konstrukce stínění, typ konektoru, délka kabelu a konfigurace ukončení.

6. Může HOTTEN vyrábět i prototypy a zároveň i větší výrobní množství?
Ano. HOTTEN podporuje vývoj přizpůsobených kabelů od technických vzorků a prototypů až po výrobu v průmyslovém měřítku.

Pokud máte nějaké návrhy, kontaktujte nás prosím

Kontaktujte nás

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Telefonní číslo
Název společnosti
Zpráva
0/1000