+86-13912615597 [email protected]
Всички категории

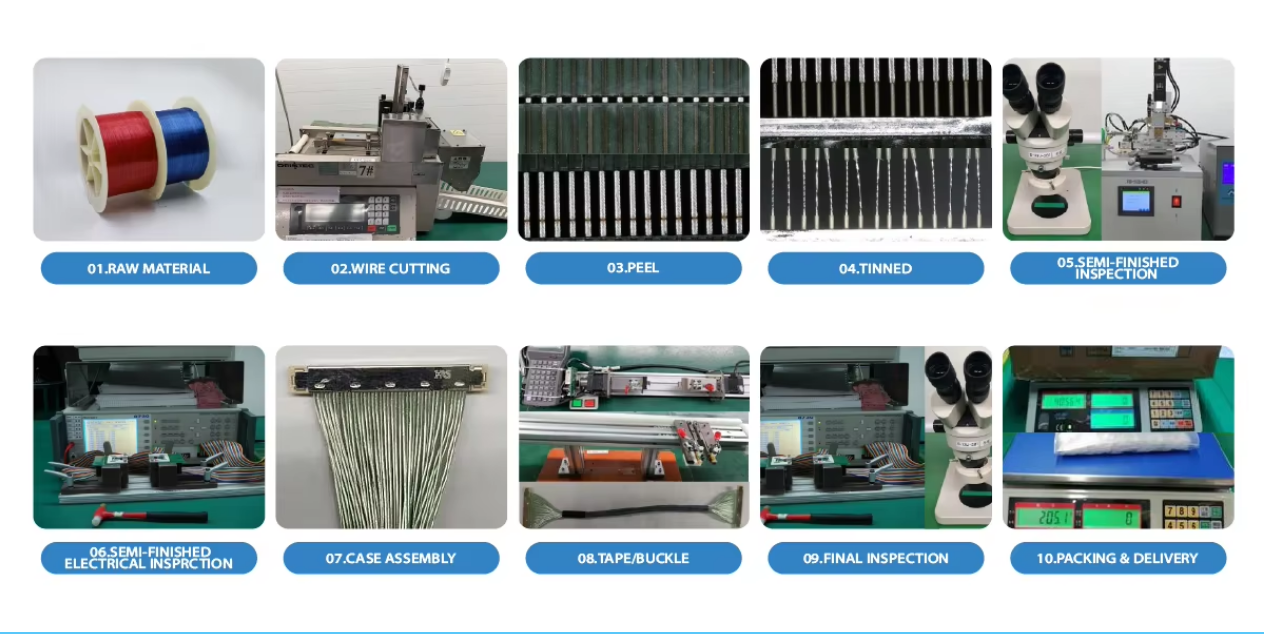
Производственият процес зад микрокоаксиалните кабелни съединители

Apr 03, 2026

Съединителното кабелно съоръжение с микроаксиален кабел е невидимият супергерой в света на Допълнена/виртуална реалност , промишлени дронове и технологии, свързани със здравеопазването, които бързо се променят. Тези малки, но мощни компоненти имат задачата да предават високочестотни сигнали с най-ниски възможни загуби — друго неподлежащо компромис изискване за съвременната електроника.

В Hotten Electronic, която е основана през 2018 г. и е разположена в източна Китай, ние работим усърдно, за да овладеем това сложно изкуство. Като R&D-ориентирана ключова компания с технология за ултрафини аксиални кабели, ние разработваме повече от 300 нови кабел спецификации всяка година от нашата работилница с площ 10 000 квадратни метра. Обаче какво превръща суровините в кабелна сглобка с висока производителност? Това е съчетание от напреднала машинария, висококачествен контрол и инженерни експертни знания за персонализирани решения.

Това е поглед зад кулисите към начина, по който се произвеждат микрокоаксиалните кабелни сглобки.

Какви са основните стъпки в производството на микроаксиални кабелни сглобки?

Директен отговор

Микроаксиалните кабелни сглобки се произвеждат чрез контролирана последователност от обработка на тънки жици, изолация, аксиално конструиране, екраниране, обвиване, прецизно рязане и оголване, завършване и окончателна инспекция .

Важното е, че производството на микроаксиална сглобка не е просто по-малка версия на производството на обикновени аксиални кабели. Когато диаметърът на кабела и размерът на проводника намаляват, контролът върху размерите, съгласуваността на материала, аксиалната геометрия, екранирането, точността при завършването и инспекцията стават все по-важни .

Типичен производствен поток е:

Подготовка на тънки жици → Изолация → Аксиално конструиране → Екраниране → Обвиване → Рязане и оголване → Завършване → Електрически и механични изпитания

Етап на производство Основен инженерен контрол Резултат
Подготовка на тънки жици Размер и съгласуваност на проводника Стабилна електрическа и механична основа
Изолиране Диелектрична дебелина и еднородност Контролирани електрически характеристики
Коаксиална конструкция Концентричност и геометрия Последователно поведение при предаване
Екраниране Покритие и структура Контрол на ЕМИ и изолация на сигнала
Оплетка Дебелина, материал и гъвкавост Механична и околната защита
Режещи и зачистващи операции Контролирана подготовка Пази проводника и екранирането
Терминация Подравняване и качество на контакта Надеждно завършено свързване
Последно изпитване Електрически, геометрични и механични проверки Потвърждаване на завършената сглобка

За OEM проекти, изискващи тънкопроводни и микро-коаксиални сглобки, вижте HOTTEN's Микрокоаксиален кабел и Микрокоаксиален кабелен комплект решения.


image(3b6a3e2fac).png

Стъпка 1: Избор на материали и изтегляне на жица

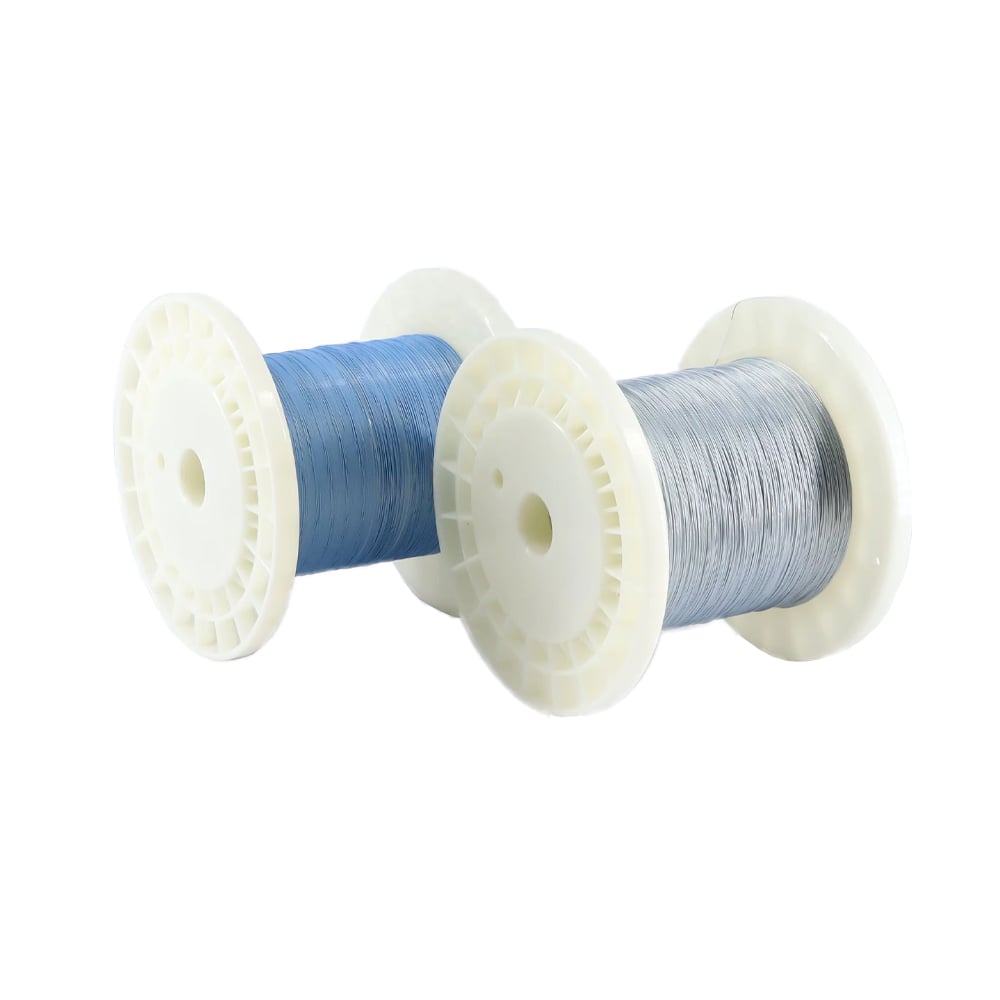
Процесът започва със суровини, които обикновено са медни или медни сплави проводници. Тъй като микрокоаксиалните кабели често имат диаметър на проводниците в микрометри, финотата е от първостепенно значение. В Хотен това започва с изтегляне на жица, при което суровата жица се издърпва през редица матрици, за да се получи необходимата дебелина. Всяка грешка от 0,001 мм може да повлияе върху последователността на импеданса. Този етап определя основата за цялостността на сигнала – ключов въпрос за нашите медицински и индустриални приложения.

Стъпка 2: Екструзия и изолация

Когато проводникът е подготвен, той трябва да бъде изолиран, за да се избегне изтичане на сигнали. Тук влизат в употреба материали като FEP, PFA или ETFE. Изолационният слой се нанася с високоточни екструдери с толеранс за концентричност, който отговаря на стандартите на индустрията или ги надвишава. В случая с ултрафини коаксиални кабели , хомогенността на това диелектрично покритие е изключително важна — капацитетът и скоростта на сигнала директно зависят от нея.

Стъпка 3: Плетене и екраниране

Електромагнитната интерференция (ЕМИ) е неизбежен враг в епохата на 5G и предаването на видео с високо качество. В нашите микроаксиални сглобки се използва многослойна екранирана защита, често във вид на фолиеви увивки, комбинирани с плетени метални мрежи. Това изисква специални плетарски машини, които могат да работят с нишки с финота на човешка коса. Повече от 40 производствени машини работят 24/7 в Хотен, за да гарантират плътно и гъвкаво екраниране — баланс, необходим при динамични приложения като стабилизатори за дронове или хирургически роботи.

Стъпка 4: Обвиване

Външната обвивка предпазва кабела. Изборът ни на материали за използване е полиуретан или ПВЦ, в зависимост от приложението. В случая с медицинските ендоскопи обвивката трябва да е стерилизируема и биосъвместима. В случая с промишлените дронове тя трябва да издържа на абразия и високи температури. Този слой се нанася без повреждане на фината вътрешна топография чрез калибриране на нашите екструзионни линии. Това не е екструзия като такава; това е микроинженерство.

Стъпка 5: Режене и зачистване

Сега следва една от най-чувствителните фази. Микрокоаксиалните кабели не могат да се режат с обикновени остриета, както при конвенционалната електропроводка. Рискът от посягане върху централния проводник или прекъсване на екраниращия слой е изключително висок. Използваме лазерни системи за рязане и системи за зачистване, базирани на електрическо съпротивление, които премахват изолационните слоеве с хирургическа точност. Обикновено именно това прави разликата между работещо свързване и такова, което предизвиква отражение на сигнала.

Стъпка 6: Завършване и монтиране на конектори

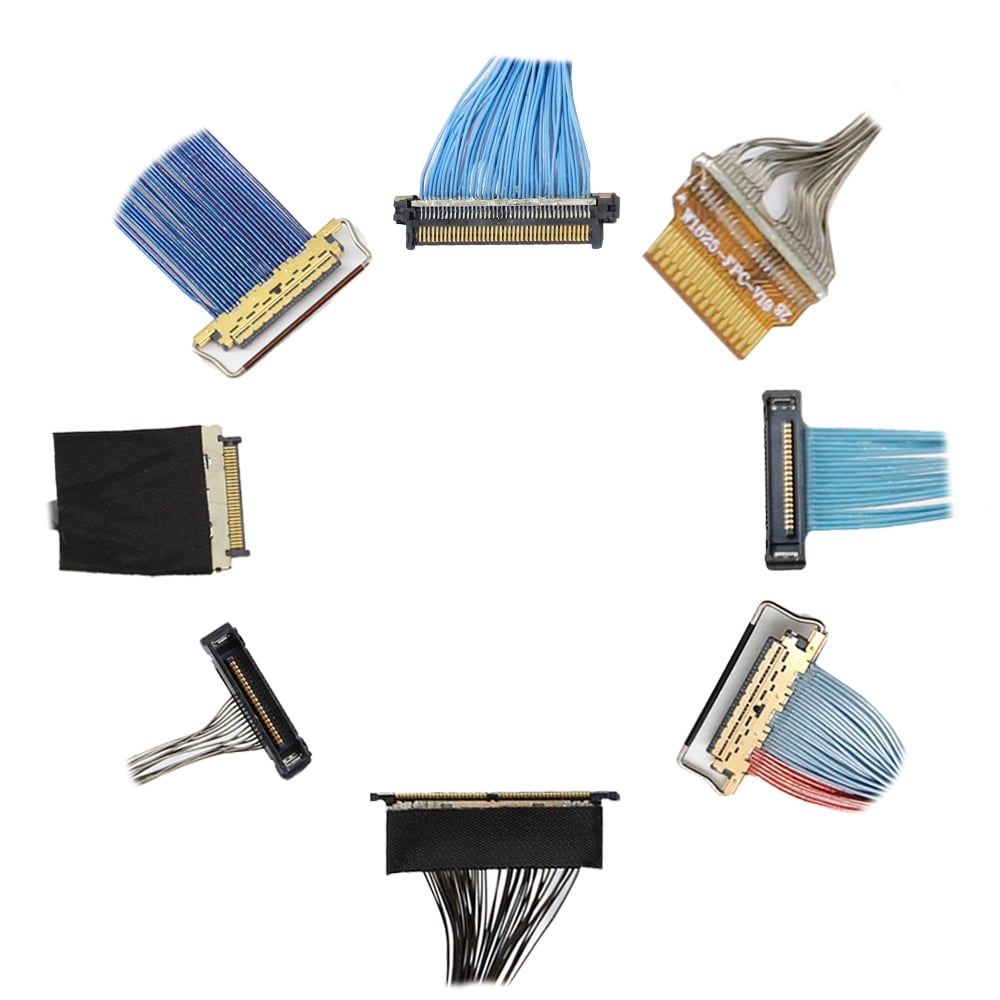
А съединителният кабел е толкова добър, колкото са неговите връзки. Имаме техници и автоматизирани машини, които съвместно инсталират микроминиатюрни конектори, обикновено от марките I-PEX, Hirose или дори по поръчка. Това е процес на лепене или лазерно заваряване, който се извършва под увеличение. В случая с ултразвуковите медицински зонди това трябва да се извърши по такъв начин, че загубата на сигнал да е нулева. В случая с AR/VR шлемовете трябва да гарантира високоскоростен пренос на данни без забавяне.

Стъпка 7: Функционално тестване на 100 %

Качеството не е порта за влизане в Hotten; то е култура. Всеки от сглобените компоненти се подлага на изчерпателно тестване. Това включва:

Тестове за непрекъснатост и високо напрежение (Hi-Pot), за да се потвърди електрическата безопасност.

Тестове за импеданс / КСВР (коефициент на стояща вълна), за проверка на ефективността на предаването на сигнала.

Тест за издържане на опън и тест за гъвкавост, за имитация на реални механични изпитания в експлоатация.

Визуална инспекция с помощта на автоматизирани оптични устройства.

С производствена мощност над 144 милиона метра годишно този степен на проверка изисква стандартизирани работни процеси и нулева толерантност към дефекти.

Етап на производство Основен процес Основно качество
1. Изтегляне на жица Намаляване на диаметъра на проводника Размерна съгласуваност
2. Изолация Точна екструзия Еднородност и концентричност на диелектрика
3. Екраниране Фолио и/или плетено екраниране Защита от електромагнитни смущения и покритие
4. Обвиване Външен защитен слой Гъвкавост и устойчивост към околната среда
5. Режене и зачистване Точна подготовка Избягвайте повреждане на проводника и екранирането
6. Завършване Монтиране на конектора Електрическа и механична надеждност
7. Окончателно тестване Електрическа и механична инспекция Функционална и качествена верификация


Човешкият фактор: НИОКР като основа

Не можем да опишем нашия процес, без да споменем инженерите, които го осъществяват. Нашата НИОКР-група сътрудничи пълноценно с клиентите още от етапа на проектиране до производство и предоставя над 300 нови кабелни спецификации годишно. Това може да е персонализирана импедансна стойност за дрон от военен клас или миниатюризиран радиус на огъване за неврохирургичен катетър, но именно нашата способност бързо да създаваме прототипи в големи мащаби превръща добра идея в стабилна промишлена или медицинска система.

Инженерен подбор и съображения за OEM производство

1. Производството на тънки проводници залага основата за крайния кабел

Производственият процес започва с проводника.

За ултрафини електронни жици целта на производството не е просто по-малък проводник. Проводникът трябва да запази постоянство в следните параметри:

  • Диаметър
  • Материални свойства
  • Състояние на повърхността
  • Електрическо съпротивление
  • Механични характеристики

Ако производителят на оригинално оборудване изисква много малки проводници, тогава постоянството в размерите на проводника трябва да се контролира преди изграждането на коаксиалния кабел, защото вариациите, възникнали на етапа на производството на жицата, могат да се пренесат и в по-късните етапи – изолация, екраниране и завършване.

За приложения, изискващи ултрафини проводници, вижте продуктите на HOTTEN Тонка електронна жица способности.

2. Изолацията контролира повече от електрическата изолация

Изолационният слой отделя проводника от заобикалящата го проводяща структура, но при микро коаксиалните кабели той също допринася за общата електрическа геометрия.

Важни параметри включват:

Изолационен параметър Защо е важно
Материал Влияе върху диелектричното поведение и експлоатационните характеристики в различни среди
Дебелина Влияе върху геометрията на кабела и неговите електрически характеристики
Уеднаквяване Помага за поддържане на постоянни експлоатационни характеристики по цялата дължина на кабела
Концентричност Поддържа стабилна коаксиална геометрия
Качество на повърхността Поддържа надеждна обработка в низходяща посока

Ако кабелът изисква контролирани електрически характеристики, тогава дебелината на изолацията и геометрията трябва да се считат за производствени параметри, защото вариациите в диелектричната структура могат да повлияят върху капацитета и импеданса.

3. Коаксиалната геометрия трябва да остава последователна през целия производствен процес

Микрокоаксиалният кабел зависи от относителното разположение на централния проводник, диелектрика и екрана.

Желаната структура е:

централен проводник → диелектрик → екран

Колкото по-компактен става кабелът, толкова по-важно става да се запази последователна геометрия.

Ако централният проводник или диелектрик се изместват вътре в коаксиалната структура, тогава електрическите характеристики могат да се променят по дължината на кабела, защото физическото разположение на проводящите елементи се е променило.

Това е една от причините производството на микро-коаксиални кабели да изисква координиран контрол на процеса, а не само крайна инспекция на продукта.

4. Екранирането трябва да балансира електрическите и механичните изисквания

Екранирането помага за контролиране на електромагнитните смущения и нежеланото свързване на сигнали, но конструкцията на екранирането също влияе върху механичните свойства на кабела.

Възможните компромиси включват:

повече екраниране → по-голяма защита

но потенциално:

повече екраниране → по-голям външен диаметър / по-голяма твърдост / по-трудно завършване

Ако кабелът се използва в динамично приложение, като медицински зонд, стабилизатор за БПЛА или роботизирана система, тогава екранирането трябва да се избира заедно с изискванията за гъвкавост, защото електрическата полза трябва да остане съвместима с механичното движение на кабела.

За ВЧ приложения вижте на HOTTEN's Rf коаксиален кабелен монтаж .

5. Оплетката е част от функционалния дизайн на кабела

Външната оплетка предпазва вътрешната структура на кабела, но също така влияе върху:

  • Еластичността
  • Износостойкост
  • Диаметър на кабела
  • Повърхностни характеристики
  • Химическа устойчивост
  • Поведението при прокарване
  • Екологична продължителност

Ако кабелът се използва в медицинска среда, тогава материалът на оплетката трябва да бъде оценен спрямо действителните условия на почистване, дезинфекция, температура и други приложни фактори, защото общи описания на материали не заместват валидацията, специфична за приложението.

За медицински приложения вижте Медицински кабелни комплекти .

6. Режещи и обвивни операции изискват контролирана подготовка на кабела

След като кабелът е произведен, той трябва да бъде подготвен за завършване.

Целта е да се разкрият необходимите проводими структури, без да се нанесе щета на:

  • Централни проводници
  • Изолиране
  • Екраниране
  • Съседни сигнали пътища

Ако кабелът използва тънки проводници или миниатюрни коаксиални структури, тогава процесът на обвиване трябва да съответства на конструкцията на кабела, защото излишната сила при обвиване или неточната подготовка могат да повредят електрическата структура преди започване на сглобяването на конектора.

Необходимият метод за подготовка следователно трябва да бъде дефиниран заедно с конектора и дизайна на завършването.

7. Прекратяването превръща кабела в завършена сглобка

Окончателната кабелна сглобка е толкова надеждна, колкото е нейното прекратяване.

В зависимост от проекта на клиента прекратяването може да включва:

  • Прекратяване на микро-коаксиален конектор
  • Свързване с тънки жици
  • Свързване на FPC
  • Връзка на PCB
  • Запояване
  • Пресуване
  • Прекъсване на екранирането
  • Превъртане
  • Компенсация на натоварване

Ако сглобката използва миниатюрен конектор тогава подготовката на кабела, подреждането на проводниците, обработката на екранирането и позиционирането на конектора трябва да се контролират едновременно защото малка грешка при прекратяването може да повлияе както върху електрическата непрекъснатост, така и върху механичната надеждност.

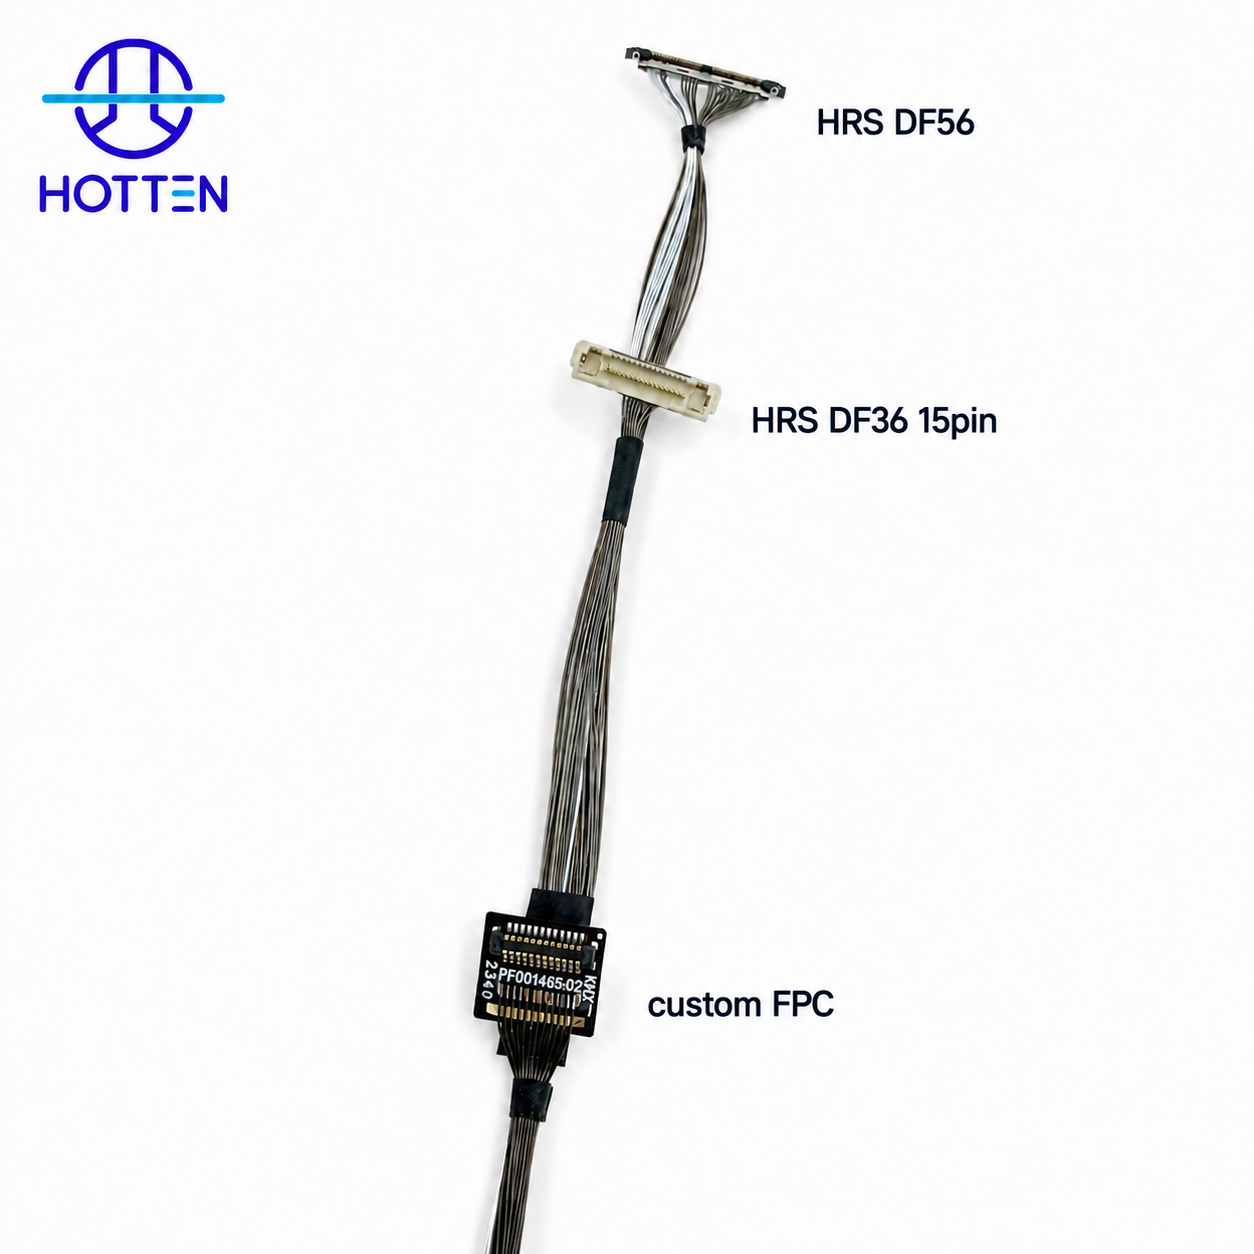
HOTTEN може да интегрира конектори, определени от клиента, гъвкави печатни платки (FPC), интерфейси за печатни платки (PCB), корпуси и други компоненти в готовата сглобка според чертежа, списъка с материали (BOM), номера на частта или пробата, предоставени от клиента.

8. Готовата сглобка трябва да бъде тествана, а не само суровият кабел

Суровият кабел може да отговаря на спецификациите си, докато готовата сглобка все още има проблем с терминацията или конектора.

В зависимост от приложението валидацията на крайния продукт може да включва:

Тест/инспекция Цел
Продължителност Проверка на всички електрически пътища
Устойчивост Проверете състоянието на проводниците и контактите
Съпротивление на изолация Проверка на електрическата изолация, когато е приложимо
Високо напрежение Оценка на диелектричната издръжливост, когато е приложимо
Капацитет Проверка на електрическото натоварване
Импеданс Проверка на контролираните характеристики на предаване, когато е необходимо
Загуба при включване Оценка на затихването при високи честоти
Тест за издържане на опън Потвърждаване на механичната якост при прекъсване
Тест за огъване Оценете повтарящото се движение
Размерна инспекция Потвърждаване на размерите на готовата сглобка
Визуален контрол Идентифициране на дефекти в сглобката

Ако кабелът се квалифицира за високоскоростно, RF, ултразвуково или друго чувствително приложение, тогава тестването трябва да се определя около завършената сглобка, защото пълният сигнален път включва както кабела, така и неговите окончания.

9. Производството от страна на OEM трябва да започне с контролирана инженерна информация

За персонализирани микрокоаксиални кабелни сглобки производственият процес става по-предсказуем, когато доставчикът получи пълна инженерна информация.

Полезни входни данни включват:

Входни данни от страна на OEM Примери
Спецификация на кабела AWG, конструкция, OD
Електрически изисквания Импеданс, капацитет, честота, затихване
Дължина на кабела Окончателна дължина и допуснати отклонения
Конектор Производител, серия, PN
Пинова схема Разпределение на контактите
Екраниране Задължителна конструкция
Механичен Радиус на огъване, маршрутизиране, посока на изход
FPC / PCB Изисквания към чертежа и интерфейса
Корпус Размери и информация за сглобяването
Тестване Електрически / механични изисквания
Количество Прототип, пилотна серия, годишно производство

Ако конекторът или интерфейсът вече е фиксиран тогава предоставете точния PN и чертеж защото завършването и подготовката на кабела зависят от действителната геометрия на конектора

10. Прототипирането и масовото производство изискват различен контрол на процесите

Производството на микро-коаксиални кабели трябва да се проектира около контролиран преход:

Инженерен образец → Прототип → Пилотно производство → Масово производство

На всеки етап фокусът се променя.

Сцена Основен фокус
Инженерен образец Възможност и конструкция
Прототип Електрическа и механична валидация
Пилот Повторяемост на процеса
Масово производство Съгласуваност на производството и инспекция

Ако дизайнът се променя след валидирането на прототипа, тогава ревизираната кабелна структура, конфигурацията на съединителите или параметрите на процеса трябва да бъдат документирани преди пилотното производство, защото сглобяването по време на производството трябва да остава съгласувано с одобрената инженерна конфигурация.

11. Възможностите на доставчика трябва да обхващат тънки жици до завършена сглобка

За OEM набавки възможностите на доставчика могат да се оценяват като цялостен процес, а не по отделни производствени стъпки.

Полезна производствена верига е:

Фина електронна жица → Микрокоаксиален кабел → Прецизно подготвяне → Свързване към конектор / FPC / PCB → Готова кабелна сглобка → Тестване

Ако клиентът закупува готова кабелна сглобка, а не суров кабел, тогава доставчикът трябва да може да контролира ключовите етапи от производството на фини жици до крайната сглобка, защото в противен случай проблемите с качеството могат да се прехвърлят между различни доставчици и стават по-трудни за проследяване.

Производственият фокус на HOTTEN е фин електронен кабел и микро-коаксиален кабел , докато конекторите, FPC-те, PCB-платките, корпусите и свързаните компоненти, определени от клиента, могат да бъдат интегрирани в готовата сглобка според изискваната инженерна конструкция.

12. Изискванията за производство трябва да съответстват на приложението

Различните приложения изискват различни приоритети.

Заявка Производствен фокус
Ултразвук Фини проводници, ниска капацитетност, плътност, гъвкавост, свързване
Ендоскоп Малък външен диаметър, компактно завършване, гъвкавост при огъване
Камера / визуализация Цялостност на високоскоростния сигнал, миниатюрно интерфейсно решение
БПЛА Лека конструкция, гъвкавост, устойчивост към вибрации
Роботика Повторяващи се движения, прокарване и механична издръжливост
RF системи Импеданс, екраниране, затихване и преход към конектор
Компактна електроника Миниатюризация, плътност и интеграция при сглобяване

Ако приложението е изключително специализирано, тогава изискванията за производство трябва да се определят въз основа на реалните условия на устройството, защото една и съща микрокоаксиална конструкция не е автоматично подходяща за всяко приложение.

Вж. HOTTEN's Медицински изделия ,БПЛА и роботика ,Изкуствен интелект и умни електронни устройства и Високочестотни и радиочестотни системи решения.

13. Практически контролен списък за производство от OEM

Преди одобряване на персонализирана микрокоаксиална кабелна сглобка инженерите и купувачите от OEM могат да потвърдят:

Контролен пункт Ключов въпрос
Тънък проводник Достъпен ли е необходимият размер на проводника?
Изолиране Определени ли са изискванията към материала и размерите?
Геометрия на кабела Контролира ли се коаксиалната структура?
Екраниране Определена ли е необходимата екранираща структура?
Яке Съответства ли на околната среда на приложението?
Терминация Възможно ли е монтирането на посочения конектор / интерфейс?
Механичен Определени ли са изискванията за огъване, прокарване и разтоварване от напрежение?
Тестване Посочени ли са тестовете за готовата сглобка?
Документация Дали чертежите и ревизиите на списъка с материали се контролират?
Производство Може ли проектът да премине от прототип към серийно производство?

Надеждната микрокоаксиална кабелна сглобка е следователно резултат от контролирано производство на тънки жици, прецизно кабелно изпълнение, точна терминация и тестване, специфично за приложението а не от един отделен производствен етап.

За OEM проекти, изискващи персонализирани микрокоаксиални структури и готови сглобки, вижте Микрокоаксиален кабелен комплект .

Заключение: От нашата работилница към целия свят

В Hotten Electronic ние не възприемаме микрокоаксиалните кабелни сглобки като системни компоненти, а като съществени двигатели на иновациите. Независимо дали става дума за високочестотни сигнали, които се предават през вътрешността на магнитно-резонансен томограф, или за осигуряване на кристално ясно видео към VR шлем, зад тях стоят хиляди часове инженерна прецизност.

По пътя ни към превръщане в един от най-добрите глобални доставчици едно и също девиз се повтаря отново и отново: качество и безопасност не подлежат на обсъждане – те са част от нашата производствена ДНК.

Когато търсите партньор, който може да произвежда прецизни кабелни сглобки, специфични за вашите нужди – независимо дали става дума за прототип или серийно производство – трябва да започнем разговор. Защото в Hotten има връзка по всеки възможен начин.

ЧЗВ

1. Как се произвеждат микрокоаксиалните кабелни съединения?
Микрокоаксиалните кабелни съединения обикновено се произвеждат чрез няколко етапа, включващи подготовка на проводника, изтегляне на жица, екструзия на изолацията, екраниране, обвиване, рязане и зачистване, завършване на конектора и окончателно електрическо и механично тестване.

2. Какви материали се използват обикновено в микроаксиални кабели?
Често използваните материали включват медни или медносплавни проводници, изолация от FEP, PFA или ETFE, метални екраниращи материали и чехли от материали, специфични за приложението.

3. Защо е важна производствената прецизност за микроаксиалните кабелни съединения?
Малките размерни отклонения могат да повлияят върху характеристичния импеданс, капацитета, предаването на сигнала и механичната производителност. Затова прецизното контролиране на размерите на проводника, изолацията и екраниращия слой е важно за високочестотни приложения.

4. Как се тестват микроаксиалните кабелни съединения?
В зависимост от приложението тестовете могат да включват проверка на непрекъснатостта, Hi-Pot, импеданс, VSWR, опънато усилие, гъвкавост и визуална инспекция.

5. Могат ли микроаксиалните кабелни съединения да бъдат персонализирани?
Да. Персонализацията може да включва размера на проводника, диаметъра на кабела, импеданса, материала на изолацията, конструкцията на екранирането, типа конектор, дължината на кабела и конфигурацията на завършването.

6. Може ли ХОТТЕН да произвежда както прототипи, така и серийни количества?
Да. ХОТТЕН поддържа персонализирано развитие на кабели – от инженерни проби и прототипи до производство в промишлени мащаби.

Ако имате някакви предложения, моля, свържете се с нас

Свържете се с нас

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Имейл
Телефонен номер
Име на компанията
Съобщение
0/1000